JP2006272402A - ダブルリデュース圧延法による鋼板の製造方法 - Google Patents
ダブルリデュース圧延法による鋼板の製造方法 Download PDFInfo
- Publication number
- JP2006272402A JP2006272402A JP2005096043A JP2005096043A JP2006272402A JP 2006272402 A JP2006272402 A JP 2006272402A JP 2005096043 A JP2005096043 A JP 2005096043A JP 2005096043 A JP2005096043 A JP 2005096043A JP 2006272402 A JP2006272402 A JP 2006272402A
- Authority
- JP
- Japan
- Prior art keywords
- coolant
- rolling
- cloud point
- steel sheet
- liquid temperature
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Lubricants (AREA)
- Metal Rolling (AREA)
Abstract
【課題】 圧延時の潤滑性を確保し且つモトリングの発生を防止しつつ、DR圧延により鋼板を製造する。
【解決手段】 焼鈍後の冷間圧延において、水溶性潤滑剤を溶解することで曇点を有する溶液をクーラントとして用い、且つクーラントがその曇点以上の液温でロールバイトに供給されるようにする。曇点以上の液温でロールバイトに供給されたクーラントは、曇点未満の液温の場合に較べて鋼板への潤滑剤成分の付着性が大幅に向上し、エマルションタイプのクーラントと同程度の潤滑性が得られ、しかもソリューションタイプのクーラントであるため、モトリングの発生も防止される。
【選択図】 なし
【解決手段】 焼鈍後の冷間圧延において、水溶性潤滑剤を溶解することで曇点を有する溶液をクーラントとして用い、且つクーラントがその曇点以上の液温でロールバイトに供給されるようにする。曇点以上の液温でロールバイトに供給されたクーラントは、曇点未満の液温の場合に較べて鋼板への潤滑剤成分の付着性が大幅に向上し、エマルションタイプのクーラントと同程度の潤滑性が得られ、しかもソリューションタイプのクーラントであるため、モトリングの発生も防止される。
【選択図】 なし
Description
本発明は、極薄の硬質ブリキや硬質クロムめっき鋼板などの下地となる薄鋼板を、ダブルリデュース圧延により製造するための鋼板の製造方法に関する。
食料缶用素材である硬質ブリキや硬質クロムめっき鋼板などの下地鋼板の製造法の一つにダブルリデュース圧延(以下“DR圧延”という)法がある。この圧延法は、熱間圧延−冷間圧延−焼鈍という通常の工程を経て製造された冷延鋼板に、再度圧下率10〜50%程度の冷間圧延を施す方法であり、この方法によれば硬質で板厚の薄い鋼板を製造することができる。
ところが、DR圧延法で製造される鋼板の表面には、モトリングと呼ばれる白い斑点状のしみが発生することがある。このモトリングは、DR圧延後に行われる電気めっきによってより鮮明になり、鋼板表面の外観を著しく損なうため、モトリングのある鋼板は食料缶用素材として不適である。
モトリングは、DR圧延時にクーラントとして用いるエマルション圧延油中の基油の油滴が凝集粗大化してロールバイト中に巻き込まれ、巨大なオイルピットがまだらに分布するために生じるものであるとされている(非特許文献1参照)。
「板圧延の理論と実際」日本鉄鋼協会発行,p216(1984)
モトリングは、DR圧延時にクーラントとして用いるエマルション圧延油中の基油の油滴が凝集粗大化してロールバイト中に巻き込まれ、巨大なオイルピットがまだらに分布するために生じるものであるとされている(非特許文献1参照)。
「板圧延の理論と実際」日本鉄鋼協会発行,p216(1984)
このようなモトリングの一般的な対策としては、エマルション圧延油を、これに含まれる基油の融点よりも高い温度に加熱して鋼板に塗布し、基油の固化凝集を防止する方法が採られている。例えば、融点が約40℃の牛脂系の基油が配合されたエマルション圧延油を用いる場合、このエマルション圧延油を60℃に保持した給油タンクから供給して鋼板に塗布するものである。
また、その他の方法として、塗布温度を高める必要のない融点の低い基油を用いる方法(特許文献1〜3参照)、インラインミキサーを用いてエマルション圧延油の粒径を小さくする方法(特許文献3参照)なども提案されている。
また、その他の方法として、塗布温度を高める必要のない融点の低い基油を用いる方法(特許文献1〜3参照)、インラインミキサーを用いてエマルション圧延油の粒径を小さくする方法(特許文献3参照)なども提案されている。
しかしながら、モトリングの発生は、エマルション圧延油中の基油の油滴が凝集粗大化し、ロールバイト中に巻き込まれることに起因することから、エマルションのような乳化系の水溶液を用いている限り、モトリングの発生を根本的に抑えることはできない。
一方、軽圧下の調質圧延においては、水溶性の物質(潤滑剤)を水に溶解させたソリューションタイプのクーラントが使用されている。このようなクーラントは、水中でミセルを形成しないため、エマルションタイプのクーラント(エマルション圧延油)のような油滴の凝集といった問題を生じることはなく、このためモトリングの発生を回避することが可能である。
一方、軽圧下の調質圧延においては、水溶性の物質(潤滑剤)を水に溶解させたソリューションタイプのクーラントが使用されている。このようなクーラントは、水中でミセルを形成しないため、エマルションタイプのクーラント(エマルション圧延油)のような油滴の凝集といった問題を生じることはなく、このためモトリングの発生を回避することが可能である。
しかし、圧下率10〜50%という高圧下を必要とするDR圧延においては、ソリューションタイプのクーラントでは、必要な潤滑性を得ることができない。
したがって本発明の目的は、以上のような従来技術の課題を解決し、圧延時に必要な潤滑性を確保し且つモトリングの発生を防止しつつ、DR圧延により鋼板を製造することができる方法を提供するものである。
したがって本発明の目的は、以上のような従来技術の課題を解決し、圧延時に必要な潤滑性を確保し且つモトリングの発生を防止しつつ、DR圧延により鋼板を製造することができる方法を提供するものである。
本発明者らは、上記課題を解決するためにソリューションタイプのクーラントとして用いられる水溶液の特性について検討を行い、その結果、水溶性潤滑剤を溶解させることにより曇点を有する水溶液をクーラントとして用いた場合、クーラントの液温を曇点以上とすることにより、冷間圧延におけるクーラントの潤滑性が大幅に高まり、エマルションタイプのクーラントと同等の圧延潤滑性が得られることを見出した。
本発明は、このような知見に基づきなされたもので、その特徴は以下のとおりである。
(1)焼鈍された冷延鋼板に対して、クーラントを供給しつつ再度の冷間圧延を施す鋼板の製造方法において、
前記冷間圧延の圧延パスの少なくとも一部において、水溶性潤滑剤を主体とする潤滑剤を水で希釈し且つ前記水溶性潤滑剤を溶解することにより曇点を有する溶液をクーラントとして用いるとともに、該クーラントがその曇点以上の液温でロールバイトに供給されるようにしたことを特徴とする、ダブルリデュース圧延法による鋼板の製造方法。
(1)焼鈍された冷延鋼板に対して、クーラントを供給しつつ再度の冷間圧延を施す鋼板の製造方法において、
前記冷間圧延の圧延パスの少なくとも一部において、水溶性潤滑剤を主体とする潤滑剤を水で希釈し且つ前記水溶性潤滑剤を溶解することにより曇点を有する溶液をクーラントとして用いるとともに、該クーラントがその曇点以上の液温でロールバイトに供給されるようにしたことを特徴とする、ダブルリデュース圧延法による鋼板の製造方法。
(2)上記(1)の製造方法において、予め曇点以上の液温に加熱されたクーラントを鋼板及び/又は圧延ロールに供給することにより、クーラントがその曇点以上の液温でロールバイトに供給されるようにしたことを特徴とする、ダブルリデュース圧延法による鋼板の製造方法。
(3)上記(1)の製造方法において、曇点未満の液温のクーラントを鋼板及び/又は圧延ロールに供給し、鋼板及び/又は圧延ロールの熱により前記クーラントがその曇点以上の液温に加熱され、曇点以上の液温でロールバイトに供給されるようにしたことを特徴とする、ダブルリデュース圧延法による鋼板の製造方法。
(3)上記(1)の製造方法において、曇点未満の液温のクーラントを鋼板及び/又は圧延ロールに供給し、鋼板及び/又は圧延ロールの熱により前記クーラントがその曇点以上の液温に加熱され、曇点以上の液温でロールバイトに供給されるようにしたことを特徴とする、ダブルリデュース圧延法による鋼板の製造方法。
(4)上記(3)の製造方法において、冷間圧延前の冷延鋼板の表面温度がクーラントの曇点以上であることを特徴とする、ダブルリデュース圧延法による鋼板の製造方法。
(5)上記(1)〜(4)のいずれかの製造方法において、クーラントの曇点が20℃以上、沸点未満であることを特徴とする、ダブルリデュース圧延法による鋼板の製造方法。
(6)上記(1)〜(5)のいずれかの製造方法において、水溶性潤滑剤の少なくとも一部がポリアルキレングリコールであることを特徴とする、ダブルリデュース圧延法による鋼板の製造方法。
(5)上記(1)〜(4)のいずれかの製造方法において、クーラントの曇点が20℃以上、沸点未満であることを特徴とする、ダブルリデュース圧延法による鋼板の製造方法。
(6)上記(1)〜(5)のいずれかの製造方法において、水溶性潤滑剤の少なくとも一部がポリアルキレングリコールであることを特徴とする、ダブルリデュース圧延法による鋼板の製造方法。
本発明によれば、曇点以上の液温でロールバイトに供給されたクーラントは、曇点未満の液温の場合に較べて鋼板への潤滑剤成分の付着性が大幅に向上し、基本的にソリューションタイプのクーラントでありながら、エマルションタイプのクーラントと同程度の潤滑性を維持しつつ、冷間圧延を行うことができる。一方において、ソリューションタイプのクーラントを使用することによって、エマルション圧延油の使用に起因するモトリングの発生を防止することができる。したがって、冷間圧延に必要な潤滑性を確保し且つモトリングの発生を防止しつつ、ダブルリデュース圧延により鋼板を製造することができる。
本発明では、ダブルリデュース圧延(以下“DR圧延”という)により鋼板を製造する方法において、焼鈍された冷延鋼板に対して、クーラントを供給しつつ再度の冷間圧延を施すに際し、前記冷間圧延の圧延パスの少なくとも一部において、水溶性潤滑剤を主体とする潤滑剤を水で希釈し且つ前記水溶性潤滑剤を溶解することにより曇点を有する溶液をクーラントとして用いるとともに、このクーラントがその曇点以上の液温でロールバイトに供給されるようにする。
ここで、曇点を有する溶液とは、温度を上昇させると、ある温度で溶解成分の溶解度が急激に低下して白濁する性質を有する溶液のことであり、曇点とはそのように白濁化する液温を指す。
ここで、曇点を有する溶液とは、温度を上昇させると、ある温度で溶解成分の溶解度が急激に低下して白濁する性質を有する溶液のことであり、曇点とはそのように白濁化する液温を指す。
本発明においてクーラントとして用いる溶液、すなわち、水溶性潤滑剤を主体とする潤滑剤を水で希釈し且つその水溶性潤滑剤を溶解することにより曇点を有する溶液は、曇点を境とした液温(クーラント温度)の違いによって冷間圧延におけるクーラントとしての潤滑性が大幅に変化する。すなわち、クーラントの液温が曇点以上になると、上述したように潤滑剤成分の溶解度が急激に低下して白濁状態となり、曇点未満の液温の場合に較べて鋼板への潤滑剤成分の付着性が大幅に向上する。したがって、このような性質を利用し、クーラントがその曇点以上の液温でロールバイトに供給されるようにすることにより、ロールバイトにおいて形成される潤滑膜を十分厚くすることができ、基本的にソリューションタイプのクーラントでありながら、従来のエマルションタイプのクーラントと同程度の潤滑性が得られる。
上記のようにクーラントの液温が曇点以上になると鋼板への付着性が大幅に向上するメカニズムは必ずしも明らかではないが、曇点以上ではクーラント中での水溶性潤滑剤の溶解度が低下するために鋼板に対してより付着し易くなること、或いは曇点以上ではクーラント中での水溶性潤滑剤が一定の大きさの粒子状になり、エマルションタイプのクーラントの潤滑メカニズムと同様に、潤滑剤がロールバイト入口でトラップされること、などが考えられる。
一方、エマルション圧延油を使用した場合に発生するモトリングは、本来的に水溶性を示さない基油の油滴が、鋼板に衝突して凝集粗大化しながらロールバイト中に巻き込まれるために生じる。これは、油滴の周囲に存在する水が油滴の均一な広がりを阻害するために、油滴が凝集粗大化を生じやすいためである。これに対して、ソリューションタイプのクーラントの場合には、たとえ曇点以上の液温になって水への溶解性が低下し、鋼板への付着性が向上した状態であっても、周囲の水の存在が潤滑剤成分の均一な広がりを阻害する関係にはないので、エマルション圧延油のようなモトリングは生じない。
一方、エマルション圧延油を使用した場合に発生するモトリングは、本来的に水溶性を示さない基油の油滴が、鋼板に衝突して凝集粗大化しながらロールバイト中に巻き込まれるために生じる。これは、油滴の周囲に存在する水が油滴の均一な広がりを阻害するために、油滴が凝集粗大化を生じやすいためである。これに対して、ソリューションタイプのクーラントの場合には、たとえ曇点以上の液温になって水への溶解性が低下し、鋼板への付着性が向上した状態であっても、周囲の水の存在が潤滑剤成分の均一な広がりを阻害する関係にはないので、エマルション圧延油のようなモトリングは生じない。
以下、本発明の好ましい実施形態について、より詳細に説明する。
本発明においてクーラントとして用いる、水溶性潤滑剤を溶解することにより曇点を有する溶液(水溶液)は、上述したように曇点未満の液温では潤滑剤成分が水に溶解した状態に維持されるため、透明又は半透明な外観を呈するものであり、エマルション圧延油のように5〜15μm程度のエマルション粒子による光の乱反射に起因して乳白色の外観を呈するものとは区別できる。一方、溶液が曇点以上の液温となると透明な外観ではなくなり、一般に白濁したような不透明な外観になる。
本発明においてクーラントとして用いる、水溶性潤滑剤を溶解することにより曇点を有する溶液(水溶液)は、上述したように曇点未満の液温では潤滑剤成分が水に溶解した状態に維持されるため、透明又は半透明な外観を呈するものであり、エマルション圧延油のように5〜15μm程度のエマルション粒子による光の乱反射に起因して乳白色の外観を呈するものとは区別できる。一方、溶液が曇点以上の液温となると透明な外観ではなくなり、一般に白濁したような不透明な外観になる。
クーラントに含有される水溶性潤滑剤は、溶液(水溶液)が曇点を有することができるようなものであればその種類は問わないが、そのなかでも、粘度の調整(設計)がし易いという観点から、化学合成された潤滑剤(以下、合成潤滑剤という)が特に好ましい。
また、クーラントに配合される潤滑剤は、一部が非水溶性の潤滑剤(例えば、従来用いられている圧延油)であってもよいが、配合される潤滑剤のうち80mass%以上、好ましくは95mass%以上が水溶性潤滑剤(特に好ましくは水溶性の合成潤滑剤)であることが望ましい。水溶性潤滑剤(特に好ましくは水溶性の合成潤滑剤)の割合が95mass%未満では非水溶性潤滑剤が多くなるためモトリングを生じ易くなり、特に80mass%未満ではそれが顕著となる。
また、クーラントに配合される潤滑剤は、一部が非水溶性の潤滑剤(例えば、従来用いられている圧延油)であってもよいが、配合される潤滑剤のうち80mass%以上、好ましくは95mass%以上が水溶性潤滑剤(特に好ましくは水溶性の合成潤滑剤)であることが望ましい。水溶性潤滑剤(特に好ましくは水溶性の合成潤滑剤)の割合が95mass%未満では非水溶性潤滑剤が多くなるためモトリングを生じ易くなり、特に80mass%未満ではそれが顕著となる。
クーラント中に水溶性潤滑剤とともに配合する非水溶性の潤滑剤としては、油脂、脂肪酸エステル、鉱物油などのようなエマルションタイプのクーラントに用いられる圧延油の1種以上を用いることができる。このように非水溶性の潤滑剤を少量併用したとしても、ソリューションタイプのクーラントとしての特性を失うことはなく、しかも、エマルション圧延油に較べてモトリングを防止する効果が非常に高い。
本発明で用いるクーラントには、上述した潤滑剤以外に、極圧添加剤、防錆剤、消泡剤、各種アミン、防腐剤などの1種以上を適宜添加してもよい。極圧添加剤としては、例えば、塩素化油脂、塩素化脂肪酸エステル等の塩素化化合物;硫化油脂、アルキルポリサルファイド等の合成硫黄化合物;リン化合物;有機金属塩化合物等の1種以上を使用することができる。水溶性防錆剤としては、脂肪族モノカルボン酸等の脂肪酸類に、塩基性物質としてアルカノールアミン等を加えたものを用いることもできる。
クーラント中での潤滑剤の含有濃度には特別な制限はないが、溶液中での割合で1〜12mass%程度とすることが好ましい。潤滑剤の含有濃度が1mass%未満では冷間圧延に必要な潤滑性が十分に得られず、一方、含有濃度が12mass%を超えると潤滑剤の消費量が増加して、経済的に不利になる。
通常のクーラント供給系や圧延部の温度(加工発熱、摩擦発熱などによる温度)などを前提とした場合、クーラントの曇点が過剰に高いと、クーラントの温度を曇点以上の液温まで高めて圧延部に供給すること自体が難しくなり、高い潤滑性を発揮させることが困難になる。また、加熱するために高いエネルギーが必要となる。このためクーラントの曇点の上限は溶液の沸点、実用的には90℃程度、より好ましくは60℃程度とすることが適当である。
通常のクーラント供給系や圧延部の温度(加工発熱、摩擦発熱などによる温度)などを前提とした場合、クーラントの曇点が過剰に高いと、クーラントの温度を曇点以上の液温まで高めて圧延部に供給すること自体が難しくなり、高い潤滑性を発揮させることが困難になる。また、加熱するために高いエネルギーが必要となる。このためクーラントの曇点の上限は溶液の沸点、実用的には90℃程度、より好ましくは60℃程度とすることが適当である。
本発明で用いる水溶性の合成潤滑剤としては、特にポリアルキレングリコールが好ましい。
ポリアルキレングリコールは、ポリグリコール、ポリエーテル、ポリアルキレンオキサイドとも呼ばれ、エチレンオキシド(EO)やプロピレンオキシド(PO)などのアルキレンオキシド(AO)を、活性水素を持つ物質に開環重合させて得られるものであり、モノオール型、ジオール型、トリオール型などの種類があり、それぞれ以下のような構造を有する。
モノオール型:RO-(AO)n-H
ジオール型:HO-(AO)n-H
トリオール型:R{-O-(AO)n-H}3
ポリアルキレングリコールは、ポリグリコール、ポリエーテル、ポリアルキレンオキサイドとも呼ばれ、エチレンオキシド(EO)やプロピレンオキシド(PO)などのアルキレンオキシド(AO)を、活性水素を持つ物質に開環重合させて得られるものであり、モノオール型、ジオール型、トリオール型などの種類があり、それぞれ以下のような構造を有する。
モノオール型:RO-(AO)n-H
ジオール型:HO-(AO)n-H
トリオール型:R{-O-(AO)n-H}3
ポリアルキレングリコールは、主としてブレーキ液や難燃性作動油に使用されている合成潤滑剤であって、重合度nやアルキル基など(R)を変化させることにより、目的に応じた特性をもつ分子設計が可能であり、(AO)の種類や比率、末端置換基の有無や種類などを選択することにより、種々の特性を付与することができる利点がある。さらに、高い粘度指数を示し、且つ低温流動性、化学的安定性にも優れている点で、冷間圧延用の潤滑剤として優れた特性を備えるものがある。
また、一般にポリアルキレングリコールは、POホモ重合物は非水溶性、EOホモ重合物は水溶性であり、EO/POランダム共重合体ではEO比率が高いほど水溶性が高い。このようにポリアルキレングリコールは、分子設計によって水への溶解性を調整でき、したがってこれを溶解させた水溶液の曇点を調整することができる利点がある。
また、一般にポリアルキレングリコールは、POホモ重合物は非水溶性、EOホモ重合物は水溶性であり、EO/POランダム共重合体ではEO比率が高いほど水溶性が高い。このようにポリアルキレングリコールは、分子設計によって水への溶解性を調整でき、したがってこれを溶解させた水溶液の曇点を調整することができる利点がある。
ポリアルキレングリコールは分子中にエーテル酸素を有しており、水溶液状態ではこのエーテル酸素が水分子と水素結合した状態で溶解しているが、水溶液の温度が上昇すると水素結合が容易に切断されることで、水に溶解できなくなって、白濁化し始めるという特性があり、したがって、分子中のエーテル酸素の比率によっても、曇点を調整できる利点がある。
以上の理由から、水溶性の合成潤滑剤としてはポリアルキレングリコールを用いることが好ましい。なお、ある任意のポリアルキレングリコールが水溶性潤滑剤に該当するかどうかは、当該ポリアルキレングリコールの水溶液が曇点を有するかどうかで決まり、その水溶液が曇点を有するポリアルキレングリコールは水溶性潤滑剤に該当するものとする。
以上の理由から、水溶性の合成潤滑剤としてはポリアルキレングリコールを用いることが好ましい。なお、ある任意のポリアルキレングリコールが水溶性潤滑剤に該当するかどうかは、当該ポリアルキレングリコールの水溶液が曇点を有するかどうかで決まり、その水溶液が曇点を有するポリアルキレングリコールは水溶性潤滑剤に該当するものとする。
また、本発明で使用するポリアルキレングリコールとしては、40℃における動粘度が60mm2/s以上であるものが望ましい。潤滑剤成分の粘度を上げることで、ロールバイトへの潤滑剤の引込み量を増加させ、圧延時の摩擦係数をより効果的に低減させることができるからである。また、ロールバイト内での焼き付き現象(ヒートスクラッチ)を防止する観点からも高粘度ほど有利である。ここで、ポリアルキレングリコールは、分子量が大きいほど粘度も増加するので、分子量はある程度大きい方が好ましい。また、同じ平均分子量を有するものであっても、モノオール型に較べてジオール型、トリオール型の方が粘度は大きい傾向にあることから、そのような点を考慮した分子設計を行うことができる。
したがって、ポリアルキレングリコールの種類と分子量を選択・設計して合成することで、水溶液の曇点と粘度を最適な範囲に容易に調整でき、所望の特性を有するクーラントを得ることができるという点でも、合成潤滑剤としてポリアルキレングリコールを使用する利点は大きい。
したがって、ポリアルキレングリコールの種類と分子量を選択・設計して合成することで、水溶液の曇点と粘度を最適な範囲に容易に調整でき、所望の特性を有するクーラントを得ることができるという点でも、合成潤滑剤としてポリアルキレングリコールを使用する利点は大きい。
ポリアルキレングリコールとしては、例えば、EO/POランダム共重合体であるポリオキシエチレンプロピレングリコールモノアルキルエーテルが挙げられる。このポリオキシエチレンプロピレングリコールモノアルキルエーテルは、常温で水溶性を示すとともに、分子量1000では曇点が65℃、動粘度が50.7mm2/s(40℃)であり、分子量を大きくすると、曇点が低下し、動粘度が増加する。したがって、さきに述べた40℃における動粘度が60mm2/s以上という条件も容易にクリアできる。また、リバースブロック型共重合体として、旭電化株式会社製の商品名「アデカプルロニック」やBASF Japan社製の商品名「プルロニック25R4」、「プルロニック25R8」等の市販品を用いることもできる。
クーラントに配合される潤滑剤中でのポリアルキレングリコールの割合は高いほど望ましい。ここで、配合される潤滑剤中でのポリアルキレングリコールの割合が50mass%未満では、他の潤滑剤の割合が多くなるため潤滑剤成分の違いによって鋼板への付着性に差を生じ、ロールバイトへの導入膜厚が変動して表面ムラが生じる可能性がある。したがって、クーラントに配合される潤滑剤中でのポリアルキレングリコールの割合は50mass%以上とすることが好ましく、さらに、他の水溶性潤滑剤を合わせて80mass%以上、好ましくは95mass%以上の潤滑剤を水溶性潤滑剤(好ましくは水溶性の合成潤滑剤)とすることが望ましい。なお、クーラントにはその他の潤滑剤が含まれてよいことはさきに述べたとおりである。
また、以上のように潤滑剤の一部又は全部としてポリアルキレングリコールを用いる場合についても、クーラントに配合される潤滑剤の濃度、クーラントの曇点などは、さきに述べたとおりである。
また、以上のように潤滑剤の一部又は全部としてポリアルキレングリコールを用いる場合についても、クーラントに配合される潤滑剤の濃度、クーラントの曇点などは、さきに述べたとおりである。
本発明では、クーラントがその曇点以上の液温でロールバイトに供給されるようにするものであり、このためロールバイトに供給されるべきクーラントが曇点未満の液温である場合には、通常、予めクーラントを曇点以上の液温に加熱した後、圧延部(鋼板及び/又は圧延ロール)に供給する。このクーラントの加熱は、クーラント供給系に設けられた加熱装置などにより行う。例えば、曇点が40℃のクーラントを用いる場合には、予めクーラントを50℃程度に加熱した状態で鋼板などに供給すれば、その後の温度低下を考慮しても、ロールバイトに供給される時点ではクーラントの液温を曇点(40℃)以上に維持でき、潤滑剤成分の良好な付着性を確保することができる。
また、クーラントが曇点以上の液温でロールバイトに供給されるようにするための他の方法としては、曇点未満の液温のクーラントを圧延部(鋼板及び/又は圧延ロール)に供給し、鋼板及び/又は圧延ロールの熱によりクーラントがその曇点以上の液温に加熱され、曇点以上の液温でロールバイトに供給されるようにしてもよい。ここで、鋼板及び/又は圧延ロールの熱とは、(1)圧延による加工発熱、(2)焼鈍時の鋼板の保有熱、(3)鋼板を事前に加熱した際の熱、などがある。例えば、これらのいずれかによってクーラントの曇点以上の温度を有する鋼板にクーラントが接触すると、クーラントの液温が曇点以上になって鋼板への付着性が急激に高められる。
ここで、鋼板が上記(2)の熱を有するためには、DR圧延前の焼鈍工程において鋼板の温度が室温まで下がらないうちにDR圧延を行う必要がある。また、上記(3)の場合には、圧延機の入側において鋼板を遠赤外線ヒーター、インダクションヒーター、温水タンクなどの加熱装置によって加熱する方法を採ることができる。
ここで、鋼板が上記(2)の熱を有するためには、DR圧延前の焼鈍工程において鋼板の温度が室温まで下がらないうちにDR圧延を行う必要がある。また、上記(3)の場合には、圧延機の入側において鋼板を遠赤外線ヒーター、インダクションヒーター、温水タンクなどの加熱装置によって加熱する方法を採ることができる。
図1は、本発明の実施に供されるDR圧延設備の一実施形態を示すもので、1は2スタンドの圧延機であり、第1圧延スタンド2a,第2圧延スタンド2bからなる。前記第1圧延スタンド2aの入側にはクーラント供給用のスプレーノズル3が配置され、このスプレーノズル3にはクーラントタンク4から、ポンプPを備えた供給系5を通じてクーラントが供給される。前記供給系5の途中にはクーラント加熱装置6が設けられている。
このクーラント加熱装置6は、クーラントをその曇点以上の液温に加熱することを目的とするものであるが、実用的なクーラントの曇点からして、クーラント加熱装置6はクーラントを沸点未満の温度に昇温させ得る装置であればよい。したがって、電気、ガス、蒸気等による直接加熱方式や間接加熱方式などの各種の加熱装置を用いることが可能であり、必要なスプレー流量やクーラントの液温を変化させる際の応答性などを考慮して、経済的な加熱装置を選択すればよい。
このクーラント加熱装置6は、クーラントをその曇点以上の液温に加熱することを目的とするものであるが、実用的なクーラントの曇点からして、クーラント加熱装置6はクーラントを沸点未満の温度に昇温させ得る装置であればよい。したがって、電気、ガス、蒸気等による直接加熱方式や間接加熱方式などの各種の加熱装置を用いることが可能であり、必要なスプレー流量やクーラントの液温を変化させる際の応答性などを考慮して、経済的な加熱装置を選択すればよい。
その他図面において、7は入側ブライドルロール、8は出側ブライドルロール、9はペイオフリール、10はテンションリールである。
このDR圧延設備では、ペイオフリール9のコイルから払い出された鋼板Sは、入側ブライドルロール7を経て圧延機1の圧延スタンド2a,2bにおいて所定の圧下率で圧延された後、出側ブライドルロール4を経てテンションリール6に巻き取られる。このようなDR圧延において、第1圧延スタンド2aの入側のスプレーノズル3から鋼板Sにクーラントが供給される。このクーラントは、供給系5に設けられたクーラント加熱装置6においてその曇点以上の液温に加熱され、その液温で鋼板Sに供給される。これにより潤滑剤成分の鋼板への付着性が大きく高められ、ロールバイト内で高い潤滑性が得られる。なお、鋼板Sに対して供給されたクーラントは、これを回収し、循環使用してもよい。
このDR圧延設備では、ペイオフリール9のコイルから払い出された鋼板Sは、入側ブライドルロール7を経て圧延機1の圧延スタンド2a,2bにおいて所定の圧下率で圧延された後、出側ブライドルロール4を経てテンションリール6に巻き取られる。このようなDR圧延において、第1圧延スタンド2aの入側のスプレーノズル3から鋼板Sにクーラントが供給される。このクーラントは、供給系5に設けられたクーラント加熱装置6においてその曇点以上の液温に加熱され、その液温で鋼板Sに供給される。これにより潤滑剤成分の鋼板への付着性が大きく高められ、ロールバイト内で高い潤滑性が得られる。なお、鋼板Sに対して供給されたクーラントは、これを回収し、循環使用してもよい。
本発明法においてDR圧延の対象となる冷延鋼板は、どのような製法で製造された冷延鋼板でもよい。すなわち、溶製法は高炉−転炉法でも電炉法でもよく、スラブ製造法は連続鋳造法でも造塊−分塊圧延法でもよい。また、スラブは再加熱することなく直接熱間圧延されてもよいし、再加熱後熱間圧延されてもよい。さらに、冷延後の焼鈍は箱型焼鈍でも連続焼鈍でもよい。
[実施例1]
以下のようなクーラント(A)〜(C)を調製した。
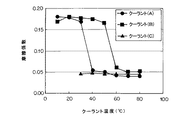
(A):数平均分子量4100のポリオキシアルキレングリコール(BASF Japan社製、商品名「25R-4」)を水で希釈し、20℃で濃度7mass%の水溶液とした。この水溶液の曇点は40℃である。
(B):数平均分子量3000のポリオキシアルキレングリコール(旭電化株式会社製、商品名「PH255」)を水で希釈し、20℃で濃度7mass%の水溶液とした。この水溶液の曇点は61℃である。
(C):合成エステル90mass%、脂肪酸5mass%を含有する動粘度50mm2/s(40℃)の基油を、濃度7mass%にてノニオン系界面活性剤を用いて水に乳化させ、エマルション圧延油を調製した。このエマルションの平均粒径は7μmである。
以上のクーラント(A)〜(C)を用いて、板厚0.25mmの焼鈍された冷延鋼板を圧下率30%で再度冷間圧延した。この冷間圧延では、ロールバイト入側において供給するクーラントの温度を種々変化させ、各温度における摩擦係数を調べることで、圧延潤滑性を評価した。
その結果を図2に示す。これによれば、ポリアルキレングリコールを潤滑剤とするクーラント(A)、(B)をそれぞれの曇点以下の液温でロールバイトに供給することにより、エマルションタイプのクーラント(C)と同程度の摩擦係数となり、良好な潤滑性が得られている。
その結果を図2に示す。これによれば、ポリアルキレングリコールを潤滑剤とするクーラント(A)、(B)をそれぞれの曇点以下の液温でロールバイトに供給することにより、エマルションタイプのクーラント(C)と同程度の摩擦係数となり、良好な潤滑性が得られている。
[実施例2]
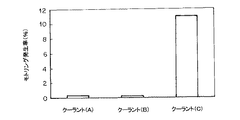
板厚0.20〜0.26mm、板幅800〜900mmの焼鈍された冷延鋼板を、図1に示すDR圧延装置において冷間圧延し、モトリングの発生率を評価した。クーラントは実施例1と同じものを用い、クーラント(A)、(B)については、それぞれの曇点より10℃高い液温でロールバイトに供給した(発明例)。一方、クーラント(C)については、液温50℃に調整してロールバイトに供給した(比較例)。
モトリング発生率は、モトリング発生の程度を目視により5段階で評価し、この5段階評価で最低の評価:1(最不良)と判定されたコイルの本数の全コイルに対する割合を求めた。その結果を図3に示す。これによれば、本発明法によるモトリングの発生率は1%未満であり、従来のエマルション圧延油を使用した比較例のモトリング発生率11%に較べ、モトリングの発生率が大幅に低減されている。
1 圧延機
2a,2b 圧延スタンド
3 スプレーノズル
4 クーラントタンク
5 供給系
6 クーラント加熱装置
7 入側ブライドルロール
8 出側ブライドルロール
9 ペイオフリール
10 テンションリール
2a,2b 圧延スタンド
3 スプレーノズル
4 クーラントタンク
5 供給系
6 クーラント加熱装置
7 入側ブライドルロール
8 出側ブライドルロール
9 ペイオフリール
10 テンションリール
Claims (6)
- 焼鈍された冷延鋼板に対して、クーラントを供給しつつ再度の冷間圧延を施す鋼板の製造方法において、
前記冷間圧延の圧延パスの少なくとも一部において、水溶性潤滑剤を主体とする潤滑剤を水で希釈し且つ前記水溶性潤滑剤を溶解することにより曇点を有する溶液をクーラントとして用いるとともに、該クーラントがその曇点以上の液温でロールバイトに供給されるようにしたことを特徴とする、ダブルリデュース圧延法による鋼板の製造方法。 - 予め曇点以上の液温に加熱されたクーラントを鋼板及び/又は圧延ロールに供給することにより、クーラントがその曇点以上の液温でロールバイトに供給されるようにしたことを特徴とする、請求項1に記載のダブルリデュース圧延法による鋼板の製造方法。
- 曇点未満の液温のクーラントを鋼板及び/又は圧延ロールに供給し、鋼板及び/又は圧延ロールの熱により前記クーラントがその曇点以上の液温に加熱され、曇点以上の液温でロールバイトに供給されるようにしたことを特徴とする、請求項1に記載のダブルリデュース圧延法による鋼板の製造方法。
- 冷間圧延前の冷延鋼板の表面温度がクーラントの曇点以上であることを特徴とする、請求項3に記載のダブルリデュース圧延法による鋼板の製造方法。
- クーラントの曇点が20℃以上、沸点未満であることを特徴とする、請求項1〜4のいずれかに記載のダブルリデュース圧延法による鋼板の製造方法。
- 水溶性潤滑剤の少なくとも一部がポリアルキレングリコールであることを特徴とする、請求項1〜5のいずれかに記載のダブルリデュース圧延法による鋼板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005096043A JP2006272402A (ja) | 2005-03-29 | 2005-03-29 | ダブルリデュース圧延法による鋼板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005096043A JP2006272402A (ja) | 2005-03-29 | 2005-03-29 | ダブルリデュース圧延法による鋼板の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2006272402A true JP2006272402A (ja) | 2006-10-12 |
Family
ID=37207636
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005096043A Pending JP2006272402A (ja) | 2005-03-29 | 2005-03-29 | ダブルリデュース圧延法による鋼板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2006272402A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009007510A (ja) * | 2007-06-29 | 2009-01-15 | Jfe Steel Kk | 冷間圧延油および冷間圧延方法 |
| JP2015517929A (ja) * | 2012-03-13 | 2015-06-25 | ティッセンクルップ ラッセルシュタイン ゲー エム ベー ハー | 金属被膜が被覆された鋼帯または鋼板の後処理剤による処理方法、および金属被膜が被覆された鋼帯または鋼板 |
| JP2015147230A (ja) * | 2014-02-05 | 2015-08-20 | Jfeスチール株式会社 | 潤滑装置および潤滑方法 |
-
2005
- 2005-03-29 JP JP2005096043A patent/JP2006272402A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009007510A (ja) * | 2007-06-29 | 2009-01-15 | Jfe Steel Kk | 冷間圧延油および冷間圧延方法 |
| JP2015517929A (ja) * | 2012-03-13 | 2015-06-25 | ティッセンクルップ ラッセルシュタイン ゲー エム ベー ハー | 金属被膜が被覆された鋼帯または鋼板の後処理剤による処理方法、および金属被膜が被覆された鋼帯または鋼板 |
| JP2015147230A (ja) * | 2014-02-05 | 2015-08-20 | Jfeスチール株式会社 | 潤滑装置および潤滑方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4355278B2 (ja) | 冷間圧延における潤滑油供給方法 | |
| JP2004263087A (ja) | アルミニウム板用熱間圧延油用潤滑油 | |
| JP2972169B2 (ja) | 鋼板冷間圧延方法 | |
| JP2009242726A (ja) | 冷間圧延用潤滑剤および冷間圧延方法 | |
| JP2919206B2 (ja) | アルミニウム及びアルミニウム合金の冷間圧延油及びそれを用いる冷間圧延方法 | |
| JP6273521B2 (ja) | 冷間圧延油組成物及び冷間圧延方法 | |
| JP3251659B2 (ja) | アルミニウム及びアルミニウム合金の冷間圧延油及びそれを用いる冷間圧延方法 | |
| JP4905056B2 (ja) | 金属板の冷間圧延方法及び冷間タンデム圧延機 | |
| KR102824676B1 (ko) | 냉간 압연 설비, 냉간 압연 방법 및, 금속판의 제조 방법 | |
| JP6052196B2 (ja) | 潤滑装置および潤滑方法 | |
| JP3132801B2 (ja) | 絞り・しごき缶用潤滑油組成物 | |
| JP4935207B2 (ja) | 金属板の冷間圧延方法 | |
| JP4830888B2 (ja) | 金属板の冷間圧延方法および冷間タンデム圧延機 | |
| JP2008194721A (ja) | 金属板の冷間圧延方法 | |
| JP4622625B2 (ja) | 金属板の冷間圧延方法 | |
| JPH09208984A (ja) | 冷間圧延油組成物、冷間圧延油エマルション及び冷間圧延方法 | |
| JP2011200877A (ja) | 金属帯の冷間圧延方法 | |
| JP2006281276A (ja) | 金属板の冷間圧延方法 | |
| JP3096289B2 (ja) | 水分散型鋼板冷間圧延油 | |
| JP4923789B2 (ja) | 金属板の冷間圧延方法 | |
| JP3370880B2 (ja) | アルミニウム及びアルミニウム合金板の圧延方法 | |
| JP2009241146A (ja) | ステンレス鋼または高炭素鋼の冷間圧延方法 | |
| CN115885025B (zh) | 用于冷轧铝的冷却润滑剂 | |
| JP3370872B2 (ja) | アルミニウム又はアルミニウム合金板の圧延方法 | |
| JP2014184441A (ja) | 圧延方法及び圧延装置 |