JP2006517153A - 異なる種類の切削加工のための工具 - Google Patents
異なる種類の切削加工のための工具 Download PDFInfo
- Publication number
- JP2006517153A JP2006517153A JP2006502793A JP2006502793A JP2006517153A JP 2006517153 A JP2006517153 A JP 2006517153A JP 2006502793 A JP2006502793 A JP 2006502793A JP 2006502793 A JP2006502793 A JP 2006502793A JP 2006517153 A JP2006517153 A JP 2006517153A
- Authority
- JP
- Japan
- Prior art keywords
- tool
- cutting
- type cutting
- cutting blade
- type
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000005520 cutting process Methods 0.000 title claims abstract description 133
- 238000003780 insertion Methods 0.000 claims description 17
- 230000037431 insertion Effects 0.000 claims description 17
- 238000003754 machining Methods 0.000 claims description 3
- 238000003801 milling Methods 0.000 description 19
- 238000000034 method Methods 0.000 description 4
- 230000008878 coupling Effects 0.000 description 3
- 238000010168 coupling process Methods 0.000 description 3
- 238000005859 coupling reaction Methods 0.000 description 3
- 238000005555 metalworking Methods 0.000 description 2
- 230000001419 dependent effect Effects 0.000 description 1
- 238000009795 derivation Methods 0.000 description 1
- 238000005553 drilling Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C5/00—Milling-cutters
- B23C5/02—Milling-cutters characterised by the shape of the cutter
- B23C5/10—Shank-type cutters, i.e. with an integral shaft
- B23C5/109—Shank-type cutters, i.e. with an integral shaft with removable cutting inserts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
- B23B27/14—Cutting tools of which the bits or tips or cutting inserts are of special material
- B23B27/16—Cutting tools of which the bits or tips or cutting inserts are of special material with exchangeable cutting bits or cutting inserts, e.g. able to be clamped
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B29/00—Holders for non-rotary cutting tools; Boring bars or boring heads; Accessories for tool holders
- B23B29/24—Tool holders for a plurality of cutting tools, e.g. turrets
- B23B29/242—Turrets, without description of the angular positioning device
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C5/00—Milling-cutters
- B23C5/02—Milling-cutters characterised by the shape of the cutter
- B23C5/10—Shank-type cutters, i.e. with an integral shaft
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C5/00—Milling-cutters
- B23C5/16—Milling-cutters characterised by physical features other than shape
- B23C5/20—Milling-cutters characterised by physical features other than shape with removable cutter bits or teeth or cutting inserts
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/51—Plural diverse manufacturing apparatus including means for metal shaping or assembling
- Y10T29/5147—Plural diverse manufacturing apparatus including means for metal shaping or assembling including composite tool
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/19—Rotary cutting tool
- Y10T407/1902—Gang
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/19—Rotary cutting tool
- Y10T407/1906—Rotary cutting tool including holder [i.e., head] having seat for inserted tool
- Y10T407/1908—Face or end mill
- Y10T407/1924—Specified tool shape
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/19—Rotary cutting tool
- Y10T407/195—Compound tooth arrangement
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/19—Rotary cutting tool
- Y10T407/1952—Having peripherally spaced teeth
- Y10T407/196—Varying in cutting edge profile
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T407/00—Cutters, for shaping
- Y10T407/22—Cutters, for shaping including holder having seat for inserted tool
- Y10T407/2222—Tool adjustable relative to holder
- Y10T407/2248—Pivoted tool
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T82/00—Turning
- Y10T82/10—Process of turning
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T82/00—Turning
- Y10T82/25—Lathe
- Y10T82/2508—Lathe with tool turret
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Milling Processes (AREA)
- Gear Processing (AREA)
- Cutting Tools, Boring Holders, And Turrets (AREA)
- Input Circuits Of Receivers And Coupling Of Receivers And Audio Equipment (AREA)
- Inorganic Insulating Materials (AREA)
- Ticket-Dispensing Machines (AREA)
- Scissors And Nippers (AREA)
Abstract
Description
r=ワークの半径mm
c=安全余裕mm
ピタゴラスの定理から
r2+(2a)2=(r+c)2 すなわち r2+4a2=r2+c2+2rc
式の両側からr2 を引いて4で割る。そして得られた式の平方根をもとめれば次の関係式が得られる。
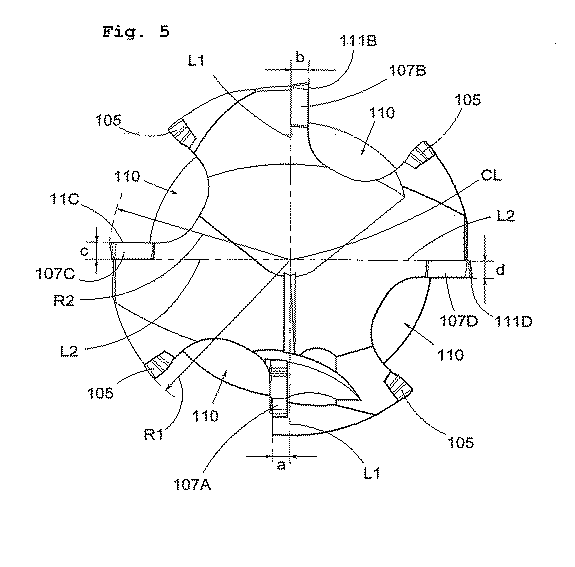
5又は105 交換可能な挿入型切削刃物
7A〜7C又は107A〜107D 交換可能な挿入型切削刃物
9又は109 締結部
10又は110 チップポケット
11A、11B又は111A〜111C 切削刃
CL 中心線
CL1 回転軸
L1 第一基準線
L2 第二基準線
R1 第一半径方向距離
R2 第二半径方向距離
Claims (6)
- 交換可能な挿入型切削刃物(5,7A〜7C;105,107A〜107D)を取付ける為の切削用シートを備える工具ヘッド(1;101)を、工作機械に取り付けるための締結部(9;109)と同様に、備え、
前記工具ヘッド(1;101)は、一つ以上のチップポケット(10;110)を有し、そこには二つの交換可能な前記挿入型切削刃物(5,7A〜7C;105,107A〜107D)が配備されていて、
前記挿入型切削刃物(5,7A〜7C;105,107A〜107D)は異なる種類の加工を目的とし、その刃面を互いに対向して有する、切削加工用工具であって、
前記工具ヘッド(1;101)は一つ以上のチップポケット(10;110)を有し、前記チップポケット(10;110)の中の第一の挿入型切削刃物(5;105)は、その半径方向最外側部を持ち、前記工具の半径方向において、前記チップポケット(10;110)の中の第二の挿入型切削刃物(7A;107A)の前記半径方向最外側部の、外側(R1>R2)に位置することを特徴とする切削加工用工具。 - 前記第一の挿入型切削刃物(5;105)が前記工具の軸方向において、前記第二の挿入型切削刃物(7A;107A)を越えて突出していることを特徴とする請求項1に記載の切削加工用工具。
- 前記挿入型切削刃物(5,7A〜7C;105,107A〜107D)の前記切削刃面が前記工具ヘッド(1;101)の外周に関連付けられて配列されていることを特徴とする請求項1又は2に記載の切削加工用工具。
- 前記第一の挿入型切削刃物(5;105)が、工具回転による加工を目的とし、前記第二の挿入型切削刃物(7A;107A)が、ターニングによる加工を目的とすることを特徴とする請求項1から3のいずれか1項に記載の切削加工用工具。
- 前記工具が少なくとも二つのチップポケット(10;110)を有し、該チップポケットは前記工具ヘッド(1;101)の上で直径方向に配列されることを特徴とする、請求項1から4のいずれか1項に記載の切削加工用工具。
- 複数の前記第一の挿入型切削刃物(5;105)が、同一のものであることを、特徴とする請求項1から5のいずれか1項に記載の切削加工用工具。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SE0300296A SE526037C2 (sv) | 2003-02-06 | 2003-02-06 | Verktyg för spånavskiljande bearbetning avsett för roterande bearbetning och svarvning |
| PCT/SE2004/000151 WO2004069455A1 (en) | 2003-02-06 | 2004-02-05 | Tool for different types of chip removing machining |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2006517153A true JP2006517153A (ja) | 2006-07-20 |
Family
ID=20290310
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006502793A Pending JP2006517153A (ja) | 2003-02-06 | 2004-02-05 | 異なる種類の切削加工のための工具 |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US7121176B2 (ja) |
| EP (1) | EP1590117B1 (ja) |
| JP (1) | JP2006517153A (ja) |
| KR (1) | KR101037880B1 (ja) |
| CN (1) | CN1747805B (ja) |
| AT (1) | ATE470523T1 (ja) |
| DE (1) | DE602004027601D1 (ja) |
| SE (1) | SE526037C2 (ja) |
| WO (1) | WO2004069455A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018176336A (ja) * | 2017-04-10 | 2018-11-15 | ファナック株式会社 | フライス切削工具および加工装置 |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SE526480C2 (sv) * | 2002-10-31 | 2005-09-20 | Sandvik Intellectual Property | Verktyg för spånavskiljande bearbetning |
| SE526037C2 (sv) | 2003-02-06 | 2005-06-21 | Sandvik Ab | Verktyg för spånavskiljande bearbetning avsett för roterande bearbetning och svarvning |
| DE102004003583B4 (de) * | 2004-01-19 | 2006-10-26 | Carl Zeiss | Verfahren und Werkzeugkopf zum spanabhebenden Bearbeiten von paarweise symmetrischen, optisch wirksamen Oberflächen, insbesondere von Oberflächen von Gleitsicht-Brillengläsern |
| SE528557C2 (sv) | 2004-12-02 | 2006-12-12 | Sandvik Intellectual Property | Verktyg för spånavskiljande bearbetning för olika typ av bearbetning där skären för svarvning är axiellt förskjutna |
| SE530788C2 (sv) * | 2007-01-17 | 2008-09-09 | Sandvik Intellectual Property | Roterbart fleroperationsverktyg för spånavskiljande bearbetning, samt grundkropp härför |
| US9352396B2 (en) * | 2013-03-05 | 2016-05-31 | Oberg Industries | Lathe for machining a workpiece and related methods and toolholders |
| US9475136B2 (en) | 2013-07-30 | 2016-10-25 | Kennametal Inc. | High-speed milling cutter and cutting insert therefor |
| US10189092B2 (en) * | 2015-02-10 | 2019-01-29 | Doosan Machine Tools Co., Ltd. | Machine tool |
| DE102015115310A1 (de) * | 2015-09-10 | 2017-03-16 | Hartmetall-Werkzeugfabrik Paul Horn Gmbh | Wirbelwerkzeug |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61172738A (ja) * | 1985-01-29 | 1986-08-04 | 電気化学工業株式会社 | 医療包装用多層フイルム |
| DE3733298A1 (de) * | 1987-10-02 | 1989-04-13 | Fette Wilhelm Gmbh | Mehrzweckwerkzeug |
| EP1186367A1 (en) * | 2000-09-05 | 2002-03-13 | Yamazaki Mazak Kabushiki Kaisha | Complex tool |
| JP2002079409A (ja) * | 2000-06-23 | 2002-03-19 | Yamazaki Mazak Corp | 複合工具を用いたワークの加工方法 |
| JP2002532264A (ja) * | 1998-12-15 | 2002-10-02 | エルヴィン ユンカー マシーネンファブリーク ゲゼルシャフト ミット ベシュレンクテル ハフツング | ワークに内側輪郭を旋削加工する方法およびバイト取付け体 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3343448A1 (de) * | 1983-12-01 | 1985-06-13 | Hochmuth + Hollfelder, 8500 Nürnberg | Schneidwerkzeug zur spanabhebenden metallbearbeitung |
| US4640159A (en) * | 1985-11-22 | 1987-02-03 | Stojan Stojanovski | Tool holder with plurality of cutting inserts |
| US6526217B1 (en) * | 1997-09-02 | 2003-02-25 | Sony Corporation | Method and apparatus for after recording of digital recording medium and method and apparatus for reproducing digital recording medium |
| IL125143A (en) * | 1998-06-30 | 2007-02-11 | Amir Satran | Cutting insert |
| IL125298A (en) * | 1998-07-10 | 2001-10-31 | Iscar Ltd | Rotary cutting tool |
| WO2000011582A1 (en) * | 1998-08-24 | 2000-03-02 | Mori Seiki Co., Ltd. | Method and apparatus for determining operation balance of machines |
| US6565497B1 (en) * | 2000-06-23 | 2003-05-20 | Yamazaki Mazak Kabushiki Kaisha | Complex machining machine tool |
| JP2002018609A (ja) * | 2000-06-29 | 2002-01-22 | Yamazaki Mazak Corp | 複合工具 |
| DE10043016B4 (de) * | 2000-09-01 | 2006-11-23 | Walter Ag | Bohrnutenfräser |
| KR20020019387A (ko) * | 2000-09-05 | 2002-03-12 | 야마자키 마자쿠 가부시키가이샤 | 복합공구 |
| AT5009U1 (de) * | 2001-05-18 | 2002-02-25 | Plansee Tizit Ag | Verfahren zur drehbearbeitung |
| SE523755C2 (sv) | 2002-02-22 | 2004-05-11 | Seco Tools Ab | Skärverktyg och hållare |
| SE526037C2 (sv) | 2003-02-06 | 2005-06-21 | Sandvik Ab | Verktyg för spånavskiljande bearbetning avsett för roterande bearbetning och svarvning |
-
2003
- 2003-02-06 SE SE0300296A patent/SE526037C2/sv not_active IP Right Cessation
-
2004
- 2004-02-03 US US10/769,748 patent/US7121176B2/en not_active Expired - Fee Related
- 2004-02-05 JP JP2006502793A patent/JP2006517153A/ja active Pending
- 2004-02-05 AT AT04708535T patent/ATE470523T1/de not_active IP Right Cessation
- 2004-02-05 DE DE602004027601T patent/DE602004027601D1/de not_active Expired - Lifetime
- 2004-02-05 EP EP04708535A patent/EP1590117B1/en not_active Expired - Lifetime
- 2004-02-05 CN CN2004800035857A patent/CN1747805B/zh not_active Expired - Fee Related
- 2004-02-05 WO PCT/SE2004/000151 patent/WO2004069455A1/en not_active Ceased
- 2004-02-05 KR KR1020057013740A patent/KR101037880B1/ko not_active Expired - Fee Related
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61172738A (ja) * | 1985-01-29 | 1986-08-04 | 電気化学工業株式会社 | 医療包装用多層フイルム |
| DE3733298A1 (de) * | 1987-10-02 | 1989-04-13 | Fette Wilhelm Gmbh | Mehrzweckwerkzeug |
| JP2002532264A (ja) * | 1998-12-15 | 2002-10-02 | エルヴィン ユンカー マシーネンファブリーク ゲゼルシャフト ミット ベシュレンクテル ハフツング | ワークに内側輪郭を旋削加工する方法およびバイト取付け体 |
| JP2002079409A (ja) * | 2000-06-23 | 2002-03-19 | Yamazaki Mazak Corp | 複合工具を用いたワークの加工方法 |
| EP1186367A1 (en) * | 2000-09-05 | 2002-03-13 | Yamazaki Mazak Kabushiki Kaisha | Complex tool |
| JP2002154007A (ja) * | 2000-09-05 | 2002-05-28 | Yamazaki Mazak Corp | 複合工具 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018176336A (ja) * | 2017-04-10 | 2018-11-15 | ファナック株式会社 | フライス切削工具および加工装置 |
| US10661361B2 (en) | 2017-04-10 | 2020-05-26 | Fanuc Corporation | Milling/cutting tool and processing apparatus |
Also Published As
| Publication number | Publication date |
|---|---|
| SE0300296L (sv) | 2004-08-07 |
| EP1590117B1 (en) | 2010-06-09 |
| US20040177491A1 (en) | 2004-09-16 |
| CN1747805B (zh) | 2010-10-06 |
| SE526037C2 (sv) | 2005-06-21 |
| US7121176B2 (en) | 2006-10-17 |
| SE0300296D0 (sv) | 2003-02-06 |
| CN1747805A (zh) | 2006-03-15 |
| KR20050123093A (ko) | 2005-12-29 |
| DE602004027601D1 (de) | 2010-07-22 |
| KR101037880B1 (ko) | 2011-05-31 |
| WO2004069455A1 (en) | 2004-08-19 |
| ATE470523T1 (de) | 2010-06-15 |
| EP1590117A1 (en) | 2005-11-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100851796B1 (ko) | 칩형성 기계가공용의 인덱서블 선삭 공구 | |
| CN101652214B (zh) | 切削刀片、切削刀具及加工方法 | |
| KR20000052375A (ko) | 커팅 팁이 장착된 정밀 밀링 커터 | |
| KR20190084029A (ko) | 디스크 밀링 커터 및 그러한 디스크 밀링 커터를 포함하는 키트 | |
| JPH11320240A5 (ja) | ||
| US20060045639A1 (en) | Multiple-axis cutting toroidal end mill | |
| CA2762514A1 (en) | Modular drill with diamond cutting edges | |
| EP2802433B1 (en) | Cutting insert having hole orientation indicia and method for making thereof | |
| KR101037880B1 (ko) | 서로 다른 종류의 칩제거 기계가공용 공구 | |
| KR20160099553A (ko) | 지지 패드를 구비한 디스크형 커터 본체를 가진 회전식 절삭 공구 | |
| JP4456852B2 (ja) | スローアウェイ式ドリル | |
| US9669477B2 (en) | Device for chip removing machining | |
| JP5087740B2 (ja) | 切削加工用工具 | |
| US20110085871A1 (en) | Coupling Mechanism For Connecting A Toolholder Assembly And A Machine Tool | |
| JP5110400B2 (ja) | 刃先交換式切削工具 | |
| WO2009052067A2 (en) | Axial seating pin | |
| JP4378307B2 (ja) | 軸方向送り刃先交換式工具 | |
| JP2009184036A (ja) | 切削工具 | |
| CN216990052U (zh) | 一种圆弧铣刀 | |
| JP7555491B2 (ja) | 回転切削工具 | |
| CN112334259A (zh) | 铰刀 | |
| JP4876748B2 (ja) | 穴加工工具 | |
| JP3184063U (ja) | エンドミル | |
| JPS5841061Y2 (ja) | スロ−アウエイチツプ | |
| JPH0150548B2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20070111 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20070302 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20070302 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20091124 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100224 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20100810 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20101208 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20101216 |
|
| A912 | Re-examination (zenchi) completed and case transferred to appeal board |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20110401 |