JP2007100246A - セルロースミクロフィブリル化の前処理方法 - Google Patents
セルロースミクロフィブリル化の前処理方法 Download PDFInfo
- Publication number
- JP2007100246A JP2007100246A JP2005291574A JP2005291574A JP2007100246A JP 2007100246 A JP2007100246 A JP 2007100246A JP 2005291574 A JP2005291574 A JP 2005291574A JP 2005291574 A JP2005291574 A JP 2005291574A JP 2007100246 A JP2007100246 A JP 2007100246A
- Authority
- JP
- Japan
- Prior art keywords
- grinding
- abrasive
- fine
- raw material
- cellulose
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Paper (AREA)
Abstract
【課題】木質パルプおよび/またはセルロース系繊維を主たる成分とする繊維原料などから効率よくセルロースミクロフィブリルを製造することができるようにするための、繊維原料の前処理方法を提供することを目的とする。
【解決手段】互いに対向する砥粒板1,2を備え、少なくとも一方の砥粒板を回転させることにより砥粒板間に供給される被磨砕物が磨砕されるように構成された磨砕機を用いて繊維原料を磨砕する磨砕工程において、砥粒板1,2として、砥粒の粒度が5番以上60番未満の微細砥粒板を備えた磨砕機を用いて微細磨砕処理を行った後、砥粒の粒度が60番以上150番以下の超微細砥粒板を備えた磨砕機を用いて超微細磨砕処理を行う。
微細磨砕処理工程を1〜5回実施した後、超微細磨砕処理工程を1〜5回実施する。
微細磨砕処理工程および超微細磨砕処理工程において、互いに対向する砥粒板の間隔を5〜60μmとする。
【選択図】図2
【解決手段】互いに対向する砥粒板1,2を備え、少なくとも一方の砥粒板を回転させることにより砥粒板間に供給される被磨砕物が磨砕されるように構成された磨砕機を用いて繊維原料を磨砕する磨砕工程において、砥粒板1,2として、砥粒の粒度が5番以上60番未満の微細砥粒板を備えた磨砕機を用いて微細磨砕処理を行った後、砥粒の粒度が60番以上150番以下の超微細砥粒板を備えた磨砕機を用いて超微細磨砕処理を行う。
微細磨砕処理工程を1〜5回実施した後、超微細磨砕処理工程を1〜5回実施する。
微細磨砕処理工程および超微細磨砕処理工程において、互いに対向する砥粒板の間隔を5〜60μmとする。
【選択図】図2
Description
本願発明は、木質パルプおよび/またはセルロース系繊維を主たる成分とする繊維原料などから効率よくセルロースミクロフィブリルを製造することができるようにするための、セルロースミクロフィブリル化の前処理方法に関する。
(1)繊維原料をセルロースミクロフィブリル化する方法としては、例えば、セルロースを予備叩解した後、ホモジナイザー処理し、微小繊維状セルロース化する方法がある(特許文献1参照)。
この特許文献1の予備叩解方法はダブルディスクリファイナーで7〜15回の処理回数を行うことを必要とし、生産効率が悪いという問題点がある。
この特許文献1の予備叩解方法はダブルディスクリファイナーで7〜15回の処理回数を行うことを必要とし、生産効率が悪いという問題点がある。
(2)また、予備叩解したパルプを砥石板のすり合わせにより微細繊維フィブリル化し、さらに高圧ホモジナイザー処理を行うことにより、超微細繊維フィブリル化セルロースを得る方法も提案されている(特許文献2参照)。
そして、この方法においては、予備叩解方法として、一般的な叩解機を用い、フリーネス(水切れの良さを示すろ水度の数値)を300mlCSFとすることが示されている。しかしながら、このようなフリーネスになるまで叩解するためには、相当な処理回数が必要となり、生産性が低下するという問題点がある。
そして、この方法においては、予備叩解方法として、一般的な叩解機を用い、フリーネス(水切れの良さを示すろ水度の数値)を300mlCSFとすることが示されている。しかしながら、このようなフリーネスになるまで叩解するためには、相当な処理回数が必要となり、生産性が低下するという問題点がある。
(3)さらに、メディア撹拌式粉砕機で微細繊維状セルロースを得る方法も提案されている(特許文献3参照)が、繊維状セルロースを懸濁液としたものを直接に粉砕機に投入して粉砕を行っているため、微細繊維状セルロース化に要する時間が非常に長くなり、生産性が低いという問題点がある。
(4)また、塩酸溶液中、120〜130℃で1時間加水分解処理した後、アンモニア水で中和し、塩化物イオンが出なくなるまで水洗し、ディスクリファイナーで磨砕する工程を備えた方法も提案されている(特許文献4参照)。しかしながら、この方法においては、薬品を使って処理を行うようにしているので、処理に多大の手間と時間を要し、生産効率が悪いという問題点がある。
(5)さらに、パルプおよび/またはセルロースの繊維の一次壁および二次壁をリファイナー処理で傷つけ、該パルプおよび/セルロースを、セルロース非晶領域膨潤剤の存在下に混練することにより、繊維成分を解繊するようにした方法が提案されている(特許文献5参照)。
そして、この方法においては、上述のようにして一次壁および二次壁外層を傷つける前処理における傷付き状況は、顕微鏡による前処理パルプおよび/又はセルロース系繊維の形態観察や、前処理パルプおよび/又はセルロース系繊維の保水率により把握することが可能であること、保水率が150〜600%、特に200〜400%となったパルプおよび/又はセルロース系繊維を用いることが好ましいことが開示されている。
しかしながら、上述のような保水率となるまでリファイナー処理を行うには、かなりの処理回数が必要となり、結果として、生産性が悪くなるという問題点がある。
特開2000−17592号公報
特開平8−284090号公報
特開平6−212587号公報
特公昭62−30220号公報
特開2005−42283号公報
そして、この方法においては、上述のようにして一次壁および二次壁外層を傷つける前処理における傷付き状況は、顕微鏡による前処理パルプおよび/又はセルロース系繊維の形態観察や、前処理パルプおよび/又はセルロース系繊維の保水率により把握することが可能であること、保水率が150〜600%、特に200〜400%となったパルプおよび/又はセルロース系繊維を用いることが好ましいことが開示されている。
しかしながら、上述のような保水率となるまでリファイナー処理を行うには、かなりの処理回数が必要となり、結果として、生産性が悪くなるという問題点がある。
本願発明は、上記課題を解決するものであり、例えば、木質パルプおよび/またはセルロース系繊維を主たる成分とする繊維原料などから効率よくセルロースミクロフィブリルを製造することができるようにするための、繊維原料の前処理方法を提供することを目的としている。
上記課題を解決するために、本願発明(請求項1)のセルロースミクロフィブリル化の前処理方法は、
繊維原料のセルロースミクロフィブリル化を効率化するための前処理方法であって、
互いに対向する砥粒板を備え、少なくとも一方の砥粒板を回転させることにより砥粒板間に供給される被磨砕物が磨砕されるように構成された磨砕機を用いて、繊維原料の磨砕を行う磨砕工程を備え、
前記磨砕工程が、
(a)砥粒板として、砥粒の粒度が5番以上60番未満の微細砥粒板を備えた磨砕機を用いて磨砕を行う微細磨砕処理工程と、
(b)微細磨砕処理工程を実施した後に、砥粒板として、砥粒の粒度が60番以上150番以下の超微細砥粒板を備えた磨砕機を用いて磨砕を行う超微細磨砕処理工程と
を備えていることを特徴としている。
繊維原料のセルロースミクロフィブリル化を効率化するための前処理方法であって、
互いに対向する砥粒板を備え、少なくとも一方の砥粒板を回転させることにより砥粒板間に供給される被磨砕物が磨砕されるように構成された磨砕機を用いて、繊維原料の磨砕を行う磨砕工程を備え、
前記磨砕工程が、
(a)砥粒板として、砥粒の粒度が5番以上60番未満の微細砥粒板を備えた磨砕機を用いて磨砕を行う微細磨砕処理工程と、
(b)微細磨砕処理工程を実施した後に、砥粒板として、砥粒の粒度が60番以上150番以下の超微細砥粒板を備えた磨砕機を用いて磨砕を行う超微細磨砕処理工程と
を備えていることを特徴としている。
また、請求項2のセルロースミクロフィブリル化の前処理方法は、請求項1の発明の構成において、前記(a)の微細磨砕処理工程を1〜5回実施した後、前記(b)の超微細磨砕処理工程を1〜5回実施することを特徴としている。
また、請求項3のセルロースミクロフィブリル化の前処理方法は、請求項1の発明の構成において、前記(a)の微細磨砕処理工程を1〜3回実施した後、前記(b)の超微細磨砕処理工程を1〜3回実施することを特徴としている。
また、請求項4のセルロースミクロフィブリル化の前処理方法は、請求項1〜3のいずれかの発明の構成において、前記微細磨砕処理工程および前記超微細磨砕処理工程において、互いに対向する砥粒板の間隔を5〜60μmとすることを特徴としている。
また、請求項5のセルロースミクロフィブリル化の前処理方法は、請求項1〜4のいずれかの発明の構成において、前記繊維原料が、湿式で離解され、繊維原料を固形物換算したときのスラリー濃度が1.5〜7.0重量%の範囲にあるものであることを特徴としている。
また、請求項6のセルロースミクロフィブリル化の前処理方法は、請求項1〜5のいずれかの発明の構成において、前記繊維原料が古紙再生パルプを主たる成分とするものであることを特徴としている。
本願発明(請求項1)のセルロースミクロフィブリル化の前処理方法は、互いに対向する砥粒板を備え、少なくとも一方の砥粒板を回転させることにより砥粒板間に供給される被磨砕物が磨砕されるように構成された磨砕機を用いて、繊維原料の磨砕を行う磨砕工程を備えており、該磨砕工程を、(a)砥粒板として、砥粒の粒度が5番以上60番未満の微細砥粒板を備えた磨砕機を用いて磨砕を行う微細磨砕処理工程と、(b)微細磨砕処理工程を実施した後に、砥粒板として、砥粒の粒度が60番以上150番以下の超微細砥粒板を備えた磨砕機を用いて磨砕を行う超微細磨砕処理工程とを備えた構成としているので、効率よく繊維原料を磨砕して、その後の二軸混練機や、高圧ホモジナイザーを用いたミクロフィブリル化工程において、効率よく繊維原料をミクロフィブリル化することが可能になる。
なお、微細磨砕処理工程なしで、超微細磨砕処理工程を実施した場合、繊維原料を超微細磨砕処理用の磨砕機を構成する超微細砥粒板の間を通過させることが困難になる。すなわち、本願発明は、微細磨砕処理と超微細磨砕処理とを組み合わせ、微細磨砕処理工程を経た後で、超微細磨砕処理工程を実施することにより、繊維原料を効率よく磨砕することができるようにしたことを特徴としている。
本願発明において、微細磨砕処理工程で、砥粒の粒度が5番以上60番未満の微細砥粒板を備えた磨砕機を用いて磨砕を行うようにしているのは、微細砥粒の粒度が5番未満になると、微細砥粒板の表面が非常に粗くなり、上下の微細砥粒板が合わさったときの、微細砥粒板どうしの最大間隔が繊維直径より大きくなり、繊維がそのまま通過してしまうため、十分な磨砕効果が得られず、また、粒度が60番以上になると、微細砥粒板の表面が非常に緻密になるため、繊維が通過しにくくなくなり、磨砕処理量が低下して、処理効率が悪くなることによる。
また、超微細磨砕処理工程で、砥粒の粒度が60番以上150番以下の超微細砥粒板を備えた磨砕機を用いて磨砕を行うようにしているのは、超微細砥粒の粒度が60番未満になると、微細磨砕処理以上の効果が得られず、また、粒度が150番を超えても、超微細磨砕処理ではその処理効果に大きな変化が見られないことによる。
なお、本願発明における粒度は、JIS R6001(研削といし用研磨材の粒度)の規定にしたがうものである。
なお、本願発明における粒度は、JIS R6001(研削といし用研磨材の粒度)の規定にしたがうものである。
また、本願発明において用いることが可能な繊維原料としては、クラフトパルプ、サルファイトパルプなどの木材化学処理パルプ、セミケミカルパルプ、古紙から再生された再生パルプ、人造セルロース繊維、酢酸菌によるバクテリアセルロース繊維、ホヤなどの動物由来セルロース繊維やこれらを化学修飾したものなどが挙げられ、これらは単独で用いても、2種以上を混合して用いてもよい。これらのうち、コスト面、地球環境面より、植物由来の木材、古紙などから得られたパルプ、特に古紙再生パルプが好ましい。なお、パルプおよび/またはセルロース系繊維の化学修飾の代表的なものとして、アセチル化、シアノエチル化などがある。
また、請求項2のセルロースミクロフィブリル化の前処理方法のように、請求項1の発明の構成において、微細磨砕処理工程を1〜5回実施した後、超微細磨砕処理工程を1〜5回実施することにより、繊維原料を効率よく、十分に磨砕して、その後の二軸混練機や、高圧ホモジナイザーなどを用いたミクロフィブリル化工程において、効率よく繊維原料をミクロフィブリル化して、セルロースミクロフィブリルの生産性を向上させることが可能になる。
なお、微細磨砕処理工程を1〜5回の範囲で繰り返して行うようにしているのは、微細磨砕処理工程を少なくとも1回は実施することが必要であり、繰り返して行うことにより磨砕の効果が上昇する一方、5回を超えて微細磨砕処理工程を実施しても、効果に顕著な向上が見られず、いたずらに生産性の低下を招くことによる。
また、超微細磨砕処理工程を1〜5回の範囲で繰り返して行うようにしたのは、超微細磨砕処理工程をまったく実施しない場合、十分な磨砕効果、すなわちミクロフィブリル化の前処理効果が得られず、少なくとも1回は超微細磨砕処理工程を実施することが必要であること、繰り返して行うことにより、前処理効果は上昇するが、5回を超えて実施しても、効果に顕著な向上が見られず、いたずらに生産性に低下を招くことによる。
また、請求項3のセルロースミクロフィブリル化の前処理方法のように、請求項1の発明の構成において、微細磨砕処理工程を1〜3回実施した後、超微細磨砕処理工程を1〜3回実施するようにした場合、さらに効率よく、ミクロフィブリル化の前処理を行うことが可能になり、その後の二軸混練機や、高圧ホモジナイザーなどを用いたミクロフィブリル化工程において、効率よく繊維原料をミクロフィブリル化して、セルロースミクロフィブリルの生産性をさらに向上させることが可能になる。
なお、本願発明によれば、微細磨砕処理工程および超微細磨砕処理工程は、通常、それぞれ1〜3回程度、さらには、1〜2回程度で足りる場合が多い。したがって、生産性を向上させる見地からは、微細磨砕処理工程および超微細磨砕処理工程の回数を1〜3回程度とすることが望ましい。
また、請求項4のセルロースミクロフィブリル化の前処理方法のように、請求項1〜3のいずれかの発明の構成において、微細磨砕処理工程および超微細磨砕処理工程において、互いに対向する砥粒板の間隔を5〜60μmとすることにより、処理速度が遅くなりすぎることを回避しつつ、十分な磨砕処理を行うことが可能になり、本願発明をより実効あらしめることができる。
なお、互いに対向する砥粒板の間隔を5〜60μmの範囲としたのは、砥粒板の間隔が5μm未満になると、繊維原料が砥粒板間を通過する速度、すなわち処理速度が低下し、しかも、砥粒板の接触運転による研磨作用で砥粒が流出して、製品への不純物の混入を招き、製品の品質に悪影響を与えるという問題が生じるとともに、砥粒板の寿命が短くなり、メンテナンスコストの増大を引き起こすという問題点があること、また、砥粒板の間隔が60μmを超えると、繊維原料が、磨砕機の遠心力で砥粒板の間をそのまま素通りしてしまい、十分な磨砕効果が得られないことによる。
また、請求項5のセルロースミクロフィブリル化の前処理方法のように、請求項1〜4のいずれかの発明の構成において、繊維原料として、湿式で離解され、繊維原料を固形物換算したときのスラリー濃度が1.5〜7.0重量%の範囲にあるものを用いることにより、効率よく、微細磨砕処理工程および超微細磨砕処理工程を実施することが可能になる。すなわち、スラリー濃度が上述の範囲より低くなると生産性が低くなり、逆に、上記範囲より高くなると流動性が低下し、磨砕処理を行うことが困難になることによる。
また、請求項6のセルロースミクロフィブリル化の前処理方法のように、請求項1〜5のいずれかの発明の構成において、繊維原料として、古紙再生パルプを主たる成分とするものを用いることにより、資源のリサイクルを図り、地球環境を保護しつつ、低コストで、特性の良好なセルロースミクロフィブリルを得ることが可能になり、有意義である。
以下に本願発明の実施例を示して、本願発明の特徴とするところをさらに詳しく説明する。
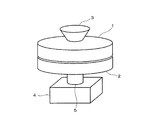
図1は本願発明の一実施例にかかるセルロースミクロフィブリル化の前処理方法を実施するのに用いた磨砕機の要部構成を模式的に示す斜視図、図2は正面断面図、図3は砥粒板の構成を示す平面図である。
[実施例で用いた磨砕機の構成]
この磨砕機は、互いに対向する一対の砥粒板1,2と、砥粒板1,2の間に繊維原料を供給するためのホッパ3と、下側の砥粒板2を回転させるための駆動手段(電動モータ)4と、駆動手段4からの駆動力を下側の砥粒板2に伝達する駆動軸5とを備えている。なお、この実施例では、下側の砥粒板2を回転させるようにしているが、砥粒板1,2の相対的な位置(回転の位相)が変化するように、上側の砥粒板1を回転させるように構成することも可能であり、また、砥粒板1および2の両方を回転させるように構成することも可能である。
この磨砕機は、互いに対向する一対の砥粒板1,2と、砥粒板1,2の間に繊維原料を供給するためのホッパ3と、下側の砥粒板2を回転させるための駆動手段(電動モータ)4と、駆動手段4からの駆動力を下側の砥粒板2に伝達する駆動軸5とを備えている。なお、この実施例では、下側の砥粒板2を回転させるようにしているが、砥粒板1,2の相対的な位置(回転の位相)が変化するように、上側の砥粒板1を回転させるように構成することも可能であり、また、砥粒板1および2の両方を回転させるように構成することも可能である。
また、砥粒板1,2は、図2および図3に示すように、その対向面に、中心に向かって深さが徐々に深くなるようなテーパー状の凹部1a,2aが形成されており、この凹部1a,2aにより磨砕チャンバー6が形成されている。
さらに、磨砕チャンバー6には繊維原料の流れを整えて、砥粒板1,2の対向面1b,2bの間に形成される磨砕スペース7に繊維原料を安定して送り込むための送り用回転羽根8が配設されている。
また、砥粒板1,2の、摩砕スペース7を形成するテーパーを有する面1c,2cには、図3に示すように、ほぼ放射方向に送り溝9が形成されている。ただし、送り溝の配設態様は必ずしもこれに限定されるものではない。
なお、磨砕スペース7を構成する、砥粒板1,2の外周よりのフラットな対向面1b,2bには送り溝は形成されていない。
なお、磨砕スペース7を構成する、砥粒板1,2の外周よりのフラットな対向面1b,2bには送り溝は形成されていない。
なお、この実施例では、磨砕機として、(株)栗田機械製作所製のピュアファインミルを使用した。ただし、磨砕機としては、その他にも、増幸産業(株)製のスーパーマスコロイダーなどを使用することが可能である。
なお、この実施例では、微細磨砕処理工程に用いる磨砕機として、上記の構成を有し、砥粒板として、粒度46番のSiC微粉を砥粒とする砥粒板を用いた、微細磨砕処理用の磨砕機を用意した。
また、超微細磨砕処理工程に用いる磨砕機として、上記の構成を有し、砥粒板として、粒度80番のAl2O3超微粉を砥粒とする砥粒板を用いた、超微細磨砕処理用の磨砕機を用意した。
以下、繊維原料を効率よくミクロフィブリル化することができるようにするために、上記の磨砕機を用いて繊維原料を前処理する方法について説明する。
(1)繊維原料として、古紙由来のトイレットペーパーを使用し、スラリー濃度を3.0重量%に調整した後、撹拌機で均一に離解したものを繊維原料スラリーとして用意した。
(1)繊維原料として、古紙由来のトイレットペーパーを使用し、スラリー濃度を3.0重量%に調整した後、撹拌機で均一に離解したものを繊維原料スラリーとして用意した。
(2)そして、上記の繊維原料スラリーを10Lを、SiCの微粉を砥粒とする46番の砥粒板を用いた、微細磨砕処理用の磨砕機のホッパに投入し、1回通過(パス)〜5回通過(パス)の磨砕処理(微細磨砕処理)を行った。なお、この微細磨砕処理時の砥粒板の間隔C(図2)は20μmとした。なお、繊維原料スラリーの1回の通過(パス)に要する時間は約6minであった。
(3)それから、上述のようにして得た、微細磨砕処理後の繊維原料スラリーを、Al2O3の超微粉を砥粒とする80番の砥粒板を用いた、超微細磨砕処理用の磨砕機のホッパに投入し、1回通過(パス)〜5回通過(パス)の磨砕処理(超微細磨砕処理)を行った。なお、この超微細磨砕処理時の砥粒板の間隔C(図2)は20μmとした。なお、超微細磨砕処理後の繊維原料スラリーの1回の通過(パス)に要する時間は約6minであった。
超微細磨砕処理後の繊維原料スラリーの特性を調べるため、上記のようにして微細磨砕処理工程および超微細磨砕処理工程を実施した後の繊維原料スラリーを、遠心分離機で固形分濃度が約30重量%になるまで脱水し、繊維量(乾量として)10gになるようにサンプリングして型枠に入れ圧縮機で脱水・成形した。それから、乾燥機で16時間乾燥させたものを所定の形状に切り出し、得られた試料について、曲げ強度と比重の挙動を調べた。
曲げ強度と、微細磨砕処理および超微細磨砕処理の回数との関係を図4に示す。
また、比重と、微細磨砕処理および超微細磨砕処理の回数との関係を図5に示す。
図4および5に示すように、微細磨砕処理および超微細磨砕処理の回数が増えると曲げ強度が向上し、比重も大きくなる傾向があることが確認された。
ただし、超微細磨砕処理の回数が5回になっても、2回の場合に比べてそれほど曲げ強度および比重が大きくなる傾向は認められず、この実施例においては、超微細磨砕処理の回数は、1回あるいは2回程度、多くても3回で足りるものと考えられる。
また、微細磨砕処理に関しては、図4および図5に、3回までのデータしか示していないが、これは、3回を超えて微細磨砕処理を行っても顕著な傾向の差異が認められなかったことによる。
また、比重と、微細磨砕処理および超微細磨砕処理の回数との関係を図5に示す。
図4および5に示すように、微細磨砕処理および超微細磨砕処理の回数が増えると曲げ強度が向上し、比重も大きくなる傾向があることが確認された。
ただし、超微細磨砕処理の回数が5回になっても、2回の場合に比べてそれほど曲げ強度および比重が大きくなる傾向は認められず、この実施例においては、超微細磨砕処理の回数は、1回あるいは2回程度、多くても3回で足りるものと考えられる。
また、微細磨砕処理に関しては、図4および図5に、3回までのデータしか示していないが、これは、3回を超えて微細磨砕処理を行っても顕著な傾向の差異が認められなかったことによる。
(4)上記(3)の工程で得た超微細磨砕処理後の繊維原料スラリーを脱水して、固形分濃度を約30重量%にした。
(5)それから、以下の条件の二軸混練機を用いて混練し、セルロースミクロフィブリル化を行った。
二軸混練機の条件
(a)スクリュー径(直径)D : 15mm
(b)スクリュー長さL :450mm(L/D=30)
(c)スクリュー回転数 :300rpm
(d)二軸混練機の型式 :完全かみ合わせ型
二軸混練機の条件
(a)スクリュー径(直径)D : 15mm
(b)スクリュー長さL :450mm(L/D=30)
(c)スクリュー回転数 :300rpm
(d)二軸混練機の型式 :完全かみ合わせ型
(6)次に、二軸混練機を用いたミクロフィブリル化後の繊維原料に水を添加して粘土状にした後、型に充填し、圧縮機により圧縮して脱水することにより成形した後、乾燥機を用いて105℃で、16時間乾燥することにより成形体を得た。
(7)上記(6)の工程で得た成形体について、曲げ強度の測定を行い、特性を評価した。
なお、曲げ強度測定用の試験片は、上述の乾燥させた成形体を所定の形状に切り出したものを用いた。
測定した曲げ強度と、微細磨砕処理および超微細磨砕処理の回数との関係を表1に示す。
なお、曲げ強度測定用の試験片は、上述の乾燥させた成形体を所定の形状に切り出したものを用いた。
測定した曲げ強度と、微細磨砕処理および超微細磨砕処理の回数との関係を表1に示す。
また、比較のため、前処理として、リファイナー処理を行った後、本願発明の実施例の場合と同様の条件でミクロフィブリル化し、成形した試料(比較例)についても、曲げ強度を調べた。なお、リファイナー処理は、コニカル型のリファイナーを用いて、スラリー濃度3wt%、運転電力値40〜80A、循環回数10passの条件で行った。
その結果を表1に併せて示す。
その結果を表1に併せて示す。

表1に示すように、上記実施例1〜3の試料のうち、微細磨砕処理2回、超微細磨砕処理1回、二軸混練機押し出し1回の条件で処理した実施例2の試料において、曲げ強度が最も大きく、160N/mm2となっており、微細磨砕処理3回、超微細磨砕処理1回、二軸混練機押し出し1回の条件で処理した実施例3の試料においても、十分な曲げ強度150N/mm2が得られている。
また、微細磨砕処理1回、超微細磨砕処理1回、二軸混練機押し出し1回の条件で処理した実施例1の試料の場合にも、曲げ強度が120N/mm2と大きくなっており、微細磨砕処理、超微細磨砕処理、および二軸混練機押し出し処理をいずれも1回とした場合にも、実用性のある曲げ強度が得られることが確認された。
また、微細磨砕処理1回、超微細磨砕処理1回、二軸混練機押し出し1回の条件で処理した実施例1の試料の場合にも、曲げ強度が120N/mm2と大きくなっており、微細磨砕処理、超微細磨砕処理、および二軸混練機押し出し処理をいずれも1回とした場合にも、実用性のある曲げ強度が得られることが確認された。
これに対し、リファイナー処理を行った後、二軸混練機押し出し処理を行うようにした比較例の試料の場合には、曲げ強度が90N/mm2と低く、十分な強度が得られないことが確認された。
上記の結果より、本願発明によれば、効率よく繊維原料を磨砕して、その後の二軸混練機を用いたミクロフィブリル化工程において、効率よく繊維原料をミクロフィブリル化することが可能になり、得られるセルロースミクロフィブリルを用いることにより、曲げ強度の大きい成形体が得られることが確認された。
なお、上記実施例では、ミクロフィブリル化工程において、二軸混練機を用いて混練するようにしているが、小径オリフィスを通過させる高圧ホモジナイザーなどの公知の種々の方法を適用することも可能である。
本願発明は、上記実施例に限定されるものではなく、繊維原料の種類、砥粒板およびそれを用いた磨砕機の構成や具体的な形状、微細磨砕処理工程と、超微細磨砕処理工程の、それぞれの繰り返し回数、微細磨砕処理工程および超微細磨砕処理工程における、互いに対向する砥粒板の間隔、繊維原料を磨砕処理する際のスラリー濃度などに関し、発明の範囲内において、種々の応用、変形を加えることができる。
上述のように、本願発明のセルロースミクロフィブリル化の前処理方法は、互いに対向する砥粒板を備え、少なくとも一方の砥粒板を回転させることにより砥粒板間に供給される被磨砕物が磨砕されるように構成された磨砕機を用いて、繊維原料の磨砕を行う磨砕工程を備えており、該磨砕工程では、砥粒の粒度が5番以上60番未満の微細砥粒板を備えた磨砕機を用いて微細磨砕処理を行った後、砥粒の粒度が60番以上150番以下の超微細砥粒板を備えた磨砕機を用いて超微細磨砕処理を行うようにしているので、効率よく繊維原料を磨砕して、その後の二軸混練機や高圧ホモジナイザーなどを用いたミクロフィブリル化工程において、効率よく繊維原料をミクロフィブリル化することが可能になる。そして、得られたセルロースミクロフィブリルを用いることにより、曲げ強度の特性の良好な成形体を得ることが可能になる。
したがって、本願発明は、セルロースミクロフィブリルを製造する技術分野に広く適用することが可能である。
したがって、本願発明は、セルロースミクロフィブリルを製造する技術分野に広く適用することが可能である。
1,2 砥粒板
1a,2a テーパー状の凹部
1b,2b 砥粒板の対向面
1c,2c テーパーを有する面
3 ホッパ
4 駆動手段(電動モータ)
5 駆動軸
6 磨砕チャンバー
7 磨砕スペース
8 送り用回転羽根
9 送り溝
C 砥粒板の間隔
1a,2a テーパー状の凹部
1b,2b 砥粒板の対向面
1c,2c テーパーを有する面
3 ホッパ
4 駆動手段(電動モータ)
5 駆動軸
6 磨砕チャンバー
7 磨砕スペース
8 送り用回転羽根
9 送り溝
C 砥粒板の間隔
Claims (6)
- 繊維原料のセルロースミクロフィブリル化を効率化するための前処理方法であって、
互いに対向する砥粒板を備え、少なくとも一方の砥粒板を回転させることにより砥粒板間に供給される被磨砕物が磨砕されるように構成された磨砕機を用いて、繊維原料の磨砕を行う磨砕工程を備え、
前記磨砕工程が、
(a)砥粒板として、砥粒の粒度が5番以上60番未満の微細砥粒板を備えた磨砕機を用いて磨砕を行う微細磨砕処理工程と、
(b)微細磨砕処理工程を実施した後に、砥粒板として、砥粒の粒度が60番以上150番以下の超微細砥粒板を備えた磨砕機を用いて磨砕を行う超微細磨砕処理工程と
を備えていることを特徴とする、セルロースミクロフィブリル化の前処理方法。 - 前記(a)の微細磨砕処理工程を1〜5回実施した後、前記(b)の超微細磨砕処理工程を1〜5回実施することを特徴とする、請求項1記載のセルロースミクロフィブリル化の前処理方法。
- 前記(a)の微細磨砕処理工程を1〜3回実施した後、前記(b)の超微細磨砕処理工程を1〜3回実施することを特徴とする、請求項1記載のセルロースミクロフィブリル化の前処理方法。
- 前記微細磨砕処理工程および前記超微細磨砕処理工程において、互いに対向する砥粒板の間隔を5〜60μmとすることを特徴とする、請求項1〜3のいずれかに記載のセルロースミクロフィブリル化の前処理方法。
- 前記繊維原料が、湿式で離解され、繊維原料を固形物換算したときのスラリー濃度が1.5〜7.0重量%の範囲にあるものであることを特徴とする、請求項1〜4のいずれかに記載のセルロースミクロフィブリル化の前処理方法。
- 前記繊維原料が古紙再生パルプを主たる成分とするものであることを特徴とする、請求項1〜5のいずれかに記載のセルロースミクロフィブリル化の前処理方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005291574A JP2007100246A (ja) | 2005-10-04 | 2005-10-04 | セルロースミクロフィブリル化の前処理方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005291574A JP2007100246A (ja) | 2005-10-04 | 2005-10-04 | セルロースミクロフィブリル化の前処理方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007100246A true JP2007100246A (ja) | 2007-04-19 |
Family
ID=38027463
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005291574A Pending JP2007100246A (ja) | 2005-10-04 | 2005-10-04 | セルロースミクロフィブリル化の前処理方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2007100246A (ja) |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009111802A (ja) * | 2007-10-31 | 2009-05-21 | Panasonic Corp | スピーカ用振動板の製造方法及びこの製造方法により製造したスピーカ用振動板、同振動板を用いたスピーカ、同スピーカを用いた電子機器及び装置 |
| JP2010156080A (ja) * | 2008-12-27 | 2010-07-15 | Seed:Kk | 古紙処理装置の叩解方法、古紙処理方法、古紙処理装置の叩解装置および古紙処理装置 |
| WO2011068023A1 (ja) * | 2009-12-01 | 2011-06-09 | 国立大学法人京都大学 | セルロースナノファイバー |
| WO2012175806A2 (en) | 2011-06-23 | 2012-12-27 | Upm-Kymmene Corporation | Method and apparatus for fibrillation of cellulose containing materials |
| JP2018066098A (ja) * | 2016-10-14 | 2018-04-26 | 大王製紙株式会社 | セルロースナノファイバー成形体 |
| JP2018066099A (ja) * | 2016-10-14 | 2018-04-26 | 大王製紙株式会社 | セルロースナノファイバー成形体 |
| JP2021183755A (ja) * | 2009-05-15 | 2021-12-02 | ファイバーリーン テクノロジーズ リミテッド | 紙填料組成物 |
| CN117536005A (zh) * | 2022-08-01 | 2024-02-09 | 中国科学院大连化学物理研究所 | 一种木质纤维微纤丝及其制备方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH08284090A (ja) * | 1995-04-07 | 1996-10-29 | Tokushu Paper Mfg Co Ltd | 超微細フィブリル化セルロース及びその製造方法並びに超微細フィブリル化セルロースを用いた塗工紙の製造方法及び染色紙の製造方法 |
| JP2002194691A (ja) * | 2000-12-19 | 2002-07-10 | Toppan Printing Co Ltd | 改質微細フィブリル化セルロースおよびその製造方法、ならびに改質微細フィブリル化セルロースを添加した紙シート、および改質微細フィブリル化セルロースを用いた塗工紙 |
| WO2004009902A1 (ja) * | 2002-07-18 | 2004-01-29 | Japan Absorbent Technology Institute | 超微細セルロース繊維の製造方法および製造装置 |
-
2005
- 2005-10-04 JP JP2005291574A patent/JP2007100246A/ja active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH08284090A (ja) * | 1995-04-07 | 1996-10-29 | Tokushu Paper Mfg Co Ltd | 超微細フィブリル化セルロース及びその製造方法並びに超微細フィブリル化セルロースを用いた塗工紙の製造方法及び染色紙の製造方法 |
| JP2002194691A (ja) * | 2000-12-19 | 2002-07-10 | Toppan Printing Co Ltd | 改質微細フィブリル化セルロースおよびその製造方法、ならびに改質微細フィブリル化セルロースを添加した紙シート、および改質微細フィブリル化セルロースを用いた塗工紙 |
| WO2004009902A1 (ja) * | 2002-07-18 | 2004-01-29 | Japan Absorbent Technology Institute | 超微細セルロース繊維の製造方法および製造装置 |
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009111802A (ja) * | 2007-10-31 | 2009-05-21 | Panasonic Corp | スピーカ用振動板の製造方法及びこの製造方法により製造したスピーカ用振動板、同振動板を用いたスピーカ、同スピーカを用いた電子機器及び装置 |
| JP2010156080A (ja) * | 2008-12-27 | 2010-07-15 | Seed:Kk | 古紙処理装置の叩解方法、古紙処理方法、古紙処理装置の叩解装置および古紙処理装置 |
| JP7249383B2 (ja) | 2009-05-15 | 2023-03-30 | ファイバーリーン テクノロジーズ リミテッド | 紙填料組成物 |
| JP2021183755A (ja) * | 2009-05-15 | 2021-12-02 | ファイバーリーン テクノロジーズ リミテッド | 紙填料組成物 |
| US8974634B2 (en) | 2009-12-01 | 2015-03-10 | Nippon Paper Industries Co., Ltd. | Cellulose nanofibers |
| CN102656316B (zh) * | 2009-12-01 | 2015-04-15 | 日本制纸株式会社 | 纤维素纳米纤维 |
| CN102656316A (zh) * | 2009-12-01 | 2012-09-05 | 国立大学法人京都大学 | 纤维素纳米纤维 |
| WO2011068023A1 (ja) * | 2009-12-01 | 2011-06-09 | 国立大学法人京都大学 | セルロースナノファイバー |
| WO2012175806A3 (en) * | 2011-06-23 | 2013-02-28 | Upm-Kymmene Corporation | Method and apparatus for fibrillation of cellulose containing materials |
| WO2012175806A2 (en) | 2011-06-23 | 2012-12-27 | Upm-Kymmene Corporation | Method and apparatus for fibrillation of cellulose containing materials |
| EP2723940A4 (en) * | 2011-06-23 | 2015-04-15 | Upm Kymmene Corp | METHOD AND DEVICE FOR FIBRILLING CELLULOSIC MATERIALS |
| JP2018066098A (ja) * | 2016-10-14 | 2018-04-26 | 大王製紙株式会社 | セルロースナノファイバー成形体 |
| JP2018066099A (ja) * | 2016-10-14 | 2018-04-26 | 大王製紙株式会社 | セルロースナノファイバー成形体 |
| CN117536005A (zh) * | 2022-08-01 | 2024-02-09 | 中国科学院大连化学物理研究所 | 一种木质纤维微纤丝及其制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7187601B2 (ja) | ナノフィブリルセルロースゲルを製造する方法 | |
| JP7194503B2 (ja) | セルロースナノファイバーの製造方法 | |
| JP5544747B2 (ja) | 微細繊維状セルロースの製造方法 | |
| EP3845706B1 (en) | Molded body of cellulose fiber and method of manufacturing same | |
| JP6345666B2 (ja) | 高度に微細化されたまたはミクロフィブリル化されたセルロースの製造のための方法および中間体 | |
| JP5666553B2 (ja) | ナノフィブリルセルロース懸濁液を製造する方法 | |
| JP2008075214A (ja) | ナノファイバーの製造方法およびナノファイバー | |
| JP4302794B2 (ja) | 微小繊維状セルロース及びその製造方法 | |
| JPH08506379A (ja) | セルロース溶液製造方法 | |
| KR20170141237A (ko) | 건조 혼합된 재분산성 셀룰로스 필라멘트/캐리어 제품 및 이의 제조 방법 | |
| JP2012036508A (ja) | 微細繊維状セルロースの製造方法 | |
| JP2013526657A (ja) | セルロースナノフィラメント及びセルロースナノフィラメントを製造する方法 | |
| JP2013011026A (ja) | セルロースナノファイバーを主成分とする高強度材料及びその製造方法 | |
| JP2014181421A (ja) | 微細セルロース繊維及びその製造方法並びに分散液 | |
| CN108474175B (zh) | 降低纳米纤维素制造中的总能耗的方法 | |
| JP2012046848A (ja) | 微細繊維状セルロースの製造方法 | |
| JP2013087132A (ja) | 微細繊維状セルロースの製造方法 | |
| US20150057442A1 (en) | Method and apparatus for fibrillation of cellulose containing materials | |
| WO2017057710A1 (ja) | セルロースナノファイバー分散液及びその製造方法 | |
| JP6619576B2 (ja) | セルロースナノファイバーの製造方法 | |
| JP2023047589A (ja) | マイクロ繊維セルロース固形物、マイクロ繊維セルロース固形物の製造方法 | |
| JP6670059B2 (ja) | セルロースナノファイバーの製造方法 | |
| JP2012144651A (ja) | 微細繊維状セルロースの製造方法 | |
| CN113728138B (zh) | 化学改性微原纤纤维素纤维的制造方法 | |
| JPH06212587A (ja) | 微細繊維状セルロースの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080918 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20101008 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20101019 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20110412 |