JP2007100933A - 湿式摩擦材 - Google Patents
湿式摩擦材 Download PDFInfo
- Publication number
- JP2007100933A JP2007100933A JP2005295286A JP2005295286A JP2007100933A JP 2007100933 A JP2007100933 A JP 2007100933A JP 2005295286 A JP2005295286 A JP 2005295286A JP 2005295286 A JP2005295286 A JP 2005295286A JP 2007100933 A JP2007100933 A JP 2007100933A
- Authority
- JP
- Japan
- Prior art keywords
- rubber
- fiber
- friction material
- nonwoven fabric
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000002783 friction material Substances 0.000 title claims abstract description 60
- 239000010410 layer Substances 0.000 claims abstract description 53
- 229920001971 elastomer Polymers 0.000 claims abstract description 48
- 239000000203 mixture Substances 0.000 claims abstract description 36
- 229920005989 resin Polymers 0.000 claims abstract description 22
- 239000011347 resin Substances 0.000 claims abstract description 22
- 229920001187 thermosetting polymer Polymers 0.000 claims abstract description 18
- 239000002344 surface layer Substances 0.000 claims abstract description 7
- 239000004745 nonwoven fabric Substances 0.000 claims description 59
- 239000000835 fiber Substances 0.000 claims description 43
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 claims description 17
- 239000003607 modifier Substances 0.000 claims description 17
- 229920000459 Nitrile rubber Polymers 0.000 claims description 10
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 claims description 8
- 238000002156 mixing Methods 0.000 claims description 8
- 238000004080 punching Methods 0.000 claims description 8
- 239000000377 silicon dioxide Substances 0.000 claims description 7
- 229920003235 aromatic polyamide Polymers 0.000 claims description 6
- 239000003365 glass fiber Substances 0.000 claims description 5
- 229920000049 Carbon (fiber) Polymers 0.000 claims description 4
- 229920003043 Cellulose fiber Polymers 0.000 claims description 4
- QIGBRXMKCJKVMJ-UHFFFAOYSA-N Hydroquinone Chemical compound OC1=CC=C(O)C=C1 QIGBRXMKCJKVMJ-UHFFFAOYSA-N 0.000 claims description 4
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 claims description 4
- 239000000853 adhesive Substances 0.000 claims description 4
- 230000001070 adhesive effect Effects 0.000 claims description 4
- 229920006231 aramid fiber Polymers 0.000 claims description 4
- 239000004917 carbon fiber Substances 0.000 claims description 4
- VNWKTOKETHGBQD-UHFFFAOYSA-N methane Chemical compound C VNWKTOKETHGBQD-UHFFFAOYSA-N 0.000 claims description 4
- 229920000800 acrylic rubber Polymers 0.000 claims description 3
- 229920005558 epichlorohydrin rubber Polymers 0.000 claims description 3
- 229920005560 fluorosilicone rubber Polymers 0.000 claims description 3
- 229920002681 hypalon Polymers 0.000 claims description 3
- 229920000058 polyacrylate Polymers 0.000 claims description 3
- 229920002379 silicone rubber Polymers 0.000 claims description 3
- 238000009987 spinning Methods 0.000 claims description 3
- YCKRFDGAMUMZLT-UHFFFAOYSA-N Fluorine atom Chemical compound [F] YCKRFDGAMUMZLT-UHFFFAOYSA-N 0.000 claims description 2
- 239000011737 fluorine Substances 0.000 claims description 2
- 229910052731 fluorine Inorganic materials 0.000 claims description 2
- 239000004744 fabric Substances 0.000 abstract 1
- 239000003921 oil Substances 0.000 description 17
- 230000013011 mating Effects 0.000 description 12
- 239000000463 material Substances 0.000 description 11
- 230000000052 comparative effect Effects 0.000 description 9
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 8
- 239000013067 intermediate product Substances 0.000 description 7
- 239000005011 phenolic resin Substances 0.000 description 7
- 230000000694 effects Effects 0.000 description 6
- 239000003822 epoxy resin Substances 0.000 description 5
- 229920000647 polyepoxide Polymers 0.000 description 5
- 238000012360 testing method Methods 0.000 description 5
- 230000006835 compression Effects 0.000 description 4
- 238000007906 compression Methods 0.000 description 4
- 229920001568 phenolic resin Polymers 0.000 description 4
- 238000003825 pressing Methods 0.000 description 4
- KXGFMDJXCMQABM-UHFFFAOYSA-N 2-methoxy-6-methylphenol Chemical compound [CH]OC1=CC=CC([CH])=C1O KXGFMDJXCMQABM-UHFFFAOYSA-N 0.000 description 3
- 239000005909 Kieselgur Substances 0.000 description 3
- 238000001816 cooling Methods 0.000 description 3
- 238000005259 measurement Methods 0.000 description 3
- 229910052751 metal Inorganic materials 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 239000011148 porous material Substances 0.000 description 3
- 239000000843 powder Substances 0.000 description 3
- 239000004593 Epoxy Substances 0.000 description 2
- 229920000877 Melamine resin Polymers 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 2
- 238000000748 compression moulding Methods 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 230000032798 delamination Effects 0.000 description 2
- 239000000839 emulsion Substances 0.000 description 2
- LNEPOXFFQSENCJ-UHFFFAOYSA-N haloperidol Chemical compound C1CC(O)(C=2C=CC(Cl)=CC=2)CCN1CCCC(=O)C1=CC=C(F)C=C1 LNEPOXFFQSENCJ-UHFFFAOYSA-N 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 238000007731 hot pressing Methods 0.000 description 2
- 239000010720 hydraulic oil Substances 0.000 description 2
- 230000010354 integration Effects 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 229920001721 polyimide Polymers 0.000 description 2
- 239000009719 polyimide resin Substances 0.000 description 2
- 239000004945 silicone rubber Substances 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 229920006337 unsaturated polyester resin Polymers 0.000 description 2
- 238000004073 vulcanization Methods 0.000 description 2
- 239000002759 woven fabric Substances 0.000 description 2
- 244000226021 Anacardium occidentale Species 0.000 description 1
- 239000004640 Melamine resin Substances 0.000 description 1
- 238000005299 abrasion Methods 0.000 description 1
- 230000032683 aging Effects 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 235000020226 cashew nut Nutrition 0.000 description 1
- 239000000571 coke Substances 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 230000005489 elastic deformation Effects 0.000 description 1
- 229920001973 fluoroelastomer Polymers 0.000 description 1
- 229910002804 graphite Inorganic materials 0.000 description 1
- 239000010439 graphite Substances 0.000 description 1
- 229920006283 heat-resistant synthetic fiber Polymers 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 238000005470 impregnation Methods 0.000 description 1
- 239000010954 inorganic particle Substances 0.000 description 1
- 239000002923 metal particle Substances 0.000 description 1
- CWQXQMHSOZUFJS-UHFFFAOYSA-N molybdenum disulfide Chemical compound S=[Mo]=S CWQXQMHSOZUFJS-UHFFFAOYSA-N 0.000 description 1
- 229910052982 molybdenum disulfide Inorganic materials 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 238000011056 performance test Methods 0.000 description 1
- ISWSIDIOOBJBQZ-UHFFFAOYSA-N phenol group Chemical group C1(=CC=CC=C1)O ISWSIDIOOBJBQZ-UHFFFAOYSA-N 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
Images


Landscapes
- Mechanical Operated Clutches (AREA)
- Braking Arrangements (AREA)
Abstract
【課題】係合時の相手面との偏当りを生じにくくするとともに、摩擦摺動面側への作動オイルのリークを低減させる湿式摩擦材を提供すること。
【解決手段】湿式摩擦材10は、表層部21又は全体に摩擦調整剤22が充填され全体に熱硬化性樹脂が含浸された不織布からなる層20と、ゴム組成物からなる層30が一体化されてなる。ゴム組成物層30が弾性変形して相手面のうねりを吸収するため相手面との当りが改善されるとともに、摩擦摺動面側への作動オイルのリークが低減される。
【選択図】図1
【解決手段】湿式摩擦材10は、表層部21又は全体に摩擦調整剤22が充填され全体に熱硬化性樹脂が含浸された不織布からなる層20と、ゴム組成物からなる層30が一体化されてなる。ゴム組成物層30が弾性変形して相手面のうねりを吸収するため相手面との当りが改善されるとともに、摩擦摺動面側への作動オイルのリークが低減される。
【選択図】図1
Description
本発明は、車両の自動変速機の主にロックアップクラッチに用いられる、不織布を用いた湿式摩擦材に関する。
従来、ロックアップクラッチの摩擦材には、主に、耐熱性合成繊維等で構成されるペーパー摩擦材が用いられている。ペーパー摩擦材は、パルプに各種の摩擦調整剤などを配合した後、抄紙を行い、更に、フェノール樹脂などの結合用樹脂を含浸・硬化させることにより製造される。得られた摩擦材は高い動摩擦係数を有するが、ユニットの小型化、高性能化が進むにつれて摩擦材に対する耐久性の向上が求められるようになり、現状のペーパー摩擦材では適用が困難な場合があらわれてきた。例えば、ペーパー摩擦材は繊維が層状に重なり合っているため、摩擦面に対して平行な方向に過剰な負荷が掛かると、繊維層間が破壊され、摩擦材としての機能が損なわれる場合がある。
一方、摩擦材の強度を得るのに適した材料として不織布が知られており、基材に不織布を用いた湿式摩擦材として、例えば、特許文献1及び2に開示されているものがある。
特許文献1の湿式摩擦材は、乾式不織布間に織布を介在させ、不織布と織布とを3次元絡合させた三層構造であり、表面に摩擦調整剤が充填され、且つ、三層全体に熱硬化性樹脂が含浸された摩擦材基材を圧縮成形することにより得られる。この湿式摩擦材は、昨今の車両のエンジン出力アップ等による負荷が増大する条件下であっても、高い層間剥離強度を維持して高耐久性であるという長所を持つ。
また、特許文献2の湿式摩擦材は、乾式不織布と湿式不織布が絡合一体化され、湿式不織布側から摩擦調整剤が充填され、全体に熱硬化性樹脂が含浸・硬化された基材を加熱圧縮成形されることにより得られ、層間剥離を生じることなく負荷の増大に対応でき、高い摩擦係数及び熱安定性を有する。
ロックアップクラッチ機構は、ロックアップピストンの両側、すなわち、非摩擦摺動面側の油圧と摩擦摺動面側の油圧の差によって作動する。ロックアップ作動時は、非摩擦摺動面側の油圧を摩擦摺動面側の油圧より高圧にし、その圧力差によりピストンを相手面に押圧して、湿式摩擦材を相手面に摩擦係合させる。
しかし、ピストンの摩擦摺動面や相手面には、円周方向や半径方向にうねりや弾性変形があるため、相手面と湿式摩擦材が均等に密着しにくい、すなわち、偏当りが生じやすいという問題がある。
ペーパー湿式摩擦材の場合には、摩擦材表面に切削加工を施し平面度を高くすることで、相手面との当りを改善させることが可能であるが、不織布湿式摩擦材は、繊維が複雑に絡み合っているため、切削加工をしても平滑な面が得られない。
また、これとは別に、不織布湿式摩擦材は、大きな気孔径と高い気孔率を有するため、作動オイルが摩擦材内部を通り抜けやすく、係合時の冷却に効果的であるが、非摩擦摺動面側の油圧が高くなった場合に、作動オイルが摩擦材内部を通って摩擦摺動面側にリークし、所定の押付け圧が得られなくなり、摩擦性能が低下するという問題がある。
本発明は、上記問題に鑑み、係合時に摩擦材と相手面との偏当りを生じにくくするとともに、摩擦摺動面側への作動オイルのリークを低減することができる湿式摩擦材を提供することを目的とする。
本発明は、表層部又は全体に摩擦調整剤が充填され、全体に熱硬化性樹脂が含浸された不織布からなる層と、ゴム組成物からなる層が一体化されたことを特徴とする、湿式摩擦材によって、前記の課題を解決した。
前記ゴム組成物は、ゴム、熱硬化性樹脂、繊維を混合して得られたものであることが好ましく、前記ゴムは、ニトリルゴム、水添加ニトリルゴム、カルボキシル化ニトリルゴム、水添加カルボキシニトリルゴム、フッ素ゴム、シリコンゴム、フロロシリコンゴム、アクリルゴム、クロロスルフォン化ポリエチレンゴム、エピクロルヒドリンゴムのうちのひとつ又は2種以上を混合したものが好ましい。
前記不織布は、パラアラミド繊維、メタアラミド繊維、カーボン繊維、ガラス繊維、アクリル酸化繊維、カイノール繊維、シリカ繊維、アルミナ繊維、シリカ・アルミナ繊維又はセルロース繊維単独で、又は2種類以上を混合させて紡績用カードでシート状にしたものを、ニードルパンチング、ステッチボンド、又は接着剤で一体化させたものであることが好ましい。
本発明の湿式摩擦材によれば、ゴム組成物層が弾性変形して相手面のうねりを吸収するため相手面との当りが改善され、摩擦性能を向上させることができる。 また、高気孔率の不織布と低気孔率のゴム組成物層の2層構造とすることで、不織布のみから構成される摩擦材と比べて、摩擦摺動面側への作動オイルのリークが低減されるため、所定の押付け圧力が維持される。
以下、本発明について詳しく説明する。
図1は、本発明の湿式摩擦材10を模式的に示した断面図である。
本発明の湿式摩擦材は、表層部又は全体に摩擦調整剤が充填され、全体に熱硬化性樹脂が含浸され硬化させた不織布からなる層と、ゴム組成物からなる層が一体化されたことを特徴とする。
不織布からなる層(以下、「不織布層」という。)20は、表層部(摩擦摺動面側)21に摩擦調整剤22を充填させ、全体に熱硬化性樹脂23を含浸・硬化させて得られる。不織布は、大きな気孔径と高い気孔率を有するため、作動オイルが摩擦材内部を通り抜けやすく、摩擦材の冷却に重要な役目を果たす。また、オイル劣化物による目詰まりが生じにくく安定した性能を長期間維持することができる。この不織布に摩擦調整剤22が充填されることにより高い摩擦係数が得られる。摩擦調整剤22は、図1に示すように不織布層20の表層部21にのみ充填されても、また、不織布層20全体に充填されてもよく、いずれの場合も同等の効果が得られる。
図1に示すように、不織布層20の裏面側、すなわち、摩擦板(図示せず。)に接着される側には、ゴム組成物からなる層(以下、「ゴム組成物層」という。)30が配置され、不織布層10と一体化されている。
ゴム組成物層30は、相手面のうねりに追従して変形し、相手面のうねりを吸収するダンパーの役目を果たし、相手面との当りを改善することができる。
また、作動オイルは大気孔径・高気孔率の不織布層20のみを通過し、気孔率の低いゴム組成物層30を通過しないため、摩擦材全体を通過するオイル量が減り、湿式摩擦材10のオイルシールとしての機能を高めることができる。その結果、摩擦摺動面側への作動オイルのリークが低減され、所定の押付け圧力が維持される。
ゴム組成物層30は、相手面のうねりに追従して変形し、相手面のうねりを吸収するダンパーの役目を果たし、相手面との当りを改善することができる。
また、作動オイルは大気孔径・高気孔率の不織布層20のみを通過し、気孔率の低いゴム組成物層30を通過しないため、摩擦材全体を通過するオイル量が減り、湿式摩擦材10のオイルシールとしての機能を高めることができる。その結果、摩擦摺動面側への作動オイルのリークが低減され、所定の押付け圧力が維持される。
ゴム組成物層30は、ゴム材に、フェノール樹脂、油・ゴム・エポキシ樹脂等により改質された変性フェノール樹脂、メラミン樹脂、エポキシ樹脂、ポリイミド樹脂、又は不飽和ポリエステル樹脂等の熱硬化性樹脂、及びパラアラミド繊維、メタアラミド繊維、カーボン繊維、ガラス繊維、アクリル酸化繊維、カイノール繊維、シリカ繊維、アルミナ繊維、シリカ・アルミナ繊維、セルロース繊維等の繊維を配合し、シート状に加硫成形して得られる。前記熱硬化性樹脂及び繊維は、単独で又は2種類以上を混合して用いられる。
ゴム組成物層30のダンパー効果、オイルリーク低減効果を得るためには、前記熱硬化性樹脂の配合比率をゴム材に対して1〜30重量%、前記繊維の配合比率を、1〜60重量%とするのが好ましい。
ゴム組成物層30のダンパー効果、オイルリーク低減効果を得るためには、前記熱硬化性樹脂の配合比率をゴム材に対して1〜30重量%、前記繊維の配合比率を、1〜60重量%とするのが好ましい。
ゴム組成物層30を不織布層20と一体化させて摩擦板に接着させる方法は限定されないが、例えば、以下のように行なうことができる。
摩擦調整剤22が充填された不織布基材に熱硬化性樹脂23を含浸・硬化させ、加熱・圧縮成形して不織布層20を得た後、ゴム組成物層30と不織布層20を接着材で固定して一体化させ、これを所定のサイズに打ち抜き、加熱しながら芯金に接着する。
又は、加硫前のゴム組成物と不織布基材(熱硬化性樹脂が含浸・硬化されたもの)を合わせて加硫・シート化し、不織布層20をゴム組成物層30内部まで食い込ませることにより一体化させ、これを所定のサイズに打ち抜き、加熱しながら芯金に接着する。また、加硫前に不織布基材に熱硬化性樹脂を含浸・硬化させずに、ゴム組成物と一体化させた後に、ゴム組成物とともに熱硬化性樹脂を含浸・硬化させてもよい。
一体化後の湿式摩擦材10の厚さは0.5mm〜1.5mmであることが好ましい。また、ゴム組成物層30と不織布層20の厚さの割合は、ゴム組成物層30が30〜70%であるのが好ましい。ゴム組成物層30が30%以下の場合、ゴム組成物層30が薄くなるため、ダンパー効果及びオイルリーク低減効果が得られない。また、ゴム組成物層30が70%を超えた場合、不織布層20が薄くなるため、摩擦材内部のオイル通過量が減り、十分な冷却効果が得られない。
ゴム組成物層30に用いられるゴム材は、耐熱性、耐油性、反発弾性、耐圧縮永久歪み性、耐摩耗性、耐引裂き性、耐老化性に優れているものが好ましく、これらの特性の中でも特に、耐熱性、耐油性に優れているものが好ましい。これらの条件を充足するものとしては、ニトリルゴム、水添加ニトリルゴム、カルボキシル化ニトリルゴム、水添加カルボキシニトリルゴム、フッ素ゴム、シリコンゴム、フロロシリコンゴム、アクリルゴム、クロロスルフォン化ポリエチレンゴム、エピクロルヒドリンゴムを挙げることができる。これらのゴム材は、単独で又は2種以上を混合したものが用いられる。
不織布層20の基材としては、乾式不織布、湿式不織布いずれも使用可能であるが、比較的長繊維を交絡させることができるため強度に優れ、また、基材密度を小さくできるため高い気孔率を有する摩擦材が得られるといった観点から、乾式不織布が好ましい。
乾式不織布としては、パラアラミド繊維、メタアラミド繊維、カーボン繊維、ガラス繊維、アクリル酸化繊維、カイノール繊維、シリカ繊維、アルミナ繊維、シリカ・アルミナ繊維、セルロース繊維等の繊維を、単独で又は2種以上混合させて、紡績用カード等で繊維をシート状にし、ニードルパンチング、ステッチボンド、接着等で一体化させたものを使用することができる。
また、前記不織布の繊度は1〜20dtex、繊維長30〜70mmであることが好ましい。繊維長が30mm未満の場合、繊維同士が十分に絡み合わず、湿式摩擦材10の剪断強度や引張強度が低下する。また、繊維長が70mmを超えた場合、ニードルパンチング工程におけるニードルへの負荷上昇、パンチ数の増加、不織布の平滑性の悪化等の不具合が生じる。
不織布層に充填される摩擦調整剤22としては、コークス、グラファイト等の炭素粒子、珪藻土、活性炭、二硫化モリブデン、シリカ粉末、金属粒子又は金属繊維のような無機状粉末物質、カシューダスト、フッ素樹脂粉末、球形フェノール樹脂硬化物粉末等のような有機質粉末状物質を挙げることができ、これらを単独で又は2種以上を混合して使用することができる。摩擦調整剤22の充填量は、不織布に対し、3〜30%であることが好ましい。又、摩擦調整剤22は、充填前に熱硬化性樹脂と混合しておく。このとき、摩擦調整剤22の配合比率は40〜80重量%であることが好ましい。
不織布層20全体に含浸させる熱硬化性樹脂23としては、フェノール樹脂、油・ゴム・エポキシ樹脂等により改質された変性フェノール樹脂、メラミン樹脂、エポキシ樹脂、ポリイミド樹脂、不飽和ポリエステル樹脂等が挙げられ、これらは単独又は2種以上の樹脂を混合して使用することができる。
熱硬化性樹脂23の含浸量は、不織布に摩擦調整剤22を充填完了した中間製造品に対して5〜45重量%であることが好ましい。
熱硬化性樹脂23の含浸量は、不織布に摩擦調整剤22を充填完了した中間製造品に対して5〜45重量%であることが好ましい。
以下、本発明の湿式摩擦材を、ロックアップクラッチに適用した実施例によって本発明を具体的に説明する。但し、本発明はこれらの実施例に限定されるものではない。
(実施例)
パラアラミド繊維(繊維長50mm、繊度径12μm)を目付量が195g/m2になるように、ニードルパンチングマシンを用いて絡合一体化させて、厚さ 1.5mmの乾式不織布を製作した。
次に、不織布重量に対し、活性炭を6.5重量%、珪藻土を6.5重量%と、エポキシエマルジョン樹脂を8.0重量%の割合でミキサーにより撹拌混合した組成物を、ロールコーターを用いて不織布表面に充填し、180℃で8分間乾燥させ、シート状の不織布成形体の中間製造品を得た。
次に、この中間製造品全体に市販のフェノール樹脂を中間製造品に対して25重量%になるように含浸させた後、220℃で10分間硬化させ、圧縮成形して不織布成形体を得た。
次に、水添加ニトリルゴムを42.9重量%、エポキシ樹脂を15.4重量%、ガラス繊維を41.7重量%とを混練し、80℃で10分間加熱し、シート状のゴム組成物を得た。
シート状の不織布成形体とゴム組成物とを接着剤を用いて接着し、一体化させた。一体化後の厚さは1.0mm(不織布層0.4mm、ゴム組成物層0.6mm)であった。一体化させたものから、プレスと金型を用いて、外径126mm、内径106mmのリング形状に打ち抜き、湿式摩擦材を得た。
別に用意した鋼板の芯金に、摩擦調整剤が充填された層(不織布層)が表面となるように湿式摩擦材を接着し、190℃、1.5分間、実面圧25kg/m2 で加熱プレスを行って湿式クラッチ板を得た。
別に用意した鋼板の芯金に、摩擦調整剤が充填された層(不織布層)が表面となるように湿式摩擦材を接着し、190℃、1.5分間、実面圧25kg/m2 で加熱プレスを行って湿式クラッチ板を得た。
(比較例)
パラアラミド繊維(繊維長50mm、繊度径12μm)を目付量が600g/m2になるように、ニードルパンチングマシンを用いて絡合一体化させて、厚さ 3.0mmの乾式不織布を製作した。
次に、不織布重量に対し、活性炭を2.5重量%、珪藻土を2.5重量%と、エポキシエマルジョン樹脂を3.0重量%の割合でミキサーにより撹拌混合した組成物を、ロールコーターを用いて不織布表面に充填し、180℃で8分間乾燥させ、シート状の不織布成形体の中間製造品を得た。
次に、この中間製造品全体に市販のフェノール樹脂を中間製造品に対して25重量%になるように含浸させ、220℃で10分間硬化させた。
プレスと金型を用いて、外径126mm、内径106mmのリング形状に打ち抜き、厚さ3.0mmの湿式摩擦材を得た。別に用意した鋼板の芯金に、摩擦調整剤が充填された層が表面となるように湿式摩擦材を接着し、270℃、1.5分間、実面圧130kg/m2で加熱プレスを行って湿式クラッチ板を得た。( 加熱プレス後の湿式摩擦材の厚さは1mm。)
製作された湿式摩擦材及び湿式クラッチ板について、以下に示す測定及び試験を行った。
(湿式摩擦材の硬度及び圧縮歪み量の測定)
ロックウェル硬度計を用いて、実施例及び比較例の湿式摩擦材の硬度(HRX)及び圧縮歪み量を測定した。
直径10mmの円柱形状の圧子(加圧部形状:フラット)で湿式摩擦材を挟み、荷重150kgfを15秒かけて変位量Aを計測、その後除圧して15秒後の回復量Bを測定した。湿式摩擦材を挟まずに荷重150kgfを15秒かけてブランクCを計測した。
硬度=B,圧縮歪み量=(C−A)×2として算出した。
硬度Bは、実施例が73.15HRX、比較例が90.28HRXであった。
圧縮歪み量(C−A)×2は、実施例が162μm、比較例が86.05μmであった。
測定結果より、実施例は比較例よりも硬度が低く、圧縮歪み量が大きいことが分かる。これにより、本発明の湿式摩擦材が、相手面のうねりに追従して変形する性質を有することが示されている。
(湿式クラッチ板の摩擦性能試験)
以下に示す条件で、実施例及び比較例の低速μ−V特性試験を行なった。
試験機;低速滑り摩擦試験機(三角波μ−V試験)
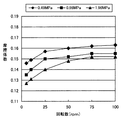
性能取得条件;摩擦面:1面、油温:80℃、面圧:0.49MPa,0.98MPa,1.96MPa、回転数:5,25,50,75,100rpm
実施例のμ−V特性を図2に、比較例のμ−V特性を図3に示す。
試験結果より、本発明の湿式摩擦材は、面圧0.49MPa,0.98MPa,1.96MPaすべての場合において、5〜100rpmの低速域で、比較例よりも高い摩擦係数を有することが分かる。
以下に示す条件で、実施例及び比較例の低速μ−V特性試験を行なった。
試験機;低速滑り摩擦試験機(三角波μ−V試験)
性能取得条件;摩擦面:1面、油温:80℃、面圧:0.49MPa,0.98MPa,1.96MPa、回転数:5,25,50,75,100rpm
実施例のμ−V特性を図2に、比較例のμ−V特性を図3に示す。
試験結果より、本発明の湿式摩擦材は、面圧0.49MPa,0.98MPa,1.96MPaすべての場合において、5〜100rpmの低速域で、比較例よりも高い摩擦係数を有することが分かる。
10:湿式摩擦材
20:不織布層
21:表層部
22:摩擦調整剤
23:熱硬化性樹脂
30:ゴム組成物層
20:不織布層
21:表層部
22:摩擦調整剤
23:熱硬化性樹脂
30:ゴム組成物層
Claims (4)
- 表層部又は全体に摩擦調整剤が充填され全体に熱硬化性樹脂が含浸された不織布からなる層と、ゴム組成物からなる層が一体化されたことを特徴とする、
湿式摩擦材。 - 前記ゴム組成物が、ゴム、熱硬化性樹脂、繊維を混合して得られたものである、請求項1の湿式摩擦材。
- 前記ゴムが、ニトリルゴム、水添加ニトリルゴム、カルボキシル化ニトリルゴム、水添加カルボキシニトリルゴム、フッ素ゴム、シリコンゴム、フロロシリコンゴム、アクリルゴム、クロロスルフォン化ポリエチレンゴム、エピクロルヒドリンゴムのうちのひとつ又は2種以上を混合したものである、請求項2の湿式摩擦材。
- 前記不織布が、パラアラミド繊維、メタアラミド繊維、カーボン繊維、ガラス繊維、アクリル酸化繊維、カイノール繊維、シリカ繊維、アルミナ繊維、シリカ・アルミナ繊維又はセルロース繊維を単独で、又は2種類以上を混合させて紡績用カードでシート状にしたものを、ニードルパンチング、ステッチボンド、又は接着剤で一体化させたものである、請求項1から3のいずれかの湿式摩擦材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005295286A JP2007100933A (ja) | 2005-10-07 | 2005-10-07 | 湿式摩擦材 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005295286A JP2007100933A (ja) | 2005-10-07 | 2005-10-07 | 湿式摩擦材 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007100933A true JP2007100933A (ja) | 2007-04-19 |
Family
ID=38028075
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005295286A Pending JP2007100933A (ja) | 2005-10-07 | 2005-10-07 | 湿式摩擦材 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2007100933A (ja) |
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010138954A (ja) * | 2008-12-10 | 2010-06-24 | Tokai Material Co Ltd | 環状摩擦材の製造方法 |
| WO2012056563A1 (ja) * | 2010-10-29 | 2012-05-03 | 三菱電機株式会社 | ブレーキライニング及びその製造方法 |
| JP2013535635A (ja) * | 2010-08-10 | 2013-09-12 | ヘルビガー アントリエブステクニック ホールディング ゲーエムベーハー | 摩擦リングおよび摩擦リングを製造する方法 |
| CN108368902A (zh) * | 2015-12-01 | 2018-08-03 | 舍弗勒技术股份两合公司 | 湿式工作-摩擦衬片 |
| CN108749168A (zh) * | 2018-06-08 | 2018-11-06 | 东莞市良展有机硅科技有限公司 | 高湿摩擦硅橡胶及其制备方法 |
| US10161461B2 (en) | 2016-08-29 | 2018-12-25 | Hyundai Motor Company | Paper friction material and method of manufacturing the same |
| CN111566372A (zh) * | 2018-03-06 | 2020-08-21 | 舍弗勒技术股份两合公司 | 双层湿式摩擦材料 |
| WO2020198227A1 (en) * | 2019-03-25 | 2020-10-01 | Schaeffler Technologies AG & Co. KG | Wet friction material production methods |
| JP2020536203A (ja) * | 2018-03-06 | 2020-12-10 | シェフラー テクノロジーズ アー・ゲー ウント コー. カー・ゲーSchaeffler Technologies AG & Co. KG | 開口を備えた湿式摩擦材 |
| CN113153943A (zh) * | 2020-01-07 | 2021-07-23 | 博格华纳公司 | 摩擦材料 |
| US11333213B2 (en) | 2015-12-01 | 2022-05-17 | Schaeffler Technologies AG & Co. KG | Wet running friction lining |
| EP3916264B1 (de) | 2020-05-19 | 2022-11-30 | TMD Friction Services GmbH | Dämpfungsmaterial für eine dämpfungs- oder zwischenschicht für bremsbeläge und ein verfahren zur herstellung des dämpfungsmaterials |
-
2005
- 2005-10-07 JP JP2005295286A patent/JP2007100933A/ja active Pending
Cited By (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010138954A (ja) * | 2008-12-10 | 2010-06-24 | Tokai Material Co Ltd | 環状摩擦材の製造方法 |
| JP2013535635A (ja) * | 2010-08-10 | 2013-09-12 | ヘルビガー アントリエブステクニック ホールディング ゲーエムベーハー | 摩擦リングおよび摩擦リングを製造する方法 |
| US9718093B2 (en) | 2010-08-10 | 2017-08-01 | Hoerbiger Antriebstechnik Holding Gmbh | Friction ring and method for producing same |
| WO2012056563A1 (ja) * | 2010-10-29 | 2012-05-03 | 三菱電機株式会社 | ブレーキライニング及びその製造方法 |
| CN103154559A (zh) * | 2010-10-29 | 2013-06-12 | 三菱电机株式会社 | 制动衬片及其制造方法 |
| JP5627042B2 (ja) * | 2010-10-29 | 2014-11-19 | 三菱電機株式会社 | ブレーキライニング及びその製造方法 |
| JP2019505735A (ja) * | 2015-12-01 | 2019-02-28 | シェフラー テクノロジーズ アー・ゲー ウント コー. カー・ゲーSchaeffler Technologies AG & Co. KG | 湿式摩擦フェーシング |
| CN108368902A (zh) * | 2015-12-01 | 2018-08-03 | 舍弗勒技术股份两合公司 | 湿式工作-摩擦衬片 |
| US11333213B2 (en) | 2015-12-01 | 2022-05-17 | Schaeffler Technologies AG & Co. KG | Wet running friction lining |
| US10161461B2 (en) | 2016-08-29 | 2018-12-25 | Hyundai Motor Company | Paper friction material and method of manufacturing the same |
| US10655687B2 (en) | 2016-08-29 | 2020-05-19 | Hyundai Motor Company | Paper friction material and method of manufacturing the same |
| CN111566372A (zh) * | 2018-03-06 | 2020-08-21 | 舍弗勒技术股份两合公司 | 双层湿式摩擦材料 |
| JP2020536203A (ja) * | 2018-03-06 | 2020-12-10 | シェフラー テクノロジーズ アー・ゲー ウント コー. カー・ゲーSchaeffler Technologies AG & Co. KG | 開口を備えた湿式摩擦材 |
| JP2020536204A (ja) * | 2018-03-06 | 2020-12-10 | シェフラー テクノロジーズ アー・ゲー ウント コー. カー・ゲーSchaeffler Technologies AG & Co. KG | 二層式の湿式摩擦材 |
| CN108749168A (zh) * | 2018-06-08 | 2018-11-06 | 东莞市良展有机硅科技有限公司 | 高湿摩擦硅橡胶及其制备方法 |
| WO2020198227A1 (en) * | 2019-03-25 | 2020-10-01 | Schaeffler Technologies AG & Co. KG | Wet friction material production methods |
| US10844919B2 (en) * | 2019-03-25 | 2020-11-24 | Schaeffler Technologies AG & Co. KG | Wet friction material production methods |
| CN113153943A (zh) * | 2020-01-07 | 2021-07-23 | 博格华纳公司 | 摩擦材料 |
| EP3916264B1 (de) | 2020-05-19 | 2022-11-30 | TMD Friction Services GmbH | Dämpfungsmaterial für eine dämpfungs- oder zwischenschicht für bremsbeläge und ein verfahren zur herstellung des dämpfungsmaterials |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US3270846A (en) | Friction member with friction material | |
| JP4074364B2 (ja) | 高性能二層摩擦材料 | |
| CA2202432C (en) | Two-ply friction material | |
| US6182804B1 (en) | High performance two-ply friction material | |
| JPH0835532A (ja) | トルク伝達装置用摩擦ライニング | |
| US4256801A (en) | Carbon fiber/flame-resistant organic fiber sheet as a friction material | |
| KR100398546B1 (ko) | 섬유베이스재료 | |
| US7749926B2 (en) | Wet type friction member | |
| US20190277359A1 (en) | Double layer wet friction material | |
| US8222317B2 (en) | Wet friction material | |
| US20050074595A1 (en) | Friction material containing partially carbonized carbon fibers | |
| KR20180008298A (ko) | 마찰재 | |
| EP1750031A2 (en) | Method for manufacturing wet-type friction member | |
| JP2004217790A (ja) | 湿式摩擦材 | |
| US20210207673A1 (en) | Friction material | |
| CN107780291B (zh) | 纸基摩擦材料及其制造方法 | |
| JP7124102B2 (ja) | 繊維を焼き払うことにより湿式摩擦材を形成する方法 | |
| JP2002348561A (ja) | 湿式摩擦材 | |
| CN103026092B (zh) | 用于传递转矩的摩擦衬片和用于制造这种摩擦衬片的方法 | |
| JP4373346B2 (ja) | 湿式摩擦材およびその製造方法 | |
| JP2014077039A (ja) | 湿式摩擦材及びその製造方法 | |
| CN114076158A (zh) | 湿式摩擦材料和具有湿式摩擦材料的离合器盘 | |
| JPH07280008A (ja) | 湿式摩擦材 | |
| JP2005042864A (ja) | 摩擦材 | |
| JP2008014453A (ja) | ブレーキの鳴き防止用シム板 |