JP2007176108A - 電子機器のキャビネットをインサート成形する方法及び皮革製カバーによって覆われたキャビネットを有する電子機器 - Google Patents
電子機器のキャビネットをインサート成形する方法及び皮革製カバーによって覆われたキャビネットを有する電子機器 Download PDFInfo
- Publication number
- JP2007176108A JP2007176108A JP2005379974A JP2005379974A JP2007176108A JP 2007176108 A JP2007176108 A JP 2007176108A JP 2005379974 A JP2005379974 A JP 2005379974A JP 2005379974 A JP2005379974 A JP 2005379974A JP 2007176108 A JP2007176108 A JP 2007176108A
- Authority
- JP
- Japan
- Prior art keywords
- electronic device
- cabinet
- leather
- insert molding
- synthetic leather
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Landscapes
- Synthetic Leather, Interior Materials Or Flexible Sheet Materials (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
- Telephone Set Structure (AREA)
Abstract
【課題】曲面を持つキャビネットに、平面形状の皮革又は合成皮革を皺のできにくいようにインサート成形する。
【解決手段】平面状の合成皮革本体30と平面状の金属シート21とを接着する。金属シート21が接着された平面状の合成皮革本体30を予めプレス成形して曲面状の合成皮革製カバー9を成形する。この後、合成皮革製カバー9を成形型31に取り付けて溶融樹脂を流し込んでインサート成形する。
【選択図】図8
【解決手段】平面状の合成皮革本体30と平面状の金属シート21とを接着する。金属シート21が接着された平面状の合成皮革本体30を予めプレス成形して曲面状の合成皮革製カバー9を成形する。この後、合成皮革製カバー9を成形型31に取り付けて溶融樹脂を流し込んでインサート成形する。
【選択図】図8
Description
本発明は、携帯通信機器等の電子機器のキャビネットをインサート成形する方法及び皮革製カバーによって覆われたキャビネットを有する携帯通信機器等の電子機器に関する。
従来より、携帯通信機器、特に携帯電話機は、低年齢層のみならず、高年齢層へも幅広く普及が進んでいる。そして、各メーカは、色々な新しい機能を搭載することは勿論、製品の外観へも新しい工夫を凝らしている。外観の色調もグレイ、白、シルバーに始まり、鮮やかな赤、オレンジ、青、黄等と、各社独特の色調が誕生している。そして、今や皮革又は合成皮革を貼り付けた製品も誕生しつつある。皮革又は合成皮革を貼り付けた製品は、一般にキャビネットの成形時にインサート成形によって形作られる。これは、キャビネット成形時に皮革又は合成皮革を予め金型に取り付けて溶融樹脂を流し、同時に成形されている。
特許文献1は、電気機器の操作盤におけるパネルの操作状態を表示する状態表示部や操作機能を表す機能表示部が印刷されている印刷シートを樹脂でインサート成形し、印刷シートの開口部を利用して、艶消しインク層とベタインク層との塗布印刷の位置精度を高め、表示窓との位置のずれを防止している。
特開平10−268812号公報
しかしながら、特許文献1のように、平面形状の印刷シートをインサート成形するには、その印刷ずれを注意すればよいが、曲面を持つキャビネットに皮革又は合成皮革をインサート成形する場合には、平面状の皮革又は合成皮革を曲面部に貼り付けると、皮革又は合成皮革の余分な肉がはみ出てしまい、成形後に皺が発生して見映えが悪いという問題がある。
これを改善するために、前もって皮革又は合成皮革にプレス金型にて曲面を成形しておいても、皮革又は合成皮革は完全に曲面を保持できず、ある程度元に戻ってしまう。この状態でインサート成形を行ってもコーナーの曲面に皺が発生する。
上述した問題点に鑑み、本発明は、曲面状のキャビネットに、平面形状の皮革又は合成皮革を皺のできにくいようにインサート成形することを目的とする。
上記目的を達成するために、本発明では、皮革又は合成皮革と金属シートとを接着した皮革製カバーをインサート成形するようにした。
具体的には、第1の発明では、電子機器のキャビネットをインサート成形する方法を前提とする。
そして、皮革又は合成皮革と金属シートとを接着して皮革製カバーを成形し、
上記皮革製カバーを成形型に取り付けて溶融樹脂を流し込んでインサート成形する構成とする。
上記皮革製カバーを成形型に取り付けて溶融樹脂を流し込んでインサート成形する構成とする。
すなわち、前もって皮革又は合成皮革にプレス金型にて曲面を成形した後、成形型に取り付けても、皮革又は合成皮革は完全に曲面を保持できず、ある程度元に戻ってしまう。この状態でインサート成形を行ってもコーナーの曲面に皺が発生する。しかし、上記の構成によると、予め皮革又は合成皮革と金属シートとを接着して皮革製カバーを成形しているので、例えば、プレスにより曲面を成形すれば、皺が伸びた状態で金属シートが塑性変形して曲面形状が保持される。このため、曲面部分を有するキャビネットでも皺のできにくいようにインサート成形される。また、剛性の高い金属シートをインサートしているため、キャビネットの厚さを抑えることができる。
第2の発明では、上記金属シートが接着された平面状の皮革又は合成皮革を予めプレス成形して曲面状の皮革製カバーを成形する。
上記の構成によると、予め皮革又は合成皮革と金属シートとを接着して皮革製カバーを成形しているので、プレスにより曲面を成形するときに、金属シートが塑性変形して曲面形状が保持される。このため、曲面部分を有するキャビネットに対しインサート成形した場合でも、曲面部の皺の発生が少なく、また、小さくなるので品質のよい製品を提供できる。
第3の発明では、上記皮革又は合成皮革と金属シートとを両面テープで接着する構成とする。
上記の構成によると、皮革又は合成皮革と金属シートとが両面テープにより、堅固に接着される。また、両面テープを厚みのあるものとすることで、クッション性が発揮されるので、柔らかい触感が得られる。
第4の発明では、上記両面テープは、不織布の両面に接着剤が含浸されたものとする。
上記の構成によると、両面テープに不織布層を設けているので、そのクッション性のため、インサート成形時の圧力により表面の凹凸が潰れないので、皮革製カバーの柔らかい触感が維持される。
第5の発明では、上記電子機器は、携帯通信機器とする。
上記の構成によると、皮革製カバーにより、携帯通信機器の見映えよく触感もよくなるので、携帯性、商品性等が優れている。
第6の発明では、上記携帯通信機器は、携帯電話機とする。
上記の構成によると、携帯電話機の外観及び触感が向上する。
第7の発明では、皮革製カバーによって覆われたキャビネットを有する電子機器を対象とする。
そして、上記キャビネットは、金属シートが接着された皮革又は合成皮革がインサート成形されたインサート成形品とする。
すなわち、キャビネットを成形する際に前もって皮革又は合成皮革にプレス金型にて曲面を成形した後、成形型に取り付けても、皮革又は合成皮革は完全に曲面を保持できず、ある程度元に戻ってしまう。この状態でインサート成形を行ってもコーナーの曲面に皺が発生する。しかし、上記の構成によると、予め皮革又は合成皮革と金属シートとを接着して皮革製カバーを成形しているので、例えばプレスにより曲面を成形すれば、金属シートが塑性変形して曲面形状が保持される。このため、曲面部分を有するキャビネットでも皺のできにくいようにインサート成形される。また、剛性の高い金属シートをインサートしているため、キャビネットの厚さを抑えることができる。
第8の発明では、上記皮革又は合成皮革と金属シートとが両面テープで接着されている。
上記の構成によると、皮革又は合成皮革と金属シートとが両面テープにより、堅固に接着される。また、両面テープを厚みのあるものとすることでクッション性が発揮されるので、柔らかい触感が得られる。
第9の発明では、上記両面テープは、不織布の両面に接着剤が含浸されたものとする。
上記の構成によると、両面テープに不織布層を設けているので、そのクッション性のため、インサート成形時の圧力により表面の凹凸が潰れないので、皮革製カバーの柔らかい触感が維持される。
第10の発明では、上記皮革製カバーの外周は、装飾用リングで覆われている。
上記の構成によると、装飾用リングにより、皮革製カバーと樹脂基材との境界線が隠されるので、見映えがよい。
第11の発明では、上記キャビネットの裏面側には、回路基板が設けられ、
上記樹脂基材には、上記回路基板に配置された電子部品を収容するための電子部品収容用穴が形成され、該電子部品収容用穴から上記金属シートが露出している。
上記樹脂基材には、上記回路基板に配置された電子部品を収容するための電子部品収容用穴が形成され、該電子部品収容用穴から上記金属シートが露出している。
上記の構成によると、金属シートによって剛性が確保されるので、回路基板から電子部品が突出しているような部位においても、樹脂基材を設けなくてもよく、キャビネットの厚さを押さえることができる。このことで、電子機器全体の厚さが抑えられる。
第12の発明では、電子機器は、携帯通信機器とする。
上記の構成によると、皮革製カバーにより、携帯通信機器は、見映えよく触感もよくなるので、携帯性、商品性等が優れている。
第13の発明では、上記携帯通信機器は、携帯電話機とする。
上記の構成によると、携帯電話機の外観及び触感が向上する。
第14の発明では、上記キャビネットは、携帯電話機の裏面側を覆っている。
上記の構成によると、携帯電話機の触れる部分でかつ外観上目立つ部分を皮革製カバーで覆っているので、商品性が優れている。
上記説明したように、本発明によれば、曲面を有するキャビネットに皮革又は合成皮革をインサート成形する場合、コーナー部において、皺の発生を小さくしたり、皺の数を減少させたりすることができるので、見映えが向上する。また、剛性の高い金属シートをインサートしているため、キャビネットの厚さを抑えることができる。
以下、本発明の実施形態について図に基づいて詳細に説明する。
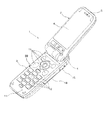
図1は、本発明の実施形態に係る携帯電話機の閉じた状態を示す斜視図である。図2は、本発明の実施形態に係る携帯電話機の開いた状態を示す斜視図である。
図1及び図2に示すように、本実施形態の携帯電話機1は、第1の筐体2と第2の筐体3とを有し、これら第1の筐体2と第2の筐体3とが、ヒンジ部4によって回転可能に結合されている。第1の筐体2の内側(表面側)には、受話部5及び表示部6が設けられている。第1の筐体2の外側(裏側)には、時計表示や通信時の相手の名前を表示するためのサブ表示部7やスピーカ放音部8等が設けられている。第1の筐体2を覆うキャビネットは、表裏分割式となっていて、裏側を覆う裏側キャビネット2aは、図7に示すように、樹脂製の基材20と、この基材20の外表面に貼り付けられた皮革製カバーとしての合成皮革製カバー9とを備えている。
上記第2の筐体3の内側には、各種機能の切替や決定をするための機能ボタン11、情報を入力する入力ボタン12、送話部13等が設けられている。機能ボタン11及び入力ボタン12が操作部50を構成している。第2の筐体3の外側には、カメラ部(図示しない)が設けられ、側面側には、充電端子部(図示せず)、音量ボタン15、イヤホンマイク端子カバー16、カード挿入部(図示しない)等が設置されている。
上記基材20は、例えば、ABS、AS、PC(ポリカーボネート)等で構成されている。
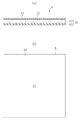
図3に示すように、上記合成皮革製カバー9を構成する合成皮革本体30は、例えば、表面側の平面状ウレタン層41と、裏面側の平面状不織布層42とをローラーで押さえつけながら成形し、ウレタン層41側のローラーに形成された革しぼ用の凹凸によって皮革に似た触感を与えるものとなっている。この合成皮革製カバー9は、天然の動物の皮革で構成してもよいが、品質のばらつきを考えると、合成皮革で構成するのが望ましい。
上記合成皮革本体30の不織布層42側には、例えば、アルミニウム合金や、マグネシウム合金などの軽金属で構成された薄い金属シート21が糊印刷22によって接着されている。金属シート21と基材20とは、インサート成形時に溶着されている。
なお、上記スピーカ放音部8は、成形時に裏側キャビネット2aと一体に形成してもよいが、確実に放音孔を設けるには、樹脂製又は金属製の別部材で構成し、裏側キャビネット2aの裏面側から嵌め込むのが望ましい。
図1に示すように、上記合成皮革製カバー9の外形の境界は、装飾用リング10によって覆われ、この装飾用リング10によって合成皮革製カバー9と基材20との境界線が隠されている。
図7に示すように、サブ表示部7の表面は、透明カバー26で覆われている。
図9に示すように、裏側キャビネット2aの裏面側には、回路基板51が設けられている。基材20には、上記回路基板51に配置された電子部品52を収容するための電子部品収容用穴53が形成されている。この電子部品収容用穴53から金属シート21が露出している。この電子部品収容用穴53において、回路基板51に設けた電子部品52が収容されている。このように構成しても金属シート21によって剛性が確保されているので、裏側キャビネット2aが損傷することはなく、裏側キャビネット2aを薄く成形することができる。
−キャビネットのインサート成形方法−
次に、携帯電話機1の裏側キャビネット2aのインサート成形方法について説明する。
次に、携帯電話機1の裏側キャビネット2aのインサート成形方法について説明する。
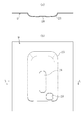
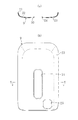
図3乃至図6は、第1の筐体2の外観を覆う合成皮革製カバー9の製作の順序を示す図である。
まず、図3に示すように、平面状の合成皮革本体30に糊印刷22を行い、平面状の金属シート21を接着する。このようにして平面状の合成皮革製カバー9を予め成形しておく。
次いで、図4及び図5に示すように、図3の平面状の合成皮革製カバー9をプレス成形機(図示せず)で、第1の筐体2の曲面形状となるように凹凸を設ける。このとき、サブ表示部7に対応する位置にサブ表示部用凹部18を凹陥し、スピーカ放音部8に対応する位置にスピーカ部用凹部19を凹陥する(X−X線断面図参照)。また、コーナー部23も同時に成形する。このコーナー部23の成形においては、合成皮革本体30のみをプレス成形した場合には、プレス成形機から取り外した後は、殆ど平面近くまで復元してしまい、プレス成形した効果が小さくなってしまうが、金属シート21を一緒にプレス成形することにより、プレス成形型の形のまま保持される。このとき、皺が伸び、外観から目立たなくなる。
次に、図6に示すように、図5の曲面状の合成皮革製カバー9を、第1の筐体2の形状の外形にカットし、かつ必要な孔抜きをする。ここで、スピーカ放音部8及びサブ表示部7の孔抜きにおいては、サブ表示部用凹部18及びスピーカ部用凹部19の凹部側面よりも内側で凹部に沿って孔抜きをする。このため、その切断面が下側に曲がるように孔抜きされるようにして、サブ表示部孔24及びスピーカ部孔25が形成される(Y−Y線断面図参照)。このことで、孔周辺の切断面は、合成皮革本体30で覆われているため、見映えがよい。
次いで、図8に示すように、射出成形型31の下型32の成形面32aに合成皮革本体30側が当接するように取り付ける。この下型32への合成皮革製カバー9の取付は、サブ表示部孔24及びスピーカ部孔25で位置決めされる。そして、上型33を型閉じし、キャビティ34を形成する。このキャビティ34に溶融樹脂を流し込んで射出成形により、インサート成形する。これにより、図7に示す第1の筐体2の裏側キャビネット2aが完成する(Z−Z線断面図参照)。
−実施形態の効果−
したがって、本実施形態に係る電子機器のキャビネットをインサート成形する方法によると、曲面を有する裏側キャビネット2aに合成皮革本体30をインサート成形する場合、コーナー部23において、皺の発生を小さくしたり、皺の数を減少させたりすることができる。また、剛性の高い金属シート21をインサートしているため、裏側キャビネット2aの厚さを抑えることができる。
したがって、本実施形態に係る電子機器のキャビネットをインサート成形する方法によると、曲面を有する裏側キャビネット2aに合成皮革本体30をインサート成形する場合、コーナー部23において、皺の発生を小さくしたり、皺の数を減少させたりすることができる。また、剛性の高い金属シート21をインサートしているため、裏側キャビネット2aの厚さを抑えることができる。
−実施形態の変形例−
上記実施形態では、金属シート21の両面に糊印刷22を施しているが、合成皮革本体30と金属シート21とを両面テープ43で接着してもよい。
上記実施形態では、金属シート21の両面に糊印刷22を施しているが、合成皮革本体30と金属シート21とを両面テープ43で接着してもよい。
すなわち、図10に示すように、上記両面テープ43は、柔軟な不織布43aの両面に接着剤43b(例えば、アクリル系粘着材)が含浸されたものとなっている。両面テープ43の接着剤43bは、凸凹面に対して接着性が高いもので構成されている。すなわち、粗面接着性を高めるために不織布43aの厚さは、例えば、0.30mmと厚くなっている。このことで、不織布層42の凸凹面との間に隙間を生じることなく、接着されている。
また、不織布43aのクッション性により、成形時の圧力によって、ウレタン層41の革しぼ模様は潰れにくいので、合成皮革製カバー9の柔らかい触感が維持される。
(その他の実施形態)
本発明は、上記実施形態について、以下のような構成としてもよい。
本発明は、上記実施形態について、以下のような構成としてもよい。
すなわち、上記実施形態では、折畳み式携帯電話について、PHS、PDAなどの携帯通信機器でもよい。また、折畳み式に限らず、ストレートタイプの携帯通信機器であってもよい。
上記実施形態では、射出成形により裏側キャビネット2aを成形したが、コンプレッション成形によって裏側キャビネット2aを成形してもよい。その場合には、基材としてシリコンを使用することも可能となる。
なお、以上の実施形態は、本質的に好ましい例示であって、本発明、その適用物や用途の範囲を制限することを意図するものではない。
以上説明したように、本発明は、皮革製カバーによって覆われたキャビネットを有する携帯電話機などの電子機器及びそのキャビネットの成形方法について有用である。
1 携帯電話機(電子機器、携帯通信機器)
2a 裏側キャビネット(キャビネット)
9 合成皮革製カバー(皮革製カバー)
10 装飾用リング
20 基材(樹脂基材)
21 金属シート
30 合成皮革本体(革又は合成皮革)
31 成形型
43 両面テープ
43a 不織布
43b 接着剤
50 操作部
51 回路基板
52 電子部品
53 電子部品収容用穴
2a 裏側キャビネット(キャビネット)
9 合成皮革製カバー(皮革製カバー)
10 装飾用リング
20 基材(樹脂基材)
21 金属シート
30 合成皮革本体(革又は合成皮革)
31 成形型
43 両面テープ
43a 不織布
43b 接着剤
50 操作部
51 回路基板
52 電子部品
53 電子部品収容用穴
Claims (14)
- 電子機器のキャビネットをインサート成形する方法において、
皮革又は合成皮革と金属シートとを接着して皮革製カバーを成形し、
上記皮革製カバーを成形型に取り付けて溶融樹脂を流し込んでインサート成形することを特徴とする電子機器のキャビネットのインサート成形方法。 - 請求項1に記載の電子機器のキャビネットのインサート成形方法において、
上記金属シートが接着された平面状の皮革又は合成皮革を予めプレス成形して曲面状の皮革製カバーを成形することを特徴とする電子機器のキャビネットのインサート成形方法。 - 請求項1又は2に記載の電子機器のキャビネットをインサート成形する方法において、
上記皮革又は合成皮革と金属シートとを両面テープで接着することを特徴とする電子機器のキャビネットのインサート成形方法。 - 請求項3に記載の電子機器のキャビネットのインサート成形方法において、
上記両面テープは、不織布の両面に接着剤が含浸されたものであることを特徴とする電子機器のキャビネットのインサート成形方法。 - 請求項1乃至4のいずれか1つに記載の電子機器のキャビネットのインサート成形方法において、
上記電子機器は、携帯通信機器であることを特徴とする電子機器のキャビネットのインサート成形方法。 - 請求項5に記載の電子機器のキャビネットのインサート成形方法において、
上記携帯通信機器は、携帯電話機であることを特徴とする電子機器のキャビネットのインサート成形方法。 - 皮革製カバーによって覆われたキャビネットを有する電子機器であって、
上記キャビネットは、金属シートが接着された皮革又は合成皮革がインサート成形されたインサート成形品であることを特徴とする電子機器。 - 請求項7に記載の電子機器であって、
上記皮革又は合成皮革と金属シートとが両面テープで接着されていることを特徴とする電子機器。 - 請求項8に記載の電子機器であって、
上記両面テープは、不織布の両面に接着剤が含浸されたものであることを特徴とする電子機器。 - 請求項7乃至9のいずれか1つに記載の電子機器において、
上記皮革製カバーの外周は、装飾用リングで覆われていることを特徴とする電子機器。 - 請求項7乃至10のいずれか1つに記載の電子機器において、
上記キャビネットの樹脂基材の裏面側には、回路基板が設けられ、
上記樹脂基材には、上記回路基板に配置された電子部品を収容するための電子部品収容用穴が形成され、該電子部品収容用穴から上記金属シートが露出していることを特徴とする電子機器。 - 請求項7乃至11のいずれか1つに記載の電子機器において、
携帯通信機器であることを特徴とする電子機器。 - 請求項12に記載の電子機器において、
携帯電話機であることを特徴とする電子機器。 - 請求項13に記載の電子機器において、
上記キャビネットは、操作部のある面と反対側の面を覆っていることを特徴とする電子機器。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005379974A JP2007176108A (ja) | 2005-12-28 | 2005-12-28 | 電子機器のキャビネットをインサート成形する方法及び皮革製カバーによって覆われたキャビネットを有する電子機器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005379974A JP2007176108A (ja) | 2005-12-28 | 2005-12-28 | 電子機器のキャビネットをインサート成形する方法及び皮革製カバーによって覆われたキャビネットを有する電子機器 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007176108A true JP2007176108A (ja) | 2007-07-12 |
Family
ID=38301753
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005379974A Pending JP2007176108A (ja) | 2005-12-28 | 2005-12-28 | 電子機器のキャビネットをインサート成形する方法及び皮革製カバーによって覆われたキャビネットを有する電子機器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2007176108A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101218912B1 (ko) * | 2009-07-03 | 2013-01-04 | 니혼샤신 인사츠 가부시키가이샤 | 사출성형용 금형 및 복합품의 제조방법 |
| WO2015159518A1 (ja) * | 2014-04-18 | 2015-10-22 | シャープ株式会社 | 電子機器及びその筐体の製造方法 |
| CN105007348A (zh) * | 2015-07-29 | 2015-10-28 | 广东欧珀移动通信有限公司 | 一种壳体、移动终端及壳体制作方法 |
| KR102627926B1 (ko) * | 2023-03-02 | 2024-01-19 | 이정수 | 라미네이팅 공정을 포함하는 인서트 사출 시스템 |
| WO2024181606A3 (ko) * | 2023-03-02 | 2024-11-07 | 이정수 | 라미네이팅 시스템 및 라미네이팅 공정을 포함하는 인서트 사출 시스템과 라미네이팅 방법 및 라미네이팅 공정을 포함하는 인서트 사출 방법 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH03112695U (ja) * | 1990-03-05 | 1991-11-18 | ||
| JP2004174925A (ja) * | 2002-11-27 | 2004-06-24 | Fujimori Kogyo Co Ltd | 成形品の製造方法、成形品、および成形金型 |
| WO2005090509A1 (ja) * | 2004-03-19 | 2005-09-29 | Three Bond Co., Ltd. | 光硬化性感熱フィルム状接着剤組成物 |
-
2005
- 2005-12-28 JP JP2005379974A patent/JP2007176108A/ja active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH03112695U (ja) * | 1990-03-05 | 1991-11-18 | ||
| JP2004174925A (ja) * | 2002-11-27 | 2004-06-24 | Fujimori Kogyo Co Ltd | 成形品の製造方法、成形品、および成形金型 |
| WO2005090509A1 (ja) * | 2004-03-19 | 2005-09-29 | Three Bond Co., Ltd. | 光硬化性感熱フィルム状接着剤組成物 |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101218912B1 (ko) * | 2009-07-03 | 2013-01-04 | 니혼샤신 인사츠 가부시키가이샤 | 사출성형용 금형 및 복합품의 제조방법 |
| WO2015159518A1 (ja) * | 2014-04-18 | 2015-10-22 | シャープ株式会社 | 電子機器及びその筐体の製造方法 |
| CN105007348A (zh) * | 2015-07-29 | 2015-10-28 | 广东欧珀移动通信有限公司 | 一种壳体、移动终端及壳体制作方法 |
| KR102627926B1 (ko) * | 2023-03-02 | 2024-01-19 | 이정수 | 라미네이팅 공정을 포함하는 인서트 사출 시스템 |
| WO2024181606A3 (ko) * | 2023-03-02 | 2024-11-07 | 이정수 | 라미네이팅 시스템 및 라미네이팅 공정을 포함하는 인서트 사출 시스템과 라미네이팅 방법 및 라미네이팅 공정을 포함하는 인서트 사출 방법 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3761617B1 (en) | Mobile device having a touch sensitive portion | |
| KR100852080B1 (ko) | 폴더식 휴대 전자기기 | |
| US6399903B1 (en) | Multifunctional laminate structure and process | |
| CN110191604B (zh) | 壳体组件及其制备方法、电子设备 | |
| JPH0897888A (ja) | 複数の区別される電話外観を可能にする携帯用電話 | |
| EP1028445B1 (en) | Support structure for a keypad | |
| CN101480022A (zh) | 用于便携式电子设备的面罩组件 | |
| TW200840700A (en) | Manufacturing method for electronic device's panel and structure thereof | |
| EP1157799A1 (en) | Housing shell for a communication device | |
| EP4156877B1 (en) | Decorative piece, housing of electronic device, and electronic device | |
| JP4810226B2 (ja) | 電子機器のキャビネットをインサート成形する方法及び皮革製カバーによって覆われたキャビネットを有する電子機器 | |
| JP2007176109A (ja) | 電子機器のキャビネットをインサート成形する方法 | |
| JP4810227B2 (ja) | 電子機器のキャビネットをインサート成形する方法及び布製カバーによって覆われたキャビネットを有する電子機器 | |
| CN110290253B (zh) | 壳体、电子设备及壳体制作方法 | |
| JP2007130890A (ja) | 電子機器のキャビネットをインサート成形する方法及び皮革製カバーによって覆われたキャビネットを有する電子機器 | |
| CN1300897C (zh) | 具有隐藏式天线的电子产品 | |
| JP4810225B2 (ja) | 電子機器のキャビネットをインサート成形する方法 | |
| CN110300207B (zh) | 壳体、电子设备及壳体制作方法 | |
| KR20000049436A (ko) | 휴대용 통신기기의 전면 커버 및 그 제조 방법 | |
| JP2007176101A (ja) | 電子機器のキャビネットをインサート成形する方法 | |
| CN101436476B (zh) | 具有波纹光泽的金属按键面板制作方法 | |
| KR20070091413A (ko) | 2중 박판 키패드 | |
| KR100502845B1 (ko) | 키패드 제조방법 및 이 제조방법을 통해 제조된 키패드 | |
| KR100774611B1 (ko) | 통신기기용 일체형 금속 전면커버 | |
| KR200245790Y1 (ko) | 폴더형 휴대폰의 커버 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20080220 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20100729 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20100803 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20101221 |