JP2007176227A - 電動パワーステアリング装置用減速ギア - Google Patents
電動パワーステアリング装置用減速ギア Download PDFInfo
- Publication number
- JP2007176227A JP2007176227A JP2005374574A JP2005374574A JP2007176227A JP 2007176227 A JP2007176227 A JP 2007176227A JP 2005374574 A JP2005374574 A JP 2005374574A JP 2005374574 A JP2005374574 A JP 2005374574A JP 2007176227 A JP2007176227 A JP 2007176227A
- Authority
- JP
- Japan
- Prior art keywords
- gear
- reduction gear
- resin
- electric power
- fiber
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images




Landscapes
- Power Steering Mechanism (AREA)
- Gear Transmission (AREA)
Abstract
【課題】ウォームホイールに求められる耐熱性、強度を備える電動パワーステアリング装置用減速ギアの提供。
【解決手段】1mmの重量平均繊維長と10μmの平均繊維径を有する長繊維の強化繊維を30重量%含む熱可塑性樹脂組成物からなると共に外周面にギア歯10が形成された樹脂部3を金属製芯管1の外周に一体化してなる歯車であることにより達成する。
【選択図】図1
【解決手段】1mmの重量平均繊維長と10μmの平均繊維径を有する長繊維の強化繊維を30重量%含む熱可塑性樹脂組成物からなると共に外周面にギア歯10が形成された樹脂部3を金属製芯管1の外周に一体化してなる歯車であることにより達成する。
【選択図】図1
Description
本発明は、操舵補助出力発生用電動モータの出力をステアリングシャフトに伝達するための電動パワーステアリング装置用減速ギアに関する。
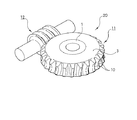
自動車に組み込まれる電動パワーステアリング装置には、電動モータに比較的高回転、低トルクのものが使用されるため、電動モータとステアリングシャフトとの間に減速機構が組み込まれている。減速機構としては、一組で大きな減速比が得られる等の理由から、図1に示されるような、電動モータ(図示せず)の回転軸に連結するウォーム12と、ウォーム12に噛み合うウォームホイール11とから構成される電動パワーステアリング装置用減速ギア20(以下、単に「減速ギア」ともいう。)が使用されるのが一般的である。
このような減速ギア20では、ウォームホイール11とウォーム12の両方を金属製にすると、ハンドル操作時に歯打ち音や振動音等の不快音が発生するという不具合を生じていた。そこで、ウォームホイール11に、金属製の芯管1の外周に、樹脂製で外周面にギア歯10を形成してなる樹脂部3を一体化させたものを使用して騒音対策を行っている。
上記樹脂部3には、例えば、特許文献に記載されているような、ポリアミド6、ポリアミド66、ポリアセタール、ポリエーテルエーテルケトン(PEEK)、ポリフェニレンサルファイド(PPS)等のべ一ス樹脂に、ガラス繊維や炭素繊維等短繊維の強化材を配合した材料の他、強化材を含有しないMC(モノマーキャスト)ナイロン、ポリアミド6、ポリアミド66等が使用されている。中でも、寸法安定性やコストを考慮して、強化材を含有せず、金属製の芯管1と熱融着により接着したMCナイロン、ガラス短繊維を含有したポリアミド6、ポリアミド66、ポリアミド46等が主流となっている。
従来から、排気量1000cc以下の小型自動車や軽自動車には、多数の電動パワーステアリングが搭載されていたが、近年では、排気量2000ccクラスの自動車にも電動パワーステアリングが搭載されて来ており、車両の重量が増大することに伴い、減速ギアにもより大きな力を伝達することが要求されるようになって来ている。スペースの関係から、減速ギアはエンジンルーム内に設置されるようになってきている。そのため、ウォームホイール11には、少なくとも120℃の温度で強度低下や寸法変化が見られないことが必須条件として要求されている。さらに、スペースの関係から、ギアとしての強度を高めるためにウォームホイール11を大幅に大きくすることは、困難である。
上記樹脂部3には、機械的強度を高めるために、通常、ポリアミド6やポリアミド46等のポリアミド系のべ一ス樹脂にガラス繊維や炭素繊維等の短繊維を強化材として配合した材料が用いられている。しかし、強度をより高める目的で強化材の配合量を多くすると、金属製のウォーム12を傷つけ易くなり、摩耗させて寿命を短くさせてしまう。また、強化材を含有することにより弾性率が高まるため、ギアの噛合い部の面圧が上昇し、摩耗し易くなる可能性があり、さらに、ハンドル操作時の不快音は、金属製に比べると低減しているものの、依然として改良の必要性のあるレベルにある。従来から使用されている短繊維の強化繊維の形態は、ギア歯が形成された樹脂部に含まれる状態で平均繊維径が5〜15μm、重量平均繊維長が0.2〜0.6mmである。
特公平6-60674号公報
本発明はこのような状況に鑑みてなされたものであり、ウォームとウォームホイールとの間で発生する不快音が少なく、しかもウォームホイールに求められる耐熱性や寸法安定性、強度を備える電動パワーステアリング装置用減速ギアを提供することを目的とする。
上記目的は、本発明の、操舵補助出力発生用電動モータの出力をステアリングシャフトに伝達するための電動パワーステアリング装置用減速ギアにおいて、少なくとも長繊維の強化繊維を含む熱可塑性樹脂組成物からなると共に外周面にギア歯が形成された樹脂部を金属製芯管の外周に一体化してなる歯車であることを特徴とする電動パワーステアリング装置用減速ギアにより達成される。
以上説明したように、本発明によれば、少なくとも長繊維の強化繊維を含む熱可塑性樹脂組成物からなる樹脂部を一体化してなる歯車を採用したことにより、耐久性に優れる電動パワーステアリング装置用減速ギアが得られる。
以下、本発明の一実施形態について詳細に説明する。
図1は、本発明の減速ギアの一例を示す斜視図であるが、金属製の芯管1の外周に、その外周端面にギア歯を形成した樹脂部3を一体化したウォームホイールを備える。また、ウォーム12には制限はなく、従来と同様に金属製とすることができる。
樹脂部3は樹脂組成物から形成され、ベース樹脂(以下、母材樹脂とも称する。)としては、ポリアミド6、ポリアミド11、ポリアミド12、ポリアミド66、ポリアミド610、ポリアミド612、ポリアミド46、変性ポリアミド6T、ポリアミド9T、ポリアセタール、ポリフェニレンサルファイド等の所謂エンジニアリングプラスチック樹脂や、ポリエーテルスルホン(PES)、ポリエーテルイミド(PEI)、ポリアミドイミド(PAI)、熱可塑性ポリイミド、ポリエーテルエーテルケトン(PEEK)、ポリエーテルニトリル(PEN)等の所謂スーパーエンジニアリングプラスチック樹脂を例示することができ、単独でも組み合わせて使用してもよい。
中でもポリアミド6、ポリアミド66、ポリアミド46、変性ポリアミド6T、ポリアミド9T、ポリフェニレンサルファイドは、コストと性能のバランスが良く好適に使用できる。
更に、耐熱性を要する用途には、ポリアミドイミド(PAI)、熱可塑性ポリイミド、ポリエーテルエーテルケトン(PEEK)を好適に使用することができる。これらのべ一ス樹脂は、樹脂単独でも一定以上の耐久性を示し、ウォームホイール11の相手材である金属製のウォーム12の摩耗に対して有利に働き、減速ギアとして十分に機能する。しかしながら、より過酷な使用条件で使用されると、ギア歯10が破損や摩耗することも想定されるため、信頼性をより高めるために、強化材等を配合することが好ましい。
本発明の減速ギアを構成する樹脂組成物には、長繊維の強化繊維である繊維状充填材を含み、目的に応じて10〜50wt%までの長繊維の強化繊維である繊維状充填材を含む。当該繊維状充填材は、ギア歯の耐疲労性を増加させるとともに、寸法精度を向上させるため必要に応じて上記の範囲で適宜添加される。
用いる繊維状充填材は、特に限定されないが、例えばガラス繊維、炭素繊維、金属繊維、アラミド繊維、芳香族ポリイミド繊維、液晶ポリエステル繊維、炭化ケイ素繊維、アルミナ繊維、ボロン繊維等を例示できる。中でもガラス繊維、炭素繊維は補強性が良好で好ましいものである。
長繊維の強化繊維である繊維の形態としては、ベース樹脂のペレット等に添加された状態で、平均繊維径が1〜30μmのものが好ましく、より好ましくは5〜25μmのものである。なぜなら、平均繊維径が1μm未満の小径のものでは母材樹脂等と混合した際に繊維間の凝集が起こり、繊維の分散が不均一になるおそれがあり、平均繊維径が30μmを超える大径のものでは、ギア歯の平滑性が阻害されるおそれがあるだけでなく、摺接した相手面を傷つけるおそれがあるからである。平均繊維径が5〜25μmであれば、このような傾向が極めて少なく好ましい結果が得られる。
次に、繊維の長さであるが、ベース樹脂のペレット等に添加された状態で、重量平均繊維長が2〜20mmのものが好ましく、より好ましくは3〜15mmものである。なぜなら、ベース樹脂のペレット等に添加された状態で重量平均繊維長が2mm未満の長さのものでは、成形加工時の繊維の折損により、樹脂ギア中の重量平均繊維長が短くなり、ギアとしての所望の性能を発揮できなくなる可能性があり、逆にペレット等に添加された状態で重量平均繊維長平均が20mmを超える長さのものでは、必然的にペレット等の長さも20mmを越えるため、成形機へのペレット等の導入が困難になるおそれがあるからである。重量平均繊維長が3〜15mmであれば、このような傾向が全くなく好ましい結果が得られる。
さらに、ギア歯が形成された樹脂部を構成している繊維の長さに言及すると、重量平均繊維長が0.7〜5mmのものが好ましく、より好ましくは1〜3mmの範囲である。重量平均繊維長が0.7mm未満の長さのものでは、従来技術で使用される短繊維を添加した樹脂ギアに比較して疲労強度が向上せず、逆に重量平均繊維長が5mmを超える長さのものは、通常の成形では、成形過程で折損してしまい、特殊な成形機を用いる必要があり、得られた樹脂ギアのコストが嵩むこととなるからである。また、ギア歯が形成された樹脂部を構成している繊維の平均繊維径は、通常の成形工程では変化しないので、ベース樹脂のペレット等に添加された状態と同様に、平均繊維径が1〜30μmのものが好ましく、より好ましくは5〜25μmのものである。
上記長繊維の強化繊維の樹脂組成物中の配合量は、10〜50重量%(wt%)が好ましい。上記強化繊維の樹脂組成物中の配合量が10wt%未満の場合には、機械的強度の改善が少なく好ましくない。上記長繊維の強化繊維の樹脂組成物中の配合量が50wt%を超える場合には、ウォーム12を損傷し易くなり、ウォーム12の摩耗が促進されて減速ギアとしての耐久性が不足する可能性があり好ましくない。
本発明の樹脂ギアをなす樹脂組成物は、上述のベース樹脂と繊維状充填材との親和性を持たせて強化繊維とベース樹脂との密着性並びに分散性を向上させるために、強化繊維をシラン系カップリング剤やチタネート系カップリング剤等のカップリング剤で処理することができるが、これらに限定されるものではない。
なお、本発明の目的を損なわない範囲内で、各種添加剤を配合してもよく、例えば、黒鉛、六方晶窒化ホウ素、フッ素雲母、四フッ化エチレン樹脂粉末、二硫化タングステン、及び二硫化モリブデン等の固体潤滑剤、無機粉末、有機粉末、潤滑油、可塑剤、ゴム、樹脂、酸化防止剤、熱安定剤、紫外線吸収剤、光保護剤、難燃剤、帯電防止剤、離型剤、流動性改良剤、熱伝導性改良剤、非粘着性付与剤、結晶化促進剤、増核剤、顔料、染料等を例示することができる。
これらのベース樹脂と強化繊維と各種添加剤との混合方法では、強化繊維の連続繊維束に、強化繊維以外の各種添加剤が添加された溶融樹脂を含浸させた後、冷却、ペレット化される。溶融含浸する際の温度は特に限定されないが、母材となる樹脂の溶融が十分進行し、且つ劣化しない温度の範囲内で適宜選定すればよい。このような長繊維強化熱可塑性樹脂は、ダイセル化学工業(株)より「プラストロン」(登録商標)、GEプラスチックス(株)より「バートン」(登録商標)として入手することができる。
ウォームホイール11を製造する方法は制限されるものではなく、例えば、射出成形、圧縮成形、トランスファー成形等の通常の方法で成形することができる。中でも射出成形法は、生産性に優れ、安価なウォームホイールを提供できるため好ましい。なお、射出成形時の繊維の折損を抑制するために射出成形機のノズル径や金型のゲート径を大きくしたり、成形時の背圧を低く抑えることが好ましい。
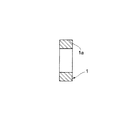
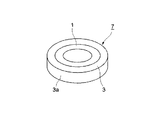
具体的には、例えば図2〜図5に示す工程に従うことができる。即ち、先ず図2に示すように、金属製の芯管1の外周面1aにクロスローレット加工を施し、溶剤で脱脂した後、次いで、図3に示すように、スプルー4及びディスクゲート5を装着した金型に配置し、射出成形機により樹脂組成物を充填して樹脂部3を成形する。
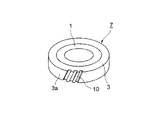
上記により、図4に示すように、芯管1の外周に樹脂部3が形成されたウォームホイール・ブランク材7を得る。そして、図5に示すように、ウォームホイール・ブランク材7の樹脂部3の外周面3aに切削加工により所定形状のギア歯10を形成してウォームホイール11が得られる。
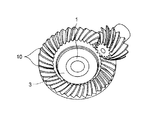
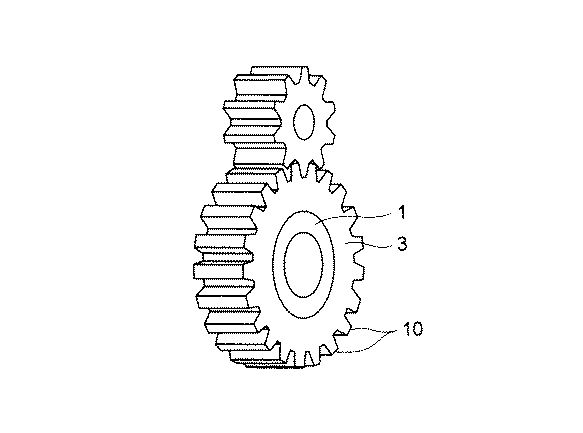
以上、本発明に関して円筒ウォームギアであるウォームホイールを例示して説明したが、本発明はこれに限るものではなく、種々の変更が可能である。例えば歯車形状として、その他にも図6に示す平歯車、図7に示すはすば歯車、図8に示すかさ歯車、図9に示すハイポイドギア等が可能であり、何れも上記の樹脂組成物からなり、その外周面にギア歯10が形成された樹脂部3を一体化して構成する。
以下に具体例として実施例及び比較例を挙げて本発明を更に説明するが、本発明はこれにより何ら制限されるものではない。
具体例1
材料物性試験
(a) 試験片の製作
表1に示す実施例及び比較例の試験片に使用した原材料としての強化繊維と母材樹脂を含む市販品、及び母材樹脂市販品を一括して示すと、以下の通りである。
材料物性試験
(a) 試験片の製作
表1に示す実施例及び比較例の試験片に使用した原材料としての強化繊維と母材樹脂を含む市販品、及び母材樹脂市販品を一括して示すと、以下の通りである。
ガラス長繊維50%強化ナイロン6樹脂(ダイセル化学工業社製:プラストロン(登録商標)PA6-GF50-01)
ガラス長繊維50%強化ナイロン66樹脂(ダイセル化学工業社製:プラストロン(登録商標)PA66-GF50-02)
カーボン長繊維30%強化ナイロン66樹脂(ダイセル化学工業社製:プラストロン(登録商標)PA66-CF30-01)
ガラス短繊維45%強化ナイロン6樹脂(東レ社製:アミラン(登録商標)CM1016G45N)
ナイロン6樹脂(東レ社製:アミラン(登録商標)CM1026)
ガラス短繊維50%強化ナイロン66樹脂(旭化成社製:レオナ(登録商標)14G50)
ナイロン66樹脂(旭化成社製:レオナ(登録商標)1402)
表1に示す各実施例と比較例のガラス繊維及びカーボン繊維の添加量は、各繊維強化樹脂と繊維が添加されていないベース樹脂とを所定の割合でVブレンダーを用いて乾式混合することにより調整し、各樹脂組成物のペレットを得た。得られたペレットをインラインスクリュー式射出成形機に供給して成形し、所望の試験片形状とした。
ガラス長繊維50%強化ナイロン66樹脂(ダイセル化学工業社製:プラストロン(登録商標)PA66-GF50-02)
カーボン長繊維30%強化ナイロン66樹脂(ダイセル化学工業社製:プラストロン(登録商標)PA66-CF30-01)
ガラス短繊維45%強化ナイロン6樹脂(東レ社製:アミラン(登録商標)CM1016G45N)
ナイロン6樹脂(東レ社製:アミラン(登録商標)CM1026)
ガラス短繊維50%強化ナイロン66樹脂(旭化成社製:レオナ(登録商標)14G50)
ナイロン66樹脂(旭化成社製:レオナ(登録商標)1402)
表1に示す各実施例と比較例のガラス繊維及びカーボン繊維の添加量は、各繊維強化樹脂と繊維が添加されていないベース樹脂とを所定の割合でVブレンダーを用いて乾式混合することにより調整し、各樹脂組成物のペレットを得た。得られたペレットをインラインスクリュー式射出成形機に供給して成形し、所望の試験片形状とした。
各実施例と比較例につきIS0 178に基づく曲げ試験用試験片とASTM D671に基づく平面曲げ疲れ試験用試験片をそれぞれ作成し、各種試験を実施した。各種材料の配合割合(wt%)を表1に示す。
(b) まず、本発明の樹脂ギア用材料の強度と剛性を確認するために、IS0 178に基づき曲げ強度と曲げ弾性率を測定した。結果を表1に記す。
(c) 次に、本発明の樹脂ギア用材料の疲労強度を確認するために、ASTM D671に基づき平面曲げ疲れ試験を実施し、120℃の雰囲気温度で107回まで破損しない応力を求めた。結果を表1に記す。
また、各試験片の中の強化繊維の重量平均繊維長の測定は、試験片を磁製堵禍に入れて、600℃に設定した電気炉で60分灰化し、樹脂分を完全に揮散させた後に、プレパラートを形成し、米国メディア・サイバネティクス(Media Cybernetics)社製の画像解析ソフト:イメージ・プロプラス(Image-Pro Plus)を用いて行なった。結果を表1に記す。
なお、上記の各試験は、ギヤ歯が形成されていない試験片で行ったが、これらの測定値はギヤ歯の形成前後で変化しない。
具体例2
ギア耐久性試験
外径65mm、幅16mmのS45C製の芯管に深さ0.5mmのローレット加工を施し、脱脂した。射出成形金型と同温度に加熱した芯管1を射出成形金型に挿入し、下記に示す材料を射出成形により、図3に示すような芯管1の外周に円筒状樹脂部3を一体に有する成形品を得た。この成形品のスプルー4及びディスクゲート5を切除して、図4に示すような外径95mm、幅16mmの金属製芯管付樹脂製歯車ブランク材7を製作した。
ギア耐久性試験
外径65mm、幅16mmのS45C製の芯管に深さ0.5mmのローレット加工を施し、脱脂した。射出成形金型と同温度に加熱した芯管1を射出成形金型に挿入し、下記に示す材料を射出成形により、図3に示すような芯管1の外周に円筒状樹脂部3を一体に有する成形品を得た。この成形品のスプルー4及びディスクゲート5を切除して、図4に示すような外径95mm、幅16mmの金属製芯管付樹脂製歯車ブランク材7を製作した。
さらに、外周面に図5に示すようなギア歯10を切削加工し、供試用の樹脂製ウォームホイールを作製した。本具体例では、樹脂材料としてガラス長繊維60%強化ナイロン66樹脂(ダイセル化学工業社製:プラストロン(登録商標)PA66-GF60-02)とガラス短繊維50%強化ナイロン66樹脂(旭化成社製:レオナ(登録商標)14G50)、ナイロン66樹脂(旭化成社製:レオナ(登録商標)1402)を所定の割合でVブレンダーを用いて乾式混合することによりペレット中の強化繊維の重量平均繊維長と添加量を調整した。
この具体例のブランク材7の主な成形条件は、以下の通りである。
・樹脂温度:295℃
・金型温度:120℃
・射出圧力:120MPa
各試験体を実際の自動車減速ギアに組み込み、操舵操作を繰り返し行った。まず、本発明の樹脂ギアの耐摩耗性を確認するために、各種配合割合の長繊維強化ナイロン66樹脂製樹脂ギアと短繊維強化ナイロン66樹脂製樹脂ギアの耐久試験を実施し、10万サイクル後の回転角度バックラッシを測定した。
・樹脂温度:295℃
・金型温度:120℃
・射出圧力:120MPa
各試験体を実際の自動車減速ギアに組み込み、操舵操作を繰り返し行った。まず、本発明の樹脂ギアの耐摩耗性を確認するために、各種配合割合の長繊維強化ナイロン66樹脂製樹脂ギアと短繊維強化ナイロン66樹脂製樹脂ギアの耐久試験を実施し、10万サイクル後の回転角度バックラッシを測定した。
試験の条件は以下の通りである。
・初期バックラッシ:1.5°
・ウォームの入力軸トルク:4N・m
・ウォームホイール回転パターン:正転1080°、逆転1080°を1サイクルとし、6秒間で実施。
・試験温度:120℃
・潤滑剤:NOKクリューバー社製、イソフレックス(登録商標) トパスNB52
なお、歯面温度の上昇を避けるため、6サイクル毎に24秒間運転を停止した。
・初期バックラッシ:1.5°
・ウォームの入力軸トルク:4N・m
・ウォームホイール回転パターン:正転1080°、逆転1080°を1サイクルとし、6秒間で実施。
・試験温度:120℃
・潤滑剤:NOKクリューバー社製、イソフレックス(登録商標) トパスNB52
なお、歯面温度の上昇を避けるため、6サイクル毎に24秒間運転を停止した。
試験結果を図10に示す。
図10に示すように、重量平均繊維長1.3mmの長繊維強化熱可塑性樹脂組成物を構成要素とする樹脂ギアは、従来から使用されている重量平均繊維長0.5mmの短繊維強化熱可塑性樹脂組成物を構成要素とする樹脂ギアと比較して樹脂中の最もウォームの表面を傷つけ易い繊維の端部の割合が少ないため全体的に摩耗によるバックラッシの増加を低く抑えることができ、更に長繊維強化熱可塑性樹脂組成物においては、強化繊維を多量に配合することが可能であるため機械的強度も優れている。
次に、本発明の樹脂ギアの疲労強度を確認するために、耐久試験を実施しナイロン66樹脂ギア中の強化繊維の重量平均繊維長と疲労特性の関係を評価した。疲労特性の確認は回転耐久試験の5千回転毎に試験を停止し、最高で10万サイクルまで試験を実施するものとし、歯底のクラックの有無により判定した。なお強化繊維の配合割合は、30wt%に固定した。試験の条件はウォームの入力軸トルクを6N・mとした以外前述の具体例と全く同一である。
試験結果を図11に示す。
図11に示すように、樹脂組成物の強化繊維として、長繊維を添加したものは、長繊維の添加により亀裂の伝播が抑制されるため、格段に優れた疲労特性を示した。
本発明の、金属管の外周に形成された長繊維強化熱可塑性樹脂組成物からなる電動パワーステアリング装置用減速ギアは、自動車等に有効に使用される。
1 芯管
3 樹脂部
4 スプルー
5 ディスクゲート
10 ギア歯
11 ウォームホイール
12 ウォーム
20 減速ギア
30 側面部
3 樹脂部
4 スプルー
5 ディスクゲート
10 ギア歯
11 ウォームホイール
12 ウォーム
20 減速ギア
30 側面部
Claims (5)
- 操舵補助出力発生用電動モータの出力をステアリングシャフトに伝達するための電動パワーステアリング装置用減速ギアにおいて、前記減速ギアが、少なくとも長繊維の強化繊維を含む熱可塑性樹脂組成物からなると共に外周面にギア歯が形成された樹脂部を金属製芯管の外周に一体化してなる歯車であることを特徴とする電動パワーステアリング装置用減速ギア。
- 前記減速ギアが、前記長繊維の強化繊維を10〜50重量%含む熱可塑性樹脂組成物からなることを特徴とする、請求項1に記載の電動パワーステアリング装置用減速ギア。
- 前記ギア歯が形成された樹脂部に含まれる前記長繊維の強化繊維が、0.7〜5mmの重量平均繊維長と1〜30μmの平均繊維径を有することを特徴とする、請求項1又は2に記載の電動パワーステアリング装置用減速ギア。
- 前記長繊維の強化繊維が、シラン系カップリング剤又はチタネート系カップリング剤等のカップリング剤で処理されていることを特徴とする、請求項1〜3のいずれか1項に記載の電動パワーステアリング装置用減速ギア。
- 前記歯車が、円筒ウォームギア、はすば歯車、平歯車、かさ歯車又はハイポイドギアであることを特徴とする、請求項1〜4のいずれか1項に記載の電動パワーステアリング装置用減速ギア。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005374574A JP2007176227A (ja) | 2005-12-27 | 2005-12-27 | 電動パワーステアリング装置用減速ギア |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005374574A JP2007176227A (ja) | 2005-12-27 | 2005-12-27 | 電動パワーステアリング装置用減速ギア |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007176227A true JP2007176227A (ja) | 2007-07-12 |
Family
ID=38301844
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005374574A Withdrawn JP2007176227A (ja) | 2005-12-27 | 2005-12-27 | 電動パワーステアリング装置用減速ギア |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2007176227A (ja) |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012131918A (ja) * | 2010-12-22 | 2012-07-12 | Daicel Polymer Ltd | 耐摩耗性成形体用の樹脂組成物 |
| WO2013051369A1 (ja) | 2011-10-05 | 2013-04-11 | ダイセルポリマー株式会社 | 繊維強化樹脂組成物 |
| JP2013163513A (ja) * | 2013-03-15 | 2013-08-22 | Nsk Ltd | 電動パワーステアリング装置 |
| JP2013208927A (ja) * | 2012-03-30 | 2013-10-10 | Nsk Ltd | ラックアンドピニオン式電動パワーステアリング装置 |
| WO2014192470A1 (ja) | 2013-05-30 | 2014-12-04 | ダイセルポリマー株式会社 | ミリ波の遮蔽性能を有している成形体用の熱可塑性樹脂組成物 |
| JP2015048461A (ja) * | 2013-09-04 | 2015-03-16 | 出光ライオンコンポジット株式会社 | 摺動部材用樹脂組成物 |
| WO2018079700A1 (ja) | 2016-10-27 | 2018-05-03 | ダイセルポリマー株式会社 | Peek樹脂組成物成形体 |
| US11338475B2 (en) | 2014-06-18 | 2022-05-24 | Daicel Polymer Ltd. | Fiber-reinforced resin composition |
| JP2022181533A (ja) * | 2021-05-26 | 2022-12-08 | 三井化学株式会社 | 強化繊維を含む熱可塑性樹脂組成物からなる摺動部品 |
| WO2023127688A1 (ja) | 2021-12-28 | 2023-07-06 | 三菱瓦斯化学株式会社 | ペレット、成形品およびペレットの製造方法 |
-
2005
- 2005-12-27 JP JP2005374574A patent/JP2007176227A/ja not_active Withdrawn
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012131918A (ja) * | 2010-12-22 | 2012-07-12 | Daicel Polymer Ltd | 耐摩耗性成形体用の樹脂組成物 |
| WO2013051369A1 (ja) | 2011-10-05 | 2013-04-11 | ダイセルポリマー株式会社 | 繊維強化樹脂組成物 |
| JP2013208927A (ja) * | 2012-03-30 | 2013-10-10 | Nsk Ltd | ラックアンドピニオン式電動パワーステアリング装置 |
| JP2013163513A (ja) * | 2013-03-15 | 2013-08-22 | Nsk Ltd | 電動パワーステアリング装置 |
| WO2014192470A1 (ja) | 2013-05-30 | 2014-12-04 | ダイセルポリマー株式会社 | ミリ波の遮蔽性能を有している成形体用の熱可塑性樹脂組成物 |
| US10615508B2 (en) | 2013-05-30 | 2020-04-07 | Daicel Polymer Ltd. | Thermoplastic resin composition for molded article having capability of shielding millimeter waves |
| JP2015048461A (ja) * | 2013-09-04 | 2015-03-16 | 出光ライオンコンポジット株式会社 | 摺動部材用樹脂組成物 |
| US11338475B2 (en) | 2014-06-18 | 2022-05-24 | Daicel Polymer Ltd. | Fiber-reinforced resin composition |
| WO2018079700A1 (ja) | 2016-10-27 | 2018-05-03 | ダイセルポリマー株式会社 | Peek樹脂組成物成形体 |
| JP2022181533A (ja) * | 2021-05-26 | 2022-12-08 | 三井化学株式会社 | 強化繊維を含む熱可塑性樹脂組成物からなる摺動部品 |
| WO2023127688A1 (ja) | 2021-12-28 | 2023-07-06 | 三菱瓦斯化学株式会社 | ペレット、成形品およびペレットの製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN104098891A (zh) | 聚酰胺树脂组合物 | |
| US9896637B2 (en) | Sliding member, method of manufacturing sliding member, and gear | |
| JP2018059621A (ja) | 樹脂歯車 | |
| JP2004092688A (ja) | 樹脂製プーリ | |
| WO2016052480A1 (ja) | ガスインジェクション成形用樹脂組成物およびそれを用いて得られた中空成形体、並びにその中空成形体の製法 | |
| JP5251341B2 (ja) | 耐熱性摺動用部材 | |
| JP2005240940A (ja) | 樹脂歯車 | |
| JP5213302B2 (ja) | フェノール樹脂成形材料 | |
| JP6784477B2 (ja) | 摺動部材の製造方法 | |
| CN111655792B (zh) | 滑动部件 | |
| JP6579360B2 (ja) | ギヤの製造方法 | |
| JP5560649B2 (ja) | 摺動部材用樹脂組成物及び樹脂製摺動部材 | |
| JP2011111112A (ja) | 車両ステアリング用伸縮軸 | |
| JPWO2011158941A1 (ja) | 電動パワーステアリング装置 | |
| JP2013095221A (ja) | 電動パワーステアリング装置用ギヤ | |
| JP2009536891A (ja) | 電気パワーステアリング装置用のギヤ | |
| JP2004052840A (ja) | 電動パワーステアリング装置用減速ギア | |
| JP2023006747A (ja) | ギヤ部材 | |
| US7728071B2 (en) | Gear for electric power steering device | |
| JP2021001694A (ja) | ウォームホイールの製造方法 | |
| JP2016064714A (ja) | 電動パワーステアリング装置用減速ギヤ及び電動パワーステアリング装置 | |
| JP4375081B2 (ja) | 樹脂製プーリ | |
| JP2011093439A (ja) | 電動パワーステアリング装置 | |
| JP4475879B2 (ja) | 歯車、これを用いた減速機、およびこれを備えた電動パワーステアリング装置 | |
| JP2007168482A (ja) | 電動パワーステアリング装置用減速ギア |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20081215 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A761 | Written withdrawal of application |
Effective date: 20100119 Free format text: JAPANESE INTERMEDIATE CODE: A761 |