JP2007283452A - 切削加工方法 - Google Patents
切削加工方法 Download PDFInfo
- Publication number
- JP2007283452A JP2007283452A JP2006115211A JP2006115211A JP2007283452A JP 2007283452 A JP2007283452 A JP 2007283452A JP 2006115211 A JP2006115211 A JP 2006115211A JP 2006115211 A JP2006115211 A JP 2006115211A JP 2007283452 A JP2007283452 A JP 2007283452A
- Authority
- JP
- Japan
- Prior art keywords
- cutting
- diameter
- ball end
- cutting tool
- end mill
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000005520 cutting process Methods 0.000 title claims abstract description 115
- 238000000034 method Methods 0.000 title claims abstract description 47
- 238000012545 processing Methods 0.000 description 20
- 238000003754 machining Methods 0.000 description 15
- 238000004519 manufacturing process Methods 0.000 description 8
- 238000010586 diagram Methods 0.000 description 3
- 238000007730 finishing process Methods 0.000 description 3
- 238000004904 shortening Methods 0.000 description 3
- 230000007423 decrease Effects 0.000 description 2
- 238000013461 design Methods 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000012937 correction Methods 0.000 description 1
- 238000012217 deletion Methods 0.000 description 1
- 230000037430 deletion Effects 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 238000005553 drilling Methods 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 229920006395 saturated elastomer Polymers 0.000 description 1
- 238000004088 simulation Methods 0.000 description 1
Images
Landscapes
- Milling Processes (AREA)
Abstract
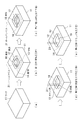
【解決手段】ワーク11に形成するポケット部12の隅R部14と同じ半径を有する小径ボールエンドミル21を用いてポケット部12の壁部13及び隅R部14が形成されるように溝部16を切削した後、小径ボールエンドミル21の径よりも大きい径を有する大径ボールエンドミル31を用いて溝部16により区画された島部17を切削してポケット部12の底部15を形成するようにした。
【選択図】図1
Description
被加工物に凹部を形成する切削加工方法において、
前記凹部の隅R部の径と同じ径を有する第1切削工具を用いて前記凹部の壁部及び前記隅R部が形成されるように溝を切削し、
前記第1切削工具の径よりも大きい径を有する第2切削工具を用いて前記溝により区画された部分を切削して前記凹部の底部を形成するようにした
ことを特徴とする。
第1の発明に係る切削加工方法において、
前記第1切削工具の径と同じ径、または、前記第1切削工具の径よりも小さい径を有する第3切削工具を用いて前記凹部の仕上げ加工を行うようにした
ことを特徴とする。
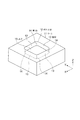
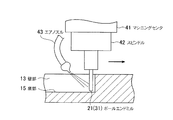
12 ポケット部
13 壁部
14 隅R部
15 底部
16 溝部
17 島部
18 残部
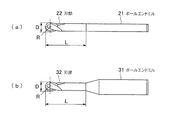
21 小径ボールエンドミル
22 刃部
31 大径ボールエンドミル
32 刃部
41 マシニングセンタ
42 スピンドル
43 エアノズル
Claims (2)
- 被加工物に凹部を形成する切削加工方法において、
前記凹部の隅R部の径と同じ径を有する第1切削工具を用いて前記凹部の壁部及び前記隅R部が形成されるように溝を切削し、
前記第1切削工具の径よりも大きい径を有する第2切削工具を用いて前記溝により区画された部分を切削して前記凹部の底部を形成するようにした
ことを特徴とする切削加工方法。 - 請求項1に記載の切削加工方法において、
前記第1切削工具の径と同じ径、または、前記第1切削工具の径よりも小さい径を有する第3切削工具を用いて前記凹部の仕上げ加工を行うようにした
ことを特徴とする切削加工方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006115211A JP2007283452A (ja) | 2006-04-19 | 2006-04-19 | 切削加工方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006115211A JP2007283452A (ja) | 2006-04-19 | 2006-04-19 | 切削加工方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007283452A true JP2007283452A (ja) | 2007-11-01 |
Family
ID=38755681
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006115211A Pending JP2007283452A (ja) | 2006-04-19 | 2006-04-19 | 切削加工方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2007283452A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009220218A (ja) * | 2008-03-17 | 2009-10-01 | Jtekt Corp | エンドミルによるポケット切削方法 |
| CN102658390A (zh) * | 2012-04-19 | 2012-09-12 | 西安飞机工业(集团)有限责任公司 | 一种槽腔转角的数控加工方法 |
| CN103433540A (zh) * | 2013-09-18 | 2013-12-11 | 沈阳飞机工业(集团)有限公司 | 钛合金槽腔类结构的轴向铣削方法 |
| CN105414615A (zh) * | 2015-09-14 | 2016-03-23 | 江西洪都航空工业集团有限责任公司 | 一种飞机蒙皮下陷特征加工方法 |
| CN105458373A (zh) * | 2015-12-11 | 2016-04-06 | 广东长盈精密技术有限公司 | 手机外观件的开孔方法 |
| CN116237569A (zh) * | 2023-03-16 | 2023-06-09 | 沈阳鼓风机集团核电泵业有限公司 | 一种多边形孔及其相关结构的加工定位方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62221003A (ja) * | 1986-03-24 | 1987-09-29 | Ricoh Co Ltd | 2次元工具軌跡生成方法 |
| JPH01301009A (ja) * | 1988-02-09 | 1989-12-05 | Shinko Electric Ind Co Ltd | 自動加工機を用いたポケット切削方法 |
-
2006
- 2006-04-19 JP JP2006115211A patent/JP2007283452A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62221003A (ja) * | 1986-03-24 | 1987-09-29 | Ricoh Co Ltd | 2次元工具軌跡生成方法 |
| JPH01301009A (ja) * | 1988-02-09 | 1989-12-05 | Shinko Electric Ind Co Ltd | 自動加工機を用いたポケット切削方法 |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009220218A (ja) * | 2008-03-17 | 2009-10-01 | Jtekt Corp | エンドミルによるポケット切削方法 |
| CN102658390A (zh) * | 2012-04-19 | 2012-09-12 | 西安飞机工业(集团)有限责任公司 | 一种槽腔转角的数控加工方法 |
| CN103433540A (zh) * | 2013-09-18 | 2013-12-11 | 沈阳飞机工业(集团)有限公司 | 钛合金槽腔类结构的轴向铣削方法 |
| CN105414615A (zh) * | 2015-09-14 | 2016-03-23 | 江西洪都航空工业集团有限责任公司 | 一种飞机蒙皮下陷特征加工方法 |
| CN105458373A (zh) * | 2015-12-11 | 2016-04-06 | 广东长盈精密技术有限公司 | 手机外观件的开孔方法 |
| CN116237569A (zh) * | 2023-03-16 | 2023-06-09 | 沈阳鼓风机集团核电泵业有限公司 | 一种多边形孔及其相关结构的加工定位方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101815143B1 (ko) | 절삭가공방법 및 공구경로 생성장치 | |
| JP6133995B2 (ja) | 工具経路評価方法、工具経路生成方法、及び工具経路生成装置 | |
| CN108025377B (zh) | 螺杆转子的加工方法、加工装置及加工用刀具、以及螺杆压缩机的制造方法 | |
| CN105373070A (zh) | 机床 | |
| CN104768684B (zh) | 机床的控制装置及机床 | |
| JP5549527B2 (ja) | 溝加工方法 | |
| JP4189878B2 (ja) | 傘歯車鍛造型の製造方法 | |
| KR100265030B1 (ko) | 스크롤부재의 성형방법 | |
| WO2015037150A1 (ja) | 工具経路生成方法および工具経路生成装置 | |
| JP4461371B2 (ja) | 工作機械の加工条件設定方法、その加工条件設定プログラム、及び、その加工条件設定プログラムを記録した記録媒体 | |
| JP5705355B1 (ja) | 壁部の加工方法および工具経路生成装置 | |
| JP5190673B2 (ja) | エンドミルによるポケット切削方法 | |
| JP3748099B2 (ja) | 切削加工方法及びこの切削加工方法を行うためのncデータ作成装置 | |
| JP2008004124A (ja) | Nc加工装置 | |
| JP7459160B2 (ja) | 工作機械 | |
| JP7289563B2 (ja) | 加工方法、加工装置および加工プログラム | |
| JP4110571B2 (ja) | Nc加工装置 | |
| JP4614935B2 (ja) | 切削加工方法及び工具経路生成装置 | |
| JP2001300811A (ja) | 円筒状部品のデュアルコンタリング加工方法 | |
| WO2002066189A1 (en) | Cutting method by rotary tool | |
| JP4556676B2 (ja) | プレス金型の抜き刃の二番逃がし部加工方法 | |
| CN110682068A (zh) | Cnc慢走丝线切割加工大螺旋度精密齿轮的方法 | |
| JP3935914B2 (ja) | ギヤ形成カッター | |
| CN119566739A (zh) | 一种cnc铣削加工直角的方法 | |
| JP2008137094A (ja) | ロングドリル用素材などのワーク研削方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090202 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20101228 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110412 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110610 |
|
| A02 | Decision of refusal |
Effective date: 20111108 Free format text: JAPANESE INTERMEDIATE CODE: A02 |