JP2007283594A - 表面に凹凸を有する印刷物 - Google Patents
表面に凹凸を有する印刷物 Download PDFInfo
- Publication number
- JP2007283594A JP2007283594A JP2006112287A JP2006112287A JP2007283594A JP 2007283594 A JP2007283594 A JP 2007283594A JP 2006112287 A JP2006112287 A JP 2006112287A JP 2006112287 A JP2006112287 A JP 2006112287A JP 2007283594 A JP2007283594 A JP 2007283594A
- Authority
- JP
- Japan
- Prior art keywords
- layer
- printed matter
- printed
- unevenness
- coating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000010410 layer Substances 0.000 claims abstract description 97
- 239000011248 coating agent Substances 0.000 claims abstract description 47
- 239000011247 coating layer Substances 0.000 claims abstract description 47
- 238000000576 coating method Methods 0.000 claims abstract description 47
- 238000007639 printing Methods 0.000 claims abstract description 43
- 239000002966 varnish Substances 0.000 claims abstract description 42
- 238000005520 cutting process Methods 0.000 claims abstract description 20
- 239000005871 repellent Substances 0.000 claims abstract description 7
- 239000000463 material Substances 0.000 claims description 53
- 238000004080 punching Methods 0.000 claims description 46
- 238000000034 method Methods 0.000 claims description 19
- 230000006735 deficit Effects 0.000 abstract 1
- 239000000976 ink Substances 0.000 description 26
- 239000007788 liquid Substances 0.000 description 24
- 239000007787 solid Substances 0.000 description 20
- 239000000758 substrate Substances 0.000 description 11
- 230000001771 impaired effect Effects 0.000 description 10
- 230000000052 comparative effect Effects 0.000 description 8
- 239000002537 cosmetic Substances 0.000 description 7
- 230000015572 biosynthetic process Effects 0.000 description 6
- 238000013461 design Methods 0.000 description 4
- 238000011156 evaluation Methods 0.000 description 4
- -1 polyethylene terephthalate Polymers 0.000 description 4
- 238000012360 testing method Methods 0.000 description 4
- 238000010894 electron beam technology Methods 0.000 description 3
- 238000007646 gravure printing Methods 0.000 description 3
- 239000003973 paint Substances 0.000 description 3
- 239000002245 particle Substances 0.000 description 3
- 229920000139 polyethylene terephthalate Polymers 0.000 description 3
- 239000005020 polyethylene terephthalate Substances 0.000 description 3
- 230000001678 irradiating effect Effects 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 230000000007 visual effect Effects 0.000 description 2
- 239000004743 Polypropylene Substances 0.000 description 1
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 1
- 238000003848 UV Light-Curing Methods 0.000 description 1
- VJBCNMFKFZIXHC-UHFFFAOYSA-N azanium;2-(4-methyl-5-oxo-4-propan-2-yl-1h-imidazol-2-yl)quinoline-3-carboxylate Chemical compound N.N1C(=O)C(C(C)C)(C)N=C1C1=NC2=CC=CC=C2C=C1C(O)=O VJBCNMFKFZIXHC-UHFFFAOYSA-N 0.000 description 1
- 238000001035 drying Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000004049 embossing Methods 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 229920006255 plastic film Polymers 0.000 description 1
- 239000011120 plywood Substances 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 229920001296 polysiloxane Polymers 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
Images


Landscapes
- Printing Methods (AREA)
Abstract
【課題】抜き加工や断裁加工等を施しても、印刷インキが剥がれて基材が見えることがなく、また凹凸の風合いを損なうことがない表面に凹凸を有する印刷物を提供する。
【解決手段】基材の表面上の全面又は一部に撥液性のある塗布液を塗布してコート層を設け、少なくともコート層の表面上にニスを印刷して凹凸形成層を設けた表面に凹凸を有する印刷物において、印刷物の端部は凹凸がなく略平坦とする。
【選択図】図1
【解決手段】基材の表面上の全面又は一部に撥液性のある塗布液を塗布してコート層を設け、少なくともコート層の表面上にニスを印刷して凹凸形成層を設けた表面に凹凸を有する印刷物において、印刷物の端部は凹凸がなく略平坦とする。
【選択図】図1
Description
本発明は、表面に凹凸を有する印刷物に関し、さらに詳細には、端部に凹凸が形成されず略平坦である表面に凹凸を有する印刷物に関する。
従来より、表面に凹凸を有する印刷物として例えば特許文献1に示されるように種々のものが提案されている。この印刷物は、図6に示すように基材111の表面上の一部又は全面に、撥油性のある下塗りインキ又は塗料(以下、「下塗りインキ」と言う。)を塗設してコート層113を形成し、下塗りインキが乾燥又は未乾燥状態であるコート層113の上に、電子線又は紫外線硬化型上塗りクリアー塗料を塗布して凹凸形成層114を形成して構成されている。
このような印刷物100に電子線又は紫外線を照射すると、コート層113が形成された部分の上に塗設された上塗りクリアー塗料が硬化して粒状になり、これにより印刷物100の表面に凹凸が形成されるようになっている。
しかし、このような印刷物100は、通常、抜き加工または断裁加工が施されて形成されるが、この抜き加工等を施す際に抜き刃が入る部分である端部Eが設けられていない。
従って、切り代となる印刷物100の端部Eに凹凸が形成されていると、抜き刃等によって粒状の凹凸形成層114が割れ、凹凸形成層114とともにインキが基材111から剥がれて基材111が見えてしまったり、凹凸(エンボス)の風合いが損なわれてしまい、印刷物100の美粧性が低下するという問題があった。また、剥がれてしまった凹凸形成層114が各設備を汚したり、抜き刃等の摩耗を早めてしまうという問題も発生していた。
特開平6−278354号公報
本発明は上述したような実情に鑑みてなされたもので、その目的とするところは、抜き加工や断裁加工等を施しても、印刷インキが剥がれて基材が見えることがなく、また凹凸の風合いを損なうことがない表面に凹凸を有する印刷物を提供することにある。
本発明の上記目的は、基材の表面上の全面又は一部に撥液性のある塗布液を塗布してコート層を設け、少なくとも該コート層の表面上にニスを印刷して凹凸形成層を設けた表面に凹凸を有する印刷物において、前記印刷物の端部は凹凸がなく略平坦であることを特徴とする表面に凹凸を有する印刷物を提供することによって達成される。
また、本発明の上記目的は、前記端部は0.1mm以上の幅を有し、また少なくとも前記基材と前記凹凸形成層とにより形成されていることを特徴とする表面に凹凸を有する印刷物を提供することによって、効果的に達成される。
また、本発明の上記目的は、前記端部は0.1mm以上の幅を有し、少なくとも前記基材と前記コート層とにより形成されていることを特徴とする表面に凹凸を有する印刷物を提供することによって、効果的に達成される。
また、本発明の上記目的は、前記端部は0.1mm以上の幅を有し、少なくとも前記基材により形成されていることを特徴とする表面に凹凸を有する印刷物を提供することによって、効果的に達成される。
また、本発明の上記目的は、前記端部は0.1mm以上1.0mm以下の幅を有し、少なくとも前記基材と前記コート層とにより形成され、また前記両端部に位置する前記コート層の厚さが前記中央部に位置するコート層の厚さよりも厚いことを特徴とする表面に凹凸を有する印刷物を提供することによって、効果的に達成される。
さらにまた、本発明の上記目的は、前記印刷物の端部は、抜き加工及び/または断裁加工が施される際の切り代となる部分であることを特徴とする表面に凹凸を有する印刷物を提供することによって、より効果的に達成される。
本発明に係る表面に凹凸を有する印刷物によれば、抜き加工及び/または断裁加工を施す際に抜き刃が入る部分である印刷物の端部には、凹凸が形成されず略平坦であるので、抜き加工時や断裁加工時、端部に抜き刃を入れても、凹凸形成層やコート層が基材から剥がれ落ちたりすることがなく、また端部のエンボス(凹凸)の風合いが損なわれることがなくなり、美粧性に優れる。
以下、本発明に係る表面に凹凸を有する印刷物について、図面を参照しながら詳細に説明する。なお、本発明に係る表面に凹凸を有する印刷物は、以下の実施形態に限定されるものではなく、特許請求の範囲を逸脱しない範囲内においてその構成を適宜変更できることはいうまでもない。
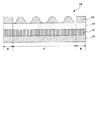
図1は、本発明に係る表面に凹凸を有する印刷物(以下「本印刷物」と言う。)10の断面図である。図示するように、本印刷物10は、基材11と、印刷層12と、コート層13と、凹凸形成層14とにより構成されている。
すなわち、本印刷物10は、基材11の表面上に印刷インキを印刷して印刷層12を設け、この印刷層12の表面上に撥液性のあるインキを塗布してコート層13を設け、このコート層13の表面上の全面にニスを印刷して凹凸形成層14を設けて形成されている。なお、印刷層12は本印刷物10の使用目的やニーズ等に応じて形成しなくても良い。
そして、本印刷物10は、中央部Cの凹凸形成層14が凹凸になり、端部E,Eの凹凸形成層14は凹凸にならず略平坦である。すなわち、本印刷物10の端部E,Eの凹凸形成層14は、ニスが撥液しないので凹凸にならず略平坦になる。
これにより抜き加工や断裁加工を施す際、切り代となる本印刷物の端部Eに抜き刃を入れても、端部Eにインキ剥がれが生じたり、印刷層12が基材11から剥がれ落ちたりすることがなく、また端部Eのエンボス(凹凸)の風合いが損なわれることもないので美粧性に優れる。
本印刷物10の端から、後述する抜き加工を施す際に抜き刃が入る部分の境までの距離、すなわち端部Eの幅は0.1mm以上、好ましくは0.2mm以上である。端部Eの幅が0.1mm未満であると、抜き加工等を施す際に抜き刃が端部Eからはみ出し、凹凸が形成されている中央部Cにかかってしまい、結局インキ剥がれ等が生じると共に、凹凸の風合いが損なわれてしまう。
一方、端部Eの幅の上限は特に限定されるものではないが、本印刷物10のデザイン等にとらわれない場合は10mm以下、特に5mm以下であることが好ましい。端部Eの幅が10mmを超えると、凹凸が形成された中央部Cが抜けたようになり、印刷物の美粧性が低下してしまう。
なお、本印刷物10の基材11は特に限定されるものではないので、本印刷物10の用途等に応じて単層から成るもの、あるいは複数層から成るものを適宜用いることができる。また、基材11は紙のほかにコート紙、ホイル紙、合板、合成紙、パーティクルボード、金属板、ポリエチレンテレフタレート(PET)や延伸ポリプロピレン(OPP)等のプラスチックフィルム等であっても良い。
印刷層12は、基材11の表面上に印刷インキを印刷することによって設けられる。この印刷インキとしては、公知の種々のものを使用することができる。
コート層13は、凹凸形成層14のニスに対して撥液性を有する塗布液を基材11または印刷層12の表面上に塗布することによって形成される。塗布液の塗布量は0.1〜1.0g/m2である。なお、ここでいう塗布量とは乾燥後の重量である(以下同様)。
凹凸形成層14はニスをコート層13の表面上に塗布することによって形成される。このようなニスとしては、紫外線硬化型ニス、電子線硬化型ニス等公知の種々のものを使用することができる。特に紫外線硬化型二スは優れた印刷適性をもつので好ましい。ニスの組成としては、シリコーン含有率を1%以下とすることが撥液性が高い点で好ましい。さらにまた、ニスの塗布量は0.1〜5.0g/m2である。なお、このようなニスのほか、コート層13の表面上に塗布してハジかれ、ニス粒となるものであれば公知の種々のものを使用することができる。
印刷インキ、撥液性を有する塗布液、ニスを塗布する方法としては、グラビア印刷、フレキソ印刷、ロールコーター方式等が挙げられる。このうちグラビア印刷は、グラビア印刷機で印刷インキや、撥液性を有する塗布液、ニスを塗布する。
次に、本発明に係る表面に凹凸を有する印刷物の変更例について説明する。
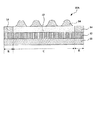
図2は、本発明の第2実施形態に係る表面に凹凸を有する印刷物10A(以下、「本印刷物10A」と言う。)の断面図である。図示するように、本印刷物10Aは端部Eの構成を除くその他の点は、上述した印刷物10と同様である。従って、以下では同一の構成要素には同一の符号を付し、その説明を省略する。
本印刷物10Aは、端部Eが基材11と印刷層12と凹凸形成層14とにより構成されている。すなわち、本印刷物10Aは、印刷層12の表面上の一部である中央部Cにのみコート層13が設けられており、本印刷物10Aの端部Eにはコート層13が設けられていない。なお、本実施形態においても印刷層12は本印刷物10Aの使用目的やニーズ等に応じて形成しなくても良い。
これにより、本印刷物10Aの端部Eに凹凸形成層14を形成するニスを塗布しても、撥液性を有するコート層13が設けられていないので、端部Eではニスはハジかれず、凹凸が形成されない。従って、抜き加工を施す際、切り代となる本印刷物10Aの端部Eは平坦となるので、本印刷物10Aは、抜き刃を入れてもインキ剥がれが生じず、見栄えが良好である。また、コート層13を端部Eに形成しないので製造コストが低下する。
なお、抜き加工や断裁加工等を施す際に、本印刷物10Aの端から抜き刃が入る部分の境までの距離、すなわち端部Eの幅は上述した印刷物10と同様、0.1mm以上、好ましくは0.2mm以上である。端部Eの幅が0.1mm未満であると、抜き加工等を施す際に抜き刃が端部Eからはみ出し、凹凸が形成されている中央部Cにかかってしまい、結局インキ剥がれ等が生じると共に、凹凸の風合いが損なわれてしまう。
一方、端部Eの幅の上限は特に限定されるものではないが、本印刷物10Aのデザイン等にとらわれない場合は10mm以下、特に5mm以下であることが好ましい。端部Eの幅が10mmを超えると、凹凸が形成された中央部Cが抜けたようになり、印刷物の美粧性が低下してしまう。
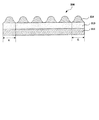
図3は、本発明の第3実施形態に係る表面に凹凸を有する印刷物10B(以下、「本印刷物10B」と言う。)の断面図である。図示するように、本印刷物10Bは端部Eの構成を除くその他の点は、上述した印刷物10,10Aと同様である。従って、以下では同一の構成要素には同一の符号を付し、その説明を省略する。
本印刷物10Bは、端部Eが基材11と、印刷層12と、コート層13とにより構成されている。すなわち、本印刷物10Bは、中央部Cにのみ凹凸形成層14が設けられており、端部Eには凹凸形成層14が設けられていない。また、本実施形態においても、印刷層12は本印刷物10Bの使用目的やニーズ等に応じて形成しなくても良い。
これにより、本印刷物10Bの端部Eには、コート層13の撥液性を利用してハジかれて凹凸を形成するニスが塗布されていないので、抜き加工を施す際に切り代となる端部Eには凹凸が形成されない。従って、本印刷物10Bは、抜き刃を入れて抜き加工を施しても、インキ剥がれが生じず、見栄えが良好である。
なお、本印刷物10Bも、その端から抜き刃が入る部分の境までの距離、すなわち端部Eの幅は上述した印刷物10と同様、0.1mm以上、好ましくは0.2mm以上である。端部Eの幅が0.1mm未満であると、抜き加工等を施す際に抜き刃が端部Eからはみ出し、凹凸が形成されている中央部Cにかかってしまい、結局インキ剥がれ等が生じると共に、凹凸の風合いが損なわれてしまう。
一方、端部Eの幅の上限は特に限定されるものではないが、本印刷物10Bのデザイン等にとらわれない場合は10mm以下、特に5mm以下であることが好ましい。端部Eの幅が10mmを超えると、凹凸が形成された中央部Cが抜けたようになり、印刷物の美粧性が低下してしまう。
図4は、本発明の第4実施形態に係る表面に凹凸を有する印刷物10C(以下、「本印刷物10C」と言う。)の断面図である。図示するように、本印刷物10Cは端部Eの構成を除くその他の点は、上述した印刷物10〜10Bと同様である。従って、以下では同一の構成要素には同一の符号を付し、その説明を省略する。
本印刷物10Cは、端部Eが基材11と印刷層12とにより構成されている。すなわち、本印刷物10Cは、印刷層12の表面上の一部である中央部Cにのみコート層13及び凹凸形成層14が設けられており、端部Eにはコート層13及び凹凸形成層14が設けられていない。なお、本実施形態においても、印刷層12は本印刷物10Cの使用目的やニーズ等に応じて形成しなくても良い。
従って、本印刷物10Cの端部Eには撥液性を有する塗布液も、この塗布液の撥液性を利用してハジいて凹凸を形成するニスも塗布されていないので、端部Eには凹凸が形成されない。これにより、本印刷物10Cは抜き加工を施す際に切り代となる端部Eには凹凸が形成されず平坦であるので、抜き刃を入れて抜き加工を施しても、インキ剥がれが生じず、見栄えが良好である。
また、端部Eにはコート層13及び凹凸形成層14が形成されないので、本印刷物10Cの製造コストをより低下させることができる。
なお、本印刷物10Cも、その端から抜き刃が入る部分の境までの距離、すなわち端部Eの幅は、上述した印刷物10と同様、0.1mm以上、好ましくは0.2mm以上である。端部Eの幅が0.1mm未満であると、抜き加工等を施す際に抜き刃が端部Eからはみ出し、凹凸が形成されている中央部Cにかかってしまい、結局インキ剥がれ等が生じると共に、凹凸の風合いが損なわれてしまう。
一方、端部Eの幅の上限は特に限定されるものではないが、本印刷物10Cのデザイン等にとらわれない場合は10mm以下、特に5mm以下であることが好ましい。端部Eの幅が10mmを超えると、凹凸が形成された中央部Cが抜けたようになり、印刷物の美粧性が低下してしまう。
図5は、本発明の第5実施形態に係る表面に凹凸を有する印刷物10D(以下、「本印刷物10D」と言う。)の断面図である。図示するように、本印刷物10Dは端部Eの構成を除くその他の点は、上述した印刷物10〜10Cと同様である。従って、以下では同一の構成要素には同一の符号を付し、その説明を省略する。
本印刷物10Dは、端部Eが基材11と、印刷層12と、コート層13と、凹凸形成層14とにより構成されている。上述した第3実施形態に係る印刷物10Bと異なる点は、端部Eのコート層13の厚さが第3実施形態に係る印刷物10Bよりも厚いことである。なお、本実施形態においても、印刷層12は本印刷物10Dの使用目的やニーズに応じて形成しなくても良い。
すなわち、本印刷物10Dはコート層13の厚みが中央部Cと端部Eとで異なり、中央部Cの厚みよりも端部Eの厚みの方が厚くなるように形成されている。
このように端部Eのコート層13の厚みを中央部Cのコート層13の厚みよりも厚くし、凸状にすることにより、端部Eのコート層13に凹凸形成層14を形成しても、端部Eの表面には凹凸が形成されず平坦である。つまり、コート層13の厚塗り部分の表面にニスを塗布して凹凸形成層を形成し、紫外線等を照射してニスをハジかせても、ニスがハジかれて形成されたニス粒が端部Eから左右に落ちる、すなわち端部Eの厚塗り部分からこぼれてしまう。このため、本印刷物も抜き加工を施す際に切り代となる端部には凹凸が形成されず平坦であるので、抜き刃を入れて抜き加工を施してもインキ剥がれが生じず、見栄えが良好となるのである。
また、本印刷物10Dの端部Eの厚塗り部分が図示するように丸みを帯びていると、ニス粒が左右にこぼれ易くなるのでより好ましい。
本印刷物10Dのコート層13の塗布液の塗布量は、中央部Cが0.1〜1.0g/m2、端部Eは中央部Cよりもさらに0.1〜5.0g/m2多くしている。
このような構成を有する本印刷物10Dであっても、端部Eは平坦とすることができ、本願発明の目的を達成することができる。
なお、本印刷物10Dの端から抜き刃が入る部分の境までの距離、すなわち厚塗り部分である端部Eの幅は0.1mm以上1.0mm以下、好ましくは0.2mm以上0.8mm以下である。
端部Eの幅が0.1mm未満であると、抜き加工等を施す際に抜き刃が端部Eからはみ出し、凹凸が形成されている中央部Cにかかってしまい、結局インキ剥がれ等が生じると共に、凹凸の風合いが損なわれてしまう。一方、端部Eの幅が1.0mmを超えると、厚塗り部分である端部Eの表面に塗布されたニスがハジかれても左右にこぼれず、端部Eに凹凸を形成するため、抜き加工等によってインキ剥がれ等が生じると共に、凹凸の風合いが損なわれてしまう。
本発明に係る表面に凹凸を有する印刷物の効果を確認するため、以下のような各種の試料を作製し、これらの各試料に対する品質を評価する試験を行った。なお、本発明はこれらの実施例によって制限を受けるものではなく、適宜変更することができることはいうまでもない。
本発明に係る14種類の印刷物(これを「実施例1」ないし「実施例14」とする)と、これらの実施例1ないし実施例14と比較検討するための6種類の印刷物(これを「比較例1」ないし「比較例6」とする)を作製した。
[実施例1]
基材としてPET銀蒸着基材(リンテック製、品名:FNS艶50#PA−T1)を用い、この表面上全面に三條8色機を使用して、T&K TOKA 161白のインキをベタ版で印刷して印刷層を形成する。その後、この印刷層の表面上の一部のみに撥液性を有する塗布液(大日本インキ製、品名:セプターDT OPにス)を塗布し、すなわち印刷層の端から0.1mmずつには塗布液を塗布せず、その他の部分である中央部のみ塗布液を0.5g/m2塗布してコート層を形成し、抜き加工の刃が入る部分となる端部を形成する。そして、このコート層の表面上の全面及び端部の印刷層の表面上に紫外線硬化型ニス(大日本インキ製、品名:ダイキュアクリア UV−1601)を3.0g/m2ベタ版で塗布して凹凸形成層を形成する。このような凹凸形成層を形成した後、紫外線を照射して凹凸形成層のニスをハジかせ、表面上に直径が0.4mmの大きさの凹凸(エンボス)を形成させる。その後、凹凸が形成されていない端部に抜き刃を入れて抜き加工を施し、5cm×5cmの正方形とし、表面に凹凸を有する印刷物(実施例1)を作製した。
基材としてPET銀蒸着基材(リンテック製、品名:FNS艶50#PA−T1)を用い、この表面上全面に三條8色機を使用して、T&K TOKA 161白のインキをベタ版で印刷して印刷層を形成する。その後、この印刷層の表面上の一部のみに撥液性を有する塗布液(大日本インキ製、品名:セプターDT OPにス)を塗布し、すなわち印刷層の端から0.1mmずつには塗布液を塗布せず、その他の部分である中央部のみ塗布液を0.5g/m2塗布してコート層を形成し、抜き加工の刃が入る部分となる端部を形成する。そして、このコート層の表面上の全面及び端部の印刷層の表面上に紫外線硬化型ニス(大日本インキ製、品名:ダイキュアクリア UV−1601)を3.0g/m2ベタ版で塗布して凹凸形成層を形成する。このような凹凸形成層を形成した後、紫外線を照射して凹凸形成層のニスをハジかせ、表面上に直径が0.4mmの大きさの凹凸(エンボス)を形成させる。その後、凹凸が形成されていない端部に抜き刃を入れて抜き加工を施し、5cm×5cmの正方形とし、表面に凹凸を有する印刷物(実施例1)を作製した。
[実施例2〜3]
各試料の端から表1に示す値ずつには、撥液性を有する塗布液を塗布せず、コート層を形成しなかったことを除くその他の点は、実施例1と同様にして得た印刷物。
各試料の端から表1に示す値ずつには、撥液性を有する塗布液を塗布せず、コート層を形成しなかったことを除くその他の点は、実施例1と同様にして得た印刷物。
[実施例4〜6]
印刷層の全面に撥液性を有する塗布液をベタ版で塗布してコート層を形成し、コート層の表面上の一部に紫外線硬化型ニスをベタ版で塗布する、すなわち、コート層(印刷層)の端から表1に示す値ずつには紫外線硬化型ニスを塗布せず、その他の部分である中央部のみ紫外線硬化型ニスをベタ版で塗布して凹凸形成層を形成し、抜き加工の刃が入る部分である端部を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
印刷層の全面に撥液性を有する塗布液をベタ版で塗布してコート層を形成し、コート層の表面上の一部に紫外線硬化型ニスをベタ版で塗布する、すなわち、コート層(印刷層)の端から表1に示す値ずつには紫外線硬化型ニスを塗布せず、その他の部分である中央部のみ紫外線硬化型ニスをベタ版で塗布して凹凸形成層を形成し、抜き加工の刃が入る部分である端部を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
[実施例7〜9]
印刷層の表面上の一部のみにベタ版で塗布液を塗布し、すなわち印刷層の端から表1に示す値ずつには塗布液を塗布せず、中央部のみに塗布液をベタ版で塗布してコート層を形成し、また、このコート層の表面上の一部のみに紫外線硬化型ニスをベタ版で塗布し、すなわち印刷層の端から表1に示す値ずつには紫外線硬化型ニスを塗布せず、中央部のみ紫外線硬化型ニスをベタ版で塗布して凹凸形成層を形成し、抜き加工の刃が入る部分である端部を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
印刷層の表面上の一部のみにベタ版で塗布液を塗布し、すなわち印刷層の端から表1に示す値ずつには塗布液を塗布せず、中央部のみに塗布液をベタ版で塗布してコート層を形成し、また、このコート層の表面上の一部のみに紫外線硬化型ニスをベタ版で塗布し、すなわち印刷層の端から表1に示す値ずつには紫外線硬化型ニスを塗布せず、中央部のみ紫外線硬化型ニスをベタ版で塗布して凹凸形成層を形成し、抜き加工の刃が入る部分である端部を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
[実施例10〜14]
印刷層の表面上の全面に塗布液を塗布してコート層を形成するが、印刷層の端から表1に示す値ずつには3.5g/m2塗布液を厚く塗布して端部を形成し、中央部には0.3g/m2塗布してコート層を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
印刷層の表面上の全面に塗布液を塗布してコート層を形成するが、印刷層の端から表1に示す値ずつには3.5g/m2塗布液を厚く塗布して端部を形成し、中央部には0.3g/m2塗布してコート層を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
[比較例1]
印刷層の全面に塗布液をベタ版で塗布してコート層を形成し、コート層の表面上の全面に紫外線硬化型ニスをベタ版で塗布して凹凸形成層を形成し、端部を平坦にしなかったことを除くその他の点は、実施例1と同様にして得た印刷物。
印刷層の全面に塗布液をベタ版で塗布してコート層を形成し、コート層の表面上の全面に紫外線硬化型ニスをベタ版で塗布して凹凸形成層を形成し、端部を平坦にしなかったことを除くその他の点は、実施例1と同様にして得た印刷物。
[比較例2]
印刷層の表面上の一部のみにベタ版で塗布液を塗布し、すなわち印刷層の端から表1に示す値ずつには塗布液を塗布せずに端部を形成し、中央部のみに塗布液をベタ版で塗布してコート層を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
印刷層の表面上の一部のみにベタ版で塗布液を塗布し、すなわち印刷層の端から表1に示す値ずつには塗布液を塗布せずに端部を形成し、中央部のみに塗布液をベタ版で塗布してコート層を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
[比較例3]
印刷層の全面に撥液性を有する塗布液をベタ版で塗布してコート層を形成し、コート層の表面上の一部に紫外線硬化型ニスをベタ版で塗布する、すなわち、コート層(印刷層)の端から表1に示す値ずつには紫外線硬化型ニスを塗布せず、その他の部分である中央部のみ紫外線硬化型ニスをベタ版で塗布して凹凸形成層を形成し、抜き加工の刃が入る部分である端部を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
印刷層の全面に撥液性を有する塗布液をベタ版で塗布してコート層を形成し、コート層の表面上の一部に紫外線硬化型ニスをベタ版で塗布する、すなわち、コート層(印刷層)の端から表1に示す値ずつには紫外線硬化型ニスを塗布せず、その他の部分である中央部のみ紫外線硬化型ニスをベタ版で塗布して凹凸形成層を形成し、抜き加工の刃が入る部分である端部を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
[比較例4]
印刷層の表面上の一部のみにベタ版で塗布液を塗布し、すなわち印刷層の端から表1に示す値ずつには塗布液を塗布せず、中央部のみに塗布液をベタ版で塗布してコート層を形成し、また、このコート層の表面上の一部のみに紫外線硬化型ニスをベタ版で塗布し、すなわち印刷層の端から表1に示す値ずつには紫外線硬化型ニスを塗布せず、中央部のみ紫外線硬化型ニスをベタ版で塗布して凹凸形成層を形成し、抜き加工の刃が入る部分である端部を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
印刷層の表面上の一部のみにベタ版で塗布液を塗布し、すなわち印刷層の端から表1に示す値ずつには塗布液を塗布せず、中央部のみに塗布液をベタ版で塗布してコート層を形成し、また、このコート層の表面上の一部のみに紫外線硬化型ニスをベタ版で塗布し、すなわち印刷層の端から表1に示す値ずつには紫外線硬化型ニスを塗布せず、中央部のみ紫外線硬化型ニスをベタ版で塗布して凹凸形成層を形成し、抜き加工の刃が入る部分である端部を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
[比較例5〜6]
印刷層の表面上の全面に塗布液を塗布してコート層を形成するが、印刷層の端から表1に示す値ずつには3.5g/m2塗布液を厚く塗布して端部を形成し、中央部には0.3g/m2塗布してコート層を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
印刷層の表面上の全面に塗布液を塗布してコート層を形成するが、印刷層の端から表1に示す値ずつには3.5g/m2塗布液を厚く塗布して端部を形成し、中央部には0.3g/m2塗布してコート層を形成したことを除くその他の点は、実施例1と同様にして得た印刷物。
これらの全実施例及び比較例について、抜き加工を施した後の端部の品質、すなわち印刷剥がれを評価し、学振試験を行った結果は、表1に示すとおりであった。
なお、表1中の「端部の状況」とは、印刷物である各試料の端部に、撥液性のある塗布液を塗布してコート層を形成したか否かを示したもので、「未塗布」は「端部には塗布液を塗布せず、コート層を形成していない」、「塗布」は「端部にも塗布液を塗布してコート層を形成した」、「厚塗り」は「試料のコート層の厚みが中央部よりも端部の方が厚い」ことを示している。
「印刷剥がれ」とは各試料の印刷層が剥がれ落ちて基材が見えていないか否かを目視評価したもので、その評価基準は◎印の「印刷層の剥がれが殆どない」、○印の「印刷層の剥がれが多少あるが、実用上問題ない」、×印の「印刷層の剥がれが多い」の3段階とした。
また「学振試験」とは印刷物同士を擦り合わせる試験を行った後の端部の凹凸の風合いを目視評価したもので、その評価基準は◎印の「風合いが全く損なわれていない」、○印の「風合いが殆ど損なわれていない」、×印の「風合いが損なわれている」の3段階とした。

10〜10D,100 本発明に係る表面に凹凸を有する印刷物
11,111 基材
12 印刷層
13,113 コート層
14,114 凹凸形成層
E 端部
C 中央部
11,111 基材
12 印刷層
13,113 コート層
14,114 凹凸形成層
E 端部
C 中央部
Claims (6)
- 基材の表面上の全面又は一部に撥液性のある塗布液を塗布してコート層を設け、少なくとも該コート層の表面上にニスを印刷して凹凸形成層を設けた表面に凹凸を有する印刷物において、
前記印刷物の端部は凹凸がなく略平坦であることを特徴とする表面に凹凸を有する印刷物。 - 前記端部は0.1mm以上の幅を有し、また少なくとも前記基材と前記凹凸形成層とにより形成されていることを特徴とする請求項1に記載の表面に凹凸を有する印刷物。
- 前記端部は0.1mm以上の幅を有し、少なくとも前記基材と前記コート層とにより形成されていることを特徴とする請求項1に記載の表面に凹凸を有する印刷物。
- 前記端部は0.1mm以上の幅を有し、少なくとも前記基材により形成されていることを特徴とする請求項1に記載の表面に凹凸を有する印刷物。
- 前記端部は0.1mm以上1.0mm以下の幅を有し、少なくとも前記基材と前記コート層とにより形成され、また前記両端部に位置する前記コート層の厚さが前記中央部に位置するコート層の厚さよりも厚いことを特徴とする請求項1に記載の表面に凹凸を有する印刷物。
- 前記印刷物の端部は、抜き加工及び/または断裁加工が施される際の切り代となる部分であることを特徴とする請求項1ないし請求項5のいずれかに記載の表面に凹凸を有する印刷物。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006112287A JP2007283594A (ja) | 2006-04-14 | 2006-04-14 | 表面に凹凸を有する印刷物 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006112287A JP2007283594A (ja) | 2006-04-14 | 2006-04-14 | 表面に凹凸を有する印刷物 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007283594A true JP2007283594A (ja) | 2007-11-01 |
Family
ID=38755807
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006112287A Pending JP2007283594A (ja) | 2006-04-14 | 2006-04-14 | 表面に凹凸を有する印刷物 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2007283594A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010240922A (ja) * | 2009-04-02 | 2010-10-28 | Daio Paper Corp | 凹凸模様を有する印刷物の製造方法 |
| JP2010240923A (ja) * | 2009-04-02 | 2010-10-28 | Daio Paper Corp | 表面に凹凸を有する印刷物 |
| CN105759433A (zh) * | 2016-04-14 | 2016-07-13 | 何炎权 | 一种3d显像材料及利用其制作立体图片的方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH06278354A (ja) * | 1992-11-10 | 1994-10-04 | Shinsuidou:Kk | 凹凸模様を有する表面加工印刷塗工物 |
-
2006
- 2006-04-14 JP JP2006112287A patent/JP2007283594A/ja active Pending
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH06278354A (ja) * | 1992-11-10 | 1994-10-04 | Shinsuidou:Kk | 凹凸模様を有する表面加工印刷塗工物 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010240922A (ja) * | 2009-04-02 | 2010-10-28 | Daio Paper Corp | 凹凸模様を有する印刷物の製造方法 |
| JP2010240923A (ja) * | 2009-04-02 | 2010-10-28 | Daio Paper Corp | 表面に凹凸を有する印刷物 |
| CN105759433A (zh) * | 2016-04-14 | 2016-07-13 | 何炎权 | 一种3d显像材料及利用其制作立体图片的方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10265987B2 (en) | Paper, labels made therefrom and methods of making paper and labels | |
| RU2629158C2 (ru) | Процесс многослойной печати | |
| EP2253476A1 (en) | Method of printing | |
| JP5349117B2 (ja) | 表面に凹凸を有する印刷物 | |
| JP6733023B2 (ja) | 印刷製品を製造する方法 | |
| CN110856996A (zh) | 一种纸质防伪包装盒的制作方法 | |
| JP2011063286A (ja) | 窓付き包装袋及びその製造方法 | |
| JP5349116B2 (ja) | 凹凸模様を有する印刷物の製造方法 | |
| JP2008188910A (ja) | 印刷方法 | |
| US20210129518A1 (en) | Method of Printing | |
| JP4671193B2 (ja) | 表面に凹凸を有する印刷物 | |
| KR102229714B1 (ko) | 인쇄 테이프 제조방법 | |
| JP6780235B2 (ja) | パール調印刷物 | |
| CN110509679A (zh) | 一种烟用包装磁变印刷工艺 | |
| US10926552B2 (en) | Printing protective coatings | |
| JP2011075641A (ja) | 蒸着ラベルおよびその製造方法 | |
| JP2008012899A (ja) | エンボス加工シート並びにエンボス加工シートの製造方法 | |
| US20060093792A1 (en) | Method of producing faux embossments on business communication substrates and products produced thereby | |
| JP2006088516A (ja) | 紙容器用シート及びその製造方法 | |
| JP2003313798A (ja) | パール調光沢を有する紙積層材および印刷物 | |
| CN108430776A (zh) | 用于柔性版印刷机的网纹辊 | |
| JP2016030381A (ja) | エンボス調の凹凸を有する印刷物の製造方法 | |
| PH12014501990B1 (en) | Multi-layer printing process | |
| JP2005154932A (ja) | グラビア印刷用塗工紙 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20071018 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100518 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100720 |
|
| A02 | Decision of refusal |
Effective date: 20101102 Free format text: JAPANESE INTERMEDIATE CODE: A02 |