JP2007285965A - 導通検査方法及び導通検査装置 - Google Patents
導通検査方法及び導通検査装置 Download PDFInfo
- Publication number
- JP2007285965A JP2007285965A JP2006115517A JP2006115517A JP2007285965A JP 2007285965 A JP2007285965 A JP 2007285965A JP 2006115517 A JP2006115517 A JP 2006115517A JP 2006115517 A JP2006115517 A JP 2006115517A JP 2007285965 A JP2007285965 A JP 2007285965A
- Authority
- JP
- Japan
- Prior art keywords
- continuity
- photosensitive member
- electrophotographic photosensitive
- voltage
- sawtooth electrode
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000007689 inspection Methods 0.000 title claims abstract description 52
- 238000000034 method Methods 0.000 title claims abstract description 27
- 238000012360 testing method Methods 0.000 claims description 28
- 230000002950 deficient Effects 0.000 claims description 6
- 230000001678 irradiating effect Effects 0.000 claims description 3
- 108091008695 photoreceptors Proteins 0.000 abstract description 12
- 239000010410 layer Substances 0.000 description 43
- 230000007547 defect Effects 0.000 description 23
- 239000003795 chemical substances by application Substances 0.000 description 10
- 239000010408 film Substances 0.000 description 8
- 239000000463 material Substances 0.000 description 7
- 239000002356 single layer Substances 0.000 description 6
- 230000002159 abnormal effect Effects 0.000 description 5
- 229910052782 aluminium Inorganic materials 0.000 description 5
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 5
- 230000002093 peripheral effect Effects 0.000 description 5
- 229920005989 resin Polymers 0.000 description 5
- 239000011347 resin Substances 0.000 description 5
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 4
- 239000011230 binding agent Substances 0.000 description 4
- 230000005684 electric field Effects 0.000 description 4
- 238000010998 test method Methods 0.000 description 3
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- WYURNTSHIVDZCO-UHFFFAOYSA-N Tetrahydrofuran Chemical compound C1CCOC1 WYURNTSHIVDZCO-UHFFFAOYSA-N 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 229910052802 copper Inorganic materials 0.000 description 2
- 239000010949 copper Substances 0.000 description 2
- 230000007797 corrosion Effects 0.000 description 2
- 238000005260 corrosion Methods 0.000 description 2
- 238000001514 detection method Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 239000007769 metal material Substances 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 229910052759 nickel Inorganic materials 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 239000010409 thin film Substances 0.000 description 2
- 238000012546 transfer Methods 0.000 description 2
- 229930185605 Bisphenol Natural products 0.000 description 1
- PJANXHGTPQOBST-VAWYXSNFSA-N Stilbene Natural products C=1C=CC=CC=1/C=C/C1=CC=CC=C1 PJANXHGTPQOBST-VAWYXSNFSA-N 0.000 description 1
- 230000001154 acute effect Effects 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 229910021417 amorphous silicon Inorganic materials 0.000 description 1
- 238000007743 anodising Methods 0.000 description 1
- 230000004323 axial length Effects 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- IISBACLAFKSPIT-UHFFFAOYSA-N bisphenol A Chemical compound C=1C=C(O)C=CC=1C(C)(C)C1=CC=C(O)C=C1 IISBACLAFKSPIT-UHFFFAOYSA-N 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 239000004020 conductor Substances 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000003618 dip coating Methods 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 230000001747 exhibiting effect Effects 0.000 description 1
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 description 1
- 229910052737 gold Inorganic materials 0.000 description 1
- 239000010931 gold Substances 0.000 description 1
- 238000010348 incorporation Methods 0.000 description 1
- 229910010272 inorganic material Inorganic materials 0.000 description 1
- 239000011147 inorganic material Substances 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 230000003647 oxidation Effects 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- IEQIEDJGQAUEQZ-UHFFFAOYSA-N phthalocyanine Chemical compound N1C(N=C2C3=CC=CC=C3C(N=C3C4=CC=CC=C4C(=N4)N3)=N2)=C(C=CC=C2)C2=C1N=C1C2=CC=CC=C2C4=N1 IEQIEDJGQAUEQZ-UHFFFAOYSA-N 0.000 description 1
- 238000007747 plating Methods 0.000 description 1
- 229920005668 polycarbonate resin Polymers 0.000 description 1
- 239000004431 polycarbonate resin Substances 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- -1 stilbene amine compound Chemical class 0.000 description 1
- 235000021286 stilbenes Nutrition 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- YLQBMQCUIZJEEH-UHFFFAOYSA-N tetrahydrofuran Natural products C=1C=COC=1 YLQBMQCUIZJEEH-UHFFFAOYSA-N 0.000 description 1
Images


Landscapes
- Other Investigation Or Analysis Of Materials By Electrical Means (AREA)
Abstract
【課題】電子写真感光体とアース板との間の導通を、簡易かつ精度良く検査することができる導通検査方法及び導通検査装置を提供する。
【解決手段】ドラム素管表面に感光層を有する電子写真感光体と、ドラム素管の端部に取り付けられたアース板と、の間の導通を検査するための導通検査方法及び導通検査装置であって、感光層に対向するように配置される長尺形状の鋸歯状電極と、当該鋸歯状電極に対して電圧を印加するための電圧印加手段と、電子写真感光体を円筒軸回りに回転駆動させるための回転手段と、を含む導通検査装置を用いるとともに、回転手段により電子写真感光体を回転させながら、電圧印加手段により鋸歯状電極に対して電圧を印加する工程と、鋸歯状電極から電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定する工程と、を含む。
【選択図】図1
【解決手段】ドラム素管表面に感光層を有する電子写真感光体と、ドラム素管の端部に取り付けられたアース板と、の間の導通を検査するための導通検査方法及び導通検査装置であって、感光層に対向するように配置される長尺形状の鋸歯状電極と、当該鋸歯状電極に対して電圧を印加するための電圧印加手段と、電子写真感光体を円筒軸回りに回転駆動させるための回転手段と、を含む導通検査装置を用いるとともに、回転手段により電子写真感光体を回転させながら、電圧印加手段により鋸歯状電極に対して電圧を印加する工程と、鋸歯状電極から電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定する工程と、を含む。
【選択図】図1
Description
本発明は、導通検査方法及びそれに用いる導通検査装置に関する。特に、電子写真感光体と、フランジに取り付けられたアース板と、の間の導通を、簡易かつ精度良く検査することができる導通検査方法及び導通検査装置に関する。
一般に、複写機やレーザープリンタ等の電子写真機に用いられる電子写真感光体は、感光層がアモルファスシリコン等の無機材料からなる無機感光体と、感光層が電荷発生剤、電荷輸送剤、及び結着樹脂を含む有機感光体と、に大別される。
これらの感光体は、感光層の材質や構造によってそれぞれ製造方法は異なるものの、アルミニウム等の導電性材料からなる円筒形状のドラム素管の表面に、アルマイト処理等の絶縁膜形成処理を施した後、例えば、単層型有機感光体であれば、電荷発生剤、電荷輸送剤、及び結着樹脂等を所定混合比で分散させた溶媒中に浸漬させることにより、感光層を形成することができる。
しかしながら、感光層はその層厚が数10μm程度の薄膜層であることから、素管表面上に均一に形成することが難しく、電気絶縁性が十分維持できない欠陥領域が形成される場合が見られた。その場合、当該欠陥領域には正確な潜像形成が出来なくなり、画像特性を低下させるという問題が見られた。
これらの感光体は、感光層の材質や構造によってそれぞれ製造方法は異なるものの、アルミニウム等の導電性材料からなる円筒形状のドラム素管の表面に、アルマイト処理等の絶縁膜形成処理を施した後、例えば、単層型有機感光体であれば、電荷発生剤、電荷輸送剤、及び結着樹脂等を所定混合比で分散させた溶媒中に浸漬させることにより、感光層を形成することができる。
しかしながら、感光層はその層厚が数10μm程度の薄膜層であることから、素管表面上に均一に形成することが難しく、電気絶縁性が十分維持できない欠陥領域が形成される場合が見られた。その場合、当該欠陥領域には正確な潜像形成が出来なくなり、画像特性を低下させるという問題が見られた。
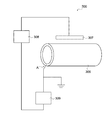
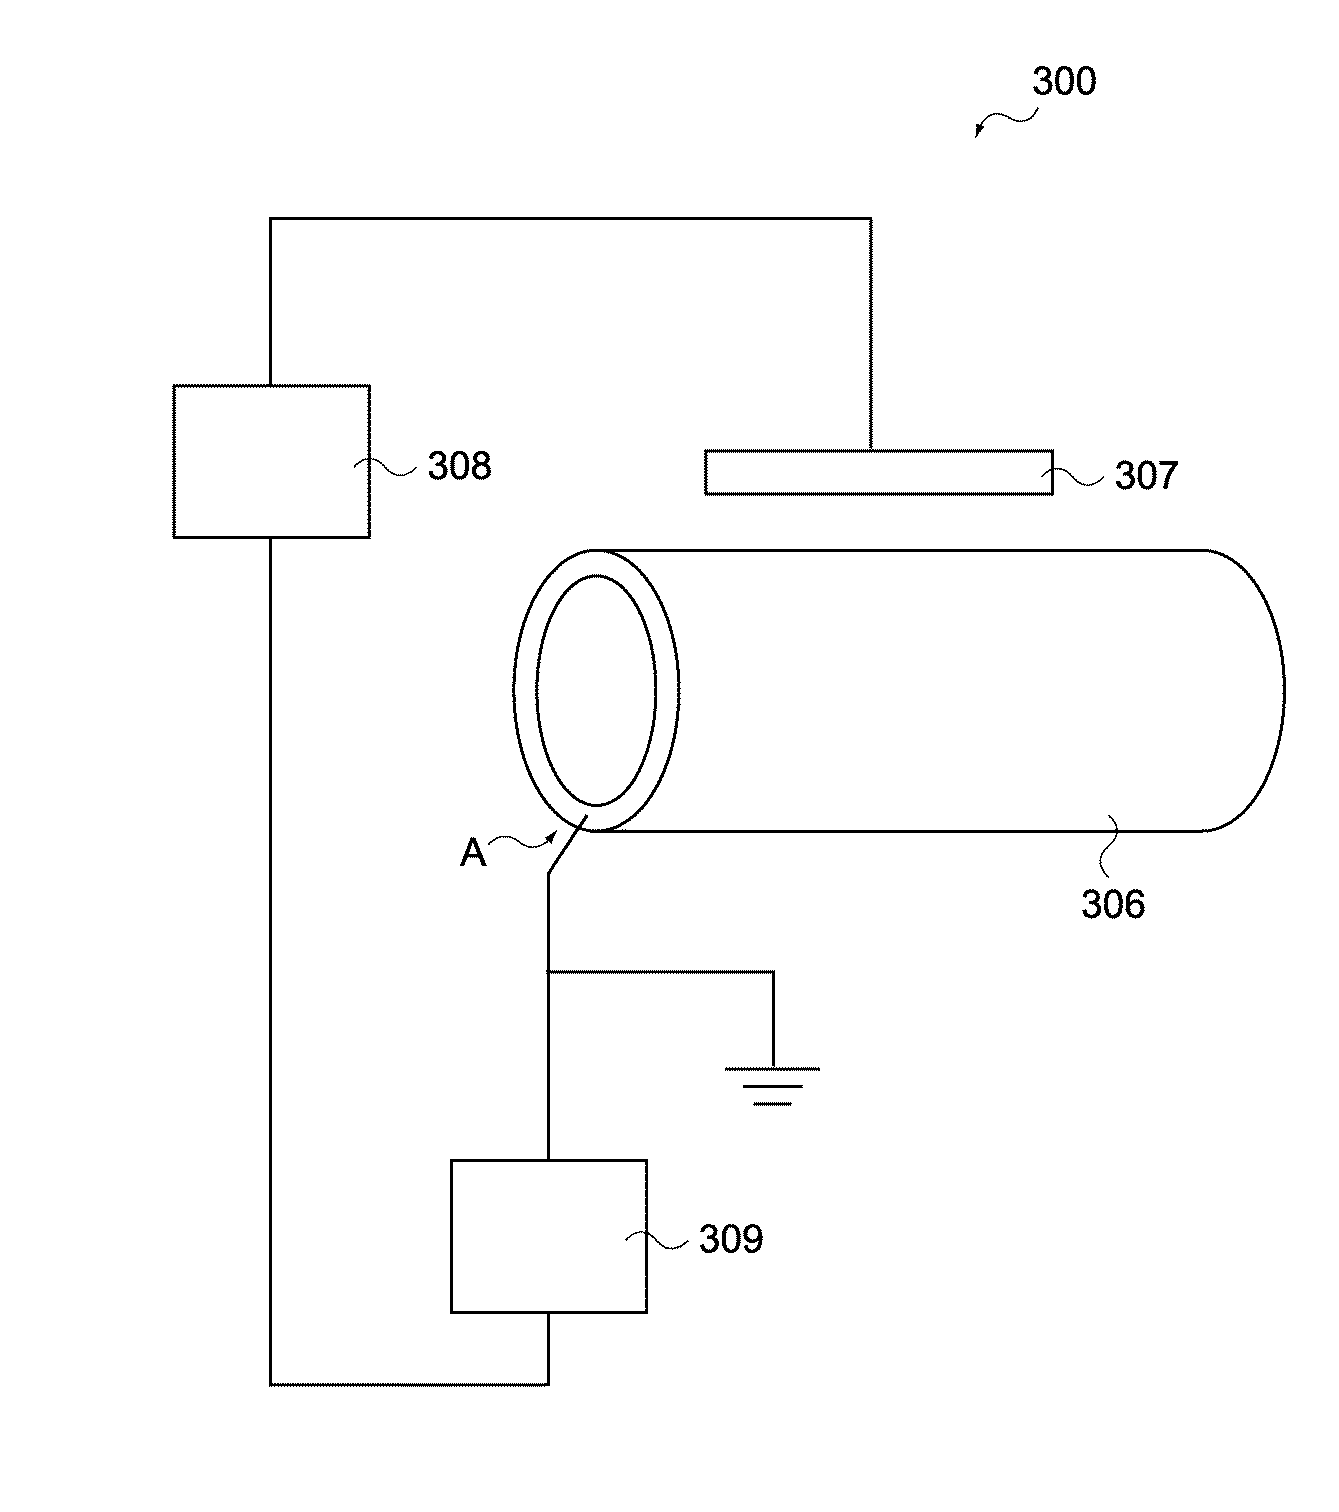
そこで、このような問題を解決するために、図5に示すように、電気絶縁性物体に欠陥が存在した場合に発生する電流変化を検出する欠陥検査装置であって、表面に電気絶縁性物体を備えたOPCドラム306に対向配置された櫛型電極307と、当該櫛型電極307に電圧を印加するための電圧印加手段308と、櫛型電極307とOPCドラム306との間の放電電流の電流変化を検出する電流変化検出手段309と、からなる欠陥検査装置300が開示されている(例えば、特許文献1参照)。
この検査装置300によれば、一端が短絡してあるOPCドラム306を円筒軸回りに回転させながら、電圧印加手段308に所定電圧を印加することにより、櫛型電極307からOPCドラム306へ放電電流が流れ、その電流量の変化から欠陥の有無を判定することができる。
特開2003−161723号公報(特許請求の範囲、図1)
この検査装置300によれば、一端が短絡してあるOPCドラム306を円筒軸回りに回転させながら、電圧印加手段308に所定電圧を印加することにより、櫛型電極307からOPCドラム306へ放電電流が流れ、その電流量の変化から欠陥の有無を判定することができる。
しかしながら、特許文献1に記載された欠陥検査装置では、欠陥検出に関しては十分可能となったものの、OPCドラム306のアース接点部分に問題が生じる場合が見られた。
より具体的には、図5中Aで示されるアース接点において、例えば、OPCドラム306の両端部に、装置搭載時に必要な治具であるフランジを取り付け、当該フランジ内部に設けられたアース板と、OPCドラム306の一端と、を短絡させるような場合に、その導通安定性を検証する方法について十分考慮されていなかった。
また、このフランジは、欠陥検査後に組み付けることもできるが、その場合には、実機において導通検査する必要性が生じてしまい、生産性を低下させるという問題が見られた。
より具体的には、図5中Aで示されるアース接点において、例えば、OPCドラム306の両端部に、装置搭載時に必要な治具であるフランジを取り付け、当該フランジ内部に設けられたアース板と、OPCドラム306の一端と、を短絡させるような場合に、その導通安定性を検証する方法について十分考慮されていなかった。
また、このフランジは、欠陥検査後に組み付けることもできるが、その場合には、実機において導通検査する必要性が生じてしまい、生産性を低下させるという問題が見られた。
そこで、本発明の発明者らは鋭意検討した結果、ドラム素管表面に感光層を有する電子写真感光体と、ドラム素管の端部に取り付けられたアース板と、の間の導通を検査するための導通検査方法であって、所定形状を有する電極を電子写真感光体表面に対向配置させるとともに、当該電極に電圧を印加して放電電流を発生させることにより、電子写真感光体とアース板との導通の有無、特に、ドラム素管とアース板との導通の有無を、その放電電流の電流密度から判定して、簡易かつ確実に導通安定性を維持することができることを見出し、本発明を完成させたものである。
すなわち、本発明は、電子写真感光体において、その端部に設けられたフランジ部分での導通不良を、画像形成装置搭載前に確実に検出して、導通安定性に優れた電子写真感光体とすることができる導通検査方法を提供することを目的とする。
すなわち、本発明は、電子写真感光体において、その端部に設けられたフランジ部分での導通不良を、画像形成装置搭載前に確実に検出して、導通安定性に優れた電子写真感光体とすることができる導通検査方法を提供することを目的とする。
本発明によれば、ドラム素管表面に感光層を有する電子写真感光体と、ドラム素管の端部に取り付けられたアース板と、の間の導通を検査するための導通検査方法であって、感光層に対向するように配置される長尺形状の鋸歯状電極と、当該鋸歯状電極に対して電圧を印加するための電圧印加手段と、電子写真感光体を円筒軸回りに回転駆動させるための回転手段と、を含む導通検査装置を用いるとともに、回転手段により電子写真感光体を回転させながら、電圧印加手段により鋸歯状電極に対して電圧を印加する工程と、鋸歯状電極から電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定する工程と、を含むことを特徴とする導通検査方法が提供され、上述した問題を解決することができる。
すなわち、導通検査装置に用いる電極を、電子写真感光体表面に対して近接配置することにより、電子写真感光体自身を損傷させることなく、安定的に導通検査を実施することができる。また、当該電極の形状を鋸歯状とすることにより、放電現象を安定的に生じさせ、異常放電等の不具合の発生を防止することができ、電子写真感光体とフランジに取り付けられたアース板との導通状態を安定的かつ効果的に検査することができる。
すなわち、導通検査装置に用いる電極を、電子写真感光体表面に対して近接配置することにより、電子写真感光体自身を損傷させることなく、安定的に導通検査を実施することができる。また、当該電極の形状を鋸歯状とすることにより、放電現象を安定的に生じさせ、異常放電等の不具合の発生を防止することができ、電子写真感光体とフランジに取り付けられたアース板との導通状態を安定的かつ効果的に検査することができる。
また、本発明の導通検査方法を実施するにあたり、導通判定する工程において、放電電流の電流密度が1.0×10⁻³(A/m2)以下であるときに導通不良と判定することが好ましい。
このように実施することにより、導通判定の基準を一義的に規定して、簡易かつ明確な合否判定作業ができる。
また、本発明において放電電流の電流密度とは、電極から電子写真感光体に向かって注入される電流値A(μA)を、電子写真感光体の表面積S(mm2)で割った値であるA/S(A/m2)と定義される。
なお、この導通判定する工程には、感光層の欠陥検査としての役割を含めることができる。すなわち、放電電流の電流密度が所定値以上となった場合には、感光層近傍で異常放電が生じており、感光層表面に欠陥有りと判定することができる。また、その判定基準としては、例えば、放電電流の電流密度が1.7×10⁻²(A/m2)以上となった場合に欠陥不良と判定することができる。
このように実施することにより、導通判定の基準を一義的に規定して、簡易かつ明確な合否判定作業ができる。
また、本発明において放電電流の電流密度とは、電極から電子写真感光体に向かって注入される電流値A(μA)を、電子写真感光体の表面積S(mm2)で割った値であるA/S(A/m2)と定義される。
なお、この導通判定する工程には、感光層の欠陥検査としての役割を含めることができる。すなわち、放電電流の電流密度が所定値以上となった場合には、感光層近傍で異常放電が生じており、感光層表面に欠陥有りと判定することができる。また、その判定基準としては、例えば、放電電流の電流密度が1.7×10⁻²(A/m2)以上となった場合に欠陥不良と判定することができる。
また、本発明の導通検査方法を実施するにあたり、回転手段における回転速度を30〜200rpmの範囲内の値とすることが好ましい。
このように実施することにより、電子写真感光体とアース板との間の導通を、停止状態と回転状態の両方で検査することができ、可動後の導通安定性も効果的に確保することができる。また、画像形成時に比べて高速度で回転させることにより、その耐久性を短時間で検証することができる。
このように実施することにより、電子写真感光体とアース板との間の導通を、停止状態と回転状態の両方で検査することができ、可動後の導通安定性も効果的に確保することができる。また、画像形成時に比べて高速度で回転させることにより、その耐久性を短時間で検証することができる。
また、本発明の導通検査方法を実施するにあたり、導通判定する工程において、感光層に対して光照射させながら導通判定することが好ましい。
このように実施することにより、感光層の電気伝導性を変化させることができ、放電電流の発生効率を大幅に向上させることができる。その結果、より少ない印加電圧で導通検査を実施することができ、低電力かつ短時間での導通検査が可能となる。
このように実施することにより、感光層の電気伝導性を変化させることができ、放電電流の発生効率を大幅に向上させることができる。その結果、より少ない印加電圧で導通検査を実施することができ、低電力かつ短時間での導通検査が可能となる。
また、本発明の別の態様は、ドラム素管表面に感光層を有する電子写真感光体と、ドラム素管の端部に取り付けられたアース板と、の間の導通を検査するための導通検査装置であって、感光層に対向するように配置される長尺形状の鋸歯状電極と、当該鋸歯状電極に対して電圧を印加するための電圧印加手段と、電子写真感光体を円筒軸回りに回転駆動させるための回転手段と、を含むとともに、回転手段により電子写真感光体を回転させながら、電圧印加手段により前記鋸歯状電極に対して電圧を印加し、鋸歯状電極から電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定することを特徴とする導通検査装置である。
すなわち、このような導通検査装置を用いて検査された電子写真感光体であれば、その導通安定性に優れていることから、画像形成装置に組み込んだ際に、帯電特性に優れるともに、長期に渡り高い導通安定性を発揮することができる。
すなわち、このような導通検査装置を用いて検査された電子写真感光体であれば、その導通安定性に優れていることから、画像形成装置に組み込んだ際に、帯電特性に優れるともに、長期に渡り高い導通安定性を発揮することができる。
また、本発明の導通検査装置を構成するにあたり、導通検査装置において、電子写真感光体及び鋸歯状電極は縦置き配置してあることが好ましい。
このように構成することにより、長尺形状を有する鋸歯状電極が、自重で変形することを防止でき、電子写真感光体と導通検査装置との距離を、高精度に規定することができる。
また、かかる導通検査装置の設置面積を少なくして、省スペース化にも寄与することができる。
このように構成することにより、長尺形状を有する鋸歯状電極が、自重で変形することを防止でき、電子写真感光体と導通検査装置との距離を、高精度に規定することができる。
また、かかる導通検査装置の設置面積を少なくして、省スペース化にも寄与することができる。
また、本発明の導通検査装置を構成するにあたり、鋸歯状電極と電子写真感光体の表面との最近接距離を0.1〜3mmの範囲内の値とすることが好ましい。
このように構成することにより、鋸歯状電極と電子写真感光体との電気抵抗値を所定範囲内に制御することができ、放電電流の電流密度を安定化させることができる。
このように構成することにより、鋸歯状電極と電子写真感光体との電気抵抗値を所定範囲内に制御することができ、放電電流の電流密度を安定化させることができる。
また、本発明の導通検査装置を構成するにあたり、鋸歯状電極の表面がニッケルメッキ処理してあることが好ましい。
このように構成することにより、長期間使用することによる電極表面の酸化被膜の形成を防止して、電極の長寿命化に資することができる。
このように構成することにより、長期間使用することによる電極表面の酸化被膜の形成を防止して、電極の長寿命化に資することができる。
[第1の実施形態]
本発明の第1の実施形態は、ドラム素管表面に感光層を有する電子写真感光体と、ドラム素管の端部に取り付けられたアース板と、の間の導通を検査するための導通検査方法であって、感光層に対向するように配置される長尺形状の鋸歯状電極と、当該鋸歯状電極に対して電圧を印加するための電圧印加手段と、電子写真感光体を円筒軸回りに回転駆動させるための回転手段と、を含む導通検査装置を用いるとともに、回転手段により電子写真感光体を回転させながら、電圧印加手段により鋸歯状電極に対して電圧を印加する工程と、鋸歯状電極から電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定する工程と、を含む導通検査方法である。以下、各構成要件に分けて具体的に説明する。
本発明の第1の実施形態は、ドラム素管表面に感光層を有する電子写真感光体と、ドラム素管の端部に取り付けられたアース板と、の間の導通を検査するための導通検査方法であって、感光層に対向するように配置される長尺形状の鋸歯状電極と、当該鋸歯状電極に対して電圧を印加するための電圧印加手段と、電子写真感光体を円筒軸回りに回転駆動させるための回転手段と、を含む導通検査装置を用いるとともに、回転手段により電子写真感光体を回転させながら、電圧印加手段により鋸歯状電極に対して電圧を印加する工程と、鋸歯状電極から電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定する工程と、を含む導通検査方法である。以下、各構成要件に分けて具体的に説明する。
1.導通検査方法
本発明における導通検査方法は、電子写真感光体と、この電子写真感光体の端部に設けられたアース板との導通状態を検査するための導通検査方法であって、主に、電子写真感光体を導通検査装置に取り付ける工程と、回転手段により電子写真感光体を回転させる工程と、鋸歯状電極に対して所定の電圧を印加する工程と、鋸歯状電極から電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定する工程と、から構成される。
本発明における導通検査方法は、電子写真感光体と、この電子写真感光体の端部に設けられたアース板との導通状態を検査するための導通検査方法であって、主に、電子写真感光体を導通検査装置に取り付ける工程と、回転手段により電子写真感光体を回転させる工程と、鋸歯状電極に対して所定の電圧を印加する工程と、鋸歯状電極から電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定する工程と、から構成される。
(1)電子写真感光体を導通検査装置に取り付ける工程
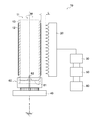
まず、本発明における導通検査方法は、図1に示すような、所定の導通検査装置10を用いることを特徴とする。この導通検査装置10の詳細は後述するが、電子写真感光体11を所定位置に配置した後、その電子写真感光体11と間隔Lで対向するように、鋸歯状電極20を配置する。
このとき、この鋸歯状電極20は、図1に示されるように、電子写真感光体11と平行となるように対向配置されるとともに、それぞれが縦置き配置してあることが好ましい。
すなわち、電子写真感光体11については、円筒軸方向が垂直方向を向くように配置され、鋸歯状電極20については、長手方向が垂直方向を向くように配置されることが好ましい。
この理由は、このようにそれぞれを縦置きすることで、横置きした場合と比較して、自重による湾曲といった変形の影響を排除して、その間隙幅Lを精度良く規定することができるためである。また、その配置スペースも小さくすることができ、省スペース化にも資することができるためである。
また、この間隙幅L、すなわち鋸歯状電極と前記電子写真感光体の表面との最近接距離の値としては、放電電流との関係において所望の値に制御することができるが、0.1〜3mmの範囲内の値とすることが好ましい。
この理由は、このような範囲内の値とすることにより、印加電圧の値を、電源の持つ最大許容電圧以下とすることができるとともに、異常放電を生じさせない範囲で、安定的な放電電流を形成することができるためである。しかしながら、この間隙幅Lが大きくなり過ぎると、使用環境によっては放電電流が流れにくくなり、導通検査に支障をきたす場合がある。また逆に、小さくなり過ぎると、鋸歯状電極の加工精度によっては、電子写真感光体表面に電極が触れてしまい、破損させてしまう場合がある。したがって、かかる間隙幅Lの値としては、0.5〜2.5mmの範囲内の値とすることが好ましく、0.7〜2.3の範囲内の値とすることがより好ましい。
まず、本発明における導通検査方法は、図1に示すような、所定の導通検査装置10を用いることを特徴とする。この導通検査装置10の詳細は後述するが、電子写真感光体11を所定位置に配置した後、その電子写真感光体11と間隔Lで対向するように、鋸歯状電極20を配置する。
このとき、この鋸歯状電極20は、図1に示されるように、電子写真感光体11と平行となるように対向配置されるとともに、それぞれが縦置き配置してあることが好ましい。
すなわち、電子写真感光体11については、円筒軸方向が垂直方向を向くように配置され、鋸歯状電極20については、長手方向が垂直方向を向くように配置されることが好ましい。
この理由は、このようにそれぞれを縦置きすることで、横置きした場合と比較して、自重による湾曲といった変形の影響を排除して、その間隙幅Lを精度良く規定することができるためである。また、その配置スペースも小さくすることができ、省スペース化にも資することができるためである。
また、この間隙幅L、すなわち鋸歯状電極と前記電子写真感光体の表面との最近接距離の値としては、放電電流との関係において所望の値に制御することができるが、0.1〜3mmの範囲内の値とすることが好ましい。
この理由は、このような範囲内の値とすることにより、印加電圧の値を、電源の持つ最大許容電圧以下とすることができるとともに、異常放電を生じさせない範囲で、安定的な放電電流を形成することができるためである。しかしながら、この間隙幅Lが大きくなり過ぎると、使用環境によっては放電電流が流れにくくなり、導通検査に支障をきたす場合がある。また逆に、小さくなり過ぎると、鋸歯状電極の加工精度によっては、電子写真感光体表面に電極が触れてしまい、破損させてしまう場合がある。したがって、かかる間隙幅Lの値としては、0.5〜2.5mmの範囲内の値とすることが好ましく、0.7〜2.3の範囲内の値とすることがより好ましい。
(2)電子写真感光体を回転させる工程
次いで、回転手段を用いて電子写真感光体を回転させる工程を実施する。この工程で用いられる回転手段は、図1に示されるように、電子写真感光体11を円筒軸方向(図中M方向)に回転させるための動力源を含む回転手段40であって、その回転軸が、フランジ60の中心軸と一致するように取り付けられる。
このような回転手段において、その回転速度を30〜200rpmの範囲内の値とすることが好ましい。この理由は、このような範囲内の値とすることで、通常の画像形成装置におけるドラム回転速度に近い値での導通検査ができ、回転した状態での導通検査を実施することができるためである。また、かかる導通検査が、後述する欠陥検査を含むような場合には、電極の位置を固定したまま、感光体表面全体を欠陥検査することができ、効果的な欠陥検出ができるためである。
しかしながら、この回転速度が速くなり過ぎる場合には、検査効率は向上するものの、取付方法によっては回転軸が振動して電極と電子写真感光体とが接触してしまう場合がある。また逆に遅くなりすぎる場合には、検査効率が低下したり、回転した状態での導通検査としての検査精度が低下してしまう場合がある。
したがって、かかる回転速度の範囲としては、50〜180rpmの範囲内の値とすることが好ましく、100〜160rpmの範囲内の値とすることがより好ましい。
また、この回転手段40による回転動作は、以降の工程全てにおいて継続して実施される。
次いで、回転手段を用いて電子写真感光体を回転させる工程を実施する。この工程で用いられる回転手段は、図1に示されるように、電子写真感光体11を円筒軸方向(図中M方向)に回転させるための動力源を含む回転手段40であって、その回転軸が、フランジ60の中心軸と一致するように取り付けられる。
このような回転手段において、その回転速度を30〜200rpmの範囲内の値とすることが好ましい。この理由は、このような範囲内の値とすることで、通常の画像形成装置におけるドラム回転速度に近い値での導通検査ができ、回転した状態での導通検査を実施することができるためである。また、かかる導通検査が、後述する欠陥検査を含むような場合には、電極の位置を固定したまま、感光体表面全体を欠陥検査することができ、効果的な欠陥検出ができるためである。
しかしながら、この回転速度が速くなり過ぎる場合には、検査効率は向上するものの、取付方法によっては回転軸が振動して電極と電子写真感光体とが接触してしまう場合がある。また逆に遅くなりすぎる場合には、検査効率が低下したり、回転した状態での導通検査としての検査精度が低下してしまう場合がある。
したがって、かかる回転速度の範囲としては、50〜180rpmの範囲内の値とすることが好ましく、100〜160rpmの範囲内の値とすることがより好ましい。
また、この回転手段40による回転動作は、以降の工程全てにおいて継続して実施される。
(3)鋸歯状電極に対して所定の電圧を印加する工程
次いで、電圧印加手段を用いて鋸歯状電極に対して電圧を印加する工程を実施する。この工程で用いられる電圧印加手段は、図1に示されるように、鋸歯状電極20に対して電気的に接続するように配置してある。
また、印加電圧の種類としては、放電電流の方向や感光層の帯電極性との関係で規定することができるが、直流電圧、交流電圧、あるいは重畳電圧を印加できる電源とすることができる。
また、この電圧印加手段30には電流計50が接続してある。この電流計50に表示される値は、鋸歯状電極20と電子写真感光体11との間に流れる放電電流の電流量を意味しており、かかる電流計50の値をモニタリングして密度換算することにより、電子写真感光体11とアース板61との導通を判定することができる。
次いで、電圧印加手段を用いて鋸歯状電極に対して電圧を印加する工程を実施する。この工程で用いられる電圧印加手段は、図1に示されるように、鋸歯状電極20に対して電気的に接続するように配置してある。
また、印加電圧の種類としては、放電電流の方向や感光層の帯電極性との関係で規定することができるが、直流電圧、交流電圧、あるいは重畳電圧を印加できる電源とすることができる。
また、この電圧印加手段30には電流計50が接続してある。この電流計50に表示される値は、鋸歯状電極20と電子写真感光体11との間に流れる放電電流の電流量を意味しており、かかる電流計50の値をモニタリングして密度換算することにより、電子写真感光体11とアース板61との導通を判定することができる。
(4)導通判定する工程
次いで、上述した電圧印加手段により発生した放電電流の値に基づいて、電子写真感光体とアース板との導通を判定する工程を実施する。この工程は、図1において、電流計50によってモニタリングされた電流値を基準にして合否判定する工程であって、判定機80によって実施される工程である。
この判定機80に設定される合否判定基準としては、使用環境や検査装置の設計条件等によって適宜変更することはできるものの、例えば、放電電流の電流密度が1.0×10⁻³(A/m2)以下であるときに導通不良と判定することが好ましい。
この理由は、このような範囲内の値であれば、電子写真感光体と電極との距離や、感光層の帯電特性等の要因にも、さほど左右されずに一義的に合格品と不良品とを峻別することができるためである。
なお、本発明における電流密度とは、電極から電子写真感光体に向かって注入される電流値A(μA)を、電子写真感光体の表面積S(mm2)で割った値であるA/S(A/m2)と定義される。
また、この導通判定する際に、電子写真感光体11に対して、光照射させながら実施することが好ましい。
この理由は、電子写真感光体の感光層が、光照射することにより電荷を発生させ表面方向に輸送する機能を有していることから、このように光照射させることにより、実質的に感光層の電気抵抗値を変化させることができるためである。また、このように感光層12の電気抵抗値を変化させた場合には、図1において、間隙幅Lにおける電位差が実質的に小さくなるため、比較的小さな印加電圧であっても、所望の放電電流を生じさせることができるためである。
このとき、照射する光の光源としては、蛍光灯のような白色光を照射させても良いし、画像形成装置に搭載される比較的短波長の点光源を用いることもできる。
次いで、上述した電圧印加手段により発生した放電電流の値に基づいて、電子写真感光体とアース板との導通を判定する工程を実施する。この工程は、図1において、電流計50によってモニタリングされた電流値を基準にして合否判定する工程であって、判定機80によって実施される工程である。
この判定機80に設定される合否判定基準としては、使用環境や検査装置の設計条件等によって適宜変更することはできるものの、例えば、放電電流の電流密度が1.0×10⁻³(A/m2)以下であるときに導通不良と判定することが好ましい。
この理由は、このような範囲内の値であれば、電子写真感光体と電極との距離や、感光層の帯電特性等の要因にも、さほど左右されずに一義的に合格品と不良品とを峻別することができるためである。
なお、本発明における電流密度とは、電極から電子写真感光体に向かって注入される電流値A(μA)を、電子写真感光体の表面積S(mm2)で割った値であるA/S(A/m2)と定義される。
また、この導通判定する際に、電子写真感光体11に対して、光照射させながら実施することが好ましい。
この理由は、電子写真感光体の感光層が、光照射することにより電荷を発生させ表面方向に輸送する機能を有していることから、このように光照射させることにより、実質的に感光層の電気抵抗値を変化させることができるためである。また、このように感光層12の電気抵抗値を変化させた場合には、図1において、間隙幅Lにおける電位差が実質的に小さくなるため、比較的小さな印加電圧であっても、所望の放電電流を生じさせることができるためである。
このとき、照射する光の光源としては、蛍光灯のような白色光を照射させても良いし、画像形成装置に搭載される比較的短波長の点光源を用いることもできる。
また、この判定工程において、その放電電流の電流密度から、感光層に形成された欠陥を検出することもできる。この感光層に形成された欠陥とは、感光層が作成される過程で異物が混入したりすることによって形成される異常領域であって、極端に感光層の厚さが薄くなっている薄膜領域、あるいは異物等によって極端に感光層の厚さが厚くなっている厚膜領域、更には、下地のドラム素管が露出しているような露出領域を意味している。
このような欠陥は、画像形成プロセスにおいて、帯電特性が他の領域と異なることから、正確な潜像形成が為されず、画像上で黒点もしくは白点として表示され、画像特性を低下させる要因の一つとなる。
本発明のような導通検査方法を実施する過程において、かかる欠陥上に鋸歯状電極20が対向したとき、その先端部分から放出される電流は、欠陥に引付けられるようにその進行方向を変える。これは、欠陥部分が、他の領域に比べて電位が低いために生じる現象であって、いわゆる異常放電現象が起きる。このとき、電流計50によって示される放電電流の値は、通常の放電電流の値と比較して増加する傾向にある。したがって、かかる放電電流に上限値を規定することにより、電子写真感光体表面上の欠陥の有無を検出して、更に高品質の電子写真感光体を提供することができる。
このような欠陥を検査する工程を含めた場合、その合否判定基準としては、例えば、放電電流の電流密度が1.7×10⁻²(A/m2)以上となった場合に欠陥不良と判定することが好ましい。
この理由は、このような範囲内の値であれば、電子写真感光体と電極との距離や、感光層の帯電特性等の要因にも、さほど左右されずに一義的に合格品と不良品とを峻別することができるためである。
このような欠陥は、画像形成プロセスにおいて、帯電特性が他の領域と異なることから、正確な潜像形成が為されず、画像上で黒点もしくは白点として表示され、画像特性を低下させる要因の一つとなる。
本発明のような導通検査方法を実施する過程において、かかる欠陥上に鋸歯状電極20が対向したとき、その先端部分から放出される電流は、欠陥に引付けられるようにその進行方向を変える。これは、欠陥部分が、他の領域に比べて電位が低いために生じる現象であって、いわゆる異常放電現象が起きる。このとき、電流計50によって示される放電電流の値は、通常の放電電流の値と比較して増加する傾向にある。したがって、かかる放電電流に上限値を規定することにより、電子写真感光体表面上の欠陥の有無を検出して、更に高品質の電子写真感光体を提供することができる。
このような欠陥を検査する工程を含めた場合、その合否判定基準としては、例えば、放電電流の電流密度が1.7×10⁻²(A/m2)以上となった場合に欠陥不良と判定することが好ましい。
この理由は、このような範囲内の値であれば、電子写真感光体と電極との距離や、感光層の帯電特性等の要因にも、さほど左右されずに一義的に合格品と不良品とを峻別することができるためである。
[第2の実施形態]
本発明における第2の実施形態は、ドラム素管表面に感光層を有する電子写真感光体と、ドラム素管の端部に取り付けられたアース板と、の間の導通を検査するための導通検査装置であって、感光層に対向するように配置される長尺形状の鋸歯状電極と、当該鋸歯状電極に対して電圧を印加するための電圧印加手段と、電子写真感光体を円筒軸回りに回転駆動させるための回転手段と、を含むとともに、回転手段により電子写真感光体を回転させながら、電圧印加手段により鋸歯状電極に対して電圧を印加し、鋸歯状電極から電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定することを特徴とする導通検査装置である。以下、第1の実施形態と共通する部分は適宜省略しつつ、各構成要件に分けて順次説明する。
本発明における第2の実施形態は、ドラム素管表面に感光層を有する電子写真感光体と、ドラム素管の端部に取り付けられたアース板と、の間の導通を検査するための導通検査装置であって、感光層に対向するように配置される長尺形状の鋸歯状電極と、当該鋸歯状電極に対して電圧を印加するための電圧印加手段と、電子写真感光体を円筒軸回りに回転駆動させるための回転手段と、を含むとともに、回転手段により電子写真感光体を回転させながら、電圧印加手段により鋸歯状電極に対して電圧を印加し、鋸歯状電極から電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定することを特徴とする導通検査装置である。以下、第1の実施形態と共通する部分は適宜省略しつつ、各構成要件に分けて順次説明する。
1.導通検査装置
(1)基本的構成
本発明の導通検査方法に用いられる導通検査装置10は、図1に示すように、電子写真感光体11に対向するように配置される長尺形状の鋸歯状電極20と、当該鋸歯状電極と電気的に接続してある電圧印加手段30と、電子写真感光体11を円筒軸回りに回転駆動させるための回転手段40と、鋸歯状電極20から電子写真感光体11へ向かって流れる放電電流の電流量を検出するための電流計50と、から構成される。
このとき、電子写真感光体11の端部には、画像形成装置に組み込むための治具であるフランジ60が取り付けられている。また、このフランジ60の内部には、外周部分がドラム素管13の内面と接触し、中心部が導通ピン62と接触しているアース板61が備えられている。また、この導通ピン62は他端において短絡させてあることから、このアース板61自身もまた短絡し、このアース板61と接しているドラム素管13もまた短絡している。
すなわち、このアース板61を備えることにより、電子写真感光体11表面に注入された電子が感光層からドラム素管を経由して、アースに流れ込む経路が形成される。
したがって、このアース板とドラム素管とが電気的に絶縁しているか、あるいは接続が不十分であるような場合には、放電電流の電流量が著しく減少することとなる。
(1)基本的構成
本発明の導通検査方法に用いられる導通検査装置10は、図1に示すように、電子写真感光体11に対向するように配置される長尺形状の鋸歯状電極20と、当該鋸歯状電極と電気的に接続してある電圧印加手段30と、電子写真感光体11を円筒軸回りに回転駆動させるための回転手段40と、鋸歯状電極20から電子写真感光体11へ向かって流れる放電電流の電流量を検出するための電流計50と、から構成される。
このとき、電子写真感光体11の端部には、画像形成装置に組み込むための治具であるフランジ60が取り付けられている。また、このフランジ60の内部には、外周部分がドラム素管13の内面と接触し、中心部が導通ピン62と接触しているアース板61が備えられている。また、この導通ピン62は他端において短絡させてあることから、このアース板61自身もまた短絡し、このアース板61と接しているドラム素管13もまた短絡している。
すなわち、このアース板61を備えることにより、電子写真感光体11表面に注入された電子が感光層からドラム素管を経由して、アースに流れ込む経路が形成される。
したがって、このアース板とドラム素管とが電気的に絶縁しているか、あるいは接続が不十分であるような場合には、放電電流の電流量が著しく減少することとなる。
(2)電極
(2)−1 形状
本発明に用いられる電極は、図1に示すように、全体的に長尺形状をなしており、その長辺部分に鋸歯に似た形状を備えた鋸歯状電極20であることを特徴とする。
この理由は、このような形状を有する電極を用いることで、所定電圧を印加した場合に、その先端部分に電界集中領域を容易に形成して、均一かつ安定的に電子放出させることができるためである。
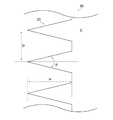
また、図2は鋸歯状電極20の先端部分21の拡大図を示している。この図2に示されるように、先端部分21の形状としては、例えば、その平面形状が二等辺三角形からなる先端部分が一定間隔で配列してあることが好ましい。
この理由は、このような形状から構成することにより、電圧印加時に形成される電界が、二等辺三角形の対称軸Cに対して対称形に広がって、かかる先端部分の指し示す方向に対して平行に電子を放出させることができるためである。
また、かかる先端部分の寸法としては、所望の放電特性に対応させて適宜変更することはできるが、例えば、その頂角θを5〜20°の範囲内の値とすることが好ましい。
この理由は、このような範囲内の値とすることで、先端部分を、加工精度の許容範囲内で鋭角とすることができ、放電効率に優れた電極とすることができるためである。
しかしながら、かかる頂角θが小さくなり過ぎる場合には、先端が脆弱になって欠けたりする場合がある。また逆に、大きくなり過ぎる場合には、先端部分での電界密度が十分得られずに放電効率が低下してしまう。したがって、かかる頂角θの範囲としては、7〜18°の範囲内の値とすることが好ましく、8〜12°の範囲内の値とすることがより好ましい。
また、先端部分21の高さHの値としては1〜10mmの範囲内の値とすることが好ましい。この理由は、このような範囲内の値とすることで、その機械的強度を維持しつつ、所定の放電特性を得ることができるためである。
しかしながら、この高さHの値が高くなり過ぎると、多少の機械的衝撃で破損する場合がある。また逆に小さくなり過ぎると、先端部分での電界密度が十分得られずに放電効率が低下してしまう。したがって、かかる高さHの範囲としては、1.5〜8mmの範囲内の値とすることが好ましく、2〜5mmの範囲内の値とすることがより好ましい。
また、先端部分21のピッチ間隔Dの値としては0.1〜2mmの範囲内の値とすることが好ましい。この理由は、このような範囲内の値とすることにより、隣接する先端部分同士が接触することなく、所定の電流密度を有する放電電流を形成することができるためである。
しかしながら、かかるピッチ間隔Dが大きくなり過ぎると、その電流密度が低下して導通検査の検査精度を低下させる場合がある。また逆に、小さくなり過ぎると、先端部分が変形したような場合に、隣接する先端部分同士が短絡したり、放電電流の方向が変化してしまう場合がある。したがって、かかるピッチ間隔Dの範囲としては、0.3〜1.8mmの範囲内の値とすることが好ましく、0.5〜1.5mmの範囲内の値とすることがより好ましい。
(2)−1 形状
本発明に用いられる電極は、図1に示すように、全体的に長尺形状をなしており、その長辺部分に鋸歯に似た形状を備えた鋸歯状電極20であることを特徴とする。
この理由は、このような形状を有する電極を用いることで、所定電圧を印加した場合に、その先端部分に電界集中領域を容易に形成して、均一かつ安定的に電子放出させることができるためである。
また、図2は鋸歯状電極20の先端部分21の拡大図を示している。この図2に示されるように、先端部分21の形状としては、例えば、その平面形状が二等辺三角形からなる先端部分が一定間隔で配列してあることが好ましい。
この理由は、このような形状から構成することにより、電圧印加時に形成される電界が、二等辺三角形の対称軸Cに対して対称形に広がって、かかる先端部分の指し示す方向に対して平行に電子を放出させることができるためである。
また、かかる先端部分の寸法としては、所望の放電特性に対応させて適宜変更することはできるが、例えば、その頂角θを5〜20°の範囲内の値とすることが好ましい。
この理由は、このような範囲内の値とすることで、先端部分を、加工精度の許容範囲内で鋭角とすることができ、放電効率に優れた電極とすることができるためである。
しかしながら、かかる頂角θが小さくなり過ぎる場合には、先端が脆弱になって欠けたりする場合がある。また逆に、大きくなり過ぎる場合には、先端部分での電界密度が十分得られずに放電効率が低下してしまう。したがって、かかる頂角θの範囲としては、7〜18°の範囲内の値とすることが好ましく、8〜12°の範囲内の値とすることがより好ましい。
また、先端部分21の高さHの値としては1〜10mmの範囲内の値とすることが好ましい。この理由は、このような範囲内の値とすることで、その機械的強度を維持しつつ、所定の放電特性を得ることができるためである。
しかしながら、この高さHの値が高くなり過ぎると、多少の機械的衝撃で破損する場合がある。また逆に小さくなり過ぎると、先端部分での電界密度が十分得られずに放電効率が低下してしまう。したがって、かかる高さHの範囲としては、1.5〜8mmの範囲内の値とすることが好ましく、2〜5mmの範囲内の値とすることがより好ましい。
また、先端部分21のピッチ間隔Dの値としては0.1〜2mmの範囲内の値とすることが好ましい。この理由は、このような範囲内の値とすることにより、隣接する先端部分同士が接触することなく、所定の電流密度を有する放電電流を形成することができるためである。
しかしながら、かかるピッチ間隔Dが大きくなり過ぎると、その電流密度が低下して導通検査の検査精度を低下させる場合がある。また逆に、小さくなり過ぎると、先端部分が変形したような場合に、隣接する先端部分同士が短絡したり、放電電流の方向が変化してしまう場合がある。したがって、かかるピッチ間隔Dの範囲としては、0.3〜1.8mmの範囲内の値とすることが好ましく、0.5〜1.5mmの範囲内の値とすることがより好ましい。
(2)−2 材質
また、この鋸歯状電極20に用いられる材料としては、電気伝導性、機械的強度、加工容易性の面から好適に選択することができるが、例えば、ステンレス、アルミニウム、銅、銀、金などの比較的電気伝導率の高い金属材料とすることができる。その中でもSUS304などのステンレス合金を用いることが好ましい。この理由は、このような材料であれば、所定の機械的強度を維持しつつ、耐食性にも優れ、更には、繰り返し使用した場合であっても表面に酸化被膜等の絶縁膜が形成されにくく、長期に渡って安定的に使用することができるためである。
また、このような材料を用いた場合には、更にその表面にニッケルメッキ処理を施すことが好ましい。この理由は、このような表面処理を施すことにより、更に耐食性に優れるばかりか、耐久性も向上して、連続的な長期使用にも十分耐えうる電極を形成することができるためである。
また、この鋸歯状電極20に用いられる材料としては、電気伝導性、機械的強度、加工容易性の面から好適に選択することができるが、例えば、ステンレス、アルミニウム、銅、銀、金などの比較的電気伝導率の高い金属材料とすることができる。その中でもSUS304などのステンレス合金を用いることが好ましい。この理由は、このような材料であれば、所定の機械的強度を維持しつつ、耐食性にも優れ、更には、繰り返し使用した場合であっても表面に酸化被膜等の絶縁膜が形成されにくく、長期に渡って安定的に使用することができるためである。
また、このような材料を用いた場合には、更にその表面にニッケルメッキ処理を施すことが好ましい。この理由は、このような表面処理を施すことにより、更に耐食性に優れるばかりか、耐久性も向上して、連続的な長期使用にも十分耐えうる電極を形成することができるためである。
2.電子写真感光体
(1)基本的構成
本発明に用いられる電子写真感光体は、図1に示すように、支持基体としてのドラム素管13と、当該ドラム素管の表面上に形成される感光層12と、からなる電子写真感光体11とすることができる。このとき、感光層12は、単一層からなる単層型とすることができ、また異なる複数層を順次積層した積層型とすることもできる。単層型は、感光層内に電荷発生剤、電荷輸送剤、及び結着樹脂を同一層内に全て含有させており、その構成及び製造方法を簡素化することができる。一方、積層型は、例えば、電荷発生剤を含む電荷発生層と、電荷輸送剤を含む電荷輸送層とが順次形成してあり、電荷発生を電荷輸送の機能をそれぞれ分離して、帯電特性を向上させることができる。
(1)基本的構成
本発明に用いられる電子写真感光体は、図1に示すように、支持基体としてのドラム素管13と、当該ドラム素管の表面上に形成される感光層12と、からなる電子写真感光体11とすることができる。このとき、感光層12は、単一層からなる単層型とすることができ、また異なる複数層を順次積層した積層型とすることもできる。単層型は、感光層内に電荷発生剤、電荷輸送剤、及び結着樹脂を同一層内に全て含有させており、その構成及び製造方法を簡素化することができる。一方、積層型は、例えば、電荷発生剤を含む電荷発生層と、電荷輸送剤を含む電荷輸送層とが順次形成してあり、電荷発生を電荷輸送の機能をそれぞれ分離して、帯電特性を向上させることができる。
(2)ドラム素管
図1に示されるドラム素管13は、電子写真感光体11の支持基体であって、その概形は円筒形状であり、その表面に感光層12を備えている。
その材質としては、アルミニウム、銅、ニッケル、鉄等の電気伝導性に優れた金属材料を用いることが好ましい。この理由は、ドラム素管13が感光層12内に発生もしくは注入された電荷の通過経路としての役割を果たしており、その電気伝導性が高いほど、優れた帯電特性を発揮することができるためである。
また、このドラム素管の表面に対して、酸化被膜等の電気伝導性の低い層を形成しておくことも好ましい。例えば、材料としてアルミニウムを用いた場合には、アルマイト処理を施すことが好ましい。この理由は、この陽極酸化により得られた酸化被膜が、感光層内部に存在する電荷のアース方向への流量を制御して、その帯電電位等の帯電特性を所望の値に制御することができるためである。
図1に示されるドラム素管13は、電子写真感光体11の支持基体であって、その概形は円筒形状であり、その表面に感光層12を備えている。
その材質としては、アルミニウム、銅、ニッケル、鉄等の電気伝導性に優れた金属材料を用いることが好ましい。この理由は、ドラム素管13が感光層12内に発生もしくは注入された電荷の通過経路としての役割を果たしており、その電気伝導性が高いほど、優れた帯電特性を発揮することができるためである。
また、このドラム素管の表面に対して、酸化被膜等の電気伝導性の低い層を形成しておくことも好ましい。例えば、材料としてアルミニウムを用いた場合には、アルマイト処理を施すことが好ましい。この理由は、この陽極酸化により得られた酸化被膜が、感光層内部に存在する電荷のアース方向への流量を制御して、その帯電電位等の帯電特性を所望の値に制御することができるためである。
3.フランジ
(1)基本的構成
本発明において用いられる電子写真感光体は、図1に示されるように、その端部にフランジ60を備えている。このフランジ60は、電子写真感光体11を画像形成装置に組み込む際に、装置側のギア部と噛み合うように取り付けられる治具であって、装置内に組み込まれたモータからの回転動力は、このフランジを介して電子写真感光体11に伝達されることとなる。
また、その外形形状としては、図3(a)〜(b)に示すように、全体として円筒形状とすることができる。このような円筒形状のフランジ60は、その外周部分に、ドラム素管13を圧入するための圧入部63を備えている、この圧入部63はドラム素管13の内周よりもやや大きく設計されており、ドラム素管13の内部に嵌め込むように取り付けることで、強固に固定することができる。
また、この圧入部63には、その外周に沿って小片状の延長部64が設けられている。この延長部64は、部分的に切り込み65が形成されており、圧入部63をドラム素管13の内側に嵌め込む際のガイドとしての役割を果たす。
また、圧入部63において、延長部64と対向する側には、リブ部66が設けられている。このリブ部66は、装置側のギア部と噛み合うように、凸部66aや凹部66bが設けてある。また、その外周部分には、ギア66cが形成されている。このような形状のリブ部66は、装置側に取り付けられたギア部と、噛み合うように取り付けられることにより、所定の回転動力を電子写真感光体に対して伝達させることができる。
また、フランジ60の中央部分には貫通孔67が設けられている。この貫通孔67は、図1に示す導通ピン62を通すための孔であって、その中心位置は回転中心と一致している。
(1)基本的構成
本発明において用いられる電子写真感光体は、図1に示されるように、その端部にフランジ60を備えている。このフランジ60は、電子写真感光体11を画像形成装置に組み込む際に、装置側のギア部と噛み合うように取り付けられる治具であって、装置内に組み込まれたモータからの回転動力は、このフランジを介して電子写真感光体11に伝達されることとなる。
また、その外形形状としては、図3(a)〜(b)に示すように、全体として円筒形状とすることができる。このような円筒形状のフランジ60は、その外周部分に、ドラム素管13を圧入するための圧入部63を備えている、この圧入部63はドラム素管13の内周よりもやや大きく設計されており、ドラム素管13の内部に嵌め込むように取り付けることで、強固に固定することができる。
また、この圧入部63には、その外周に沿って小片状の延長部64が設けられている。この延長部64は、部分的に切り込み65が形成されており、圧入部63をドラム素管13の内側に嵌め込む際のガイドとしての役割を果たす。
また、圧入部63において、延長部64と対向する側には、リブ部66が設けられている。このリブ部66は、装置側のギア部と噛み合うように、凸部66aや凹部66bが設けてある。また、その外周部分には、ギア66cが形成されている。このような形状のリブ部66は、装置側に取り付けられたギア部と、噛み合うように取り付けられることにより、所定の回転動力を電子写真感光体に対して伝達させることができる。
また、フランジ60の中央部分には貫通孔67が設けられている。この貫通孔67は、図1に示す導通ピン62を通すための孔であって、その中心位置は回転中心と一致している。
また、このようなフランジ60は、図4に示すように、その一部に金属板からなるアース板61を備えている。このアース板61は、全体として円盤形状であって、その外周部分にある突起68が、ドラム素管13の内面と電気的に接触し、外周部分から中心方向に向かって折り曲げられるように形成された接触片69が、アースに短絡してある導通ピン62と電気的に接触している。
すなわち、このアース板61は、ドラム素管13と導通ピン62とを電気接続する端子としての役割を果たしており、このアース板61と、ドラム素管13とが安定的に接触していることが、優れた帯電特性を発揮するための必須条件となる。
すなわち、このアース板61は、ドラム素管13と導通ピン62とを電気接続する端子としての役割を果たしており、このアース板61と、ドラム素管13とが安定的に接触していることが、優れた帯電特性を発揮するための必須条件となる。
[実施例1〜5]
1.電子写真感光体の作成
電荷発生物質としてX型無金属フタロシアニン2.7重量部と、正孔輸送剤としてスチルベンアミン化合物50重量部と、電子輸送剤としてアゾキノン系化合物35重量部と、結着樹脂として平均分子量30000のビスフェノールZ型ポリカーボネート樹脂100重量部と、テトラヒドロフラン700重量部と、を攪拌容器内に収容した後、ボールミルで50時間混合分散し、塗布液を作成した。次いで、得られた塗布液を軸長さ220mm、直径30mmのアルマイト処理したアルミニウム素管からなる導電性支持体上にディップコート法にて塗布した後、130℃、45分間の条件で熱風乾燥し、膜厚30μmの単層型電子写真感光体を得た。
次いで、この単層型電子写真感光体の端部において、樹脂成形して得られたフランジ及びSUS304を加工成形して得られたアース板を取り付け、ドラム素管とアース板と電気的に接続した。
1.電子写真感光体の作成
電荷発生物質としてX型無金属フタロシアニン2.7重量部と、正孔輸送剤としてスチルベンアミン化合物50重量部と、電子輸送剤としてアゾキノン系化合物35重量部と、結着樹脂として平均分子量30000のビスフェノールZ型ポリカーボネート樹脂100重量部と、テトラヒドロフラン700重量部と、を攪拌容器内に収容した後、ボールミルで50時間混合分散し、塗布液を作成した。次いで、得られた塗布液を軸長さ220mm、直径30mmのアルマイト処理したアルミニウム素管からなる導電性支持体上にディップコート法にて塗布した後、130℃、45分間の条件で熱風乾燥し、膜厚30μmの単層型電子写真感光体を得た。
次いで、この単層型電子写真感光体の端部において、樹脂成形して得られたフランジ及びSUS304を加工成形して得られたアース板を取り付け、ドラム素管とアース板と電気的に接続した。
2.導通検査
得られた電子写真感光体を、本発明における導通検査装置に取り付けるとともに、鋸歯状電極との距離(間隙幅)が2mmとなるように調整した。また、フランジの貫通孔にアース短絡してある導通ピンを通すとともに、この導通ピンとアース板に設けられた接触片とが電気的に接続するように調整した。
次いで、回転手段を用いて電子写真感光体を回転速度120rpmで回転させた。
その後、回転速度が一定となった後、電圧印加手段に対して4.5kVの電圧を印加した。このとき、鋸歯状電極と電子写真感光体との間に流れる放電電流の電流量を、電流計を用いてモニタリングした。
最後に、判定機を用いて、モニタリングされた電流量を電流密度に換算するとともに、導通判定基準値として設定した値(電流値で20μA、電流密度で1.0×10⁻³A/m2)と比較することで、下記合否判定基準に準じて評価した。得られた結果を表1に示す。
○:電流密度が1.0×10⁻³A/m2を超えた値である。
×:電流密度が1.0×10⁻³A/m2以下の値である。
得られた電子写真感光体を、本発明における導通検査装置に取り付けるとともに、鋸歯状電極との距離(間隙幅)が2mmとなるように調整した。また、フランジの貫通孔にアース短絡してある導通ピンを通すとともに、この導通ピンとアース板に設けられた接触片とが電気的に接続するように調整した。
次いで、回転手段を用いて電子写真感光体を回転速度120rpmで回転させた。
その後、回転速度が一定となった後、電圧印加手段に対して4.5kVの電圧を印加した。このとき、鋸歯状電極と電子写真感光体との間に流れる放電電流の電流量を、電流計を用いてモニタリングした。
最後に、判定機を用いて、モニタリングされた電流量を電流密度に換算するとともに、導通判定基準値として設定した値(電流値で20μA、電流密度で1.0×10⁻³A/m2)と比較することで、下記合否判定基準に準じて評価した。得られた結果を表1に示す。
○:電流密度が1.0×10⁻³A/m2を超えた値である。
×:電流密度が1.0×10⁻³A/m2以下の値である。
3.欠陥検査
導通検査において得られた電流密度に対して、欠陥検査としての判定基準値(電流値で350μA、電流密度で1.7×10⁻²A/m2)を設定し、下記合否判定基準に準じて評価した。得られた結果を表1に示す。
○:電流密度が1.7×10⁻²A/m2未満の値である。
×:電流密度が1.7×10⁻²A/m2以上の値である。
導通検査において得られた電流密度に対して、欠陥検査としての判定基準値(電流値で350μA、電流密度で1.7×10⁻²A/m2)を設定し、下記合否判定基準に準じて評価した。得られた結果を表1に示す。
○:電流密度が1.7×10⁻²A/m2未満の値である。
×:電流密度が1.7×10⁻²A/m2以上の値である。
本発明の導通検査方法及び導通検査装置によれば、所定形状を有する電極を電子写真感光体表面に対向配置させるとともに、当該電極に電圧を印加して放電電流を発生させることにより、電子写真感光体とアース板との導通の有無を、その放電電流の電流密度から判定して、簡易かつ確実に導通安定性を維持することができるようになった。したがって、かかる導通検査方法及び導通検査装置によって検査された電子写真感光体は、複写機やプリンター等の各種画像形成装置における電気特性や画像特性の向上のみならず、経済的効果に著しく寄与することが期待される。
10:導通検査装置、11:電子写真感光体、12:感光層、13:ドラム基体(支持基体)、20:鋸歯状電極、30:電圧印加手段、40:回転手段、50:電流計、60:フランジ、61:アース板、62:導通ピン、80:判定機
Claims (8)
- ドラム素管表面に感光層を有する電子写真感光体と、前記ドラム素管の端部に取り付けられたアース板と、の間の導通を検査するための導通検査方法であって、
前記感光層に対向するように配置される長尺形状の鋸歯状電極と、当該鋸歯状電極に対して電圧を印加するための電圧印加手段と、前記電子写真感光体を円筒軸回りに回転駆動させるための回転手段と、を含む導通検査装置を用いるとともに、
前記回転手段により前記電子写真感光体を回転させながら、前記電圧印加手段により前記鋸歯状電極に対して電圧を印加する工程と、
前記鋸歯状電極から前記電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定する工程と、を含むことを特徴とする導通検査方法。 - 前記導通判定する工程において、前記放電電流の電流密度が1.0×10⁻³(A/m2)以下であるときに導通不良と判定することを特徴とする請求項1に記載の導通検査方法。
- 前記回転手段における回転速度を30〜200rpmの範囲内の値とすることを特徴とする請求項1又は2に記載の導通検査方法。
- 前記導通判定する工程において、前記感光層に対して光照射させながら導通判定することを特徴とする請求項1〜3のいずれか一項に記載の導通検査方法。
- ドラム素管表面に感光層を有する電子写真感光体と、前記ドラム素管の端部に取り付けられたアース板と、の間の導通を検査するための導通検査装置であって、
前記感光層に対向するように配置される長尺形状の鋸歯状電極と、当該鋸歯状電極に対して電圧を印加するための電圧印加手段と、前記電子写真感光体を円筒軸回りに回転駆動させるための回転手段と、を含むとともに、
前記回転手段により前記電子写真感光体を回転させながら、前記電圧印加手段により前記鋸歯状電極に対して電圧を印加し、前記鋸歯状電極から前記電子写真感光体表面に向かって流れる放電電流の電流密度に基づいて導通判定することを特徴とする導通検査装置。 - 前記鋸歯状電極と前記電子写真感光体の表面との最近接距離を0.1〜3mmの範囲内の値とすることを特徴とする請求項5に記載の導通検査装置。
- 前記導通検査装置において、前記電子写真感光体及び鋸歯状電極は縦置き配置してあることを特徴とする請求項5又は6に記載の導通検査装置。
- 前記鋸歯状電極の表面がニッケルメッキ処理してあることを特徴とする請求項5〜7のいずれか一項に記載の導通検査装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006115517A JP2007285965A (ja) | 2006-04-19 | 2006-04-19 | 導通検査方法及び導通検査装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006115517A JP2007285965A (ja) | 2006-04-19 | 2006-04-19 | 導通検査方法及び導通検査装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007285965A true JP2007285965A (ja) | 2007-11-01 |
Family
ID=38757866
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006115517A Pending JP2007285965A (ja) | 2006-04-19 | 2006-04-19 | 導通検査方法及び導通検査装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2007285965A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20120119725A1 (en) * | 2009-08-04 | 2012-05-17 | Ball Packaging Europe Gmbh | Device and method for surface |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6163172U (ja) * | 1984-09-29 | 1986-04-28 | ||
| JPS621166U (ja) * | 1985-06-19 | 1987-01-07 | ||
| JPS6385782A (ja) * | 1986-09-30 | 1988-04-16 | Mita Ind Co Ltd | 画像形成装置用感光体のピンホ−ル検出方法 |
| JPH0365984U (ja) * | 1989-10-30 | 1991-06-26 | ||
| JPH11282310A (ja) * | 1998-03-31 | 1999-10-15 | Mitsubishi Chemical Corp | 電子写真感光体用フランジ装着装置 |
| JP2000146920A (ja) * | 1998-11-13 | 2000-05-26 | Ricoh Co Ltd | ピンホール検査装置 |
| JP2001013112A (ja) * | 1999-07-01 | 2001-01-19 | Ricoh Co Ltd | 欠陥検査装置 |
| JP2002132090A (ja) * | 2000-08-18 | 2002-05-09 | Mitsubishi Chemicals Corp | 感光体ドラム及びその組み立て方法並びにそれを用いた画像形成装置 |
| JP2003161723A (ja) * | 2001-11-27 | 2003-06-06 | Kyocera Mita Corp | 欠陥検査装置 |
-
2006
- 2006-04-19 JP JP2006115517A patent/JP2007285965A/ja active Pending
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6163172U (ja) * | 1984-09-29 | 1986-04-28 | ||
| JPS621166U (ja) * | 1985-06-19 | 1987-01-07 | ||
| JPS6385782A (ja) * | 1986-09-30 | 1988-04-16 | Mita Ind Co Ltd | 画像形成装置用感光体のピンホ−ル検出方法 |
| JPH0365984U (ja) * | 1989-10-30 | 1991-06-26 | ||
| JPH11282310A (ja) * | 1998-03-31 | 1999-10-15 | Mitsubishi Chemical Corp | 電子写真感光体用フランジ装着装置 |
| JP2000146920A (ja) * | 1998-11-13 | 2000-05-26 | Ricoh Co Ltd | ピンホール検査装置 |
| JP2001013112A (ja) * | 1999-07-01 | 2001-01-19 | Ricoh Co Ltd | 欠陥検査装置 |
| JP2002132090A (ja) * | 2000-08-18 | 2002-05-09 | Mitsubishi Chemicals Corp | 感光体ドラム及びその組み立て方法並びにそれを用いた画像形成装置 |
| JP2003161723A (ja) * | 2001-11-27 | 2003-06-06 | Kyocera Mita Corp | 欠陥検査装置 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20120119725A1 (en) * | 2009-08-04 | 2012-05-17 | Ball Packaging Europe Gmbh | Device and method for surface |
| JP2013501232A (ja) * | 2009-08-04 | 2013-01-10 | ボール パッケージング ユーロップ ゲゼルシャフト ミット ベシュレンクテル ハフツング | 検査局を用いて表面処理を行なうための装置と方法 |
| US9644938B2 (en) | 2009-08-04 | 2017-05-09 | Ball Packaging Europe Gmbh | Device and method for surface processing having a test station |
| KR101779220B1 (ko) * | 2009-08-04 | 2017-09-26 | 볼 패키징 유럽 게엠베하 | 테스트 스테이션을 포함하는 표면 처리 장치 및 방법 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2015045359A1 (ja) | 電子写真用の導電性部材、プロセスカートリッジおよび電子写真装置 | |
| US7715743B2 (en) | Charger with a probe and controller | |
| US7801464B2 (en) | Ion generating device with a discharge electrode on a dielectric body coated by a protective layer made of metal | |
| JP2009128642A (ja) | 帯電装置および画像形成装置 | |
| EP1887427B1 (en) | Electrophotographic photosensitive body and image-forming device comprising same | |
| JP2021148548A (ja) | モータステータの絶縁検査装置 | |
| JP2007298584A (ja) | エージング処理方法及びエージング処理装置 | |
| JP3817165B2 (ja) | 欠陥検査装置 | |
| GB2324880A (en) | Electrophotographic medium | |
| JP2000146920A (ja) | ピンホール検査装置 | |
| KR100307684B1 (ko) | 충전장치및이미지형성장치 | |
| JP3845230B2 (ja) | 感光体ドラムの内面検査装置 | |
| US20250135553A1 (en) | Systems and methods for electrical resistance diagnostic for conductivity monitoring in laser powder bed fusion | |
| KR20210050394A (ko) | 이차전지 검사장치 및 검사방법 | |
| JP2005099133A (ja) | 電子写真用感光体の劣化加速試験方法とそれに用いられる帯電装置 | |
| JP4097009B2 (ja) | 電子写真用感光体試験装置 | |
| JP2006072039A (ja) | 電子写真感光体 | |
| JP2012103304A (ja) | 画像形成装置 | |
| JP4428527B2 (ja) | 電子写真用感光体の劣化加速試験方法と劣化加速試験装置 | |
| Borra | Whiskers: The Role of Electric Fields in the Formation Mechanism and Methods for Whisker Growth Mitigation | |
| JP4546784B2 (ja) | 感光体特性評価装置 | |
| JP5060881B2 (ja) | 帯電装置および画像形成装置 | |
| JP2003162074A (ja) | 感光体部材欠陥検査装置 | |
| JP2005084472A (ja) | 近接帯電部材、近接帯電部材製造方法、帯電装置及び画像形成装置 | |
| JP4234080B2 (ja) | 感光体劣化加速試験方法及び加速試験装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20081010 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20100302 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20100310 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Effective date: 20100629 Free format text: JAPANESE INTERMEDIATE CODE: A02 |