JP2007289979A - Ti添加はだ焼鋼からなる鋳鋼片または鋼塊の製造方法およびその鋳鋼片または鋼塊並びにその鋳鋼片または鋼塊からなるはだ焼鋼鋼材 - Google Patents
Ti添加はだ焼鋼からなる鋳鋼片または鋼塊の製造方法およびその鋳鋼片または鋼塊並びにその鋳鋼片または鋼塊からなるはだ焼鋼鋼材 Download PDFInfo
- Publication number
- JP2007289979A JP2007289979A JP2006118602A JP2006118602A JP2007289979A JP 2007289979 A JP2007289979 A JP 2007289979A JP 2006118602 A JP2006118602 A JP 2006118602A JP 2006118602 A JP2006118602 A JP 2006118602A JP 2007289979 A JP2007289979 A JP 2007289979A
- Authority
- JP
- Japan
- Prior art keywords
- steel
- less
- ingot
- cast
- slab
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D25/00—Special casting characterised by the nature of the product
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/001—Ferrous alloys, e.g. steel alloys containing N
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/04—Ferrous alloys, e.g. steel alloys containing manganese
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/06—Ferrous alloys, e.g. steel alloys containing aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/14—Ferrous alloys, e.g. steel alloys containing titanium or zirconium
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Heat Treatment Of Steel (AREA)
Abstract
【課題】 被削性に悪影響の大径TiNまたはNリッチなTiCN介在物の生成を抑制したTi添加はだ焼鋼の鋳鋼片の提供。
【解決手段】 質量%で、C:0.10〜0.30%、Si:0.03〜1.00%、Mn:0.20〜1.00%、P:0.025%以下、S:0.001〜0.030%、N:0.0100%以下、Ti:0.05〜0.20%、Al:0.003〜0.050%、O:0.0030%以下と、さらにCr:0.15〜2.00%、Ni:0.10〜2.00%、Mo:0.03〜0.30%、B:0.0001〜0.0020%、V:0.01〜0.20%、Nb:0.01〜0.15%の1種以上を含有し、残部Feと不可避不純物のはだ焼鋼の径23cm以下の鋳鋼片で極値統計法で予測の被検面積30,000mm2で晶出のTiNまたはTiNCの最大大きさの√(area max)が50μm以下のTi添加はだ焼鋼の鋳鋼片。
【選択図】 図1
Description
本発明は、自動車用部品やその他の種々の産業用機械や装置の部品に使用される機械構造用鋼においてTiを添加したはだ焼鋼からなる鋳鋼片または鋼塊の製造方法およびその鋳鋼片または鋼塊並びにはだ焼鋼からなる鋼材に関するものである。
従来、はだ焼鋼は一般に熱間加工や冷間加工、切削加工などにより所定の製品形状とした後、900℃以上の浸炭焼入れ焼戻し処理が行われる。しかし、浸炭前組織や浸炭条件などの組み合わせにより、浸炭時に結晶粒の粗大化が発生して、鋼材の疲労強度や静的強度などの低下をもたらすことがある。それを防ぐために、はだ焼鋼においてはAlNやNbCNといった析出物をピン止め粒子として活用する。このため、鋼材にAl、Nb、Nなどの成分調整を行うことがある。Ti添加はだ焼鋼も結晶粒の粗大化防止を目的にTiを添加した鋼材である。しかしながら、このようなTi添加はだ焼鋼では、硬質のTiNまたはNリッチなTiCNが多量に存在するため、その後の切削加工が困難となる問題がある。特に、量産炉にて溶解したTi添加はだ焼鋼においてはその傾向が顕著に認められている。
出願人は、機械構造用Ti添加鋼の疲労特性に悪影響を及ぼすTiNまたはNリッチなTiCNの生成を抑制したTi添加鋼において、極値統計法により予測した被検面積30,000mm2における鋼中に晶出のTiNまたはTiCNの最大大きさの(area max)1/2(以下、「√(area max)」という。)が80μm以下であるとしたTi添加高強度鋼の発明を提案している(例えば、特許文献1参照。)。しかし、このTi添加高強度鋼では、上記のように疲労強度を良好とするものであるが、この被削性は必ずしも優れていなかった。
本発明が解決しようとする課題は、Ti含有の機械構造用鋼の鋼材から切削加工して製品形状とする際に、従来のTi添加鋼においては十分に解決することができなかった被削性に悪影響を及ぼす大径のTiNまたはNリッチなTiCNの介在物の生成を抑制しうるTi添加はだ焼鋼からなる鋳鋼片または鋼塊の製造方法およびその方法からなる鋳鋼片または鋼塊並びにその鋳鋼片または鋼塊からなるはだ焼鋼材を提供することである。
上記の課題を解決するための本発明の手段は、請求項1の発明では、はだ焼鋼の製造において、質量%で、C:0.10〜0.30%、Ti:0.05〜0.20%、N:0.0100%以下の成分を含有する鋼を、直径23cm以下の丸鋳鋼片または丸鋼塊に製造することを特徴とするTi添加はだ焼鋼からなる鋳鋼片または鋼塊の製造方法である。
請求項2の発明では、はだ焼鋼の製造において、質量%で、C:0.10〜0.30%、Ti:0.05〜0.20%、N:0.0100%以下の成分を含有する鋼を、短辺23cm以下の角鋳鋼片または角鋼塊に製造することを特徴とするTi添加はだ焼鋼からなる鋳鋼片または鋼塊の製造方法である。
請求項3の発明では、はだ焼鋼において、質量%で、C:0.10〜0.30%、Ti:0.05〜0.20%、N:0.0100%以下の成分を含有し、直径または短辺が23cm以下の鋳鋼片または鋼塊からなり、該鋳鋼片または鋼塊は極値統計法により予測した被検面積30,000mm2における鋼中に晶出のTiNまたはTiNCの最大大きさ:√(area max)が50μm以下であることを特徴とするTi添加はだ焼鋼からなる鋳鋼片または鋼塊である。
請求項4の発明では、質量%で、C:0.10〜0.30%、Si:0.03〜1.00%、Mn:0.20〜1.00%、P:0.025%以下、S:0.001〜0.030%、N:0.0100%以下、Ti:0.05〜0.20%、Al:0.003〜0.050%、O:0.0030%以下を含有し、さらにCr:0.15〜2.00%、Ni:0.10〜2.00%、Mo:0.03〜0.30%、B:0.0001〜0.0020%、V:0.01〜0.20%、Nb:0.01〜0.15%の1種または2種以上を含有し、残部Feおよび不可避不純物からなる鋼からなり、直径または短辺が23cm以下の鋳鋼片または鋼塊からなり、該鋳鋼片または鋼塊は極値統計法により予測した被検面積30,000mm2における鋼中に晶出のTiNまたはTiNCの最大大きさ:√(area max)が50μm以下であることを特徴とするTi添加はだ焼鋼からなる鋳鋼片または鋼塊である。
請求項5の発明では、請求項1〜4のいずれか1項の手段の鋳鋼片または鋼塊を熱間圧延または熱間鍛造して得ることを特徴とするTi添加はだ焼鋼鋼材である。
上記の発明の構成における限定理由を説明する。
先ず、成分限定理由について、なお、%は質量%を示す。
先ず、成分限定理由について、なお、%は質量%を示す。
C:0.10〜0.30%
Cは、素材の芯部の焼入性、鍛造性、機械加工性に影響する元素であり、Cが0.10%未満では十分な芯部の硬さが得られず、強度が低下するため、0.10%以上を含有する必要がある。しかし、0.30%を超えると、素材の硬さが増加して被削性および鍛造性などの加工性を阻害する。そこでCは0.10〜0.30%とする。
Cは、素材の芯部の焼入性、鍛造性、機械加工性に影響する元素であり、Cが0.10%未満では十分な芯部の硬さが得られず、強度が低下するため、0.10%以上を含有する必要がある。しかし、0.30%を超えると、素材の硬さが増加して被削性および鍛造性などの加工性を阻害する。そこでCは0.10〜0.30%とする。
Ti:0.05〜0.20%、好ましくは0.05〜0.15%
Tiは浸炭時の結晶粒を微細化させるのに有効な元素であり、Tiが0.05%未満では浸炭時の結晶粒の微細化の効果は発揮されないので0.05%以上を含有する必要がある。しかし、0.20%を超えるとTiNやTiCNを生成して被削性を阻害する。そこでTiは0.05〜0.20%、好ましくは0.05〜0.15%とする。
Tiは浸炭時の結晶粒を微細化させるのに有効な元素であり、Tiが0.05%未満では浸炭時の結晶粒の微細化の効果は発揮されないので0.05%以上を含有する必要がある。しかし、0.20%を超えるとTiNやTiCNを生成して被削性を阻害する。そこでTiは0.05〜0.20%、好ましくは0.05〜0.15%とする。
N:0.0100%以下、好ましくは0.0080%以下
Nは上記のとおり、0.20%を超えるTiと反応してTiNやTiCNを生成してり被削性を阻害する。そこでNは0.0100%以下、好ましくは0.0080%以下とする。
Nは上記のとおり、0.20%を超えるTiと反応してTiNやTiCNを生成してり被削性を阻害する。そこでNは0.0100%以下、好ましくは0.0080%以下とする。
Si:0.03〜1.00%、好ましくは0.05〜0.40%
Siは脱酸に必要な元素であり、Siが0.03%未満ではその効果は十分でなく、1.00%を超えると、素材の硬さが増加し被削性および鍛造性などの加工性を阻害する。そこでSiは0.03〜1.00%、好ましくは0.05〜0.40%とする。
Siは脱酸に必要な元素であり、Siが0.03%未満ではその効果は十分でなく、1.00%を超えると、素材の硬さが増加し被削性および鍛造性などの加工性を阻害する。そこでSiは0.03〜1.00%、好ましくは0.05〜0.40%とする。
Mn:0.20〜1.00%、好ましくは0.25〜0.70%
Mnは焼入れ性の確保に必要な元素であり、Mnが0.20%未満ではその効果は十分でなく、1.00%を超えると、素材の硬さが増加し被削性および鍛造性などの加工性を阻害する。そこでMnは0.20〜1.00%、好ましくは0.25〜0.70%とする。
Mnは焼入れ性の確保に必要な元素であり、Mnが0.20%未満ではその効果は十分でなく、1.00%を超えると、素材の硬さが増加し被削性および鍛造性などの加工性を阻害する。そこでMnは0.20〜1.00%、好ましくは0.25〜0.70%とする。
S:0.001〜0.030%、好ましくは0.003〜0.020%
Sは被削性の確保には有効な元素であり、Sが0.001%未満ではその効果は十分でなく、好ましくは0.003%以上を必要とし、0.030%を超えると、冷間加工性が阻害され、疲労強度が劣化する。そこでSは0.001〜0.030%、好ましくは0.003〜0.020%とする。
Sは被削性の確保には有効な元素であり、Sが0.001%未満ではその効果は十分でなく、好ましくは0.003%以上を必要とし、0.030%を超えると、冷間加工性が阻害され、疲労強度が劣化する。そこでSは0.001〜0.030%、好ましくは0.003〜0.020%とする。
Al:0.003〜0.050%
Alは製鋼時の脱酸に必要な元素であり、0.003%以下では脱酸が不充分であり、0.050%を超えると、非金属介在物が生成して疲労強度が低下する。そこでAlは0.003〜0.050%とする。
Alは製鋼時の脱酸に必要な元素であり、0.003%以下では脱酸が不充分であり、0.050%を超えると、非金属介在物が生成して疲労強度が低下する。そこでAlは0.003〜0.050%とする。
P:0.025%以下
Pは不純成分で浸炭部品の結晶粒界を脆化させるので、Pは0.025%以下とする。
Pは不純成分で浸炭部品の結晶粒界を脆化させるので、Pは0.025%以下とする。
O:0.0030%以下
Oは各種の非金属介在物を生成して浸炭部品の結晶粒界を脆化させるので、Oは0.0030%以下とする。
Oは各種の非金属介在物を生成して浸炭部品の結晶粒界を脆化させるので、Oは0.0030%以下とする。
Cr、Ni、Mo、B、V、Nb:選択的に1種または2種以上とする。
Cr:0.15〜2.00%
Crは焼入れ性の確保および靱性の向上に必要な元素であり、Crが0.15%未満ではその効果は十分でなく、2.00%を超えると、素材の硬さが増加し被削性および鍛造性などの加工性を阻害する。そこでCrは0.15〜2.00%とする。
Crは焼入れ性の確保および靱性の向上に必要な元素であり、Crが0.15%未満ではその効果は十分でなく、2.00%を超えると、素材の硬さが増加し被削性および鍛造性などの加工性を阻害する。そこでCrは0.15〜2.00%とする。
Ni:0.10〜2.00%
Niは靭性の向上に有効な元素である。しかし、Niは0.10%未満ではその効果はなく、2.00%を超えると、素材の硬さが増加し、被削性および鍛造性などの加工性を阻害し、コストアップとなる。そこでNiは0.10〜2.00%とする。
Niは靭性の向上に有効な元素である。しかし、Niは0.10%未満ではその効果はなく、2.00%を超えると、素材の硬さが増加し、被削性および鍛造性などの加工性を阻害し、コストアップとなる。そこでNiは0.10〜2.00%とする。
Mo:0.03〜0.30%
Moは靭性の向上に有効な元素であるが、0.03%未満ではその効果はない。一方、Moは0.30%を超えると、素材の硬さが増加し、被削性および鍛造性などの加工性を阻害し、コストアップとなる。そこでMoは0.03〜0.30%とする。
Moは靭性の向上に有効な元素であるが、0.03%未満ではその効果はない。一方、Moは0.30%を超えると、素材の硬さが増加し、被削性および鍛造性などの加工性を阻害し、コストアップとなる。そこでMoは0.03〜0.30%とする。
B:0.0001〜0.0020%
Bは焼入れ性の向上に有効な元素であるが、0.0001%未満ではその効果はなく、0.0020%を超えると、その効果は飽和する。そこでBは0.0001〜0.0020%とする。
Bは焼入れ性の向上に有効な元素であるが、0.0001%未満ではその効果はなく、0.0020%を超えると、その効果は飽和する。そこでBは0.0001〜0.0020%とする。
V:0.01〜0.20%
Vは結晶粒微細化し靱性向上に有効な元素であるが、0.01%未満ではその効果はなく、0.20%を超えると、結晶粒微細化の効果は飽和し、コストアップとなる。そこでVは0.01〜0.20%とする。
Vは結晶粒微細化し靱性向上に有効な元素であるが、0.01%未満ではその効果はなく、0.20%を超えると、結晶粒微細化の効果は飽和し、コストアップとなる。そこでVは0.01〜0.20%とする。
Nb:0.01〜0.15%
Nbは結晶粒微細化し靱性向上に有効な元素であるが、0.01%未満ではその効果はなく、0.15%を超えると、結晶粒微細化の効果は飽和し、コストアップとなる。そこでNbは0.01〜0.15%とする。
Nbは結晶粒微細化し靱性向上に有効な元素であるが、0.01%未満ではその効果はなく、0.15%を超えると、結晶粒微細化の効果は飽和し、コストアップとなる。そこでNbは0.01〜0.15%とする。
丸鋳片および丸鋼塊の直径23cm以下、もしくは角鋳鋼片または角鋼塊の短辺23cm以下
丸鋳片および丸鋼塊の直径もしくは角鋳鋼片または角鋼塊の短辺が23cmを超えると、TiNやTiCNの介在物のサイズが大きくなり、被削性に悪影響を及ぼすこととなる。そこで直径あるいは短辺が23cm以下のサイズの鋳鋼片あるいは鋼塊に鋳造することで介在物のTiN、TiCNのサイズが小さくでき、被削性への悪影響を低減することができる。そこで丸鋳片および丸鋼塊の直径23cm以下、もしくは角鋳鋼片または角鋼塊の短辺23cm以下とする。
丸鋳片および丸鋼塊の直径もしくは角鋳鋼片または角鋼塊の短辺が23cmを超えると、TiNやTiCNの介在物のサイズが大きくなり、被削性に悪影響を及ぼすこととなる。そこで直径あるいは短辺が23cm以下のサイズの鋳鋼片あるいは鋼塊に鋳造することで介在物のTiN、TiCNのサイズが小さくでき、被削性への悪影響を低減することができる。そこで丸鋳片および丸鋼塊の直径23cm以下、もしくは角鋳鋼片または角鋼塊の短辺23cm以下とする。
√(area max)が50μm以下、好ましくは30μm以下
極値統計法により予測した被検面積30,000mm2における鋼中に晶出する介在物のTiNまたはTiNCの最大大きさの√(area max)が50μmより大きいと被削性を阻害する。そこで介在物のTiNまたはTiNCの最大大きさの√(area max)を50μm以下、好ましくは30μm以下とする。
極値統計法により予測した被検面積30,000mm2における鋼中に晶出する介在物のTiNまたはTiNCの最大大きさの√(area max)が50μmより大きいと被削性を阻害する。そこで介在物のTiNまたはTiNCの最大大きさの√(area max)を50μm以下、好ましくは30μm以下とする。
本発明による方法により製造のTi添加のはだ焼鋼からなる鋳鋼片または鋼塊並びにこれらからなるTi添加はだ焼鋼鋼材は、鋼材製造時の鋳片あるいは鋼塊の鋳造サイズの大きさを、丸形状のものではその直径を、角形状のものではその短辺を、それぞれ23cm以下に規定することで、被削性に悪影響を及ぼすTiNまたはTiCNからなる介在物の最大大きさの√(area max)を50μm以下とでき、その結果、本発明は被削性に優れたTi添加はだ焼鋼からなる鋳鋼片もしくは鋼塊または鋼材を得ることができるなど、本発明の手段からなる製造方法およびその製造方法よりなる鋳鋼片または鋼塊並びにその鋳鋼片または鋼塊から熱間圧延または熱間鍛造して得たTi添加はだ焼鋼鋼材は従来にない優れた効果を奏するものである。
本発明を実施するための最良の形態を以下に説明する。
表1および表2に示す成分からなる鋼を90t電気炉で溶製し、あるいは1t真空溶解炉(1tVIM炉)で溶解生成し、種々のサイズの大きさに鋳造を行い、鋳鋼片および鋼塊とした。これらの鋳鋼片および鋼塊のサイズは、電気炉材では、短辺38cm×長辺49cmの鋳鋼片とし、真空溶解炉材では、短辺16cm×長辺18cmの鋼塊、または直径30cmの丸鋼塊、直径19cmの丸鋼塊をそれぞれ得た。これらの鋳鋼片および鋼塊を1230℃以上に加熱して、φ60mmおよびφ32mmの棒鋼に熱間鍛造した。得られた棒鋼について、900℃で1時間の焼準処理を行った後に各試験片を作製した。なお、表1のNo.1〜20に区分でTi添加鋼(請求成分)として本発明の請求項で規定する成分のTi添加はだ焼鋼についての化学成分と適用の溶解炉を示す。なお、表1において網掛け部で示すCr、Ni、Moは不可避的に含有される不純物である。さらに表2のNo.21〜28に区分でTi無添加鋼として、本発明で規定するTi含有量未満の鋼を比較鋼として示し、No.29〜36に区分でTi添加鋼(請求外成分)として、Tiが本発明の請求項で規定する範囲から外れているか、本発明の請求項の範囲を満たしていても他の化学成分が本発明の請求項を満足しない成分からなる鋼について、それらを網掛け部で示し、それらの化学成分と溶解炉の種類を電気炉または1tVIMとして示す。
表1および表2に示す成分からなる鋼を90t電気炉で溶製し、あるいは1t真空溶解炉(1tVIM炉)で溶解生成し、種々のサイズの大きさに鋳造を行い、鋳鋼片および鋼塊とした。これらの鋳鋼片および鋼塊のサイズは、電気炉材では、短辺38cm×長辺49cmの鋳鋼片とし、真空溶解炉材では、短辺16cm×長辺18cmの鋼塊、または直径30cmの丸鋼塊、直径19cmの丸鋼塊をそれぞれ得た。これらの鋳鋼片および鋼塊を1230℃以上に加熱して、φ60mmおよびφ32mmの棒鋼に熱間鍛造した。得られた棒鋼について、900℃で1時間の焼準処理を行った後に各試験片を作製した。なお、表1のNo.1〜20に区分でTi添加鋼(請求成分)として本発明の請求項で規定する成分のTi添加はだ焼鋼についての化学成分と適用の溶解炉を示す。なお、表1において網掛け部で示すCr、Ni、Moは不可避的に含有される不純物である。さらに表2のNo.21〜28に区分でTi無添加鋼として、本発明で規定するTi含有量未満の鋼を比較鋼として示し、No.29〜36に区分でTi添加鋼(請求外成分)として、Tiが本発明の請求項で規定する範囲から外れているか、本発明の請求項の範囲を満たしていても他の化学成分が本発明の請求項を満足しない成分からなる鋼について、それらを網掛け部で示し、それらの化学成分と溶解炉の種類を電気炉または1tVIMとして示す。
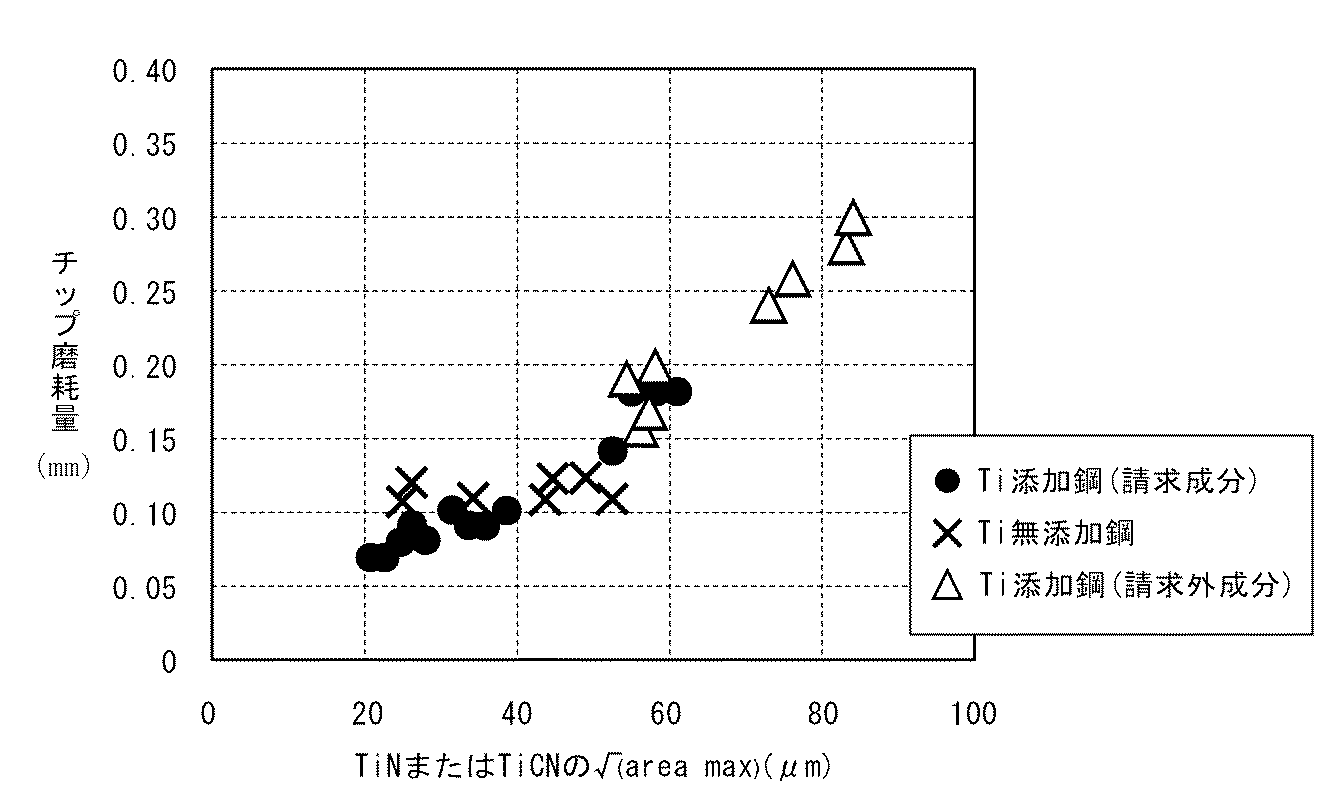
φ60mmの棒鋼からTiNまたはTiNCの最大大きさの√(area max)を極値統計法により、棒鋼の中部および周部について被検面積:30,000mm2において予測した。さらに、φ60mmの棒鋼から超硬旋削試験片とドリル寿命試験片を作製して被削性の評価を行った。なお、表3に超硬旋削試験の条件を示し、表4にドリル寿命試験の条件を示す。一方、φ32mmの棒鋼からシャルピー衝撃試験片(角10mm×55mm−2mm10RCノッチ)および3点曲げ試験片(角10mm×70mm−2mmVノッチ)を作製し、試験に供した。なお、シャルピー試験片と3点曲げ試験片は、φ32mmの焼準処理材をφ30mmに旋削後、減面率50%で引き抜き加工した棒鋼から試験片を割出し、950℃にて浸炭焼入れした後に、180℃の焼き戻しを実施してそれぞれ評価した。
上記の各種の鋳片サイズおよび鋼塊サイズにおける試験結果を表5に示す。これらの表5において、鋳片サイズおよび鋼塊サイズとして、丸鋳片および丸鋼塊の場合は直径で、角状の鋳片および鋼塊の場合はその短辺でその大きさを示している。
表5において奇数番のNo.のものは、鋳片および鋼塊サイズが丸型のものではその直径が、角型のものではその短辺が23cmを超えるものである。これに対し、偶数番のNo.のものは、鋳片および鋼塊サイズが丸型のものではその直径が、角型のものではその短辺が23cm以内のものである。表5および図1に見られるように、本発明の請求項に規定する化学成分を有するTi添加はだ焼鋼のNo.1〜20の20種中の偶数番の10種のものは、鋳片および鋼塊サイズの直径または短径の値が23cm以下の小さなものであり、この場合、TiNまたはTiCNの最大大きさの√(area max)は39μm以下で、奇数番の10種のものよりも小さいことがわかる。
さらに表5および図1から、同一の鋳片サイズおよび鋼塊サイズで比較すると、表5のNo.1〜20の本発明の請求成分のTi添加はだ焼鋼のTiNまたはTiCNの最大大きさの√(area max)は、表5のNo.29〜36の本発明の請求外成分のTi添加鋼よりも、小さいことがわかる。
さらに表5および図2から、表5のNo.1〜20の本発明の請求項に規定する成分のTi添加鋼の中で、本発明である10種の偶数番の鋳片および鋼塊サイズの直径または短径の値が23cm以下の小さなものでは、TiNまたはTiCNの最大大きさの√(area max)が小さいほど、超硬旋削試験によるチップの磨耗量が少なく、かつ、鋳片および鋼塊サイズの直径または短径の値が23cmより大きな奇数番のものに比して小さいことがわかる。
さらに表5および図3から、表5のNo.1〜20の本発明のTi添加鋼のものは、TiNまたはTiCNの最大大きさの√(area max)の小さい鋳片および鋼塊サイズの直径または短径の値が23cm以下の偶数番の本発明のものは、ドリル穿孔数が奇数番のものよりも、多くなっていることがわかる。
表5のNo.1〜20の本発明の成分範囲のTi添加鋼のものは、結晶粒の粗大化は認められず、従って、その衝撃強度および3点曲げ試験による亀裂発生荷重は、表5のNo.21〜28の比較鋼である非Ti添加鋼のものよりも高く、本発明のTi添加鋼は優れていることがわかる。
Claims (5)
- はだ焼鋼の製造において、質量%で、C:0.10〜0.30%、Ti:0.05〜0.20%、N:0.0100%以下の成分を含有する鋼を、直径23cm以下の丸鋳鋼片または丸鋼塊に製造することを特徴とするTi添加はだ焼鋼からなる鋳鋼片または鋼塊の製造方法。
- はだ焼鋼の製造において、質量%で、C:0.10〜0.30%、Ti:0.05〜0.20%、N:0.0100%以下の成分を含有する鋼を、短辺23cm以下の角鋳鋼片または角鋼塊に製造することを特徴とするTi添加はだ焼鋼からなる鋳鋼片または鋼塊の製造方法。
- はだ焼鋼において、質量%で、C:0.10〜0.30%、Ti:0.05〜0.20%、N:0.0100%以下の成分を含有し、直径または短辺が23cm以下の鋳鋼片または鋼塊からなり、該鋳鋼片または鋼塊は極値統計法により予測した被検面積30,000mm2における鋼中に晶出のTiNまたはTiNCの最大大きさ:(area max)1/2(以下、「√(area max)」という。)が50μm以下であることを特徴とするTi添加はだ焼鋼からなる鋳鋼片または鋼塊。
- 質量%で、C:0.10〜0.30%、Si:0.03〜1.00%、Mn:0.20〜1.00%、P:0.025%以下、S:0.001〜0.030%、N:0.0100%以下、Ti:0.05〜0.20%、Al:0.003〜0.050%、O:0.0030%以下を含有し、さらにCr:0.15〜2.00%、Ni:0.10〜2.00%、Mo:0.03〜0.30%、B:0.0001〜0.0020%、V:0.01〜0.20%、Nb:0.01〜0.15%の1種または2種以上を含有し、残部Feおよび不可避不純物からなる鋼からなり、直径または短辺が23cm以下の鋳鋼片または鋼塊からなり、該鋳鋼片または鋼塊は極値統計法により予測した被検面積30,000mm2における鋼中に晶出のTiNまたはTiNCの最大大きさ:√(area max)が50μm以下であることを特徴とするTi添加はだ焼鋼からなる鋳鋼片または鋼塊。
- 請求項1〜4のいずれか1項に記載の鋳鋼片または鋼塊を熱間圧延または熱間鍛造して得ることを特徴とするTi添加はだ焼鋼鋼材。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006118602A JP2007289979A (ja) | 2006-04-23 | 2006-04-23 | Ti添加はだ焼鋼からなる鋳鋼片または鋼塊の製造方法およびその鋳鋼片または鋼塊並びにその鋳鋼片または鋼塊からなるはだ焼鋼鋼材 |
| US11/789,710 US20080035296A1 (en) | 2006-04-23 | 2007-04-25 | Process for producing cast steel billet or steel ingot of titanium-added case hardening steel |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006118602A JP2007289979A (ja) | 2006-04-23 | 2006-04-23 | Ti添加はだ焼鋼からなる鋳鋼片または鋼塊の製造方法およびその鋳鋼片または鋼塊並びにその鋳鋼片または鋼塊からなるはだ焼鋼鋼材 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007289979A true JP2007289979A (ja) | 2007-11-08 |
Family
ID=38761106
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006118602A Pending JP2007289979A (ja) | 2006-04-23 | 2006-04-23 | Ti添加はだ焼鋼からなる鋳鋼片または鋼塊の製造方法およびその鋳鋼片または鋼塊並びにその鋳鋼片または鋼塊からなるはだ焼鋼鋼材 |
Country Status (2)
| Country | Link |
|---|---|
| US (1) | US20080035296A1 (ja) |
| JP (1) | JP2007289979A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010163666A (ja) * | 2009-01-16 | 2010-07-29 | Nippon Steel Corp | 浸炭時の粗大粒防止特性と疲労特性に優れた肌焼鋼とその製造方法 |
| WO2012108460A1 (ja) * | 2011-02-10 | 2012-08-16 | 新日本製鐵株式会社 | 浸炭用鋼、浸炭鋼部品、及び、その製造方法 |
| RU2487958C2 (ru) * | 2011-03-11 | 2013-07-20 | Федеральное государственное бюджетное образовательное учреждение высшего профессионального образования "Камская государственная инженерно-экономическая академия" (ИНЭКА) | Суспензионная литая дисперсионно-твердеющая ферритокарбидная штамповая сталь |
| RU2605017C1 (ru) * | 2015-07-20 | 2016-12-20 | Федеральное государственное автономное образовательное учреждение высшего профессионального образования "Казанский (Приволжский) федеральный университет" (ФГАОУВПО КФУ) | Способ получения литой дисперсионно-твердеющей ферритокарбидной стали |
| US9796158B2 (en) | 2011-02-10 | 2017-10-24 | Nippon Steel & Sumitomo Metal Corporation | Steel for carburizing, carburized steel component, and method of producing the same |
| JP2018197365A (ja) * | 2017-05-23 | 2018-12-13 | Jfeスチール株式会社 | 鋼スラブ、鋼スラブの製造方法および高張力鋼板 |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8980022B2 (en) * | 2009-01-16 | 2015-03-17 | Nippon Steel & Sumitomo Metal Corporation | Case hardening steel, carburized component, and manufacturing method of case hardening steel |
| DE102009056443A1 (de) * | 2009-12-02 | 2011-06-09 | Benteler Automobiltechnik Gmbh | Crashbox und Verfahren zu deren Herstellung |
| WO2017074738A1 (en) * | 2015-10-30 | 2017-05-04 | Northwestern University | High temperature steel for steam turbine and other applications |
| CN113337772B (zh) * | 2021-05-24 | 2022-09-09 | 河钢股份有限公司承德分公司 | 一种使用提钒半钢生产if钢的方法 |
| CN113881898B (zh) * | 2021-09-29 | 2022-06-21 | 广东韶钢松山股份有限公司 | 一种纳米TiC增强的Ti微合金化钢及其制备工艺 |
| CN118166266B (zh) * | 2024-01-31 | 2025-08-01 | 安徽工业大学 | 一种低成本高性能的合金铸钢及制备方法 |
| CN121109901A (zh) * | 2025-09-12 | 2025-12-12 | 郑州煤机格林材料科技有限公司 | 一种铸钢及其制备方法和应用 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59205449A (ja) * | 1983-05-06 | 1984-11-21 | Hitachi Ltd | 耐熱鋼 |
| GB2297094B (en) * | 1995-01-20 | 1998-09-23 | British Steel Plc | Improvements in and relating to Carbide-Free Bainitic Steels |
| US6457512B1 (en) * | 1997-09-19 | 2002-10-01 | Concurrent Technologies Corporation | Bottom pouring fully dense long ingots |
| SE515623C2 (sv) * | 2000-02-14 | 2001-09-10 | Ovako Steel Ab | Kättingstål |
| JP3932102B2 (ja) * | 2001-07-17 | 2007-06-20 | 大同特殊鋼株式会社 | 肌焼鋼及びこれを用いた浸炭部品 |
| JP3758581B2 (ja) * | 2002-02-04 | 2006-03-22 | 住友金属工業株式会社 | 低炭素快削鋼 |
| JP3550132B2 (ja) * | 2002-04-15 | 2004-08-04 | 東北特殊鋼株式会社 | 析出硬化型軟磁性フェライト系ステンレス鋼 |
| US7081174B2 (en) * | 2002-04-30 | 2006-07-25 | Sanyo Special Steel Co., Ltd. | Process for producing steel products having improved grain size properties and machinability |
| JP3918787B2 (ja) * | 2003-08-01 | 2007-05-23 | 住友金属工業株式会社 | 低炭素快削鋼 |
-
2006
- 2006-04-23 JP JP2006118602A patent/JP2007289979A/ja active Pending
-
2007
- 2007-04-25 US US11/789,710 patent/US20080035296A1/en not_active Abandoned
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010163666A (ja) * | 2009-01-16 | 2010-07-29 | Nippon Steel Corp | 浸炭時の粗大粒防止特性と疲労特性に優れた肌焼鋼とその製造方法 |
| WO2012108460A1 (ja) * | 2011-02-10 | 2012-08-16 | 新日本製鐵株式会社 | 浸炭用鋼、浸炭鋼部品、及び、その製造方法 |
| CN103119188A (zh) * | 2011-02-10 | 2013-05-22 | 新日铁住金株式会社 | 渗碳用钢、渗碳钢部件及其制造方法 |
| JPWO2012108460A1 (ja) * | 2011-02-10 | 2014-07-03 | 新日鐵住金株式会社 | 浸炭用鋼、浸炭鋼部品、及び、その製造方法 |
| CN103119188B (zh) * | 2011-02-10 | 2015-04-08 | 新日铁住金株式会社 | 渗碳用钢、渗碳钢部件及其制造方法 |
| US9797045B2 (en) | 2011-02-10 | 2017-10-24 | Nippon Steel & Sumitomo Metal Corporation | Steel for carburizing, carburized steel component, and method of producing the same |
| US9796158B2 (en) | 2011-02-10 | 2017-10-24 | Nippon Steel & Sumitomo Metal Corporation | Steel for carburizing, carburized steel component, and method of producing the same |
| US10392707B2 (en) | 2011-02-10 | 2019-08-27 | Nippon Steel Corporation | Steel for carburizing, carburized steel component, and method of producing the same |
| US10391742B2 (en) | 2011-02-10 | 2019-08-27 | Nippon Steel Corporation | Steel for carburizing, carburized steel component, and method of producing the same |
| RU2487958C2 (ru) * | 2011-03-11 | 2013-07-20 | Федеральное государственное бюджетное образовательное учреждение высшего профессионального образования "Камская государственная инженерно-экономическая академия" (ИНЭКА) | Суспензионная литая дисперсионно-твердеющая ферритокарбидная штамповая сталь |
| RU2605017C1 (ru) * | 2015-07-20 | 2016-12-20 | Федеральное государственное автономное образовательное учреждение высшего профессионального образования "Казанский (Приволжский) федеральный университет" (ФГАОУВПО КФУ) | Способ получения литой дисперсионно-твердеющей ферритокарбидной стали |
| JP2018197365A (ja) * | 2017-05-23 | 2018-12-13 | Jfeスチール株式会社 | 鋼スラブ、鋼スラブの製造方法および高張力鋼板 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20080035296A1 (en) | 2008-02-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4267260B2 (ja) | 被削性に優れた鋼 | |
| US20080035296A1 (en) | Process for producing cast steel billet or steel ingot of titanium-added case hardening steel | |
| JP2009013439A (ja) | 高靭性高速度工具鋼 | |
| JP7267702B2 (ja) | 冷間加工性に優れる高硬度・高耐食性用途のマルテンサイト系ステンレス鋼である棒鋼及びその製造方法 | |
| JP5152441B2 (ja) | 機械構造用鋼部品およびその製造方法 | |
| CN108368575A (zh) | 冷锻调质品用轧制线棒 | |
| JP2010270346A (ja) | 曲げ疲労強度が高く、繰り返し応力による変形量の小さい熱間鍛造用非調質鋼およびその部品の製造方法 | |
| JP2000034538A (ja) | 旋削加工性に優れた機械構造用鋼 | |
| JP6620490B2 (ja) | 時効硬化性鋼 | |
| JP2021116454A (ja) | 冷間加工性に優れる高硬度・高耐食性用途のマルテンサイト系ステンレス鋼及びその製造方法 | |
| JP4986203B2 (ja) | 工具寿命に優れたbn快削鋼 | |
| JP6788520B2 (ja) | 優れた靱性および軟化抵抗性を有する熱間工具鋼 | |
| JP2004176176A (ja) | 被削性に優れる鋼 | |
| JP2004238702A (ja) | 耐低サイクル衝撃疲労特性に優れた浸炭部品 | |
| JP5474615B2 (ja) | 鍛造性に優れるマルテンサイト系ステンレス快削鋼棒線 | |
| JP2005336553A (ja) | 熱間工具鋼 | |
| JP5576895B2 (ja) | 工具寿命に優れたbn快削鋼 | |
| JP2018035423A (ja) | 浸炭用鋼、浸炭鋼部品及び浸炭鋼部品の製造方法 | |
| JP6903507B2 (ja) | 焼入れ性および靱性に優れた熱間工具鋼 | |
| JP3249646B2 (ja) | 被削性および冷間鍛造性に優れた機械構造用鋼 | |
| JP3627393B2 (ja) | 冷間切断性に優れる線棒鋼材 | |
| JP2014047356A (ja) | 棒鋼または線材 | |
| JP2007204794A (ja) | 鋼部品 | |
| JP6687047B2 (ja) | 熱間圧延鋼材 | |
| JP4213948B2 (ja) | 被削性に優れる鋼 |