JP2007298178A - 超低温容器 - Google Patents
超低温容器 Download PDFInfo
- Publication number
- JP2007298178A JP2007298178A JP2007150320A JP2007150320A JP2007298178A JP 2007298178 A JP2007298178 A JP 2007298178A JP 2007150320 A JP2007150320 A JP 2007150320A JP 2007150320 A JP2007150320 A JP 2007150320A JP 2007298178 A JP2007298178 A JP 2007298178A
- Authority
- JP
- Japan
- Prior art keywords
- welding
- ultra
- low temperature
- temperature container
- sus304n2
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Filling Or Discharging Of Gas Storage Vessels (AREA)
- Arc Welding In General (AREA)
- Butt Welding And Welding Of Specific Article (AREA)
Abstract
【課題】さらなる軽量化を実現することができる超低温容器を提供する。
【解決手段】金属板同士が溶接されてなる超低温容器であって、上記金属板が、日本工業規格(JIS)G4304またはG4305(1999年)で規定されている材料SUS304N2からなり、上記溶接が、ステンレス協会規格(SAS)521(1991年)で規定されている溶接材料AD316LN,AY316LN,AYF316LNもしくはAS316LNからなる溶接ワイヤまたは溶接棒を用いて行われるTIG溶接である。
【選択図】なし
【解決手段】金属板同士が溶接されてなる超低温容器であって、上記金属板が、日本工業規格(JIS)G4304またはG4305(1999年)で規定されている材料SUS304N2からなり、上記溶接が、ステンレス協会規格(SAS)521(1991年)で規定されている溶接材料AD316LN,AY316LN,AYF316LNもしくはAS316LNからなる溶接ワイヤまたは溶接棒を用いて行われるTIG溶接である。
【選択図】なし
Description
本発明は、液化窒素等の液化ガスを収容する超低温容器に関するものである。
一般に、液化窒素,液化酸素,液化天然ガス等の液化ガスを収容する超低温容器は、真空断熱空間を介して外殻に包囲されている。このような二重殻タンクには、地面上に固定され貯槽として用いられるタイプのものと、トレーラ上やコンテナ内に固定され輸送手段として用いられるタイプのものとがある。
特に、上記輸送タイプのものに対しては、輸送する液化ガスの重量を増加させ、輸送効率を向上させることが望まれている。しかしながら、トラックや列車による輸送では、積載重量に規制があるため、単に超低温容器を大きくすることはできない。そこで、本出願人は、上記二重殻タンクの真空断熱空間部分を軽量化し、輸送する液化ガスの重量を増加させたものを提案し出願している(特許文献1参照)。
特開平8−312879号公報
しかしながら、さらなる輸送効率の向上が望まれており、そのためには、上記二重殻タンクをさらに軽量化することが必要となる。
本発明は、このような事情に鑑みなされたもので、さらなる軽量化を実現することができる超低温容器の提供をその目的とする。
上記の目的を達成するため、本発明の超低温容器は、金属板同士が溶接されてなる超低温容器であって、上記金属板が、下記の(A)または(B)からなり、上記溶接が、下記の(a)からなる溶接ワイヤまたは溶接棒を用いて行われるTIG溶接であるという構成をとる。
(A)日本工業規格(JIS)G4304(1999年)で規定されている材料SUS304N2。
(B)日本工業規格(JIS)G4305(1999年)で規定されている材料SUS304N2。
(a)ステンレス協会規格(SAS)521(1991年)で規定されている溶接材料AD316LN,AY316LN,AYF316LNもしくはAS316LN。
(A)日本工業規格(JIS)G4304(1999年)で規定されている材料SUS304N2。
(B)日本工業規格(JIS)G4305(1999年)で規定されている材料SUS304N2。
(a)ステンレス協会規格(SAS)521(1991年)で規定されている溶接材料AD316LN,AY316LN,AYF316LNもしくはAS316LN。
本発明者らは、超低温容器をさらに軽量化すべく、超低温容器の材料について、鋭意研究を重ねた。しかしながら、液化ガスを収容する超低温容器については、それを構成する金属板の材料として使用できるものが高圧ガス保安法により定められており、しかも、その高圧ガス保安法には、具体的に、日本工業規格(JIS)G4304,G4305で規定されているSUS304(以下、単に「SUS304」と略す)等が列記されている。このため、その列記されている材料を使用することが常識となっており、それ以外の材料を選択することは困難であった。それでも、本発明者らは、さらに鋭意研究を重ね、その研究の過程で、上記常識に反して、高圧ガス保安法では列記されていない上記(A)または(B)〔以下、上記(A)または(B)の材料を、単に「SUS304N2」と略す〕という材料の使用を考えた。このSUS304N2は、通常、水門戸あたりやクレーンのフック等に使用される材料であり、従来の超低温容器に使用される上記SUS304と比較すると、引張強さが約33%大きい〔日本工業規格(JIS)G4304,G4305の規定では、上記SUS304の引張強さが520N/mm2 以上であるのに対し、上記SUS304N2のそれは690N/mm2 以上である〕。このため、上記金属板の材料としてSUS304N2を使用すると、金属板の厚みを薄くすることができ、その結果、超低温容器を軽量化することができる。しかしながら、その材料を低温環境下で使用する発想も使用実績もなかった。そこで、本発明者らは、上記SUS304N2からなる金属板で超低温容器を作製し、さらに鋭意研究を重ねた。
一方、金属板を溶接する場合、その溶接に使用する溶接ワイヤまたは溶接棒の溶接材料は、通常、溶接する金属板の材料によって決まっている(推奨されている)。例えば、金属板の材料が上記SUS304N2である場合は、溶接材料として、ステンレス協会規格(SAS)521(1991年)で規定されているAD308N2,AY308N2,AYF308N2もしくはAS308N2(以下、上記4つを、単に「308N2」と略す)を使用することが常識となっている。
このため、その常識に従って、上記SUS304N2からなる金属板を用いた超低温容器の作製では、溶接材料として上記308N2を使用した。しかしながら、そのようにして作製された超低温容器では、高圧ガス保安法により要求される性能のうち、室温(25℃)での溶接継手の引張試験および曲げ試験は満足するものの、−150℃以下での溶接継手の衝撃試験は満足しないことがわかった。
そこで、本発明者らは、さらに鋭意研究を重ねた。その結果、上記常識に反して、上記SUS304N2からなる金属板に対する溶接材料として、使用が推奨されていない溶接材料である上記(a)〔以下、上記(a)のAD316LN,AY316LN,AYF316LNもしくはAS316LNを、単に「316LN」と略す〕を使用し、溶接をTIG溶接により行うと、室温(25℃)での溶接継手の引張試験および曲げ試験だけでなく、−150℃以下での溶接継手の衝撃試験も満足することを見出し、本発明に到達した。
このように、本発明の超低温容器では、常識に反する金属板材料および溶接材料を使用し、溶接をTIG溶接により行っている。すなわち、本発明の超低温容器では、超低温容器に使用することを通常発想しない材料SUS304N2を金属板材料として使用しており、しかも、その材料SUS304N2からなる金属板に対する溶接材料として使用することを通常発想しない溶接材料316LNを溶接ワイヤまたは溶接棒の材料として使用しており、さらに、溶接をTIG溶接により行っている。
本発明の超低温容器は、金属板がSUS304N2からなり、その溶接材料として316LNを使用し、溶接をTIG溶接により行っているため、超低温容器としての強度を保持しながらも、金属板の板厚を薄くすることかでき、それによって軽量化することができる。その結果、本発明の超低温容器を液化ガスの輸送に使用する場合には、収容する液化ガスの重量を増加させることができ、液化ガスの輸送効率を上昇させることができる。また、上記軽量化により、超低温容器の内容積を限られた重量の中で従来のものよりも大きくすることができ、これによっても、液化ガスの輸送効率を上昇させることができる。
特に、上記溶接をTIG溶接で行うと、溶接時に酸素の取り込みを少なくできるため、溶接継手部分の酸素含有量が少なくなっており、超低温容器は、低温じん性がより向上したものとなっている。
つぎに、本発明の実施の形態を図面にもとづいて詳しく説明する。
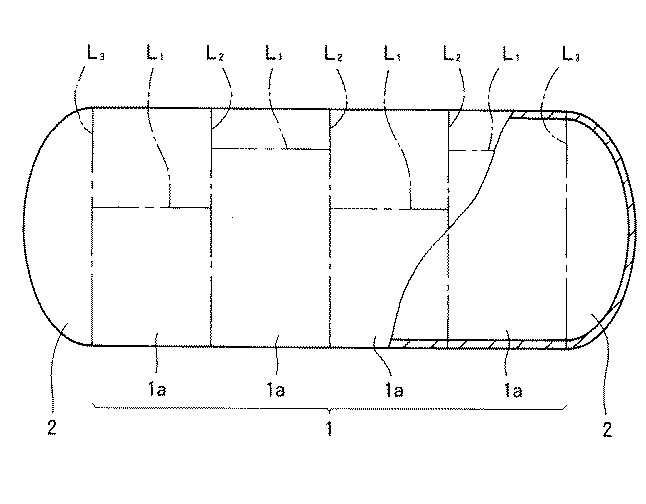
図1は、本発明の超低温容器の一実施の形態を示している。この超低温容器は、金属板同士が溶接されてなる、液化窒素,液化酸素等の液化ガスを収容するためのものであり、上記金属板として、材料がSUS304N2からなるものを採用し、上記溶接に用いる溶接ワイヤまたは溶接棒として、溶接材料が316LNからなるものを採用し、さらに、溶接方法として、TIG溶接を採用している。そして、その超低温容器は、従来と同様に、真空断熱空間を介して外殻に包囲され、二重殻タンクとして、地面上,トレーラ上またはコンテナ内等に固定される。
より詳しく説明すると、上記超低温容器は、略筒状の胴体部1と、その胴体部1の両端開口を密閉する鏡板2とからなっている。そして、上記胴体部1は、例えば、つぎのようにして作製される。すなわち、まず、長方形金属板の長辺側を丸めて短辺同士を突き合わせ、その突き合わせ部分を、上記溶接材料316LNを使用して溶接し(溶接線L1 参照)、軸方向の長さが短い筒状体1aを作製する。ついで、その筒状体1aを複数作製し、筒状体1aの開口周縁同士を突き合わせ、その突き合わせ部分を上記と同様に溶接する(溶接線L2 参照)。このとき、短辺同士の溶接線L1 が、隣接し合う筒状体1a同士で一直線状にならないようにする。強度が低下するからである。そして、この筒状体1a同士の溶接を胴体部1の長さになるように繰り返す。このようにして、胴体部1が作製される。一方、上記鏡板2は、それぞれ、1枚の金属板を略半球殻状に形成することにより作製する。そして、胴体部1の両端の開口周縁と鏡板2の開口周縁とを突き合わせ、その突き合わせ部分を上記と同様に溶接する(溶接線L3 参照)。また、液化ガスを収容するための超低温容器として必要な、供給口,排出口,圧力調節弁等(図示せず)を適宜に設ける。このようにして、上記超低温容器が作製される。
つぎに、上記金属板の板厚について説明すると、高圧ガス保安法により、要求される板厚が規定されている。例えば、上記超低温容器の胴体部1の板厚は、下記の(1)式のように規定されている。
そして、上記(1)式を用いて、本発明の超低温容器のように金属板の材料としてSUS304N2を使用する場合と、従来の超低温容器のようにSUS304を使用する場合とで、下記の条件の下、胴体部1の最小板厚(t)を計算すると、本発明の超低温容器における最小板厚t1 は、t1 =4.55mmとなり、従来の超低温容器における最小板厚t2 は、t2 =6.06mmとなる。この計算において、上記条件として、D=2100mm、SUS304N2の引張強さ=690N/mm2 、SUS304の引張強さ=540N/mm2 、安全率=3.5、η=1.0、P=0.8513(=0.75+0.1013)MPaとした。
このように、本発明の超低温容器は、従来のものと比較すると、上記条件下では、胴体部1の最小板厚を、1.51mm(約25%)薄くすることができる。また、鏡板2についても同様に、板厚を薄くすることができる。その結果、本発明の超低温容器は、軽量化することができる。また、その軽量化により、超低温容器の内容積を、限られた重量の中で、従来のものよりも大きくすることができる。
そして、本発明の超低温容器は、引張強さ,曲げ強度および低温じん性にも優れており、高圧ガス保安法で規定される要求性能を満たす。このため、液化ガスを収容する超低温容器として用いることができる。
したがって、本発明の超低温容器を液化ガスの輸送に使用する場合には、輸送する液化ガスの重量を増加させることができ、さらなる輸送効率の向上を達成することができる。しかも、その輸送効率向上の結果、液化ガスの輸送回数を減少させることができるようになり、輸送コストの軽減,交通渋滞の解消,延いては地球温暖化の阻止に貢献することができるようになる。すなわち、本発明の超低温容器は、液化ガスの輸送に使用する場合、地球環境にやさしいといえる。
Claims (1)
- 金属板同士が溶接されてなる超低温容器であって、上記金属板が、下記の(A)または(B)からなり、上記溶接が、下記の(a)からなる溶接ワイヤまたは溶接棒を用いて行われるTIG溶接であることを特徴とする超低温容器。
(A)日本工業規格(JIS)G4304(1999年)で規定されている材料SUS304N2。
(B)日本工業規格(JIS)G4305(1999年)で規定されている材料SUS304N2。
(a)ステンレス協会規格(SAS)521(1991年)で規定されている溶接材料AD316LN,AY316LN,AYF316LNもしくはAS316LN。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007150320A JP2007298178A (ja) | 2007-06-06 | 2007-06-06 | 超低温容器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007150320A JP2007298178A (ja) | 2007-06-06 | 2007-06-06 | 超低温容器 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003373048A Division JP2005133897A (ja) | 2003-10-31 | 2003-10-31 | 超低温容器 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007298178A true JP2007298178A (ja) | 2007-11-15 |
Family
ID=38767816
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007150320A Pending JP2007298178A (ja) | 2007-06-06 | 2007-06-06 | 超低温容器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2007298178A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104723034A (zh) * | 2015-03-13 | 2015-06-24 | 巴州浩宸容器制造有限公司 | 一种罐体加工工艺 |
| CN105382486A (zh) * | 2015-08-20 | 2016-03-09 | 山东水泊焊割设备制造有限公司 | 车载铝合金罐生产工艺 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS57142770A (en) * | 1981-02-25 | 1982-09-03 | Kawasaki Heavy Ind Ltd | Control system for copying of welding torch |
| JPS6268696A (ja) * | 1985-09-20 | 1987-03-28 | Nippon Steel Corp | ステンレス鋼溶接用フラツクス入りワイヤ |
| JPH03294094A (ja) * | 1990-04-13 | 1991-12-25 | Nippon Steel Corp | 高強度オーステナイト系ステンレス鋼溶接用フラックス入りワイヤ |
| JPH0475783A (ja) * | 1990-07-17 | 1992-03-10 | Nippon Steel Corp | 高窒素オーステナイト系ステンレス鋼の潜弧溶接方法 |
| JPH07280186A (ja) * | 1994-04-07 | 1995-10-27 | Taiyo Sanso Co Ltd | 可搬式超低温液化ガス容器 |
| WO2000020160A1 (fr) * | 1998-10-02 | 2000-04-13 | Sumitomo Metal Industries, Ltd. | Structure soudee constituee d'un alliage a faible coefficient de dilatation thermique, et materiau de soudage |
| JP2001179486A (ja) * | 1999-12-22 | 2001-07-03 | Nkk Corp | 低熱膨張合金用溶接材料、溶接管の製造方法、及び溶接管の円周溶接方法 |
-
2007
- 2007-06-06 JP JP2007150320A patent/JP2007298178A/ja active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS57142770A (en) * | 1981-02-25 | 1982-09-03 | Kawasaki Heavy Ind Ltd | Control system for copying of welding torch |
| JPS6268696A (ja) * | 1985-09-20 | 1987-03-28 | Nippon Steel Corp | ステンレス鋼溶接用フラツクス入りワイヤ |
| JPH03294094A (ja) * | 1990-04-13 | 1991-12-25 | Nippon Steel Corp | 高強度オーステナイト系ステンレス鋼溶接用フラックス入りワイヤ |
| JPH0475783A (ja) * | 1990-07-17 | 1992-03-10 | Nippon Steel Corp | 高窒素オーステナイト系ステンレス鋼の潜弧溶接方法 |
| JPH07280186A (ja) * | 1994-04-07 | 1995-10-27 | Taiyo Sanso Co Ltd | 可搬式超低温液化ガス容器 |
| WO2000020160A1 (fr) * | 1998-10-02 | 2000-04-13 | Sumitomo Metal Industries, Ltd. | Structure soudee constituee d'un alliage a faible coefficient de dilatation thermique, et materiau de soudage |
| JP2001179486A (ja) * | 1999-12-22 | 2001-07-03 | Nkk Corp | 低熱膨張合金用溶接材料、溶接管の製造方法、及び溶接管の円周溶接方法 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104723034A (zh) * | 2015-03-13 | 2015-06-24 | 巴州浩宸容器制造有限公司 | 一种罐体加工工艺 |
| CN105382486A (zh) * | 2015-08-20 | 2016-03-09 | 山东水泊焊割设备制造有限公司 | 车载铝合金罐生产工艺 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9702506B2 (en) | LNG tank | |
| RU99128086A (ru) | Системы наземной транспортировки сжиженного природного газа | |
| JP6576353B2 (ja) | 金属ストリップを備える密閉断熱タンク | |
| US10648616B2 (en) | Pressure vessel assembly and method of forming | |
| KR20120013255A (ko) | 액화천연가스 저장 탱크의 펌프타워 구조체 | |
| CN109804195A (zh) | 不透水壁结构 | |
| JP7075762B2 (ja) | 超低温容器 | |
| JP2008215481A (ja) | 圧力容器、圧力容器を備えた浮体構造物及び圧力容器の設計方法 | |
| JP2015522139A (ja) | タンク | |
| JP5596419B2 (ja) | プレストレストコンクリート構造物 | |
| KR20100037181A (ko) | Lng 저장탱크용 단열박스 | |
| JP2022518252A (ja) | 液化ガスのための貯蔵及び/又は輸送システム | |
| JP5143130B2 (ja) | 危険物質を運搬し貯蔵するためのコンテナ及びそのコンテナを製造するための方法 | |
| JP4782467B2 (ja) | 車輛輸送式超低温容器構造体 | |
| US7699187B2 (en) | End fitting for pressure vessel | |
| JP2005133897A (ja) | 超低温容器 | |
| WO2024101999A1 (en) | Four‐lobe cargo tank for transporting and / or storage of liquified gases | |
| JP2012132537A (ja) | 液体貨物用コンテナ及び液体貨物の輸送方法 | |
| KR20150118365A (ko) | 독립형 lng 저장탱크를 구비한 선박 및 그 선박 건조방법 | |
| NO348169B1 (en) | Four‐lobe cargo tank for transporting and / or storage of liquified gases and a method of transporting gas | |
| RU2816738C2 (ru) | Способ изготовления шахты купола герметичного и теплоизолирующего танка | |
| KR20210046646A (ko) | 액화 가스를 저장하기 위한 열적 절연 실링 탱크를 위한 연결 빔 | |
| RU2021118904A (ru) | Система хранения и/или транспортировки сжиженного газа | |
| KR102640330B1 (ko) | 액화가스 저장 시스템 및 이의 작동 방법 | |
| KR20250092351A (ko) | 독립형 극저온 고망간강 액화가스 저장탱크 및 이를 포함하는 해상운송수단 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100427 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20100914 |