JP2008043990A - Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤ - Google Patents

Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤ Download PDF

Info

Publication number
JP2008043990A
JP2008043990A JP2006223758A JP2006223758A JP2008043990A JP 2008043990 A JP2008043990 A JP 2008043990A JP 2006223758 A JP2006223758 A JP 2006223758A JP 2006223758 A JP2006223758 A JP 2006223758A JP 2008043990 A JP2008043990 A JP 2008043990A
Authority
JP
Japan
Prior art keywords
wire
welding
amount
copper
mixed gas
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2006223758A
Other languages
English (en)
Inventor
Atsutada Motoe
敦忠 本江
Shinichiro Iwakiri
伸一郎 岩切
Kimihiro Tsuji
公博 辻
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Nippon Steel Welding and Engineering Co Ltd
Original Assignee
Nippon Steel and Sumikin Welding Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Nippon Steel and Sumikin Welding Co Ltd filed Critical Nippon Steel and Sumikin Welding Co Ltd
Priority to JP2006223758A priority Critical patent/JP2008043990A/ja
Publication of JP2008043990A publication Critical patent/JP2008043990A/ja
Pending legal-status Critical Current

Links

Images

Landscapes

  • Nonmetallic Welding Materials (AREA)

Abstract

【課題】 低電流域から遷移領域で長時間溶接する場合においても、スパッタ発生量が少なくワイヤ送給性が良好で、さらにチップの摩耗が少なくアークの安定性が良いなど溶接作業性に優れたAr−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤを提供する。
【解決手段】 Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤにおいて、ワイヤ成分としてC:0.02〜0.10質量%、Si:0.40〜0.95質量%、Mn:1.0〜1.95質量%、Ti:0.03〜0.15質量%を含有し、残部Feおよび不可避的不純物からなり、かつ、ワイヤ表面にワイヤ10kg当たり常温で液体の潤滑油を0.3〜1.5g有し、金属粉の付着量が0.25g以下、金属粉以外の固形分の付着量が0.10g以下であることを特徴とする。
【選択図】 図1

Description

本発明は、Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤに関し、特に低電流域から遷移領域の溶接電流で長時間溶接する場合においても、スパッタ発生量が少なくワイヤ送給性が良好で、さらにコンタクトチップ(以下、チップという。)の摩耗が少なくアークの安定性が良いなど溶接作業性に優れたAr−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤに関する。
ガスシールドアーク溶接方法は、全姿勢溶接が可能で、信頼性の高い溶接継手が得られる。したがって、建築、橋梁、化工機を主体とする大型構造物や自動車等の輸送機器の鋼構造物製造に広く使用されている。シールドガスとしては、経済性と耐欠陥性からCO2ガスを使用する場合が多いが、CO2ガスを使用するとスパッタ発生量が多く、溶接箇所周囲の鋼板表面の清掃作業(タガネやグラインダー等によるスパッタの除去作業)や溶接トーチ先端のシールドノズルの清掃作業(スパッタの除去)が必要となる。
したがって、特にロボットを用いて溶接する場合にスパッタの発生を抑制するために、Arに5〜25体積%のCO2ガスを混合した混合ガスを使用することが多い。この混合ガスを使用する場合は、高電流域では溶滴の移行形態がスプレー状となり、スパッタ発生量は極めて少ない。しかし、低電流域ではCO2ガスを用いた溶接の場合と同様にスパッタ発生量が多くなる。また、高電流域と低電流域の中間である遷移領域の溶接電流においても比較的スパッタ発生量が多い。
そのため、低電流域でのパッタ発生量を抑制する技術として、例えば特開平9−99390号公報(特許文献1)や特開2004−136342号公報(特許文献2)にパルス電源を用いたAr−CO2混合ガスシールドアーク溶接用ワイヤの提案がある。
しかし、これらの技術では低電流域から遷移領域の溶接電流でのスパッタ発生量は少なくなるが、使用するパルス電源が非常に高価であり、一般の溶接電源による溶接でのスパッタ発生量が少ない溶接用ワイヤが求められている。
Ar−CO2混合ガスを用いてスパッタ発生量を抑制した技術として、例えば特開平8−132280号公報(特許文献3)や特開2000−246485号公報(特許文献4)にワイヤに微量のCa、Kを含有させる溶接用ワイヤの提案がある。
しかし、これらの技術は何れも高電流域での溶接、すなわち、溶滴の移行状態がスプレー状でのスパッタの低減を図ったものであって、低電流域での溶接においてはスパッタ抑制に十分ではない。
また、ロボットを用いた場合の溶接作業は、ワイヤ供給装置の送給ローラにより、コンジットケーブルの内部に内包され螺旋状に形成されたコンジットチューブとそれにつながる溶接トーチのチップから連続的にワイヤを送り出しながらAr−CO2ガスの雰囲気でアーク溶解する方法で使用される。この場合、コンジットケーブルは溶接トーチの動きを容易にするために長尺でかつ軟質の物が用いられ、ワイヤ送給装置から溶接部までの距離の調整や狭隘部の溶接をするために上下あるいは左右に曲げたり、ループ状に巻きつけて使用されることが多い。
このような状況で使用された場合、前述の溶接用ワイヤでは螺旋状のコンジットチューブ内の表面と接触摩擦によってワイヤ表面の潤滑剤およびワイヤ製造時ワイヤ表面に付着した銅粉や鉄粉がコンジットチューブ内に蓄積され送給抵抗が非常に大きくなり、アークが不安定になって、ついにはアーク切れするという問題が生じて満足できるものではない。
一方、最近ではワイヤ表面に銅めっきが施されていないワイヤについても種々検討されており、例えば、特開平11−104883号公報(特許文献5)や特開2004−1061号公報(特許文献6)には、銅めっき無しでスパッタ発生量を少なくした溶接用ワイヤの開示がある。しかし、コンジットチューブに銅めっきの蓄積はないが高電流で長時間溶接しているとチップ摩耗が激しくアークが不安定になるので頻繁にチップを交換する必要がある。
特開平9−99390号公報 特開2004−136342号公報 特開平8−132280号公報 特開2000−246485号公報 特開平11−104883号公報 特開2004−1061号公報
本発明は、Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤに関し、特に低電流域から遷移領域の溶接電流で長時間溶接する場合においても、スパッタ発生量が少なくワイヤ送給性が良好で、さらにチップの摩耗が少なくアークの安定性が良いなど溶接作業性に優れたAr−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤを提供することを目的とする。
本発明の要旨は、Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤにおいて、ワイヤ成分としてC:0.02〜0.10質量%、Si:0.40〜0.95質量%、Mn:1.0〜1.95質量%、Ti:0.03〜0.15質量%を含有し、残部Feおよび不可避的不純物からなり、かつ、ワイヤ表面にワイヤ10kg当たり常温で液体の潤滑油を0.3〜1.5g有し、金属粉の付着量が0.25g以下、金属粉以外の固形分の付着量が0.10g以下であることを特徴とする。また、ワイヤ表面に二硫化モリブデンを0.005〜0.25g、リン脂質を0.008〜0.10gさらに有することも特徴とする。
本発明のAr−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤによれば、特に低電流域から遷移領域の溶接電流で長時間溶接する場合においても、スパッタ発生量が少なくワイヤ送給性が良好で、さらにチップの摩耗が少なくアークの安定性が良いなど溶接作業性に優れた溶接が可能になる。
本発明者らは、前記課題を解決するために低電流域から遷移領域の溶接電流(例えば、ワイヤ径1.2mm、シールドガス:Ar−20%CO2の場合150〜280A程度)で、ワイヤ成分、ワイヤ表面に塗布する送給潤滑剤およびワイヤ表面状態について種々検討した。その結果、ワイヤ成分中C、Si、MnおよびTiの含有量を限定することによってアークの安定およびスパッタの発生を抑制し、ワイヤ表面に銅めっきおよび常温で液体である潤滑油を有し、金属粉および金属粉以外の固形分の付着量を少なくすることによって軟質で長尺のコンジットケーブルを使用して長時間溶接する場合においてもワイヤ送給性が良好で、チップ摩耗も極めて少なくなり安定したアークが得られる。さらに、ワイヤ表面の二硫化モリブデンおよびリン脂質を適量有することによって、ワイヤ送給性が良好で安定したアークが得られることを見出した。
ワイヤ成分中のCは、スパッタ発生量の抑制のために添加する。Cが0.02質量%(以下、%という。)未満であると表面張力が低下するのでスパッタ発生量が多くなる。一方、Cが0.10%を超えると表面張力が高くなりすぎるのとアークが強くなりすぎて大粒のスパッタが発生しやすくなる。
Siは、アークの安定のために添加する。Siが0.40%未満であるとアークが不安定となる。0.95%を超えると表面張力が高くなりすぎてスパッタ発生量が多くなる。MnもSiと同様にアークの安定のために添加する。Mnが1.0%未満であるとアークが不安定となる。1.95%を超えると表面張力が高くなりすぎてスパッタ発生量が多くなる。
Tiは、特に低電流域の溶接電流で溶滴を小さくしてスパッタ発生を抑制する。Tiが0.03%未満であるとその効果がなく大粒のスパッタが多発する。一方、Tiが0.15%を超えると表面張力が高くなりすぎて逆にスパッタ発生量が多くなる。
なお、溶接金属の強度調整としてNi、Mo、Cr、Al、Zr、VおよびNbを微量添加できる。
ワイヤ表面の銅めっきは、コンジットチューブ内での摩擦抵抗を低減するとともにチップ先端での通電性を良好にしアークを安定させる。さらに、高電流の溶接条件で長時間溶接してもチップ摩耗が極めて少なく安定したアークを持続させることができる。銅めっきは通電性、潤滑性およびチップの耐摩耗性を向上させるとともに防錆性向上の効果も有する。めっき厚は0.3〜1.2μm程度が好ましい。
次に、ワイヤ表面に塗布する潤滑剤は、ワイヤ10kg当たり常温で液体である潤滑油を0.3〜1.5g(以下、g/10kgWという。)とする。常温で液体である潤滑油は、ワイヤ表面に皮膜を有し、ワイヤ送給時にワイヤ送給性を向上させる。潤滑油が0.3g/10kgW未満であると、コンジットチューブ内で送給抵抗が大きくなりワイヤ送給性が不良となる。逆に、1.5g/10kgWを超えると、送給ローラ部でワイヤがスリップしてアークが不安定になる。
潤滑油は、動植物油、鉱物油あるいは合成油の何れでもよい。動植物油としてはパーム油、菜種油、ひまし油、豚油、牛油、魚油等を、鉱物油としてはマシン油、タービン油、スピンドル油等を用いることができる。合成油としては炭化水素系、エステル系、ポリグリコール系、ポリフェノール系、シリコーン系、フロロカーボン系を用いることができる。
ワイヤ表面の銅めっきは、前述のようにチップ先端での通電性を良好にし、チップ摩耗が少なく、さらに防錆性向上という効果がある。しかし、ワイヤ表面への銅めっきはワイヤ素線径(2.5〜3.5mm程度)で施された後に仕上げ伸線で製品径まで縮径されるが、この過程で銅めっきが剥がれワイヤ表面に多量付着する。また、同時にワイヤ表層部の鉄も削られてワイヤ表面に付着する。これらワイヤ表面に付着した金属粉は、コンジットチューブ内に蓄積されて長時間溶接していると送給抵抗が非常に大きくなりアークが不安定となって、ついにはアーク切れが生じるようになる。しかし、ワイヤ表面の金属粉付着量が0.25g/10kgW以下であると、コンジットチューブ内への蓄積量が少なく長時間溶接しても送給抵抗を大きくすることがない。
銅粉や鉄粉などの金属粉以外に、ワイヤ表面には残留した固形伸線潤滑剤や湿式伸線潤滑剤中の汚れ、ほこり等が付着してコンジットチューブ内に蓄積されて長時間溶接していると送給抵抗が大きくなりアークが不安定となる。しかし、金属粉以外の固形分(以下、固形不純物という。)の付着量が0.10g/10kgW以下であると、コンジットチューブ内への蓄積量が少なくなり、コンジットチューブが摩耗して交換するまで送給抵抗を大きくすることがない。
さらに、ワイヤ表面に二硫化モリブデンを有することによって、コンジットチューブ内で送給抵抗を抑制してワイヤ送給性をさらに良好にする。二硫化モリブデンが0.005g/10kgW未満であると、コンジットチューブ内で送給抵抗が大きくなりワイヤ送給性が不良となる。逆に、二硫化モリブデンが0.25g/10kgWを超えると、アークが不安定になってスパッタ発生量が多くなる。
なお、二硫化モリブデンはコンジットチューブとの接触により長時間溶接しているとコンジットチューブ内に少量蓄積されるが、この蓄積された二硫化モリブデンは送給抵抗を小さくする働きをする。また、二硫化モリブデンの粒径は1.0μm以下であることが送給抵抗を低減してワイヤ送給性を良好にするので好ましい。
また、リン脂質をワイヤ表面に有することによって、常温で液体である潤滑油と共存してワイヤ表面の二硫化モリブデンを均一に分散させる作用を有する。リン脂質が0.008g/10kgW未満であると、ワイヤ表面の二硫化モリブデンが均一に付着せず、コンジットチューブ内で送給抵抗が大きくなる部分がありワイヤ送給性が不良になる。逆に、リン脂質が0.10g/10kgWを超えると、スパッタ発生量が多くなる。
本発明にいうリン脂質とは、レシチン(フォスファチジルコン)、フォスファチジルエタノールアミン、フォスファジルイニシトールなどのリン酸脂質を95%程度含有する粉末状のもの、リン酸脂質を約65%および大豆油などの植物油を35%程度含有するペースト状のものなどあり、いずれも使用することができ、中でも大豆油から得られるレシチンが好ましい。
本発明のAr−CO2混合ガスシールドアーク溶接用銅めっきワイヤの製造方法は、ワイヤ原線を一次伸線したワイヤ素線を焼鈍してワイヤ表面にめっきを施したのち、製品径まで仕上げ伸線して、ワイヤ表面を例えば洗浄や機械的に浄化し、常温で液体である潤滑油または潤滑油と二硫化モリブデンおよびリン脂質をワイヤ表面に塗布してスプール巻きまたはペールパック入りワイヤとする。
以下、本発明の効果を実施例により具体的に説明する。
表1に示すワイヤ径1.2mmの溶接用ワイヤの成分、ワイヤ表面状態および潤滑剤塗布量を変えたものを試作してスプール巻きワイヤとした。
Figure 2008043990
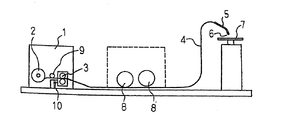
各試作ワイヤにつきワイヤ送給性、チップ摩耗量、アーク状態およびスパッタ発生量を調査した。ワイヤ送給性、チップ摩耗量およびアーク状態の評価は、図1に示す装置を用いて行った。図1において送給機1にセットされたスプール巻きワイヤ2は、送給ローラ3により引き出され、コンジットケーブル4に内包されたコンジットチューブを経てその先端のトーチ5からチップ6まで送給される。そしてチップ6と鋼板7との間でビードオンプレート溶接を行う。コンジットケーブル4は6m長さで、送給抵抗を与えるために150mm径のループを2つ形成した屈曲8を設けた。送給機1には送給ローラの周速度Vr(設定ワイヤ速度)の検知器(図示せず)およびワイヤの実速度Vw検出器9を備えている。
ワイヤ送給性評価指標のスリップ率SLは、SL=(Vr−Vw)/Vr×100で表される。また、送給ローラ部分に設けられたロードセル10によりワイヤ送給時にワイヤがコンジットチューブから受ける反力を送給抵抗Rとして検出した。溶接は試作ワイヤ毎に新しいコンジットチューブを用いて表2に示す条件No.1の溶接条件で100分溶接し、溶接開始後40分から溶接終了までの20分間スリップ率SLと送給抵抗Rを測定して平均値を求めた。スリップ率SLが10%以下で送給抵抗Rが6kgf以下の場合にワイヤ送給性良好と判定した。また、チップの摩耗量は、試作ワイヤ毎に新しいチップ(内径1.4mm)を用いて溶接終了後最も摩耗の大きい箇所の内径を測定した。チップ摩耗量の評価は、摩耗量が0.15mm以下を良好として評価した。
Figure 2008043990
スパッタ発生量は、上記ワイヤ送給性およびチップ摩耗性の試験終了後、コンジットチューブおよびチップを交換せずに銅製の捕集箱を用いて、ビードオンプレート溶接により表2に示す条件No.1およびNo.2の溶接条件で5回溶接(1回の溶接時間1.5min)して捕集したスパッタを1分間の発生量に換算した。スパッタ発生量は0.5g/min以下でアークが安定して作業性が良好である。また、スパッタ発生量測定後、コンジットチューブのループ部を切断して、潤滑剤、金属粉および固形不純物の蓄積状態を観察した。それらの結果を表3にまとめて示す。
Figure 2008043990
表1および表3中、ワイヤNo.1〜9が本発明例、ワイヤNo.10〜18が比較例である。
本発明例であるワイヤNo.1〜9は、ワイヤ成分範囲が適正で銅めっきを有し、ワイヤ表面の潤滑油量が適正で金属粉量および固形不純物が少ないので、スリップ率SLおよび送給抵抗Rが低くワイヤ送給性が良好で、チップ摩耗量および低電流域から遷移領域の溶接電流でのスパッタ発生量も少なくアークが安定して溶接作業性が良好でコンジットチューブ内への蓄積量が少ないなど極めて満足な結果であった。
なお、ワイヤNo.1はワイヤ表面に二硫化モリブデンおよびリン脂質が付着していないので、ワイヤNo.2はリン脂質が付着していないので、いずれもワイヤ送給抵抗Rが若干高くなった。比較例中ワイヤNo.10は、ワイヤ成分のCが高いので大粒のスパッタが発生した。また、ワイヤ表面の二硫化モリブデンの付着量が少ないので送給抵抗Rも高くなった。
ワイヤNo.11は、ワイヤ成分のCが低いのでスパッタ発生量が多かった。また、ワイヤ表面のリン脂質付着量が少ないので送給抵抗Rも高くなった。ワイヤNo.12は、ワイヤ成分のSiが高いのでスパッタ発生量が多かった。また、ワイヤ表面の潤滑油付着量が多いのでアークが不安定でスリップ率SLも高くなった。ワイヤNo.13は、ワイヤ成分のSiが低いのでアークが不安定であった。また、ワイヤ表面の二硫化モリブデンの付着量が多いのでスパッタ発生量も多くなった。
ワイヤNo.14は、ワイヤ成分のMnが高いのでスパッタ発生量が多かった。また、ワイヤ表面の潤滑油付着量が少ないので送給抵抗Rも高くなった。ワイヤNo.15は、ワイヤ成分のMnが低いのでアークが不安定であった。また、ワイヤ表面のリン脂質付着量が多いのでスパッタ発生量も多くなった。ワイヤNo.16は、ワイヤ成分のTiが低いので大粒のスパッタ発生量が多かった。また、ワイヤ表面の金属粉付着量が多いのでコンジットチューブ内の蓄積量が多くなって送給抵抗Rが高くアークも不安定であった。
ワイヤNo.17は、ワイヤ成分のTiが多いのでスパッタ発生量が多かった。また、ワイヤ表面の固形不純物の付着量が多いのでコンジットチューブ内の蓄積量が多くなって送給抵抗Rが高くアークも不安定であった。ワイヤNo.18は、ワイヤ表面にめっきが施されていないのでチップ摩耗量が多くアークが不安定であった。
本発明の実施例におけるワイヤ送給試験の装置を示す図面である。
符号の説明
1 送給機
2 スプール巻きワイヤ
3 送給ローラ
4 コンジットケーブル
5 トーチ
6 チップ
7 鋼板
8 コンジットケーブルの屈曲部
9 ワイヤの実速度検出器
10 ロードセル


特許出願人 日鐵住金溶接工業株式会社
代理人 弁理士 椎 名 彊 他1


Claims (2)

  1. Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤにおいて、ワイヤ成分としてC:0.02〜0.10質量%、Si:0.40〜0.95質量%、Mn:1.0〜1.95質量%、Ti:0.03〜0.15質量%を含有し、残部Feおよび不可避的不純物からなり、かつ、ワイヤ表面にワイヤ10kg当たり常温で液体の潤滑油を0.3〜1.5g有し、金属粉の付着量が0.25g以下、金属粉以外の固形分の付着量が0.10g以下であることを特徴とするAr−CO2混合ガスシールドアーク溶接用銅めっきワイヤ。
  2. ワイヤ表面に二硫化モリブデンを0.005〜0.25g、リン脂質を0.008〜0.10gさらに有することを特徴とする請求項1記載のAr−CO2混合ガスシールドアーク溶接用銅めっきワイヤ。
JP2006223758A 2006-08-21 2006-08-21 Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤ Pending JP2008043990A (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2006223758A JP2008043990A (ja) 2006-08-21 2006-08-21 Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤ

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2006223758A JP2008043990A (ja) 2006-08-21 2006-08-21 Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤ

Publications (1)

Publication Number Publication Date
JP2008043990A true JP2008043990A (ja) 2008-02-28

Family

ID=39178221

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2006223758A Pending JP2008043990A (ja) 2006-08-21 2006-08-21 Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤ

Country Status (1)

Country Link
JP (1) JP2008043990A (ja)

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN104787712A (zh) * 2015-03-12 2015-07-22 哈尔滨工业大学(威海) 一种安瓿瓶自动开启装置
EP3225349A4 (en) * 2014-11-27 2018-05-30 Baoshan Iron & Steel Co., Ltd. Super high strength gas protection welding wire containing v and manufacturing method therefor
CN115709351A (zh) * 2022-12-21 2023-02-24 天津大桥焊丝有限公司 一种500MPa级解决汽车行业镀锌板焊接气孔的实心焊丝

Citations (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2006175452A (ja) * 2004-12-21 2006-07-06 Nippon Steel & Sumikin Welding Co Ltd Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤ

Patent Citations (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2006175452A (ja) * 2004-12-21 2006-07-06 Nippon Steel & Sumikin Welding Co Ltd Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤ

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
EP3225349A4 (en) * 2014-11-27 2018-05-30 Baoshan Iron & Steel Co., Ltd. Super high strength gas protection welding wire containing v and manufacturing method therefor
CN104787712A (zh) * 2015-03-12 2015-07-22 哈尔滨工业大学(威海) 一种安瓿瓶自动开启装置
CN115709351A (zh) * 2022-12-21 2023-02-24 天津大桥焊丝有限公司 一种500MPa级解决汽车行业镀锌板焊接气孔的实心焊丝

Similar Documents

Publication Publication Date Title
EP3206832B1 (en) Systems and methods for welding mill scaled workpieces
EP0812647A2 (en) Weld wire
JP4034308B2 (ja) Ar−CO2混合ガスシールドアーク溶接用銅めっきソリッドワイヤ
JP4440059B2 (ja) 炭酸ガスシールドアーク溶接用銅めっきワイヤ
JP2019058938A (ja) ガスシールドアーク溶接用フラックス入りワイヤ、及び溶接継手の製造方法
JP5038853B2 (ja) 炭酸ガスシールドアーク溶接用ソリッドワイヤ
JP6666098B2 (ja) 高電流パルスアーク溶接方法及びフラックス入り溶接ワイヤ
JP4020903B2 (ja) 炭酸ガスシールドアーク溶接用銅めっきワイヤ
JP2019104026A (ja) ガスシールドアーク溶接用フラックス入りワイヤ、及び溶接継手の製造方法
JP4429864B2 (ja) Ar−CO2混合ガスシールドアーク溶接用めっきなしソリッドワイヤ
JP5026002B2 (ja) ガスシールドアーク溶接用銅めっきワイヤ
JP3853815B2 (ja) ガスシールドアーク溶接用フラックス入りワイヤ
JP5068483B2 (ja) ガスシールドアーク溶接用銅めっきワイヤ
JP2008006474A (ja) 炭酸ガスシールドアーク溶接用銅めっきワイヤ
JP2006102799A (ja) 炭酸ガスシールドアーク溶接用めっきなしソリッドワイヤ
JP2008018469A (ja) ガスシールドアーク溶接用メッキなしソリッドワイヤの組立体
JP2008194716A (ja) ガスシールドアーク溶接用銅めっきソリッドワイヤ
JP4018097B2 (ja) 炭酸ガスシールドアーク溶接用めっきなしソリッドワイヤ
JP2002346787A (ja) パルスmag溶接用ソリッドワイヤ
JP2000317679A (ja) アーク溶接用ノーメッキワイヤおよびアーク溶接法
JP2006224172A (ja) 薄板用ガスシールドアーク溶接用めっきなしソリッドワイヤ
JP5290007B2 (ja) ガスシールドアーク溶接用ワイヤ
JPH10193175A (ja) 溶接ワイヤの伸線用油性潤滑剤及びアーク溶接用鋼ワイヤ
JP2006315059A (ja) 銅めっき付きアーク溶接用ソリッドワイヤ
JP4429890B2 (ja) ガスシールドアーク溶接用銅めっきフラックス入りワイヤ

Legal Events

Date Code Title Description
A621 Written request for application examination

Effective date: 20080912

Free format text: JAPANESE INTERMEDIATE CODE: A621

A977 Report on retrieval

Effective date: 20110302

Free format text: JAPANESE INTERMEDIATE CODE: A971007

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20110315

A521 Written amendment

Effective date: 20110512

Free format text: JAPANESE INTERMEDIATE CODE: A523

A02 Decision of refusal

Effective date: 20110802

Free format text: JAPANESE INTERMEDIATE CODE: A02