JP2008102011A - 穴内検査装置および穴内検査方法 - Google Patents
穴内検査装置および穴内検査方法 Download PDFInfo
- Publication number
- JP2008102011A JP2008102011A JP2006284652A JP2006284652A JP2008102011A JP 2008102011 A JP2008102011 A JP 2008102011A JP 2006284652 A JP2006284652 A JP 2006284652A JP 2006284652 A JP2006284652 A JP 2006284652A JP 2008102011 A JP2008102011 A JP 2008102011A
- Authority
- JP
- Japan
- Prior art keywords
- hole
- laser light
- inspection
- ccd camera
- receiving element
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Landscapes
- Investigating Materials By The Use Of Optical Means Adapted For Particular Applications (AREA)
Abstract
【課題】検査時間の短縮化を図れ、かつ検査精度の向上を図れる穴内検査装置を提供すること。
【解決手段】穴20の内部における異物9の有無を検査する穴内検査装置1であって、穴20と同一形状かつ同一寸法の開口41を有する絞り装置4と、開口を通してレーザー光を穴に照射するレーザー光源3と、穴からのレーザー光を受光するCCDカメラ6と、このCCDカメラ6が受光したレーザー光に基づいて異物の有無を判定する判定装置7とを備える。従って、従来のように対物レンズによってCCDカメラを合焦させる必要がなくなり、検査時間の短縮化を図れる。穴を反射するレーザー光が対物レンズを通さずにCCDカメラの受光素子に照射され、受光されるレーザー光が光軸に対して平行であるので、穴の内部に検査できない死角が生じず、検査精度を向上できる。
【選択図】図2
Description
本発明は、穴内検査装置および穴内検査方法に関する。詳しくは、穴の内部における異物の有無を検査する穴内検査装置および穴内検査方法に関する。
従来、インクジェットプリンタのヘッド等の検査対象物に形成された微小な穴の内部に異物があるかどうかを顕微鏡によって目視検査していたが、近年、CCDカメラを備え、穴内の残留物をCCDカメラによって検査する検査装置が知られるようになった(例えば、特許文献1参照)。
特許文献1に記載された検査装置は、光源から発せられた光が射出孔(穴)を通してCCDカメラに入光するように構成されている。そして、CCDカメラの合焦位置を穴の深さ方向において等間隔に変化させながらCCDカメラの撮影を繰り返し、穴に異物がない場合にはCCDカメラが結像されず、穴に異物がある場合にはCCDカメラが結像されるという違いによって、結像された場合を穴に異物があると判定する検査装置として構成されている。
特許文献1に記載された検査装置は、光源から発せられた光が射出孔(穴)を通してCCDカメラに入光するように構成されている。そして、CCDカメラの合焦位置を穴の深さ方向において等間隔に変化させながらCCDカメラの撮影を繰り返し、穴に異物がない場合にはCCDカメラが結像されず、穴に異物がある場合にはCCDカメラが結像されるという違いによって、結像された場合を穴に異物があると判定する検査装置として構成されている。
しかしながら、前記特許文献1に記載の検査装置では、CCDカメラの合焦位置を穴の深さ方向に等間隔に変える際に、その都度、検査対象物の上下位置を調整するとともに、CCDカメラに設けられた対物レンズの位置をも調整しなければならず、検査時間が長くなってしまうという問題がある。また、穴内に対物レンズの合焦位置を合わせるので、穴内の内壁付近に死角が生じてしまい、この死角となる部分の検査ができず、検査精度の向上を図ることができないという問題もある。
本発明の目的は、検査時間の短縮化を図ることができて、かつ、検査精度の向上を図ることができる穴内検査装置および穴内検査方法を提供することである。
本発明の穴内検査装置は、穴の内部における異物の有無を検査する穴内検査装置であって、前記穴と同一形状かつ同一寸法の開口を有する絞り手段と、前記開口を通してレーザー光を前記穴に照射するレーザー光源と、前記穴に照射された前記レーザー光を受光する受光素子と、この受光素子が受光したレーザー光に基づいて前記異物の有無を判定する判定手段とを備えることを特徴とする。
ここで、穴としては底面を有する穴であってもよく、または、貫通する穴であってもよい。底面を有する穴の場合において、受光素子は、穴の底面によって反射されるレーザー光を受光するように設けられてもよい。または、貫通する穴の場合において、受光素子は、穴内の異物を反射するレーザー光を受光するように設けられてもよく、あるいは、穴を通過するレーザー光を受光するように設けられてもよい。または、穴の開口を覆うように反射板を設けて、反射板に反射されるレーザー光を受光素子が受光するようにしてもよい。
このような構成において、レーザー光源から照射されたレーザー光は、絞り手段によって穴と同じ形状および寸法に絞られて穴に照射される。そして、穴を反射または通過するレーザー光が受光素子にて受光される。ここで、穴に異物がある場合には、穴に照射されたレーザー光の一部が散乱されるので、例えば、穴から反射されるレーザー光を受光したり、穴を通過するレーザー光を受光する場合、異物がある位置に対応する位置の受光素子で受光されるレーザー光は、異物がない位置に対応する位置の受光素子で受光されるレーザー光よりも弱くなる。この原理を用いて、判定手段が受光されたレーザー光の強さを、例えば、基準となるレーザー光の強さと比較して、強さの差が所定の値よりも大きくなる場合には、穴内に異物があると判定する。基準となるレーザー光の強さとして、予め異物のない穴を検査した際に受光されたレーザー光の強さを用いてもよい。
なお、受光されたレーザー光は、受光素子においてレーザー光の強さに応じた大きさのデジタル信号にA/D変換されるとともに、判定手段は、このデジタル信号に基づいて穴内の異物の有無を判定するように構成すればよい。
なお、受光されたレーザー光は、受光素子においてレーザー光の強さに応じた大きさのデジタル信号にA/D変換されるとともに、判定手段は、このデジタル信号に基づいて穴内の異物の有無を判定するように構成すればよい。
また、判定手段が、受光素子で受光されたレーザー光に対応するデジタル信号を画像として蓄積し、周辺よりも信号値が小さい部分を強調するフィルタ等を用いて画像を処理し、例えば、処理されたデジタル信号の中で、画像全体の信号値の平均よりも小さい信号値を検出して、その信号値と平均値との差が所定の値よりも大きい場合には、穴内に異物があると判定するようにしてもよい。
この発明によれば、従来のように対物レンズによってCCDカメラを合焦させる必要がなく、検査時間の短縮化を図ることができる。
また、穴を反射または通過するレーザー光が対物レンズを通さずに受光素子に照射される。すなわち、受光されるレーザー光が光軸に対して平行となるので、穴の内部に検査できない死角が生じなくて済む。これによって、例えば、穴の内壁に付着する異物も確実に検出することができ、検査装置の検査精度が向上される。
また、穴を反射または通過するレーザー光が対物レンズを通さずに受光素子に照射される。すなわち、受光されるレーザー光が光軸に対して平行となるので、穴の内部に検査できない死角が生じなくて済む。これによって、例えば、穴の内壁に付着する異物も確実に検出することができ、検査装置の検査精度が向上される。
本発明の穴内検査装置では、前記レーザー光源の照射方向の前方にハーフミラーが設けられ、このハーフミラーは、前記レーザー光源からのレーザー光を反射して前記穴に照射するように配置されるとともに、前記穴から反射されたレーザー光を透過して前記受光素子に当該透過したレーザー光が照射されるように設けられていることが好ましい。
この構成において、穴から反射されたレーザー光としては、底面を有する穴の場合には、底面によって反射されたレーザー光でもよく、貫通する穴の場合には、穴の開口を覆うように反射板を設けて、この反射板によって反射されたレーザー光でもよい。
本発明によれば、レーザー光源からのレーザー光を反射して穴に照射するハーフミラーが設けられるので、穴の一方の開口側に、レーザー光源および受光素子を配置することができ、これらの配置の自由度を大きくすることができる。これによって、検査装置をコンパクトにすることができる。特に、検査対象物の製造ライン等に本発明の検査装置を設ける場合には、レーザー光源や受光素子を検査対象物に対して同じ側にまとめて配置することができるので、製造ライン等に容易に配置でき、また、メンテナンスも容易となる。
本発明によれば、レーザー光源からのレーザー光を反射して穴に照射するハーフミラーが設けられるので、穴の一方の開口側に、レーザー光源および受光素子を配置することができ、これらの配置の自由度を大きくすることができる。これによって、検査装置をコンパクトにすることができる。特に、検査対象物の製造ライン等に本発明の検査装置を設ける場合には、レーザー光源や受光素子を検査対象物に対して同じ側にまとめて配置することができるので、製造ライン等に容易に配置でき、また、メンテナンスも容易となる。
本発明の穴内検査装置では、前記穴は、貫通する穴であり、前記受光素子は、前記穴を通過する前記レーザー光を受光するように設けられていることが好ましい。
このような構成によれば、受光素子がレーザー光源からのレーザー光をハーフミラーを介さずに直接受光するので、穴内に異物が無い部分を通過して受光されるレーザー光の強さが、ハーフミラーを介した場合のレーザー光の強さよりも強くなる。また、穴内に異物がある部分ではレーザー光が散乱して通過しないので、異物がある部分に対応する位置の受光素子が受光するレーザー光の強さと、異物が無い部分に対応する位置の受光素子が受光するレーザー光の強さとの差が大きく検出される。従って、確実に異物の有無を判定することができ、検査精度を向上させることができる。
このような構成によれば、受光素子がレーザー光源からのレーザー光をハーフミラーを介さずに直接受光するので、穴内に異物が無い部分を通過して受光されるレーザー光の強さが、ハーフミラーを介した場合のレーザー光の強さよりも強くなる。また、穴内に異物がある部分ではレーザー光が散乱して通過しないので、異物がある部分に対応する位置の受光素子が受光するレーザー光の強さと、異物が無い部分に対応する位置の受光素子が受光するレーザー光の強さとの差が大きく検出される。従って、確実に異物の有無を判定することができ、検査精度を向上させることができる。
本発明の穴内検査方法は、穴の内部における異物の有無を検査する穴内検査方法であって、前記穴と同一形状かつ同一寸法の開口を有する絞り手段を用いて、レーザー光源からレーザー光を前記開口を通して前記穴に照射する照射工程と、前記穴に照射された前記レーザー光を受光素子に受光させる受光工程と、前記受光素子が受光したレーザー光に基づいて前記異物の有無を判定する判定工程とを備えることを特徴とする。
この発明によれば、穴内検査方法は、照射工程、受光工程、判定工程を備えているので、上述した穴内検査装置と同様の効果を得ることができる。
以下、本発明の実施形態を図面に基づいて説明する。
[第1実施形態]
[1.全体構成]
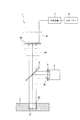
図1は、本実施形態の穴内検査装置1の構成を示す概念図である。
穴内検査装置1は、検査対象物2に形成された穴20内部の異物の有無を検査するものであって、レーザー光源3と、絞り手段としての絞り装置4と、ハーフミラー5と、CCDカメラ6と、判定手段としての判定装置7と、出力手段としての表示パネル8とを備えている。
穴20は、本実施形態では底面21を有しており、インクジェットプリンタのヘッドに形成された微小な穴などが例示される。
[第1実施形態]
[1.全体構成]
図1は、本実施形態の穴内検査装置1の構成を示す概念図である。
穴内検査装置1は、検査対象物2に形成された穴20内部の異物の有無を検査するものであって、レーザー光源3と、絞り手段としての絞り装置4と、ハーフミラー5と、CCDカメラ6と、判定手段としての判定装置7と、出力手段としての表示パネル8とを備えている。
穴20は、本実施形態では底面21を有しており、インクジェットプリンタのヘッドに形成された微小な穴などが例示される。
レーザー光源3は、照射口からレーザー光を照射するように構成され、レーザー光の光軸に直交する断面の形状および寸法は、穴20の形状および寸法よりも大きい。
絞り装置4およびハーフミラー5は、レーザー光源3から照射されるレーザー光の光軸上に配置されている。
絞り装置4は、レーザー光源3の照射口に配置され、穴20と同一形状かつ同一寸法の開口41を有している。絞り装置4は、レーザー光源3からのレーザー光が開口41を通ることで、レーザー光を穴20と同一形状かつ同一寸法にするように設けられている。
絞り装置4およびハーフミラー5は、レーザー光源3から照射されるレーザー光の光軸上に配置されている。
絞り装置4は、レーザー光源3の照射口に配置され、穴20と同一形状かつ同一寸法の開口41を有している。絞り装置4は、レーザー光源3からのレーザー光が開口41を通ることで、レーザー光を穴20と同一形状かつ同一寸法にするように設けられている。
ハーフミラー5は、絞り装置4よりもレーザー光の進行方向に配置され、薄いガラス層によって形成されている。また、ハーフミラー5は、入射されるレーザー光を部分的に反射させるとともに部分的に透過させるように構成されている。
本実施形態では、ハーフミラー5は、レーザー光源3からのレーザー光の光軸に対して略45度傾くように配置されており、ハーフミラー5に入射されるレーザー光を反射して、入射方向の光軸と反射方向の光軸とが成す角度が90度となるように設けられている。この反射方向の光軸上に検査対象物2が設けられ、ハーフミラー5によって反射されたレーザー光が照射される位置に穴20が配置されている。このようにして、ハーフミラー5は、レーザー光源3からのレーザー光を穴20に向けて反射させるように構成されている。また、穴20に照射されるレーザー光は、穴20の底面21によってハーフミラー5に向けて反射される。ハーフミラー5は、この穴20からのレーザー光を部分的に透過して、CCDカメラに向けて照射させるように構成されている。
本実施形態では、ハーフミラー5は、レーザー光源3からのレーザー光の光軸に対して略45度傾くように配置されており、ハーフミラー5に入射されるレーザー光を反射して、入射方向の光軸と反射方向の光軸とが成す角度が90度となるように設けられている。この反射方向の光軸上に検査対象物2が設けられ、ハーフミラー5によって反射されたレーザー光が照射される位置に穴20が配置されている。このようにして、ハーフミラー5は、レーザー光源3からのレーザー光を穴20に向けて反射させるように構成されている。また、穴20に照射されるレーザー光は、穴20の底面21によってハーフミラー5に向けて反射される。ハーフミラー5は、この穴20からのレーザー光を部分的に透過して、CCDカメラに向けて照射させるように構成されている。
CCDカメラ6は、穴20の底面21によって反射されたレーザー光の光軸上に設けられており、ハーフミラー5に対して穴20の配置位置とは反対側に配置されている。また、CCDカメラ6は、穴20の底面21を反射するレーザー光を受光して、レーザー光の大きさに応じたデジタル信号を出力するように構成されている。すなわち、CCDカメラ6には、本発明の受光素子としてのCCD(電荷結合素子)60が設けられ、このCCD60は、格子状に並んだ複数の画素(不図示)から構成されている。そして、CCD60の1つの画素にレーザー光が当たると、レーザー光の強さに応じた大きさの電荷が生じ、その電荷の大きさがA/D変換によりデジタル信号に変換されて出力されるように設けられている。
また、本実施形態では、穴20を反射するレーザー光が入射されるCCDカメラ6の入射口61には、対物レンズ等のレンズが設けられておらず、CCDカメラ6は、穴20によって反射されたレーザー光が直接CCD60に照射されるようになっている。
また、本実施形態では、穴20を反射するレーザー光が入射されるCCDカメラ6の入射口61には、対物レンズ等のレンズが設けられておらず、CCDカメラ6は、穴20によって反射されたレーザー光が直接CCD60に照射されるようになっている。
判定装置7は、CCDカメラ6からのデジタル信号に基づいて穴20内部の異物の有無を判定して、その判定結果を出力するように構成されている。判定方法については、後で詳しく説明する。なお、判定装置7から出力された判定結果は、表示パネル8に表示されるようになっている。
[2.検査対象の穴]
検査対象となる穴20は、底面21を有する穴であり、穴20の内径寸法が1mm以下に設定され、例えば、15μm〜1000μmの範囲である。穴20の深さ寸法については、例えば、50μm〜100μmの範囲となっている。
検査対象となる穴20は、底面21を有する穴であり、穴20の内径寸法が1mm以下に設定され、例えば、15μm〜1000μmの範囲である。穴20の深さ寸法については、例えば、50μm〜100μmの範囲となっている。
[3.検査方法]
次に、穴内検査装置1を用いた検査方法について図2に基づいて説明する。
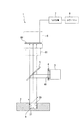
図2は、穴内に異物がある場合の穴内検査装置1の概念図である。
<照射工程>
まず、図2に示すように、レーザー光源3、絞り装置4、ハーフミラー5、CCDカメラ6、判定装置7、表示パネル8を所定の位置に配置して穴内検査装置1を形成する。次に、穴20の開口がハーフミラー5側を向くようにして、穴20がハーフミラー5およびCCDカメラ6を結ぶ光軸上となるように検査対象物2を配置する。次に、レーザー光源3からレーザー光を照射させる。この際、レーザー光は、絞り装置4の開口41を通過してハーフミラー5によって反射され、穴20に照射される。このようにして、穴20に当該穴20と同一形状かつ同一寸法のレーザー光を照射する。
<受光工程>
次に、穴20に照射されたレーザー光が、底面21によってハーフミラー5に向かって反射する。この際、図2に示すように、穴20内部に異物9がある場合には、レーザー光が異物9によって散乱するので、異物9を反射するレーザー光の強さは、散乱したレーザー光の量だけ弱くなる。ハーフミラー5は、穴20を反射したレーザー光を透過させて、CCDカメラ6にレーザー光を照射させる。そして、CCDカメラ6におけるCCD60の複数の画素は、穴20の底面21を反射したレーザー光を受光して、それぞれのレーザー光の強さに応じた大きさの電荷を発生する。さらに、電荷の大きさをデジタル信号にA/D変換して出力する。このようにして、CCDカメラ6に、穴20を反射したレーザー光を受光させて、レーザー光の強さに応じたデジタル信号を出力させる。
次に、穴20に照射されたレーザー光が、底面21によってハーフミラー5に向かって反射する。この際、図2に示すように、穴20内部に異物9がある場合には、レーザー光が異物9によって散乱するので、異物9を反射するレーザー光の強さは、散乱したレーザー光の量だけ弱くなる。ハーフミラー5は、穴20を反射したレーザー光を透過させて、CCDカメラ6にレーザー光を照射させる。そして、CCDカメラ6におけるCCD60の複数の画素は、穴20の底面21を反射したレーザー光を受光して、それぞれのレーザー光の強さに応じた大きさの電荷を発生する。さらに、電荷の大きさをデジタル信号にA/D変換して出力する。このようにして、CCDカメラ6に、穴20を反射したレーザー光を受光させて、レーザー光の強さに応じたデジタル信号を出力させる。
<判定工程>
次に、判定装置7にCCDカメラ6からのデジタル信号(検査画像)と、基準となるデジタル信号(基準画像)とを比較させる。ここで、基準となるデジタル信号として、図1に示すように、穴20内に異物9が無い検査対象物2を穴内検査装置1で検査した際に、測定されたデジタル信号を用いる。原理的には、検査画像と基準画像とを比較して、それぞれのデジタル信号において一致しない部分があれば、その部分に異物があると判定してもよい。本実施形態では、CCDカメラ6での測定誤差を考慮することにより、検査画像と基準画像における各デジタル信号の大きさの差が所定の値よりも大きくなる画素がある場合には、その画素に対応する穴20の位置に異物9があると判定する。
ここで、所定の値とは、CCDカメラ6の測定誤差の大きさと略一致する値とすることができる。すなわち、異物9が無い部分のデジタル信号値(検出値)は、基準のデジタル信号値に対して測定誤差の範囲内で略一致する。これに対して、異物がある部分のデジタル信号値と、異物の無い部分のデジタル信号値との差は、CCDカメラ6の測定誤差に対してかなり大きな差となる。従って、測定のバラツキを考慮し、所定の値以上の差があれば、その部分には異物9があると判定するように設定することができる。
そして、判定結果を表示パネル8に出力する。このように、それぞれのデジタル信号の大きさの差によって、異物9の有無を判定する。
以上のような方法によって、穴内検査装置1を用いて穴20内の異物を検査することができる。
[4.検査対象物の位置合わせ方法]
次に、穴20がハーフミラー5およびCCDカメラ6を結ぶ光軸上となるように検査対象物2の位置合わせをする方法について説明する。
まず、検査対象物2をレーザー光の光軸に略一致するように大まかに配置する。
次に、穴20にレーザー光を照射させて、CCDカメラ6で穴20を反射するレーザー光を受光する。なお、穴20がレーザー光の光軸に対してずれている場合には、穴20の周辺部分を反射するレーザー光が受光されるので、受光された信号レベルは基準信号レベルよりも大きくなる。このことを利用して、CCDカメラ6から出力された信号レベルが基準信号レベルと略一致するように、検査対象物2を光軸に直交する方向に移動させる。
このようにして、検査対象物2の位置合わせをすることができる。
なお、検査対象物2において基準からの穴20の位置情報が予め得られている場合には、その穴20の位置情報を使って検査対象物2の固定部とCCDカメラ6との位置関係により、検査対象物2の固定分の位置を設定すればよく、前記の位置合わせを省略することができる。また、同じ検査対象物2に複数の穴20が形成されている場合には、検査対象物2を固定する台を複数の穴20のピッチに応じて移動させればよく、個々の穴20に対する位置合わせを省略することができる。
[5.本実施形態による効果]
本実施形態によれば、次のような効果がある。
(1)穴20と同一形状かつ同一寸法の開口41を通してレーザー光を穴20に照射して、穴20の底面21を反射するレーザー光をCCDカメラ6が受光するので、従来のように対物レンズによってCCDカメラ6を合焦させる必要がなくなり、検査時間の短縮化を図ることができる。
本実施形態によれば、次のような効果がある。
(1)穴20と同一形状かつ同一寸法の開口41を通してレーザー光を穴20に照射して、穴20の底面21を反射するレーザー光をCCDカメラ6が受光するので、従来のように対物レンズによってCCDカメラ6を合焦させる必要がなくなり、検査時間の短縮化を図ることができる。
(2)穴20を反射するレーザー光が従来のように対物レンズを通さずにCCDカメラ6のCCD60に照射されるので、受光されるレーザー光が光軸に対して平行となるので、穴20の内部に検査できない死角が生じることがなく、検査精度を向上させることができる。
(3)レーザー光源3からのレーザー光を反射して穴20に照射するように配置されるハーフミラー5を設けたので、検査対象物2の上方のみに、検査用のレーザー光源3、絞り装置4、ハーフミラー5、CCDカメラ6を配置することができる。従って、これらの配置の自由度を大きくすることができ、検査装置をコンパクトにすることもでき、測定作業の効率化を図ることもできる。特に、検査対象物2の製造ライン等に検査装置を設ける場合には、レーザー光源3やCCDカメラ6を検査対象物2に対して同じ側にまとめて配置することができるので、製造ライン等に容易に配置でき、また、メンテナンスも容易となる。
(4)穴20に照射されるレーザー光が、穴20よりも大きい形状の場合には、検査対象物2における穴20の周辺部分でレーザー光が反射してしまい、その反射光が穴20の底面21の反射光よりも強くなるため、穴20の底面21の反射光が不明瞭となってしまう。このような場合には、穴内の異物の有無を検査できない。これに対して本実施形態では、絞り装置4によって、穴20に照射されるレーザー光は、穴20と同じ形状と寸法に絞られるので、検査対象物2における穴20の周辺部分でレーザー光が反射することを防ぐことができ、確実に穴20の異物の有無を判定することができる。
(5)穴20の形状または寸法が変更された場合は、変更された穴20の形状または寸法と同一の開口を有する絞り装置4に交換することで、穴20が異なる場合であっても容易に対応することができる。
(6)従来のように対物レンズを備える必要がなく、また、CCDカメラ6または検査対象物2を三次元方向に移動可能に構成する必要がなく、少なくともCCDカメラ6または検査対象物2を二次元方向に移動可能に構成するだけでよい。従って、検査装置の構成を簡略化することができ、検査装置の低コスト化を図ることができる。
[第2実施形態]
次に、本発明の第2実施形態に係る穴内検査装置について図3に基づいて説明する。
図3は、穴内検査装置1Aの構成を示す概念図である。
穴内検査装置1Aは、図3に示すように、検査対象物2Aに形成された貫通する穴20Aを検査する装置であって、前述の第1実施形態の穴内検査装置1に対してレーザー光源3の配置位置が異なる点と、ハーフミラー5を有しない点とが相違するもので、その他の構成は略同様である。すなわち、レーザー光源3から照射されるレーザー光の光軸上に、貫通する穴20AおよびCCDカメラ6が配置されるように構成されている。CCDカメラ6は、貫通する穴20Aを通過するレーザー光を直接受光するようになっている。
本実施形態によれば、前述の効果(1)、(2)、(4)、(5)、(6)に加え、次のような効果がある。
(7)CCDカメラ6がレーザー光源3からのレーザー光をハーフミラーを介さずに直接受光するので、画像の信号レベルが大きく、確実に異物9を検出することができ、検査精度を向上させることができる。
(7)CCDカメラ6がレーザー光源3からのレーザー光をハーフミラーを介さずに直接受光するので、画像の信号レベルが大きく、確実に異物9を検出することができ、検査精度を向上させることができる。
(8)異物9があれば、レーザー光が遮光されて、CCDカメラ6に到達しないので、異物9のある部分の受光の値と異物9の無い部分の受光の値との差が大きくなる。従って、第1実施形態と比べて、異物9をより確実に検出することができる。
(9)第1実施形態のように異物9によって反射されたレーザー光を受光する場合には、異物9によって散乱されたレーザー光の一部が受光されることもある。本実施形態では、CCDカメラ6が穴20Aに対してレーザー光源3とは反対側に設けられているので、異物9によって散乱されたレーザー光の一部が受光されることがなく、更に確実に異物9を検出することができる。
[第3実施形態]
次に、本発明の第3実施形態に係る穴内検査装置について図4に基づいて説明する。
図4は、穴内検査装置1Bの構成を示す概念図である。
穴内検査装置1Bは、図4に示すように、検査対象物2Aに形成された貫通する穴20Aを検査する装置であって、前述の第1実施形態の穴内検査装置1に対して判定装置7Aの構成が異なる点が相違するもので、その他の構成は略同様である。すなわち、貫通する穴20Aに照射されるレーザー光のうちで、異物9を反射する微量のレーザー光だけがCCDカメラ6によって受光される。判定装置7Aは、この微量のレーザー光に対する信号レベルが所定の値より大きい場合を異物があるとして判定するように構成されている。
本実施形態によれば、検査対象の穴が貫通する穴であっても、底面を有する穴の場合と同じ測定方法で異物を検査することができる。また、異物がない状態では、理論的にCCDカメラ6が受光する信号レベルが零となるので、予め基準となる信号レベルを測定する必要がなく、検査方法を簡略化でき、検査時間の短縮化を図ることができる。また、第1実施形態と略同様の効果がある。
[本発明の変形例]
なお、本発明は前述の実施形態に限定されるものではなく、本発明の目的を達成できる範囲での変形、改良等は本発明に含まれるものである。
なお、本発明は前述の実施形態に限定されるものではなく、本発明の目的を達成できる範囲での変形、改良等は本発明に含まれるものである。
例えば、前記実施形態では、検査対象の穴の形状が特に制限されることはなく、例えば、照射されるレーザー光の光軸に直交する断面形状が円形であってもよく、または、略多角形であってもよい。
また、前記実施形態では、判定装置において、CCDカメラからのデジタル信号と、基準となるデジタル信号とを比較して異物の有無を判定していたが、これに限らず、CCDカメラからのデジタル信号を画像として受信し、受信した画像中の信号値が周辺よりも小さい部分を強調するフィルタ等を用いて処理し、例えば、画像全体の信号値の平均値に対して所定の値より小さい点欠陥があれば、穴内に異物があると判定してもよい。このような構成であれば、基準となるデジタル信号を測定する必要がないので、検査を簡略化でき、検査時間を短縮化できる。
また、前記実施形態では、判定装置において、CCDカメラからのデジタル信号と、基準となるデジタル信号とを比較して異物の有無を判定していたが、これに限らず、CCDカメラからのデジタル信号を画像として受信し、受信した画像中の信号値が周辺よりも小さい部分を強調するフィルタ等を用いて処理し、例えば、画像全体の信号値の平均値に対して所定の値より小さい点欠陥があれば、穴内に異物があると判定してもよい。このような構成であれば、基準となるデジタル信号を測定する必要がないので、検査を簡略化でき、検査時間を短縮化できる。
また、前記第1および第3実施形態におけるCCDカメラとレーザー光源とは、配置を逆にしてもよい。
また、前記第1および第3実施形態におけるハーフミラーは、レーザー光源からのレーザー光の光軸に対して略45度傾くように配置されているが、傾き角度は、レーザー光源と検査対象物の大きさや形状に応じて略45度以外に設定してもよい。
また、ハーフミラーに限らず、反射および透過する機能を有する部材であればよく、例えば、ビームスプリッターを用いてもよい。
また、前記第1および第3実施形態におけるハーフミラーは、レーザー光源からのレーザー光の光軸に対して略45度傾くように配置されているが、傾き角度は、レーザー光源と検査対象物の大きさや形状に応じて略45度以外に設定してもよい。
また、ハーフミラーに限らず、反射および透過する機能を有する部材であればよく、例えば、ビームスプリッターを用いてもよい。
また、前記第3実施形態における貫通する穴の裏面の開口(CCDカメラとは反対側の開口)を覆うように、反射板を設けてもよい。このようにすれば、反射板を反射するレーザー光をCCDカメラが受光することによって、異物の有無を検査することができる。従って、処理判定装置の判定方法は、底面を有する穴の場合と全く同じ方法で異物の有無を判定することができるので、処理判断装置の構成を簡略化できる。
その他、本発明を実施するための最良の構成、方法等は、以上の記載で開示されているが、本発明は、これに限定されるものではない。すなわち、本発明は、主に特定の実施形態に関して特に図示され、かつ説明されているが、本発明の技術的思想および目的の範囲から逸脱することなく、以上述べた実施形態に対し、形状、材質、数量、その他の詳細な構成において、当業者が様々な変形を加えることができるものである。
従って、上記に開示した形状、材質等を限定した記載は、本発明の理解を容易にするために例示的に記載したものであり、本発明を限定するものではないから、それらの形状、材質等の限定の一部もしくは全部の限定を外した部材の名称での記載は、本発明に含まれるものである。
従って、上記に開示した形状、材質等を限定した記載は、本発明の理解を容易にするために例示的に記載したものであり、本発明を限定するものではないから、それらの形状、材質等の限定の一部もしくは全部の限定を外した部材の名称での記載は、本発明に含まれるものである。
1,1A,1B…穴内検査装置、3…レーザー光源、4…絞り装置(絞り手段)、5…ハーフミラー、7,7A…判定装置(判定手段)、9…異物、20,20A…穴、41…開口、60…CCD(受光素子)。
Claims (4)
- 穴の内部における異物の有無を検査する穴内検査装置であって、
前記穴と同一形状かつ同一寸法の開口を有する絞り手段と、
前記開口を通してレーザー光を前記穴に照射するレーザー光源と、
前記穴に照射された前記レーザー光を受光する受光素子と、
この受光素子が受光したレーザー光に基づいて前記異物の有無を判定する判定手段と
を備えることを特徴とする穴内検査装置。 - 請求項1に記載の穴内検査装置において、
前記レーザー光源の照射方向の前方にハーフミラーが設けられ、
このハーフミラーは、前記レーザー光源からのレーザー光を反射して前記穴に照射するように配置されるとともに、前記穴から反射されたレーザー光を透過して前記受光素子に当該透過したレーザー光が照射されるように設けられていることを特徴とする穴内検査装置。 - 請求項1に記載の穴内検査装置において、
前記穴は、貫通する穴であり、
前記受光素子は、前記穴を通過する前記レーザー光を受光するように設けられていることを特徴とする穴内検査装置。 - 穴の内部における異物の有無を検査する穴内検査方法であって、
前記穴と同一形状かつ同一寸法の開口を有する絞り手段を用いて、レーザー光源からレーザー光を前記開口を通して前記穴に照射する照射工程と、
前記穴に照射された前記レーザー光を受光素子に受光させる受光工程と、
前記受光素子が受光したレーザー光に基づいて前記異物の有無を判定する判定工程とを備えることを特徴とする穴内検査方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006284652A JP2008102011A (ja) | 2006-10-19 | 2006-10-19 | 穴内検査装置および穴内検査方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006284652A JP2008102011A (ja) | 2006-10-19 | 2006-10-19 | 穴内検査装置および穴内検査方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2008102011A true JP2008102011A (ja) | 2008-05-01 |
Family
ID=39436444
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006284652A Withdrawn JP2008102011A (ja) | 2006-10-19 | 2006-10-19 | 穴内検査装置および穴内検査方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2008102011A (ja) |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2442095A2 (en) | 2010-10-15 | 2012-04-18 | Rolls-Royce plc | Hole inspection |
| JP2013142596A (ja) * | 2012-01-10 | 2013-07-22 | Toyota Central R&D Labs Inc | 円筒内周面検査用光学系及び円筒内周面検査装置 |
| JP2013164406A (ja) * | 2012-02-13 | 2013-08-22 | Ccs Inc | 検査方法及び検査装置 |
| KR101836136B1 (ko) * | 2016-09-01 | 2018-04-19 | (주)시그마에프에이 | 관통홀 중심측정 유닛 및 이를 이용한 검사장치 |
| JP2019082455A (ja) * | 2017-10-31 | 2019-05-30 | 株式会社東芝 | 検査システムおよび検査方法 |
| CN111367101A (zh) * | 2020-03-16 | 2020-07-03 | 惠州高视科技有限公司 | 一种液晶模组孔内壁漏光检测方法及设备 |
| CN111522075A (zh) * | 2020-06-04 | 2020-08-11 | Oppo(重庆)智能科技有限公司 | 溢胶检测装置及溢胶检测方法 |
| CN111781202A (zh) * | 2020-07-16 | 2020-10-16 | 中山欣刚科技设备有限公司 | 一种板件孔洞检测装置 |
| JP2021021740A (ja) * | 2020-10-20 | 2021-02-18 | 株式会社東芝 | 検査システムおよび検査方法 |
| DE102024130165A1 (de) * | 2024-10-17 | 2026-04-23 | Minebea Mitsumi Inc. | Wälzlagerkäfig, Verfahren zum Herstellen eines Wälzlagerkäfigs, Turbolader und medizinisches Handgerät |
-
2006
- 2006-10-19 JP JP2006284652A patent/JP2008102011A/ja not_active Withdrawn
Cited By (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2442095A3 (en) * | 2010-10-15 | 2017-12-27 | Rolls-Royce plc | Hole inspection |
| EP2442095A2 (en) | 2010-10-15 | 2012-04-18 | Rolls-Royce plc | Hole inspection |
| JP2013142596A (ja) * | 2012-01-10 | 2013-07-22 | Toyota Central R&D Labs Inc | 円筒内周面検査用光学系及び円筒内周面検査装置 |
| JP2013164406A (ja) * | 2012-02-13 | 2013-08-22 | Ccs Inc | 検査方法及び検査装置 |
| KR101836136B1 (ko) * | 2016-09-01 | 2018-04-19 | (주)시그마에프에이 | 관통홀 중심측정 유닛 및 이를 이용한 검사장치 |
| US10902578B2 (en) | 2017-10-31 | 2021-01-26 | Kabushiki Kaisha Toshiba | Inspection system and inspection method |
| JP2019082455A (ja) * | 2017-10-31 | 2019-05-30 | 株式会社東芝 | 検査システムおよび検査方法 |
| AU2018256492B2 (en) * | 2017-10-31 | 2020-07-16 | Kabushiki Kaisha Toshiba | Inspection system and inspection method |
| US11734811B2 (en) | 2017-10-31 | 2023-08-22 | Kabushiki Kaisha Toshiba | Inspection system and inspection method |
| CN111367101A (zh) * | 2020-03-16 | 2020-07-03 | 惠州高视科技有限公司 | 一种液晶模组孔内壁漏光检测方法及设备 |
| CN111522075A (zh) * | 2020-06-04 | 2020-08-11 | Oppo(重庆)智能科技有限公司 | 溢胶检测装置及溢胶检测方法 |
| CN111781202A (zh) * | 2020-07-16 | 2020-10-16 | 中山欣刚科技设备有限公司 | 一种板件孔洞检测装置 |
| JP2021021740A (ja) * | 2020-10-20 | 2021-02-18 | 株式会社東芝 | 検査システムおよび検査方法 |
| JP7072031B2 (ja) | 2020-10-20 | 2022-05-19 | 株式会社東芝 | 検査システムおよび検査方法 |
| DE102024130165A1 (de) * | 2024-10-17 | 2026-04-23 | Minebea Mitsumi Inc. | Wälzlagerkäfig, Verfahren zum Herstellen eines Wälzlagerkäfigs, Turbolader und medizinisches Handgerät |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7436507B2 (en) | Method and apparatus for inspecting a pattern | |
| JP5268061B2 (ja) | 基板検査装置 | |
| JP5587448B2 (ja) | 三次元測定装置及び方法 | |
| JP2005274925A (ja) | ピント調整方法、ピント調整装置 | |
| CN101210806A (zh) | 基于辅助光源的激光发射轴与机械基准面同轴度测量方法 | |
| JP2010112803A5 (ja) | ||
| JP2011002439A (ja) | 検査装置 | |
| JP5592108B2 (ja) | 干渉共焦点顕微鏡および光源撮像方法 | |
| US9261689B2 (en) | Scanning optical microscope | |
| JPWO2019159427A1 (ja) | カメラモジュール調整装置及びカメラモジュール調整方法 | |
| JP5880957B2 (ja) | レーザー光により表面の変化を検出する装置 | |
| JP2017150872A (ja) | 欠陥検査装置 | |
| CN110726919B (zh) | 阵列apd光电参数测试系统 | |
| JP2004294097A (ja) | 容器の口部検査装置 | |
| JP2010091428A (ja) | 走査光学系 | |
| JP2010164354A (ja) | オートコリメータ | |
| JP3754164B2 (ja) | 試料検査装置 | |
| JP6187153B2 (ja) | 検査装置 | |
| CN115598105B (zh) | 拉曼检测的对焦方法及对焦系统 | |
| JP2007163137A (ja) | 異物検査装置及び異物検査方法 | |
| JPH02272514A (ja) | 光切断顕微鏡装置及びその光学手段の位置合わせ方法 | |
| CN111198093B (zh) | 曝光光角量测设备 | |
| JP2019082496A (ja) | 欠陥検査装置 | |
| JPH0372248A (ja) | 塵埃検出装置 | |
| JP2001324314A (ja) | 測定装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20100105 |