JP2008190858A - 漏洩検知管 - Google Patents
漏洩検知管 Download PDFInfo
- Publication number
- JP2008190858A JP2008190858A JP2008002457A JP2008002457A JP2008190858A JP 2008190858 A JP2008190858 A JP 2008190858A JP 2008002457 A JP2008002457 A JP 2008002457A JP 2008002457 A JP2008002457 A JP 2008002457A JP 2008190858 A JP2008190858 A JP 2008190858A
- Authority
- JP
- Japan
- Prior art keywords
- tube
- pipe
- leak detection
- refrigerant
- water
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F1/00—Tubular elements; Assemblies of tubular elements
- F28F1/003—Multiple wall conduits, e.g. for leak detection
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Heat-Exchange Devices With Radiators And Conduit Assemblies (AREA)
Abstract
【課題】従来の漏洩検知管に比べて、生産性に優れた漏洩検知管を提供する。
【解決手段】水または冷媒の一方を流通させる大径管10と、この大径管内に1本または複数本配置され水または冷媒の他方を流通させる漏洩検知管1とを用いて、水および冷媒を熱媒体として使用し、熱媒体間で熱交換を行う熱交換器50において、漏洩検知管1は、水または冷媒を流通させる内管3および内管3の外部に嵌合する外管2を有し、水または冷媒の漏洩を、内管3および外管2の間に形成される漏洩路を介して検知する漏洩検知管1であって、漏洩検知管1の少なくとも一方の管端部において、外管2の管端面2Aと、内管3の管端面3Aとが同一平面上にあり、かつ外管2を貫通して外管2の外表面および外管2の内表面に開口する漏洩検知部5を、外管2の少なくとも一方の管端近傍に備える構成とした。
【選択図】図1
【解決手段】水または冷媒の一方を流通させる大径管10と、この大径管内に1本または複数本配置され水または冷媒の他方を流通させる漏洩検知管1とを用いて、水および冷媒を熱媒体として使用し、熱媒体間で熱交換を行う熱交換器50において、漏洩検知管1は、水または冷媒を流通させる内管3および内管3の外部に嵌合する外管2を有し、水または冷媒の漏洩を、内管3および外管2の間に形成される漏洩路を介して検知する漏洩検知管1であって、漏洩検知管1の少なくとも一方の管端部において、外管2の管端面2Aと、内管3の管端面3Aとが同一平面上にあり、かつ外管2を貫通して外管2の外表面および外管2の内表面に開口する漏洩検知部5を、外管2の少なくとも一方の管端近傍に備える構成とした。
【選択図】図1
Description
本発明は、例えば、給湯器等に備えられた熱交換器に用いる漏洩検知管に関するもので、より詳しくは、熱媒体としての水または冷媒の漏洩を検知するために用いられる漏洩検知管に関する。
一般に、熱交換器の構成としては、大径管と、その大径管の内部に漏洩検知管としての小径管を備える構成のものが知られている。そして、給湯器用の熱交換器においては、大径管の内部に水、小径管(漏洩検知管)の内部に冷媒としての二酸化炭素、代替フロンが流される。
前記構成の熱交換器の具体的なものとして、特に、給湯器用の熱交換器が特許文献1に提案されている。図12(a)に示すように、特許文献1の熱交換器101は、1本の大径管102と、その大径管102の内部に2本の小径管(漏洩検知管)103とを備え、小径管103が外管104と内管105とからなる二重管であって、外管104と内管105との間に漏洩検知溝106を有する。そして、内管105の内部に形成された冷媒用流路に冷媒を流し、大径管102と小径管103との間に形成された外側流路107を流れる水との間で熱交換させる。熱交換器101の使用中に、小径管103を構成する外管104または内管105に腐食による腐食孔Pが発生し、内管105の内側を流れる冷媒が外管104に漏洩した際には、漏洩検知溝106で冷媒の漏洩を検知している(図12(b)参照)。
特開2005−69620号公報(図1、図2、図5)
図12(b)に示すように、従来の漏洩検知管103は、所定長さの外管104に、外管104より外径の小さい所定長さの内管105を挿入し、ロール嵌合または抽伸嵌合等で外管104と内管105を嵌合することによって製造されている。従来の漏洩検知管103は、漏洩した冷媒を外管104の少なくとも一方の管端面で検知する構成であることから、内管105を流れる冷媒を蒸発器等に繋がる配管に接続するために、内管105が外管104の管端面から所定長さで突出した嵌合形態とする必要があった。ところが、前記の方法で漏洩検知管103を製造する場合、嵌合工程で外管104および内管105が伸びるため、所定寸法の漏洩検知管103を得るには、嵌合前における外管104と内管105との挿入位置調整、嵌合後の長すぎる外管104の皮むきや長すぎる内管105後端部の切断等が必要になり、生産性が悪かった。
そこで、本発明は、このような問題を解決するために創案されたもので、その目的は、従来の漏洩検知管に比べて、生産性に優れた漏洩検知管を提供することにある。
前記課題を解決するために、請求項1に係る漏洩検知管は、水または冷媒の一方を流通させる大径管と、この大径管内に1本または複数本配置され前記水または前記冷媒の他方を流通させる漏洩検知管とを用いて、前記水および前記冷媒を熱媒体として使用し、前記熱媒体間で熱交換を行う熱交換器において、前記漏洩検知管は、前記水または前記冷媒を流通させる内管および内管の外部に嵌合する外管を有し、前記水または前記冷媒の漏洩を、前記内管および前記外管の間に形成される漏洩路を介して検知する漏洩検知管であって、前記漏洩検知管の少なくとも一方の管端部において、前記外管の管端面と、前記内管の管端面とが同一平面上にあり、かつ前記外管を貫通して前記外管の外表面および前記外管の内表面に開口する漏洩検知部を、前記外管の少なくとも一方の管端近傍に備える構成とした。
前記構成によれば、外管の管端面と、内管の管端面とが同一平面上に管端がそろっている、かつ漏洩検知部を外管の少なくとも一方の管端近傍に備えることによって、漏洩検知管を製造する際に、外管の管端面から内管を所定長さで突出させる必要がないため、後記するように外管への内管の挿入・嵌合作業を連続して行うことが可能となり、外管および内管の挿入位置調整作業も不要となる。また、外管および内管の伸び代の調整が容易となり、外管の皮むき、内管の後端部の切断も不要となるため、漏洩検知管の全長の調整が容易となる。さらに、外管および/または内管の腐食孔から漏洩した水または冷媒は、外管および内管の間に形成される漏洩路を通って外管の漏洩検知部に漏洩する。
請求項2に係る漏洩検知管は、前記外管が、その内表面に前記漏洩路として管軸方向に形成された溝を備えることを特徴とする。
前記構成によれば、外管の内表面に溝を備えることによって、腐食孔から漏洩した水または冷媒が、漏洩路となる溝を通って、外管に備えられた漏洩検知部に迅速に漏洩する。そのため、水への冷媒の漏洩、または、冷媒への水の漏洩をさらに検知しやすくなる。
請求項3に係る漏洩検知管は、前記内管が、その外表面に前記漏洩路として管軸方向に形成されたリブを備えることを特徴とする。
前記構成によれば、内管の外表面にリブを備えることによって、腐食孔から漏洩した水または冷媒が、リブによって形成された漏洩路となる溝を通って、外管に備えられた漏洩検知部に迅速に漏洩する。そのため、水への冷媒の漏洩、または、冷媒への水の漏洩をさらに検知しやすくなる。
請求項4に係る漏洩検知管は、前記外管の内表面および/または前記内管の外表面が、前記漏洩路として粗面化された表面を備えることを特徴とする。
前記構成によれば、外管および/または内管が粗面化された表面を有することによって、腐食孔から漏洩した水または冷媒が、粗面化された表面によって形成された漏洩路を通って、外管に備えられた漏洩検知部に迅速に漏洩する。そのため、水への冷媒の漏洩、または、冷媒への水の漏洩をさらに検知しやすくなる。
請求項5に係る漏洩検知管は、前記内管が、その内表面に管軸方向に形成された溝を備えることを特徴とする。
前記構成によれば、内管の内表面に溝を備えることによって、内管の内部を流通する水または冷媒が攪拌されると共に、管内表面積が増加する。このため、漏洩検知管の管内熱伝達率が増大し、この漏洩検知管を使用する熱交換器の伝熱性能が一層向上する。
請求項6に係る漏洩検知管は、前記外管および前記内管の少なくとも一方が、その全長の少なくとも一部の領域に管軸方向に沿って凹凸部を備えることを特徴とする。
前記構成によれば、外管が凹凸部を備えることによって、大径管の内部を流通する水または冷媒の一方が撹拌されると共に、外管(漏洩検知管)の管外表面積が増加する。このため、漏洩検知管の熱伝達率が増大し、この漏洩検知管を使用する熱交換器の伝熱性能が一層向上する。
また、内管が凹凸部を備えることによって、漏洩検知管の内部を流通する水または冷媒の他方が撹拌されると共に、内管(漏洩検知管)の管内表面積が増加する。このため、漏洩検知管の熱伝達率が増大し、この漏洩検知管を使用する熱交換器の伝熱性能が一層向上する。
さらに、外管および内管の両管が凹凸部を備えることによって、大径管の内部を流通する水または冷媒の一方、および、漏洩検知管の内部を流通する水または冷媒の他方の両者が撹拌されると共に、漏洩検知管の管内外表面積が増加する。このため、漏洩検知管の熱伝達率が増大し、この漏洩検知管を使用する熱交換器の伝熱性能が一層向上する。
請求項7に係る漏洩検知管は、前記凹凸部が、管軸方向に沿って、らせん状に形成されたことを特徴とする。
前記構成によれば、凹凸部がらせん状に形成されたことによって、大径管および/または漏洩検知管の内部を流通する水または冷媒がより一層撹拌されるため、漏洩検知管の熱伝達率がより一層増大し、この漏洩検知管を使用する熱交換器の伝熱性能がより一層向上する。
請求項8に係る漏洩検知管は、少なくとも一方の管端部が拡管されていることを特徴とする。
前記構成によれば、少なくとも一方の管端部が拡管されていることによって、熱交換器の製造の際に、漏洩検知管と他の部品、例えば、複数の漏洩検知管を連結するためのUベンド管、ヘッダー等との連結が容易となる。
請求項9に係る漏洩検知管は、前記内管における両端の少なくとも一方の管端部の内側に接合された連結管を備えることを特徴とする。
前記構成によれば、漏洩検知管が連結管を備えることによって、熱交換器の製造の際に、漏洩検知管と他の部品、例えば、複数の漏洩検知管を連結するためのUベンド管等との連結がさらに容易となる。
請求項1に係る漏洩検知管によれば、外管の管端面と、内管の管端面とが同一平面上にあり、かつ外管の少なくとも一方の管端近傍に漏洩検知部を備えることによって、従来の漏洩検知管に比べて生産性が優れる。また、本発明に係る漏洩検知管を組み込んだ熱交換器は、従来の漏洩検知管を組み込んだ熱交換器と同等の漏洩検知精度および伝熱性能を、維持することができる。
また、請求項2、請求項3または請求項4に係る漏洩検知管によれば、外管の内表面に溝、内管の外表面にリブ、または、外管の内表面および/または内管の外表面が粗面化された表面を備えることによって、漏洩検知精度がさらに優れたものとなる。
さらに、請求項5、請求項6または請求項7に係る漏洩検知管によれば、内管の内表面に溝を備えること、外管および内管の少なくとも一方が凹凸部を備えること、または、凹凸部がらせん状に形成されたことによって、漏洩検知管が組み込まれた熱交換器の伝熱性能がさらに優れたものとなる。
さらに、請求項5、請求項6または請求項7に係る漏洩検知管によれば、内管の内表面に溝を備えること、外管および内管の少なくとも一方が凹凸部を備えること、または、凹凸部がらせん状に形成されたことによって、漏洩検知管が組み込まれた熱交換器の伝熱性能がさらに優れたものとなる。
請求項8または請求項9に係る漏洩検知管によれば、少なくとも一方の管端部が拡管されていること、または、連結管を備えることによって、熱交換器の他の部品との接合がさらに容易となる。
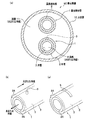
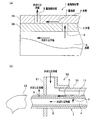
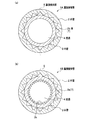
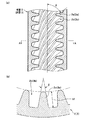
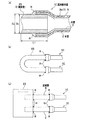
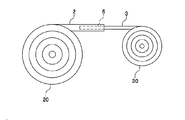
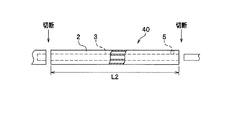
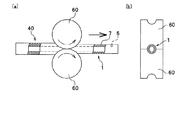
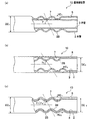
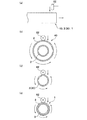
次に、本発明の実施の形態について、適宜図面を参照して詳細に説明する。図1(a)は熱交換器の構成を示す管軸直交断面図、(b)は漏洩検知管の斜視図、(c)は他の漏洩検知管の斜視図、図2(a)は漏洩検知管の管軸方向に沿った片側断面図、(b)は漏洩検知管を熱交換器に組み込んだ際の部分断面図、図3(a)、(b)は他の漏洩検知管の管軸直交断面図、図4(a)は外管または内管の管軸方向に沿った断面図、(b)は(a)のA−A線に沿った管軸直交断面における部分拡大図、図5は他の漏洩検知管の構成を示し、(a)は管軸方向に沿った断面図、(b)、(c)は熱交換器に組み込んだ際の部分正面図、図6〜図9は漏洩検知管の製造方法の一工程を示す模式図、図10(a)〜(c)は他の漏洩検知管の構成を示す管軸方向に沿った断面図、図11(a)〜(d)は他の漏洩検知管の製造方法の一工程を示す模式図である。
図1(a)に示すように、本発明に係る漏洩検知管1は、水および冷媒を熱媒体として使用し、熱媒体間で熱交換を行う熱交換器50において、水または冷媒のいずれか一方の流路11内に1本または複数本配置され、水または冷媒の漏洩を検知するものである。
<熱交換器>
熱交換器50は、その構成は特に限定されないが、漏洩検知管1より大きな内径を有する大径管10を備え、その大径管10の内部に漏洩検知管1を配置し、大径管10と漏洩検知管1との間に水または冷媒の流路11を形成する二重管式熱交換器が好ましい。
熱交換器50は、その構成は特に限定されないが、漏洩検知管1より大きな内径を有する大径管10を備え、その大径管10の内部に漏洩検知管1を配置し、大径管10と漏洩検知管1との間に水または冷媒の流路11を形成する二重管式熱交換器が好ましい。
熱媒体として冷媒は、フロンまたは代替フロン等の冷媒、二酸化炭素等の自然冷媒等が使用され、特に、給湯器用の熱交換器50には、環境面から二酸化炭素を使用することが好ましく、熱効率が優れる点で、二酸化炭素を超臨界状態で使用することがより好ましい。超臨界状態とは気相と液相の境界がなくなった状態であり、密度及び粘度が気相状態に近似した低い状態であるにもかかわらず、熱伝達率が気相状態の2倍以上の高い値を示す状態を言う。また、熱媒体として二酸化炭素を用いる場合、二酸化炭素そのものは潤滑作用を持たないため、熱交換システムのコンプレッサーを磨耗させてしまうことがある。このため、二酸化炭素に0.1〜6.0mass%の冷凍機油を含有させることが好ましい。冷凍機油には、通常ポリアルキレングリコール(PAG)等が用いられる。その含有量が、0.1mass%未満であると、潤滑効果が低く、熱交換システムのコンプレッサーを磨耗させやすい、また6.0mass%を超えて含有させると、二酸化炭素の伝熱性能が低下しやすい。
また、熱媒体としての代替フロンは、熱交換器50の成績効率(COP)を考慮すると、ハイドロフルオロカーボン(HFC)系冷媒が好ましい。代表的なHFC系冷媒としては、R32とR125を混合した非共沸混合冷媒であるR410Aがある。さらに、HFC系冷媒もほぼ臨界状態で使用することがより好ましい。
大径管10は、漏洩検知管1との間に熱媒体(水または冷媒)の流路11を形成するものである。また、大径管10の内径は、漏洩検知管1の外径より大きく、且つ、流路11に熱媒体を流すのに十分な内径、及び耐圧強度を持てばよく、一例として、内径は8〜30mm、肉厚は0.2〜2.5mm、長さは1〜30mが好ましい。また、大径管10の寸法は、後記する漏洩検知管1の寸法との関係、熱交換器50が組み込まれる給湯器等の寸法、熱容量、加工性を考慮して決められ、熱交換器50の伝熱性能、圧力損失の点から、管軸直交断面における漏洩検知管1の断面積(漏洩検知管1の本数×大径管10の管軸直交断面における漏洩検知管1の断面積)と、大径管10と漏洩検知管1との間の流路11の断面積との比(外側流路/漏洩検知管)が2〜10の範囲内を満足するように設定することがより好ましい。
また、熱交換器50の伝熱性能の向上を目的として、大径管10の内部を流れる熱媒体に撹拌または旋回流を与えて乱流を発生させたい(熱媒体の温度を均一化させたい)場合、あるいは管内の伝熱面積を増やしたい(熱媒体の流路長を増やしたい)場合等には、大径管10は、その全長の少なくとも一部の領域に管軸方向に沿って凹凸部を形成した形状としてもよい。凹凸部は、例えば、大径管10をコルゲート状に加工したものである。また、凹凸部は、熱交換器50の実際の運転において、熱媒体として二酸化炭素を使用する場合には、二酸化炭素の局所熱伝達率が極大となる許容温度範囲(20〜80℃)を満足する領域に形成することが好ましい。そして、凹凸部の形態は、外側流路11内の熱媒体に乱流が発生すると共に、圧力損失が大きくならなければ、前記コルゲート状に限定されず、例えば、大径管10の内表面の少なくとも一部に管軸方向に平行な溝およびフィン、または、らせん状の溝およびフィンを形成してもよい(大径管10として内面溝付管を使用する)。
大径管10の材質としては、特に限定されず、熱交換器50に必要な強度、耐食性、ろう付け性、曲げ加工性を有するものを使用し、例えば、後記する漏洩検知管(外管2および内管3)に使用されるものとして記載した材質から適宜選択する。なお、熱交換器としてJISH3300に規定する合金番号C1101の無酸素銅、合金番号C1201及びC1220のりん脱酸銅が広く用いられている。
大径管10を構成する管は、押出し素管を圧延、抽伸して製作される継目無し管、あるいは所定幅の板条の幅方向の端面を溶接して製作される溶接管を用いてもよい。通常、大径管10としては管内面が平滑である平滑管が用いられることが多いが、大径管10として内面溝付管を使用してもよい。
<漏洩検知管>
図1(a)〜(c)に示すように、本発明に係る漏洩検知管1は、外管2と内管3とからなり、内管3の外部(外表面)に外管2が嵌合することによって内管3および外管2の間に熱媒体(水または冷媒)の漏洩路7(図2(a)、(b)参照)が形成された二重管で、内管3の内部に熱媒体(水または冷媒)の流路を備えると共に、外管2に漏洩検知部5を備え、かつ少なくとも一方の管端部において、外管2の管端面2Aと内管3の管端面3Aとが同一平面上にある。また、漏洩検知管1を複数設ける場合には、大径管10内の漏洩検知管1の配置としては、特に限定されないが、熱伝達、圧力損失の点から、流路11を均等に分割する配置が好ましい。なお、熱媒体としての冷媒は、前記した二酸化炭素または代替フロンが好ましい。以下、各構成について説明する。
図1(a)〜(c)に示すように、本発明に係る漏洩検知管1は、外管2と内管3とからなり、内管3の外部(外表面)に外管2が嵌合することによって内管3および外管2の間に熱媒体(水または冷媒)の漏洩路7(図2(a)、(b)参照)が形成された二重管で、内管3の内部に熱媒体(水または冷媒)の流路を備えると共に、外管2に漏洩検知部5を備え、かつ少なくとも一方の管端部において、外管2の管端面2Aと内管3の管端面3Aとが同一平面上にある。また、漏洩検知管1を複数設ける場合には、大径管10内の漏洩検知管1の配置としては、特に限定されないが、熱伝達、圧力損失の点から、流路11を均等に分割する配置が好ましい。なお、熱媒体としての冷媒は、前記した二酸化炭素または代替フロンが好ましい。以下、各構成について説明する。
(外管)
外管2は、漏洩検知管1が配置される流路11に熱媒体(水または冷媒)が必要量流通し、後記する内管3の外部(外表面)に嵌合可能な寸法に形成されている。例えば、図1(a)に示すように、大径管10の内部に流路11を形成するように、大径管10の管軸方向に沿って設けられている。一例として、外径は3〜20mm、肉厚は0.2〜2.5mm、長さは1〜30mが好ましい。また、肉厚は、外管2の外側(流路11)に流通する熱媒体として水を使用する場合には、水による腐食代を考慮した肉厚とすることがさらに好ましい。外管2の寸法は、熱交換器50の伝熱性能、流路11内の熱媒体の圧力損失の点から、管軸直交断面における漏洩検知管1の断面積(漏洩検知管1の本数×大径管10の管軸直交断面における漏洩検知管1の断面積)と、大径管10と漏洩検知管1との間の流路11の断面積との比(外側流路/漏洩検知管)が2〜10の範囲内を満足するように設定することがより好ましい。
外管2は、漏洩検知管1が配置される流路11に熱媒体(水または冷媒)が必要量流通し、後記する内管3の外部(外表面)に嵌合可能な寸法に形成されている。例えば、図1(a)に示すように、大径管10の内部に流路11を形成するように、大径管10の管軸方向に沿って設けられている。一例として、外径は3〜20mm、肉厚は0.2〜2.5mm、長さは1〜30mが好ましい。また、肉厚は、外管2の外側(流路11)に流通する熱媒体として水を使用する場合には、水による腐食代を考慮した肉厚とすることがさらに好ましい。外管2の寸法は、熱交換器50の伝熱性能、流路11内の熱媒体の圧力損失の点から、管軸直交断面における漏洩検知管1の断面積(漏洩検知管1の本数×大径管10の管軸直交断面における漏洩検知管1の断面積)と、大径管10と漏洩検知管1との間の流路11の断面積との比(外側流路/漏洩検知管)が2〜10の範囲内を満足するように設定することがより好ましい。
外管2の材質は、特に限定されず、熱交換器50に必要な強度、耐食性、ろう付け性、曲げ加工性を有するものを使用し、例えば、熱交換器として広く用いられているJISH3300に規定する合金番号C1101の無酸素銅、合金番号C1201及びC1220のりん脱酸銅のいずれかが好ましい。また、前記の材質のみに限定する必要はなく、特に熱伝導性と耐圧強度が必要な場合は、JISH3300に規定された銅または銅合金や、例えば、CuにFe、P、Ni、Co、Mn、Sn、Si、Mg、Ag、Al等の元素より選択する1種または2種以上を総計で数%以下含有させたJISH3300に規定されていない銅合金を用いることも可能である。さらに、特に耐食性と耐圧強度が必要な場合には、JISH3300に規定された合金番号C7060、C7100、C7150などのCu−Ni系合金、TiまたはTi合金、ステンレス鋼などを用いることも可能である。また、軽量化が求められる場合には、耐食性、強度、加工性などの特性を考慮して、アルミニウム、アルミニウム合金の中から所定の特性を有するものを選択することも可能である。
外管2を構成する管は、その内部に設けられる内管3の内圧を高くして運転されることが多いため、管の外径に対する肉厚を大きくすることが多く、一般には、押出し素管を圧延、抽伸して製作される継目無し管を用いることが多い。管の肉厚は、熱交換器の運転圧力に基づいて計算される耐圧強度から決定すればよい。耐圧強度が要求値を満たせば、溶接管を用いてもよい。
(内管)
内管3は、外管2の内表面に嵌合され、その内部に熱媒体(水または冷媒)の流路4を備えるものである。また、内管3は、外管2に嵌合し、流路4に熱媒体が必要量流通することが可能な寸法に形成されている。一例として、外径は1.5〜18mm、肉厚は0.2〜2mm、長さは1〜30mが好ましく、管軸直交断面における1本の漏洩検知管1の流路断面積と、大径管10と漏洩検知管1との間の流路11の断面積との比(外側流路/漏洩検知管)が10〜50の範囲を満足するように設定することがより好ましい。また、内管3の材質は、特に限定されず、その内部(流路4)に流通する熱媒体の圧力に耐え得る材料強度を有するものを使用し、例えば、前記外管2で記載したものから、同一または異なるものを適宜選択する。さらに、内管3は、外管2と同様に、継目無し管を用いることが多いが、耐圧強度の要求値を満たせば、溶接管を用いてもよい。
内管3は、外管2の内表面に嵌合され、その内部に熱媒体(水または冷媒)の流路4を備えるものである。また、内管3は、外管2に嵌合し、流路4に熱媒体が必要量流通することが可能な寸法に形成されている。一例として、外径は1.5〜18mm、肉厚は0.2〜2mm、長さは1〜30mが好ましく、管軸直交断面における1本の漏洩検知管1の流路断面積と、大径管10と漏洩検知管1との間の流路11の断面積との比(外側流路/漏洩検知管)が10〜50の範囲を満足するように設定することがより好ましい。また、内管3の材質は、特に限定されず、その内部(流路4)に流通する熱媒体の圧力に耐え得る材料強度を有するものを使用し、例えば、前記外管2で記載したものから、同一または異なるものを適宜選択する。さらに、内管3は、外管2と同様に、継目無し管を用いることが多いが、耐圧強度の要求値を満たせば、溶接管を用いてもよい。
(漏洩検知部)
図1(b)、(c)、図2(b)に示すように、漏洩検知部5は、大径管10の流路外の位置で、外管2の少なくとも一方の管端近傍に備えられ、外管2を貫通して外管の外表面および外管の内表面に開口するものである。漏洩検知部5の形状、大きさは、熱媒体(水または冷媒)の漏洩が検知できれば、特に限定されないが、穴形状、スリット形状が好ましい。一例として、外径0.1〜5mmの穴、幅0.1〜5mmおよび長さ3〜30mmのスリットがさらに好ましい。
図1(b)、(c)、図2(b)に示すように、漏洩検知部5は、大径管10の流路外の位置で、外管2の少なくとも一方の管端近傍に備えられ、外管2を貫通して外管の外表面および外管の内表面に開口するものである。漏洩検知部5の形状、大きさは、熱媒体(水または冷媒)の漏洩が検知できれば、特に限定されないが、穴形状、スリット形状が好ましい。一例として、外径0.1〜5mmの穴、幅0.1〜5mmおよび長さ3〜30mmのスリットがさらに好ましい。
図2(b)に示すように、管端近傍とは、熱交換器50の大径管10と、漏洩検知管1の外管2とに接合し、流路11に熱媒体(水または冷媒)を供給するキャップ51と外管2との接合位置よりも、管端部側を意味する。このような管端近傍に漏洩検知部5を備えることによって、流路4から漏洩した熱媒体が、流路11内に供給される熱媒体に混じることが防止される。
図2(a)、(b)に示すように、漏洩検知部5を備えることによって、腐食等によって内管3に形成された腐食孔Pから漏洩した熱媒体(水または冷媒)は、嵌合面(外管2の内表面および内管3の外表面)に形成された漏洩路7を通って漏洩する。また、図2(a)、(b)に示すように、内表面が平滑な平滑管からなる外管2と、外表面が平滑な内管3との嵌合面に形成された微細な隙間が漏洩路7となる。そして、管端近傍まで漏洩した熱媒体(水または冷媒)は、外管2に備えられた漏洩検知部5を通って外部に漏洩する。なお、図2(a)、(b)では、腐食孔Pが内管3に形成された例を記載したが、外管2に腐食孔Pが形成された場合においても、熱媒体の漏洩機構は前記と同様である。また、熱媒体(水または冷媒)の漏洩検知は、流路11または流路4に供給される熱媒体の圧力減少として検知される。
図1(b)、(c)に示すように、本発明に係る漏洩検知管1は、少なくとも一方の管端部において、外管2の管端面2Aと、内管3の管端面3Aとが同一平面上にある。このことにより、漏洩検知管1の製造の際、外管への内管の挿入・嵌合作業を連続して行うことが容易となり、位置調整作業も不要となる。また、伸び代調整もさらに容易で、内管の後端部の切断も不要となるため、漏洩検知管の全長の調整がさらに容易となる。その結果、漏洩検知管の生産性が優れたものとなる。なお、漏洩検知部5を設けた側の管端部において、外管2の管端面2Aと、内管3の管端面3Aとが同一平面上にある構成とすることが好ましい。
<漏洩検知管の他の実施形態>
以下に、本発明に係る漏洩検知管の他の実施形態について説明する。なお、前記の漏洩検知管と同一構成については、図面において同一の符号を付し、説明を省略する。
以下に、本発明に係る漏洩検知管の他の実施形態について説明する。なお、前記の漏洩検知管と同一構成については、図面において同一の符号を付し、説明を省略する。
図3(a)に示すように、漏洩検知管1Aは、外管2が、その内表面に管軸方向に形成された溝2bを備えることが好ましい。すなわち、外管2として内面溝付管を使用することが好ましい。そして、溝2bは熱媒体(水または冷媒)の漏洩路7となる。また、漏洩路7の大きさは、図2(a)、(b)に示す外管2(平滑管)と内管3(平滑管)の嵌合面に形成される場合と比べて、大きなものとなる。そのため、腐食孔Pから漏洩した熱媒体は、迅速に漏洩検知部5に漏洩し、水または冷媒の漏洩を精度よく検知することができる。
また、溝形状として、図4(a)、(b)に示すように、管軸直交断面における溝2b間に形成されたフィン2aのフィン高さhfが0.02〜0.1mmであることがさらに好ましい。フィン2aのフィン高さhfが0.05mm未満では、熱媒体の漏洩路としての作用が低く、0.1mmを超えると.溝2b(フィン2a)の成形性、または、熱媒体間の熱伝達性が低下しやすい。さらに、溝形状として、管軸平行断面における溝2bねじれ角が0°(管軸方向に平行に形成された平行溝を意味する。)〜45°、管軸直交断面におけるフィン2aの山頂角δが10〜45°、溝数が30〜70であることが最適である。
なお、内面溝付管は、平滑管内部に溝付プラグを挿入し、管外面に回転する転造体(転造ボール、圧延ロール)を押し当て、溝を転造する方法、または条材の表面に溝を圧延し、条の端部同士を溶接する方法により製作することができる。
図示しないが、漏洩検知管は、外管の内面に溝2bが形成されていない場合には、内管が、その外表面に管軸方向に形成されたリブを備えることが好ましい。そして、リブは、前記外管の内表面に形成された溝と同様に、外管と内管との間に熱媒体の漏洩路を形成し、形成される漏洩路の大きさは、図2(a)、(b)に示す外管2(平滑管)と内管3(平滑管)の嵌合面に形成される場合と比べて、大きなものとなる。また、管軸直交断面におけるリブの高さは0.02〜0.1mmであることが好ましい。リブの高さが0.05mm未満では、熱媒体の漏洩路としての作用が低く、0.1mmを超えると.リブの成形性、または、熱媒体間の熱伝達性が低下しやすい。さらに、リブは、管軸方向に平行、または、所定角度をなすように形成されたもののいずれでもよい。
図示しないが、漏洩検知管は、外管の内面に溝2b及び内管の外面のリブが形成されていない場合には、外管の内表面および/または内管の外表面が、粗面化された表面を備えることが好ましい。そして、粗面化した表面は、前記外管の内表面に形成された溝と同様に、外管と内管との間に熱媒体の漏洩路を形成する。形成される漏洩路の大きさは、図2(a)、(b)に示す外管2(平滑管)と内管3(平滑管)の嵌合面に形成される場合と比べて、大きなものとなる。また、粗面化された表面は、その表面粗さが管軸方向に測定した最大断面高さRtで4μm以上となることがさらに好ましく、6μm以上が最適である。また、このときの表面粗さを算術平均粗さRaで測定した場合、算術平均粗さRaで0.8μm以上がさらに好ましく、1.2μm以上が最適である。なお、粗面化された表面は、外管の内表面および/または内管の外表面に、ショットブラスト、化学研磨、または、化学エッチング等を行うことによって形成することができる。
図3(b)に示すように、漏洩検知管1Bは、内管3が、その内表面に管軸方向に形成された溝を備えることが好ましい。すなわち、内管3として内面溝付管を使用することが好ましい。そして、内管3を内面溝付管とすることにより、管内(流路4)の熱媒体が撹拌され、旋回流が与えられ、また、管内の伝熱面積が増加するため、熱媒体の熱伝達性能が向上する。特に、熱媒体として、冷凍機油を含む二酸化炭素を熱媒体として用いる場合は、圧力損失の増加を抑えながら、平滑管に比べて伝熱性能を向上させることができる。
また、溝形状として、図4(a)、(b)に示すように、管軸直交断面における溝3b間に形成されたフィン3aのフィン高さhfが0.1〜0.3mm、管軸平行断面における溝3bのねじれ角θが0°〜45°、管軸直交断面におけるフィン3aの山頂角δが10〜45°、溝数が30〜70であることがさらに好ましい。
(フィン3aのフィン高さhf:0.1〜0.3mm)
管内の溝3bの間に形成されるフィン3aは、その高さhfが高いほど、管内の伝熱面積が増大し、また熱媒体(水または冷媒)の攪拌効果も大きくなり、その熱伝達率も高くなる。しかしながら、フィン3aの高さhfが0.3mmを超えると、圧力損失の増加が大きくなりやすい。一方、フィン3aの高さhfが0.1mm未満の場合、熱伝達率の向上効果が小さくなりやすい。したがって、フィン3aの高さhfは0.1〜0.3mmがさらに好ましい。
(フィン3aのフィン高さhf:0.1〜0.3mm)
管内の溝3bの間に形成されるフィン3aは、その高さhfが高いほど、管内の伝熱面積が増大し、また熱媒体(水または冷媒)の攪拌効果も大きくなり、その熱伝達率も高くなる。しかしながら、フィン3aの高さhfが0.3mmを超えると、圧力損失の増加が大きくなりやすい。一方、フィン3aの高さhfが0.1mm未満の場合、熱伝達率の向上効果が小さくなりやすい。したがって、フィン3aの高さhfは0.1〜0.3mmがさらに好ましい。
(溝のねじれ角θ:0°〜45°)
管内の溝3bは、管軸方向に平行な溝またはらせん状の溝である。ねじれ角θは、管内面における管軸方向に平行な直線と溝3bが伸びる方向とがなす角度で定義され、平行な溝はねじれ角θ=0°となる。また、ねじれ角θが大きいほうが、熱媒体(水または冷媒)の攪拌効果も大きくなり、また管内の伝熱面積が増大し、熱伝達率が大きくなるため、溝3bはらせん状の溝が最適である。ねじれ角θが45°を超えると、圧力損失が増加しやすい、また内面溝付管の加工が難しくなりやすい。したがって、ねじれ角θは5〜45°が最適である。
管内の溝3bは、管軸方向に平行な溝またはらせん状の溝である。ねじれ角θは、管内面における管軸方向に平行な直線と溝3bが伸びる方向とがなす角度で定義され、平行な溝はねじれ角θ=0°となる。また、ねじれ角θが大きいほうが、熱媒体(水または冷媒)の攪拌効果も大きくなり、また管内の伝熱面積が増大し、熱伝達率が大きくなるため、溝3bはらせん状の溝が最適である。ねじれ角θが45°を超えると、圧力損失が増加しやすい、また内面溝付管の加工が難しくなりやすい。したがって、ねじれ角θは5〜45°が最適である。
(フィン3aの山頂角δ:10〜45°)
山頂角δは、管軸直交断面において、フィン3aの斜面が成す角度である。山頂角δが小さいほど、その熱伝達率も高くなる。しかしながら、山頂角δが10°未満の場合、内面溝付管を加工した場合に、フィン3aが倒れやすくなり、目的とする伝熱性能が得られにくくなる。一方、山頂角δが45°を超えると、管内の表面積が低下して伝熱性能が低下すると共に、管の質量が大きくなりやすい。したがって、山頂角δは10〜45°がさらに好ましい。
山頂角δは、管軸直交断面において、フィン3aの斜面が成す角度である。山頂角δが小さいほど、その熱伝達率も高くなる。しかしながら、山頂角δが10°未満の場合、内面溝付管を加工した場合に、フィン3aが倒れやすくなり、目的とする伝熱性能が得られにくくなる。一方、山頂角δが45°を超えると、管内の表面積が低下して伝熱性能が低下すると共に、管の質量が大きくなりやすい。したがって、山頂角δは10〜45°がさらに好ましい。
(溝数:30〜70)
溝数が多いほど、その熱伝達率も高くなる。しかしながら、溝数が70を超えると熱伝達率の増加量よりも圧力損失の方が大きくなりやすい。溝数が30未満の場合、熱伝達率が向上しにくい。したがって、溝数は30〜70がさらに好ましい。
溝数が多いほど、その熱伝達率も高くなる。しかしながら、溝数が70を超えると熱伝達率の増加量よりも圧力損失の方が大きくなりやすい。溝数が30未満の場合、熱伝達率が向上しにくい。したがって、溝数は30〜70がさらに好ましい。
図10(a)〜(c)に示すように、漏洩検知管1Dは、外管2および内管3の少なくとも一方が、その全長の少なくとも一部の領域に管軸方向に沿って凹凸部2B、3Bを備えることが好ましい。そして、凹凸部2B、3Bはコルゲート加工によって形成することが好ましい。また、凹凸部2B、3Bは、熱交換器50(図1(a)参照)の実際の運転において、熱媒体として二酸化炭素を使用する場合には、二酸化炭素の局所熱伝達率が極大となる許容温度範囲(20〜80℃)を満足する領域に形成することが好ましい。
図10(a)に示された漏洩検知管1Dは、外管2が、その全長の少なくとも一部の領域に管軸方向に沿って凹凸部2Bを備えた例である。そして、外管2が凹凸部2Bを備えることによって、外管2の外部(図1(a)に示された大径管10の内部に形成された流路11)を流通する熱媒体が撹拌される(旋回流が与えられる)と共に、外管2(漏洩検知管1D)の管外表面積が増加する。このため、熱媒体の熱伝達性能が向上する。
また、図10(a)に示された漏洩検知管1Dは、その製造において、外管2にコルゲート加工等によって凹凸部2Bを形成すると、内管3および外管2の間に漏洩路7が形成される。そのため、前記した外管2の内表面への溝2b(図3(a)参照)の形成、内管3の外表面へのリブ(図示せず)の形成、外管2の内表面および/または内管3の外表面への粗面化(図示せず)を省略することが可能となる。
図10(b)に示された漏洩検知管1Dは、内管3が、その全長の少なくとも一部の領域に管軸方向に沿って凹凸部3Bを備えた例である。そして、内管3が凹凸部3Bを備えることによって、漏洩検知管1Dの内部(図1(a)に示す内管3の内部に形成された流路4)を流通する熱媒体が撹拌される(旋回流が与えられる)と共に、内管3(漏洩検知管1D)の管内表面積が増加する。このため、熱媒体の熱伝達性能が向上する。
また、図10(b)に示された漏洩検知管1Dは、その製造において、コルゲート加工等によって凹凸部3Bが形成された内管3に外管2を嵌合すると、内管3および外管2の間に漏洩路7が形成される。そのため、前記した外管2の内表面への溝2b(図3(a)参照)の形成、内管3の外表面へのリブ(図示せず)の形成、外管2の内表面および/または内管3の外表面への粗面化(図示せず)を省略することが可能となる。
図10(c)に示された漏洩検知管1Dは、外管2および内管3の両管が、その全長の少なくとも一部の領域に管軸方向に沿って凹凸部2B、3Bを備えた例である。外管2および内管3が凹凸部2B、3Bを備えることによって、大径管10の内部を流通する熱媒体、および、漏洩検知管1Dの内部を流通す熱媒体の両者が撹拌されると共に、漏洩検知管1Dの管内外表面積が増加する。このため、熱媒体の熱伝達性能が向上する。
また、図10(c)に示された漏洩検知管1Dは、前記した外管2の内表面に溝2b(図3(a)参照)が形成されたもの、内管3の外表面にリブ(図示せず)が形成されたもの、外管2の内表面および/または内管3の外表面に粗面化(図示せず)が行われたものが好ましい。これらの漏洩検知管1Dは、内管3および外管2の間に形成される漏洩路7が、内管3(平滑管)および外管2(平滑管)の嵌合面に形成される場合に比べて、大きなものとなり、熱媒体の漏洩を精度よく検知することができる。
(凹凸部)
前記した凹凸部2B(凹凸部3B)の形状は、以下のものが好ましい。また、凹凸部2B(凹凸部3B)は、管軸方向に沿って、凹凸がらせん状に形成された構成が好ましい。
凹凸部2Bの凹部深さHC1は、外管2の管外径DC1(コルゲート加工等が施されない未加工部の管外径)との関係において、(凹部深さHC1/管外径DC1)≧0.02を満足することが好ましい。(凹部深さHC1/管外径DC1)が0.02未満であると、大径管10の内部を流通する熱媒体の撹拌効果が小さく、漏洩検知管1Dの管外表面積の増加も少ないため、熱媒体の熱伝達性能の向上が期待し難くなる。
前記した凹凸部2B(凹凸部3B)の形状は、以下のものが好ましい。また、凹凸部2B(凹凸部3B)は、管軸方向に沿って、凹凸がらせん状に形成された構成が好ましい。
凹凸部2Bの凹部深さHC1は、外管2の管外径DC1(コルゲート加工等が施されない未加工部の管外径)との関係において、(凹部深さHC1/管外径DC1)≧0.02を満足することが好ましい。(凹部深さHC1/管外径DC1)が0.02未満であると、大径管10の内部を流通する熱媒体の撹拌効果が小さく、漏洩検知管1Dの管外表面積の増加も少ないため、熱媒体の熱伝達性能の向上が期待し難くなる。
凹凸部2Bの凹部と外管2の管軸とがなす角度(ねじれ角γ1)は40°以上が好ましい。ねじれ角γ1が40°未満であると、大径管10の内部を流通する熱媒体の撹拌効果が小さく、漏洩検知管1Dの外表面積の増加も少ないため、熱媒体の熱伝達性能の向上が期待し難くなる。
凹凸部3Bの凹部深さHC2は、内管3の管外径DC2(コルゲート加工等が施されない未加工部の管外径)との関係において、(凹部深さHC2/管外径DC2)≧0.02を満足することが好ましい。(凹部深さHC2/管外径DC2)が0.02未満であると、漏洩検知管1D(内管3)の内部を流通する熱媒体の撹拌効果が小さく、漏洩検知管1Dの管内表面積の増加も少ないため、熱媒体の熱伝達性能の向上が期待し難くなる。
凹凸部3Bの凹部と内管3の管軸とがなす角度(ねじれ角γ2)は40°以上が好ましい。ねじれ角γ2が40°未満であると、漏洩検知管1D(内管3)の内部を流通する熱媒体の撹拌効果が小さく、漏洩検知管1Dの管内表面積の増加も少ないため、熱媒体の熱伝達性能の向上が期待し難くなる。
また、凹凸部2B(凹凸部3B)は、管軸方向に沿って、らせん状の条を形成する。図10(a)〜(c)の漏洩検知管1Dにおいては、凹凸部2B(凹凸部3B)が1本の条を形成した例を記載したが、凹凸部2B(凹凸部3B)が複数本の条を形成したものであってもよい。そして、複数本の条を形成する場合は、前記したねじれ角γ1(γ2)が互いに異なる凹凸部2B(凹凸部3B)を形成、または、ねじれ角γ1(γ2)が同一で、位相が異なる凹凸部2B(凹凸部3B)を形成することができる。なお、複数の条を形成することによって、条間のピッチ(凹凸部2B(凹凸部3B)のピッチ)を小さくすることが可能となり、熱媒体の撹拌効果が大きくなると共に、伝熱面積(漏洩検知管1Dの管外表面積および/または管内表面積)も大きくなり、熱媒体の熱伝達性能が向上する。
さらに、本発明において、凹凸部2B(凹凸部3B)はらせん状に限定されず、前記ねじれ角γ1(ねじれ角γ2)が90°、すなわち、凹凸部2B(凹凸部3B)が管軸方向に沿って、らせん状の条を形成しないものも含むものとする。
なお、図示しないが、漏洩検知管1Dを使用した熱交換器50(図1(a)参照)において、漏洩検知管1Dを管内部に配置した大径管10(図1(a)参照)として、大径管10の全長の少なくとも一部の領域に管軸方向に沿って凹凸部を備えることによって、熱交換器の熱伝達性能がより一層向上する。このような熱交換器において、大径管10の凹凸部によって形成されるらせん状の条と、漏洩検知管1Dの凹凸部2B(凹凸部3B)によって形成されたらせん状の条とは、条のらせん方向が逆方向であることが、熱媒体の熱伝達性能の向上のために、好ましい。
図5(a)〜(c)に示すように、漏洩検知管1Cは、その管端部の少なくとも一方、すなわち、内管3および外管2における両端の少なくとも一方が拡管されたものであることが好ましい。そして、漏洩検知管1Cの管端部を拡管することによって、熱交換器の他の部品との接合が容易となる。そして、図5(b)に示すように、複数の漏洩検知管1C、1Cを、Uベンド管23に、ろう付けR等で接合することにより、複数の漏洩検知管1C、1Cが連結される。また、拡管後の内径D2は、接合される熱交換器の部品によって異なるが、例えば、Uベンド管23との接合においては、拡管後の内径D2は、Uベンド管23の外径D1より少し大きくすればよい。拡管される管端部は、漏洩検知管1Cの内管3の管端面と外管2の管端面とが同一平面上にあるように構成されていることが好ましい。
図5(a)、(c)に示すように、漏洩検知管1Cは、内管3における両端の少なくとも一方の管端部の内側に接合された連結管6を備えるものであることが好ましい。そして、漏洩検知管1Cが連結管6を備えることによって、熱交換器の他の部品との接合が容易となる。そして、図5(c)に示すように、複数の漏洩検知管1C、1Cに備えられた連結管6、6を、穴開きヘッダー24に挿嵌し、ろう付け等で接合する。また、連結管6の長さL1は、接合される熱交換器の部品によって異なるが、例えば、ヘッダー24との接合においては、長さL1は、20〜100mmが好ましい。図5(a)、(b)、および(c)において、漏洩検知管1Cの管端部は、ろう付け接合され、管端部(管端面)からの漏洩検知はできないが、図5(a)に示されるように、漏洩検知管1Cの管端部より右側に設けられた漏洩検知部5より水または冷媒の漏洩を検知することが可能である。
<漏洩検知管の製造方法>
本発明に係る漏洩検知管1(図1(a)〜(c)参照)は、例えば、以下のような工程で製造される。
(1)挿入工程
図6に示すように、外管用コイル20と内管用コイル30とを、引き出される管が向かい合うように設置する。そして、各々コイル20、30から外管2および内管3を引き出し、外管2の内側に内管3を挿入する。ここで、挿入直前に、外管用コイル20の出側(外管2)の管端部の所定位置に、ドリルまたは鋸等を用いて、穴形状、または、スリット形状の漏洩検知部5を所定深さで形成することが好ましい。
本発明に係る漏洩検知管1(図1(a)〜(c)参照)は、例えば、以下のような工程で製造される。
(1)挿入工程
図6に示すように、外管用コイル20と内管用コイル30とを、引き出される管が向かい合うように設置する。そして、各々コイル20、30から外管2および内管3を引き出し、外管2の内側に内管3を挿入する。ここで、挿入直前に、外管用コイル20の出側(外管2)の管端部の所定位置に、ドリルまたは鋸等を用いて、穴形状、または、スリット形状の漏洩検知部5を所定深さで形成することが好ましい。
管端部の所定位置とは、図2(b)で示すように、漏洩検知管1が組み込まれる熱交換器50において、水または冷媒を流路11内に供給するキャップ51が漏洩検知管1(外管2)と接合する位置よりも管端部側の位置、すなわち、漏洩検知管1の管端近傍を言う。また、所定深さとは、外管2を貫通して管外表面および管内表面に開口する深さを言う。
(2)切断工程
図7に示すように、内管3が挿入された外管2を所定長さL2で切断(外管2および内管3を切断)して、原管40を製造する。また、原管40においては、外管2の内表面と、内管3の外表面との間には隙間が形成されている(外管2と内管3とが嵌合されていない)。
図7に示すように、内管3が挿入された外管2を所定長さL2で切断(外管2および内管3を切断)して、原管40を製造する。また、原管40においては、外管2の内表面と、内管3の外表面との間には隙間が形成されている(外管2と内管3とが嵌合されていない)。
図示しないが、外管2の内側に内管3を挿入前に漏洩検知部5を形成しなかった場合、原管40の切断前に原管40の少なくとも一方の管端近傍に、前記と同様に、所定形状、所定深さの漏洩検知部5を形成してもよい。また、原管40の切断後に、前記と同様に、原管40の少なくとも一方の管端近傍に、所定形状、所定深さの漏洩検知部5を形成してもよい。
(3)嵌合工程
図8、図9に示すように、原管40にロール嵌合または抽伸嵌合を施すことによって、外管の内側に内管を嵌合して、漏洩検知管1を製造する。そして、漏洩検知管1においては、外管および内管の間(嵌合面)に形成された微細な隙間が漏洩路7となる。ロール嵌合では、図8に示すように、1対のロール60、60が使用される。抽伸嵌合では、図9に示すように、ダイス61が使用されると共に、嵌合前の原管40の先端側には、スウェージングによって管を縮径する口付け加工が行われる。また、嵌合後に、図1(b)、(c)に示すように、漏洩検知管1の少なくとも一方の管端部において、外管2の管端面2Aと、内管3の管端面3Aとが同一平面上になるように、すなわち、2つの管端面2A、3Aがそろうように、漏洩検知管1の管端部を切断することが好ましい。なお、図示しないが、(1)での漏洩検知部5の形成を行わずに、ロール嵌合または抽伸嵌合後に、製造された漏洩検知管1の少なくとも一方の管端近傍に、前記と同様に、所定形状、所定深さの漏洩検知部5を形成してもよい。
図8、図9に示すように、原管40にロール嵌合または抽伸嵌合を施すことによって、外管の内側に内管を嵌合して、漏洩検知管1を製造する。そして、漏洩検知管1においては、外管および内管の間(嵌合面)に形成された微細な隙間が漏洩路7となる。ロール嵌合では、図8に示すように、1対のロール60、60が使用される。抽伸嵌合では、図9に示すように、ダイス61が使用されると共に、嵌合前の原管40の先端側には、スウェージングによって管を縮径する口付け加工が行われる。また、嵌合後に、図1(b)、(c)に示すように、漏洩検知管1の少なくとも一方の管端部において、外管2の管端面2Aと、内管3の管端面3Aとが同一平面上になるように、すなわち、2つの管端面2A、3Aがそろうように、漏洩検知管1の管端部を切断することが好ましい。なお、図示しないが、(1)での漏洩検知部5の形成を行わずに、ロール嵌合または抽伸嵌合後に、製造された漏洩検知管1の少なくとも一方の管端近傍に、前記と同様に、所定形状、所定深さの漏洩検知部5を形成してもよい。
なお、本発明に係る漏洩検知管1は、従来の漏洩検知管103のように内管105を外管104の管端面から所定長さで突出させた嵌合形態をとる必要がない。そのため、本発明の製造方法においては、前記(1)〜(3)の工程を連続して行うことができる。
また、外管2の内表面に溝2bを備える漏洩検知管1A(図3(a)参照)、内管3の外表面にリブを備える漏洩検知管(図示せず)、外管2の内表面および/または内管3の外表面が粗面化された漏洩検知管(図示せず)、または、内管3の内表面に溝3bを備える漏洩検知管1B(図3(b)参照)は、以下のような工程で製造される。
(a1)挿入工程
内表面に溝2bを備える外管2(外管用コイル20)、外表面にリブを備える内管3(内管用コイル30)、粗面化された外管2(外管用コイル20)および/または内管3(内管用コイル30)、または、内表面に溝3bを備える内管3(内管用コイル30)を使用すること以外は、前記した漏洩検知管1の(1)挿入工程と同様である。
(a2)切断工程、および、(a3)嵌合工程
前記した漏洩検知管1の(2)切断工程、(3)嵌合工程と同様である。
内表面に溝2bを備える外管2(外管用コイル20)、外表面にリブを備える内管3(内管用コイル30)、粗面化された外管2(外管用コイル20)および/または内管3(内管用コイル30)、または、内表面に溝3bを備える内管3(内管用コイル30)を使用すること以外は、前記した漏洩検知管1の(1)挿入工程と同様である。
(a2)切断工程、および、(a3)嵌合工程
前記した漏洩検知管1の(2)切断工程、(3)嵌合工程と同様である。
さらに、外管2および/または内管3に凹凸部2B、3Bを備える漏洩検知管1D(図10(a)〜(c)参照)は、以下のような工程で製造される。
図10(a)に示される外管2に凹凸部2Bを備える漏洩検知管1Dの場合には、以下のとおりである。
図10(a)に示される外管2に凹凸部2Bを備える漏洩検知管1Dの場合には、以下のとおりである。
(A1)挿入工程、および、(A2)切断工程
前記した漏洩検知管1の(1)挿入工程、(2)切断工程と同様である。
前記した漏洩検知管1の(1)挿入工程、(2)切断工程と同様である。
(A3)嵌合工程
図8に示すロール嵌合、図9に示す抽伸嵌合の代わりに、原管40に、図11(a)、(b)に示すコルゲート加工を施すことによって、漏洩検知管1Dを製造する。原管40のコルゲート加工では、コルゲート加工用の加工冶具62を、外管2(原管40)の外表面側から所定圧で押し当てながら、外管2の管外周を移動させ、それと同時に、原管40を所定速度で管軸方向に移動する。これにより、外管2にらせん状の凹凸部2Bが形成され、凹凸部2B(凹部)の内表面で内管3と嵌合し、外管2と内管3との間に漏洩路7が形成される。
図8に示すロール嵌合、図9に示す抽伸嵌合の代わりに、原管40に、図11(a)、(b)に示すコルゲート加工を施すことによって、漏洩検知管1Dを製造する。原管40のコルゲート加工では、コルゲート加工用の加工冶具62を、外管2(原管40)の外表面側から所定圧で押し当てながら、外管2の管外周を移動させ、それと同時に、原管40を所定速度で管軸方向に移動する。これにより、外管2にらせん状の凹凸部2Bが形成され、凹凸部2B(凹部)の内表面で内管3と嵌合し、外管2と内管3との間に漏洩路7が形成される。
また、図示しないが、(A1)挿入工程でコルゲート加工が施された外管2(外管用コイル20)を使用し、(A3)嵌合工程で、ロール嵌合、抽伸嵌合の代わりに、内管3を拡管することによって、外管2と内管3とを嵌合してもよい。
図10(b)に示される内管3に凹凸部3Bを備える漏洩検知管1Dの場合には、以下のとおりである。
(B1)挿入工程
内管3(内管用コイル30)として、図11(a)、(c)に示すコルゲート加工が施されたものを使用すること以外は、前記した漏洩検知管1の(1)挿入工程と同様である。内管3のコルゲート加工では、コルゲート加工冶具62を、内管3の外表面側から所定圧で押し当てながら、内管3の管外周を移動させ、それと同時に、内管3を所定速度で管軸方向に移動する。これにより、内管3にらせん状の凹凸部3Bが形成される。
内管3(内管用コイル30)として、図11(a)、(c)に示すコルゲート加工が施されたものを使用すること以外は、前記した漏洩検知管1の(1)挿入工程と同様である。内管3のコルゲート加工では、コルゲート加工冶具62を、内管3の外表面側から所定圧で押し当てながら、内管3の管外周を移動させ、それと同時に、内管3を所定速度で管軸方向に移動する。これにより、内管3にらせん状の凹凸部3Bが形成される。
(B2)切断工程、(B3)嵌合工程
前記した漏洩検知管1の(2)切断工程、(3)嵌合工程と同様である。
前記した漏洩検知管1の(2)切断工程、(3)嵌合工程と同様である。
図10(c)に示される外管2および内管3の両管に、凹凸部2B、3Bを備える漏洩検知管1Dの場合には、以下のとおりである。
(C1)挿入工程、および、(C2)切断工程
前記した漏洩検知管1の(1)挿入工程、(2)切断工程と同様である。
(C3)嵌合工程
前記した漏洩検知管1の(3)嵌合工程と同様に、原管40のロール嵌合または抽伸嵌合を施して漏洩検知管1を製造する。その後、図11(a)、(d)に示すように、製造された漏洩検知管1にコルゲート加工を施すことによって、漏洩検知管1Dを製造する。漏洩検知管1のコルゲート加工では、コルゲート加工用の加工冶具62を、漏洩検知管1(外管2)の外表面側から所定圧で押し当てながら、漏洩検知管1の管外周を移動させ、それと同時に、漏洩検知管1を所定速度で管軸方向に移動する。これにより、漏洩検知管の外管2にらせん状の凹凸部2B、内管3にらせん状の凹凸部3Bが形成される。ここで、両凹凸部2B、3Bの凹部深さ、ねじれ角は、ほぼ同一(HC1=HC2、γ1=γ2)となる。なお、漏洩路7は、ロール嵌合または抽伸嵌合の際に形成され、コルゲート加工を施しても、外管2と内管3との間の漏洩路7は維持される。
前記した漏洩検知管1の(1)挿入工程、(2)切断工程と同様である。
(C3)嵌合工程
前記した漏洩検知管1の(3)嵌合工程と同様に、原管40のロール嵌合または抽伸嵌合を施して漏洩検知管1を製造する。その後、図11(a)、(d)に示すように、製造された漏洩検知管1にコルゲート加工を施すことによって、漏洩検知管1Dを製造する。漏洩検知管1のコルゲート加工では、コルゲート加工用の加工冶具62を、漏洩検知管1(外管2)の外表面側から所定圧で押し当てながら、漏洩検知管1の管外周を移動させ、それと同時に、漏洩検知管1を所定速度で管軸方向に移動する。これにより、漏洩検知管の外管2にらせん状の凹凸部2B、内管3にらせん状の凹凸部3Bが形成される。ここで、両凹凸部2B、3Bの凹部深さ、ねじれ角は、ほぼ同一(HC1=HC2、γ1=γ2)となる。なお、漏洩路7は、ロール嵌合または抽伸嵌合の際に形成され、コルゲート加工を施しても、外管2と内管3との間の漏洩路7は維持される。
前記で製造された漏洩検知管(例えば、漏洩検知管1(図1(a)〜(c)参照)、漏洩検知管1A(図3(a)参照)、漏洩検知管1B(図3(b)参照)、漏洩検知管1D(図10(a)〜(c)参照)に、熱交換器の他の部品との接合を容易にすることを目的として、以下のような工程を行うことが好ましい。
(拡管工程)
図5(a)〜(c)に示すように、漏洩検知管(図5では漏洩検知管1A(図3(a)参照)の少なくとも一方の管端部を、例えば、フレアポンチ等のフレアツールを用いて、拡管することによって、熱交換器の他の部品(例えば、Uベンド管23)との接合が容易な漏洩検知管1Cが製造される。
(連結管の接合工程)
図5(a)、(c)に示すように、漏洩検知管1Cの内管3の少なくとも一方の管端部の内側に、内管3の内径よりも小さい外径で、所定長さL1を有する連結管6を、ろう付けR等で接合することによって、熱交換器の他の部品(例えば、Uベンド管23)との接合が容易となる。また、図5(a)、(c)では、漏洩検知管の管端部が拡管された例を記載したが、管端部が拡管されていない漏洩検知管1(図1(b)、(c)参照)に連結管6を接合してもよい。
(拡管工程)
図5(a)〜(c)に示すように、漏洩検知管(図5では漏洩検知管1A(図3(a)参照)の少なくとも一方の管端部を、例えば、フレアポンチ等のフレアツールを用いて、拡管することによって、熱交換器の他の部品(例えば、Uベンド管23)との接合が容易な漏洩検知管1Cが製造される。
(連結管の接合工程)
図5(a)、(c)に示すように、漏洩検知管1Cの内管3の少なくとも一方の管端部の内側に、内管3の内径よりも小さい外径で、所定長さL1を有する連結管6を、ろう付けR等で接合することによって、熱交換器の他の部品(例えば、Uベンド管23)との接合が容易となる。また、図5(a)、(c)では、漏洩検知管の管端部が拡管された例を記載したが、管端部が拡管されていない漏洩検知管1(図1(b)、(c)参照)に連結管6を接合してもよい。
1 漏洩検知管
2 外管
3 内管
2A、3A 管端面
4、11 流路
5 漏洩検知部
7 漏洩路
10 大径管
20 外管用コイル
30 内管用コイル
40 原管
50 熱交換器
2 外管
3 内管
2A、3A 管端面
4、11 流路
5 漏洩検知部
7 漏洩路
10 大径管
20 外管用コイル
30 内管用コイル
40 原管
50 熱交換器
Claims (9)
- 水または冷媒の一方を流通させる大径管と、この大径管内に1本または複数本配置され前記水または前記冷媒の他方を流通させる漏洩検知管とを用いて、前記水および前記冷媒を熱媒体として使用し、前記熱媒体間で熱交換を行う熱交換器において、前記漏洩検知管は、前記水または前記冷媒を流通させる内管および内管の外部に嵌合する外管を有し、前記水または前記冷媒の漏洩を、前記内管および前記外管の間に形成される漏洩路を介して検知する漏洩検知管であって、
前記漏洩検知管の少なくとも一方の管端部において、前記外管の管端面と、前記内管の管端面とが同一平面上にあり、かつ
前記外管を貫通して前記外管の外表面および前記外管の内表面に開口する漏洩検知部を、前記外管の少なくとも一方の管端近傍に備えることを特徴とする漏洩検知管。 - 前記外管が、その内表面に前記漏洩路として管軸方向に形成された溝を備えることを特徴とする請求項1に記載の漏洩検知管。
- 前記内管が、その外表面に前記漏洩路として管軸方向に形成されたリブを備えることを特徴とする請求項1に記載の漏洩検知管。
- 前記外管の内表面および/または前記内管の外表面が、前記漏洩路として粗面化された表面を備えることを特徴とする請求項1に記載の漏洩検知管。
- 前記内管が、その内表面に管軸方向に形成された溝を備えることを特徴とする請求項1ないし請求項4のいずれか一項に記載の漏洩検知管。
- 前記外管および前記内管の少なくとも一方が、その全長の少なくとも一部の領域に管軸方向に沿って凹凸部を備えることを特徴とする請求項1ないし請求項5のいずれか一項に記載の漏洩検知管。
- 前記凹凸部は、管軸方向に沿って、らせん状に形成されたことを特徴とする請求項6に記載の漏洩検知管。
- 前記漏洩検知管は、少なくとも一方の管端部が拡管されていることを特徴とする請求項1ないし請求項7のいずれか一項に記載の漏洩検知管。
- 前記内管における両端の少なくとも一方の管端部の内側に接合された連結管を備えることを特徴とする請求項1ないし請求項8のいずれか一項に記載の漏洩検知管。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008002457A JP2008190858A (ja) | 2007-01-10 | 2008-01-09 | 漏洩検知管 |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007002786 | 2007-01-10 | ||
| JP2008002457A JP2008190858A (ja) | 2007-01-10 | 2008-01-09 | 漏洩検知管 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2008190858A true JP2008190858A (ja) | 2008-08-21 |
Family
ID=39751115
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008002457A Pending JP2008190858A (ja) | 2007-01-10 | 2008-01-09 | 漏洩検知管 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2008190858A (ja) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2011021636A1 (ja) * | 2009-08-21 | 2011-02-24 | ダイキン工業株式会社 | 熱交換器及びそれを備えた冷凍装置 |
| DE102010010625A1 (de) * | 2010-03-09 | 2011-09-15 | GM Global Technology Operations LLC , (n. d. Ges. d. Staates Delaware) | Rohrförmiger Wärmetauscher für Kraftfahrzeug-Klimaanlagen |
| JP2013120008A (ja) * | 2011-12-07 | 2013-06-17 | Panasonic Corp | 熱交換器 |
| JP2017502242A (ja) * | 2013-12-19 | 2017-01-19 | ハンセン,ラーシュ | 熱交換のための管材および熱交換を向上させるための方法 |
| WO2017108289A1 (de) * | 2015-12-23 | 2017-06-29 | Truma Gerätetechnik GmbH & Co. KG | Sicherheitswärmetauscher für ein klimasystem mit brennbarem und/oder toxischem kältemittel |
| JP2018204803A (ja) * | 2017-05-30 | 2018-12-27 | 三菱アルミニウム株式会社 | 内面螺旋溝付多重捻り管とその製造方法および製造装置 |
| CN115654650A (zh) * | 2022-11-04 | 2023-01-31 | 青岛海尔空调器有限总公司 | 用于检测冷媒泄漏的方法、装置、空调器和存储介质 |
-
2008
- 2008-01-09 JP JP2008002457A patent/JP2008190858A/ja active Pending
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2011021636A1 (ja) * | 2009-08-21 | 2011-02-24 | ダイキン工業株式会社 | 熱交換器及びそれを備えた冷凍装置 |
| JP2011064448A (ja) * | 2009-08-21 | 2011-03-31 | Daikin Industries Ltd | 熱交換器及びそれを備えた冷凍装置 |
| DE102010010625A1 (de) * | 2010-03-09 | 2011-09-15 | GM Global Technology Operations LLC , (n. d. Ges. d. Staates Delaware) | Rohrförmiger Wärmetauscher für Kraftfahrzeug-Klimaanlagen |
| JP2013120008A (ja) * | 2011-12-07 | 2013-06-17 | Panasonic Corp | 熱交換器 |
| JP2017502242A (ja) * | 2013-12-19 | 2017-01-19 | ハンセン,ラーシュ | 熱交換のための管材および熱交換を向上させるための方法 |
| WO2017108289A1 (de) * | 2015-12-23 | 2017-06-29 | Truma Gerätetechnik GmbH & Co. KG | Sicherheitswärmetauscher für ein klimasystem mit brennbarem und/oder toxischem kältemittel |
| JP2018204803A (ja) * | 2017-05-30 | 2018-12-27 | 三菱アルミニウム株式会社 | 内面螺旋溝付多重捻り管とその製造方法および製造装置 |
| CN115654650A (zh) * | 2022-11-04 | 2023-01-31 | 青岛海尔空调器有限总公司 | 用于检测冷媒泄漏的方法、装置、空调器和存储介质 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6172950B2 (ja) | 熱交換器用二重管 | |
| EP2232187B1 (en) | Heat transfer tube | |
| JP2009243715A (ja) | 漏洩検知管および熱交換器 | |
| JP4759226B2 (ja) | 拡管用工具およびそれを使用した拡管方法 | |
| JP2008267791A (ja) | 漏洩検知管およびそれを用いた熱交換器 | |
| EP2312254A1 (en) | Heat exchanger and air conditioner having the heat exchanger | |
| US6298909B1 (en) | Heat exchange tube having a grooved inner surface | |
| JP2008215733A (ja) | フィンアンドチューブ型熱交換器 | |
| EP2042825A1 (en) | Fin-and-tube type heat exchanger, and its return bend pipe | |
| JP2004524502A (ja) | 溝付きの内面を有する改良された熱伝達管 | |
| JP4651366B2 (ja) | 高圧冷媒用内面溝付伝熱管 | |
| CN100533045C (zh) | 传热管 | |
| JP4550451B2 (ja) | 内面溝付伝熱管及び内面溝付伝熱管を用いた熱交換器 | |
| JP2008045868A (ja) | 給湯機用熱交換器及びその製作方法 | |
| JP2007271122A (ja) | 熱交換器 | |
| CN104040281B (zh) | 空气调节机 | |
| WO2011162170A1 (ja) | 熱交換器用二重管 | |
| JP5006155B2 (ja) | 伝熱管 | |
| JP2015150566A (ja) | 拡管プラグ | |
| JP5063765B2 (ja) | 熱交換器、熱交換器の製造方法、冷蔵庫、および空気調和機 | |
| JP2012052784A (ja) | 熱交換器用二重管 | |
| JP2002147981A (ja) | 伝熱管及びフィンチューブ型熱交換器 | |
| JP2009229032A (ja) | 漏洩検知管および熱交換器 | |
| JP2007271238A (ja) | 熱交換器 | |
| JP2010019489A (ja) | 蒸発器用の内面溝付伝熱管 |