JP2008201975A - 洗浄用樹脂組成物 - Google Patents
洗浄用樹脂組成物 Download PDFInfo
- Publication number
- JP2008201975A JP2008201975A JP2007041791A JP2007041791A JP2008201975A JP 2008201975 A JP2008201975 A JP 2008201975A JP 2007041791 A JP2007041791 A JP 2007041791A JP 2007041791 A JP2007041791 A JP 2007041791A JP 2008201975 A JP2008201975 A JP 2008201975A
- Authority
- JP
- Japan
- Prior art keywords
- cleaning
- mass
- resin composition
- component
- resin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000004140 cleaning Methods 0.000 title claims abstract description 40
- 239000011342 resin composition Substances 0.000 title claims abstract description 32
- 229920005989 resin Polymers 0.000 claims abstract description 21
- 239000011347 resin Substances 0.000 claims abstract description 21
- 239000003365 glass fiber Substances 0.000 claims abstract description 14
- 229920005992 thermoplastic resin Polymers 0.000 claims abstract description 13
- 239000004094 surface-active agent Substances 0.000 claims abstract description 8
- PPBRXRYQALVLMV-UHFFFAOYSA-N Styrene Chemical compound C=CC1=CC=CC=C1 PPBRXRYQALVLMV-UHFFFAOYSA-N 0.000 claims description 22
- 239000002557 mineral fiber Substances 0.000 claims description 12
- 238000005406 washing Methods 0.000 claims description 11
- 238000004519 manufacturing process Methods 0.000 claims description 8
- 239000010456 wollastonite Substances 0.000 claims description 8
- 229910052882 wollastonite Inorganic materials 0.000 claims description 8
- 229920005672 polyolefin resin Polymers 0.000 claims description 6
- 150000002903 organophosphorus compounds Chemical class 0.000 claims description 5
- 239000000203 mixture Substances 0.000 abstract description 22
- 238000011086 high cleaning Methods 0.000 abstract description 3
- 230000001747 exhibiting effect Effects 0.000 abstract 1
- -1 polypropylene Polymers 0.000 description 20
- 239000011490 mineral wool Substances 0.000 description 11
- 239000000835 fiber Substances 0.000 description 10
- 239000000463 material Substances 0.000 description 10
- 238000005259 measurement Methods 0.000 description 9
- RTZKZFJDLAIYFH-UHFFFAOYSA-N ether Substances CCOCC RTZKZFJDLAIYFH-UHFFFAOYSA-N 0.000 description 8
- 238000001746 injection moulding Methods 0.000 description 7
- 229910019142 PO4 Inorganic materials 0.000 description 6
- 239000002253 acid Substances 0.000 description 6
- 125000000217 alkyl group Chemical group 0.000 description 6
- 239000000178 monomer Substances 0.000 description 6
- 238000000465 moulding Methods 0.000 description 6
- 239000010452 phosphate Substances 0.000 description 6
- 239000004743 Polypropylene Substances 0.000 description 5
- 239000012459 cleaning agent Substances 0.000 description 5
- 230000000052 comparative effect Effects 0.000 description 5
- 235000014113 dietary fatty acids Nutrition 0.000 description 5
- 239000000194 fatty acid Substances 0.000 description 5
- 229930195729 fatty acid Natural products 0.000 description 5
- NBIIXXVUZAFLBC-UHFFFAOYSA-K phosphate Chemical compound [O-]P([O-])([O-])=O NBIIXXVUZAFLBC-UHFFFAOYSA-K 0.000 description 5
- 229920001155 polypropylene Polymers 0.000 description 5
- 239000000843 powder Substances 0.000 description 5
- 239000000126 substance Substances 0.000 description 5
- 239000004711 α-olefin Substances 0.000 description 5
- 239000003945 anionic surfactant Substances 0.000 description 4
- 125000004432 carbon atom Chemical group C* 0.000 description 4
- 238000005520 cutting process Methods 0.000 description 4
- 229920001903 high density polyethylene Polymers 0.000 description 4
- 239000004700 high-density polyethylene Substances 0.000 description 4
- 238000002347 injection Methods 0.000 description 4
- 239000007924 injection Substances 0.000 description 4
- 206010040880 Skin irritation Diseases 0.000 description 3
- 125000003342 alkenyl group Chemical group 0.000 description 3
- 239000003795 chemical substances by application Substances 0.000 description 3
- 229920001577 copolymer Polymers 0.000 description 3
- 239000007822 coupling agent Substances 0.000 description 3
- 229920000642 polymer Polymers 0.000 description 3
- 150000003839 salts Chemical class 0.000 description 3
- 230000036556 skin irritation Effects 0.000 description 3
- 231100000475 skin irritation Toxicity 0.000 description 3
- 239000002893 slag Substances 0.000 description 3
- BDHFUVZGWQCTTF-UHFFFAOYSA-M sulfonate Chemical compound [O-]S(=O)=O BDHFUVZGWQCTTF-UHFFFAOYSA-M 0.000 description 3
- XZZNDPSIHUTMOC-UHFFFAOYSA-N triphenyl phosphate Chemical compound C=1C=CC=CC=1OP(OC=1C=CC=CC=1)(=O)OC1=CC=CC=C1 XZZNDPSIHUTMOC-UHFFFAOYSA-N 0.000 description 3
- 238000005303 weighing Methods 0.000 description 3
- ZGEGCLOFRBLKSE-UHFFFAOYSA-N 1-Heptene Chemical compound CCCCCC=C ZGEGCLOFRBLKSE-UHFFFAOYSA-N 0.000 description 2
- LIKMAJRDDDTEIG-UHFFFAOYSA-N 1-hexene Chemical compound CCCCC=C LIKMAJRDDDTEIG-UHFFFAOYSA-N 0.000 description 2
- KWKAKUADMBZCLK-UHFFFAOYSA-N 1-octene Chemical compound CCCCCCC=C KWKAKUADMBZCLK-UHFFFAOYSA-N 0.000 description 2
- HECLRDQVFMWTQS-RGOKHQFPSA-N 1755-01-7 Chemical compound C1[C@H]2[C@@H]3CC=C[C@@H]3[C@@H]1C=C2 HECLRDQVFMWTQS-RGOKHQFPSA-N 0.000 description 2
- KAKZBPTYRLMSJV-UHFFFAOYSA-N Butadiene Chemical compound C=CC=C KAKZBPTYRLMSJV-UHFFFAOYSA-N 0.000 description 2
- RRHGJUQNOFWUDK-UHFFFAOYSA-N Isoprene Chemical compound CC(=C)C=C RRHGJUQNOFWUDK-UHFFFAOYSA-N 0.000 description 2
- CERQOIWHTDAKMF-UHFFFAOYSA-N Methacrylic acid Chemical compound CC(=C)C(O)=O CERQOIWHTDAKMF-UHFFFAOYSA-N 0.000 description 2
- 239000004697 Polyetherimide Substances 0.000 description 2
- 239000004642 Polyimide Substances 0.000 description 2
- 239000004793 Polystyrene Substances 0.000 description 2
- QAOWNCQODCNURD-UHFFFAOYSA-L Sulfate Chemical compound [O-]S([O-])(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-L 0.000 description 2
- 229920000122 acrylonitrile butadiene styrene Polymers 0.000 description 2
- 229910052783 alkali metal Inorganic materials 0.000 description 2
- XYLMUPLGERFSHI-UHFFFAOYSA-N alpha-Methylstyrene Chemical compound CC(=C)C1=CC=CC=C1 XYLMUPLGERFSHI-UHFFFAOYSA-N 0.000 description 2
- BRPQOXSCLDDYGP-UHFFFAOYSA-N calcium oxide Chemical compound [O-2].[Ca+2] BRPQOXSCLDDYGP-UHFFFAOYSA-N 0.000 description 2
- 239000000292 calcium oxide Substances 0.000 description 2
- ODINCKMPIJJUCX-UHFFFAOYSA-N calcium oxide Inorganic materials [Ca]=O ODINCKMPIJJUCX-UHFFFAOYSA-N 0.000 description 2
- 239000004615 ingredient Substances 0.000 description 2
- 229910052500 inorganic mineral Inorganic materials 0.000 description 2
- 238000004898 kneading Methods 0.000 description 2
- 229920001684 low density polyethylene Polymers 0.000 description 2
- 239000004702 low-density polyethylene Substances 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 239000011707 mineral Substances 0.000 description 2
- 238000002156 mixing Methods 0.000 description 2
- YWAKXRMUMFPDSH-UHFFFAOYSA-N pentene Chemical compound CCCC=C YWAKXRMUMFPDSH-UHFFFAOYSA-N 0.000 description 2
- OJMIONKXNSYLSR-UHFFFAOYSA-N phosphorous acid Chemical compound OP(O)O OJMIONKXNSYLSR-UHFFFAOYSA-N 0.000 description 2
- 229920003023 plastic Polymers 0.000 description 2
- 239000004033 plastic Substances 0.000 description 2
- 229920001601 polyetherimide Polymers 0.000 description 2
- 229920001721 polyimide Polymers 0.000 description 2
- 229920002223 polystyrene Polymers 0.000 description 2
- 239000002994 raw material Substances 0.000 description 2
- 229920006395 saturated elastomer Polymers 0.000 description 2
- 150000004671 saturated fatty acids Chemical class 0.000 description 2
- RMAQACBXLXPBSY-UHFFFAOYSA-N silicic acid Chemical compound O[Si](O)(O)O RMAQACBXLXPBSY-UHFFFAOYSA-N 0.000 description 2
- 235000012239 silicon dioxide Nutrition 0.000 description 2
- 229910052708 sodium Inorganic materials 0.000 description 2
- 239000011734 sodium Substances 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- HVLLSGMXQDNUAL-UHFFFAOYSA-N triphenyl phosphite Chemical compound C=1C=CC=CC=1OP(OC=1C=CC=CC=1)OC1=CC=CC=C1 HVLLSGMXQDNUAL-UHFFFAOYSA-N 0.000 description 2
- 150000004670 unsaturated fatty acids Chemical class 0.000 description 2
- 235000021122 unsaturated fatty acids Nutrition 0.000 description 2
- 125000000391 vinyl group Chemical group [H]C([*])=C([H])[H] 0.000 description 2
- 229920002554 vinyl polymer Polymers 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- YRIOTLGRXFJRTJ-UHFFFAOYSA-N (1,1-diphenyl-2-phosphonooxyethyl) prop-2-enoate Chemical compound C=1C=CC=CC=1C(OC(=O)C=C)(COP(O)(=O)O)C1=CC=CC=C1 YRIOTLGRXFJRTJ-UHFFFAOYSA-N 0.000 description 1
- PRBHEGAFLDMLAL-GQCTYLIASA-N (4e)-hexa-1,4-diene Chemical compound C\C=C\CC=C PRBHEGAFLDMLAL-GQCTYLIASA-N 0.000 description 1
- RNFJDJUURJAICM-UHFFFAOYSA-N 2,2,4,4,6,6-hexaphenoxy-1,3,5-triaza-2$l^{5},4$l^{5},6$l^{5}-triphosphacyclohexa-1,3,5-triene Chemical compound N=1P(OC=2C=CC=CC=2)(OC=2C=CC=CC=2)=NP(OC=2C=CC=CC=2)(OC=2C=CC=CC=2)=NP=1(OC=1C=CC=CC=1)OC1=CC=CC=C1 RNFJDJUURJAICM-UHFFFAOYSA-N 0.000 description 1
- SMZOUWXMTYCWNB-UHFFFAOYSA-N 2-(2-methoxy-5-methylphenyl)ethanamine Chemical compound COC1=CC=C(C)C=C1CCN SMZOUWXMTYCWNB-UHFFFAOYSA-N 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N 2-Propenoic acid Natural products OC(=O)C=C NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- LIAWCKFOFPPVGF-UHFFFAOYSA-N 2-ethyladamantane Chemical compound C1C(C2)CC3CC1C(CC)C2C3 LIAWCKFOFPPVGF-UHFFFAOYSA-N 0.000 description 1
- SEILKFZTLVMHRR-UHFFFAOYSA-N 2-phosphonooxyethyl 2-methylprop-2-enoate Chemical compound CC(=C)C(=O)OCCOP(O)(O)=O SEILKFZTLVMHRR-UHFFFAOYSA-N 0.000 description 1
- WSSSPWUEQFSQQG-UHFFFAOYSA-N 4-methyl-1-pentene Chemical compound CC(C)CC=C WSSSPWUEQFSQQG-UHFFFAOYSA-N 0.000 description 1
- OZFLRNPZLCUVFP-UHFFFAOYSA-N 8-methylnonyl dihydrogen phosphate Chemical compound CC(C)CCCCCCCOP(O)(O)=O OZFLRNPZLCUVFP-UHFFFAOYSA-N 0.000 description 1
- NLHHRLWOUZZQLW-UHFFFAOYSA-N Acrylonitrile Chemical compound C=CC#N NLHHRLWOUZZQLW-UHFFFAOYSA-N 0.000 description 1
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 229920000742 Cotton Polymers 0.000 description 1
- JYFHYPJRHGVZDY-UHFFFAOYSA-N Dibutyl phosphate Chemical compound CCCCOP(O)(=O)OCCCC JYFHYPJRHGVZDY-UHFFFAOYSA-N 0.000 description 1
- DGAQECJNVWCQMB-PUAWFVPOSA-M Ilexoside XXIX Chemical compound C[C@@H]1CC[C@@]2(CC[C@@]3(C(=CC[C@H]4[C@]3(CC[C@@H]5[C@@]4(CC[C@@H](C5(C)C)OS(=O)(=O)[O-])C)C)[C@@H]2[C@]1(C)O)C)C(=O)O[C@H]6[C@@H]([C@H]([C@@H]([C@H](O6)CO)O)O)O.[Na+] DGAQECJNVWCQMB-PUAWFVPOSA-M 0.000 description 1
- 229920010126 Linear Low Density Polyethylene (LLDPE) Polymers 0.000 description 1
- PEEHTFAAVSWFBL-UHFFFAOYSA-N Maleimide Chemical compound O=C1NC(=O)C=C1 PEEHTFAAVSWFBL-UHFFFAOYSA-N 0.000 description 1
- VVQNEPGJFQJSBK-UHFFFAOYSA-N Methyl methacrylate Chemical compound COC(=O)C(C)=C VVQNEPGJFQJSBK-UHFFFAOYSA-N 0.000 description 1
- 229920001890 Novodur Polymers 0.000 description 1
- CGSLYBDCEGBZCG-UHFFFAOYSA-N Octicizer Chemical compound C=1C=CC=CC=1OP(=O)(OCC(CC)CCCC)OC1=CC=CC=C1 CGSLYBDCEGBZCG-UHFFFAOYSA-N 0.000 description 1
- 229920012266 Poly(ether sulfone) PES Polymers 0.000 description 1
- 239000005062 Polybutadiene Substances 0.000 description 1
- 239000004734 Polyphenylene sulfide Substances 0.000 description 1
- OFOBLEOULBTSOW-UHFFFAOYSA-N Propanedioic acid Natural products OC(=O)CC(O)=O OFOBLEOULBTSOW-UHFFFAOYSA-N 0.000 description 1
- YSMRWXYRXBRSND-UHFFFAOYSA-N TOTP Chemical compound CC1=CC=CC=C1OP(=O)(OC=1C(=CC=CC=1)C)OC1=CC=CC=C1C YSMRWXYRXBRSND-UHFFFAOYSA-N 0.000 description 1
- GTVWRXDRKAHEAD-UHFFFAOYSA-N Tris(2-ethylhexyl) phosphate Chemical compound CCCCC(CC)COP(=O)(OCC(CC)CCCC)OCC(CC)CCCC GTVWRXDRKAHEAD-UHFFFAOYSA-N 0.000 description 1
- XTXRWKRVRITETP-UHFFFAOYSA-N Vinyl acetate Chemical compound CC(=O)OC=C XTXRWKRVRITETP-UHFFFAOYSA-N 0.000 description 1
- HPUPGAFDTWIMBR-UHFFFAOYSA-N [methyl(phenoxy)phosphoryl]oxybenzene Chemical compound C=1C=CC=CC=1OP(=O)(C)OC1=CC=CC=C1 HPUPGAFDTWIMBR-UHFFFAOYSA-N 0.000 description 1
- 150000007513 acids Chemical class 0.000 description 1
- 229920000800 acrylic rubber Polymers 0.000 description 1
- 229920001895 acrylonitrile-acrylic-styrene Polymers 0.000 description 1
- 150000001335 aliphatic alkanes Chemical class 0.000 description 1
- BEAFHPLLBXXUHK-UHFFFAOYSA-N bis(2-propan-2-ylphenyl) hydrogen phosphate Chemical compound CC(C)C1=CC=CC=C1OP(O)(=O)OC1=CC=CC=C1C(C)C BEAFHPLLBXXUHK-UHFFFAOYSA-N 0.000 description 1
- 229920001400 block copolymer Polymers 0.000 description 1
- BNMJSBUIDQYHIN-UHFFFAOYSA-N butyl dihydrogen phosphate Chemical compound CCCCOP(O)(O)=O BNMJSBUIDQYHIN-UHFFFAOYSA-N 0.000 description 1
- 239000011575 calcium Substances 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- VVOLVFOSOPJKED-UHFFFAOYSA-N copper phthalocyanine Chemical compound [Cu].N=1C2=NC(C3=CC=CC=C33)=NC3=NC(C3=CC=CC=C33)=NC3=NC(C3=CC=CC=C33)=NC3=NC=1C1=CC=CC=C12 VVOLVFOSOPJKED-UHFFFAOYSA-N 0.000 description 1
- SEGLCEQVOFDUPX-UHFFFAOYSA-N di-(2-ethylhexyl)phosphoric acid Chemical compound CCCCC(CC)COP(O)(=O)OCC(CC)CCCC SEGLCEQVOFDUPX-UHFFFAOYSA-N 0.000 description 1
- UZEFVQBWJSFOFE-UHFFFAOYSA-N dibutyl hydrogen phosphite Chemical compound CCCCOP(O)OCCCC UZEFVQBWJSFOFE-UHFFFAOYSA-N 0.000 description 1
- 229920003244 diene elastomer Polymers 0.000 description 1
- 150000001993 dienes Chemical class 0.000 description 1
- VZEGPPPCKHRYGO-UHFFFAOYSA-N diethoxyphosphorylbenzene Chemical compound CCOP(=O)(OCC)C1=CC=CC=C1 VZEGPPPCKHRYGO-UHFFFAOYSA-N 0.000 description 1
- 238000002845 discoloration Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 229920001971 elastomer Polymers 0.000 description 1
- HQQADJVZYDDRJT-UHFFFAOYSA-N ethene;prop-1-ene Chemical group C=C.CC=C HQQADJVZYDDRJT-UHFFFAOYSA-N 0.000 description 1
- LYCAIKOWRPUZTN-UHFFFAOYSA-N ethylene glycol Natural products OCCO LYCAIKOWRPUZTN-UHFFFAOYSA-N 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 239000003063 flame retardant Substances 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 238000010559 graft polymerization reaction Methods 0.000 description 1
- 229920005669 high impact polystyrene Polymers 0.000 description 1
- 239000004797 high-impact polystyrene Substances 0.000 description 1
- 229920001519 homopolymer Polymers 0.000 description 1
- 229910052739 hydrogen Inorganic materials 0.000 description 1
- WGCNASOHLSPBMP-UHFFFAOYSA-N hydroxyacetaldehyde Natural products OCC=O WGCNASOHLSPBMP-UHFFFAOYSA-N 0.000 description 1
- 239000011256 inorganic filler Substances 0.000 description 1
- 229910003475 inorganic filler Inorganic materials 0.000 description 1
- 230000007794 irritation Effects 0.000 description 1
- 229910052749 magnesium Inorganic materials 0.000 description 1
- VZCYOOQTPOCHFL-UPHRSURJSA-N maleic acid Chemical compound OC(=O)\C=C/C(O)=O VZCYOOQTPOCHFL-UPHRSURJSA-N 0.000 description 1
- 239000011976 maleic acid Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 125000002496 methyl group Chemical group [H]C([H])([H])* 0.000 description 1
- TVMXDCGIABBOFY-UHFFFAOYSA-N n-Octanol Natural products CCCCCCCC TVMXDCGIABBOFY-UHFFFAOYSA-N 0.000 description 1
- 239000012860 organic pigment Substances 0.000 description 1
- AUONHKJOIZSQGR-UHFFFAOYSA-N oxophosphane Chemical compound P=O AUONHKJOIZSQGR-UHFFFAOYSA-N 0.000 description 1
- 239000008188 pellet Substances 0.000 description 1
- AQSJGOWTSHOLKH-UHFFFAOYSA-N phosphite(3-) Chemical class [O-]P([O-])[O-] AQSJGOWTSHOLKH-UHFFFAOYSA-N 0.000 description 1
- 229920002492 poly(sulfone) Polymers 0.000 description 1
- 229920000058 polyacrylate Polymers 0.000 description 1
- 229920002239 polyacrylonitrile Polymers 0.000 description 1
- 229920006122 polyamide resin Polymers 0.000 description 1
- 229920002312 polyamide-imide Polymers 0.000 description 1
- 229920002857 polybutadiene Polymers 0.000 description 1
- 229920005668 polycarbonate resin Polymers 0.000 description 1
- 239000004431 polycarbonate resin Substances 0.000 description 1
- 229920001225 polyester resin Polymers 0.000 description 1
- 239000004645 polyester resin Substances 0.000 description 1
- 229920000193 polymethacrylate Polymers 0.000 description 1
- 229920000069 polyphenylene sulfide Polymers 0.000 description 1
- 229910052700 potassium Inorganic materials 0.000 description 1
- HJWLCRVIBGQPNF-UHFFFAOYSA-N prop-2-enylbenzene Chemical compound C=CCC1=CC=CC=C1 HJWLCRVIBGQPNF-UHFFFAOYSA-N 0.000 description 1
- 238000003908 quality control method Methods 0.000 description 1
- 229920005604 random copolymer Polymers 0.000 description 1
- 239000005060 rubber Substances 0.000 description 1
- 235000003441 saturated fatty acids Nutrition 0.000 description 1
- 238000004513 sizing Methods 0.000 description 1
- 239000000344 soap Substances 0.000 description 1
- 150000003440 styrenes Chemical class 0.000 description 1
- 150000005846 sugar alcohols Polymers 0.000 description 1
- 239000004753 textile Substances 0.000 description 1
- AYEKOFBPNLCAJY-UHFFFAOYSA-O thiamine pyrophosphate Chemical compound CC1=C(CCOP(O)(=O)OP(O)(O)=O)SC=[N+]1CC1=CN=C(C)N=C1N AYEKOFBPNLCAJY-UHFFFAOYSA-O 0.000 description 1
- VZCYOOQTPOCHFL-UHFFFAOYSA-N trans-butenedioic acid Natural products OC(=O)C=CC(O)=O VZCYOOQTPOCHFL-UHFFFAOYSA-N 0.000 description 1
- STCOOQWBFONSKY-UHFFFAOYSA-N tributyl phosphate Chemical compound CCCCOP(=O)(OCCCC)OCCCC STCOOQWBFONSKY-UHFFFAOYSA-N 0.000 description 1
- DQWPFSLDHJDLRL-UHFFFAOYSA-N triethyl phosphate Chemical compound CCOP(=O)(OCC)OCC DQWPFSLDHJDLRL-UHFFFAOYSA-N 0.000 description 1
- WVLBCYQITXONBZ-UHFFFAOYSA-N trimethyl phosphate Chemical compound COP(=O)(OC)OC WVLBCYQITXONBZ-UHFFFAOYSA-N 0.000 description 1
- FIQMHBFVRAXMOP-UHFFFAOYSA-N triphenylphosphane oxide Chemical compound C=1C=CC=CC=1P(C=1C=CC=CC=1)(=O)C1=CC=CC=C1 FIQMHBFVRAXMOP-UHFFFAOYSA-N 0.000 description 1
- KOWVWXQNQNCRRS-UHFFFAOYSA-N tris(2,4-dimethylphenyl) phosphate Chemical compound CC1=CC(C)=CC=C1OP(=O)(OC=1C(=CC(C)=CC=1)C)OC1=CC=C(C)C=C1C KOWVWXQNQNCRRS-UHFFFAOYSA-N 0.000 description 1
- WTLBZVNBAKMVDP-UHFFFAOYSA-N tris(2-butoxyethyl) phosphate Chemical compound CCCCOCCOP(=O)(OCCOCCCC)OCCOCCCC WTLBZVNBAKMVDP-UHFFFAOYSA-N 0.000 description 1
- QEEHNBQLHFJCOV-UHFFFAOYSA-N tris(2-phenylphenyl) phosphate Chemical compound C=1C=CC=C(C=2C=CC=CC=2)C=1OP(OC=1C(=CC=CC=1)C=1C=CC=CC=1)(=O)OC1=CC=CC=C1C1=CC=CC=C1 QEEHNBQLHFJCOV-UHFFFAOYSA-N 0.000 description 1
- GXZLXDRFEDHOAU-UHFFFAOYSA-N tris(4-phenylphenyl) phosphate Chemical compound C=1C=C(C=2C=CC=CC=2)C=CC=1OP(OC=1C=CC(=CC=1)C=1C=CC=CC=1)(=O)OC(C=C1)=CC=C1C1=CC=CC=C1 GXZLXDRFEDHOAU-UHFFFAOYSA-N 0.000 description 1
- SVETUDAIEHYIKZ-IUPFWZBJSA-N tris[(z)-octadec-9-enyl] phosphate Chemical compound CCCCCCCC\C=C/CCCCCCCCOP(=O)(OCCCCCCCC\C=C/CCCCCCCC)OCCCCCCCC\C=C/CCCCCCCC SVETUDAIEHYIKZ-IUPFWZBJSA-N 0.000 description 1
- 239000011800 void material Substances 0.000 description 1
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C33/00—Moulds or cores; Details thereof or accessories therefor
- B29C33/70—Maintenance
- B29C33/72—Cleaning
- B29C33/722—Compositions for cleaning moulds
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K7/00—Use of ingredients characterised by shape
- C08K7/02—Fibres or whiskers
- C08K7/04—Fibres or whiskers inorganic
- C08K7/14—Glass
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C33/00—Moulds or cores; Details thereof or accessories therefor
- B29C33/70—Maintenance
- B29C33/72—Cleaning
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1753—Cleaning or purging, e.g. of the injection unit
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K5/00—Use of organic ingredients
- C08K5/49—Phosphorus-containing compounds
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08L—COMPOSITIONS OF MACROMOLECULAR COMPOUNDS
- C08L25/00—Compositions of, homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by an aromatic carbocyclic ring; Compositions of derivatives of such polymers
- C08L25/02—Homopolymers or copolymers of hydrocarbons
- C08L25/04—Homopolymers or copolymers of styrene
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/03—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor characterised by the shape of the extruded material at extrusion
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/27—Cleaning; Purging; Avoiding contamination
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Medicinal Chemistry (AREA)
- Polymers & Plastics (AREA)
- Organic Chemistry (AREA)
- Health & Medical Sciences (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Compositions Of Macromolecular Compounds (AREA)
- Detergent Compositions (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
【課題】 作業時の取り扱い性が良く、洗浄性能が高い、樹脂加工機用の洗浄用樹脂組成物の提供。
【解決手段】 (a)熱可塑性樹脂100質量部に対して、(b)界面活性剤を1〜10質量部、(c−1)ガラス繊維を20〜200質量部含有しており、
(c−1)成分に由来する切り粉の含有量が0.2質量%以下であり、かつ次式(I):
V=1−洗浄用樹脂組成物の嵩密度/洗浄用樹脂組成物の密度 (I)
で示される空隙率(V)がV<0.63を満たす、所望形状に成形された洗浄用樹脂組成物。
【選択図】 なし
【解決手段】 (a)熱可塑性樹脂100質量部に対して、(b)界面活性剤を1〜10質量部、(c−1)ガラス繊維を20〜200質量部含有しており、
(c−1)成分に由来する切り粉の含有量が0.2質量%以下であり、かつ次式(I):
V=1−洗浄用樹脂組成物の嵩密度/洗浄用樹脂組成物の密度 (I)
で示される空隙率(V)がV<0.63を満たす、所望形状に成形された洗浄用樹脂組成物。
【選択図】 なし
Description
本発明は、各種樹脂の成形に使用する加工成形機を洗浄するために用いる洗浄用樹脂組成物とその製造方法に関する
熱可塑性樹脂は、射出成形品、押出成形品、フィルム等に幅広く利用されている。これらのプラスチック成形品は多品種少量生産の傾向にあり、品種の切替え頻度が多くなっているため、品種切替え時の成形機内の洗浄が品質管理上重要となってきている。このため、このような洗浄に使用される洗浄剤が使用されている。
特許文献1、2の発明は、洗浄剤の洗浄性能を高める成分として、繊維状の無機充填材を配合することで、洗浄性能を高めている。
特開2006−257297号公報
特開2006−335913号公報
特許文献1の発明のようにロックウール、スラグウール等の人造鉱物繊維を配合した場合、洗浄剤を造粒したとき、表面がごわついたものが得られ、作業性(例えば、計量時の取り扱い性)や洗浄性能の点で改善の余地がある。
特許文献2の発明のようにガラス繊維を配合した場合は、洗浄剤を造粒したとき、表面がごわついたものが得られ、作業性(例えば、計量時の取り扱い性)や洗浄性能の点で改善の余地がある。また、押出機等を用いて洗浄剤を造粒する際、ガラス繊維が部分的に粉化して微細粉末(通常、「切り粉」と称される)が発生し、洗浄剤の使用時に作業員の手等に切り粉が付着して、ちくちくする皮膚刺激性が生じて作業性が低下するという問題がある。
本発明は、作業時における取り扱い性が良く、洗浄性能も高い洗浄用樹脂組成物とその製造方法を提供することを課題とする。
請求項1の発明は、(a)熱可塑性樹脂100質量部に対して、(b)界面活性剤を1〜10質量部、(c−1)ガラス繊維を20〜200質量部含有しており、
(c−1)成分に由来する切り粉の含有量が0.2質量%以下であり、かつ次式(I):
V=1−洗浄用樹脂組成物の嵩密度/洗浄用樹脂組成物の密度 (I)
で示される空隙率(V)がV<0.63を満たす、所望形状に造粒された洗浄用樹脂組成物を提供する。
(c−1)成分に由来する切り粉の含有量が0.2質量%以下であり、かつ次式(I):
V=1−洗浄用樹脂組成物の嵩密度/洗浄用樹脂組成物の密度 (I)
で示される空隙率(V)がV<0.63を満たす、所望形状に造粒された洗浄用樹脂組成物を提供する。
なお、請求項1の発明において、「所望形状」とは、円柱状、球状、不定形の粒状等であり、一般的にペレットと称される形態のものを意味する。また、「切り粉の含有量」は、造粒された組成物に包含されていない、(c−1)成分に由来する粉末状のものを意味する。
請求項2の発明は、(a)熱可塑性樹脂100質量部に対して、(b)界面活性剤を1〜10質量部、(c−2)人造鉱物繊維及びウォラストナイトから選ばれるものを20〜200質量部含有しており、次式(I):
V=1−洗浄用樹脂組成物の嵩密度/洗浄用樹脂組成物の密度 (I)
で示される空隙率(V)がV<0.63を満たす、所望形状に造粒された洗浄用樹脂組成物を提供する。
V=1−洗浄用樹脂組成物の嵩密度/洗浄用樹脂組成物の密度 (I)
で示される空隙率(V)がV<0.63を満たす、所望形状に造粒された洗浄用樹脂組成物を提供する。
請求項3の発明は、(a)成分の熱可塑性樹脂が、(a−1)スチレン系樹脂及び(a−2)オレフィン系樹脂から選ばれるものである、請求項1又は2記載の洗浄用樹脂組成物を提供する。
請求項4の発明は、(a)成分100質量部に対して、(d)有機リン化合物を1〜10質量部含有する、請求項1〜3のいずれかに記載の洗浄用樹脂組成物を提供する。
請求項5の発明は、請求項1〜4のいずれかに記載の洗浄用樹脂組成物の製造方法であり、含有成分をL/Dが35以上の押出機を用いて混練する洗浄用樹脂組成物の製造方法を提供する。
本発明の洗浄用樹脂組成物は、洗浄性能を高める成分として、ガラス繊維又は人造鉱物繊維及びウォラストナイトから選ばれる成分を含有しているが、組成物の成形品がごわついたりしないため、作業性が良く、洗浄性能も高い。また、ガラス繊維を含有している場合でも、切り粉の含有量が非常に少ないため、作業員に対する皮膚刺激性がない。
<洗浄用樹脂組成物>
〔(a)熱可塑性樹脂〕
(a)成分の熱可塑性樹脂としては、スチレン系樹脂、ポリカーボネート系樹脂、ポリプロピレン等のオレフィン系樹脂、ポリフェニレンスルフィド系樹脂、ポリメタクリレート、ポリアミド系樹脂、ポリエステル系樹脂、ポリサルホン系樹脂(PSF)、ポリエーテルエーテルケトン(PEEK)、ポリエーテルイミド(PEI)、ポリエーテルスルホン(PES)、ポリアミドイミド(PAI)、ポリイミド(PI)等を挙げることができる。これらの中でも、(a−1)スチレン系樹脂及び(a−2)オレフィン系樹脂から選ばれるものが好ましい。
〔(a)熱可塑性樹脂〕
(a)成分の熱可塑性樹脂としては、スチレン系樹脂、ポリカーボネート系樹脂、ポリプロピレン等のオレフィン系樹脂、ポリフェニレンスルフィド系樹脂、ポリメタクリレート、ポリアミド系樹脂、ポリエステル系樹脂、ポリサルホン系樹脂(PSF)、ポリエーテルエーテルケトン(PEEK)、ポリエーテルイミド(PEI)、ポリエーテルスルホン(PES)、ポリアミドイミド(PAI)、ポリイミド(PI)等を挙げることができる。これらの中でも、(a−1)スチレン系樹脂及び(a−2)オレフィン系樹脂から選ばれるものが好ましい。
(a−1)成分のスチレン系樹脂としては、スチレン、α−メチルスチレン、ビニルトルエン等のスチレン系モノマーの単独又は共重合体のほか、これらのスチレン系モノマーと共重合可能なモノマー、例えばアクリロニトリル、メチルメタクリレート等のビニル系モノマーとの共重合体を挙げることができる。
また、スチレン系樹脂は、ブタジエンゴム等のジエン系ゴム、エチレン/プロピレン系ゴム、アクリル系ゴム等に上記のスチレン系モノマー及びビニル系モノマーをグラフト重合させたゴム変性スチレン系樹脂にすることができる。このようなスチレン系樹脂としては、ポリスチレン、ハイインパクトポリスチレン、AS樹脂、ABS樹脂、AAS樹脂、AES樹脂、MS樹脂、MBS樹脂等を挙げることができる。特に好ましくは、ポリスチレン、AS樹脂である。
スチレン系樹脂は、重量平均分子量が100,000〜600,000の範囲のものが好ましく、100,000〜500,000の範囲のものがより好ましく、150,000〜450,000の範囲のものがより好ましい。
(a−2)成分のオレフィン系樹脂としては、エチレン、プロピレン、1−ブテン、1−ペンテン、1−ヘキセン、1−ヘプテン、1−オクテン、3−メチルブテン−1,4−メチルペンテン−1等のα−オレフィンの単独重合体、又はこれらα−オレフィンのランダム若しくはブロック等の共重合体、或いはこれらのα−オレフィンを主成分として含有し(好ましくは50質量%以上)、その他のモノマーを共重合させた共重合体を挙げることができる。
他のモノマーとしては、ブタジエン、イソプレン、ジシクロペンジエン、1,4−ヘキサジエン、4−エチリデン−2−ノルボルネン、ジシクロペンタジエン等のジエン類、アクリル酸、メタクリル酸、マレイン酸、酢酸ビニル、メタクリル酸メチル、マレイン酸イミド等の不飽和酸又はその誘導体、スチレン、α−メチルスチレン等の芳香族アルケニル化合物等を挙げることができる。
オレフィン系樹脂としては、高密度ポリエチレン(HDPE)、低密度ポリエチレン(LDPE)、直鎖状低密度ポリエチレン(LLDPE)及びポリプロピレン(PP)から選ばれる1種又は2種以上のものが好ましい。
〔(b)界面活性剤〕
(b)成分の界面活性剤は、洗浄性及び排出性を向上させるため、アニオン界面活性剤が好ましい。アニオン界面活性剤としては、アルキルベンゼンスルホン酸塩、アルキル又はアルケニルエーテル硫酸塩、アルキル又はアルケニル硫酸塩、炭素数8〜20のα−オレフィンスルホン酸塩、アルカンスルホン酸塩類、アルキル又はアルケニルエーテルカルボン酸塩、α−スルフォ脂肪酸塩、α−スルフォ脂肪酸エステル、炭素数が12〜20の飽和又は不飽和脂肪酸のアルカリ金属塩等から選ばれる1又は2以上を挙げることができる。
(b)成分の界面活性剤は、洗浄性及び排出性を向上させるため、アニオン界面活性剤が好ましい。アニオン界面活性剤としては、アルキルベンゼンスルホン酸塩、アルキル又はアルケニルエーテル硫酸塩、アルキル又はアルケニル硫酸塩、炭素数8〜20のα−オレフィンスルホン酸塩、アルカンスルホン酸塩類、アルキル又はアルケニルエーテルカルボン酸塩、α−スルフォ脂肪酸塩、α−スルフォ脂肪酸エステル、炭素数が12〜20の飽和又は不飽和脂肪酸のアルカリ金属塩等から選ばれる1又は2以上を挙げることができる。
(b)成分のアニオン界面活性剤は、自己排出性の発現に寄与する点から、特にアルカンスルホン酸又はその塩を50質量%以上含むものが好ましく、より好ましくは90〜100質量%、更に好ましくは99〜100質量%含むものを用いる。
アルカンスルホン酸又はその塩は、下記一般式(1)で表されるものが好ましい。一般式(1)中のnは平均値であるから、一般式(1)で表されるものは炭素数の異なるものの混合物となる。
アルカンスルホン酸又はその塩以外の陰イオン界面活性剤としては、アルキルベンゼンスルホン酸塩、アルキル又はアルケニルエーテル硫酸塩、アルキル又はアルケニル硫酸塩、炭素数8〜20のα−オレフィンスルホン酸塩、アルキル又はアルケニルエーテルカルボン酸塩、α−スルフォ脂肪酸塩、α−スルフォ脂肪酸エステル、炭素数が12〜20の飽和又は不飽和脂肪酸のアルカリ金属塩等から選ばれる1又は2以上を挙げることができる。
(b)成分の含有量は、(a)成分の熱可塑性樹脂100質量部に対して1〜10質量部であり、好ましくは2〜8質量部、より好ましくは2〜6質量部である。(b)成分の含有量が1重量部以上であると洗浄性及び排出性が良く、10重量部以下であると(a)成分の熱可塑性樹脂と混じり合い易い。
〔(c−1)ガラス繊維〕
(c−1)成分のガラス繊維としては、一般に市販されているものが使用可能であり、例えば日本電気硝子(株)、エヌエスジー・ヴェトロテックス(株)、日東紡績(株)のプラスチック用ガラス繊維メーカーで製造されているものが入手可能である。これらは、繊維を束ねるための集束剤、及び樹脂との密着性を向上させるためのカップリング剤が配合されているが、必要に応じて、ガラス繊維の樹脂からの脱落を防止したり、洗浄剤樹脂組成物の加工性を向上する目的でカップリング剤を増量してもよい。これら集束剤及びカップリング剤は、高温での熱安定性の高いものがより好ましい。また、繊維径が5〜16μm、繊維長が0.5〜12mmのものが好ましい。
(c−1)成分のガラス繊維としては、一般に市販されているものが使用可能であり、例えば日本電気硝子(株)、エヌエスジー・ヴェトロテックス(株)、日東紡績(株)のプラスチック用ガラス繊維メーカーで製造されているものが入手可能である。これらは、繊維を束ねるための集束剤、及び樹脂との密着性を向上させるためのカップリング剤が配合されているが、必要に応じて、ガラス繊維の樹脂からの脱落を防止したり、洗浄剤樹脂組成物の加工性を向上する目的でカップリング剤を増量してもよい。これら集束剤及びカップリング剤は、高温での熱安定性の高いものがより好ましい。また、繊維径が5〜16μm、繊維長が0.5〜12mmのものが好ましい。
〔(c−2)人造鉱物繊維及びウォラストナイトから選ばれるもの〕
人造鉱物繊維としては、ロックウール(岩綿)、スラグウール(鉱さい綿)から選ばれるものを用いることができる。
人造鉱物繊維としては、ロックウール(岩綿)、スラグウール(鉱さい綿)から選ばれるものを用いることができる。
ロックウールは、玄武岩その他の天然鉱物などを主原料として、キュポラや電気炉で1,500〜1,600℃の高温で溶融するか、又は高炉から出たのち、同程度の高温に保温した溶融スラグを炉底から流出させ、遠心力などで吹き飛ばして繊維状にした人造鉱物繊維である。なお、けい酸分と酸化カルシウム分を主成分とする高炉スラグを原料としたものもロックウールとする場合もある。
スラグウールは、けい酸分と酸化カルシウム分を主成分とする高炉スラグを原料としてロックウールと同様にして製造したもの人造鉱物繊維である。
人造鉱物繊維の平均繊維長Lは、1〜5,000μmが好ましく、1〜1,000μmがより好ましく、5〜500μmが更に好ましい。
人造鉱物繊維の平均繊維径Dは、1〜20μmが好ましく、1〜10μmがより好ましく、2〜7μmが更に好ましい。
人造鉱物繊維の平均繊維長Lと平均繊維径Dとの比L/Dは、1〜1000が好ましく、1〜100がより好ましく、2〜80が更に好ましい。
ウォラストナイトは公知のものを用いることができ、例えば、平均繊維長が1000μm以下で、平均繊維径が5〜20μmのものを挙げることができる。
(c−1)成分のガラス繊維又は(c−2)成分の人造鉱物繊維及びウォラストナイトから選ばれるものの含有量は、(a)成分の熱可塑性樹脂100質量部に対して20〜200質量部であり、好ましくは20〜180質量部、より好ましくは20〜150質量部である。(c−1)成分又は(c−2)成分の含有量が20質量部以上であると洗浄性が良く、200質量部以下であると成形機のシリンダーが傷つけられ難くなる。
〔その他の成分〕
本発明の組成物には、更に(d)成分として有機リン化合物を含有することができる。(d)成分としては、トリメチルホスフェート、トリエチルホスフェート、トリブチルホスフェート、トリ(2−エチルヘキシル)ホスフェート、トリブトキシエチルホスフェート、トリオレイルホスフェート、トリフェニルホスフェート、トリクレジルホスフェート、トリキシレニルホスフェート、トリス(イソプロピルフェニル)ホスフェート、トリス(o−フェニルフェニル)ホスフェート、トリス(p−フェニルフェニル)ホスフェート、トリナフチルホスフェート、クレジルジフェニルホスフェート、キシレニルジフェニルホスフェート、ジフェニル(2−エチルヘキシル)ホスフェート、ジ(イソプロピルフェニル)ホスフェート、o−フェニルフェニルジクレジルホスフェート、ジブチルホスフェート、モノブチルホスフェート、ジ(2−エチルヘキシル)ホスフェート、モノイソデシルホスフェート、2−アクリロイルオキシエチルアッシドホスフェート、2−メタクリロイルオキシエチルアッシドホスフェート、ジフェニル−2−アクリロイルオキシエチルホスフェート、ジフェニル−2−メタクリロイルオキシメチルホスフェート等から選ばれる1又は2以上を挙げることができ、これらの中でもトリフェニルホスフェートが好ましい。
本発明の組成物には、更に(d)成分として有機リン化合物を含有することができる。(d)成分としては、トリメチルホスフェート、トリエチルホスフェート、トリブチルホスフェート、トリ(2−エチルヘキシル)ホスフェート、トリブトキシエチルホスフェート、トリオレイルホスフェート、トリフェニルホスフェート、トリクレジルホスフェート、トリキシレニルホスフェート、トリス(イソプロピルフェニル)ホスフェート、トリス(o−フェニルフェニル)ホスフェート、トリス(p−フェニルフェニル)ホスフェート、トリナフチルホスフェート、クレジルジフェニルホスフェート、キシレニルジフェニルホスフェート、ジフェニル(2−エチルヘキシル)ホスフェート、ジ(イソプロピルフェニル)ホスフェート、o−フェニルフェニルジクレジルホスフェート、ジブチルホスフェート、モノブチルホスフェート、ジ(2−エチルヘキシル)ホスフェート、モノイソデシルホスフェート、2−アクリロイルオキシエチルアッシドホスフェート、2−メタクリロイルオキシエチルアッシドホスフェート、ジフェニル−2−アクリロイルオキシエチルホスフェート、ジフェニル−2−メタクリロイルオキシメチルホスフェート等から選ばれる1又は2以上を挙げることができ、これらの中でもトリフェニルホスフェートが好ましい。
また(d)成分は、トリフェニルホスファイト、トリスノニルフェニルホスファイト、トリストリデシルホスファイト、ジブチルハイドロジエンホスファイト等の亜燐酸エステル及びこれらの縮合物、トリフェニルホスフィンオキシド、トリクレジルホスフィンオキシド、メタンホスホン酸ジフェニル、フェニルホスホン酸ジエチル等から選ばれる1又は2以上を用いることもできる。
(d)成分の有機リン化合物の含有量は、上記した(a)成分100質量部に対して1〜10質量部が好ましく、より好ましくは2〜8質量部、更に好ましくは2〜6質量部である。(d)成分の含有量が1質量部以上であると十分な洗浄効果が付与でき、特に異物除去性が向上され、10質量部以下であると異物除去性が良好であると共に、押出機内や成形機内に残留して汚染することが抑制される。
本発明の組成物は、特許文献1に記載されたアルキレングリコール脂肪酸エステル、多価アルコール、金属石鹸等を含有することができる。
本発明の(a)、(b)、(c−1)成分を含む組成物は、(c−1)成分に由来する切り粉の含有量が0.2質量%以下であり、好ましくは0.15質量%以下、より好ましくは0.12質量%以下である。
本発明の(a)、(b)、(c−1)成分を含む組成物及び(a)、(b)、(c−2)成分を含む組成物は、いずれも式(I)で示される空隙率(V)がV<0.63であり、好ましくはV<0.62、より好ましくはV<0.61である。前記空隙率を満たすことにより、作業時おける取り扱い性が向上され(例えば、計量作業時間の短縮ができる)、洗浄性能も向上させることができる。
<洗浄用樹脂組成物の製造方法>
本発明の洗浄用樹脂組成物は、(a)成分と、(b)成分と、(c−1)成分又は(c−2)成分、更に必要に応じて(d)成分等を用い、L/Dが35以上の押出機を用いて混練し、所望形状に造粒して製造する。(c−1)が成分として用いられる場合は(c−1)成分を除いた他の成分は押出機のホッパーから投入し、(c−1)成分は、シリンダーに付設されたサイドフィーダーから投入することが好ましい。また(c−2)が成分として用いられる場合は、他の成分と混合して押出機のホッパーから投入することが好ましい。
本発明の洗浄用樹脂組成物は、(a)成分と、(b)成分と、(c−1)成分又は(c−2)成分、更に必要に応じて(d)成分等を用い、L/Dが35以上の押出機を用いて混練し、所望形状に造粒して製造する。(c−1)が成分として用いられる場合は(c−1)成分を除いた他の成分は押出機のホッパーから投入し、(c−1)成分は、シリンダーに付設されたサイドフィーダーから投入することが好ましい。また(c−2)が成分として用いられる場合は、他の成分と混合して押出機のホッパーから投入することが好ましい。
〔測定方法〕
(1)嵩密度
23℃の室内で、メスシリンダー(1リットル)に本発明の組成物430グラムを正確にはかりとった後にメスシリンダーの目盛りを読んで、430をその目盛りの読み(ml)で割った値を嵩密度とした。
(1)嵩密度
23℃の室内で、メスシリンダー(1リットル)に本発明の組成物430グラムを正確にはかりとった後にメスシリンダーの目盛りを読んで、430をその目盛りの読み(ml)で割った値を嵩密度とした。
(2)密度
射出成形により試験片を作成し、23℃の室内で、ISO1183規格に基づいて測定を行った。
射出成形により試験片を作成し、23℃の室内で、ISO1183規格に基づいて測定を行った。
(3)切り粉含有量
本発明の組成物100gを16メッシュ(目の開き1mm)の篩にかけ、篩下の切り粉の重量を測定して切粉含有量を求めた。
本発明の組成物100gを16メッシュ(目の開き1mm)の篩にかけ、篩下の切り粉の重量を測定して切粉含有量を求めた。
(4)計量時間
射出成形機〔名機製作所(株)の射出成形機M-32-SJ(型締め力32トン、スクリュー径φ25、ノズル径φ3)〕のホッパーに本発明の組成物を投入し、スクリューを150rpmで回転させ、スクリューが前進限から45mmの位置まで計量するまでの時間をストップウォッチにより測定した。このときのシリンダー設定温度は220℃、背圧は0(なし)とした。
射出成形機〔名機製作所(株)の射出成形機M-32-SJ(型締め力32トン、スクリュー径φ25、ノズル径φ3)〕のホッパーに本発明の組成物を投入し、スクリューを150rpmで回転させ、スクリューが前進限から45mmの位置まで計量するまでの時間をストップウォッチにより測定した。このときのシリンダー設定温度は220℃、背圧は0(なし)とした。
(5)洗浄性
射出成形機〔東芝機械(株)の射出成形機SH100(型締め力100トン、スクリュー径φ36、ノズル径φ3)〕のホッパーに先行材料を300g投入し、計量と射出を繰り返して完全に自己排出させた。その後、本発明の組成物を100gずつ投入して計量と射出を繰り返して排出させ、排出された固形物に先行材料が認められなくなるまでこれを繰り返し、合計の組成物の使用量(g)で評価した。
射出成形機〔東芝機械(株)の射出成形機SH100(型締め力100トン、スクリュー径φ36、ノズル径φ3)〕のホッパーに先行材料を300g投入し、計量と射出を繰り返して完全に自己排出させた。その後、本発明の組成物を100gずつ投入して計量と射出を繰り返して排出させ、排出された固形物に先行材料が認められなくなるまでこれを繰り返し、合計の組成物の使用量(g)で評価した。
(先行材料)
住友ダウ(株)製カリバー300-10(ポリカードネート樹脂)100質量部に、大日本インキ化学工業(株)製Fastogen Blue 5050(青色有機顔料)を0.3質量部添加して混合し、押出機により溶融混練後ペレット化したものを先行材料として使用した。
住友ダウ(株)製カリバー300-10(ポリカードネート樹脂)100質量部に、大日本インキ化学工業(株)製Fastogen Blue 5050(青色有機顔料)を0.3質量部添加して混合し、押出機により溶融混練後ペレット化したものを先行材料として使用した。
(条件)
シリンダー温度:300℃、計量位置:30mm、スクリュー回転数:100rpm、背圧:0(なし)
(6)皮膚刺激性
本発明の組成物を手で把んだ後、手をエアブローしてから水洗した後に皮膚にチクチクした刺激があるかどうかで判断した。
シリンダー温度:300℃、計量位置:30mm、スクリュー回転数:100rpm、背圧:0(なし)
(6)皮膚刺激性
本発明の組成物を手で把んだ後、手をエアブローしてから水洗した後に皮膚にチクチクした刺激があるかどうかで判断した。
(7)ヤケ物の除去性
射出成形機〔東芝機械(株)の射出成形機SH100(型締め力100トン、スクリュー径φ36、ノズル径φ3)〕のシリンダー内に、ダイセルポリマー(株)製の難燃ABS、セビアンSER20を280℃のシリンダー温度で20分間滞留させた(カタログ推奨設定温度160〜200℃、この温度を超えると材料が分解、炭化などのヤケる現象が発生する)。
その後SER20をシリンダー内から完全に自己排出させた後、本発明の組成物をホッパー内に1500g投入し、計量位置:30mm、スクリュー回転数:100rpm、背圧:0(なし)の条件で計量と射出を繰り返して排出させ洗浄を行った。
この後、ダイセルポリマー(株)製AS、セビアン-N 050SFを5kgホッパー内に投入して前述と同じ条件で計量と射出を繰り返した後、050SFをシリンダー内に10分間滞留させた。
その後さらに050SFをホッパー内に投入して計量と射出を繰り返して排出させ、排出された固形物にヤケ(SER20の分解炭化物)が発生するかどうかを目視観察した。
○:ヤケたものが出てこなかった
△:ヤケたものが微かに出てきた
×:ヤケたものが多量に出てきた
〔使用成分〕
(a)成分
AS:ダイセルポリマー(株)製,「セビアン-N 020」
HDPE:三井化学(株)ハイゼックス5000SR(重量平均分子量 1.2×10⁵)
PP:サンアロマー(株)PM801A(重量平均分子量 2.0×10⁵)
(b)成分
界面活性剤:アルカンスルホン酸ナトリウム,クラリアントジャパン(株)Hostapur SAS93
(c−1)成分
ガラス繊維:日本電気硝子(株)ECS-03-T-120
(c−2)成分
ロックウール:日本ロックウール(株)エスファイバーFF120
ウォラストナイト:関西マテック(株)KGP-Y40
(d)成分
TPP:トリフェニルフォスフェイト,大八化学工業(株)
PX200:縮合リン酸エステル,大八化学工業(株)
射出成形機〔東芝機械(株)の射出成形機SH100(型締め力100トン、スクリュー径φ36、ノズル径φ3)〕のシリンダー内に、ダイセルポリマー(株)製の難燃ABS、セビアンSER20を280℃のシリンダー温度で20分間滞留させた(カタログ推奨設定温度160〜200℃、この温度を超えると材料が分解、炭化などのヤケる現象が発生する)。
その後SER20をシリンダー内から完全に自己排出させた後、本発明の組成物をホッパー内に1500g投入し、計量位置:30mm、スクリュー回転数:100rpm、背圧:0(なし)の条件で計量と射出を繰り返して排出させ洗浄を行った。
この後、ダイセルポリマー(株)製AS、セビアン-N 050SFを5kgホッパー内に投入して前述と同じ条件で計量と射出を繰り返した後、050SFをシリンダー内に10分間滞留させた。
その後さらに050SFをホッパー内に投入して計量と射出を繰り返して排出させ、排出された固形物にヤケ(SER20の分解炭化物)が発生するかどうかを目視観察した。
○:ヤケたものが出てこなかった
△:ヤケたものが微かに出てきた
×:ヤケたものが多量に出てきた
〔使用成分〕
(a)成分
AS:ダイセルポリマー(株)製,「セビアン-N 020」
HDPE:三井化学(株)ハイゼックス5000SR(重量平均分子量 1.2×10⁵)
PP:サンアロマー(株)PM801A(重量平均分子量 2.0×10⁵)
(b)成分
界面活性剤:アルカンスルホン酸ナトリウム,クラリアントジャパン(株)Hostapur SAS93
(c−1)成分
ガラス繊維:日本電気硝子(株)ECS-03-T-120
(c−2)成分
ロックウール:日本ロックウール(株)エスファイバーFF120
ウォラストナイト:関西マテック(株)KGP-Y40
(d)成分
TPP:トリフェニルフォスフェイト,大八化学工業(株)
PX200:縮合リン酸エステル,大八化学工業(株)
実施例1〜4、比較例1〜5
表1に示す各成分を用い、所定のL/D比を有する単軸押出機により、ペレット状の組成物を得た。(c−1)成分のガラス繊維は、シリンダーに付設されたサイドフィーダーから投入した。混練時の温度は、(a)成分がASの例は250℃であり、(a)成分がHDPEの例は220℃であり、(a)成分がPPの例は220℃であった。
表1に示す各成分を用い、所定のL/D比を有する単軸押出機により、ペレット状の組成物を得た。(c−1)成分のガラス繊維は、シリンダーに付設されたサイドフィーダーから投入した。混練時の温度は、(a)成分がASの例は250℃であり、(a)成分がHDPEの例は220℃であり、(a)成分がPPの例は220℃であった。
表1から明らかなとおり、比較例の組成物は、ごわついた感触があるため、計量時間で評価される計量作業性が悪く、洗浄性も劣っていた。また、比較例の組成物は切り粉の含有量が多いため、皮膚刺激性が高く、作業性を低下させる要因になった。
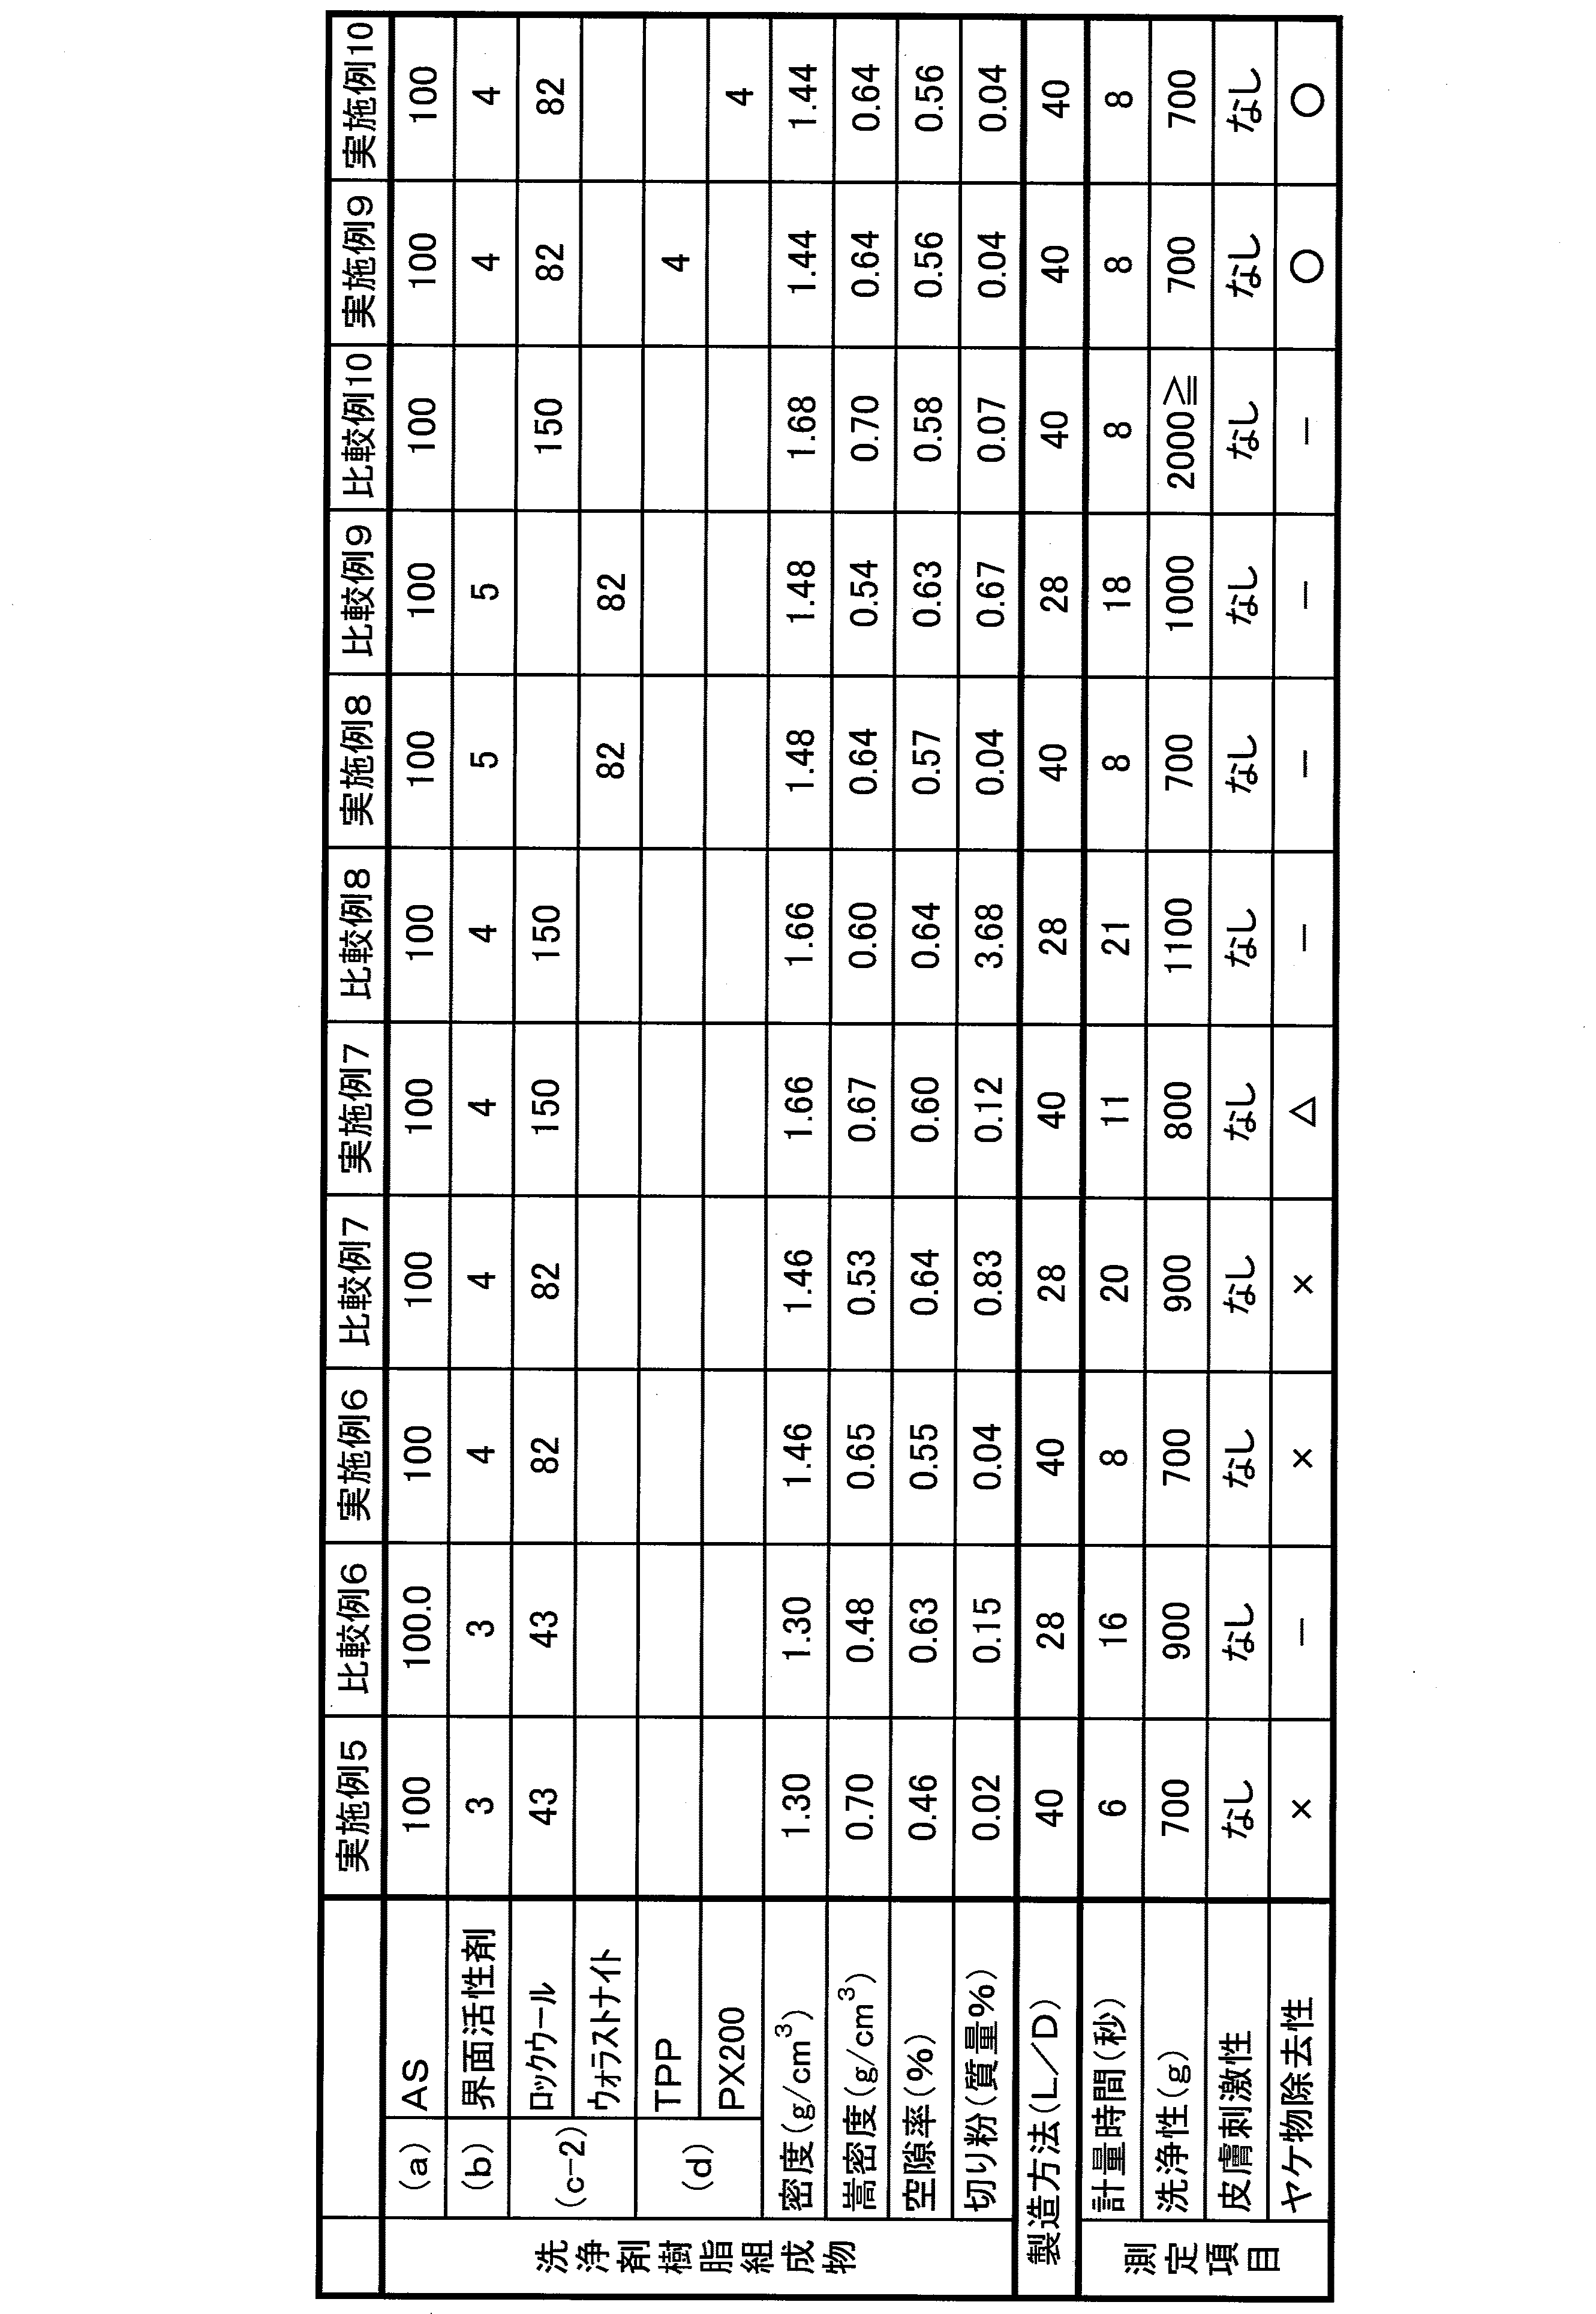
実施例5〜9、比較例6〜9
表1に示す各成分を用い、所定のL/D比を有する単軸押出機により、ペレット状の組成物を得た。(c−2)成分のロックウール又はウォラストナイトは、他の成分と混合してホッパーから投入した。混練時の温度は250℃であった。
表1に示す各成分を用い、所定のL/D比を有する単軸押出機により、ペレット状の組成物を得た。(c−2)成分のロックウール又はウォラストナイトは、他の成分と混合してホッパーから投入した。混練時の温度は250℃であった。
表2から明らかなとおり、比較例の組成物は、ごわついた感触があるため、計量時間で評価される計量作業性が悪く、洗浄性も劣っていた。(d)成分の有機リン化合物を配合することで、ヤケ物除去性が高められるため、洗浄対象となる成形加工機の使用状況に応じて、(d)成分を含有する組成物を適用することが望ましい。
Claims (5)
- (a)熱可塑性樹脂100質量部に対して、(b)界面活性剤を1〜10質量部、(c−1)ガラス繊維を20〜200質量部含有しており、
(c−1)成分に由来する切り粉の含有量が0.2質量%以下であり、かつ次式(I):
V=1−洗浄用樹脂組成物の嵩密度/洗浄用樹脂組成物の密度 (I)
で示される空隙率(V)がV<0.63を満たす、所望形状に造粒された洗浄用樹脂組成物。 - (a)熱可塑性樹脂100質量部に対して、(b)界面活性剤を1〜10質量部、(c−2)人造鉱物繊維及びウォラストナイトから選ばれるものを20〜200質量部含有しており、次式(I):
V=1−洗浄用樹脂組成物の嵩密度/洗浄用樹脂組成物の密度 (I)
で示される空隙率(V)がV<0.63を満たす、所望形状に造粒された洗浄用樹脂組成物。 - (a)成分の熱可塑性樹脂が、(a−1)スチレン系樹脂及び(a−2)オレフィン系樹脂から選ばれるものである、請求項1又は2記載の洗浄用樹脂組成物。
- (a)成分100質量部に対して、(d)有機リン化合物を1〜10質量部含有する、請求項1〜3のいずれかに記載の洗浄用樹脂組成物。
- 請求項1〜4のいずれかに記載の洗浄用樹脂組成物の製造方法であり、含有成分をL/Dが35以上の押出機を用いて混練する洗浄用樹脂組成物の製造方法。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007041791A JP2008201975A (ja) | 2007-02-22 | 2007-02-22 | 洗浄用樹脂組成物 |
| CN200880005974A CN101622308A (zh) | 2007-02-22 | 2008-02-18 | 清洗用树脂组合物 |
| PCT/JP2008/053111 WO2008102891A1 (ja) | 2007-02-22 | 2008-02-18 | 洗浄用樹脂組成物 |
| KR1020097015551A KR20100014334A (ko) | 2007-02-22 | 2008-02-18 | 세정용 수지 조성물 |
| TW097105995A TW200842160A (en) | 2007-02-22 | 2008-02-21 | Resin composition for cleaning |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007041791A JP2008201975A (ja) | 2007-02-22 | 2007-02-22 | 洗浄用樹脂組成物 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2008201975A true JP2008201975A (ja) | 2008-09-04 |
Family
ID=39710162
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007041791A Withdrawn JP2008201975A (ja) | 2007-02-22 | 2007-02-22 | 洗浄用樹脂組成物 |
Country Status (5)
| Country | Link |
|---|---|
| JP (1) | JP2008201975A (ja) |
| KR (1) | KR20100014334A (ja) |
| CN (1) | CN101622308A (ja) |
| TW (1) | TW200842160A (ja) |
| WO (1) | WO2008102891A1 (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015143365A (ja) * | 2015-03-09 | 2015-08-06 | Jnc株式会社 | 熱可塑性樹脂成形加工機用洗浄剤 |
| WO2019058697A1 (ja) | 2017-09-19 | 2019-03-28 | 鉦則 藤田 | 成形機洗浄用の洗浄剤および洗浄方法 |
| JP6854555B1 (ja) * | 2020-02-03 | 2021-04-07 | 日東化工株式会社 | パージ剤及びその製造方法 |
| JP7187726B1 (ja) | 2022-06-06 | 2022-12-12 | 旭化成株式会社 | 樹脂加工機械用洗浄剤、その製造方法、及び樹脂加工機械内の洗浄方法 |
| WO2026063363A1 (ja) * | 2024-09-19 | 2026-03-26 | 旭化成株式会社 | 樹脂加工機用洗浄剤、樹脂加工機用洗浄剤の製造方法及び樹脂加工機械を洗浄する方法 |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5550226B2 (ja) * | 2008-10-16 | 2014-07-16 | ダイセルポリマー株式会社 | 成形加工機洗浄用の熱可塑性樹脂組成物 |
| CN101973118B (zh) * | 2010-09-20 | 2013-03-06 | 北京化工大学 | 一种用橡胶清洗pvc挤出机的方法 |
| CN103433229A (zh) * | 2013-08-23 | 2013-12-11 | 苏州利材高分子科技材料有限公司 | 一种螺杆挤出机的清洗方法 |
| CN105295217A (zh) * | 2015-10-28 | 2016-02-03 | 鸿富泰精密电子(烟台)有限公司 | 固体螺杆清洗剂及其制备方法 |
| CN106366476B (zh) * | 2016-08-26 | 2019-04-05 | 江苏金发科技新材料有限公司 | 有色塑料加工设备用清洗剂及其制备方法 |
| WO2019167829A1 (ja) * | 2018-02-28 | 2019-09-06 | 旭化成株式会社 | スクリュー抜き補助剤 |
| WO2019221672A1 (en) * | 2018-05-16 | 2019-11-21 | Ptt Public Company Limited | Purging compound for cleaning plastic molding machine and mixing machine |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05124046A (ja) * | 1991-10-31 | 1993-05-21 | Lion Corp | 洗浄用熱可塑性樹脂組成物 |
| JP2002210748A (ja) * | 2001-01-18 | 2002-07-30 | West Japan Plastic Products Industrial Association | プラスチック成形機用洗浄剤 |
| JP4619840B2 (ja) * | 2005-03-17 | 2011-01-26 | ダイセルポリマー株式会社 | 洗浄用樹脂組成物 |
| JP2006335913A (ja) * | 2005-06-03 | 2006-12-14 | Daicel Polymer Ltd | 洗浄用樹脂組成物 |
-
2007
- 2007-02-22 JP JP2007041791A patent/JP2008201975A/ja not_active Withdrawn
-
2008
- 2008-02-18 WO PCT/JP2008/053111 patent/WO2008102891A1/ja not_active Ceased
- 2008-02-18 CN CN200880005974A patent/CN101622308A/zh active Pending
- 2008-02-18 KR KR1020097015551A patent/KR20100014334A/ko not_active Ceased
- 2008-02-21 TW TW097105995A patent/TW200842160A/zh unknown
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015143365A (ja) * | 2015-03-09 | 2015-08-06 | Jnc株式会社 | 熱可塑性樹脂成形加工機用洗浄剤 |
| WO2019058697A1 (ja) | 2017-09-19 | 2019-03-28 | 鉦則 藤田 | 成形機洗浄用の洗浄剤および洗浄方法 |
| KR20200044939A (ko) | 2017-09-19 | 2020-04-29 | 마사노리 후지타 | 성형기 세정용 세정제 및 세정방법 |
| CN111417500A (zh) * | 2017-09-19 | 2020-07-14 | 藤田钲则 | 成形机清洗用的清洗剂及清洗方法 |
| US11524428B2 (en) | 2017-09-19 | 2022-12-13 | Masanori Fujita | Cleaning agent for molding-machine cleaning and cleaning method |
| JP6854555B1 (ja) * | 2020-02-03 | 2021-04-07 | 日東化工株式会社 | パージ剤及びその製造方法 |
| WO2021156915A1 (ja) * | 2020-02-03 | 2021-08-12 | 日東化工株式会社 | パージ剤及びその製造方法 |
| JP7187726B1 (ja) | 2022-06-06 | 2022-12-12 | 旭化成株式会社 | 樹脂加工機械用洗浄剤、その製造方法、及び樹脂加工機械内の洗浄方法 |
| JP2023178830A (ja) * | 2022-06-06 | 2023-12-18 | 旭化成株式会社 | 樹脂加工機械用洗浄剤、その製造方法、及び樹脂加工機械内の洗浄方法 |
| WO2026063363A1 (ja) * | 2024-09-19 | 2026-03-26 | 旭化成株式会社 | 樹脂加工機用洗浄剤、樹脂加工機用洗浄剤の製造方法及び樹脂加工機械を洗浄する方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| TW200842160A (en) | 2008-11-01 |
| CN101622308A (zh) | 2010-01-06 |
| KR20100014334A (ko) | 2010-02-10 |
| WO2008102891A1 (ja) | 2008-08-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2008102891A1 (ja) | 洗浄用樹脂組成物 | |
| CN103958144B (zh) | 用于清洗成形加工机的热塑性树脂组合物 | |
| CA2410943A1 (en) | Non-inflammable, anti-electrostatic polycarbonate molding materials | |
| US5087653A (en) | Cleaning resin composition | |
| JP2006335913A (ja) | 洗浄用樹脂組成物 | |
| JP7338222B2 (ja) | ポリオレフィン樹脂組成物および成形体 | |
| CN103958145B (zh) | 用于清洗成形加工机的热塑性树脂组合物 | |
| JP7512616B2 (ja) | 熱可塑性樹脂組成物の製造方法 | |
| CN110964257A (zh) | 一种耐超低温冲击聚丙烯组合物及其制备方法 | |
| CN100400588C (zh) | 一种聚丙烯塑料及其制备方法 | |
| JP6833055B2 (ja) | 射出成形機及び金型用洗浄剤樹脂組成物 | |
| KR100435935B1 (ko) | 난연성폴리프로필렌수지조성물 | |
| JP2009007465A (ja) | 複合材料組成物及びこの成形体 | |
| JP4619840B2 (ja) | 洗浄用樹脂組成物 | |
| JP5305861B2 (ja) | 洗浄用樹脂組成物 | |
| JP2009143167A (ja) | 洗浄用樹脂組成物の製造方法 | |
| TW201420749A (zh) | 成形加工機洗淨用之熱塑性樹脂組成物 | |
| JP4376648B2 (ja) | 洗浄用樹脂組成物 | |
| JP7499398B1 (ja) | 樹脂組成物およびこれを含む成形品 | |
| JP2022135363A (ja) | 成形機洗浄剤 | |
| JP7760040B2 (ja) | ポリエステル樹脂組成物、その製造方法及びそれから製造された成形品 | |
| JP5556064B2 (ja) | 難燃性ポリフェニレンエーテル系樹脂組成物及びその成形品 | |
| JP5286683B2 (ja) | 亜リン酸エステル含有粒状組成物及びその製造方法 | |
| JP6476336B1 (ja) | 洗浄用樹脂組成物 | |
| JP7623178B2 (ja) | 洗浄用樹脂組成物 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A625 | Written request for application examination (by other person) |
Free format text: JAPANESE INTERMEDIATE CODE: A625 Effective date: 20090930 |
|
| A761 | Written withdrawal of application |
Free format text: JAPANESE INTERMEDIATE CODE: A761 Effective date: 20110802 |