JP2009018363A - 研磨装置 - Google Patents
研磨装置 Download PDFInfo
- Publication number
- JP2009018363A JP2009018363A JP2007181616A JP2007181616A JP2009018363A JP 2009018363 A JP2009018363 A JP 2009018363A JP 2007181616 A JP2007181616 A JP 2007181616A JP 2007181616 A JP2007181616 A JP 2007181616A JP 2009018363 A JP2009018363 A JP 2009018363A
- Authority
- JP
- Japan
- Prior art keywords
- polishing
- wafer
- pressing
- substrate
- pressing portion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B21/00—Machines or devices using grinding or polishing belts; Accessories therefor
- B24B21/002—Machines or devices using grinding or polishing belts; Accessories therefor for grinding edges or bevels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B9/00—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor
- B24B9/02—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor characterised by a special design with respect to properties of materials specific to articles to be ground
- B24B9/06—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor characterised by a special design with respect to properties of materials specific to articles to be ground of non-metallic inorganic material, e.g. stone, ceramics, porcelain
- B24B9/065—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor characterised by a special design with respect to properties of materials specific to articles to be ground of non-metallic inorganic material, e.g. stone, ceramics, porcelain of thin, brittle parts, e.g. semiconductors, wafers
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P90/00—Preparation of wafers not covered by a single main group of this subclass, e.g. wafer reinforcement
- H10P90/12—Preparing bulk and homogeneous wafers
- H10P90/128—Preparing bulk and homogeneous wafers by edge treatment, e.g. chamfering
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Inorganic Chemistry (AREA)
- Mechanical Treatment Of Semiconductor (AREA)
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
【課題】基板のベベル部の中央部を高い研磨圧力で研磨することができる研磨装置を提供する。
【解決手段】本発明の研磨装置は、研磨面を有する研磨テープ41と、基板Wを保持して回転させる基板保持部23と、基板保持部に保持された基板のベベル部に研磨テープを押圧する加圧パッド50と、研磨テープをその長手方向に進行させる研磨テープ送り機構45とを備える。加圧パッド50は、パッド本体部53と、研磨テープを介して基板のベベル部を押圧する押圧面51aと該押圧面の反対側に位置する裏面51bとを有する板状の押圧部51と、押圧部とパッド本体部とを連結する複数の連結部52とを有する。押圧部は硬質のプラスチックから形成されており、押圧部の裏面とパッド本体部との間には空間Sが形成されている。
【選択図】図9
【解決手段】本発明の研磨装置は、研磨面を有する研磨テープ41と、基板Wを保持して回転させる基板保持部23と、基板保持部に保持された基板のベベル部に研磨テープを押圧する加圧パッド50と、研磨テープをその長手方向に進行させる研磨テープ送り機構45とを備える。加圧パッド50は、パッド本体部53と、研磨テープを介して基板のベベル部を押圧する押圧面51aと該押圧面の反対側に位置する裏面51bとを有する板状の押圧部51と、押圧部とパッド本体部とを連結する複数の連結部52とを有する。押圧部は硬質のプラスチックから形成されており、押圧部の裏面とパッド本体部との間には空間Sが形成されている。
【選択図】図9
Description
本発明は、研磨テープを有する研磨装置に関し、特に半導体ウエハなどの基板のベベル部を研磨する研磨装置に関するものである。
半導体製造における歩留まり向上の観点から、半導体ウエハのベベル部の表面状態の管理が近年注目されている。半導体ウエハはその多くの材料が成膜・積層されていくため、実際の製品とはならないベベル部には不必要な物質やダメージが残存している。ウエハを搬送・保持する方法として、かつてはウエハの裏面に保持部材(例えばロボットハンド)を接触させる方法が一般的であったが、デバイスの微細化と直径300mmのウエハが主流になるにつれて裏面の清浄度が求められるようになり、近年では保持部材をウエハ端部だけに接触させてウエハを搬送・保持する方法が一般的になってきている。このような背景のもとでは、ベベル部に残存した不要物質やダメージが種々の工程を経ていく間に剥離してデバイス表面に付着することが、製品の歩留まりに影響していることが明らかになってきている。
ここで、ベベル部とは、図1に示すように、基板の周縁において断面が曲率を有する部分Bを意味する。図1において、Dで示される平坦部はデバイスが形成される領域である。このデバイス形成領域Dから外側の数ミリメートルまでの平坦部Eはエッジ部と称され、デバイス形成領域Dと区別される。すなわち、ベベル部Bは、エッジ部Eから基板の裏面まで延びる丸みを帯びた部分である。
ベベル部の断面形状は基板メーカーによって多岐にわたるが、ベベル部は、図1に示すように、エッジ部Eに隣接する傾斜面F、最も外側に位置する垂直面G、そして裏面に隣接する傾斜面Fから構成されるのが一般的である。傾斜面Fと垂直面Gとは滑らかな曲面Hによってつながっている。
このような基板のベベル部に形成された膜を除去する装置として、研磨テープを用いた研磨装置が知られている(特許文献1乃至12参照)。この種の研磨装置は、研磨テープの裏面側に配置された加圧パッドにより研磨テープの研磨面を基板のベベル部に押圧することでこのベベル部を研磨する。
図2は従来の加圧パッドを示す斜視図である。図2に示すように、加圧パッド100は矩形状の押圧面100aを有している。この加圧パッド100は研磨テープの裏面側に配置され、押圧面100aにより研磨テープの表面(研磨面)を基板のエッジ部に押圧する。加圧パッド100はゴムやスポンジなどの材料から形成される。例えば、ウレタンゴム、シリコンスポンジなどが材料として選定され、研磨に適した硬度(例えば、20〜40度)が選定される。
図3は加圧時および非加圧時の様子を示す平面図である。図3に示すように、研磨対象となるウエハWは円板形状を有している。加圧パッド100が研磨テープ(図示せず)をウエハWのベベル部に対して押圧すると、ウエハWとの接触により加圧パッド100の押圧面100aの一部が圧縮される。これにより、研磨テープとウエハWとの接触面積が増し、単位時間当たりの研磨速度が向上する。
図4は、加圧パッドにより研磨テープをウエハのベベル部に押圧している様子を示す縦断面図である。図4に示すように、研磨時においては、加圧パッド100の押圧面100aはベベル部に沿って変形する。このとき、研磨テープ200がウエハWに接触している箇所とウエハWから離れる箇所との境界部では、図4の矢印で示すように研磨圧力が高くなる。すなわち、境界部の研磨圧力が高く、これら境界部の中間に位置する中央部の研磨圧力が低くなって中央部が研磨されにくいという問題が生じる。このような場合において、中央部上の膜や有機物(汚れ)を完全に除去しようとすると、境界部が過剰に研磨されてしまう。
本発明は上述した従来の問題点に鑑みてなされたもので、基板のベベル部の横方向の接触面積および縦方向に加わる荷重の分布をコントロールすることができる研磨装置を提供することを目的とする。
上述した目的を達成するために、本発明の一態様は、研磨面を有する研磨テープと、基板を保持して回転させる基板保持部と、前記基板保持部に保持された基板のベベル部に前記研磨テープを押圧する加圧パッドと、前記研磨テープをその長手方向に進行させる研磨テープ送り機構とを備えた研磨装置であって、前記加圧パッドは、パッド本体部と、前記研磨テープを介して基板のベベル部を押圧する押圧面と該押圧面の反対側に位置する裏面とを有する板状の押圧部と、前記押圧部と前記パッド本体部とを連結する複数の連結部とを有し、前記押圧部の前記裏面と前記パッド本体部との間には空間が形成されていることを特徴とする。
本発明の好ましい態様は、前記複数の連結部は、前記基板保持部に保持された基板の周方向に沿って配列していることを特徴とする。
本発明の好ましい態様は、前記複数の連結部は、前記押圧部の両側部に接続されていることを特徴とする。
本発明の好ましい態様は、前記複数の連結部は、前記押圧部の前記裏面に接続され、かつ、前記押圧部の両側部から中央部に向かった内側に位置することを特徴とする。
本発明の好ましい態様は、前記複数の連結部は、前記押圧部の両側部に接続されていることを特徴とする。
本発明の好ましい態様は、前記複数の連結部は、前記押圧部の前記裏面に接続され、かつ、前記押圧部の両側部から中央部に向かった内側に位置することを特徴とする。
本発明の好ましい態様は、前記押圧部の前記裏面には、前記基板の表面に垂直な方向に延びる複数の溝が形成されていることを特徴とする。
本発明の好ましい態様は、前記押圧部の前記裏面には、前記基板の表面に垂直な方向に延びる複数の補強部材が固定されていることを特徴とする。
本発明の好ましい態様は、前記押圧部の前記裏面には、前記基板の周方向に延びる少なくとも1つの凹部が形成されていることを特徴とする。
本発明の好ましい態様は、前記押圧部は、その両側部から中央部に向かって厚さが徐々に増加する形状を有することを特徴とする。
本発明の好ましい態様は、前記押圧部は、硬質のプラスチックから形成されていることを特徴とする。
本発明の好ましい態様は、前記押圧部の前記裏面には、前記基板の表面に垂直な方向に延びる複数の補強部材が固定されていることを特徴とする。
本発明の好ましい態様は、前記押圧部の前記裏面には、前記基板の周方向に延びる少なくとも1つの凹部が形成されていることを特徴とする。
本発明の好ましい態様は、前記押圧部は、その両側部から中央部に向かって厚さが徐々に増加する形状を有することを特徴とする。
本発明の好ましい態様は、前記押圧部は、硬質のプラスチックから形成されていることを特徴とする。
本発明によれば、押圧面はベベル部との接触の際に大きく圧縮されることがないので、ベベル部の中央部に高い研磨圧力を作用させることができる。したがって、このベベル部の中央部の両側の境界部を過剰に研磨することなく、ベベル部の中央部を良好に研磨することができる。
以下、本発明の実施形態にかかる研磨装置について図を参照して説明する。
図5は、本発明の一実施形態に係る研磨装置を示す平面図である。図6は図5に示す研磨装置の断面図である。
図5は、本発明の一実施形態に係る研磨装置を示す平面図である。図6は図5に示す研磨装置の断面図である。
図5および図6に示すように、本実施形態に係る研磨装置は、ウエハWを保持するためのウエハステージ23を有するウエハステージユニット20と、ウエハステージユニット20をウエハステージ23の上面(ウエハ保持面)と平行な方向に移動させるためのステージ移動機構30と、ウエハステージ23に保持されたウエハWのベベル部を研磨するベベル研磨ユニット40とを備えている。
ウエハステージユニット20、ステージ移動機構30、ベベル研磨ユニット40は、ハウジング11内に収容されている。このハウジング11は仕切板14によって2つの空間、すなわち上室(研磨室)15と下室(機械室)16とに区画されている。上述したウエハステージ23およびベベル研磨ユニット40は上室15内に配置され、ステージ移動機構30は下室16内に配置されている。上室15の側壁には開口部12が形成されており、この開口部12は図示しないエアシリンダにより駆動されるシャッター13により閉じられる。
ウエハWは、開口部12を通じてハウジング11の内外に搬入および搬出される。ウエハWの搬送は、搬送ロボットハンドのような既知のウエハ搬送機構(図示せず)により行われる。
ウエハステージ23の上面には複数の溝26が形成されている。これらの溝26は垂直に延びる中空シャフト27を介して図示しない真空ポンプに連通している。この真空ポンプを駆動すると、溝26に真空が形成され、これによりウエハWがウエハステージ23の上面に保持される。中空シャフト27は軸受28によって回転可能に支持され、さらにプーリp1,p2およびベルトb1を介してモータm1に連結されている。このような構成により、ウエハWは、ウエハステージ23の上面に保持された状態でモータm1により回転する。
研磨装置は、ハウジング11内に配置されたウエハチャック機構80を更に備えている。このウエハチャック機構80は、上記ウエハ搬送機構によりハウジング11内に搬入されたウエハWを受け取ってウエハステージ23に載置し、またウエハWをウエハステージ23から取り上げて上記ウエハ搬送機構に渡すように構成されている。なお、図5にはウエハチャック機構80の一部のみが示されている。
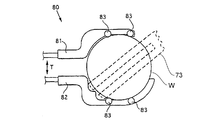
図7は、ウエハチャック機構80のチャックハンドを示す平面図である。図7に示すように、ウエハチャック機構80は、複数のコマ83を有する第一のチャックハンド81と、複数のコマ83を有する第二のチャックハンド82とを有している。これらの第一及び第二のチャックハンド81,82は、図示しない開閉機構により互いに近接および離間する方向(矢印Tで示す)に移動する。また、第一及び第二のチャックハンド81,82は、図示しないチャック移動機構によりウエハステージ23に保持されたウエハWの表面に垂直な方向に移動する。
ウエハ搬送機構のハンド73は、ウエハWを第一及び第二のチャックハンド81,82の間の位置にまで搬送する。そして、第一及び第二のチャックハンド81,82を互いに近接する方向に移動させると、これら第一及び第二のチャックハンド81,82のコマ83がウエハWの周縁に接触する。これにより、ウエハWが第一及び第二のチャックハンド81,82に挟持される。このときのウエハWの中心とウエハステージ23の中心(ウエハステージ23の回転軸)とは一致するように構成されている。したがって、第一及び第二のチャックハンド81,82はセンタリング機構としても機能する。
図6に示すように、ステージ移動機構30は、中空シャフト27を回転自在に支持する円筒状の軸台29と、軸台29が固定される支持板32と、支持板32と一体に移動可能な可動板33と、可動板33に連結されるボールねじb2と、このボールねじb2を回転させるモータm2とを備えている。可動板33はリニアガイド35を介して仕切板14の下面に連結されており、これにより可動板33はウエハステージ23の上面と平行な方向に移動可能となっている。軸台29は、仕切板14に形成された貫通孔17を通って延びている。支持板32には、中空シャフト27を回転させる上述のモータm1が固定されている。
このような構成において、モータm2によりボールねじb2を回転させると、可動板33、軸台29、および中空シャフト27がリニアガイド35の長手方向に沿って移動する。これにより、ウエハステージ23がその上面と平行な方向に移動する。なお、図6においては、ステージ移動機構30によるウエハステージ23の移動方向を矢印Xで示している。
図6に示すように、ベベル研磨ユニット40は、研磨テープ(帯状研磨部材)41をウエハWのベベル部に押圧する研磨ヘッド42と、研磨テープ41を研磨ヘッド42に送る研磨テープ送り機構45とを備えている。研磨テープ送り機構45は、研磨テープ41を研磨ヘッド42に送る送りローラ45aと、研磨ヘッド42に繰り出された研磨テープ41を巻き取る巻き取りローラ45bと、巻き取りローラ45bを回転させる図示しない回転機構とを備えている。研磨ヘッド42は、ウエハステージ23上に保持されたウエハWと同一平面内に位置している。
回転機構が巻き取りローラ45bを回転させると、研磨テープ41が送りローラ45aから研磨ヘッド42に繰り出される。研磨テープ41は、ウエハステージ23に保持されたウエハWの表面に垂直な方向に進み、巻き取りローラ45bに巻き取られる。
研磨テープ41としては、研磨面となるその片面に、例えば、ダイヤモンド粒子やSiC粒子などの砥粒をベースフィルムに接着した研磨テープを用いることができる。研磨テープ41に接着する砥粒は、ウエハWの種類や要求される性能に応じて選択されるが、例えば平均粒径0.1μm〜5.0μmの範囲にあるダイヤモンド粒子やSiC粒子を用いることができる。また、砥粒を接着させていない帯状の研磨布でもよい。また、ベースフィルムとしては、例えば、ポリエステル、ポリウレタン、ポリエチレンテレフタレートなどの可撓性を有する材料からなるフィルムが使用できる。
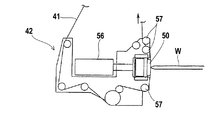
図8は研磨ヘッド42の拡大図である。図8に示すように、研磨ヘッド42は、研磨テープ41の裏面側に配置される加圧パッド50と、加圧パッド50に連結される押圧機構(例えばエアシリンダ)56と、研磨テープ41の進行方向をウエハWの表面に垂直な方向にガイドする複数のガイドローラ57とを備えている。押圧機構56は、加圧パッド50をウエハWに向けて移動させ、これにより加圧パッド50を介して研磨テープ41の研磨面をウエハWのベベル部に押圧する。図6に示すように、ウエハWの上方および下方には研磨液供給ノズル58がそれぞれ配置されており、研磨液や冷却水などがウエハWと研磨テープ41との接触箇所に供給されるようになっている。
次に、上述のように構成された研磨装置の動作ついて説明する。ウエハWは、図示しないウエハ搬送機構により開口部12を通ってハウジング11内に搬入される。ウエハチャック機構80はウエハ搬送機構のハンド73(図7参照)からウエハWを受け取り、第一及び第二のチャックハンド81,82によりウエハWを把持する。ウエハ搬送機構のハンド73はウエハWを第一及び第二のチャックハンド81,82に受け渡した後、ハウジング11の外に移動し、次いでシャッター13が閉じられる。ウエハWを保持したウエハチャック機構80はウエハWを下降させ、ウエハステージ23の上面に載置する。そして、図示しない真空ポンプを駆動してウエハWをウエハステージ23の上面に吸着させる。
その後、ウエハステージ23は、ウエハWとともにステージ移動機構30によって研磨ヘッド42の近傍まで移動する。次に、モータm1によりウエハステージ23を回転させ、研磨液供給ノズル58からウエハWに研磨液の供給を開始する。ウエハWの回転速度および研磨液の供給流量が所定の値になった時点で、ウエハWを研磨テープ41と接触する位置までステージ移動機構30によって移動させる。この時、押圧機構56により加圧パッド50はウエハWに向けて突出しており、ステージ移動機構30によりウエハWのベベル部が加圧パッド50を押し返し、押圧機構56の押圧力がウエハWのベベル部に作用する位置までウエハWを移動させる。これにより研磨テープ41の研磨面がウエハWのベベル部に押圧される。このようにして、ウエハWのベベル部が研磨される。
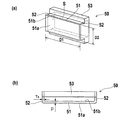
次に、上記研磨ヘッド42が備える加圧パッド50について詳細に説明する。図9(a)は図8に示す研磨ヘッド42が備える加圧パッド50を示す斜視図であり、図9(b)は図9(a)に示す加圧パッド50の上面図である。
図9(a)および図9(b)に示すように、加圧パッド50は、平坦な押圧面51aを有する板状の押圧部51と、該押圧部51の両側部に接続される2つの連結部52と、これら連結部52が固定されるパッド本体部53とを有している。押圧面51aは矩形状であり、その幅(ウエハWの周方向に沿った寸法)D1は高さ(ウエハWの表面に垂直な方向に沿った寸法)D2よりも大きく形成されている。本実施形態では、押圧部51の厚さTfおよび連結部52の厚さTsは約0.5mmである。押圧部51、連結部52、およびパッド本体部53は一体に形成されている。加圧パッド50は、PVC(ポリ塩化ビニル)などの硬質プラスチック(硬質樹脂)から形成されている。このような材料を用いることにより、押圧部51は板ばねのような可撓性のある弾性体として機能する。
押圧面51aは、ウエハステージ23(図6参照)に保持されたウエハWのベベル部に対向するように配置される。連結部52は押圧面51aに対して垂直であり、かつウエハWの表面に対して垂直である。さらに、2つの連結部52はウエハWの周方向に沿って配列されている。押圧部51の裏面51bとパッド本体部53との間には空間Sが形成されている。すなわち、押圧部51は2つの連結部52によってのみパッド本体部53に連結されている。
図10は加圧時および非加圧時の様子を示す平面図である。なお、図10には研磨テープ41は図示されていない。図10に示すように、加圧パッド50がウエハWから離間しているときは、押圧部51はそのままの形状を維持し、押圧面51aは平坦となっている。一方、加圧パッド50がウエハWを押圧すると、押圧部51がウエハWの周方向に沿って湾曲する。このとき、2つの連結部52は押圧部51の中央部に向かって湾曲する。この連結部52も板状に形成されており、板ばねのような弾性体として機能する。
このように、押圧部51および連結部52が変形(湾曲)することで、押圧面51aがその全長に亘ってウエハWのベベル部に接触する。したがって、図2に示す従来の加圧パッドに比べて、ウエハWと研磨テープ41との接触長さが長くなる。この接触長さは、加圧パッド50がウエハWに加える押圧力、押圧部51の厚さTf、連結部52の厚さTsによって変更することができる。
図11は、加圧パッド50により研磨テープ41をウエハWのベベル部に押圧している様子を示す縦断面図である。押圧部51が硬質のプラスチックから形成されているので、スポンジやゴムなどから形成された従来の加圧パッドで押圧する場合に比べて、押圧面51aはベベル部との接触の際に圧縮されにくい。すなわち、押圧部51の剛性により、ウエハWの表面に垂直な方向では押圧面51aはウエハWの形状に沿いにくくなる。その結果、ウエハWが受ける研磨圧力はベベル部の中央部で高くなる。したがって、ベベル部の中央部を良好に研磨することができる。
図12は加圧パッド50の他の構成例を示す斜視図である。なお、特に説明しない加圧パッドの構成は、図9(a)および図9(b)に示す加圧パッドと同様であるので、その重複する説明を省略する。この例では、押圧部51の裏面51bには、ウエハステージ23(図6参照)に保持されたウエハWの表面に垂直な方向に延びる複数の溝60が形成されている。これらの溝は互いに平行に等間隔で配列され、それぞれ三角形状の断面を有している。同様に、連結部52の内面にもウエハWの表面に垂直な方向に延びる溝60が形成されている。
これらの溝60により、押圧部51はウエハWの周方向に沿って湾曲する曲率をコントロールすることができるとともに、ウエハWの表面に垂直な方向においては押圧部51の曲げ剛性が強くなる。したがって、押圧部51はウエハWのベベル部の縦断面方向の形状に沿って大きく圧縮されることがなく、より平坦な押圧面51aでベベル部を押圧することができる。なお、形成する溝60の深さ、形状、数を変更することで、ウエハWの周方向および縦方向の曲げ強さを調整することができる。したがって、ベベル部の研磨に最適な弾性を有する加圧パッド50とすることができる。
図13は加圧パッド50の他の構成例を示す斜視図である。なお、特に説明しない加圧パッドの構成は、図9(a)および図9(b)に示す加圧パッドと同様であるので、その重複する説明を省略する。この例では、押圧部51の裏面51bには、ウエハステージ23(図6参照)に保持されたウエハWの表面に垂直な方向に延びる複数の補強板(補強部材)61が接着されている。これらの補強板61は押圧部51の中央部に寄せて配置されている。
これらの補強板61により、押圧部51はウエハWの周方向に沿って湾曲する曲率をコントロールすることができるとともに、ウエハWの表面に垂直な方向においては押圧部51の曲げ剛性が強くなる。したがって、押圧部51はウエハWのベベル部の形状に沿って大きく圧縮されることがなく、より平坦な押圧面51aでベベル部を押圧することができる。なお、補強板61の厚さ、材質、数、配置を変更することで、ウエハWの周方向および縦方向の曲げ強さを調整することができる。したがって、ベベル部の研磨に最適な弾性を有する加圧パッド50とすることができる。
図14は加圧パッド50の他の構成例を示す斜視図である。なお、特に説明しない加圧パッドの構成は、図9(a)および図9(b)に示す加圧パッドと同様であるので、その重複する説明を省略する。この例では、押圧部51の裏面51bには、ウエハステージ23(図6参照)に保持されたウエハWの周方向に延びる2つの凹部62が形成されている。ウエハWのベベル部に接触する部位の裏面側には凹部は形成されていない。すなわち、上記2つの凹部62の間においては押圧部51は元の厚さのままである。
これらの凹部62により、押圧部51はウエハWの周方向に沿って湾曲する曲率をコントロールすることができるとともに、ウエハWの表面に垂直な方向においては押圧部51の曲げ剛性が強くなる。したがって、押圧部51はウエハWのベベル部の形状に沿って大きく圧縮されることがなく、より平坦な押圧面51aでベベル部を押圧することができる。なお、凹部62の形状、数、配置を変更することで、ウエハWのベベル部の研磨に最適な弾性を有する加圧パッド50とすることができる。
図15は加圧パッド50の他の構成例を示す斜視図である。なお、特に説明しない加圧パッドの構成は、図9(a)および図9(b)に示す加圧パッドと同様であるので、その重複する説明を省略する。この例では、押圧部51の裏面51bがその両端部から中央部に向かって傾斜しており、押圧部51の厚さがその両側部から中央部にかけて直線的に増加している。このような形状により、押圧部51はウエハWの周方向に沿って湾曲する曲率をコントロールすることができるとともに、ウエハWの表面に垂直な方向においては押圧部51の曲げ剛性が強くなる。したがって、押圧部51はウエハWのベベル部の形状に沿って大きく圧縮されることがなく、より平坦な押圧面51aでベベル部を押圧することができる。
図16(a)は加圧パッド50の他の構成例を示す斜視図であり、図16(b)は図16(a)に示す加圧パッド50の上面図であり、図16(c)は加圧時および非加圧時の様子を示す平面図である。なお、特に説明しない加圧パッドの構成は、図9(a)および図9(b)に示す加圧パッドと同様であるので、その重複する説明を省略する。
この例では、押圧部51および2つの連結部52は一体的に形成されているが、パッド本体部53は別部材として構成されている。押圧部51および2つの連結部52は、PVC(ポリ塩化ビニル)などの硬質プラスチック(硬質樹脂)から形成されている。パッド本体部53も同じ材料から形成されている。各連結部52の端部には内側に延びる返し部52aが形成されており、これらの返し部52aとパッド本体部53の裏面とが接着剤などにより接合されている。
パッド本体部53は、その正面から見たときに略H字形状を有しており、パッド本体部53の側面と連結部52との間には隙間54が形成されている。この隙間54を設けることにより、図16(c)に示すように、連結部52が内側に湾曲したときに連結部52がパッド本体部53と接触することがない。したがって、連結部52がパッド本体部53に邪魔されることなく内側に湾曲することができる。さらに、隙間54を設けることで、連結部52が内側に湾曲する際にパッド本体部53と連結部52との接合部に作用するせん断力を低減させることができる。
押圧部51および連結部52は、パッド本体部53とは別の材料を用いて形成することができる。例えば、エンジニアリングプラスチックなどの特殊な材料を用いて押圧部51および連結部52を一体に形成し、パッド本体部53を安価な別の材料で形成してもよい。このような構成とすることで、製作コストを下げることができる。また、連結部52とパッド本体部53とを粘着テープで接合し、押圧部51および連結部52を交換可能としてもよい。
図17(a)は加圧パッド50の他の構成例を示す斜視図であり、図17(b)は図17(a)に示す加圧パッド50の上面図であり、図17(c)は加圧時および非加圧時の様子を示す平面図である。なお、特に説明しない加圧パッドの構成は、図9(a)および図9(b)に示す加圧パッドと同様であるので、その重複する説明を省略する。この例では、2つの連結部52は、押圧部51の裏面51bに接続されている。これらの連結部52は押圧部51の側部から中央部に向かった内側の位置にそれぞれ配置されている。すなわち、連結部52の間の距離D3は押圧部51の幅D1よりも小さい。
このように構成される加圧パッド50によれば、次のような効果が得られる。上述したように、研磨時にはウエハWに研磨液が供給される。この研磨液は、図17(c)に示すように、ウエハWの回転によりウエハWの外側に飛散する。連結部52が押圧部51の両側部に位置していると、飛散した研磨液が連結部52に衝突してウエハWに跳ね返ってしまうおそれがある。図17(a)乃至図17(c)に示す構成によれば、連結部52が押圧部51の両側部よりも内側に位置しているので、研磨液は押圧部51の裏側に入り込み、再度ウエハWに飛散することがない。したがって、デバイスが形成された領域に研磨液が再付着することが防止され、デバイスを汚染から保護することができる。
図18(a)乃至図18(c)はベベル研磨時の研磨ヘッド42の動きを説明するための図である。ベベル研磨ユニット40は、研磨ヘッド42をウエハWのベベル部の研磨位置を中心に上下方向に揺動させる揺動機構(図示せず)を備えており、ウエハWの表面に対して上下方向に所定角度傾斜した位置からベベル部に研磨テープ41の研磨面41aを接触させることができる。したがって、図18(a)に示すように、研磨ヘッド42をウエハWの表面に対して下方に所定角度傾けた状態で研磨することで、ベベル部の上側傾斜面を研磨でき、図18(b)に示すように、研磨ヘッド42を水平方向に向けることでベベル部の側面を研磨でき、図18(c)に示すように、研磨ヘッド42をウエハWの表面に対して上方に所定角度傾けた状態で研磨することで、ベベル部の下側傾斜面を研磨することができる。また、研磨ヘッド42の傾斜角度を微調整することにより、ベベル部の上下傾斜面や側面、及びそれらの境界部を所望の角度及び形状に研磨することができる。
研磨ヘッド42をウエハWのベベル部の研磨位置を中心に上下方向に揺動させた場合、ウエハWと研磨テープ41との接触状態が揺動位置によって変化する。すなわち、加圧パッド50が研磨テープ41を介してウエハWと接触する形状、接触面積、圧力分布が変化する。
図10、図16(c)、図17(c)では、図18(b)のように研磨テープ41がウエハWの端面に垂直に当接するように研磨ヘッド42が位置しており、この状態においてはウエハWの円周に沿って加圧パッド50が変形する。一方、図18(a)および図18(c)のようにベベル部の上下の傾斜面を研磨する角度に研磨ヘッド42を傾けた場合、ウエハWと接触する加圧パッド50の形状、接触面積、圧力分布が複雑に変化する。このように、研磨ヘッド42の研磨角度が変化した場合に、加圧パッド50の形状、接触面積、圧力分布が変化することを考慮し、加圧パッド50の形状を選定するのが望ましい。
図5に示した研磨装置において、装置内に研磨ヘッド42を複数配置することもできる。また、研磨ヘッドを複数配置し、そのうちの1つを従来の弾性体のみで構成される加圧パッドを取り付け、他の研磨ヘッドに本発明の加圧パッドを取り付けるなど適宜加圧パッドを選択することも可能である。また、複数の研磨ヘッドに上述した加圧パッドの構成例を適宜選択して取り付けることも可能である。
11 ハウジング
12 開口部
13 シャッター
14 仕切板
15 上室
16 下室
17 貫通孔
20 ウエハステージユニット
23 ウエハステージ
26 溝
27 中空シャフト
28 軸受
29 軸台
30 ステージ移動機構
32 支持板
33 可動板
35 リニアガイド
40 ベベル研磨ユニット
41 研磨テープ
42 研磨ヘッド
45 研磨テープ送り機構
45a 送りローラ
45b 巻き取りローラ
50 加圧パッド
51 押圧部
52 連結部
53 パッド本体部
54 隙間
56 押圧機構
57 ガイドローラ
58 研磨液供給ノズル
60 溝
61 補強板
62 凹部
73 ハンド
80 ウエハチャック機構
81 第一のチャックハンド
82 第二のチャックハンド
83 コマ
S 空間
W ウエハ
b1 ベルト
b2 ボールねじ
m2,m1 モータ
p1,p2 プーリ
Claims (9)
- 研磨面を有する研磨テープと、
基板を保持して回転させる基板保持部と、
前記基板保持部に保持された基板のベベル部に前記研磨テープを押圧する加圧パッドと、
前記研磨テープをその長手方向に進行させる研磨テープ送り機構とを備えた研磨装置であって、
前記加圧パッドは、
パッド本体部と、
前記研磨テープを介して基板のベベル部を押圧する押圧面と該押圧面の反対側に位置する裏面とを有する板状の押圧部と、
前記押圧部と前記パッド本体部とを連結する複数の連結部とを有し、
前記押圧部の前記裏面と前記パッド本体部との間には空間が形成されていることを特徴とする研磨装置。 - 前記複数の連結部は、前記基板保持部に保持された基板の周方向に沿って配列していることを特徴とする請求項1に記載の研磨装置。
- 前記複数の連結部は、前記押圧部の両側部に接続されていることを特徴とする請求項1に記載の研磨装置。
- 前記複数の連結部は、前記押圧部の前記裏面に接続され、かつ、前記押圧部の両側部から中央部に向かった内側に位置することを特徴とする請求項1に記載の研磨装置。
- 前記押圧部の前記裏面には、前記基板の表面に垂直な方向に延びる複数の溝が形成されていることを特徴とする請求項1に記載の研磨装置。
- 前記押圧部の前記裏面には、前記基板の表面に垂直な方向に延びる複数の補強部材が固定されていることを特徴とする請求項1に記載の研磨装置。
- 前記押圧部の前記裏面には、前記基板の周方向に延びる少なくとも1つの凹部が形成されていることを特徴とする請求項1に記載の研磨装置。
- 前記押圧部は、その両側部から中央部に向かって厚さが徐々に増加する形状を有することを特徴とする請求項1に記載の研磨装置。
- 前記押圧部は硬質プラスチックから形成されていることを特徴とする請求項1に記載の研磨装置。
Priority Applications (7)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007181616A JP2009018363A (ja) | 2007-07-11 | 2007-07-11 | 研磨装置 |
| TW097124835A TW200902235A (en) | 2007-07-11 | 2008-07-02 | Polishing device |
| KR1020107002970A KR20100049582A (ko) | 2007-07-11 | 2008-07-08 | 연마 장치 |
| EP08778124A EP2172304A1 (en) | 2007-07-11 | 2008-07-08 | Polishing apparatus |
| CN200880023918A CN101687304A (zh) | 2007-07-11 | 2008-07-08 | 研磨装置 |
| PCT/JP2008/062653 WO2009008531A1 (ja) | 2007-07-11 | 2008-07-08 | 研磨装置 |
| US12/667,901 US20110003540A1 (en) | 2007-07-11 | 2008-07-08 | Polishing apparatus |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007181616A JP2009018363A (ja) | 2007-07-11 | 2007-07-11 | 研磨装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009018363A true JP2009018363A (ja) | 2009-01-29 |
Family
ID=40228699
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007181616A Withdrawn JP2009018363A (ja) | 2007-07-11 | 2007-07-11 | 研磨装置 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20110003540A1 (ja) |
| EP (1) | EP2172304A1 (ja) |
| JP (1) | JP2009018363A (ja) |
| KR (1) | KR20100049582A (ja) |
| CN (1) | CN101687304A (ja) |
| TW (1) | TW200902235A (ja) |
| WO (1) | WO2009008531A1 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102225522A (zh) * | 2011-05-17 | 2011-10-26 | 浙江机电职业技术学院 | 封头坡口磨边机 |
| JP2018094715A (ja) * | 2016-12-15 | 2018-06-21 | 株式会社荏原製作所 | 研磨装置、および研磨具を押圧する押圧パッド |
| JP6414353B1 (ja) * | 2018-03-27 | 2018-10-31 | 株式会社不二越 | フィルムラップ加工装置 |
| US10632588B2 (en) | 2016-12-15 | 2020-04-28 | Ebara Corporation | Polishing apparatus and pressing pad for pressing polishing tool |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6064831B2 (ja) * | 2013-08-08 | 2017-01-25 | 三菱電機株式会社 | 試験装置、試験方法 |
| JP6536461B2 (ja) * | 2016-04-14 | 2019-07-03 | 株式会社Sumco | ウェーハ端面研磨パッド、ウェーハ端面研磨装置、及びウェーハ端面研磨方法 |
| USD834075S1 (en) * | 2016-08-05 | 2018-11-20 | Ebara Corporation | Pressing member for substrate polishing apparatus |
| JP2023137069A (ja) * | 2022-03-17 | 2023-09-29 | キオクシア株式会社 | 研磨装置および研磨方法 |
| CN117506689B (zh) * | 2023-12-29 | 2024-03-22 | 苏州博宏源机械制造有限公司 | 一种硅片晶圆边缘抛光装置及方法 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH1199459A (ja) * | 1997-09-29 | 1999-04-13 | Sanshin:Kk | 板状部材角縁面取装置 |
| US6629875B2 (en) * | 2000-01-28 | 2003-10-07 | Accretech Usa, Inc. | Machine for grinding-polishing of a water edge |
| JP3949941B2 (ja) * | 2001-11-26 | 2007-07-25 | 株式会社東芝 | 半導体装置の製造方法および研磨装置 |
| EP1810321B1 (en) * | 2004-10-15 | 2014-01-01 | Ebara Corporation | Polishing apparatus and polishing method |
| JP2007152471A (ja) * | 2005-12-02 | 2007-06-21 | Hitachi Chem Co Ltd | 研磨装置及びこの研磨装置を用いた電子機器基板研磨方法 |
| US20070131653A1 (en) * | 2005-12-09 | 2007-06-14 | Ettinger Gary C | Methods and apparatus for processing a substrate |
-
2007
- 2007-07-11 JP JP2007181616A patent/JP2009018363A/ja not_active Withdrawn
-
2008
- 2008-07-02 TW TW097124835A patent/TW200902235A/zh unknown
- 2008-07-08 CN CN200880023918A patent/CN101687304A/zh active Pending
- 2008-07-08 US US12/667,901 patent/US20110003540A1/en not_active Abandoned
- 2008-07-08 KR KR1020107002970A patent/KR20100049582A/ko not_active Withdrawn
- 2008-07-08 EP EP08778124A patent/EP2172304A1/en not_active Withdrawn
- 2008-07-08 WO PCT/JP2008/062653 patent/WO2009008531A1/ja not_active Ceased
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102225522A (zh) * | 2011-05-17 | 2011-10-26 | 浙江机电职业技术学院 | 封头坡口磨边机 |
| JP2018094715A (ja) * | 2016-12-15 | 2018-06-21 | 株式会社荏原製作所 | 研磨装置、および研磨具を押圧する押圧パッド |
| US10632588B2 (en) | 2016-12-15 | 2020-04-28 | Ebara Corporation | Polishing apparatus and pressing pad for pressing polishing tool |
| TWI725265B (zh) * | 2016-12-15 | 2021-04-21 | 日商荏原製作所股份有限公司 | 研磨裝置、及按壓研磨具之按壓墊 |
| JP6414353B1 (ja) * | 2018-03-27 | 2018-10-31 | 株式会社不二越 | フィルムラップ加工装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| TW200902235A (en) | 2009-01-16 |
| US20110003540A1 (en) | 2011-01-06 |
| EP2172304A1 (en) | 2010-04-07 |
| KR20100049582A (ko) | 2010-05-12 |
| WO2009008531A1 (ja) | 2009-01-15 |
| CN101687304A (zh) | 2010-03-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5254575B2 (ja) | 研磨装置および研磨方法 | |
| CN102152206B (zh) | 研磨装置、研磨方法、按压研磨具的按压部件 | |
| CN102007580B (zh) | 用于衬底边缘抛光的抛光带的方法和装置 | |
| US20110003540A1 (en) | Polishing apparatus | |
| US8142260B2 (en) | Methods and apparatus for removal of films and flakes from the edge of both sides of a substrate using backing pads | |
| US20080293336A1 (en) | Methods and apparatus to control substrate bevel and edge polishing profiles of films | |
| JP6908496B2 (ja) | 研磨装置 | |
| US20090036033A1 (en) | Methods and apparatus for processing a substrate | |
| CN100452312C (zh) | 抛光装置和抛光方法 | |
| JP6018656B2 (ja) | 研磨装置および研磨方法 | |
| US20080293341A1 (en) | Methods and apparatus for using a rolling backing pad for substrate polishing | |
| KR20100071986A (ko) | 연마 장치 | |
| TWI725265B (zh) | 研磨裝置、及按壓研磨具之按壓墊 | |
| KR100536046B1 (ko) | 연마 패드 컨디셔너 및 이를 갖는 화학적 기계적 연마장치 | |
| KR20170084704A (ko) | 연삭·연마 복합가공장치 및 연마장치 | |
| KR101236855B1 (ko) | 기판 처리 방법 및 장치 | |
| JP6786292B2 (ja) | 研磨装置 | |
| EP3335832B1 (en) | Polishing apparatus and pressing pad for pressing polishing tool | |
| WO2009011408A1 (ja) | 研磨装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20091125 |
|
| A761 | Written withdrawal of application |
Free format text: JAPANESE INTERMEDIATE CODE: A761 Effective date: 20110628 |