JP2009040137A - ルーフの接合部およびその製造方法 - Google Patents
ルーフの接合部およびその製造方法 Download PDFInfo
- Publication number
- JP2009040137A JP2009040137A JP2007205259A JP2007205259A JP2009040137A JP 2009040137 A JP2009040137 A JP 2009040137A JP 2007205259 A JP2007205259 A JP 2007205259A JP 2007205259 A JP2007205259 A JP 2007205259A JP 2009040137 A JP2009040137 A JP 2009040137A
- Authority
- JP
- Japan
- Prior art keywords
- joint
- bolt
- roof
- fixing hole
- allowance
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images





Landscapes
- Body Structure For Vehicles (AREA)
Abstract
【課題】シール性を向上させたルーフの接合部を提供する。
【解決手段】ボルト21が、フランジ22と、フランジ22上に立設された略裁頭円錐形の台座部23と、台座部23から立設されたネジ部24と、を備える。第1接合代としての第1底面部15上に防錆シール材18を介して第2接合代としての第2底面部17を重ね合わせることで、狭持される防錆シール18材が流動してボルト21の台座部23の外周に密着し、第1底面部15の第1固定孔19が完全に塞がれる。また、第2底面部17に被せたメルトシーラー25を溶解することで、溶解したメルトシーラー25が台座部23の外周に密着して第2底面部17の第2固定孔20が完全に塞がれる。
【選択図】図2
【解決手段】ボルト21が、フランジ22と、フランジ22上に立設された略裁頭円錐形の台座部23と、台座部23から立設されたネジ部24と、を備える。第1接合代としての第1底面部15上に防錆シール材18を介して第2接合代としての第2底面部17を重ね合わせることで、狭持される防錆シール18材が流動してボルト21の台座部23の外周に密着し、第1底面部15の第1固定孔19が完全に塞がれる。また、第2底面部17に被せたメルトシーラー25を溶解することで、溶解したメルトシーラー25が台座部23の外周に密着して第2底面部17の第2固定孔20が完全に塞がれる。
【選択図】図2
Description
本発明はルーフの接合部およびその製造方法に関する。
自動車のルーフには、ルーフパネルとサイドアウタパネルとの間に車両前後方向に沿う溝部を形成し、その内部に装飾用のルーフモールを取付けた構造のものが知られている。
サイドアウタパネルの車幅方向内側端には、縦壁を介して下方に位置する第1底面部が形成され、ルーフパネルの車幅方向外側端には、縦壁を介して下方に位置する第2底面部が形成され、第1底面部の上面に第2底面部を重ね合わせて結合することにより、サイドアウタパネルとルーフパネルとの境界部分に溝部が形成される。つまり、第1底面部および第2底面部は、それぞれサイドアウタパネルとルーフパネルの接合代となっている。
溝部の底面には固定孔が形成され、該固定孔にルーフモール取付用のフック状のクリップを固定してある(例えば、特許文献1参照)。
特開2001−341586号公報
このような従来の技術では、一般にサイドアウタパネルとルーフパネルが異種金属で形成されている。そのため、固定孔とクリップとの隙間に雨水等が侵入すると、異種金属間における電食による錆が発生してしまう。これを防止するため、固定孔の上から感熱型シール材を被せて溶解し、固定孔とフック部材との隙間をシールする構造が考えられるが、感熱型シール材にはフック状のクリップを貫通させるのに十分な大きさの貫通孔を設ける必要があるため、溶解させた感熱型シール材が確実に固定孔内に入り込んで固定孔をシールすることが難しく、固定孔のシール性が不十分になるおそれがある。
本発明は、このような従来の技術に着目してなされたものであり、接合代に形成された固定孔を確実にシールできるルーフの接合部およびその製造方法を提供するものである。
本発明は、サイドアウタパネルの車幅方向内側端に、第1固定孔が開口する第1接合代を設け、前記サイドアウタパネルとは異種金属材料のルーフパネルの車幅方向外側端に、第2固定孔が開口する第2接合代を設け、第1接合代の第1固定孔より大径のフランジと、前記フランジ上に立設された略裁頭円錐形の台座部と、前記台座部上に立設された略裁頭円錐形のネジ部と、を有するボルトを設け、シール孔を有するメルトシーラーを設け、前記第1接合代上に防錆シール材を塗布し、前記第1接合代の第1固定孔に下側から前記ボルトの台座部を挿入して、前記ボルトの台座部が前記第1接合代上に突出するように前記第1接合代に前記ボルトのフランジ部を当接させ、前記ボルトの台座部が前記第2接合代の第2固定孔を貫通するように前記防錆シール材が塗布された第1接合代上に前記第2接合代を重ね合わせることで、防錆シール材を流動させて前記ボルトの台座部の外周に密着させ、シール孔を有するメルトシーラーを、当該メルトシーラーのシール孔に前記ボルトの台座部が貫通するように前記第2接合代の上面に被せ、前記メルトシーラーを加熱して溶解することで当該メルトシーラーで前記ボルトの台座部と前記第2接合代の第2固定孔との間の隙間を埋めるよう当該メルトシーラーを前記ボルトの台座部の外周に密着させることを特徴とする。
本発明によれば、防錆シール材がボルトの台座部の外周に密着することで、第1接合代の第1固定孔が完全に塞がれることとなり、また、メルトシーラーがボルトの台座部の外周に密着することで第2接合代の第2固定孔が完全に塞がれることとなり、ルーフの接合部のシール性能が向上する。
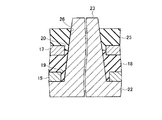
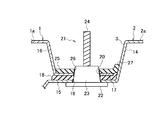
図1は、ルーフモールが取付けられた自動車のルーフを示す斜視図、図2は、図1中矢示SA−SA線に沿う断面図、図3は、固定孔と台座部との隙間を示す拡大断面図、図4は、ボルトとメルトシーラーを示す斜視図、図5は、第1底面部に防錆シール材を塗布した状態を示す断面図、図6は、固定孔にボルトを挿入してから防錆シール材の上に第2底面部を重ねた状態を示す断面図、図7は、第2底面部の上面にメルトシーラーを載せた状態を示す断面図、図8は、メルトシーラーを加熱して溶融させた状態を示す断面図、図9は、ペイントシールを塗布した状態を示す断面図である。
まず図1〜図4に基づいて、自動車のルーフの構造を説明する。自動車のルーフはルーフパネル1とサイドアウタパネル2とから構成されている。ルーフパネル1およびサイドアウタパネル2は互いに異種金属で形成されている。例えばルーフパネル1はアルミ製で、サイドアウタパネル2は鉄製で形成されている。
ルーフパネル1と、その車幅方向両側に位置するサイドアウタパネル2との間には、車両前後方向に沿う溝部3が形成されている。溝部3には、装飾及びラック兼用のルーフモール4が取付けられている。図1は左側のルーフモール4だけを代表して示している。溝部3には、ルーフモール4の脚部5、6、7だけが取付けられ、脚部5、6、7以外の溝部3はカバー8(図1参照)にて塞がれている。
脚部5、6、7には、それぞれ上部にキャップ9、10、11が設けられ、該キャップ9、10、11を外すことにより、脚部5、6、7の底面の取付孔12が露出し、締結のためのナット13を内部に入れることができる(図2参照)。
サイドアウタパネル2の車幅方向内側端には、天板部2aと縦壁14を介して一体に形成され当該天板部2aより一段下方に位置する第1底面部15が形成され、ルーフパネル1の車幅方向外側端には、天板部1aと縦壁16を介して一体に形成され天板部1aより一段下方に位置する第2底面部17が形成され、第1底面部15の上に、防錆シール材18を介して、第2底面部(第2接合代)17を重ね合わせて結合することにより、サイドアウタパネル2とルーフパネル1との境界部分に溝部3が形成されている。
なお、第1底面部16および第2底面部17は、互いに接合される接合代となっており、第1底面部15が本発明の第1接合代に相当し、第2底面部17が本発明の第2接合代に相当する。
図2、3に示すように、第1底面部15と第2底面部17には互いに対応する位置に円形の第1固定孔19、第2固定孔20がそれぞれ形成されている。第2底面部17の第2固定孔20の方が、第1底面部15の第1固定孔19よりも若干小径になっている。
この固定孔19、20には、下側からボルト21が挿入されている。ボルト21は、円板状のフランジ22と、裁頭円錐形状の台座部23と、棒状のネジ部24とから構成されている。フランジ22は第1底面部15の第1固定孔19よりも大径である。台座部23は各固定孔19、20に略合致した径で、各固定孔19、20との隙間は僅かである。また、台座部23は両固定孔19、20を貫通する高さを有しており、その上面は第2底面部17よりも上方に位置する。ネジ部24は台座部23の上面から立設されている。
第1底面部15と第2底面部17との間には防錆シール18が介在しており、この防錆シール18は、図2に示すように第1底面部15の第1固定孔19内ならびに第2底面部17の第2固定孔20内まで入り込んでいるとともに、第2底面部17の端部からはみ出している。
第2底面部17の上面は、溶解したメルトシーラー25によって覆われている。溶解したメルトシーラー25は、ボルト21の台座部23の外周に密着することで、第2底面部17の第2固定孔20の内周面とボルト21の台座部23の外周面との間の隙間を上方から完全に塞いでいる。また、溶解したメルトシーラー25は、第2底面部17の上面側の端部からはみ出し、第1底面部15から立設された縦壁14に接触するとともに同じく第2底面部17の下面側の端部からはみ出した防錆シール18に接触して、当該防錆シール18とともに第2底面部17の端部を完全に覆っている。
そして、溶解したメルトシーラー25(メルトシーラー25がない箇所は防錆シール材18の端部)と、サイドアウタパネル2の縦壁14との境界部には、ペイントシール28が車両前後方向に沿って塗布されている。
なお、溶解前のメルトシーラー25は、図4に示すように、少し粘着性のある感熱型の四角テープで、中央に台座部23に通す円形のシール孔26が形成されている。このシール孔26は、メルトシーラー25を第2底面部16に被せた状態で台座部23に内接する径で形成されている。また、メルトシーラー25は、溶解前の状態で、第2底面部17から車幅方向外側にはみ出す突出部27を備えており、突出部27がサイドアウタパネル2の縦壁14に沿うようにして湾曲することで、メルトシラーの本体部分に対して湾曲している。
このように構成されたルーフの接合部では、メルトシーラー25よりも上方へボルト21のネジ部24が突出しており、この突出したネジ部24に対して、ルーフモール4の脚部5、6、7の取付孔12が挿入され(図2の仮想線参照)、ネジ部24にナット13を締結することにより、ルーフモール4が溝部3に固定されるようになっている。なお、第1底面部15と第2底面部17は、脚部5、6、7以外の部分でも、他の締結手段により結合されている。
次に、図5〜図9に基づいて、ルーフの組立手順を説明する。
図5に示すように、サイドアウタパネル2の第1底面部15における第1固定孔19以外の上面に防錆シール材18を塗布する。塗布は均一の厚さで、車両前後方向に沿って連続的に行う。次に、第1固定孔19に下側からボルト21を挿入し、フランジ22を第1底面部15の下面に密着した状態で保持する。この状態で台座部23は第1固定孔19内に位置する。
次に、図6に示すように、防錆シール材18の上にルーフパネル1の第2底面部17を載せ、第2底面部17の第2固定孔20を台座部23に通す。台座部23が裁頭円錐形状のため、第2固定孔20を通す作業が容易である。また、第2固定孔20が台座部23と略一致した径のため、第2固定孔20を台座部23に通すことにより、ルーフパネル1のサイドアウタパネル2に対する位置決めが行える。
防錆シール材18が第2底面部17により上から押されることで、防錆シール材18は第2底面部17の圧力を受けて流動し、台座部23の外周側面に密着すると共に、台座部23と第1固定孔19と第2固定孔20との隙間内に入り込み、第1固定孔19および第2固定孔20での防水性が得られる。
次に、図7に示すように、溝部3内において、ボルト21がある箇所だけに、メルトシーラー25を第2底面部17の上面に載せる。このとき、メルトシーラー25のシール孔26を台座部23に通した状態とする。このようにメルトシーラー25のシール孔26を台座部23に通した状態で、シール孔26の内周縁は台座部23に内接し、突出部27はサイドアウタパネル2の縦壁14に沿った状態で上方に屈曲した状態となる。
次に図8に示すように、例えば車体組立工程後の塗装下塗り乾燥過程の熱により、メルトシーラー25を溶融する。溶融して流動的となったメルトシーラー25は、シール孔26付近が溶けて台座部23と第2固定孔20との隙間内に流入するとともに、突出部27付近が溶けて防錆シール材18と縦壁14との境界部分を覆う。つまり、メルトシーラー25により、第2固定孔20と台座部23との隙間、第2底面部17の端部と縦壁14との隙間が確実に封止される。メルトシーラー25は冷却後に固化してそのままの状態が維持される。
次に図9に示すように、メルトシーラー25の突出部27と縦壁14との境界部(メルトシーラー25のない箇所は防錆シール材18の端部と縦壁14との境界部)に、ペイントシール28を車両前後方向に沿って連続的に塗布する。
以上の各工程により、サイドアウタパネル2の第1底面部15に対するルーフパネル1の第2底面部17の結合作業が完了し、車両前後方向に沿った溝部3にルーフの接合部が形成されることとなる。
そして、このように形成されたルーフの接合部において上方に突出するボルト21のネジ部24に、ルーフモール4が固定される。
以下本実施形態の効果を列挙する。
(1)本実施形態は、ボルト21が、フランジ22と、フランジ22上に立設された台座部23と、台座部23上に立設されたネジ部24と、を備えて構成されている。そして、第1接合代としての第1底面部15上に防錆シール材18が塗布して第2接合代としての第2底面部17を重ね合わることで、狭持される防錆シール材18が流動してボルト21の台座部23の外周に密着するように充填される。これにより、第1底面部15の第1固定孔19が完全に塞がれることとなり、シール性が向上する。
(2)また本実施形態によれば、台座部23が固定孔19、20を貫通する高さに形成され、その台座部23からネジ部24が立設されている。そのため、防錆シール材18を挟み込んだ際には、防錆シール材18がボルト21側に流動していくが台座部23に付着するだけでネジ部24までは達しない。つまり防錆シール材18がネジ部24に付着することがないため、その後のルーフモール4の取付作業を支障なく行うことができる。なお、防錆シール材がネジ部に付着して固化すると、その後のルーフモールの取付けに支障をきたすことになるため、はみ出した防錆シール材をネジ部から完全に除去する作業が必要となり、作業効率の大変な低下を招くこととなる。
(3)また本実施形態では、第2底面部17の第2固定孔20の内径を台座部23の外径と略一致させたため、第2固定孔20と防錆シール材18との隙間が小さく、防錆シール材18自体のはみ出しが本来的に防止されており、防錆シール材18がネジ部24に付着することはない。
(4)また本実施形態は、メルトシーラー25のシール孔26にボルト21の台座部23が貫通するようにメルトシーラー25を第2底面部17の上面に被せて、当該メルトシーラー25を加熱して溶解することでメルトシーラー25で第2底面部17の第2固定孔20を上側から塞いだ構造である。そのため、メルトシーラー25により、第2底面部17の第2固定孔20と台座部23との隙間が塞がれ、水の侵入を確実に防止することができる。
(5)また本実施形態によれば、台座部が裁頭円錐形状であるため、メルトシーラー25の第2底面部17に被せる際にメルトシーラーのシール孔を台座部に通しやすい構造でありながらも、メルトシーラー25を第2底面部17に被せるとメルトシーラー25のシール孔26の内周面とボルト21の台座部23の外周面との隙間が無くなるか、ほぼ無くなるようにできる。そのため、メルトシーラー23を溶解させると溶解したメルトシーラー25が確実に前記隙間を塞ぐことができ、シール性に優れる。
(6)なお、本実施形態のように、溶解前の状態においてメルトシーラー25のシール孔26が、ボルト21の台座部23に内接する径で形成されていることが好ましい。このようにすることで、メルトシーラー25を溶解した後には、メルトシーラー25のシール孔26部分により第2固定孔20と台座部23との隙間をさらに確実に塞ぐことができるからである。
(7)また本実施形態によれば、メルトシーラー25は、溶解前の状態において第2底面部23の端部からはみ出す突出部27を有する。そのため、メルトシーラー25を溶解した後には、第2底面部17の端部を突出部27によってより確実に覆うことができ、水の侵入を確実に防止することができる。
(8)また本実施形態によれば、サイドアウタパネル2は、第2底面部2の端部に沿って第1底面部15から立設された縦壁14を有し、メルトシーラー25が第2底面部23の上面に被せられた状態(メルトシーラー25の溶解前)で、メルトシーラー25の突出部27がサイドアウタパネル2の縦壁14に当接している。そのため、溶解後の突出部27によって、第2底面部17の端部と縦壁14との隙間が塞がれるため、当該隙間からの水の侵入を確実に防止することができ、更に水密性が高まる。
(9)また本実施形態によれば、メルトシーラー25の突出部27(メルトシーラー25のない箇所は防錆シール材18の端部)とサイドアウタパネル2の縦壁14との境界部に、ペイントシール28を車両前後方向に沿って設けられているため、第2底面部17の端部と縦壁14との隙間の防水性が更に向上すると共に、防錆シール材18の上方への拡散をペイントシール28で止めることができる。
以上、本発明の好適な実施形態について説明したが、本発明は上記実施形態に限定されるものではなく、種々の変形が可能である。例えば、上記実施形態では、ルーフパネル1の表面より上方へ突出したラック兼用のルーフモール4を例にしたが、ルーフパネル1と同一の表面を有する非突出のルーフモールでも良い。
また、上記実施形態では、ルーフの接合部が、ルーフパネル1とサイドアウタパネル2との境界に形成された溝部3に設けられているが、溝部がない平坦な部位にも本発明を適用できる。
1 ルーフパネル
2 サイドアウタパネル
3 溝部
4 ルーフモール
14 サイドアウタパネルの縦壁
15 第1底面部(第1接合代)
16 ルーフパネルの縦壁
17 第2底面部(第2接合代)
18 防錆シール材
19 第1固定孔
20 第2固定孔
21 ボルト
22 フランジ
23 台座部
24 ネジ部
25 メルトシーラー
26 シール孔
27 突出部
28 ペイントシール
2 サイドアウタパネル
3 溝部
4 ルーフモール
14 サイドアウタパネルの縦壁
15 第1底面部(第1接合代)
16 ルーフパネルの縦壁
17 第2底面部(第2接合代)
18 防錆シール材
19 第1固定孔
20 第2固定孔
21 ボルト
22 フランジ
23 台座部
24 ネジ部
25 メルトシーラー
26 シール孔
27 突出部
28 ペイントシール
Claims (9)
- サイドアウタパネルの車幅方向内側端に形成され且つ第1固定孔が開口する第1接合代と、前記サイドアウタパネルとは異種金属材料のルーフパネルの車幅方向外側端に形成され且つ第2固定孔が開口する第2接合代と、前記第1固定孔より大径のフランジと、前記フランジ上に立設された略裁頭円錐形の台座部と、前記台座部上に立設されたネジ部と、を有するボルトと、前記シール孔を有するメルトシーラーと、を備え、
前記第1固定孔と前記第2固定孔とが位置合わせされ且つ前記第1接合代と前記第2接合代との間に防錆シール材が介在した状態で、前記第1接合代と前記第2接合代とが重ね合わされており、
前記ボルトのフランジが前記第1接合代の下面に当接するとともに前記ボルトの台座部が前記両固定孔を貫通して第2接合代の上面よりも突出し、
前記ボルトの台座部の外周面に前記防錆シール材が密着することで前記ボルトの台座部と前記第1接合代の第1固定孔との間の隙間がシールされ、
前記ボルトの台座部のうち前記第2接合代の上面より突出する部分に溶解したメルトシーラーのシール孔が密着した状態で、前記第2接合代の上面を前記メルトシーラーが覆うことで、前記ボルトの台座部と前記第2接合代の第2固定孔との間の隙間がシールされていることを特徴とするルーフの接合部。 - 請求項1に記載のルーフの接合部であって、
前記防錆シール材が前記第2接合代の端部からはみ出すととともに前記メルトシーラーが前記第2接合代の端部からはみ出して、これら防錆シール部材とメルトシーラーとが接触することで前記第2接合代の端部がシールされていることを特徴とするルーフの接合部。 - 請求項2に記載のルーフの接合部であって、
前記サイドアウタパネルは前記第2接合代の端部に沿って前記第1接合代から立設された縦壁を有し、前記メルトシーラーが前記サイドパネルの縦壁に当接していることを特徴とするルーフの接合部。 - 請求項3に記載のルーフの接合部であって、
前記メルトシーラーと、前記サイドアウタパネルの縦壁と、の境界部が、ペイントシールで覆われていることを特徴とするルーフの接合部。 - ルーフの接合部の製造方法であって、
サイドアウタパネルの車幅方向内側端に、第1固定孔が開口する第1接合代を設け、
前記サイドアウタパネルとは異種金属材料のルーフパネルの車幅方向外側端に、第2固定孔が開口する第2接合代を設け、
第1接合代の第1固定孔より大径のフランジと、前記フランジ上に立設された略裁頭円錐形の台座部と、前記台座部上に立設された略裁頭円錐形のネジ部と、を有するボルトを設け、
シール孔を有するメルトシーラーを設け、
前記第1接合代上に防錆シール材を塗布し、
前記第1接合代の第1固定孔に下側から前記ボルトの台座部を挿入して、前記ボルトの台座部が前記第1接合代上に突出するように前記第1接合代に前記ボルトのフランジ部を当接させ、
前記ボルトの台座部が前記第2接合代の第2固定孔を貫通するように前記防錆シール材が塗布された第1接合代上に前記第2接合代を重ね合わせることで、防錆シール材を流動させて前記ボルトの台座部の外周に密着させ、
シール孔を有するメルトシーラーを、当該メルトシーラーのシール孔に前記ボルトの台座部が貫通するように前記第2接合代の上面に被せ、
前記メルトシーラーを加熱して溶解することで当該メルトシーラーで前記ボルトの台座部と前記第2接合代の第2固定孔との間の隙間を埋めるよう当該メルトシーラーを前記ボルトの台座部の外周に密着させることを特徴とするルーフの接合部の製造方法。 - 溶解前の前記メルトシーラーのシール孔は、当該メルトシーラーが前記第2接合代の上面に被せられた状態で、前記ボルトの台座部に内接することを特徴とする請求項5に記載のルーフの接合部の製造方法。
- 溶解前の前記メルトシーラーは、当該メルトシーラーが前記第2接合代の上面に被せられた状態で前記第2接合代の端部からはみ出す突出部を有することを特徴とする請求項5または6に記載のルーフの接合部の製造方法。
- 前記サイドアウタパネルは、前記第2接合代の端部に沿って前記第1接合代から立設された縦壁を有し、当該メルトシーラーが前記第2接合代の上面に被せられた状態で、前記メルトシーラーの突出部が前記サイドパネルの縦壁に当接していることを特徴とする請求項7に記載のルーフの接合部の製造方法。
- 前記メルトシーラーと、前記サイドアウタパネルの縦壁と、の境界部に、ペイントシールを塗布する工程をさらに含むことを特徴とする請求項8に記載のルーフの接合部の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007205259A JP2009040137A (ja) | 2007-08-07 | 2007-08-07 | ルーフの接合部およびその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007205259A JP2009040137A (ja) | 2007-08-07 | 2007-08-07 | ルーフの接合部およびその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009040137A true JP2009040137A (ja) | 2009-02-26 |
Family
ID=40441390
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007205259A Pending JP2009040137A (ja) | 2007-08-07 | 2007-08-07 | ルーフの接合部およびその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2009040137A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2016508096A (ja) * | 2012-12-28 | 2016-03-17 | ポスコ | 自動車のルーフモジュールの固定構造 |
-
2007
- 2007-08-07 JP JP2007205259A patent/JP2009040137A/ja active Pending
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2016508096A (ja) * | 2012-12-28 | 2016-03-17 | ポスコ | 自動車のルーフモジュールの固定構造 |
| US10196092B2 (en) | 2012-12-28 | 2019-02-05 | Posco | Structure for fixing motor vehicle roof module |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8636197B1 (en) | Bonding of roof panels | |
| US6368008B1 (en) | Sealed edge joint between two metal panels | |
| JP5712291B2 (ja) | 車両のサイドアウタパネル | |
| US8029221B2 (en) | Cage nut assembly | |
| CN108202194A (zh) | 摩擦元件焊接元件修改以提高热机械连接的耐腐蚀性 | |
| JP5463830B2 (ja) | 車両の上部車体構造 | |
| US6786521B1 (en) | Composite plug with mesh substrate for use during vehicle manufacture and method of manufacturing the same | |
| US20210277923A1 (en) | Device and method of applying a sealant around a structural adhesive to prevent corrosion | |
| JP2015078722A (ja) | 異種金属板の接合方法および同方法による自動車用部品 | |
| JPS6026750B2 (ja) | ル−フのドリツプモ−ル取付構造 | |
| JP4591284B2 (ja) | 異種金属パネルの接合構造 | |
| RS66057B1 (sr) | Utisna navrtka i postupak za proizvodnju utisne navrtke i utisne veze | |
| US20050212318A1 (en) | Sealer tape and clip assembly | |
| JP4961531B2 (ja) | 異種金属の接合方法及び接合構造 | |
| JP5876725B2 (ja) | 車両における溶接ねじ部品の付設箇所のシール構造およびシール方法 | |
| JP2005342739A (ja) | 金属板の接合方法および接合構造 | |
| JP5877926B1 (ja) | 橋梁用漏水防止構造およびその形成方法 | |
| JP2567316Y2 (ja) | 自動車における外装部品の取付構造 | |
| JPH06247221A (ja) | ルーフモール取付方法 | |
| KR102719844B1 (ko) | 지붕 결합 체결구 및 이를 이용한 구조물 결합방법 | |
| AU778763B2 (en) | Flashing assembly manufacturing method | |
| JPH075103B2 (ja) | 自動車用ドアのシ−リング工法 | |
| JP7376406B2 (ja) | シールキャップ、締結構造体のシール方法及び締結構造体 | |
| JP2009191968A (ja) | ボルト仮固定ナット | |
| KR20250024300A (ko) | 이종 금속 패널의 조립구조 및 조립방법 |