JP2009096401A - 自動車用ボディーアンダーカバー - Google Patents
自動車用ボディーアンダーカバー Download PDFInfo
- Publication number
- JP2009096401A JP2009096401A JP2007271551A JP2007271551A JP2009096401A JP 2009096401 A JP2009096401 A JP 2009096401A JP 2007271551 A JP2007271551 A JP 2007271551A JP 2007271551 A JP2007271551 A JP 2007271551A JP 2009096401 A JP2009096401 A JP 2009096401A
- Authority
- JP
- Japan
- Prior art keywords
- thermoplastic synthetic
- nonwoven fabric
- synthetic fiber
- base material
- fabric layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Body Structure For Vehicles (AREA)
Abstract
【解決手段】ガラス繊維と熱可塑性合成繊維が混綿した基材層14と、基材層14の路面側の面には第1の熱可塑性合成繊維不織布層12が、車体側の面には第2の熱可塑性合成繊維不織布層16が両面共に撥水性、撥油性、難燃性を備えて積層されている。この積層体10を熱盤プレスにより加熱圧縮して、基材層14の熱可塑性合成繊維が溶融しガラス繊維に絡み合って熱融着すると共に、基材層14と第1の熱可塑性合成繊維不織布層12、第2の熱可塑性合成繊維不織布層16のそれぞれの表面部が熱融着して結合した後、冷間プレスにおいて冷却と同時に圧縮成形されて繊維成形体として形成されていることを特徴とする。
【選択図】図1
Description
このボディーアンダーカバーは、車体下面を流通する空気流の流れを良くすることにより空気抵抗値を抑制して燃費向上を図るためのものであり、更には、走行安定、操縦安定を図れると共に走行中における飛び石等の異物の飛散から車体構成品を守る役目も果たしている。
そのため、これらの効果を最大限に発揮するためには自動車下面全体をアンダーカバーで覆うことが考えられるが、ボディーアンダーカバーそのものの部品重量が増加することにより自動車の重量が大幅に増し、かえって燃費向上に繋がらない結果となってしまう。
なお、本発明では前輪車軸より後方に位置する、センターアンダーカバー、リアアンダーカバーを総じて「自動車用ボディーアンダーカバー」と称することとする。
従来、ボディーアンダーカバーの使用材料として、例えばエンジンアンダーカバーにおいては、ポリプロピレン等の熱可塑性樹脂を使用する技術が開示されており(特許文献2参照)、自動車用ボディーアンダーカバーにおいても同様の材料を使用している。
従来のポリプロピレン樹脂製の自動車用ボディーアンダーカバーの部品製造は一般に、射出成形によって成形されている。
自動車用ボディーアンダーカバーは、自動車下面に取り付くことから強固に取り付く必要があるため、従来のポリプロピレン樹脂製の自動車用ボディーアンダーカバーにおいて大型部品の場合には、荷重分散、車体取付の容易性を考慮して、部品を分割した状態で製作していたため重量が増すこととなる。
更には、射出成形は一般に成形用の金型の点数が多いのに加えて、分割した数量だけ金型が必要となり、型製作の費用が多大となり製造コストが高くなるという問題もある。
更に、ポリプロピレン樹脂は、耐衝撃性、剛性が弱く、異物の飛散等によって割れるといった問題点もある。
本発明の第1の発明は、自動車の前輪車軸より後方位置の車体下面を流通する空気流の流れを良くするために、該位置に配置される自動車用ボディーアンダーカバーであって、少なくとも、ガラス繊維と熱可塑性合成繊維が混合された基材層と、該基材層の路面側となる面に配置される撥水性を備え、該基材層の熱可塑性合成繊維の融点より高い融点を有する第1の熱可塑性合成繊維不織布層とが、積層された状態で前記両層の表面部が熱融着結合され圧縮成形により所定形状に成形されて繊維成形体として形成されていることを特徴とする。
ここで、圧縮成形とは、熱融着結合した基材層と第1の熱可塑性合成繊維不織布層の積層体を冷間プレス成形にて成形することをいう。積層体は、基材層の熱可塑性合成繊維が溶融した状態のまま冷間プレスに運ばれる。冷間プレスの金型には冷却水が循環しており、積層体は冷却と同時に圧縮成形されることによって、基材層の熱可塑性繊維が塑性変形した状態で成形される。
この第1の発明によれば、自動車用ボディーアンダーカバーの基材層には、ガラス繊維が含有している。これにより、基材層のポリプロピレン繊維の含有率を減らすことができるため軽量化が図れる。また、ガラス繊維は、引張り強度に優れているため従来のポリプロピレン樹脂単体品に比べ耐衝撃性、剛性が向上させることができる。また基材層のガラス繊維は熱に強い特性をもっているため、難燃性に優れており、熱による変化が少ないため成形後の寸法安定性にも優れている。
一方、熱可塑性合成繊維製不織布層は撥水性を備えており、水が付着しても繊維層が吸水して重くなることはなく、また寒冷地において雪、氷等が付着しにくいようになっている。
部品成形においては、厚みのあるシート状の繊維マットをプレス加工することにより板圧変化がある形状でも重量を変化させること無く成形が可能であるため、板圧方向の加工性に優れている。これにより、従来のポリプロピレン等の樹脂単体品の製品板厚、重量の要求値を満たす成形が可能である。
熱盤プレスによる加圧、加熱、圧縮は、温度分布のバラツキが少なく均一な性能の製品を作ることが出来る。
更に、冷間プレス成形は、大型の金型での加工も可能であることから、従来の射出成形では不可能な大型部品も一体で成形が可能である。
更に、冷間プレス成形時は、基材層の熱可塑性合成繊維が溶融した状態のまま冷間プレス成形されるため低圧にてプレス成形が可能である。そのため、高圧のプレス機は必要でなく設備費用を抑えることができる。
また、金型点数は射出成形型に比べて少なくできるため、より安価にすることができ製造コストを抑えることができる。
成形は、熱盤プレスによる加圧、加熱、圧縮と、冷間プレスによる冷却圧縮成形とを経ることによって、基材層の熱可塑性合成繊維が溶融しガラス繊維に絡み合って熱融着すると共に、基材層と第1の熱可塑性合成繊維不織布層の表面が熱融着して結合して、冷却と同時に圧縮成形がなされるためすべての加工工程が一工程で出来る。
この第2の発明によれば、基材層の上下に基材層の成形可能な温度より高い融点を有する不織布でサンドイッチ状態とすることにより加熱圧縮により基材層と熱可塑性合成繊維製不織布層が融着されたあとの離型が容易になる。
この第3の発明によれば、水、氷、雪に対する耐久性に加え、油に対する耐久性も兼ね備え、更には難燃性を兼ね備えて燃えにくい製品にすることが可能となる。
この第4の発明によれば、車体側となる面に配置される第2の熱可塑性合成繊維不織布層においても撥水性、撥油性、難燃性を有することにより、ボディーアンダーカバーと車体の隙間部を通過して路面側から車体側へ進入した水、氷、雪、油に対しても耐久性が上がり、難燃性で燃えにくい製品にすることが可能となる。
この第5の発明によれば、第1及び第2の熱可塑性合成繊維不織布層は、基材層の上下に基材層の熱可塑性合成繊維の融点より高い融点を有する不織布でサンドイッチ状態に挟んでおり、加熱圧縮により基材層と熱可塑性合成繊維製不織布層が融着されたあとの離型が容易なだけの量であって、かつ、撥水性、撥油性、難燃性の効果を発揮しうるだけの量の薄膜の不織布層が形成されている。
このことから、基材層が占める量が第1及び第2の熱可塑性合成繊維不織布層に比して多くなるため、ボディーアンダーカバーとしての軽量、耐衝撃性、剛性を発揮しつつ撥水性、撥油性、難燃性の効果を発揮することができる。
また、第2の熱可塑性合成繊維不織布層は、車体側に配置されるものであるため路面側に配置される第1の熱可塑性合成繊維不織布層に比べて水、氷、雪、油等に晒される頻度が少ないことから、第1の熱可塑性合成繊維不織布層より更に薄膜に形成したことで軽量化を図っている。
先ず、上記第1の発明の自動車用ボディーアンダーカバーによれば、加工性に優れ、軽量かつ剛性、耐衝撃に優れた自動車用ボディーアンダーカバーを得ることができる。
また、路面側の面は、撥水性を有することから路面側からの水の吸水を防ぐと共に、寒冷地での雪、氷が付着しにくい効果が得られる。
次に、上記第2の発明の自動車用ボディーアンダーカバーによれば、基材層の上下に基材層の成形可能な温度より高い融点を有する不織布でサンドイッチすることにより加熱圧縮により基材層と熱可塑性合成繊維製不織布層が融着されたあとの離型が容易になることから加工性が更に向上する。
次に、上記第3の発明の自動車用ボディーアンダーカバーによれば、撥油性を有することにより油の付着に伴う繊維組織の化学変化による劣化を防ぐことができる。また、難燃性についても考慮されている。
次に、上記第4の発明の自動車用ボディーアンダーカバーによれば、更に車体側の面においても撥水性、撥油性、難燃性の効果を発揮することができる。
次に、上記第5の発明の自動車用ボディーアンダーカバーによれば、自動車用ボディーアンダーカバーとしての軽量、耐衝撃性、剛性を発揮しつつ撥水性、撥油性、難燃性の効果を発揮することができる。
図1に図示されるように、本実施形態の自動車用ボディーアンダーカバーは、概略、ガラス繊維と熱可塑性合成繊維が混綿した基材層14と、基材層14の路面側の面には第1の熱可塑性合成繊維不織布層12が、車体側の面には第2の熱可塑性合成繊維不織布層16が両面共に撥水性、撥油性、難燃性を備えて積層されている。
この積層体10を熱盤プレスにより加熱圧縮して、基材層14の熱可塑性合成繊維が溶融しガラス繊維に絡み合って熱融着すると共に、基材層14と第1の熱可塑性合成繊維不織布層12、第2の熱可塑性合成繊維不織布層16のそれぞれの表面部が熱融着して結合した後、冷間プレスにおいて冷却と同時に圧縮成形されて繊維成形体として形成される。
一方、路面側の第1の熱可塑性合成繊維不織布層12及び車体側の第2の熱可塑性合成繊維不織布層16は、加熱圧縮時の熱融着温度より高い融点を有しているため溶融することなく表皮層として形成され、撥水性、撥油性、難燃性の効果を発揮することができる。
基材層14は、ガラス繊維と熱可塑性合成繊維からなる繊維マットである。
この基材層14は、不織布と同様の製法にて得ることができるものであり、換言すれば、ガラス繊維を含有した熱可塑性合成繊維不織布である。
熱可塑性合成繊維は、例えば、ポリエチレン繊維、ポリプロピレン繊維、ポリスチレン繊維、ポリエステル繊維等をあげることができる。
基材層14の製造方法は、公知の不織布製造方法によって製造すればよい。例えば、ガラス繊維と熱可塑性合成繊維を所定繊維長にカットした上でよく混ぜ合わせ(混綿)、混綿機(乾式法)などで所定目付けの繊維ウェブとする。
その上で、繊維ウェブをニードルパンチしてガラス繊維と熱可塑性合成繊維の繊維同士を交絡させて繊維マットの基材層14を得ることができる。
ガラス繊維は引張り強度に優れており、耐衝撃性、曲げ剛性に深く影響している。
ここで、ガラス繊維と熱過可塑性合成繊維が5mm以下である場合、ガラス繊維による有効な曲げ剛性を得られない。また、両繊維同士の絡み合いが少ないため衝撃に弱くなる。一方、両繊維を100mm以上にした場合、両繊維の混綿が難しくなる。すなわち、単位面積に対して両繊維が均等に混ぜ合わせることが困難であり、均一な曲げ強度、耐衝撃性を得ることができない。そのため、5〜100mmの繊維長としている。
基材層14の目付けの下限値は、500g/m2、好ましくは、700g/m2以上、より好ましくは1000g/m2以上である。基材層14の目付けがこの下限値より低いと、曲げ剛性、耐衝撃性が低下する。
一方、基材層14の目付けの上限値は、2000g/m2以下、好ましくは1500g/m2以下、より好ましくは1400g/m2以下である。基材層14の目付けがこの上限値より高いと基材層14の嵩が増加しニードルパンチするときに良好に繊維同士を交絡させることができないことがある。また、重量が大きくなることから軽量化を図ることができない。
このような、目付けの範囲内において、車種それぞれの自動車用ボディーアンダーカバーとしての要求値に応じて最終的に求められる基材層14の目付けを適宜設定すればよい。
熱可塑性合成繊維不織布層の主目的は、水、氷、雪、油に対しての耐久性を向上し難燃性で燃えにくい製品にすることである。
そのため、熱可塑性合成繊維不織布層は、撥水性、撥油性、難燃性を有するための処理を施した後で基材層14に積層する。
そして、第1の熱可塑性合成繊維不織布層12が基材層14の路面側となる面に表皮層として配置され、さらには、第2の熱可塑性合成繊維不織布層16が基材層14の車体側となる面に表皮層として配置されている。
第1の熱可塑性合成繊維不織布層12及び第2の熱可塑性合成繊維不織布層16としては、代表的にはポリエチレン繊維、ポリプロピレン繊維、ポリエチレンテレフタレート繊維、ポリスチレン繊維、ポリエステル繊維等を上げることができる。
また、第1の熱可塑性合成繊維不織布層12及び第2の熱可塑性合成繊維不織布層16は、撥水性、撥油性、難燃性の効果を発揮するためには、基材層14の表皮層として形成されていることが好ましく、また、加熱圧縮後の離型を容易にするためにも、加熱圧縮時の熱融着温度より融点、好ましくは軟化点が高い熱可塑性合成繊維を使用することが好ましい。
換言すれば、加熱圧縮の加熱温度は、基材層14の熱可塑性合成繊維が溶融または軟化温度によって決定されるので、この基材層14の熱可塑性合成繊維の溶融、軟化温度よりも高い融点(好ましくは軟化点)の熱可塑性合成繊維繊維とすることが好ましい。
例えば、基材層14の熱可塑性合成繊維として融点140〜190℃のポリプロピレン繊維を使用し、第1の熱可塑性合成繊維不織布層12及び第2の熱可塑性合成繊維不織布層16として、融点230〜264℃のポリエチレンテレフタレート繊維を使用し、190〜220℃で加熱圧縮する場合などを挙げることができる。
第1の熱可塑性合成繊維不織布層12及び第2の熱可塑性合成繊維不織布層16の目付けは、基材層14の目付けよりも小さくしておくことが好ましい。なぜならば、第1の熱可塑性合成繊維不織布層12、第2の熱可塑性合成繊維不織布層16によって、撥水性、撥油性、難燃性を発揮し得るだけの薄膜層で形成されていればよく、高目付けであると、自動車用ボディーアンダーカバーの嵩及び重量が無駄に増加するからである。
具体的には、第1、第2の熱可塑性合成繊維不織布層共に用途によって10〜200g/m2の範囲の目付けとする。第1、第2の熱可塑性合成繊維不織布層の目付けの下限値は、10g/m2、好ましくは、30g/m2以上、より好ましくは40g/m2以上とする。第1の熱可塑性合成繊維不織布層12及び第2の熱可塑性合成繊維不織布層16の目付けがこの下限値より低いと「切れ」「透け」等が生じるため撥水性、撥油性、難燃性を十分に発揮することができない。
一方、第1、第2の熱可塑性合成繊維不織布層の目付けの上限値は、200g/m2以下、好ましくは150g/m2以下、より好ましくは100g/m2以下とする。第1、第2の熱可塑性合成繊維不織布層の目付けがこの上限値より高いと自動車用ボディーアンダーカバーの嵩及び重量が無駄に増加するからである。
また、基材層14の路面側となる面に配置される第1の熱可塑性合成繊維不織布層12と、基材層14の車体側となる面に配置される第2の熱可塑性合成繊維不織布層16とが異なる目付けであってもよい。
このような、目付けの範囲内において、車種それぞれの自動車用ボディーアンダーカバーとしての要求値に応じて最終的に求められる第1、第2の熱可塑性合成繊維不織布層の目付けを適宜設定すればよい。
従来、繊維成形体は水を含みやすいことから、外気に晒される場所への使用には適していなかったため、自動車の外側に取り付く部品としては使用されていなかった。
自動車への使用部位の多くは、内装材として使用されていた。
しかしながら、今回、本実施形態において撥水、撥油、難燃又は不燃の処理を施すことで自動車の外側に取り付く自動車用ボディーアンダーカバーとして使用することを可能としている。
第1の熱可塑性合成繊維不織布層12、第2の熱可塑性合成繊維不織布層16の撥水性、撥油性、難燃性又は不燃性は本出願人の一が有している特許3383367号に記載の以下の処理を施すことによって得られる。
すなわち、多孔質材料にメチロール基を有する1価フェノール・ホルムアルデヒド縮合物と多価フェノールおよび/または多価フェノール・ホルムアルデヒド縮合物との共縮合物のスルホメチル化物を混合し、所定形状に加熱成形するとともに該縮合物を硬化することによって得ることができる。
なお、ここでいう多孔質材料が第1の熱可塑性合成繊維不織布層12、第2の熱可塑性合成繊維不織布層16となる。
従来、合成繊維、ガラス繊維、木質繊維等にフェノール樹脂をバインダーとして混合し、所定形状に加熱成形するとともに該フェノール樹脂を硬化せしめたものが提供されている。
しかしながらバインダーとしてのフェノール樹脂の硬化温度は、200℃前後の高温であり、製造工程における熱エネルギーの効率が悪く、また意匠用や表装用として用いるポリ塩化ビニルレザーやポリプロピレン不織布のような耐熱性に乏しい表装材等を重ねて同時に熱圧成形することが困難であり、また成形時の高温によって、繊維等が劣化するおそれがあった。また更にフェノール樹脂の硬化物は硬すぎてもろい欠陥があった。
このため比較的低温で硬化し、また結果として得られる硬化物が適度の可撓性を有し、かつ剛性も兼ね備え、そして適度の硬化速度と可使時間を持つバインダーがあれば構造材のコストダウンにもつながり、また表装材の圧着と構造材の成形とを同時に行なうことが出来ると云う利点が得られ、このような有効なバインダーを見出すことは、極めて重要な技術的課題である。
そこで、上記手段によって課題解決が図られている。
これにより、従来のフェノール樹脂等をバインダーとして用いた構造材に比べて常温で硬化可能でかつ長い可使時間を有し作業性が良好であるから製造工程における熱エネルギー効率が向上し、また耐水、耐熱、耐侯性等に優れ、更に補強材との組合せにより強度も向上し、また本実施形態に用いる初期縮合物は合成樹脂や合成ゴムで変性することが出来、更に強度、剛性、柔軟性、可撓性を兼ね備えた構造材が出来、しかも従来不可能であった表装材との同時一体成形が可能となる。
なお、詳細内容は、前掲の特許3383367号に記載されているので必要に応じ参照されたい。
図2は、加熱圧縮工程及び冷間プレス工程を図示した縦断面図である。
図2(A)に図示されるように、基材層14、第1の熱可塑性合成繊維不織布層12及び第2の熱可塑性合成繊維不織布層16は積層されて積層体10の状態で、所定温度まで加熱された熱盤プレス18の上盤20と下盤22間に投入され加圧、加熱、圧縮される。
この時、基材層14の熱可塑性合成繊維が溶融しガラス繊維に絡み合って熱融着すると共に、基材層14と第1の熱可塑性合成繊維不織布層12、第2の熱可塑性合成繊維不織布層16のそれぞれの表面が熱融着する。
積層体10の加熱時間は、基材層14の熱可塑性合成繊維が完全に溶融するに必要な時間とされている。
この後、熱盤プレス18から取り出された積層体10は冷間プレス24に搬送される。
この時、積層体10の表皮面に形成されている第1の熱可塑性合成繊維不織布層12、第2の熱可塑性合成繊維不織布層16は、加熱温度より融点が高い熱可塑性合成繊維不織布であるため、溶融状態の積層体10を容易に熱盤プレス18から離型させる効果を有する。
図2(B)に図示されるように、この状態で搬送された積層体10は、冷間プレス24の上型26、下型28間にセットされ圧着、及び加圧され最終板厚までつぶされ冷却される。
冷間プレス24の上型26、下型28には冷却水が循環しており積層体10をより効果的に冷却するようになっている。
図2(C)に図示されるように、この冷間プレス成形時に、部品外カット部30,32によって、積層体10の外周の余分な製品外をカットする。また、孔加工も同時に金型内で行われる。
図2(D)に図示されるように、最終的に自動車用ボディーアンダーカバーの成形品34が出来上がる。
この後、製品の要求によって、金型内で行えなかった孔加工、部品取付けを行い製品として完成する。
図3に図示されるように、自動車用ボディーアンダーカバー36はその一例である。
平均繊維長5〜100mmのガラス繊維とポリプロピレン繊維からなる目付け1270g/m2を混綿機にてウェブ形成しニードルパンチして得た基材層と、
ポリエチレンテレフタレート繊維からなる目付け80g/m2を基材層と同様の製法で得た不織布層に撥水性、撥油性、難燃性の処理を施した第1の不織布層と、
ポリエチレンテレフタレート繊維からなる目付け50g/m2を基材層と同様の製法で得た不織布層に撥水性、撥油性、難燃性の処理を施した第2の不織布層と、
を積層し、190℃〜220℃の温度まで加熱された熱盤プレス18に投入して加圧、加熱、圧縮する。なお、加熱時間は60秒とした。
この時積層体は、180℃程度の温度になっており、基材層のポリプロピレン繊維は溶融した状態であり、厚みは3〜10mm程度になる。
その後、冷間プレス24にて、最終板厚の2.8mmまで圧着、及び加圧(2〜15kg/m2)して成形し、同時に冷却される。
そうして、自動車用ボディーアンダーカバー36を得た。
上記実施例Aにおいては、基材層14の目付け1270g/m2、第1の不織布層の目付け80g/m2、第2の不織布層の目付け50g/m2であり、合計1400g/m2の目付けとなる。
これに対し実施例Bは、基材層の目付けのみを1070g/m2に変えて、合計1200g/m2の目付けとしたものを用いて、実施例Aと同様の製造方法にて実施例Bの自動車用ボディーアンダーカバーを得た。
なお、表、図の数値は比較試験を数回実施した平均値を指し示している。
表1は、曲げ強度及び弾性勾配について、従来例と実施例Aとの比較したものである。
表2は、低温衝撃試験について、従来例と実施例Aと実施例Bとを比較したものである。低温衝撃試験は、低温条件下(マイナス30度)で1kg(9.8N)の鉄球を基材が座屈されるまで落下位置を高くして順次試験をしたものである。
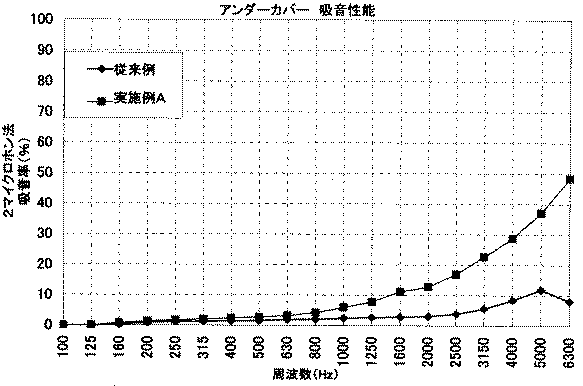
図4は、吸音性能について、従来例と実施例Aとの比較を行ったものである。吸音性能は、2マイクロホン法を使用した。
これらに示されるように、従来のポリプロピレン樹脂を用いたものと同等又はそれを上回る剛性、形状安定性、吸音性を有し、自動車用ボディーアンダーカバーとして全く損色のない性能が得られた。
すなわち、曲げ強度、弾性勾配においては、若干数値的に劣るものもあるが、自動車用ボディーアンダーカバーとしての機能を果たし得るのに十分な数値結果を得られた。
低温衝撃試験において座屈しない位置は、従来例では500mmであるのに対し、実施例Bでは1000mmまで、更に実施例Aにおいては1500mmまで座屈しないという結果を得た。
これにより従来例に比して耐衝撃性の向上を図ることができるものと考えられる。
さらに、実施例Aがより一層耐衝撃性に優れているものと考えられる。実施例Aは実施例Bに比べ基材層の目付けが200g/m2増加したものであり、基材層の目付け量が耐衝撃性に深く影響しているものと考えられる。
吸音性能においては、従来例と実施例Aの吸音率の比較すると630Hz付近までは、共に差が大きくないものの、高周波域での吸音特性については実施例Aの方が優れている結果を得た。
また自動車用ボディーアンダーカバー36は、一台に左右2枚使用するため一台あたり3kgの重量となる。これに対し、従来のポリプロピレン樹脂を用いたものは、一台あたり5kgの重量となるため、従来のポリプロピレン樹脂を用いたものより軽量化を図ることができる。
本実施例Aにおいては、
平均繊維長5〜100mmのガラス繊維とポリプロピレン繊維からなる目付け1270g/m2を混綿機にてウェブ形成しニードルパンチして得た基材層と、
ポリエチレンテレフタレート繊維からなる目付け80g/m2を基材層と同様の製法で得た不織布層に撥水性、撥油性、難燃性の処理を施した第1の不織布層と、
ポリエチレンテレフタレート繊維からなる目付け50g/m2を基材層と同様の製法で得た不織布層に撥水性、撥油性、難燃性の処理を施した第2の不織布層と、
を積層した自動車用ボディーアンダーカバーを説明した。
しかし、第1の熱可塑性合成繊維不織布層、第2の熱可塑性合成繊維不織布層の目付けは同一の目付けにするものでもよい。
また、基材層の車体側となる面に配置される第2の熱可塑性合成繊維不織布層は、撥水性、撥油性、難燃性をすべて有すものではなくてもよい。例えば、車体側に進入する水、雪、氷に対する耐久性を向上するために撥水性のみを有するものであってもよく、更には、車種によっては、車体側に水、氷、雪、油等が進入しにくい場合には、第2の熱可塑性合成繊維不織布層は撥水性、撥油性、難燃性を備えたものではなくて、加工時の離型をしやすくする効果のみのものでも良い。または、最低限の構成であれば、車体側となる面に配置される第2の熱可塑性合成繊維不織布層を無くし、基材層と路面側となる面に配置される第1の熱可塑性合成繊維不織布層のみの2層構造のものであっても良い。
また、基材層の路面側となる面に配置される第1の熱可塑性合成繊維不織布層は、撥水性、撥油性、難燃性をすべて有するものを説明したが、この中で、水、雪、氷に対する耐久性を向上することがより重要であるため、撥水性のみを有する第1の熱可塑性合成繊維不織布層であっても良い。
また、基材層の熱可塑性合成繊維はポリプロピレン繊維からなるものであり、第1の熱可塑性合成繊維不織布層及び第2の熱可塑性合成繊維不織布層はポリエチレンテレフタレート繊維からなるものについて説明したが、これに限定されること無く、基材層の熱可塑性合成繊維の融点より高い融点を有する第1、第2の熱可塑性合成繊維不織布層であれば良く、例えばポリエチレン繊維、ポリプロピレン繊維、ポリエチレンテレフタレート繊維、ポリスチレン繊維、ポリエステル繊維等の各組み合わせであっても良い。
12 第1の熱可塑性合成繊維不織布層
14 基材層
16 第2の熱可塑性合成繊維不織布層
18 熱盤プレス
20 上盤
22 下盤
24 冷間プレス
26 上型
28 下型
30 部品外カット部
32 部品外カット部
34 自動車用ボディーアンダーカバーの成形品
36 自動車用ボディーアンダーカバー
Claims (5)
- 自動車の前輪車軸より後方位置の車体下面を流通する空気流の流れを良くするために、該位置に配置される自動車用ボディーアンダーカバーであって、
少なくとも、ガラス繊維と熱可塑性合成繊維が混合された基材層と、
該基材層の路面側となる面に配置される撥水性を備え、該基材層の熱可塑性合成繊維の融点より高い融点を有する第1の熱可塑性合成繊維不織布層とが、
積層された状態で前記両層の表面部が熱融着結合され圧縮成形により所定形状に成形されて繊維成形体として形成されていること
を特徴とする自動車用ボディーアンダーカバー。 - 請求項1記載の自動車用ボディーアンダーカバーであって、
更に、前記基材層の車体側となる面に、前記基材層の熱可塑性合成繊維の融点より高い融点を有する第2の熱可塑性合成繊維不織布層が配置されて、前記第1の熱可塑性合成繊維不織布層と共に積層成形された繊維成形体として形成されていることを
を特徴とする自動車用ボディーアンダーカバー。 - 請求項1又は請求項2に記載の自動車用ボディーアンダーカバーであって、
前記第1の熱可塑性合成繊維不織布層には前記撥水性と共に撥油性、難燃性を備えていること
を特徴とする自動車用ボディーアンダーカバー。 - 請求項2に記載の自動車用ボディーアンダーカバーであって、
更に、前記第2の熱可塑性合成繊維不織布層には撥水性、撥油性、難燃性を有していること
を特徴とする自動車用ボディーアンダーカバー。 - 請求項4に記載の自動車ボディーアンダーカバーであって、
前記第1の熱可塑性合成繊維不織布層は、前記基材層よりも薄膜の不織布層を形成しており、
更に、前記第2の熱可塑性合成繊維製不織布層は、前記第1の熱可塑性合成繊維不織布層よりも薄膜の不織布層を形成していること
を特徴とする自動車用ボディーアンダーカバー。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007271551A JP2009096401A (ja) | 2007-10-18 | 2007-10-18 | 自動車用ボディーアンダーカバー |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007271551A JP2009096401A (ja) | 2007-10-18 | 2007-10-18 | 自動車用ボディーアンダーカバー |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009096401A true JP2009096401A (ja) | 2009-05-07 |
Family
ID=40699799
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007271551A Pending JP2009096401A (ja) | 2007-10-18 | 2007-10-18 | 自動車用ボディーアンダーカバー |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2009096401A (ja) |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012188105A (ja) * | 2011-02-24 | 2012-10-04 | Hirotani:Kk | 車両用アンダーカバー及びその製造方法 |
| JP2012218492A (ja) * | 2011-04-05 | 2012-11-12 | Terada Takaron Kk | 自動車車体アンダーカバーおよびその製造方法 |
| WO2012164977A1 (ja) * | 2011-05-30 | 2012-12-06 | 豊和繊維工業株式会社 | 自動車用ボディーアンダーカバー |
| CN103434227A (zh) * | 2013-09-07 | 2013-12-11 | 浙江华江科技发展有限公司 | 一种轻质、高韧性、高吸音汽车轮罩护板用热塑性复合材料及其制备工艺 |
| KR101626327B1 (ko) * | 2015-01-06 | 2016-06-02 | 한화첨단소재 주식회사 | 스크랩을 활용한 흡음성능이 향상된 언더커버 |
| KR20180059586A (ko) * | 2016-11-25 | 2018-06-05 | 주식회사 세운 | 차량용 휠 가드 및 그의 제조방법 |
| KR20180077627A (ko) * | 2016-12-29 | 2018-07-09 | 한화첨단소재 주식회사 | 자동차용 언더커버의 제조방법 및 이를 통해 제조된 언더커버 |
| KR101968652B1 (ko) * | 2018-07-23 | 2019-04-16 | 현대합성공업 주식회사 | 흡음성능 개선을 위한 니들 펀칭 결속 차량용 언더커버와 그 제조방법 |
| KR101968649B1 (ko) * | 2018-07-23 | 2019-04-16 | 현대합성공업 주식회사 | 내구성 개선을 위한 차량용 후방사출 언더커버와 그 제조방법 |
| JP2019059308A (ja) * | 2017-09-26 | 2019-04-18 | 株式会社Subaru | 車両用アンダーカバー |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3008721U (ja) * | 1994-09-08 | 1995-03-20 | 児玉化学工業株式会社 | 空気調和機のルーバ |
| JP2006076060A (ja) * | 2004-09-08 | 2006-03-23 | Toray Ind Inc | 移動体用アンダーカバーおよびその製造方法 |
-
2007
- 2007-10-18 JP JP2007271551A patent/JP2009096401A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3008721U (ja) * | 1994-09-08 | 1995-03-20 | 児玉化学工業株式会社 | 空気調和機のルーバ |
| JP2006076060A (ja) * | 2004-09-08 | 2006-03-23 | Toray Ind Inc | 移動体用アンダーカバーおよびその製造方法 |
Cited By (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012188105A (ja) * | 2011-02-24 | 2012-10-04 | Hirotani:Kk | 車両用アンダーカバー及びその製造方法 |
| JP2012218492A (ja) * | 2011-04-05 | 2012-11-12 | Terada Takaron Kk | 自動車車体アンダーカバーおよびその製造方法 |
| WO2012164977A1 (ja) * | 2011-05-30 | 2012-12-06 | 豊和繊維工業株式会社 | 自動車用ボディーアンダーカバー |
| JP2012245925A (ja) * | 2011-05-30 | 2012-12-13 | Howa Textile Industry Co Ltd | 自動車用ボディーアンダーカバー |
| CN103415416A (zh) * | 2011-05-30 | 2013-11-27 | 丰和纤维工业株式会社 | 机动车车体底罩 |
| CN103434227B (zh) * | 2013-09-07 | 2015-07-29 | 浙江华江科技发展有限公司 | 一种轻质、高韧性、高吸音汽车轮罩护板用热塑性复合材料及其制备工艺 |
| CN103434227A (zh) * | 2013-09-07 | 2013-12-11 | 浙江华江科技发展有限公司 | 一种轻质、高韧性、高吸音汽车轮罩护板用热塑性复合材料及其制备工艺 |
| KR101626327B1 (ko) * | 2015-01-06 | 2016-06-02 | 한화첨단소재 주식회사 | 스크랩을 활용한 흡음성능이 향상된 언더커버 |
| KR20180059586A (ko) * | 2016-11-25 | 2018-06-05 | 주식회사 세운 | 차량용 휠 가드 및 그의 제조방법 |
| KR20180077627A (ko) * | 2016-12-29 | 2018-07-09 | 한화첨단소재 주식회사 | 자동차용 언더커버의 제조방법 및 이를 통해 제조된 언더커버 |
| JP2019059308A (ja) * | 2017-09-26 | 2019-04-18 | 株式会社Subaru | 車両用アンダーカバー |
| KR101968652B1 (ko) * | 2018-07-23 | 2019-04-16 | 현대합성공업 주식회사 | 흡음성능 개선을 위한 니들 펀칭 결속 차량용 언더커버와 그 제조방법 |
| KR101968649B1 (ko) * | 2018-07-23 | 2019-04-16 | 현대합성공업 주식회사 | 내구성 개선을 위한 차량용 후방사출 언더커버와 그 제조방법 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2012245925A (ja) | 自動車用ボディーアンダーカバー | |
| KR101974469B1 (ko) | 딥 드로우 복합물 및 이를 사용하는 방법 | |
| JP7175690B2 (ja) | 車両用アンダーカバー | |
| KR101279522B1 (ko) | 내열 및 접착성이 우수한 열가소성 기지재 섬유를 이용한 자동차 천정재용 경량 천연섬유강화복합보드 및 그 제조 방법 | |
| CN102341296B (zh) | 车辆外装材料用叠层体及其制造方法、以及车辆外装材料 | |
| JP5844339B2 (ja) | 車両用防音材の製造方法 | |
| US20170050682A1 (en) | Alternative exterior trim part | |
| JP2017205878A (ja) | プレス成形材料およびその製造方法 | |
| CN106457743A (zh) | 外部装饰部件 | |
| KR101901235B1 (ko) | 폐섬유를 이용한 자동차용 경량 흡음 내장재 및 이의 제조방법 | |
| KR20140042982A (ko) | 차량 외장용 고흡음성 언더커버 | |
| CN107466266A (zh) | 轻型发动机安装装饰部件 | |
| KR101866287B1 (ko) | 차량용 언더플로워 및 그의 제조방법 | |
| JP6046930B2 (ja) | 繊維マット及び積層体 | |
| JP6859069B2 (ja) | 車両用アンダーカバーの製造方法 | |
| JP6527791B2 (ja) | 車両用外装防音材の製造方法 | |
| WO2018110524A1 (ja) | 自動車装備材用半製品の製造方法 | |
| JP2008529869A (ja) | 自動車用天井材 | |
| KR101901257B1 (ko) | 차량의 엔진용 커버 및 그 제조방법 | |
| KR20180047882A (ko) | 단일소재의 차량용 내장재 및 그의 제조방법 | |
| JP5325445B2 (ja) | ダッシュインシュレーター | |
| KR20120094890A (ko) | 차량 패널용 성형품 | |
| JP5764078B2 (ja) | 車両用内装材 | |
| CN115702093A (zh) | 交通工具用内外饰及交通工具用内外饰的制造方法 | |
| US10906269B2 (en) | Fibrous component for vehicle exterior and method for manufacturing the same |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A712 Effective date: 20090512 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20100728 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20100728 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120117 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20120119 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120305 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120807 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20121225 |