JP2009103459A - 超音波板厚測定装置 - Google Patents
超音波板厚測定装置 Download PDFInfo
- Publication number
- JP2009103459A JP2009103459A JP2007272725A JP2007272725A JP2009103459A JP 2009103459 A JP2009103459 A JP 2009103459A JP 2007272725 A JP2007272725 A JP 2007272725A JP 2007272725 A JP2007272725 A JP 2007272725A JP 2009103459 A JP2009103459 A JP 2009103459A
- Authority
- JP
- Japan
- Prior art keywords
- frequency
- plate thickness
- ultrasonic
- attenuation level
- thickness
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000005259 measurement Methods 0.000 claims abstract description 65
- 230000005540 biological transmission Effects 0.000 claims abstract description 7
- 239000007788 liquid Substances 0.000 claims description 29
- 238000001514 detection method Methods 0.000 claims description 27
- 238000004364 calculation method Methods 0.000 claims description 10
- 230000010354 integration Effects 0.000 claims description 7
- 238000010408 sweeping Methods 0.000 claims description 7
- 230000000903 blocking effect Effects 0.000 claims description 3
- 239000000919 ceramic Substances 0.000 description 8
- 239000002184 metal Substances 0.000 description 7
- 229910052751 metal Inorganic materials 0.000 description 7
- 230000008859 change Effects 0.000 description 6
- 239000000463 material Substances 0.000 description 6
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical group [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 238000013016 damping Methods 0.000 description 4
- 230000005284 excitation Effects 0.000 description 4
- 230000006870 function Effects 0.000 description 4
- 238000000034 method Methods 0.000 description 4
- 238000010586 diagram Methods 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 229910052742 iron Inorganic materials 0.000 description 2
- 230000010355 oscillation Effects 0.000 description 2
- 230000008569 process Effects 0.000 description 2
- 238000005070 sampling Methods 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 230000006399 behavior Effects 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000013013 elastic material Substances 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 238000000605 extraction Methods 0.000 description 1
- 239000004973 liquid crystal related substance Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229920002050 silicone resin Polymers 0.000 description 1
- 230000002123 temporal effect Effects 0.000 description 1
- 239000011800 void material Substances 0.000 description 1
Images






Landscapes
- Length Measuring Devices Characterised By Use Of Acoustic Means (AREA)
Abstract
【解決手段】 超音波板厚測定装置1においては、周波数を複数の設定値に変更しつつ超音波送信部2により被測定系に超音波を送信し、各周波数にて超音波受信部2による残響振動波形の減衰レベルを測定する。そして、各周波数における残響振動波形の減衰レベル測定結果の集合に基づき、当該測定の範囲内にて減衰レベルが極小化される周波数を板厚反映周波数として特定し、予め記憶されている板厚/周波数関係を参照して、特定された板厚反映周波数に対応する板厚を測定実施位置における容器190の壁部板厚として算出する。
【選択図】 図1
Description
液体を収容した容器を被測定系として、該容器の壁部外面に定められた測定実施位置に取り付けて使用され、被測定系に測定用超音波ビームを予め定められた時間励振入力した後、当該測定用超音波ビームの入力を遮断する超音波送信部と、
測定実施位置に取り付けて使用され、測定用超音波ビームの入力遮断後の残響振動波形を検出する残響検出手段と、
超音波の周波数を変更可能に設定する周波数設定部と、
周波数を複数の設定値に変更しつつ超音波送信部により被測定系に測定用超音波ビーム送信し、各周波数にて超音波受信部による残響振動波形の減衰レベルを測定する減衰レベル測定手段と、
各周波数における残響振動波形の減衰レベル測定結果の集合に基づき、当該測定の範囲内にて減衰レベルが極小化される周波数を板厚反映周波数として特定する板厚反映周波数特定手段と、
板厚反映周波数と容器の板厚との関係を記憶する板厚/周波数関係記憶手段と、
記憶された板厚/周波数関係を参照して、特定された板厚反映周波数に対応する板厚を測定実施位置における容器の壁部板厚として算出する壁部板厚算出手段と、
該壁部板厚の算出結果を出力する壁部板厚出力手段と、を備えたことを特徴とする。
t=m・λ/2 ‥(1)
あるいは、
λ=2t/m ‥(1)’
であり、縦波の音速をC、固有周波数をfmとすると、
fm=C/λ ‥(2)
なので、(1)’(2)より、
fm=m・C/2t ‥(3)
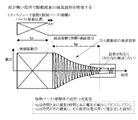
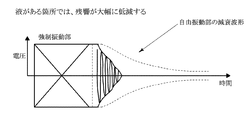
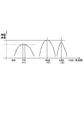
ここに、mは固有振動の次数を示す整数である。固有周波数は振動の次数m=1(基本振動),2(2次振動),‥,N(N次振動)にそれぞれ対応して、f1=1・C/2t,f2=2・C/2t,‥,fN=N・C/2tと周期的に出現する。従って、受信振幅の極大点も、これら固有周波数に対応して周期的に出現する。板厚tが変化すれば、各次数の固有周波数も(3)式に従って双曲線状に変化する。これを各次数mの値毎にt(板厚)−f(周波数)平面上に描画すれば図6のようになる。板厚/固有周波数列は、(3)式に壁部材質に応じた音速Cと次数mを代入して得られる曲線となる。個々の板厚にて、測定用超音波ビームの周波数をスイープすれば、残響振動振幅の周波数依存性は、各次数の固有周波数を示す曲線位置と交わる周波数にて周期的に極大値を描くことになる。
fm=m・C/2t ‥(3)
である。(3)式を各次数mの値毎にt(板厚)−f(周波数)平面上に描画すれば図6のごとく、板厚/固有周波数列は、(3)式に壁部材質に応じた音速Cと次数mを代入して得られる曲線となる。なお、板厚/固有周波数列のデータは、(3)式を充足する(t,fm)の離散データとして記憶しておいてもよいし、(3)式そのものを関数として記憶しておいてもよい。
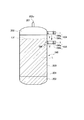
2 超音波トランスジューサ(超音波送信部、超音波受信部)
SW 超音波ビーム
L 液体
2 超音波トランスジューサ(超音波送信部、残響検出手段)
SW 超音波ビーム
L 液体
100 マイコン(減衰レベル測定手段、板厚反映周波数特定手段、板厚/周波数関係記憶手段、壁部板厚算出手段)
101b VCO(周波数設定部)
102 周波数設定部
103 信号処理回路
103b 包絡線検波部(包絡線検波手段)
104 表示部(壁部板厚出力手段)
190 容器
Claims (10)
- 液体を収容した容器を被測定系として、該容器の壁部外面に定められた測定実施位置に取り付けて使用され、前記被測定系に前記測定用超音波ビームを予め定められた時間励振入力した後、当該測定用超音波ビームの入力を遮断する超音波送信部と、
前記測定実施位置に取り付けて使用され、前記測定用超音波ビームの入力遮断後の残響振動波形を検出する残響検出手段と、
前記超音波の周波数を変更可能に設定する周波数設定部と、
前記周波数を複数の設定値に変更しつつ前記超音波送信部により前記被測定系に前記測定用超音波ビーム送信し、各周波数にて前記超音波受信部による前記残響振動波形の減衰レベルを測定する減衰レベル測定手段と、
各前記周波数における前記残響振動波形の減衰レベル測定結果の集合に基づき、当該測定の範囲内にて前記減衰レベルが極小化される周波数を板厚反映周波数として特定する板厚反映周波数特定手段と、
前記板厚反映周波数と前記容器の板厚との関係を記憶する板厚/周波数関係記憶手段と、
記憶された前記板厚/周波数関係を参照して、特定された前記板厚反映周波数に対応する板厚を前記測定実施位置における前記容器の壁部板厚として算出する壁部板厚算出手段と、
該壁部板厚の算出結果を出力する壁部板厚出力手段と、
を備えたことを特徴とする超音波板厚測定装置。 - 前記残響検出手段は、前記残響振動波形の検出を前記容器上にて液体有りとなることが予め知れている位置にて行なう請求項1記載の超音波板厚測定装置。
- 前記残響振動波形を包絡線検波する包絡線検波手段を有し、
前記減衰レベル測定手段は、前記残響振動波形の包絡線検波波形を用いて前記減衰レベルを測定する請求項1又は請求項2に記載の超音波板厚測定装置。 - 前記減衰レベル測定手段は、前記周波数を予め定められた周波数帯域内にてスイープするとともに、当該スイープ帯域内にて前記減衰レベルが極小化される周波数を前記壁部の板厚方向における縦波固有振動の固有周波数として見出し、これを前記板厚反映周波数として特定する請求項1ないし請求項3のいずれか1項に記載の超音波板厚測定装置。
- 前記板厚/周波数関係記憶手段は、前記縦波固有振動の互いに隣接する複数の次数について各々、前記縦波固有振動の種々の板厚での固有周波数を板厚/固有周波数列として記憶するものであり、
前記減衰レベル測定手段は、前記周波数のスイープ帯域幅を、前記減衰レベルが極小化される極点が当該帯域内に複数現れるように設定するものであり、
前記壁部板厚算出手段は、前記帯域内にて前記複数の極点に対応する周波数を極点周波数群として特定するとともに、前記板厚/固有周波数列に対してそれら極点周波数群が一括して適合する板厚値を探索することにより壁部板厚値を算出するものである請求項4記載の超音波板厚測定装置。 - 前記減衰レベル測定手段は、前記帯域をラフ探索用帯域として、当該ラフ探索用帯域内にて前記周波数を第一の周波数間隔にて断続的に変化させる形でスイープしつつ、各周波数での前記減衰レベルを測定し、
前記壁部板厚算出手段は、該第一の周波数間隔によるスイープ結果に基づいて複数の前記極点を特定し、前記板厚/固有周波数列に対してそれら極点周波数群が一括して適合する板厚値をラフ板厚値として特定し、
前記減衰レベル測定手段は、前記複数の極点のいずれかを目印極点として選択するとともに、前記ラフ探索用帯域よりも狭い精密探索用帯域を、当該目印極点を含む形で設定し、該精密探索用帯域を前記第一の周波数間隔よりも小さい第二の周波数間隔にて断続的に変化させる形でスイープしつつ、各周波数での前記減衰レベルを測定し、
前記壁部板厚算出手段は、該第二の周波数間隔によるスイープ結果に基づいて前記目印極点に対応する精密極点として特定し、該目印極点に対応する前記板厚/固有周波数列上にて前記精密極点を与える周波数に対応する板厚値を精密板厚値として算出するものである請求項5記載の超音波板厚測定装置。 - 前記減衰レベル測定手段は、前記周波数帯域を複数の副帯域に分割してそれら副帯域毎に前記スイープを行なうものであり、
前記残響検出手段は、前記副帯域毎に当該副帯域に対応する通過周波数帯域を有したバンドパスフィルタと、前記スイープを行なう前記副帯域の切り替えに伴い前記残響振動波形を通過させるバンドパスフィルタを対応する通過周波数帯域のものに逐次切り替えるフィルタ切替手段とを有する請求項4ないし請求項6のいずれか1項に記載の超音波板厚測定装置。 - 前記減衰レベル測定手段は、前記測定用超音波ビームの入力を遮断後に予め定められ時間を経過したときの前記残響振動波形の振幅を、前記減衰レベルを反映した情報として取得するとともに、当該振幅の極大値を与える周波数を前記壁部の板厚方向における縦波固有振動の固有周波数として見出し、これを前記板厚反映周波数として特定する請求項4ないし請求項7のいずれか1項に記載の超音波板厚測定装置。
- 前記減衰レベル測定手段は、前記減衰残響振動の減衰レベルが予め定められた参照レベルに到達するまでの減衰時間を計測する減衰時間計測手段を有し、当該減衰時間を、前記減衰レベルを反映した情報として取得するとともに、該減衰時間の極大値を与える周波数を前記壁部の板厚方向における縦波固有振動の固有周波数として見出し、これを前記板厚反映周波数として特定する請求項4ないし請求項7のいずれか1項に記載の超音波板厚測定装置。
- 請求項3記載の要件を備えるとともに、
前記減衰レベル測定手段は、前記包絡線検波波形を予め定められた積分期間にて積分し、その積分値を、前記減衰レベルを反映した情報として取得するとともに、該積分値の極大値を与える周波数を前記壁部の板厚方向における縦波固有振動の固有周波数として見出し、これを前記板厚反映周波数として特定する請求項4ないし請求項7のいずれか1項に記載の超音波板厚測定装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007272725A JP2009103459A (ja) | 2007-10-19 | 2007-10-19 | 超音波板厚測定装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007272725A JP2009103459A (ja) | 2007-10-19 | 2007-10-19 | 超音波板厚測定装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009103459A true JP2009103459A (ja) | 2009-05-14 |
Family
ID=40705277
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007272725A Pending JP2009103459A (ja) | 2007-10-19 | 2007-10-19 | 超音波板厚測定装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2009103459A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111486804A (zh) * | 2020-06-15 | 2020-08-04 | 东莞职业技术学院 | 用于精密部件厚度测量的信号处理方法及测量方法 |
| WO2021166769A1 (ja) * | 2020-02-19 | 2021-08-26 | 三菱重工業株式会社 | 超音波検査の信号処理方法及び装置並びに厚み計測方法及び装置 |
| JP2023079608A (ja) * | 2021-11-29 | 2023-06-08 | 株式会社東芝 | 検査システム、検査装置、検査方法、およびプログラム |
| CN121411121A (zh) * | 2025-12-26 | 2026-01-27 | 东莞市佳源达科技有限公司 | 一种超声波焊接振动系统q值测量及pid自适应控制方法 |
Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5560822A (en) * | 1978-10-31 | 1980-05-08 | Sony Corp | Sound characteristic measuring instrument |
| JPH01143991A (ja) * | 1987-11-30 | 1989-06-06 | Tatsuta Electric Wire & Cable Co Ltd | 超音波距離測定器 |
| JPH0357907A (ja) * | 1989-07-20 | 1991-03-13 | Asulab Sa | 物体の2つの面を分離している距離eの測定方法 |
| JPH051910A (ja) * | 1990-08-17 | 1993-01-08 | Nkk Corp | 超音波による被検体の厚み測定方法およびその装置 |
| JPH07198362A (ja) * | 1993-12-28 | 1995-08-01 | Toshiba Corp | 配管減肉測定方法と装置 |
| JPH10318738A (ja) * | 1997-05-20 | 1998-12-04 | Kishimoto Akira | ボトルの肉厚測定方法および装置 |
| JP2002081926A (ja) * | 2000-09-06 | 2002-03-22 | Sumitomo Kinzoku Technol Kk | 超音波肉厚測定方法および超音波肉厚測定装置 |
| JP2003177015A (ja) * | 2001-12-11 | 2003-06-27 | Sumitomo Kinzoku Technol Kk | 磁性薄膜の厚さ測定方法 |
| JP2004257981A (ja) * | 2003-02-27 | 2004-09-16 | Ricoh Elemex Corp | 超音波レベル計及び該レベル計を用いた液面検出方法 |
| JP2004257983A (ja) * | 2003-02-27 | 2004-09-16 | Ricoh Elemex Corp | 超音波レベル計及び該レベル計を用いた液面検出方法 |
| JP2004333314A (ja) * | 2003-05-08 | 2004-11-25 | Ricoh Elemex Corp | 超音波レベル計の液面検出方法及び超音波レベル計 |
| JP2007010543A (ja) * | 2005-07-01 | 2007-01-18 | Nihon Techno-Plus Co Ltd | 酸化膜厚さ測定方法および装置 |
-
2007
- 2007-10-19 JP JP2007272725A patent/JP2009103459A/ja active Pending
Patent Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5560822A (en) * | 1978-10-31 | 1980-05-08 | Sony Corp | Sound characteristic measuring instrument |
| JPH01143991A (ja) * | 1987-11-30 | 1989-06-06 | Tatsuta Electric Wire & Cable Co Ltd | 超音波距離測定器 |
| JPH0357907A (ja) * | 1989-07-20 | 1991-03-13 | Asulab Sa | 物体の2つの面を分離している距離eの測定方法 |
| JPH051910A (ja) * | 1990-08-17 | 1993-01-08 | Nkk Corp | 超音波による被検体の厚み測定方法およびその装置 |
| JPH07198362A (ja) * | 1993-12-28 | 1995-08-01 | Toshiba Corp | 配管減肉測定方法と装置 |
| JPH10318738A (ja) * | 1997-05-20 | 1998-12-04 | Kishimoto Akira | ボトルの肉厚測定方法および装置 |
| JP2002081926A (ja) * | 2000-09-06 | 2002-03-22 | Sumitomo Kinzoku Technol Kk | 超音波肉厚測定方法および超音波肉厚測定装置 |
| JP2003177015A (ja) * | 2001-12-11 | 2003-06-27 | Sumitomo Kinzoku Technol Kk | 磁性薄膜の厚さ測定方法 |
| JP2004257981A (ja) * | 2003-02-27 | 2004-09-16 | Ricoh Elemex Corp | 超音波レベル計及び該レベル計を用いた液面検出方法 |
| JP2004257983A (ja) * | 2003-02-27 | 2004-09-16 | Ricoh Elemex Corp | 超音波レベル計及び該レベル計を用いた液面検出方法 |
| JP2004333314A (ja) * | 2003-05-08 | 2004-11-25 | Ricoh Elemex Corp | 超音波レベル計の液面検出方法及び超音波レベル計 |
| JP2007010543A (ja) * | 2005-07-01 | 2007-01-18 | Nihon Techno-Plus Co Ltd | 酸化膜厚さ測定方法および装置 |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2021166769A1 (ja) * | 2020-02-19 | 2021-08-26 | 三菱重工業株式会社 | 超音波検査の信号処理方法及び装置並びに厚み計測方法及び装置 |
| JP2021131307A (ja) * | 2020-02-19 | 2021-09-09 | 三菱重工業株式会社 | 超音波検査の信号処理方法及び装置並びに厚み計測方法及び装置 |
| JP7369059B2 (ja) | 2020-02-19 | 2023-10-25 | 三菱重工業株式会社 | 超音波検査の信号処理方法及び装置並びに厚み計測方法及び装置 |
| CN111486804A (zh) * | 2020-06-15 | 2020-08-04 | 东莞职业技术学院 | 用于精密部件厚度测量的信号处理方法及测量方法 |
| JP2023079608A (ja) * | 2021-11-29 | 2023-06-08 | 株式会社東芝 | 検査システム、検査装置、検査方法、およびプログラム |
| JP7712734B2 (ja) | 2021-11-29 | 2025-07-24 | 株式会社東芝 | 検査システム、検査装置、検査方法、およびプログラム |
| CN121411121A (zh) * | 2025-12-26 | 2026-01-27 | 东莞市佳源达科技有限公司 | 一种超声波焊接振动系统q值测量及pid自适应控制方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7114390B2 (en) | Ultrasonic liquid level monitor | |
| US11215489B2 (en) | Apparatus and method for measuring the flow velocity of a fluid in a pipe | |
| US10551230B2 (en) | Measuring system for measuring at least one parameter of a fluid | |
| RU2014105294A (ru) | Вибрационный измеритель и соответствующий способ для определения резонансной частоты | |
| US11099042B2 (en) | Clamp-on ultrasonic flowmeter determining flow rate corresponding to phase velocity of low order asymmetric mode from plate wave generation | |
| EP3710795B1 (en) | Device and method for detecting deposition layers in a conduit conducting a liquid or a soft medium and/or for level detection | |
| JP2011002326A (ja) | 超音波液面計 | |
| JP2009002707A (ja) | 超音波液体検知装置 | |
| US3028749A (en) | Ultrasonic fluid density measuring system | |
| JP2008203207A (ja) | 液体検知装置 | |
| JP2008203205A (ja) | 液体検知装置 | |
| JP2010071813A (ja) | 超音波液面計 | |
| JP3234197B2 (ja) | 超音波センサ及びこれを用いた対象物検出方法 | |
| JP2009031136A (ja) | 超音波液体検知装置 | |
| US11193911B2 (en) | Method for determining the moisture content within a cooking chamber of a cooking device, and cooking device | |
| JP2009109296A (ja) | 超音波液面計 | |
| JP3436179B2 (ja) | 超音波流量計及び流量計測方法 | |
| JP2008203204A (ja) | 液体検知装置 | |
| JP4363141B2 (ja) | 材質検出方法及び材質検出装置 | |
| JPH1183594A (ja) | 測定装置 | |
| JP4498312B2 (ja) | 水位検出装置並びに設備機器 | |
| JP2023123323A (ja) | レベル検出装置 | |
| KR101782509B1 (ko) | 초음파 길이 측정기 | |
| RU80011U1 (ru) | Акустический газоанализатор | |
| SU1142785A1 (ru) | Интерферометр дл измерени скорости и коэффициента поглощени ультразвука в жидкост х и газах |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20101004 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110930 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20120413 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120417 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20120828 |