JP2009106955A - アクスルビームの製造方法 - Google Patents
アクスルビームの製造方法 Download PDFInfo
- Publication number
- JP2009106955A JP2009106955A JP2007280432A JP2007280432A JP2009106955A JP 2009106955 A JP2009106955 A JP 2009106955A JP 2007280432 A JP2007280432 A JP 2007280432A JP 2007280432 A JP2007280432 A JP 2007280432A JP 2009106955 A JP2009106955 A JP 2009106955A
- Authority
- JP
- Japan
- Prior art keywords
- axle beam
- pressing
- seat
- press
- front axle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Forging (AREA)
Abstract
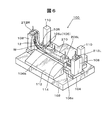
【解決手段】プレス装置1は、その上型側構造体200に、シリンダ214によって移動可能な左右の座押し型206を含み2回プレス動作によってフロントアクスルビームWの左右のバネ座10をプレス成形する。各プレス動作では、一方の座押し型206L(206R)が作動位置にセットされて、これに対応するバネ座10L(10R)がプレス成形される。
【選択図】図6
Description
リーフスプリングが着座する左右一対のバネ座を備えたアクスルビームの製造方法であって、
鍛造又は鋳造によってアクスルビームの成型品を作る成形工程と;
該成形工程の直後の熱間状態の前記アクスルビームからバリ取りするバリ取り工程と;
該バリ取り工程の直後の熱間状態の前記アクスルビームをプレス装置に位置決めする工程であって、前記アクスルビームが前記バネ座を上に向けた状態で前記プレス装置内に位置決めされる位置決め工程と;
前記アクスルビームの一方のバネ座の座押し処理する第1の座押し型をセットして該一方のバネ座をプレス成形する第1回目のプレス工程と;
前記アクスルビームの他方のバネ座の座押し処理する第2の座押し型をセットして該他方のバネ座をプレス成形する第2回目のプレス工程とを有するアクスルビームの製造方法を提供することにより達成される。
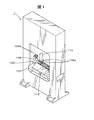
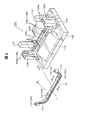
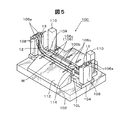
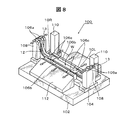
上述したプレス装置1を使ってバネ座10の上面を平坦に成形する座押し処理を以下に説明する。鍛造によって成形したフロントアクスルビームWの左右のバネ座10L、10Rは、成形型からフロントアクスルビームWを離型するための抜き勾配を有しており、この抜き勾配を備えたバネ座10はプレス装置1によって平坦面に成形される。
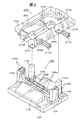
プレス装置1は、次に、上型側構造体200が下降して第1回目のプレス動作を行う。図6は、この第1回目のプレス動作を説明するための図である。図6から分かるように、作動位置にセットされている左側の座押し型206LによってフロントアクスルビームWの左側のバネ座10Lの上面がプレス成形され、この左側のバネ座10Lのプレス成形の際に、フロントアクスルビームW(ビーム本体11)の中央部分は中央部分押さえ型210によって押し付けられ、また、フロントアクスルビームW(ビーム本体11)の左右の起立端部12L、12Rの上端面は端部押さえ型212L、212Rによって押し付けられる。
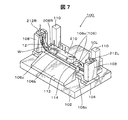
次に、上型側構造体200が下降して第2回目のプレス動作を行う。図7は、この第2回目のプレス動作を説明するための図である。作動位置にセットされている右側の座押し型206RによってフロントアクスルビームWの右側のバネ座10Rの上面がプレス成形される。この右側のバネ座10Rのプレス成形の際に、フロントアクスルビームW(ビーム本体11)の中央部分は中央部分押さえ型210によって押し付けられ、また、フロントアクスルビームW(ビーム本体11)の左右の起立端部12L、12Rの上端面は端部押さえ型212L、212Rによって押し付けられる。
1 プレス装置
10 フロントアクスルビームのバネ座
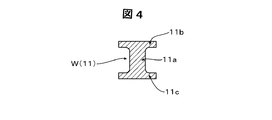
11 フロントアクスルビームのビーム本体
12 フロントアクスルビームの起立端部
13 フロントアクスルビームの軸受け穴
100 プレス装置の下型側構造体
106 クランパー機構
106a 第1クランパー(起立端部の上端部を把持)
106b 第2クランパー(ビーム本体の中央部分の直立壁を把持)
106c 第3クランパー(バネ座の部分を把持)
200 プレス装置の上型側構造体
204 上側ベースプレート
206 座押し型
208 平行溝
210 中央押さえ型
212 端部押さえ型
214 シリンダ
Claims (6)
- リーフスプリングが着座する左右一対のバネ座を備えたアクスルビームの製造方法であって、
鍛造又は鋳造によってアクスルビームの成型品を作る成形工程と;
該成形工程の直後の熱間状態の前記アクスルビームからバリ取りするバリ取り工程と;
該バリ取り工程の直後の熱間状態の前記アクスルビームをプレス装置に位置決めする工程であって、前記アクスルビームが前記バネ座を上に向けた状態で前記プレス装置内に位置決めされる位置決め工程と;
前記アクスルビームの一方のバネ座の座押し処理する第1の座押し型をセットして該一方のバネ座をプレス成形する第1回目のプレス工程と;
前記アクスルビームの他方のバネ座の座押し処理する第2の座押し型をセットして該他方のバネ座をプレス成形する第2回目のプレス工程とを有するアクスルビームの製造方法。 - 前記プレス装置の下降動によりプレス動作する上型側構造体が、前記アクスルビームの左右のバネ座に対応して配置され且つ互いに独立して移動可能な左右の座押し型を含み、
前記第1回目のプレス工程では、前記アクスルビームの一方のバネ座に対応する一方の座押し型が該一方のバネ座をプレス成形可能な作動位置にセットされると共に前記他方のバネ座に対応する他方の座押し型が該他方のバネ座から遠ざかった非作動位置にセットされた状態でプレス動作が行われ、
前記第2回目のプレス工程では、前記アクスルビームの他方のバネ座に対応する他方の座押し型が該他方のバネ座をプレス成形可能な作動位置にセットされると共に前記一方のバネ座に対応する一方の座押し型が該一方のバネ座から遠ざかった非作動位置にセットされた状態でプレス動作が行われる、請求項1に記載のアクスルビームの製造方法。 - 前記アクスルビームがフロントアクスルビームである、請求項1又は2に記載のアクスルビームの製造方法。
- 鋳造又は鍛造により成形され且つリーフスプリングを載置する左右のバネ座を備えたフロントアクスルビームを熱間状態でプレス装置によってプレス成形するアクスルビームの製造方法であって、
前記プレス装置の定置した下型側構造体が、前記左右のバネ座を上に向けた状態で前記フロントアクスルビームを位置決めするクランパー機構を含み;
前記プレス装置の上型側構造体が、該クランパー機構によって位置決めされた前記フロントアクスルビームの左右のバネ座に夫々対応した左右の座押し型を含み;
熱間状態の前記フロントアクスルビームを前記クランパー機構によって位置決めする位置決め工程と;
前記左右の座押し型の一方の座押し型を前記フロントアクスルビームの一方のバネ座に対応した作動位置にセットし、他方の座押し型を前記フロントアクスルビームの他方のバネ座から遠ざけた非作動位置にセットした状態でプレス動作が行われて、前記一方の座押し型により前記フロントアクスルビームの一方のバネ座をプレス成形する第1回目のプレス工程と;
前記左右の座押し型の他方の座押し型を前記フロントアクスルビームの他方のバネ座に対応した作動位置にセットし、一方の座押し型を前記フロントアクスルビームの一方のバネ座から遠ざけた非作動位置にセットした状態でプレス動作が行われて、前記他方の座押し型により前記フロントアクスルビームの他方のバネ座をプレス成形する第2回目のプレス工程とを有するアクスルビームの製造方法。 - 前記プレス装置が、前記左右の座押し型を前記作動位置と前記非作動位置とに移動させるための駆動手段を含む、請求項2〜4のいずれか一項に記載のアクスルビームの製造方法。
- 前記プレス装置の上型側構造体が、前記フロントアクスルビームの左右のバネ座の間に位置する中央部分に対応した中央押さえ型を更に含み、
前記第1回目のプレス工程において、前記フロントアクスルビームの一方のバネ座をプレス成形する際に、前記中央押さえ型によって前記フロントアクスルビームの中央部分を押し付け;
前記第2回目のプレス工程において、前記フロントアクスルビームの他方のバネ座をプレス成形する際に、前記中央押さえ型によって前記フロントアクスルビームの中央部分を押し付ける、請求項2〜5のいずれか一項に記載のアクスルビームの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007280432A JP4917000B2 (ja) | 2007-10-29 | 2007-10-29 | アクスルビームの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007280432A JP4917000B2 (ja) | 2007-10-29 | 2007-10-29 | アクスルビームの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2009106955A true JP2009106955A (ja) | 2009-05-21 |
| JP4917000B2 JP4917000B2 (ja) | 2012-04-18 |
Family
ID=40776062
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007280432A Active JP4917000B2 (ja) | 2007-10-29 | 2007-10-29 | アクスルビームの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4917000B2 (ja) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018186372A1 (ja) | 2017-04-05 | 2018-10-11 | 新日鐵住金株式会社 | フロントアクスルビームおよびその製造方法 |
| WO2018186380A1 (ja) | 2017-04-05 | 2018-10-11 | 新日鐵住金株式会社 | フロントアクスルビームおよびその製造方法 |
| WO2018186376A1 (ja) | 2017-04-05 | 2018-10-11 | 新日鐵住金株式会社 | フロントアクスルビームおよびその製造方法 |
| JP2019155945A (ja) * | 2018-03-07 | 2019-09-19 | いすゞ自動車株式会社 | アクスルビーム |
| CN110829760A (zh) * | 2019-11-08 | 2020-02-21 | 精基科技有限公司 | 一种线圈热压成型装置 |
| JP2021109572A (ja) * | 2020-01-14 | 2021-08-02 | 日本製鉄株式会社 | フロントアクスルビーム及びその製造方法 |
| JP2021109573A (ja) * | 2020-01-14 | 2021-08-02 | 日本製鉄株式会社 | フロントアクスルビーム及びその製造方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0321501A (ja) * | 1989-06-20 | 1991-01-30 | Mitsubishi Motors Corp | フロントアクスルの製造方法 |
| JP2004168164A (ja) * | 2002-11-19 | 2004-06-17 | Sumitomo Metal Ind Ltd | フロントアクスルの加工方法、フロントアクスルの加工用の位置決め装置、及びフロントアクスルの加工用の治具装置、並びにフロントアクスルの製造方法 |
-
2007
- 2007-10-29 JP JP2007280432A patent/JP4917000B2/ja active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0321501A (ja) * | 1989-06-20 | 1991-01-30 | Mitsubishi Motors Corp | フロントアクスルの製造方法 |
| JP2004168164A (ja) * | 2002-11-19 | 2004-06-17 | Sumitomo Metal Ind Ltd | フロントアクスルの加工方法、フロントアクスルの加工用の位置決め装置、及びフロントアクスルの加工用の治具装置、並びにフロントアクスルの製造方法 |
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11390116B2 (en) | 2017-04-05 | 2022-07-19 | Nippon Steel Corporation | Front axle beam and production method thereof |
| WO2018186380A1 (ja) | 2017-04-05 | 2018-10-11 | 新日鐵住金株式会社 | フロントアクスルビームおよびその製造方法 |
| WO2018186376A1 (ja) | 2017-04-05 | 2018-10-11 | 新日鐵住金株式会社 | フロントアクスルビームおよびその製造方法 |
| WO2018186372A1 (ja) | 2017-04-05 | 2018-10-11 | 新日鐵住金株式会社 | フロントアクスルビームおよびその製造方法 |
| CN110545933A (zh) * | 2017-04-05 | 2019-12-06 | 日本制铁株式会社 | 前桥梁及其制造方法 |
| US11420472B2 (en) | 2017-04-05 | 2022-08-23 | Nippon Steel Corporation | Front axle beam and production method thereof |
| JPWO2018186380A1 (ja) * | 2017-04-05 | 2020-05-14 | 日本製鉄株式会社 | フロントアクスルビームおよびその製造方法 |
| JP2019155945A (ja) * | 2018-03-07 | 2019-09-19 | いすゞ自動車株式会社 | アクスルビーム |
| JP7079422B2 (ja) | 2018-03-07 | 2022-06-02 | いすゞ自動車株式会社 | アクスルビーム |
| CN110829760A (zh) * | 2019-11-08 | 2020-02-21 | 精基科技有限公司 | 一种线圈热压成型装置 |
| JP2021109573A (ja) * | 2020-01-14 | 2021-08-02 | 日本製鉄株式会社 | フロントアクスルビーム及びその製造方法 |
| JP2021109572A (ja) * | 2020-01-14 | 2021-08-02 | 日本製鉄株式会社 | フロントアクスルビーム及びその製造方法 |
| JP7323806B2 (ja) | 2020-01-14 | 2023-08-09 | 日本製鉄株式会社 | フロントアクスルビーム及びその製造方法 |
| JP7328545B2 (ja) | 2020-01-14 | 2023-08-17 | 日本製鉄株式会社 | フロントアクスルビーム及びその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4917000B2 (ja) | 2012-04-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4917000B2 (ja) | アクスルビームの製造方法 | |
| CN103037995B (zh) | 减少金属冲压工艺中的废料和用于此目的的系统 | |
| CN104220184B (zh) | 由金属板制至少局部闭合的型材或管状构件的装置和方法 | |
| KR101088734B1 (ko) | 브레이크 피스톤 제조방법 | |
| JP3415358B2 (ja) | 複合成形型および複合成形方法 | |
| KR20140100268A (ko) | 열간 캠코어 방식을 이용한 차량용 토션빔 성형장치 | |
| CN201493374U (zh) | 汽车车架纵梁成型模具 | |
| CN102601269A (zh) | 四周封闭件的翻边成型工艺及其成型件 | |
| CN206139735U (zh) | 一种汽车左右下控制臂上板翻边冲压模具 | |
| JP4917001B2 (ja) | フロントアクスルビームの製造方法 | |
| JP7335198B2 (ja) | 長尺形状部品のプレス成形法、及び同成形法により成形した車両用ピラー部材 | |
| KR100748675B1 (ko) | 프레스용 금형 클램프 장치 | |
| JP3765889B2 (ja) | 金型装置及びこの金型装置を用いたパンチプレス | |
| KR20160145934A (ko) | 차량의 프레임 구성용 체결 하우징의 제조방법 | |
| JPH08168825A (ja) | ベンド型装置 | |
| CN211839795U (zh) | 一种b型截面前防撞梁切斜端头模具 | |
| CN208840301U (zh) | 后下摆臂焊接组件对冲孔模具 | |
| JP4668435B2 (ja) | 車体パネルのプレス装置 | |
| JP3828412B2 (ja) | 閉断面部付きパネル部材の成形方法及び閉断面部付きパネル部材の成形装置 | |
| JP3783944B2 (ja) | 板材曲げ加工機の押え型取り付け構造 | |
| CN222790366U (zh) | 一种汽车侧梁加强板的冲压成型模具 | |
| JP4156103B2 (ja) | ゴムプレス用成形型を用いた成形方法 | |
| CN114589253B (zh) | 冲压模具 | |
| JP3607192B2 (ja) | プレス加工装置 | |
| CN222695700U (zh) | 皮卡汽车左、右上边梁后加强板连续模 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20101022 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20111222 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120104 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120125 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150203 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4917000 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |