JP2009113221A - 射出成型用金型 - Google Patents
射出成型用金型 Download PDFInfo
- Publication number
- JP2009113221A JP2009113221A JP2007285632A JP2007285632A JP2009113221A JP 2009113221 A JP2009113221 A JP 2009113221A JP 2007285632 A JP2007285632 A JP 2007285632A JP 2007285632 A JP2007285632 A JP 2007285632A JP 2009113221 A JP2009113221 A JP 2009113221A
- Authority
- JP
- Japan
- Prior art keywords
- template
- mounting plate
- slide core
- plate
- movable
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000001746 injection moulding Methods 0.000 title claims abstract description 9
- 239000011347 resin Substances 0.000 claims abstract description 51
- 229920005989 resin Polymers 0.000 claims abstract description 51
- 238000000465 moulding Methods 0.000 claims abstract description 38
- 125000006850 spacer group Chemical group 0.000 claims abstract description 30
- 238000002347 injection Methods 0.000 claims description 12
- 239000007924 injection Substances 0.000 claims description 12
- 238000003825 pressing Methods 0.000 claims description 6
- 238000001125 extrusion Methods 0.000 claims description 3
- 238000001816 cooling Methods 0.000 abstract description 12
- 230000006835 compression Effects 0.000 abstract description 4
- 238000007906 compression Methods 0.000 abstract description 4
- 239000000243 solution Substances 0.000 abstract 1
- 239000011800 void material Substances 0.000 abstract 1
- 230000000052 comparative effect Effects 0.000 description 5
- 238000000034 method Methods 0.000 description 5
- 238000007711 solidification Methods 0.000 description 5
- 230000008023 solidification Effects 0.000 description 5
- 230000004323 axial length Effects 0.000 description 4
- 238000007373 indentation Methods 0.000 description 4
- 239000000463 material Substances 0.000 description 4
- 230000002265 prevention Effects 0.000 description 4
- 239000004743 Polypropylene Substances 0.000 description 3
- 229920006324 polyoxymethylene Polymers 0.000 description 3
- 238000002474 experimental method Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- -1 polybutylene terephthalate Polymers 0.000 description 2
- 229920001707 polybutylene terephthalate Polymers 0.000 description 2
- 239000004417 polycarbonate Substances 0.000 description 2
- 229930182556 Polyacetal Natural products 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 239000002826 coolant Substances 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 238000000605 extraction Methods 0.000 description 1
- JEIPFZHSYJVQDO-UHFFFAOYSA-N iron(III) oxide Inorganic materials O=[Fe]O[Fe]=O JEIPFZHSYJVQDO-UHFFFAOYSA-N 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 229920003229 poly(methyl methacrylate) Polymers 0.000 description 1
- 229920000515 polycarbonate Polymers 0.000 description 1
- 239000004926 polymethyl methacrylate Substances 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 230000001629 suppression Effects 0.000 description 1
Images




Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
【課題】簡単な構造でヒケやボイドの発生を顕著に抑えた製品の成形が可能な射出成型用金型とする。
【解決手段】固定側型板12に対する可動側型板22は内部にスライドコア64を収容する成型穴23を端面に開口し、成型穴のスライドコアと固定側型板間にキャビティCを形成する。可動側型板を固定したブロック30と可動側取付板20の間に傾斜面を有するスペーサ40を設ける。キャビティに溶融樹脂を射出充填したあと、冷却の途中でスペーサを抜くことにより、可動側型板が可動側取付板方向に変位するので、スライドベース60を介して可動側取付板に着座しているスライドコアが相対的に固定側型板方向にスライドして押込まれ、キャビティ内の樹脂を圧縮して、ヒケやボイドの発生を抑える。固定側型板と可動側型板間のパーティング部に複雑な圧縮機構を要しない。
【選択図】図1
【解決手段】固定側型板12に対する可動側型板22は内部にスライドコア64を収容する成型穴23を端面に開口し、成型穴のスライドコアと固定側型板間にキャビティCを形成する。可動側型板を固定したブロック30と可動側取付板20の間に傾斜面を有するスペーサ40を設ける。キャビティに溶融樹脂を射出充填したあと、冷却の途中でスペーサを抜くことにより、可動側型板が可動側取付板方向に変位するので、スライドベース60を介して可動側取付板に着座しているスライドコアが相対的に固定側型板方向にスライドして押込まれ、キャビティ内の樹脂を圧縮して、ヒケやボイドの発生を抑える。固定側型板と可動側型板間のパーティング部に複雑な圧縮機構を要しない。
【選択図】図1
Description
本発明は、射出成型により樹脂製品を成形するための射出成型用金型の構造に関する。
現今、多くの樹脂製品が射出成型によって製作されている。これは射出装置で溶融した樹脂を金型内に射出充填し、金型内で冷却・固化させた後、取り出す過程を踏む。
ところで、このようにして製作される樹脂製品には、樹脂物性の特徴から冷却・固化の段階で収縮して、複雑形状の場合には厚肉部に引っ張られて表面にいわゆるヒケが発生し、あるいは単純な塊形状でも内部にボイドが発生してしまうので、商品として欠陥品となる場合がある。
そこで、従来より、ヒケやボイドの発生を防止するための射出成型装置や、射出成型方法が種々提案されている。
ところで、このようにして製作される樹脂製品には、樹脂物性の特徴から冷却・固化の段階で収縮して、複雑形状の場合には厚肉部に引っ張られて表面にいわゆるヒケが発生し、あるいは単純な塊形状でも内部にボイドが発生してしまうので、商品として欠陥品となる場合がある。
そこで、従来より、ヒケやボイドの発生を防止するための射出成型装置や、射出成型方法が種々提案されている。
例えば、特開平9−248844号公報には、フレネルレンズシートの製造方法として、金型内に溶融した樹脂を供給した後、または供給しながら金型への型締力を上昇させて樹脂を圧縮させる方法が開示されている。
ここで用いられている金型装置は、固定側型板の掘り込みに収容されるとともにスプリングにより可動側型板との対向面から可動側型板方向へ突出付勢された樹脂漏れ防止駒を備えている。固定側型板に接続された射出装置から溶融した樹脂がスプールを通って、固定側型板と可動側型板の間のキャビティに供給されるとき、樹脂漏れ防止駒がキャビティの周囲を密閉している。
型締力を上昇させることにより、冷却・固化の段階で樹脂が収縮する分だけ金型が閉じていくので、ヒケやボイドの発生が防止されるのを狙ったものである。
特開平9−248844号公報
特開平10−58502号公報
ここで用いられている金型装置は、固定側型板の掘り込みに収容されるとともにスプリングにより可動側型板との対向面から可動側型板方向へ突出付勢された樹脂漏れ防止駒を備えている。固定側型板に接続された射出装置から溶融した樹脂がスプールを通って、固定側型板と可動側型板の間のキャビティに供給されるとき、樹脂漏れ防止駒がキャビティの周囲を密閉している。
型締力を上昇させることにより、冷却・固化の段階で樹脂が収縮する分だけ金型が閉じていくので、ヒケやボイドの発生が防止されるのを狙ったものである。
しかしながら、特開平9−248844号公報に開示された金型装置は、可動側型板を相対的に固定側型板に向けて押圧変位することにより型締力を上昇させるため、固定側型板と可動側型板間のパーティング部を開いておかねばならず、したがってキャビティ密閉のためには樹脂漏れ防止駒が必須となって、構造の複雑化により金型の製作コストの大幅な増大が問題となる。
同じく、樹脂漏れ防止駒が必須であるため、レンズのような平たい形状の単純形状の製品の成形に限定され、肉厚方向に複雑な形状や、穴が開いている形状の製品に対応できない。
また、塊状の本体から枝部を延ばしたり、その周辺から肉厚方向にフランジを有するなどの形状では、冷却・固化の速度の相違により例えば枝部が先に固化してパーティング部を適切なタイミングで閉じることができなくなる。
また、塊状の本体から枝部を延ばしたり、その周辺から肉厚方向にフランジを有するなどの形状では、冷却・固化の速度の相違により例えば枝部が先に固化してパーティング部を適切なタイミングで閉じることができなくなる。
一方、パーティング部を開かないで型面を変位させるようにした射出成型として、特開平10−58502号公報に開示されたものがある。
特開平10−58502号公報に開示された金型装置は、固定側型板としてのキャビティプレートに対して、可動側のコアプレートにコアを備えている。可動側にはコアプレートに対して変位可能なバックプレートを含んでおり、コアとバックプレートの間にはスプリングが設けられている。
特開平10−58502号公報に開示された金型装置は、固定側型板としてのキャビティプレートに対して、可動側のコアプレートにコアを備えている。可動側にはコアプレートに対して変位可能なバックプレートを含んでおり、コアとバックプレートの間にはスプリングが設けられている。
コアプレートとバックプレート間に間隙がある状態で、キャビティプレートとコアプレート間のキャビティ内に樹脂を射出すると、溶融樹脂の圧力を受けてコアがバックプレート側へ退避して圧力バランスが保持され、溶融樹脂の垂れ下がり現象を防止する。
樹脂の充填終了と同時にバックプレートが間隙をなくしてコアプレートへ押圧され、これによりコアもキャビティプレートに対して設定位置となるものである。
樹脂の充填終了と同時にバックプレートが間隙をなくしてコアプレートへ押圧され、これによりコアもキャビティプレートに対して設定位置となるものである。
しかしながら、特開平10−58502号公報のものは、圧力バランスによって溶融樹脂の垂れ下がり現象を防止することが目的であり、樹脂の冷却・固化の際の収縮に起因するヒケやボイドの発生を防止するための構成を有していない。
したがって本発明は、上記従来の問題点にかんがみ、低コストで実現できる簡単な構造で、ヒケやボイドの発生を顕著に抑えた製品の成形が可能な射出成型用金型を提供することを目的とする。
このため、本発明の射出成型用金型は、第1の型板を支持した取付板を第2の型板に対してストローク可能に配置し、第1の型板には、ストローク方向に延びるとともに第2の型板に対向する端面に開口し、端面を第2の型板に当接させたとき溶融樹脂が射出充填されるキャビティを形成する成型穴を備え、該成型穴には内部にスライドコアを収容し、該スライドコアをスライドさせてキャビティの容積を圧縮可能な押込み手段を有するものとした。
本発明によれば、スライドコアをスライドさせてキャビティ内の樹脂を圧縮することにより、ヒケやボイドの発生を顕著に抑えた製品を成形することができる。
そして、第1の型板と第2の型板のパーティング部を開閉することなくキャビティ内の樹脂を圧縮するので、パーティング部の構造を複雑にする必要がなく、低コストで実現できる。
そして、第1の型板と第2の型板のパーティング部を開閉することなくキャビティ内の樹脂を圧縮するので、パーティング部の構造を複雑にする必要がなく、低コストで実現できる。
以下、本発明の実施の形態について説明する。
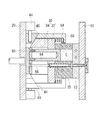
図1は、実施の形態の構造を示す一部外観断面図である。
金型の固定側は、固定側取付板10に固定側型板12が取り付けられ、固定側取付板10および固定側型板12を貫通してノズル14が設けられている。ノズル14には溶融樹脂を供給する不図示の射出装置が接続される。
固定側型板12には後述する可動側の成型穴23に対応する面にそって冷却液を通流させる冷却通路16が設けられている。
図1は、実施の形態の構造を示す一部外観断面図である。
金型の固定側は、固定側取付板10に固定側型板12が取り付けられ、固定側取付板10および固定側型板12を貫通してノズル14が設けられている。ノズル14には溶融樹脂を供給する不図示の射出装置が接続される。
固定側型板12には後述する可動側の成型穴23に対応する面にそって冷却液を通流させる冷却通路16が設けられている。
可動側は、可動側取付板20と、前端面が固定側型板12と対向する可動側型板22と、可動側型板22を固定支持したブロック30とを有する。ブロック30は可動側型板22の背面をカバーするカバープレート32と、カバープレートから可動側取付板20方向へ延びる脚部34とを備え、脚部34と可動側取付板20との間にスペーサ40が設けられている。
可動側取付板20は、不図示の第1の油圧シリンダに連結され、固定側へ向って進退(ストローク)可能となっている。
可動側型板22とブロック30のカバープレート32には、成形されるべき製品本体部の断面形状に対応する成型穴23が貫通して設けられ、成型穴23にはスライドコア64が挿入されている。
可動側取付板20は、不図示の第1の油圧シリンダに連結され、固定側へ向って進退(ストローク)可能となっている。
可動側型板22とブロック30のカバープレート32には、成形されるべき製品本体部の断面形状に対応する成型穴23が貫通して設けられ、成型穴23にはスライドコア64が挿入されている。
可動側型板22の前端面には、製品本体部から延びる薄肉の枝部に対応する枝凹部24と、溶融樹脂案内用のランナー凹部25とが、成型穴23につながって形成されている。
さらに可動側型板22には、ランナー凹部25から背面に向かって延びるロッド孔26が設けられ、可動側型板22からカバープレート32にかけてロッド孔26と軸心を一致させたスプリング収容部27が設けられている。スプリング収容部27はカバープレート32の背面側に底壁36を有し、底壁には可動側型板22のロッド孔26と軸心を一致させた貫通孔38が設けられている。
可動側型板22にはまた、成型穴23を囲んで冷却通路28が設けられ、必要に応じてスライドコア64にも冷却通路が設けられる。
さらに可動側型板22には、ランナー凹部25から背面に向かって延びるロッド孔26が設けられ、可動側型板22からカバープレート32にかけてロッド孔26と軸心を一致させたスプリング収容部27が設けられている。スプリング収容部27はカバープレート32の背面側に底壁36を有し、底壁には可動側型板22のロッド孔26と軸心を一致させた貫通孔38が設けられている。
可動側型板22にはまた、成型穴23を囲んで冷却通路28が設けられ、必要に応じてスライドコア64にも冷却通路が設けられる。
ブロック30の脚部34は、成型穴23および貫通孔38の各開口まわりを避けて、カバープレート32の側縁部から可動側取付板20へ向かって延びている。脚部34の先端と可動側取付板20の間にスペーサ40が挟まれる。
カバープレート32は可動側型板22より側方へ張り出しており、可動側取付板20からはカバープレート32の前方まで型保持壁50が延びている。型保持壁50の前端にはカバープレート32の前面と対向して凹部形状のスプリング支持穴53を備えるスプリング受け部52が設けられている。スプリング支持穴53に保持されたスプリング54がスプリング受け部52とカバープレート32の間に設けられて、互いに連結固定された可動側型板22とブロック30を可動側取付板20方向に付勢している。
型保持壁50とスプリング54は、カバープレート32の周辺複数箇所、例えばカバープレートの平面形状が4角形の場合には各辺に設けられる。
これにより、可動側型板22、ブロック30およびスペーサ40はユニット化されて、固定側に対して、可動側取付板20とともに変位可能となっているとともに、可動側自体においては可動側型板22とブロック30は型保持壁50にそって可動側取付板20に対して変位可能である。
これにより、可動側型板22、ブロック30およびスペーサ40はユニット化されて、固定側に対して、可動側取付板20とともに変位可能となっているとともに、可動側自体においては可動側型板22とブロック30は型保持壁50にそって可動側取付板20に対して変位可能である。
スペーサ40のブロック30の脚部34との当接面41は傾斜しており、スペーサ40は外方より内方側が細いくさび形状をしている。
スペーサ40はモータ44から延びるネジ軸45と噛み合うネジ穴42を備え、モータ44の駆動により可動側取付板20上をスライド可能となっている。モータ44、ネジ軸45、およびスペーサ40のネジ穴42によりスペーサ駆動機構が構成される。
スペーサ40はモータ44から延びるネジ軸45と噛み合うネジ穴42を備え、モータ44の駆動により可動側取付板20上をスライド可能となっている。モータ44、ネジ軸45、およびスペーサ40のネジ穴42によりスペーサ駆動機構が構成される。
スペーサ40およびブロック30の脚部34に挟まれた空間には、スライドベース60が配置される。
スライドベース60は、第1プレート61と第2プレート62とからなる。第1プレート61には、可動側型板22およびカバープレート32の成型穴23に挿入されるスライドコア64がボルト65により取り付けられるとともに、カバープレート32の貫通孔38に対応させたプッシャ66が取り付けられている。第2プレート62は第1プレート61の裏面に現れたボルト穴をカバーし、プッシャ66のヘッドを押さえている。
スライドベース60は、第1プレート61と第2プレート62とからなる。第1プレート61には、可動側型板22およびカバープレート32の成型穴23に挿入されるスライドコア64がボルト65により取り付けられるとともに、カバープレート32の貫通孔38に対応させたプッシャ66が取り付けられている。第2プレート62は第1プレート61の裏面に現れたボルト穴をカバーし、プッシャ66のヘッドを押さえている。
スライドコア64は、成型穴23内の樹脂の成形過程では樹脂を押し込み、冷却後は製品となった樹脂を成型穴23から押し出す機能をもつ。
なお、とくに図示しないが、スライドベース60とカバープレート32の間にリターンスプリングを設けて、スライドベース60を可動側取付板20方向に付勢するようにしてもよい。
なお、とくに図示しないが、スライドベース60とカバープレート32の間にリターンスプリングを設けて、スライドベース60を可動側取付板20方向に付勢するようにしてもよい。
モータ44を駆動してスペーサ40を内方の所定位置へ押し込んだ状態で、カバープレート32と可動側取付板20間の距離が第1の距離となる。そして、可動側型板22を固定側型板12に当接したとき、成型穴23におけるスライドコア64と固定側型板12とに挟まれた空間が樹脂を充填されるキャビティCとなる。
キャビティCの軸方向長さ、すなわちそれぞれ成型穴に臨む固定側型板12とスライドコア64の前端面との間隔は、製品本体部の軸方向長さよりも所定量だけ長くなるように設定されている。
キャビティCの軸方向長さ、すなわちそれぞれ成型穴に臨む固定側型板12とスライドコア64の前端面との間隔は、製品本体部の軸方向長さよりも所定量だけ長くなるように設定されている。
可動側取付板20には、不図示の第2の油圧シリンダから延びる突き出しロッド70を通すロッド穴21が設けられ、突き出しロッド70によりスライドベース60を押すことによりスライドコア64をスライドさせることができるようになっている。
可動側型板22のロッド孔26にはカバープレート32側にヘッド74を備えるランナー突き出しロッド73が挿入され、スプリング収容部27に配置したスプリング76によりヘッド74がスプリング収容部27の底壁36方向に付勢されている。
可動側型板22のロッド孔26にはカバープレート32側にヘッド74を備えるランナー突き出しロッド73が挿入され、スプリング収容部27に配置したスプリング76によりヘッド74がスプリング収容部27の底壁36方向に付勢されている。
ランナー突き出しロッド73のヘッド74がスプリング収容部27の底壁36に当接している状態で、当該ヘッド74とプッシャ66の先端間には所定の間隙Sが設けられている。
成形過程でスライドコア64がキャビティC内の樹脂を圧縮する際に、スライドベース60を介してスライドコア64とともに変位するプッシャ66が同時にランナー突き出しロッド73を押すと容量の少ないランナー凹部25内の樹脂が高い圧縮率となる結果、あるいはまた容量の少ないためにランナー部分の固化が進んでいる結果、スライドコア64がキャビティC内の製品部分を十分圧縮することができなくなる。また容量の少ないランナー部分を圧縮することでノズル14のゲートにも負担を掛けることになる。
このため、上記所定の間隙Sは、スライドコア64による製品本体部の圧縮が止まったあと、初めてプッシャ68がランナー突き出しロッド73に当接するように設定するのが好ましい。
成形過程でスライドコア64がキャビティC内の樹脂を圧縮する際に、スライドベース60を介してスライドコア64とともに変位するプッシャ66が同時にランナー突き出しロッド73を押すと容量の少ないランナー凹部25内の樹脂が高い圧縮率となる結果、あるいはまた容量の少ないためにランナー部分の固化が進んでいる結果、スライドコア64がキャビティC内の製品部分を十分圧縮することができなくなる。また容量の少ないランナー部分を圧縮することでノズル14のゲートにも負担を掛けることになる。
このため、上記所定の間隙Sは、スライドコア64による製品本体部の圧縮が止まったあと、初めてプッシャ68がランナー突き出しロッド73に当接するように設定するのが好ましい。
つぎに、以上のように構成された射出成型用金型による成形要領について図2のフローチャートにより説明する。
成形工程は第1の油圧シリンダにより可動側取付板20を退避位置にして、可動側型板22と固定側型板12とが離間している状態から開始する。
まずステップ100において、スペーサ40と、第2の油圧シリンダから延びる突き出しロッド70とを初期位置に設定する。
すなわち、スペーサ40はスペーサ駆動機構により内方へ押し込まれて、カバープレート32と可動側取付板20間の距離が第1の距離となっている。
また、突き出しロッド70は可動側取付板20の前面から退避している。
成形工程は第1の油圧シリンダにより可動側取付板20を退避位置にして、可動側型板22と固定側型板12とが離間している状態から開始する。
まずステップ100において、スペーサ40と、第2の油圧シリンダから延びる突き出しロッド70とを初期位置に設定する。
すなわち、スペーサ40はスペーサ駆動機構により内方へ押し込まれて、カバープレート32と可動側取付板20間の距離が第1の距離となっている。
また、突き出しロッド70は可動側取付板20の前面から退避している。
ステップ101において、第1の油圧シリンダを作動させて、可動側型板22を可動側取付板20と一体に固定側へ移動させ、固定側型板12に当接させて一定圧力で型締めする。この状態で、前述のように、可動側型板22と固定側型板12の間には成型穴23を固定側型板12とスライドコア64とで閉じた、製品本体部に対応するキャビティCが形成される。
カバープレート32と可動側取付板20間の距離が第1の距離である状態において、キャビティCの長さ、すなわちスライドコア64の前端面と固定側型板12との間隔は製品本体部の軸方向長さの設計値よりも後述する押込量だけ長く設定される。
カバープレート32と可動側取付板20間の距離が第1の距離である状態において、キャビティCの長さ、すなわちスライドコア64の前端面と固定側型板12との間隔は製品本体部の軸方向長さの設計値よりも後述する押込量だけ長く設定される。
次のステップ102で、固定側のノズル14に接続した射出装置から溶融樹脂を供給する。溶融樹脂は、ノズル14からランナー凹部25を通ってキャビティCへ充填される。先の図1がこの状態を示している。
スライドベース60とカバープレート32の間にリターンスプリングがない場合でも、充填される溶融樹脂に押されて、スライドコア64はそれが取り付けられているスライドベース60が可動側取付板20に着座するまで後退する。
このあとステップ103で、溶融樹脂充填後、所定時間が経過したかをチェックする。この時間経過の中でキャビティCに充填された樹脂は冷却されていく。
スライドベース60とカバープレート32の間にリターンスプリングがない場合でも、充填される溶融樹脂に押されて、スライドコア64はそれが取り付けられているスライドベース60が可動側取付板20に着座するまで後退する。
このあとステップ103で、溶融樹脂充填後、所定時間が経過したかをチェックする。この時間経過の中でキャビティCに充填された樹脂は冷却されていく。
予め設定した所定時間が経過すると、ステップ104へ進んで、型締め圧力を解除する。
そしてステップ105において、スペーサ駆動機構のモータ44を駆動してスペーサ40を外方へ所定量抜き出すとともに、ステップ106で再度型締め圧力を加える。
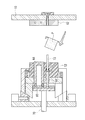
この結果、図3に示すように、スペーサ40の抜き出しによりスペーサ40とブロック30の脚部34間の傾斜にそって相対的にブロック30が可動側取付板20方向に変位して、カバープレート32と可動側取付板20間の距離が短くなって第2の距離となる。
そしてステップ105において、スペーサ駆動機構のモータ44を駆動してスペーサ40を外方へ所定量抜き出すとともに、ステップ106で再度型締め圧力を加える。
この結果、図3に示すように、スペーサ40の抜き出しによりスペーサ40とブロック30の脚部34間の傾斜にそって相対的にブロック30が可動側取付板20方向に変位して、カバープレート32と可動側取付板20間の距離が短くなって第2の距離となる。
これにより、成型穴23内のスライドコア64の前端面が、第1の距離と第2の距離の差分だけ相対的に固定側型板12方向に移動して、キャビティC内の冷却途中の樹脂を押し込む。
スペーサ40の抜き出し量は、これにより移動したスライドコア64の前端面と固定側型板12との間隔が、製品本体部の軸方向長さの設計値となるように設定される。
スペーサ40の抜き出し量は、これにより移動したスライドコア64の前端面と固定側型板12との間隔が、製品本体部の軸方向長さの設計値となるように設定される。
ステップ107において、冷却完了を確保するための所定時間が経過したかをチェックし、所定時間が経過すると、ステップ108へ進んで、図4に示すように、第1の油圧シリンダにより可動側取付板20を退避位置へ戻して型開きする。可動側取付板20の退避位置では、固定側型板12と可動側型板22間が製品本体部の軸方向長さよりも大きく離間する。
このあと、ステップ109で、図5に示すように、第2の油圧シリンダによりスライドベース60を押し出す。スライドベース60に取り付けられたスライドコア64が成型穴23内をスライドして、冷却、成形された製品本体部を成型穴23から押し出す。同時に、プッシャ66がランナー突き出しロッド73を介して、製品本体部とつながったランナー部も可動側型板12から押し出す。
これにより製品Pが離型されて、1回の成形を完了する。
これにより製品Pが離型されて、1回の成形を完了する。
つぎに、製品本体として各辺70mmの立方体を実施の形態の金型を用いて成形した例について、樹脂材料別にヒケの量を測定した結果を示す。ここでは、樹脂材料として、ABS、POM(ポリアセタール)、PC(ポリカーボネート)、PMMA(アクリル)、PBT(ポリブチレンテレフタレート)、およびPP(ポリプロピレン)を用いた。
ステップ104で解除する前後の型締力は150t(トン)である。
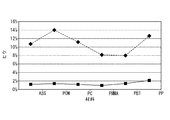
各樹脂材料別に設定した実際の押込量を図6に示す。ここで押込量とは、ステップ105において、スペーサ40を外方へ抜き出すことにより、スライドコア64を固定側型板12方向にスライドさせた量である。参考に、同じ立方体(各辺70mm)の製品を作ったと仮定したときの、上記押込量に相当するカタログ値から算出した理論収縮量を併記したが、押込量は実際の成形温度や押込みのタイミングなどとの組み合わせにより、あらかじめ実験により最適な量を設定する。
ステップ104で解除する前後の型締力は150t(トン)である。
各樹脂材料別に設定した実際の押込量を図6に示す。ここで押込量とは、ステップ105において、スペーサ40を外方へ抜き出すことにより、スライドコア64を固定側型板12方向にスライドさせた量である。参考に、同じ立方体(各辺70mm)の製品を作ったと仮定したときの、上記押込量に相当するカタログ値から算出した理論収縮量を併記したが、押込量は実際の成形温度や押込みのタイミングなどとの組み合わせにより、あらかじめ実験により最適な量を設定する。
図6の押込量で成形した製品のヒケは図7に実線で示すように、PPが約2%であったほかはいずれも1〜1.5%に収まっている。破線は押込みを行わず、スライドコア64の前端面と固定側型板12間の距離を70mmに固定したままで成形した場合の比較例である。比較例では8〜14%のヒケが発生しているのに対して、実施例では顕著にヒケが抑えられていることがわかる。
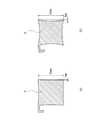
図8はPOMの場合の成形結果を示し、比較例の製品P’では、(b)に示すように、片面ごとのヒケ量が約5mmであったものが、実施例の製品Pでは、(a)に示すように、約1mmとなって大幅なヒケ抑制が得られた。
図8はPOMの場合の成形結果を示し、比較例の製品P’では、(b)に示すように、片面ごとのヒケ量が約5mmであったものが、実施例の製品Pでは、(a)に示すように、約1mmとなって大幅なヒケ抑制が得られた。
本実施の形態では、可動側型板22が発明における第1の型板に該当し、固定側型板12が第2の型板に、そして、可動側取付板20が取付板に該当する。
また、スペーサ40を抜き方向に移動させて可動側型板22の支持位置を可動側取付板20方向に変化させることにより、スライドベース60を介して可動側取付板20に着座しているスライドコア64を連動してスライドさせる構造が押込み手段を構成している。
また、スペーサ40を抜き方向に移動させて可動側型板22の支持位置を可動側取付板20方向に変化させることにより、スライドベース60を介して可動側取付板20に着座しているスライドコア64を連動してスライドさせる構造が押込み手段を構成している。
実施の形態は以上のように構成され、可動側型板22を支持した可動側取付板20を固定側型板12に対してストローク可能に配置し、可動側型板22には、ストローク方向に延びるとともに固定側型板12に対向する端面に開口し、端面を固定側型板12に当接させたとき溶融樹脂が射出充填されるキャビティCを形成する成型穴23を備え、成型穴23には内部にスライドコア64を収容し、スライドコア64をスライドさせて上記キャビティCの容積を圧縮可能にしたので、キャビティ内の樹脂を圧縮して、ヒケやボイドの発生を顕著に抑えた製品を成形することができる。
そして、可動側型板22と固定側型板12のパーティング部を開閉することなくキャビティC内の樹脂を圧縮するので、パーティング部の構造を複雑にする必要がなく、低コストで実現できる。
そして、可動側型板22と固定側型板12のパーティング部を開閉することなくキャビティC内の樹脂を圧縮するので、パーティング部の構造を複雑にする必要がなく、低コストで実現できる。
とくに、スライドコア64をスライドさせてキャビティCの容積を圧縮する構成として、可動側取付板20からの支持位置を変化可能なスペーサ40を介して可動側型板22を可動側取付板20に支持し、可動側型板22の支持位置の変化に連動して、成型穴23内のスライドコア64の位置が相対的に変化するようにしたので、スペーサ40を操作することにより簡単にスライドコア64をスライドさせることができる。
より具体的には、スペーサ40は、可動側型板22を固定したブロック30と可動側取付板20の間において可動側取付板20と平行に移動可能に設けられるとともに、ブロック30との当接面41を傾斜面としてあり、スライドコア64は可動側取付板20に着座して配置されているので、スペーサ40を可動側取付板20と平行に抜き方向に移動させることにより、ブロック30および可動側型板22が傾斜面に沿って可動側取付板20へ近づく方向に変位して、可動側取付板20に着座しているスライドコア64が成型穴23内をキャビティC方向にスライドする。
スペーサ40が傾斜面を有するので、スライドコア64のスライド量、すなわち押込量を任意かつ連続的に変化させることができ、成形する製品形状や樹脂材料等に応じて適正な押込量を実験により求める際の作業も簡単となる。
スペーサ40が傾斜面を有するので、スライドコア64のスライド量、すなわち押込量を任意かつ連続的に変化させることができ、成形する製品形状や樹脂材料等に応じて適正な押込量を実験により求める際の作業も簡単となる。
また、可動側型板22にはランナー突き出しロッド73が支持され、スライドコア64はスライドベース60を介して可動側取付板20に着座し、スライドベース60にはさらにランナー突き出しロッド73に対応させたプッシャ66が取付けられており、可動側取付板20への着座位置から突き出しロッド70によりスライドベース60を押し出すことにより、スライドコア64が成型穴23から製品を離型するとともに、プッシャ66がランナー突き出しロッド73を押してランナーを離型するように構成しているので、キャビティの樹脂圧縮に用いるスライドコア64を製品の離型押出しにも兼用する簡単構造となる。
この際、スライドベース60が可動側取付板20に着座している状態において、プッシャ66とランナー突き出しロッド73の間には、キャビティC内の樹脂押込みの間可動側型板22の支持位置が変化しても、当接しない距離の間隙が設けられているので、キャビティC内の樹脂押込み時にプッシャ66がランナー突き出しロッド73を押し、その結果容量の少ないランナー部分を圧縮してしまうことが防止される。これにより、ノズル14のゲートに負担をかけたり、キャビティC内の樹脂押込み量不足を招く事態が回避される。
なお、上述の実施の形態では、固定側型板12における可動側型板22の成型穴23に対向する部分は平坦となっているが、製品の形状に応じて対応する成型凹凸部を形成することができる。同様に、スライドコア64のキャビティCに臨む面も製品の必要な形状に合わせて凹凸部を形成することができる。
なおまた、アンダーカット部を有する製品の成型については、スライドコア64に加えて、さらにアンダーカット部離型用のルーズコアも併設することができるのはもちろんである。
また、キャビティやスライドコアを可動側に設けたが、本発明はこれに限定されず、これらを固定側に設けるものとしてもよい。
なおまた、アンダーカット部を有する製品の成型については、スライドコア64に加えて、さらにアンダーカット部離型用のルーズコアも併設することができるのはもちろんである。
また、キャビティやスライドコアを可動側に設けたが、本発明はこれに限定されず、これらを固定側に設けるものとしてもよい。
10 固定側取付板
12 固定側型板
14 ノズル
16、28 冷却通路
20 可動側取付板
21 ロッド穴
22 可動側型板
23 成型穴
24 枝凹部
25 ランナー凹部
26 ロッド孔
27 スプリング収容部
30 ブロック
32 カバープレート
34 脚部
36 底壁
38 貫通孔
40 スペーサ
41 当接面
42 ネジ穴
44 モータ
45 ネジ軸
50 型保持壁
52 スプリング受け部
53 スプリング支持穴
54 スプリング
60 スライドベース
61 第1プレート
62 第2プレート
64 スライドコア
66 プッシャ
70 突き出しロッド
73 ランナー突き出しロッド
74 ヘッド
76 スプリング
C キャビティ
12 固定側型板
14 ノズル
16、28 冷却通路
20 可動側取付板
21 ロッド穴
22 可動側型板
23 成型穴
24 枝凹部
25 ランナー凹部
26 ロッド孔
27 スプリング収容部
30 ブロック
32 カバープレート
34 脚部
36 底壁
38 貫通孔
40 スペーサ
41 当接面
42 ネジ穴
44 モータ
45 ネジ軸
50 型保持壁
52 スプリング受け部
53 スプリング支持穴
54 スプリング
60 スライドベース
61 第1プレート
62 第2プレート
64 スライドコア
66 プッシャ
70 突き出しロッド
73 ランナー突き出しロッド
74 ヘッド
76 スプリング
C キャビティ
Claims (5)
- 第1の型板を支持した取付板を第2の型板に対してストローク可能に配置し、
第1の型板には、ストローク方向に延びるとともに第2の型板に対向する端面に開口し、端面を第2の型板に当接させたとき溶融樹脂が射出充填されるキャビティを形成する成型穴を備え、
該成型穴には内部にスライドコアを収容し、
該スライドコアをスライドさせて前記キャビティの容積を圧縮可能な押込み手段を有することを特徴とする射出成型用金型。 - 前記押込み手段は、第1の型板を前記取付板からの支持位置を変化可能なスペーサを介して当該取付板に支持し、第1の型板の前記支持位置の変化に連動して、成型穴内のスライドコアの位置を相対的に変化させるものであることを特徴とする請求項1に記載の射出成型用金型。
- 前記スペーサは、第1の型板を固定したブロックと前記取付板の間において取付板と平行に移動可能に設けられるとともに、前記ブロックとの当接面が傾斜面とされ、
前記スライドコアは前記取付板に着座して配置されることを特徴とする請求項2に記載の射出成型用金型。 - 第1の型板にはランナー突き出しロッドが支持され、
前記スライドコアはスライドベースに取付けられて、該スライドベースを介して前記取付板に着座し、
該スライドベースにはさらに前記ランナー突き出しロッドに対応させたプッシャが取付けられており、
前記取付板への着座位置から前記スライドベースを押し出すことにより、前記スライドコアが前記成型穴から製品を離型するとともに、プッシャがランナー突き出しロッドを押してランナーを離型するように構成されていることを特徴とする請求項3に記載の射出成型用金型。 - 前記スライドベースが前記取付板に着座している状態において、プッシャとランナー突き出しロッドの間には、前記押込み手段による可動側型板の支持位置の変化スライドコアの位置変化によっては当接しない距離の間隙が設けられていることを特徴とする請求項4に記載の射出成型用金型。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007285632A JP2009113221A (ja) | 2007-11-02 | 2007-11-02 | 射出成型用金型 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007285632A JP2009113221A (ja) | 2007-11-02 | 2007-11-02 | 射出成型用金型 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009113221A true JP2009113221A (ja) | 2009-05-28 |
Family
ID=40780916
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007285632A Withdrawn JP2009113221A (ja) | 2007-11-02 | 2007-11-02 | 射出成型用金型 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2009113221A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108202452A (zh) * | 2018-03-07 | 2018-06-26 | 广东美的制冷设备有限公司 | 滑块组件及注塑模具 |
| CN114393789A (zh) * | 2022-01-26 | 2022-04-26 | 厦门市超日精密模具有限公司 | 一种后模型芯先抽二次抽芯机构注塑模具及脱模方法 |
| CN116001201A (zh) * | 2022-12-05 | 2023-04-25 | 大能(南通)机电有限公司 | 一种可调节温度的机电一体化模具及其使用方法 |
| CN121468888A (zh) * | 2026-01-08 | 2026-02-06 | 宁海县友鑫模塑有限公司 | 一种汽车饰板注塑模具的多级抽芯机构 |
| CN121650192A (zh) * | 2026-02-06 | 2026-03-13 | 宁波永金汽车部件有限公司 | 一种空气弹簧的截形套生产用的注塑成型模具 |
-
2007
- 2007-11-02 JP JP2007285632A patent/JP2009113221A/ja not_active Withdrawn
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108202452A (zh) * | 2018-03-07 | 2018-06-26 | 广东美的制冷设备有限公司 | 滑块组件及注塑模具 |
| CN108202452B (zh) * | 2018-03-07 | 2023-02-28 | 广东美的制冷设备有限公司 | 滑块组件及注塑模具 |
| CN114393789A (zh) * | 2022-01-26 | 2022-04-26 | 厦门市超日精密模具有限公司 | 一种后模型芯先抽二次抽芯机构注塑模具及脱模方法 |
| CN116001201A (zh) * | 2022-12-05 | 2023-04-25 | 大能(南通)机电有限公司 | 一种可调节温度的机电一体化模具及其使用方法 |
| CN121468888A (zh) * | 2026-01-08 | 2026-02-06 | 宁海县友鑫模塑有限公司 | 一种汽车饰板注塑模具的多级抽芯机构 |
| CN121650192A (zh) * | 2026-02-06 | 2026-03-13 | 宁波永金汽车部件有限公司 | 一种空气弹簧的截形套生产用的注塑成型模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4628476B2 (ja) | 射出成型装置 | |
| JP7007690B2 (ja) | スライド機構、可動型及び成形用金型 | |
| JP2009154348A (ja) | 射出圧縮成形用金型装置 | |
| KR100454733B1 (ko) | 합성수지제품의 사출압축성형용 금형 및 사출압축 성형방법 | |
| JP4576212B2 (ja) | インサート射出成形用金型 | |
| JP2002316347A (ja) | 金型装置および射出成形方法 | |
| CN105555496B (zh) | 高压铸造设备及方法 | |
| US12090548B2 (en) | Die locking system and methods of using the same | |
| JP2005313385A (ja) | 成形方法および成形装置 | |
| KR101655987B1 (ko) | 수축, 확장되는 다수의 언더컷성형코어를 갖는 사출금형 | |
| JP2005262781A (ja) | 射出成形金型のスライド開き構造 | |
| JP4139351B2 (ja) | 射出成形金型装置および射出成形方法 | |
| JP2007144755A (ja) | 射出成形金型のスライドコア開閉構造 | |
| CN109109273B (zh) | 一种内外抽芯式注塑模具及其内抽芯成型结构 | |
| KR20160040964A (ko) | 내, 외측으로 이동되는 언더컷성형링을 갖는 사출금형 | |
| JP2008213468A (ja) | 射出成形用金型及び部分圧縮成形方法 | |
| JP7097101B2 (ja) | ゲート切断装置及び成形用金型 | |
| JP2003245955A (ja) | 射出成形金型 | |
| JP3578725B2 (ja) | 厚みが一端部から他端部に向けて漸減するくさび形状の導光板の製造方法 | |
| JPH04327921A (ja) | 樹脂成形品の製造方法 | |
| JPH08323816A (ja) | 射出圧縮成形金型 | |
| JP2008221656A (ja) | 樹脂成形品の製造方法及び樹脂成形装置 | |
| JP2009214478A (ja) | 射出成形装置及び射出成形品の成形方法 | |
| JP2966707B2 (ja) | 射出成形方法及び射出成形金型の構造 | |
| JP2000141427A (ja) | 射出成形金型 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20110104 |