JP2009145255A - 金属ストリップ温度測定のための方法及び装置 - Google Patents
金属ストリップ温度測定のための方法及び装置 Download PDFInfo
- Publication number
- JP2009145255A JP2009145255A JP2007324411A JP2007324411A JP2009145255A JP 2009145255 A JP2009145255 A JP 2009145255A JP 2007324411 A JP2007324411 A JP 2007324411A JP 2007324411 A JP2007324411 A JP 2007324411A JP 2009145255 A JP2009145255 A JP 2009145255A
- Authority
- JP
- Japan
- Prior art keywords
- temperature
- metal strip
- thermocouple
- measuring
- sub
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000002184 metal Substances 0.000 title claims abstract description 108
- 229910052751 metal Inorganic materials 0.000 title claims abstract description 108
- 238000000034 method Methods 0.000 title claims abstract description 18
- 238000002791 soaking Methods 0.000 claims abstract description 14
- 238000010438 heat treatment Methods 0.000 claims description 9
- 230000007613 environmental effect Effects 0.000 abstract 1
- 230000005855 radiation Effects 0.000 description 12
- 238000012937 correction Methods 0.000 description 9
- 239000011810 insulating material Substances 0.000 description 9
- 238000005259 measurement Methods 0.000 description 9
- 238000009529 body temperature measurement Methods 0.000 description 8
- 238000004364 calculation method Methods 0.000 description 6
- 230000005457 Black-body radiation Effects 0.000 description 4
- 238000012546 transfer Methods 0.000 description 4
- 238000013461 design Methods 0.000 description 2
- 239000012774 insulation material Substances 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 238000000611 regression analysis Methods 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 238000000137 annealing Methods 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 239000012212 insulator Substances 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
Images


Landscapes
- Measuring Temperature Or Quantity Of Heat (AREA)
- Heat Treatment Of Strip Materials And Filament Materials (AREA)
Abstract
【課題】 走行中の金属ストリップ温度を、熱電対または測温抵抗体を用いて、非接触でかつ連続測定する方法および装置を提供する。
【解決手段】 金属ストリップ連続熱処理炉の炉内または炉外を走行する金属ストリップ温度測定装置において、金属ストリップ7の近傍に金属ストリップに対向して反射板1を設け、当該反射板1の中央部と金属ストリップ7間で局所的に均熱状態に近い亜均熱空間を生成し、熱電対2により測定したその亜均熱空間温度を、熱電対6で測定する反射板近傍の雰囲気温度で補正することにより、金属ストリップ温度を非接触で連続的に測定する。
【選択図】図1
【解決手段】 金属ストリップ連続熱処理炉の炉内または炉外を走行する金属ストリップ温度測定装置において、金属ストリップ7の近傍に金属ストリップに対向して反射板1を設け、当該反射板1の中央部と金属ストリップ7間で局所的に均熱状態に近い亜均熱空間を生成し、熱電対2により測定したその亜均熱空間温度を、熱電対6で測定する反射板近傍の雰囲気温度で補正することにより、金属ストリップ温度を非接触で連続的に測定する。
【選択図】図1
Description
本発明は、金属ストリップ連続熱処理炉の炉内または炉外を走行する金属ストリップ温度を、熱電対または測温抵抗体を用いて非接触で連続測定するための金属ストリップ温度測定方法及びその装置に関するものである。
熱電対を用いて走行中の金属ストップ温度を測定するために熱電対を走行中の金属ストリップに接触させて温度を測定する方法が広く採用されている。しかし、測定中に金属ストリップ表面に疵が付くことが多く、また接触式熱電対は機械的損傷を受けやすく、かつ接触部の熱電対素線を絶縁物などで保護することが困難なため、安定して使用できる時間が短いという問題点がある。さらに、走行中の金属ストリップへの熱電対の接触のさせ方によっても測定値が変動するので、測定に当たっては個人差が生じ易いことも難点である。このような背景から、接触式熱電対による測温方法は熟練した測定者が一時的に金属ストリップ温度を確認するなどの用途に限られている。
熱電対を走行中の金属ストリップに接触させずに少しでも離隔した場合は正しい温度を測定することは出来ない。特殊な場合として、金属ストリップ温度と金属ストリップとを囲む周囲雰囲気温度が等しい場合、すなわち全体が均熱状態にある場合、あるいは人為的に均熱状態を生成した場合には、熱電対は金属ストリップと離隔していても金属ストリップ温度を正しく測定することが出来る。
しかし、一般には走行中の金属ストリップ温度と周囲雰囲気温度は異なっている。この場合、熱電対は、金属ストリップに近接して設置されたとしても、金属ストリップからの放射のほかに周囲雰囲気温度の放射も受けるので、熱電対の指示温度は金属ストリップ温度と周囲雰囲気温度の間の値を示す。とくに、金属ストリップの放射率が小さい場合は周囲温度の影響をより一層大きく受けるので、熱電対の指示値は金属ストリップ温度よりも周囲温度に近い値を示し、金属ストリップ温度を正しく測定することはできない。
このような背景から、熱電対または測温抵抗体は、走行中の金属ストリップ温度の非接触連続測定には用いられてこなかった。
特開2000−297330号公報
本発明の解決しようとする課題は、走行中の金属ストリップ温度を、熱電対または測温抵抗体を用いて非接触でかつ連続測定する方法と装置を提供することである。
本発明の金属ストリップ温度測定方法は、金属ストリップ連続熱処理炉の炉内または炉外を走行する金属ストリップ温度を熱電対または測温抵抗体を用いて測定する方法において、反射板などの反射部材を金属ストリップに対向して設置し、これにより両者の間に生成される均熱状態に近い空間(以下「亜均熱空間」という)の温度を測定し、また反射部材と金属ストリップを囲む周囲雰囲気温度を測定し、亜均熱空間温度測定値を亜均熱空間温度と周囲雰囲気温度との差に応じて補正する工程を含むことを特徴とする。
本発明の金属ストリップ温度測定装置は、金属ストリップ連続熱処理炉の炉内または炉外を走行する金属ストリップ温度測定装置において、金属ストリップに対向して設置され当該ストリップとの間に均熱状態に近い亜均熱空間を生成するための反射板などの反射部材と、その亜均熱空間温度を測定する熱電対または測温抵抗体と、反射部材と金属ストリップを囲む周囲雰囲気温度を測定する熱電対または測温抵抗体を備え、さらに亜均熱空間温度を亜均熱空間温度と周囲雰囲気温度との差に応じて補正する温度補正手段を含むことを特徴とする。なお、本発明において、前記温度補正手段は、一般的には、後述の実施例1などで説明するような温度補正演算を実現するためのプログラムを記録する記録手段とこのプログラムを実行するCPUなどにより実現されるが、ロジック回路などのハードウェアにより実現することもできる。
本発明によれば、熱電対または測温抵抗体を用いて走行中の金属ストリップ温度を非接触で測定することが出来る。また、非接触であるから素線が保護された市販の熱電対または測温抵抗体を使用することが出来るので長時間連続して測定することが出来る。また、構成装置は反射部材と熱電対または測温抵抗体が主な要素であるから、安価なうえ放射温度計などに比べて維持管理が非常に容易である。
従来の金属ストリップ温度測定に広く用いられている放射温度計は放射率変動の影響を受けて測定誤差を生じるが、本発明においては金属ストリップと反射部材との間に均熱状態に近い空間を局所的に生成するようにしているので、金属ストリップの放射率変動影響を放射温度計より小さく押さえることが出来る。
また、従来の放射温度計は、連続炉内の金属ストリップ温度を測定するときには背光雑音の影響で測定誤差を生じる。そのため、従来は水冷遮蔽板による背光雑音遮蔽を行っている例があるが、金属ストリップの厚みが薄く、かつ走行速度が非常に遅いという特異なケースには水冷遮蔽板によって金属ストリップが冷却されるという問題が発生する。これに対して、本発明の反射部材は非冷却の反射板と断熱材で構成されるから、金属ストリップに対向する反射板の温度は金属ストリップ温度に近い温度で推移するので、金属ストリップが冷却されるという問題は生じない。
本発明を実施するための最良の形態は、以下の実施例1について述べるような形態である。
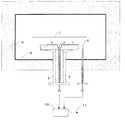
図1は本発明の実施例1を説明するための図で、金属ストリップ連続熱処理炉をストリップ走行方向の軸に垂直な平面で切った断面図である。金属ストリップ7に対向して円盤状の反射板1が配置される。2は熱電対であって、反射板1と金属ストリップ7の間に局部的に生成される均熱状態に近い空間の温度を測定する。反射板1と金属ストリップ7の離隔距離hは操業上許される範囲で出来るだけ近づけるように配置する。また、反射板1の直径Dは、金属ストリップ7の表面の放射率や鏡面性によって最適値は異なるが、一つの設計例としてh/Dが0.2以下になるように定める。反射板1や断熱材3などにより構成される反射装置は、連続熱処理炉の幅方向中心に設置する。6は熱電対で、反射板1などの反射装置および金属ストリップ7を囲む周囲雰囲気温度を測定する。炉殻9の内壁は反射板1と金属ストリップ7との間で均熱に近い状態が生成されやすいように高反射材8で内張りされている。5は反射装置サポートであって機械的強度維持上必要であれば必要に応じて水冷される。
本発明による温度測定方法は、反射板1と金属ストリップ7との間の空間が均熱に近い状態で安定であることが前提である。したがって、反射板1の温度は金属ストリップ7の温度の変化に応じて迅速に追従することが望ましい。そのためには、反射板1は銅やステンレス等の熱容量の小さい薄い金属板とする一方、反射板1に接する断熱材3は高断熱特性を有するものを選択する。すなわち、周囲雰囲気と金属ストリップの温度差によって断熱材3を貫流する熱流量を極小に抑えることにより、反射板1の温度が出来るだけ金属ストリップ温度に近く保持されるように、断熱材3とその厚みを設計する。図1で、10は温度補正装置(以下に述べる数式10などの温度補正演算を行うためのプログラムを記録したハードディスクやこのプログラムを実行するCPUなどにより構成される)、11は補正後の金属ストリップ温度測定値である。
以下は、本発明の理論的根拠および、連続焼鈍炉内を想定した本発明者による計算例である。
まず、本発明の理論的根拠について述べる。
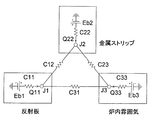
反射板1を面1、金属ストリップ7を面2、反射板1と金属ストリップ7の渕を結ぶ反射板近傍雰囲気を面3とし、図2に示す伝熱モデルを作成した。また図3は、これら3つの面の相互反射を計算するための放射伝熱回路網である。
反射板1を面1、金属ストリップ7を面2、反射板1と金属ストリップ7の渕を結ぶ反射板近傍雰囲気を面3とし、図2に示す伝熱モデルを作成した。また図3は、これら3つの面の相互反射を計算するための放射伝熱回路網である。
図3のEb1、Eb2、Eb3は以下に定義される黒体の放射発散度である。
Eb1: 反射板温度T1℃の黒体放射発散度 Kcal/(m2h)
Eb2: 金属ストリップ温度T2℃の黒体放射発散度 Kcal/(m2h)
Eb3: 反射板近傍雰囲気温度T3℃の黒体放射発散度 Kcal/(m2h)
温度T℃の黒体放射発散度Ebtは、次式で示される。

Eb1: 反射板温度T1℃の黒体放射発散度 Kcal/(m2h)
Eb2: 金属ストリップ温度T2℃の黒体放射発散度 Kcal/(m2h)
Eb3: 反射板近傍雰囲気温度T3℃の黒体放射発散度 Kcal/(m2h)
温度T℃の黒体放射発散度Ebtは、次式で示される。
図3のCijは各面間のコンダクタンスであり、次式で表される。
ここで、Fijを面iの面jに対する形態係数とすると、図3に示すそれぞれの形態係数は以下の式で表される。
面1、面2を完全拡散面とすれば、面1の面2に対する形態係数F12は次式
で示される。
で示される。
次に、各面の放射発散度、つまり自発光と他面からの入放射光の反射成分の合計J1、J2、J3は、以下の式により導かれる
J1: 反射板表面の放射発散度 Kcal/(m2h)
J2: 金属ストリップ表面の放射発散度 Kcal/(m2h)
J3: 反射板近傍雰囲気仮想面の放射発散度 Kcal/(m2h)
J1、J2、J3を求めるに当たり、図3にキルヒホッフの法則を適用すると次式を得る。
J1: 反射板表面の放射発散度 Kcal/(m2h)
J2: 金属ストリップ表面の放射発散度 Kcal/(m2h)
J3: 反射板近傍雰囲気仮想面の放射発散度 Kcal/(m2h)
J1、J2、J3を求めるに当たり、図3にキルヒホッフの法則を適用すると次式を得る。
上式よりJ1, J2, J3が求まると各部の熱流が求められる。その結果、反射板(面1)の熱収支Q11は次式で求めることができる。
また、反射部材の断熱材を通る熱伝導Q1Lは次式で与えられる。
反射板(面1)が熱平衡時、反射部材の断熱材を通る熱伝導Q1LとQ11が等しい。この、Q1L=Q11となる反射板温度T1℃は収束計算により求められる。
次に、反射板と金属ストリップで構成される亜均熱空間温度の測定である。図1に示す熱電対2から反射板を見込む立体角と熱電対2から金属ストリップを見込む立体角は等しいとすれば、熱電対2の受け取る熱量Qrは次式となる。
一方、熱電対の放出する熱量Qeは次式である。
熱平衡時はQr = Qeであるから、数式8および数式9から熱電対2の測定温度Taを求めることができる。
次に、以下の具体的条件のもとで計算した結果を図4に示す。
1 反射板
半径r1 :250mm
放射率E1 :0.3
高さh :100mm
断熱材厚みδ :70mm
断熱材の熱伝導率λ :0.025 Kcal/(mh℃)
温度T1 :計算値
2 金属ストリップ
仮想半径r2 :400mm
放射率E2 :0.2〜0.4
温度T2 :800℃
3 反射板近傍雰囲気
放射率E3 :0.4
温度T3 :金属ストリップ温度T2±50℃
1 反射板
半径r1 :250mm
放射率E1 :0.3
高さh :100mm
断熱材厚みδ :70mm
断熱材の熱伝導率λ :0.025 Kcal/(mh℃)
温度T1 :計算値
2 金属ストリップ
仮想半径r2 :400mm
放射率E2 :0.2〜0.4
温度T2 :800℃
3 反射板近傍雰囲気
放射率E3 :0.4
温度T3 :金属ストリップ温度T2±50℃
図4に示すごとく、反射板近傍雰囲気温度T3が金属ストリップ温度T2と異なる場合は、熱電対2の測定温度Taは金属ストリップ温度T2に一致しない。しかし、少なくともT3がT2±50℃以内であればTaのT2からの乖離は雰囲気温度T3にほぼ比例することが分かる。すなわち、数式10に示すような温度補正演算式によって金属ストリップ温度T2は熱電対2の温度Taと雰囲気温度T3とから推定できることが分かる。
図4の条件を拡大し、金属ストリップ温度を700℃から800℃の範囲で変化させ、かつ金属ストリップ放射率を0.2から0.4の範囲で任意に変化させた。その結果を用いて回帰分析でパラメータC0、C1、C2を求めた結果は次式となった。
数式11で金属ストリップ温度の推定誤差を計算すると±10℃以内の精度で推定できた。
また図4には、比較のために従来法である反射板を用いず単純に熱電対を金属ストリップに近接させたときの熱電対の指示値を示しているが雰囲気温度T3が金属ストリップ温度T2との差に応じて誤差が大きくなることが分かる。したがって、本発明の方法を用いれば推定誤差を非常に小さく抑えることができる。
また図4には、比較のために従来法である反射板を用いず単純に熱電対を金属ストリップに近接させたときの熱電対の指示値を示しているが雰囲気温度T3が金属ストリップ温度T2との差に応じて誤差が大きくなることが分かる。したがって、本発明の方法を用いれば推定誤差を非常に小さく抑えることができる。
回帰式は数式10にこだわる必要はなく、測定値を回帰分析した結果が最もよい回帰式を使用すればよい。
図1で、熱電対2、6は、温度条件によっては、いずれも測温抵抗体でもよい。また、連続熱処理炉の均熱帯などで代表されるような、金属ストリップ温度と熱電対6で測定される周囲雰囲気温度が近接している場所で、熱電対2の指示値を金属ストリップ温度とみなしてよいと判断される場合は、熱電対6および温度補正装置10は省略してもよい。
本発明の方法及び装置は、放射伝熱が支配的な場所であって、金属ストリップ温度がいつも大きく変動する場所でなければ、金属ストリップ連続熱処理炉の炉内炉外を問わず走行中の金属ストリップ温度を非接触で測定する用途に供すことが出来る。
また、対象は金属ストリップに限らず、加熱炉内のスラブ表面温度測定などにも適用することができる。
また、対象は金属ストリップに限らず、加熱炉内のスラブ表面温度測定などにも適用することができる。
また、特許文献1(特開2000−297330号公報)に示されているように、本発明による方法と単色放射温度計とを組み合わせて用い、温度と放射率の測定装置を構成することができる。すなわち、操業が安定している時は、本発明による方法で測定した金属ストリップ温度と、単色放射温度計の輝度測定値とより放射率を演算により連続的に求める。一方、金属ストリップ温度の変化が早い期間は、安定時に求めた放射率をホールドし単色放射温度計測定値をホールドした放射率で補正することにより変化の速い金属ストリップ温度を測定するようにする。この方法は安価で温度と放射率の測定を実現できるうえ、金属ストリップ温度の速い変化に対しても高速応答を実現できる。
特開2000−297330号公報
1 反射板
2 熱電対(反射板と金属ストリップ間の亜均熱空間温度測定用)
3 断熱材
4 断熱材
5 反射部材サポート
6 熱電対(反射板と金属ストリップを囲む周囲雰囲気温度測定用)
7 金属ストリップ
8 炉殻内壁内張り材
9 炉殻
10 温度補正装置
11 補正後の金属ストリップ温度測定値
2 熱電対(反射板と金属ストリップ間の亜均熱空間温度測定用)
3 断熱材
4 断熱材
5 反射部材サポート
6 熱電対(反射板と金属ストリップを囲む周囲雰囲気温度測定用)
7 金属ストリップ
8 炉殻内壁内張り材
9 炉殻
10 温度補正装置
11 補正後の金属ストリップ温度測定値
Claims (2)
- 金属ストリップ連続熱処理炉の炉内または炉外を走行する金属ストリップ温度を熱電対または測温抵抗体を用いて測定する方法において、
反射部材を金属ストリップに対向して設置する第1のステップと、
前記反射部材と前記金属ストリップとの間に生成される均熱状態に近い空間(以下「亜均熱空間」という)の温度を測定する第2のステップと、
前記第2のステップと同時に又は相前後して、前記反射部材及び前記金属ストリップを囲む周囲雰囲気温度を測定する第3のステップと、
前記亜均熱空間温度を前記亜均熱空間温度と前記周囲雰囲気温度との差に基づいて補正する第4のステップとを含むことを特徴とする金属ストリップ温度測定方法。 - 金属ストリップ連続熱処理炉の炉内または炉外を走行する金属ストリップ温度を測定するための金属ストリップ温度測定装置において、
金属ストリップに対向して設置され前記金属ストリップとの間に均熱状態に近い亜均熱空間を生成するための反射部材と、
前記亜均熱空間温度を測定するための第1の熱電対または測温抵抗体と、
前記反射部材と前記金属ストリップとを囲む周囲雰囲気温度を測定するための第2の熱電対または測温抵抗体と、
前記亜均熱空間温度を前記亜均熱空間温度と前記周囲雰囲気温度との差に基づいて補正するための温度補正手段とを含むことを特徴とする金属ストリップ温度測定装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007324411A JP2009145255A (ja) | 2007-12-17 | 2007-12-17 | 金属ストリップ温度測定のための方法及び装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007324411A JP2009145255A (ja) | 2007-12-17 | 2007-12-17 | 金属ストリップ温度測定のための方法及び装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009145255A true JP2009145255A (ja) | 2009-07-02 |
Family
ID=40916003
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007324411A Pending JP2009145255A (ja) | 2007-12-17 | 2007-12-17 | 金属ストリップ温度測定のための方法及び装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2009145255A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013213776A (ja) * | 2012-04-03 | 2013-10-17 | Ngk Spark Plug Co Ltd | ガスセンサの温度推定システム、及び、ガスセンサの温度制御システム |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS50145375A (ja) * | 1974-05-14 | 1975-11-21 | ||
| JPH0348127A (ja) * | 1989-04-19 | 1991-03-01 | Nkk Corp | 非接触温度計測方法及びその温度センサ |
| JPH09137234A (ja) * | 1995-11-10 | 1997-05-27 | Nippon Steel Corp | 連続焼鈍炉での板温推定方法 |
| JP2000297330A (ja) * | 1999-04-13 | 2000-10-24 | Nippon Steel Corp | ストリップ連続焼鈍炉の板温測定方法及びその装置 |
-
2007
- 2007-12-17 JP JP2007324411A patent/JP2009145255A/ja active Pending
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS50145375A (ja) * | 1974-05-14 | 1975-11-21 | ||
| JPH0348127A (ja) * | 1989-04-19 | 1991-03-01 | Nkk Corp | 非接触温度計測方法及びその温度センサ |
| JPH09137234A (ja) * | 1995-11-10 | 1997-05-27 | Nippon Steel Corp | 連続焼鈍炉での板温推定方法 |
| JP2000297330A (ja) * | 1999-04-13 | 2000-10-24 | Nippon Steel Corp | ストリップ連続焼鈍炉の板温測定方法及びその装置 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013213776A (ja) * | 2012-04-03 | 2013-10-17 | Ngk Spark Plug Co Ltd | ガスセンサの温度推定システム、及び、ガスセンサの温度制御システム |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI312861B (en) | Standard radiation source | |
| US11079283B2 (en) | Temperature measurement system for furnaces | |
| WO2009081748A1 (ja) | 放射測温方法及び放射測温システム | |
| KR101057237B1 (ko) | 강판의 온도 측정 방법 및 온도 측정 장치, 및 강판의 온도제어 방법 | |
| JP2014122843A (ja) | 熱伝導率測定装置及び測定方法 | |
| Strommer et al. | Nonlinear observer for temperatures and emissivities in a strip annealing furnace | |
| JP2014153168A (ja) | 放射率測定装置及び放射率測定方法 | |
| JP5476189B2 (ja) | 金属板の温度測定装置 | |
| JP2007010476A (ja) | 鋼板温度計測方法及び装置 | |
| JP5856534B2 (ja) | 熱流束測定装置及び熱流束測定方法 | |
| CN103782142A (zh) | 用于在真空腔室中对衬底进行温度测量的方法 | |
| CN108709653A (zh) | 一种加热炉板坯温度检测方法及终端设备 | |
| CN106679818B (zh) | 光滑表面温度分布的测量装置及方法 | |
| WO2021219024A1 (zh) | 用于测量空间内的物体温度的装置和方法 | |
| JP2019014953A (ja) | 鋼材の温度予測方法 | |
| KR101955483B1 (ko) | 열전대 모듈 | |
| Todd et al. | Copper fixed-point measurements for radiation thermometry at National Research Council | |
| Anuchin et al. | Influence of the Method of Attaching Surface Thermocouples on the Error of Temperature Determination in Testing Ceramic Materials on Radiative Heating Installations | |
| JP2010038562A (ja) | 鋼板の温度測定装置 | |
| JP2005030797A (ja) | 熱流束計 | |
| US9500505B2 (en) | System for gas distribution and mass flow measurement | |
| KR102780062B1 (ko) | 고온 단열재의 단열 성능 측정장치 | |
| JP2004027314A (ja) | 被加熱物の温度推定方法 | |
| JP5151675B2 (ja) | 温度測定方法及び温度測定装置 | |
| Magnago et al. | Comparison of methods for solving inverse problems to estimate the wear line in a blast furnace hearth |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090602 |
|
| A977 | Report on retrieval |
Effective date: 20110422 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20110510 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Effective date: 20110920 Free format text: JAPANESE INTERMEDIATE CODE: A02 |