JP2009227488A - セメント原料の製造方法 - Google Patents
セメント原料の製造方法 Download PDFInfo
- Publication number
- JP2009227488A JP2009227488A JP2008072610A JP2008072610A JP2009227488A JP 2009227488 A JP2009227488 A JP 2009227488A JP 2008072610 A JP2008072610 A JP 2008072610A JP 2008072610 A JP2008072610 A JP 2008072610A JP 2009227488 A JP2009227488 A JP 2009227488A
- Authority
- JP
- Japan
- Prior art keywords
- slag
- cooling
- raw material
- cement raw
- steelmaking
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P40/00—Technologies relating to the processing of minerals
- Y02P40/10—Production of cement, e.g. improving or optimising the production methods; Cement grinding
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P40/00—Technologies relating to the processing of minerals
- Y02P40/10—Production of cement, e.g. improving or optimising the production methods; Cement grinding
- Y02P40/121—Energy efficiency measures, e.g. improving or optimising the production methods
Landscapes
- Curing Cements, Concrete, And Artificial Stone (AREA)
- Refinement Of Pig-Iron, Manufacture Of Cast Iron, And Steel Manufacture Other Than In Revolving Furnaces (AREA)
- Furnace Details (AREA)
- Carbon Steel Or Casting Steel Manufacturing (AREA)
Abstract
【解決手段】製鋼工程で発生したスラグ塩基度[質量比:%CaO/%SiO2]が2以上の製鋼スラグの冷却過程において、1000℃から700℃までを10℃/分以上の平均冷却速度で冷却する。このように特定の高温域での冷却速度を制御し、最適化することにより、高温スラグ中に存在するC3SをC2SとCaOに分解させることなく冷却後まで維持することができ、このC3Sによりセメント原料として高いセメント活性が得られる。
【選択図】なし
Description
[1]製鋼工程で発生したスラグ塩基度[質量比:%CaO/%SiO2]が2以上の製鋼スラグの冷却過程において、1000℃から700℃までを10℃/分以上の平均冷却速度で冷却することを特徴とするセメント原料の製造方法。
[2]上記[1]の製造方法において、製鋼スラグに散水することにより、1000℃から700℃までを10℃/分以上の平均冷却速度で冷却することを特徴とするセメント原料の製造方法。
[4]上記[1]〜[3]のいずれかの製造方法において、製鋼スラグが脱炭スラグであることを特徴とするセメント原料の製造方法。
[6]上記[1]〜[5]のいずれかの製造方法において、冷却した製鋼スラグを微粉砕した後、篩い分けして粒径45μm以下をセメント原料とすることを特徴とするセメント原料の製造方法。
[7]上記[1]〜[5]のいずれかの製造方法において、冷却した製鋼スラグを、スラグに含まれる酸化鉄の90mass%以上が粒径45μm以下となるように微粉砕した後、篩い分けして粒径45μm以下をセメント原料とし、粒径45μm超を地鉄として回収することを特徴とするセメント原料の製造方法。
また、本発明において、製鋼スラグを散水冷却することにより、特定の温度域を適正な冷却速度で急冷することができるとともに、スラグ中のFeOを高温酸化させてFe2O3に変化させることより、セメント原料として特に好適なスラグ組成にすることができる。
また、本発明において、横型冷却ドラムを備えた特定の冷却処理装置を用いて製鋼スラグを冷却することにより、溶融スラグを薄い状態でドラム面に接触させることにより、特定の温度域を適正な冷却速度で急冷することができる。
また、本発明において、製鋼スラグを散水冷却することによりスラグ中に含まれる酸化鉄の成分比率[FeO/Fe2O3]を最適化することにより、セメント原料としてより好適なスラグ組成にすることができる。
また、本発明において、冷却した製鋼スラグを微粉砕した後、篩い分けして所定粒径以下のものをセメント原料とすること、さらに好ましくは、冷却した製鋼スラグを特定の条件で微粉砕した後、篩い分けして所定粒径以下のものをセメント原料とすることにより、セメント原料としては不活性な金属鉄を適切に分離・回収できる一方で、高品質のセメント原料を得ることができる。
なお、本発明において規定するスラグ温度(冷却速度を含む)は、スラグ厚さ方向中心温度である。このような厚さ方向中心温度を求めるには、例えば、スラグの種類、スラグ厚さ、冷却条件、周囲の雰囲気、温度などの要素を考慮してスラグ表面温度と厚さ方向中心温度との対応関係を予め求めておき、この対応関係に基づき、スラグ表面温度の測定値から厚さ方向中心温度を求めることができる。
製鋼スラグの塩基度が2未満では、初期の結晶化の段階からC2Sが析出してしまい、高いセメント活性を確保することができない。但し、塩基度が5を超えると、free−CaOと呼ばれる遊離CaOが溶融状態の段階から多量に発生し、セメントとして利用する場合の体積安定性を確保することが難しくなるので、製鋼スラグの塩基度は5以下が好ましい。
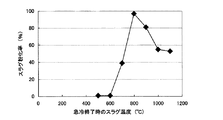
急冷を開始する温度が1000℃未満では、冷却開始前に各粒子が成長し、粉化の原因となる遊離CaOの粒子も大きくなって粉化が進みやすくなったり、また、C3Sの分解が進行してしまうため、粉化率が高くなってしまう。
以上の理由から本発明では、製鋼スラグの冷却過程において、1000℃から700℃、好ましくは600℃までを、10℃/分以上、好ましくは15℃/分以上の平均冷却速度で冷却する。
上記(イ)の方法では散水された水の蒸発潜熱により大きな冷却速度が得られ、また、上記(ロ)の方法ではスラグが比較的薄い状態でドラム面に接触することにより冷却されるので、この場合も大きな冷却速度が得られる。
また、上記(ロ)の冷却方法には、例えば、下記のような冷却処理装置を用いた冷却形態がある。
(b)対向する外周部分が上向きに回転する回転方向を有する、並列した1対の横型冷却ドラムを備え、この1対の横型冷却ドラムの上部外周面間に上方から溶融スラグが供給される冷却処理装置。
(c)間隙を有して並列し、対向する外周部分が下向きに回転する回転方向を有する1対の横型冷却ドラムを備え、この1対の冷却ドラムの上部外周面間に上方から溶融スラグが供給される冷却処理装置。
これら(a)〜(c)の冷却処理装置と、これによる冷却形態の詳細については、後に詳述する。
このため本発明では、製鋼スラグを散水冷却することにより、スラグ中に含まれる酸化鉄の成分比率(質量比)をFeO/Fe2O3≦2、好ましくはFeO/Fe2O3≦1.6とすることが望ましい。
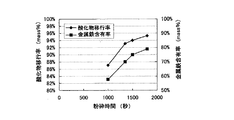
塩基度3.5の製鋼スラグ(脱炭スラグ)を本発明条件で冷却し、冷却後のスラグを粉砕時間を種々変えて微粉砕処理した後、呼び寸法45μmの篩で篩い分けし、篩上スラグの金属鉄含有率および篩下スラグへの酸化鉄移行率(スラグの全酸化鉄量に対する篩下スラグ中の酸化鉄量の割合)と粉砕時間との関係を調べた。その結果を図5に示す。これによれば、十分な粉砕時間をとってスラグを微粉砕することにより、篩下スラグに移行する酸化鉄量が増加する一方で、篩上スラグの金属鉄含有率が増加する。
篩下スラグに移行する酸化鉄量が90mass%以上となった場合、篩上スラグの金属鉄の含有率がほぼ65mass%となり、これを高品位の地金として回収することができる。
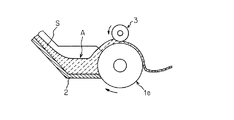
図6は、上記(a)のタイプの冷却処理装置の一実施形態を示す説明図である。この冷却処理装置は、外周のドラム面100に溶融スラグを付着させて冷却する、回転可能な単一の横型冷却ドラム1e(以下、単に「冷却ドラム」という。他の実施形態についても同様)と、この冷却ドラム1eに溶融スラグを供給する樋2を備えている。
前記冷却ドラム1eは、駆動装置(図示せず)により、その上部ドラム面が反樋方向に回転するように回転駆動する。
前記圧延ロール3は、冷却ドラム1eの上部に冷却ドラム1eと平行に且つ冷却ドラム1eのドラム面100との間で所定の間隔を形成するようにして配置され、回転可能に支持されている。
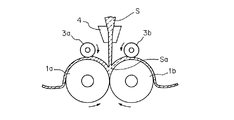
この冷却処理装置は、対向する外周部分が上向きに回転する回転方向を有する、並列した1対の冷却ドラム1a,1bを備え、この1対の冷却ドラム1a,1bの上部外周面間に上方から溶融スラグSが供給される。
前記冷却ドラム1a,1bは、駆動装置(図示せず)により上記の回転方向に回転駆動する。また、冷却ドラム1a,1bの上部には、図1の実施形態と同様の圧延ロール3a,3bが冷却ドラムと平行に設けられている。
この冷却処理装置は、間隙を有して並列し、対向する外周部分が下向きに回転する回転方向を有する1対の冷却ドラム1x,1yを備え、この1対の冷却ドラム1x,1yの上部外周面間に上方から溶融スラグSが供給される。前記冷却ドラム1x,1yは、駆動装置(図示せず)により上記の回転方向に回転駆動する。
本実施形態の冷却処理装置では、対向する外周部分が下向きに回転する冷却ドラム1x,1yの上部外周面間(断面V溝状の凹部)に、スラグ樋4から溶融スラグSが供給され、スラグ液溜まりSaが形成される。溶融スラグSは、スラグ液溜まりSaで適当な時間滞留することで冷却された後、間隙g内に流入して1対の冷却ドラム1x,1yで冷却されつつ圧延された後、冷却ドラム面から剥離して下方に排出される。
表1によれば、本発明例のセメント原料を使用したモルタルは、28日後の強度について、いずれも優れた圧縮強度が得られている。一方、比較例は7日後の強度は発現しているものの、その後の強度の伸びが小さく、十分な強度が発現していない。

2 樋
3,3a,3b 圧延ロール
4 スラグ樋
A スラグ液溜まり部
Claims (7)
- 製鋼工程で発生したスラグ塩基度[質量比:%CaO/%SiO2]が2以上の製鋼スラグの冷却過程において、1000℃から700℃までを10℃/分以上の平均冷却速度で冷却することを特徴とするセメント原料の製造方法。
- 製鋼スラグに散水することにより、1000℃から700℃までを10℃/分以上の平均冷却速度で冷却することを特徴とする請求項1に記載のセメント原料の製造方法。
- 内部に冷媒が通される回転可能な横型冷却ドラムを備え、その外周のドラム面に溶融スラグが接触することにより冷却され、冷却されたスラグがドラム面から剥離して排出されるようにした溶融スラグの冷却処理装置を用い、製鋼スラグを少なくとも1000℃から700℃までを10℃/分以上の平均冷却速度で冷却することを特徴とする請求項1に記載のセメント原料の製造方法。
- 製鋼スラグが脱炭スラグであることを特徴とする請求項1〜3のいずれかに記載のセメント原料の製造方法。
- 製鋼スラグを散水冷却することにより、スラグ中に含まれる酸化鉄の成分比率(質量比)をFeO/Fe2O3≦2とすることを特徴とする請求項1〜4のいずれかに記載のセメント原料の製造方法。
- 冷却した製鋼スラグを微粉砕した後、篩い分けして粒径45μm以下をセメント原料とすることを特徴とする請求項1〜5に記載のセメント原料の製造方法。
- 冷却した製鋼スラグを、スラグに含まれる酸化鉄の90mass%以上が粒径45μm以下となるように微粉砕した後、篩い分けして粒径45μm以下をセメント原料とし、粒径45μm超を地金として回収することを特徴とする請求項1〜5に記載のセメント原料の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008072610A JP4992778B2 (ja) | 2008-03-19 | 2008-03-19 | 混合セメント用スラグの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008072610A JP4992778B2 (ja) | 2008-03-19 | 2008-03-19 | 混合セメント用スラグの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2009227488A true JP2009227488A (ja) | 2009-10-08 |
| JP4992778B2 JP4992778B2 (ja) | 2012-08-08 |
Family
ID=41243329
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008072610A Expired - Fee Related JP4992778B2 (ja) | 2008-03-19 | 2008-03-19 | 混合セメント用スラグの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4992778B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012056790A (ja) * | 2010-09-08 | 2012-03-22 | Taiheiyo Cement Corp | 製鋼スラグの処理方法 |
| JP2015534530A (ja) * | 2012-09-06 | 2015-12-03 | ロエシェ ゲーエムベーハー | 製鋼スラグを加工するための方法および水硬性鉱物結合材 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58140350A (ja) * | 1982-02-10 | 1983-08-20 | 日本磁力選鉱株式会社 | 高塩基度製鋼スラグの利用方法 |
| JPS6121939A (ja) * | 1984-07-10 | 1986-01-30 | 日本磁力選鉱株式会社 | 製鋼スラグの利用方法 |
| JPH11310441A (ja) * | 1998-04-28 | 1999-11-09 | Kyoei Steel Ltd | 製鋼還元スラグの改質方法 |
-
2008
- 2008-03-19 JP JP2008072610A patent/JP4992778B2/ja not_active Expired - Fee Related
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58140350A (ja) * | 1982-02-10 | 1983-08-20 | 日本磁力選鉱株式会社 | 高塩基度製鋼スラグの利用方法 |
| JPS6121939A (ja) * | 1984-07-10 | 1986-01-30 | 日本磁力選鉱株式会社 | 製鋼スラグの利用方法 |
| JPH11310441A (ja) * | 1998-04-28 | 1999-11-09 | Kyoei Steel Ltd | 製鋼還元スラグの改質方法 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012056790A (ja) * | 2010-09-08 | 2012-03-22 | Taiheiyo Cement Corp | 製鋼スラグの処理方法 |
| JP2015534530A (ja) * | 2012-09-06 | 2015-12-03 | ロエシェ ゲーエムベーハー | 製鋼スラグを加工するための方法および水硬性鉱物結合材 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4992778B2 (ja) | 2012-08-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5569174B2 (ja) | 製鋼スラグからの鉄及び燐の回収方法並びに高炉スラグ微粉末または高炉スラグセメント及び燐酸資源原料 | |
| JP4330257B2 (ja) | 金属鉄の製法 | |
| JP5191861B2 (ja) | セメント原料用スラグの製造方法 | |
| TWI593802B (zh) | 用於處理鋼熔渣以產生具有高硬化潛力之水凝礦物結合劑且回收鐵之方法 | |
| WO2017119392A1 (ja) | 溶鉄の脱りん剤、精錬剤および脱りん方法 | |
| JP5531536B2 (ja) | 製鋼スラグからの鉄及び燐の回収方法 | |
| JP4992778B2 (ja) | 混合セメント用スラグの製造方法 | |
| JP2019172548A (ja) | 高リン含有スラグおよびスラグ系肥料の製造方法ならびにリン酸肥料 | |
| CN100543153C (zh) | 用于炉外精炼脱硫、去除细小夹杂物的复合球体及其制法 | |
| JP3091177B2 (ja) | 製鋼還元スラグの改質方法 | |
| JP2012126946A (ja) | 溶銑の脱りん方法 | |
| TW201412683A (zh) | 用於處理鋼熔渣及水凝礦物結合劑的方法 | |
| CN116042963B (zh) | 一种铸余渣制作精炼造渣剂的方法 | |
| JP5268019B2 (ja) | 溶銑の脱りん方法 | |
| JP2835467B2 (ja) | 電気炉スラグを原料とするアルミナセメントの製造方法 | |
| JP3554389B2 (ja) | セメントクリンカーの製造方法 | |
| CN102864270B (zh) | 一种提钒冷却剂及其制备方法 | |
| JP7112392B2 (ja) | 製鋼所スラグを加工および活性化するための方法 | |
| JP2019172547A (ja) | リン酸質肥料の製造方法およびリン酸肥料 | |
| JP4981320B2 (ja) | 金属鉄の製法 | |
| JP6011556B2 (ja) | 燐酸質肥料原料の製造方法 | |
| CN116875770B (zh) | 一种炉渣调整剂及其制备方法与应用 | |
| JP4109379B2 (ja) | 高炉用コークスの製造方法 | |
| CN119287106B (zh) | 一种kr脱硫渣资源化利用工艺 | |
| JP6776892B2 (ja) | リン酸肥料原料及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110128 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20120125 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120207 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120316 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120410 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120423 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150518 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 4992778 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |