JP2009242586A - 粘着テープ基材及び粘着シート - Google Patents
粘着テープ基材及び粘着シート Download PDFInfo
- Publication number
- JP2009242586A JP2009242586A JP2008090822A JP2008090822A JP2009242586A JP 2009242586 A JP2009242586 A JP 2009242586A JP 2008090822 A JP2008090822 A JP 2008090822A JP 2008090822 A JP2008090822 A JP 2008090822A JP 2009242586 A JP2009242586 A JP 2009242586A
- Authority
- JP
- Japan
- Prior art keywords
- adhesive tape
- pressure
- sensitive adhesive
- tape substrate
- modulus
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Landscapes
- Manufacture Of Macromolecular Shaped Articles (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
- Compositions Of Macromolecular Compounds (AREA)
- Adhesive Tapes (AREA)
- Dicing (AREA)
Abstract
【課題】 本発明は、ダイシング時の糸状屑の発生を防止できると共に、様々なエキスパンド条件に十分対応できるだけの均一延伸性に優れたダイシング用の粘着テープ基材及びこれを用いた粘着シートを提供する。
【解決手段】 本発明の粘着テープ基材は、エチレン成分と炭素数が4〜12のα−オレフィン成分とを含有するエチレン−α−オレフィン共重合体40〜80重量%、示差走査熱量分析(DSC)による融解ピーク温度が160℃以上であるポリオレフィン系熱可塑性エラストマー10〜30重量部%、及び、示差走査熱量分析(DSC)による融解ピーク温度が160℃未満であるポリオレフィン系熱可塑性エラストマー10〜30重量%を含有することを特徴とする。
【選択図】 なし
【解決手段】 本発明の粘着テープ基材は、エチレン成分と炭素数が4〜12のα−オレフィン成分とを含有するエチレン−α−オレフィン共重合体40〜80重量%、示差走査熱量分析(DSC)による融解ピーク温度が160℃以上であるポリオレフィン系熱可塑性エラストマー10〜30重量部%、及び、示差走査熱量分析(DSC)による融解ピーク温度が160℃未満であるポリオレフィン系熱可塑性エラストマー10〜30重量%を含有することを特徴とする。
【選択図】 なし
Description
本発明は、半導体ウエハ加工時にウエハを粘着固定するために用いられ、ダイシング用として優れたエキスパンド性を示す粘着テープ基材及び粘着シートに関する。
通常、シリコンなどの半導体ウエハは、大径の状態で製造され、その後、小片にダイシングされてチップ化された上でマウント工程に移される。この際、半導体ウエハは、粘着シートに貼付されて保持された状態でダイシングされ、洗浄、エキスパンド、ピックアップ及びマウントの各工程が施される。
上記粘着シートとしては、塩化ビニル系樹脂などの合成樹脂フィルムからなる粘着テープ基材上に粘着剤が塗布されてなるものが用いられている。ダイシング工程においては、回転する丸刃によってウエハの切断が行われるが、このウエハの切断は、ウエハを保持する粘着シートの内部まで切り込みを行う切断方法が主流となってきている。
このダイシング工程に用いられる粘着シートの粘着テープ基材の性能としては、均一な延伸性を有すると共に延伸性が優れていることが要求される。即ち、ダイシングフィルムの均一延伸性が優れていると、粘着シートを延伸させた場合に、各チップ間に均等な隙間を形成することができるため、チップのピックアップの作業性が極めて良好なものとなる。
このような性能を有する粘着テープ基材として、ポリ塩化ビニル系樹脂フィルムを基材に使用したものが提案されている。しかしながら、この粘着テープ基材は、ポリ塩化ビニル系樹脂フィルムを使用していることから、塩素イオンによるウエハの腐食の問題があった。更に、柔軟性をもたせるため、フィルム中に大量の可塑剤が含まれており、この可塑剤がウエハに移行してウエハを汚染し、或いは、粘着剤に移行して粘着力を低下させ、ダイシング時にチップが飛散したりする問題があった。
これらの問題を解決するために、ポリ塩化ビニル系樹脂フィルムに代わる軟質の粘着テープ基材として、焼却時に有害ガスを発生することのないポリプロピレン、ポリエチレンなどのポリオレフィン系フィルムなどが挙げられる。
しかしながら、従来のポリオレフィン系フィルムは、軟質ポリ塩化ビニルフィルムに比べると、例えば、ポリプロピレンを主体とするフィルムは結晶性が高く、柔軟性や延伸性に劣るなどの課題があり、又、ポリエチレンを主体とするフィルムでもその機械的強度に課題があった。そこで、これら課題の改善のため、各種のポリオレフィン系材料を組合せたブレンド組成物からなるフィルムや積層フィルムなどが提案されている。
特許文献1には、プロピレン及び/又はブテン−1の含有率が50重量%以上の非晶性ポリオレフィンを主成分とする樹脂組成物からなる層とポリエチレンからなる層とを構成層とする積層フィルムが提案されている。
しかしながら、この積層フィルムは、繰返し折り曲げられ或いは延伸された場合、非晶性ポリオレフィンを主成分とする層とポリエチレン層とが界面で容易に剥離することがあり、又、軟質のポリ塩化ビニルフィルムに比べて、均一な延伸性は不十分であるなどの問題があった。
又、特許文献2には、ポリプロピレンとポリプロピレン−エチレンランダム共重合体を主成分とするブロック共重合体とのブレンド組成物からなるフィルムが開示されている。更に、ポリプロピレンに対して、スチレン−エチレン−ブチレン−スチレン共重合体やエチレンプロピレンゴムなどの熱可塑性エラストマーをブレンドして、柔軟性を賦与したフィルムの提案もある。これらのフィルムは、柔軟性は改善されているが、ポリプロピレンとブレンドされる材料との相溶性の関係から、透明性が不十分である場合があり、また、軟質のポリ塩化ビニルフィルムに比べると、引伸ばされた際の均一な延伸性が不十分であるなどの問題があった。
更に、特許文献3には、少なくとも三層以上の多層フィルムであって、芯層がポリプロピレンを主体とし、ゴム弾性を有し、かつ明確な融点を持つ樹脂からなり、該芯層に接する層が直鎖状低密度ポリエチレンからなることを特徴とするダイシング用基材フィルムが提案され、このフィルムは、均一拡張性に優れ、適度な引張弾性率を有し、層間剥離が生じないものであるとされている。
しかしながら、このフィルムは、ダイシング用フィルムとして、フィルムを薄くした場合には、表層にあるポリエチレン樹脂層が、積層する段階でロールのほうに捲き付いてしまうという問題があった。
又、ダイシング工程においては、回転する丸刃によってウエハを切断するが、その際、シート内部まで切込が行われているため、プラスチックフィルム自身がその摩擦熱により溶融状態となり、ダイシング後のダイシングライン上にフィルム自身の糸状屑が発生する。この糸状屑がチップ側面などに付着すると、そのまま後工程においてマウントされ、封止されてしまい、半導体素子の信頼性を著しく低下させるといった問題があった。
本発明は、ダイシング時の糸状屑の発生を防止できると共に、様々なエキスパンド条件に十分対応できるだけの均一延伸性に優れたダイシング用の粘着テープ基材及びこれを用いた粘着シートを提供する。
本発明の粘着テープ基材は、エチレン成分と炭素数が4〜12のα−オレフィン成分とを含有するエチレン−α−オレフィン共重合体40〜80重量%、示差走査熱量分析(DSC)による融解ピーク温度が160℃以上であるポリオレフィン系熱可塑性エラストマー10〜30重量部%、及び、示差走査熱量分析(DSC)による融解ピーク温度が160℃未満であるポリオレフィン系熱可塑性エラストマー10〜30重量%を含有することを特徴とする。
上記エチレン−α−オレフィン共重合体は、エチレン成分と炭素数が4〜12のα−オレフィン成分とを含有する。炭素数が4〜12のα−オレフィンとしては、例えば、1−ヘキセン、1−オクテン、4−メチル−1−ペンテン、1−ヘプテンなどが挙げられ、単独で含まれていても二種以上が含まれていてもよい。
エチレン−α−オレフィン共重合体としては、具体的には、エチレン−1−オクテン共重合体、エチレン−4−メチル−1−ペンテン共重合体、エチレン−1−ヘプテン共重合体などが挙げられ、ランダム共重合体であってもブロック共重合体であってもよい。
エチレン−α−オレフィン共重合体中におけるエチレン成分の含有量は、低いと、粘着テープ基材の機械的強度が低下するので、90モル%以上が好ましく、93〜99.9モル%がより好ましい。
エチレン−α−オレフィン共重合体の製造方法としては、特に限定されないが、エチレンやα−オレフィンなどの原料モノマーをメタロセン触媒を用いて不活性ガス中での流動床式気相重合又は攪拌式気相重合、不活性溶媒中でのスラリー重合、モノマーを溶媒とするバルク重合する方法が挙げられる。
上記メタロセン触媒としては、一般に、メタロセン化合物と、有機アルミニウム化合物又はイオン性化合物との組合せが用いられる。上記メタロセン化合物の具体例としては、ジメチルシリル(2,4−ジメチルシクロペンタジエニル)(3',5'−ジメチルシクロペンタジエニル)ジルコニウムジクロライド、ジメチルシリル(2,4−ジメチルシクロペンタジエニル)(3',5'−ジメチルシクロペンタジエニル)ハフニウムジクロライドなどのケイ素架橋型メタロセン化合物、エチレンビスインデニルジルコニウムジクロライド、エチレンビスインデニルハフニウムジクロライドなどのインデニル系架橋型メタロセン化合物などが挙げられる。
上記有機アルミニウム化合物としては、メチルアルモキサン、エチルアルモキサン、イソブチルエチルアルモキサンなどの一般式(−Al(R)O−)nで示される直鎖状、あるいは環状重合体(但し、Rは炭素数1〜10の炭化水素基であり、一部の水素がハロゲン原子又はRO基で置換されたものも含む。nは重合度であり、好ましくは5以上、より好ましくは10以上である)、又は、トリアルキルアルミニウム、ジアルキルハロゲノアルミニウムなどが挙げられる。
上記イオン性化合物としては、一般式、C+・A-で示され、C+は、有機化合物、有機金属化合物若しくは無機化合物の酸化性のカチオン、又は、ルイス塩基とプロトンからなるブレンステッド酸などであり、メタロセン配位子のアニオンと反応してメタロセンのカチオンを生成することができる。イオン性化合物としては、例えば、テトラキス(ペンタフルオロフェニル)ボレートアニオンとトリフェニルカルボニウムカチオン又はジアルキルアニリニウムカチオンとのイオン化合物などが挙げられる。
そして、粘着テープ基材中におけるエチレン−α−オレフィン共重合体の含有量は、少ないと、粘着テープ基材の強度が低下し、多いと、粘着テープ基材の伸び特性が低下するので、40〜80重量%に限定され、45〜65重量%が好ましい。
更に、本発明の粘着テープ基材では、示差走査熱量分析(DSC)による融解ピーク温度が160℃以上のポリオレフィン系熱可塑性エラストマーと、示差走査熱量分析(DSC)による融解ピーク温度が160℃未満のポリオレフィン系熱可塑性エラストマーとを併用する。
このように、融解ピーク温度が異なる二種類のポリオレフィン系熱可塑性エラストマーを用いることによって、粘着テープ基材における押出方向(MD)と幅方向(TD)の伸び特性のバランスが保持される。
又、示差走査熱量分析(DSC)による融解ピーク温度が160℃以上であるポリオレフィン系熱可塑性エラストマー(以下「ポリオレフィン系熱可塑性エラストマーA」という)としては、融解ピーク温度が160℃以上であれば、特に限定されない。
ポリオレフィン系熱可塑性エラストマーAの重量平均分子量は、低くても高くても、粘着テープ基材の製膜安定性が低下するので、8万〜45万が好ましい。
粘着テープ基材におけるポリオレフィン系熱可塑性エラストマーAの含有量は、少ないと、粘着テープ基材の伸び特性が低下し、多いと、粘着テープ基材の機械的強度が低下するので、10〜30重量%に限定され、20〜30重量%が好ましい。
又、示差走査熱量分析(DSC)による融解ピーク温度が160℃未満であるポリオレフィン系熱可塑性エラストマー(以下「ポリオレフィン系熱可塑性エラストマーB」という)としては、融解ピーク温度が160℃未満であれば、特に限定されない。
ポリオレフィン系熱可塑性エラストマーBの重量平均分子量は、低くても高くても、粘着テープ基材の製膜安定性が低下するので、15万〜30万が好ましい。
又、粘着テープ基材におけるポリオレフィン系熱可塑性エラストマーBの含有量は、少ないと、粘着テープ基材の伸び特性が低下し、多いと、粘着テープ基材の機械的強度が低下するので、10〜30重量%に限定され、20〜30重量%が好ましい。
なお、ポリオレフィン系熱可塑性エラストマーの融点を示差走査熱量分析(DSC)により測定する要領は下記の通りである。ポリオレフィン系熱可塑性エラストマーの試料を用意し、この試料を示差走査熱量計を用いて室温から200℃まで10℃/分の昇温速度にて昇温させた際に、昇温中に発生する吸熱ピークの温度をポリオレフィン系熱可塑性エラストマーの融点とする。なお、吸熱ピークが複数ある場合は最も大きい吸熱ピークの温度をポリオレフィン系熱可塑性エラストマーの融点とする。
ポリオレフィン系熱可塑性エラストマーの重量平均分子量は、GPC(Gel Permeation Chromatography)法によって測定されたポリスチレン換算値をいう。
本発明の粘着テープ基材は、半導体ウエハのダイシング用途に好適に用いられ、この用途においては、チップがダイシングされた後、エキスパンダリングが押し当てられて延伸される。この際、粘着テープ基材とエキスパンダリングとの間で滑りが生じると粘着テープ基材が局部的に延伸される虞れがある。そこで、本発明の粘着テープ基材の一面に、梨子地などのエンボス加工を施しておき、粘着テープ基材とエキスパンダリングとの間の滑りを防止して、粘着テープ基材が均一に延伸されるようにすることが好ましい。
次に、本発明の粘着テープ基材の製造方法について説明する。粘着テープ基材の製造方法としては、特に限定されず、例えば、円形のダイを用いて押出製膜を行うインフレーション法、Tダイを用いて押出製膜を行うTダイ法、カレンダー法などが挙げられる。
得られた粘着テープ基材の厚みは、薄いと、粘着テープ基材の引張強度が低下し延伸時に破れる虞れがあり、厚いと、粘着テープ基材の引張強度が大きくなり、粘着テープ基材を延伸するのに大きな力を要することがあるので、50〜300μmが好ましく、70〜200μmがより好ましい。
粘着テープ基材が押出機を用いて製造されたフィルムである場合、押出方向(MD)及び幅方向(TD)の粘着テープ基材の引張強度は、小さいと、粘着テープ基材が延伸時に破れ易くなり、大きいと、粘着テープ基材の延伸に大きな力を要することがあるので、10〜30N/10mmが好ましい。なお、粘着テープ基材の引張強度は、JIS K7127に準拠して測定されたものをいう。
粘着テープ基材が押出機を用いて製造されたフィルムである場合、押出方向(MD)及び幅方向(TD)の粘着テープ基材の引張伸度は、小さいと、エクスパンド工程におけるピックアップ時に粘着テープ基材が破断することがあり、600〜1200%が好ましい。なお、粘着テープ基材の引張伸度は、JIS K7127に準拠して測定されたものをいう。
粘着テープ基材が押出機を用いて製造されたフィルムである場合、押出方向(MD)及び幅方向(TD)の粘着テープ基材の2%モジュラスは、小さいと、粘着テープ基材を延伸する際に大きな力を要することがあり、大きいと、粘着テープ基材が延伸時に破れ易くなるので、0.5〜2.0MPaが好ましい。なお、粘着テープ基材の2%モジュラスは、JIS K7127に準拠して測定されたものをいう。
粘着テープ基材が押出機を用いて製造されたフィルムである場合、押出方向(MD)及び幅方向(TD)の粘着テープ基材の50%モジュラスは、小さいと、粘着テープ基材を延伸する際に大きな力を要することがあり、大きいと、粘着テープ基材が延伸時に破れ易くなるので、6.0〜12.0MPaが好ましい。なお、粘着テープ基材の50%モジュラスは、JIS K7127に準拠して測定されたものをいう。
粘着テープ基材が押出機を用いて製造されたフィルムである場合、粘着テープ基材において、2%伸長時の押出方向(MD)及び幅方向(TD)のモジュラス比(MDのモジュラス/TDのモジュラス)は、小さくても大きくても、粘着テープ基材を均一に延伸させることができないので、エキスパンド工程において半導体ウエハチップ間の距離を均一にすることができず、ピックアップ工程において半導体ウエハチップのピックアップ作業に支障をきたすことがあるので、0.85〜1.15が好ましい。
又、粘着テープ基材において、50%伸長時の押出方向(MD)及び幅方向(TD)のモジュラス比(MDのモジュラス/TDのモジュラス)は、同様の理由で、0.85〜1.15が好ましい。
なお、本発明において、幅方向(TD)とは、押出方向(MD)に対して直交する方向をいう。
粘着テープ基材の少なくとも一面に粘着剤層が積層一体化されていてもよい。なお、粘着テープ基材の表面にエンボス加工が施されている場合は、エンボス加工が施されていない面に粘着剤層を積層一体化することが好ましい。
上記粘着剤層を構成する粘着剤としては、特に限定されず、ゴム系粘着剤、アクリル系粘着剤、シリコーン系粘着剤、ポリビニルエーテル系粘着剤などが挙げられ、アクリル系粘着剤が好ましい。
アクリル系粘着剤を構成しているアクリル系樹脂としては、例えば、(メタ)アクリル酸アルキルエステルの重合体、(メタ)アクリル酸アルキルエステルとこれと共重合可能な単量体との共重合体などが挙げられる。なお、(メタ)アクリルは、メタクリル又はアクリルを意味する。
(メタ)アクリル酸アルキルエステルとしては、例えば、(メタ)アクリル酸メチル、(メタ)アクリル酸エチル、(メタ)アクリル酸ブチル、(メタ)アクリル酸2−エチルヘキシル、(メタ)アクリル酸オクチル、(メタ)アクリル酸イソノニルなどが挙げられ、ホモポリマーのガラス転移温度が−50℃以下となる(メタ)アクリル酸アルキルエステルが好ましい。
(メタ)アクリル酸アルキルエステルと共重合可能な単量体としては、例えば、(メタ)アクリル酸ヒドロキシエチル、(メタ)アクリル酸ヒドロキシブチル、(メタ)アクリル酸ヒドロキシヘキシルなどの(メタ)アクリル酸ヒドロキシアルキルエステル、(メタ)アクリル酸グリシジルエステル、(メタ)アクリル酸、イタコン酸、無水マレイン酸、(メタ)アクリル酸アミド、(メタ)アクリル酸N−ヒドロキシメチルアミド、ジメチルアミノエチルメタクリレート、t−ブチルアミノエチルメタクリレートなどの(メタ)アクリル酸アルキルアミノアルキルエステル、酢酸ビニル、スチレン、アクリロニトリルなどが挙げられる。
又、粘着剤層を構成する粘着剤としては、紫外線、電子線などにより硬化する放射線硬化型粘着剤や加熱発泡型粘着剤を用いることもでき、放射線硬化型粘着剤が好ましく、紫外線硬化型粘着剤が好ましい。
更には、ダイシング・ダイボンド兼用可能な粘着剤であってもよい。なお、粘着剤として放射線硬化型粘着剤を用いる場合には、ダイシング工程の前後に、粘着剤層に放射線が照射されるため、粘着テープ基材は十分な放射線透過性を有してことが好ましい。
放射線硬化型粘着剤は、一般には、粘着剤の主成分となるアクリル系樹脂などのベース重合体と放射線硬化成分とからなる。この放射線硬化成分としては、分子中にラジカル重合性二重結合を有し、ラジカル重合により硬化可能な単量体、オリゴマー又は重合体であれば、特に限定されず、例えば、トリメチロールプロパントリ(メタ)アクリレート、ペンタエリスリトールトリ(メタ)アクリレ−ト、テトラエチレングリコールジ(メタ)アクリレート、1,6−ヘキサンジオールジ(メタ)アクリレート、ネオペンチルグリコールジ(メタ)アクリレート、ジペンタエリスリトールヘキサ(メタ)アクリレートなどの(メタ)アクリル酸と多価アルコールとのエステル化物;エステルアクリレートオリゴマー;2−プロペニルジ−3−ブテニルシアヌレート、2−ヒドロキシエチルビス(2−アクリロキシエチル)イソシアヌレート、トリス(2−メタクリロキシエチル)イソシアヌレートなどのイソシアヌレート又はイソシアヌレート化合物などが挙げられる。
上記放射線硬化型粘着剤において、上記ベース重合体として、重合体の側鎖に炭素−炭素二重結合を有する放射線硬化型重合体を用いた場合には上記放射線硬化成分を加える必要はない。
又、上記放射線硬化型粘着剤を紫外線により硬化させる場合には光重合開始剤が必要であり、更に、上記放射線硬化型粘着剤には、必要に応じて、架橋剤、粘着付与剤、充填剤、老化防止剤、着色剤などの公知の添加剤を含有させてもよい。
上記光重合開始剤としては、例えば、ベンゾインメチルエーテル、ベンゾインプロピルエーテル、ベンゾインイソブチルエーテル等のベンゾインアルキルエーテル類;ベンジル、ベンゾイン、ベンゾフェノン、α−ヒドロキシシクロヘキシルフェニルケトンなどの芳香族ケトン類;ベンジルジメチルケタール等の芳香族ケタール類;ポリビニルベンゾフェノン;クロロチオキサントン、ドデシルチオキサントン、ジメチルチオキサントン、ジエチルチオキサントン等のチオキサントン類などが挙げられる。
上記架橋剤としては、例えば、ポリイソシアネート化合物、メラミン樹脂、尿素樹脂、アジリジン化合物、エポキシ樹脂、無水化合物、ポリアミン、カルボキシルキ含有ポリノマーなどが挙げられる。
粘着剤層の厚さは、粘着剤の種類により適宜に決定することができるが、1〜100μmが好ましく、3〜50μmがより好ましい。
粘着剤層上には剥離可能にセパレータを積層させておいてもよい。このようなセパレータとしては、例えば、ポリエチレン、ポリプロピレン、ポリエチレンテレフタレートなどの合成樹脂フィルム、紙などが挙げられる。
セパレータの表面には粘着剤層からの剥離性を高めるため、必要に応じて、シリコーン処理、長鎖アルキル処理、フッ素処理などの剥離処理が施されていても良い。セパレータの厚みは、10〜200μmが好ましく、25〜100μmがより好ましい。
本発明の粘着テープ基材は、上述の通りの構成を終始、均一な延伸性に優れ、適度な引張強度を有し、更に、切断時において糸状屑の発生を防止できるので、半導体ウエハのダイシング用途に好適に用いることができる。
本発明の粘着テープ基材は、その他に、表面保護フィルム、各種基材のマスキングフィルム、テーブルクロス、建築基材フィルム、ストレッチフィルム、医療用テープ原反などにも好適に用いることができる。
(実施例1、比較例1〜3)
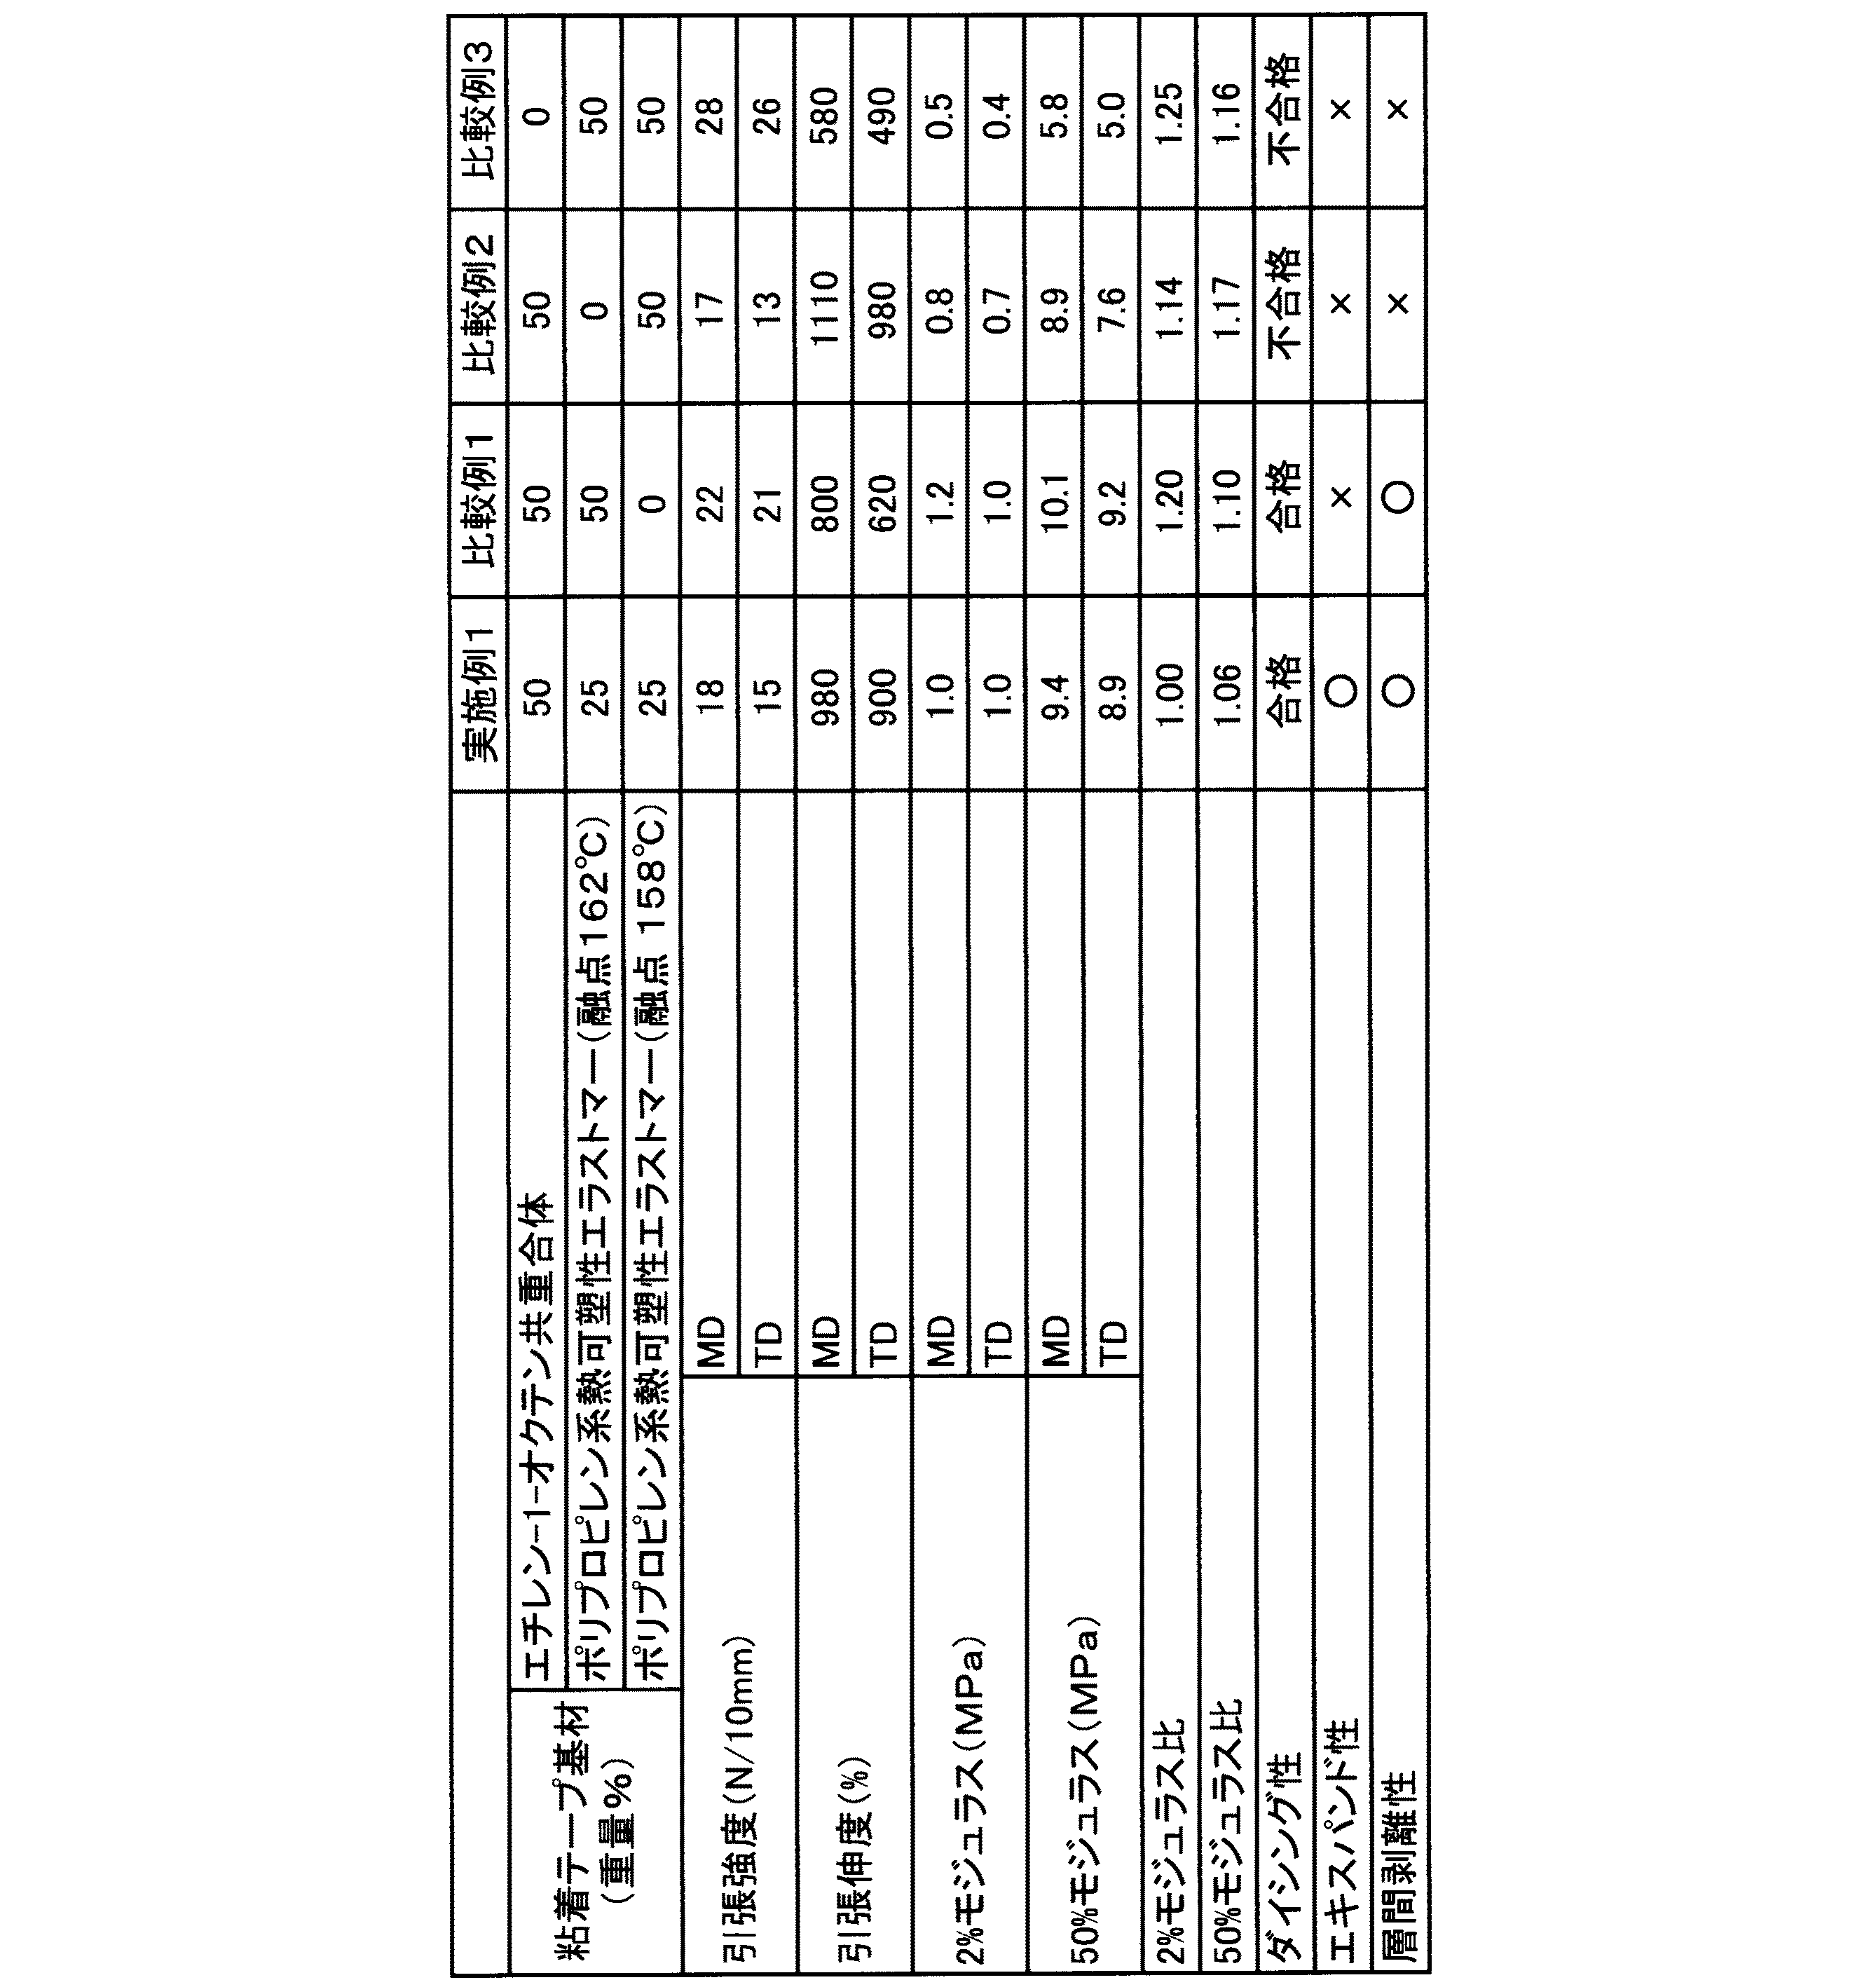
密度が0.93g/cm3、メルトフローレイト(MFR)が2.8g/10分のエチレン−1−オクテン共重合体と、密度が0.88g/cm3、MFRが0.8g/10分、融点が162℃のポリプロピレン系熱可塑性エラストマーと、密度が0.80g/cm3、MFRが8g/10分、融点が158℃のポリプロピレン系熱可塑性エラストマーを表1で示した所定量を押出機に供給して溶融混練し、Tダイから押出して厚みが100μmの粘着テープ基材を得た。なお、粘着テープ基材の一面にコロナ処理を施した。
密度が0.93g/cm3、メルトフローレイト(MFR)が2.8g/10分のエチレン−1−オクテン共重合体と、密度が0.88g/cm3、MFRが0.8g/10分、融点が162℃のポリプロピレン系熱可塑性エラストマーと、密度が0.80g/cm3、MFRが8g/10分、融点が158℃のポリプロピレン系熱可塑性エラストマーを表1で示した所定量を押出機に供給して溶融混練し、Tダイから押出して厚みが100μmの粘着テープ基材を得た。なお、粘着テープ基材の一面にコロナ処理を施した。
一方、アクリル酸ブチル95重量部とアクリル酸5重量部とを酢酸エチル中で常法により共重合させて得られた重量平均分子量が80万のアクリル系樹脂を含有する溶液に、ジペンタエリスリトールヘキサアクリレート(日本化薬社製 商品名「カヤラッドDPHA」)60重量部、ラジカル重合開始剤(チバ・スペシャルティーケミカルズ社製 商品名「イルガキュア651」)3重量部及びポリイソシアネート化合物(日本ポリウレタン社製 商品名「コロネートL」)5重量部を加えて、アクリル系紫外線硬化型粘着剤溶液を調製した。
得られたアクリル系紫外線硬化型粘着剤溶液を粘着テープ基材のコロナ処理面に塗布して80℃で10分間に亘って加熱して架橋し、厚さ10μmの紫外線硬化型粘着剤層を形成した。この紫外線硬化型粘着剤層上に剥離可能にセパレータを積層して粘着シートを作製した。
(比較例4)
ランダムポリプロピレン樹脂(MFR:3g/10分、エチレン成分含有量:1.5重量%)のみからなる単層の粘着テープ基材を用意し、この粘着シートを用いて実施例1と同様にして粘着シートを作製した。
ランダムポリプロピレン樹脂(MFR:3g/10分、エチレン成分含有量:1.5重量%)のみからなる単層の粘着テープ基材を用意し、この粘着シートを用いて実施例1と同様にして粘着シートを作製した。
(比較例5)
エチレン−酢酸ビニル共重合体のみからなる単層の粘着テープ基材を用意し、この粘着シートを用いて実施例1と同様にして粘着シートを作製した。
エチレン−酢酸ビニル共重合体のみからなる単層の粘着テープ基材を用意し、この粘着シートを用いて実施例1と同様にして粘着シートを作製した。
実施例1及び比較例1〜3で得られた粘着テープ基材の引張強度、引張伸度、2%モジュラス及び50%モジュラスを押出方向(MD)及び幅方向(TD)のそれぞれについて測定し、その結果を表1に示した。
なお、表1において、「2%モジュラス比」とは、2%伸長時のモジュラス比(MDのモジュラス/TDのモジュラス)を意味し、「50%モジュラス比」とは、50%伸長時のモジュラス比(MDのモジュラス/TDのモジュラス)を意味する。
更に、粘着シートのダイシング性、エキスパンド性及び層間剥離性を下記の要領で測定し、その結果を表1に示した。なお、比較例4の粘着テープ基材は、硬く、伸び率が低く、ダイシング用途として用いることができないものであり、比較例5の粘着テープ基材は、軟らかすぎて強度的に低いものであり、裂けてしまい、ダイシング用途して用いることができないものであり、以下の評価は行わなかった。
(ダイシング性)
得られた粘着シートに厚さ350μmで且つ直径6インチのウエハを貼着して下記の条件にてダイシングを行った。
ブレード回転数:30,000rpm
ダイシング速度:100mm/秒
ダイシング深さ:40μm
ブレード厚:50μm
ダイシングサイズ:5mm×5mm
得られた粘着シートに厚さ350μmで且つ直径6インチのウエハを貼着して下記の条件にてダイシングを行った。
ブレード回転数:30,000rpm
ダイシング速度:100mm/秒
ダイシング深さ:40μm
ブレード厚:50μm
ダイシングサイズ:5mm×5mm
ダイシング後、粘着シートの粘着剤層に紫外線を460mJ/cm2照射し、次に、半導体チップを剥離した。剥離後の粘着シート表面の糸状屑の発生状況を、光学顕微鏡を用いて観察し、糸状屑の大きさ毎に個数を数え、以下の判断基準の全てを満たしている場合を「合格」とし、一つでも満たしていない場合を「不合格」とした。
合格基準
150μ未満の糸状屑 50個以下
150〜500μ未満の糸状屑 10個以下
500μ以上の糸状屑 0個
合格基準
150μ未満の糸状屑 50個以下
150〜500μ未満の糸状屑 10個以下
500μ以上の糸状屑 0個
(エキスパンド性)
ダイシング性の測定においてダイシングを行った粘着シートを、エキスパンド工程において延伸し、均一に延伸されているか否かを評価した。
ダイシング性の測定においてダイシングを行った粘着シートを、エキスパンド工程において延伸し、均一に延伸されているか否かを評価した。
具体的には、縦方向の半導体チップ間の平均間隔Xを、縦方向に直交する方向(横方向)の半導体チップ間の平均間隔Yで割った値(X/Y)を算出した。この値は1.0に近いほど縦横方向に対して均一に延伸されることを示し、0.8〜1.2の範囲にあるものを「○」、この範囲を外れるものを「×」とした。
(層間剥離性)
ダイシン性の測定においてダイシングを行った粘着シートを用い、チップを10個ピックアップしたときに、裏側にフィルムの一部が付着しているチップの個数を調べた。10個のチップの全てにおいて、フィルムの一部が全く付着しないものを「○」、1個のチップにおいてフィルムの一部が付着していたものを「△」、2個以上のチップにおいてフィルムの一部が付着していたものを「×」とした。
ダイシン性の測定においてダイシングを行った粘着シートを用い、チップを10個ピックアップしたときに、裏側にフィルムの一部が付着しているチップの個数を調べた。10個のチップの全てにおいて、フィルムの一部が全く付着しないものを「○」、1個のチップにおいてフィルムの一部が付着していたものを「△」、2個以上のチップにおいてフィルムの一部が付着していたものを「×」とした。
Claims (3)
- エチレン成分と炭素数が4〜12のα−オレフィン成分とを含有するエチレン−α−オレフィン共重合体40〜80重量%、示差走査熱量分析(DSC)による融解ピーク温度が160℃以上であるポリオレフィン系熱可塑性エラストマー10〜30重量部%、及び、示差走査熱量分析(DSC)による融解ピーク温度が160℃未満であるポリオレフィン系熱可塑性エラストマー10〜30重量%を含有することを特徴とする粘着テープ基材。
- 粘着テープ基材は押出機を用いて製膜されたフィルムであって、厚みが50〜300μm、引張強度が10〜30N/10mm、引張伸度が600〜1200%、2%モジュラスが0.5〜2.0MPa、50%モジュラスが6.0〜12.0MPa、2%伸長時の押出方向(MD)及び幅方向(TD)のモジュラス比(MDのモジュラス/TDのモジュラス)が0.85〜1.15、及び、50%伸長時の押出方向(MD)及び幅方向(TD)のモジュラス比(MD/TD)が0.85〜1.15であることを特徴とする粘着テープ基材。
- 少なくとも一面に粘着剤層が積層一体化されていることを特徴とする請求項1又は請求項2に記載の粘着シート。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008090822A JP2009242586A (ja) | 2008-03-31 | 2008-03-31 | 粘着テープ基材及び粘着シート |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008090822A JP2009242586A (ja) | 2008-03-31 | 2008-03-31 | 粘着テープ基材及び粘着シート |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009242586A true JP2009242586A (ja) | 2009-10-22 |
Family
ID=41304872
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008090822A Pending JP2009242586A (ja) | 2008-03-31 | 2008-03-31 | 粘着テープ基材及び粘着シート |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2009242586A (ja) |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010278156A (ja) * | 2009-05-27 | 2010-12-09 | Nitto Denko Corp | 電子部品のダイシング用粘着シート |
| JP2012156288A (ja) * | 2011-01-26 | 2012-08-16 | Showa Denko Kk | 半導体チップの製造方法および半導体チップの実装方法 |
| JP2014152241A (ja) * | 2013-02-08 | 2014-08-25 | Nitto Denko Corp | 粘着テープ |
| CN104946152A (zh) * | 2014-03-31 | 2015-09-30 | 日东电工株式会社 | 切割薄膜、切割/芯片接合薄膜及半导体装置的制造方法 |
| JP2015185584A (ja) * | 2014-03-20 | 2015-10-22 | 日立化成株式会社 | ウエハ加工用テープ |
| WO2016093308A1 (ja) * | 2014-12-12 | 2016-06-16 | 日東電工株式会社 | ダイシングシート、ダイシング・ダイボンドフィルム及び半導体装置の製造方法 |
| WO2018105613A1 (ja) * | 2016-12-07 | 2018-06-14 | 古河電気工業株式会社 | 半導体加工用テープ |
| JP2021068762A (ja) * | 2019-10-18 | 2021-04-30 | 株式会社ディスコ | シートの拡張方法 |
| JP2022087595A (ja) * | 2020-12-01 | 2022-06-13 | 日東電工株式会社 | 半導体ウェハ搭載用基材、ダイシングテープ、及び、ダイシングダイボンドフィルム |
| JP2022151238A (ja) * | 2021-03-26 | 2022-10-07 | リンテック株式会社 | ワーク処理用シートおよび処理済みワーク製造方法 |
| JP2022158902A (ja) * | 2021-03-31 | 2022-10-17 | リンテック株式会社 | ワーク加工用シート |
-
2008
- 2008-03-31 JP JP2008090822A patent/JP2009242586A/ja active Pending
Cited By (28)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010278156A (ja) * | 2009-05-27 | 2010-12-09 | Nitto Denko Corp | 電子部品のダイシング用粘着シート |
| JP2012156288A (ja) * | 2011-01-26 | 2012-08-16 | Showa Denko Kk | 半導体チップの製造方法および半導体チップの実装方法 |
| JP2014152241A (ja) * | 2013-02-08 | 2014-08-25 | Nitto Denko Corp | 粘着テープ |
| JP2015185584A (ja) * | 2014-03-20 | 2015-10-22 | 日立化成株式会社 | ウエハ加工用テープ |
| KR102493750B1 (ko) * | 2014-03-31 | 2023-02-06 | 닛토덴코 가부시키가이샤 | 다이싱·다이본드 필름 및 반도체 장치의 제조 방법 |
| CN104946152A (zh) * | 2014-03-31 | 2015-09-30 | 日东电工株式会社 | 切割薄膜、切割/芯片接合薄膜及半导体装置的制造方法 |
| KR20150113878A (ko) * | 2014-03-31 | 2015-10-08 | 닛토덴코 가부시키가이샤 | 다이싱 필름, 다이싱·다이본드 필름 및 반도체 장치의 제조 방법 |
| JP2015198118A (ja) * | 2014-03-31 | 2015-11-09 | 日東電工株式会社 | ダイシングフィルム、ダイシング・ダイボンドフィルム及び半導体装置の製造方法 |
| KR20220050110A (ko) * | 2014-03-31 | 2022-04-22 | 닛토덴코 가부시키가이샤 | 다이싱·다이본드 필름 및 반도체 장치의 제조 방법 |
| KR102386082B1 (ko) * | 2014-03-31 | 2022-04-14 | 닛토덴코 가부시키가이샤 | 다이싱 필름, 다이싱·다이본드 필름 및 반도체 장치의 제조 방법 |
| JP2016115775A (ja) * | 2014-12-12 | 2016-06-23 | 日東電工株式会社 | ダイシングシート、ダイシング・ダイボンドフィルム及び半導体装置の製造方法 |
| KR20170095947A (ko) * | 2014-12-12 | 2017-08-23 | 닛토덴코 가부시키가이샤 | 다이싱 시트, 다이싱·다이 본드 필름 및 반도체 장치의 제조 방법 |
| KR102436526B1 (ko) * | 2014-12-12 | 2022-08-25 | 닛토덴코 가부시키가이샤 | 다이싱 시트, 다이싱·다이 본드 필름 및 반도체 장치의 제조 방법 |
| TWI667703B (zh) * | 2014-12-12 | 2019-08-01 | 日商日東電工股份有限公司 | Cutting piece, dicing wafer bonding film, and manufacturing method of semiconductor device |
| CN107004589A (zh) * | 2014-12-12 | 2017-08-01 | 日东电工株式会社 | 切割片、切割·芯片接合薄膜以及半导体装置的制造方法 |
| WO2016093308A1 (ja) * | 2014-12-12 | 2016-06-16 | 日東電工株式会社 | ダイシングシート、ダイシング・ダイボンドフィルム及び半導体装置の製造方法 |
| JPWO2018105613A1 (ja) * | 2016-12-07 | 2019-10-24 | 古河電気工業株式会社 | 半導体加工用テープ |
| CN110036459A (zh) * | 2016-12-07 | 2019-07-19 | 古河电气工业株式会社 | 半导体加工用带 |
| WO2018105613A1 (ja) * | 2016-12-07 | 2018-06-14 | 古河電気工業株式会社 | 半導体加工用テープ |
| US11901211B2 (en) | 2016-12-07 | 2024-02-13 | Furukawa Electric Co., Ltd. | Semiconductor-processing tape |
| JP2021068762A (ja) * | 2019-10-18 | 2021-04-30 | 株式会社ディスコ | シートの拡張方法 |
| JP7377671B2 (ja) | 2019-10-18 | 2023-11-10 | 株式会社ディスコ | シートの拡張方法 |
| JP2022087595A (ja) * | 2020-12-01 | 2022-06-13 | 日東電工株式会社 | 半導体ウェハ搭載用基材、ダイシングテープ、及び、ダイシングダイボンドフィルム |
| JP7640255B2 (ja) | 2020-12-01 | 2025-03-05 | 日東電工株式会社 | 半導体ウェハ搭載用基材、ダイシングテープ、及び、ダイシングダイボンドフィルム |
| JP2022151238A (ja) * | 2021-03-26 | 2022-10-07 | リンテック株式会社 | ワーク処理用シートおよび処理済みワーク製造方法 |
| JP7705725B2 (ja) | 2021-03-26 | 2025-07-10 | リンテック株式会社 | ワーク処理用シートおよび処理済みワーク製造方法 |
| JP2022158902A (ja) * | 2021-03-31 | 2022-10-17 | リンテック株式会社 | ワーク加工用シート |
| JP7828765B2 (ja) | 2021-03-31 | 2026-03-12 | リンテック株式会社 | ワーク加工用シート |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI409314B (zh) | 處理用之感壓黏著片 | |
| US8728910B2 (en) | Expandable film, dicing film, and method of producing semiconductor device | |
| JP5596129B2 (ja) | ダイシングシート用基材フィルムおよびダイシングシート | |
| PH12015502200B1 (en) | Production method for laminate film, laminate film, and production method for semiconductor device employing same | |
| WO2014038353A1 (ja) | ダイシングシート用基材フィルムおよびダイシングシート | |
| CN100419964C (zh) | 切片用粘着片、切片方法和半导体元件的制造方法 | |
| JP6009188B2 (ja) | ワーク加工用シート基材およびワーク加工用シート | |
| WO2013038967A1 (ja) | ダイシングシート用基材フィルムおよびダイシングシート | |
| WO2013038966A1 (ja) | ダイシングシート用基材フィルムおよびダイシングシート | |
| WO2015076127A1 (ja) | ダイシングシート用基材フィルムおよび基材フィルムの製造方法 | |
| JP4286043B2 (ja) | ウエハダイシング用粘着テープ | |
| WO2014136181A1 (ja) | ダイシングシート用基材フィルムおよび当該基材フィルムを備えるダイシングシート | |
| JP4351487B2 (ja) | ウエハバックグラインド用粘着テープ | |
| JP2005116920A (ja) | 半導体加工用粘着シートおよび半導体加工方法 | |
| JP2008045091A (ja) | 加工用粘着シート | |
| JP2005297247A (ja) | 粘着テープ用基材及び粘着シート | |
| EP3147936A1 (en) | Dicing-sheet base film and dicing sheet | |
| JP2014173027A (ja) | 粘着シート | |
| JP5253322B2 (ja) | 半導体製造工程粘着テープ用フィルム | |
| JP2004338289A (ja) | 粘着テープ用基材および粘着シート | |
| TWI910212B (zh) | 工件加工用片 | |
| JP3548547B2 (ja) | ダイシング用粘着シート | |
| TWI490303B (zh) | Wafer adhesive tape and wafer processing methods | |
| JP2004292578A (ja) | 粘着シート用基材および粘着シート | |
| JP6106526B2 (ja) | 半導体ウエハ加工用粘着シート |