JP2009247655A - ヘッドレスト、及びヘッドレストの製造方法 - Google Patents
ヘッドレスト、及びヘッドレストの製造方法 Download PDFInfo
- Publication number
- JP2009247655A JP2009247655A JP2008100115A JP2008100115A JP2009247655A JP 2009247655 A JP2009247655 A JP 2009247655A JP 2008100115 A JP2008100115 A JP 2008100115A JP 2008100115 A JP2008100115 A JP 2008100115A JP 2009247655 A JP2009247655 A JP 2009247655A
- Authority
- JP
- Japan
- Prior art keywords
- unsewn
- pair
- headrest
- skin
- stays
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 10
- 239000006260 foam Substances 0.000 claims description 14
- 238000000034 method Methods 0.000 claims description 14
- 210000000078 claw Anatomy 0.000 claims description 11
- 238000009958 sewing Methods 0.000 claims description 11
- 238000003780 insertion Methods 0.000 claims description 8
- 230000037431 insertion Effects 0.000 claims description 8
- 230000008878 coupling Effects 0.000 claims 1
- 238000010168 coupling process Methods 0.000 claims 1
- 238000005859 coupling reaction Methods 0.000 claims 1
- 238000005187 foaming Methods 0.000 abstract description 18
- 239000011162 core material Substances 0.000 description 5
- 239000004088 foaming agent Substances 0.000 description 4
- 239000011347 resin Substances 0.000 description 4
- 229920005989 resin Polymers 0.000 description 4
- 238000005452 bending Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- NLYAJNPCOHFWQQ-UHFFFAOYSA-N kaolin Chemical compound O.O.O=[Al]O[Si](=O)O[Si](=O)O[Al]=O NLYAJNPCOHFWQQ-UHFFFAOYSA-N 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 239000004743 Polypropylene Substances 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 239000002390 adhesive tape Substances 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 238000005429 filling process Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- -1 polypropylene Polymers 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 230000003014 reinforcing effect Effects 0.000 description 1
Images


Landscapes
- Chair Legs, Seat Parts, And Backrests (AREA)
- Seats For Vehicles (AREA)
Abstract
【課題】フレーム部材を表皮部材の内部へ容易に挿入することができると共に見栄えの良いヘッドレストを提供する。
【解決手段】ヘッドレスト1に、一対のステー2を基部3で所定間隔に連結したフレーム部材4と、一対のステー2の間隔と略同じ長さの未縫製部5を備え複数の表皮6を縫製して袋状に形成された表皮部材7と、表皮部材7の内部に未縫製部5の両端から一対のステー2が外部へ突出するように基部3が挿入された状態で、表皮部材7の内部で未縫製部5の両端に配置され、未縫製部5の重なった折返し部分8を貫通した上で狭持して未縫製部5を閉止する閉止部材9と、閉止部材9により閉止されていない未縫製部5を介して表皮部材7の内部に充填される発泡部材10とを具備させる。
【選択図】図1
【解決手段】ヘッドレスト1に、一対のステー2を基部3で所定間隔に連結したフレーム部材4と、一対のステー2の間隔と略同じ長さの未縫製部5を備え複数の表皮6を縫製して袋状に形成された表皮部材7と、表皮部材7の内部に未縫製部5の両端から一対のステー2が外部へ突出するように基部3が挿入された状態で、表皮部材7の内部で未縫製部5の両端に配置され、未縫製部5の重なった折返し部分8を貫通した上で狭持して未縫製部5を閉止する閉止部材9と、閉止部材9により閉止されていない未縫製部5を介して表皮部材7の内部に充填される発泡部材10とを具備させる。
【選択図】図1
Description
本発明は、車両等の座席に装着されるヘッドレスト、及びヘッドレストの製造方法に関するものである。
従来から、自動車等の車両の座席に装着されるヘッドレストとして、複数の表皮を袋状に縫製した表皮部材の内部に、座席に支持させるための一対のステーを有したフレーム部材を挿入した上で、未縫製部から表皮部材の内部に発泡樹脂等の発泡部材を充填・発泡させて、表皮部材と発泡部材とを一体化したものが知られている。
従来のヘッドレストでは、一本の棒材を略コ字状に屈曲形成したフレーム部材が用いられており、表皮部材に形成された二つの挿通孔の一方から、フレーム部材の一端側を表皮部材の内部へ挿入し、表皮部材の内部に挿入されたフレーム部材の一端側を他方の挿通孔から外部へ突出させることで表皮部材の内部にフレーム部材を挿入配置した上で、未縫製部を介して発泡部材を充填するようにしており、表皮部材における未縫製部を可及的に短くしてヘッドレストの見栄えを向上させるようにしていた(特許文献1)。
ところで、近年では、ヘッドレストの内部に、ヘッドレストを傾斜させる傾斜機構や、硬さの異なる心材等を備えるようにしたものが知られており、これらのヘッドレストでは、フレーム部材に傾斜機構等が取付けられていると、上述したような方法では表皮部材の内部にフレーム部材を挿入配置させることができないので、表皮部材における未縫製部を長くして未縫製部が大きく開くようにすることで、未縫製部を介してフレーム部材を表皮部材の内部へ挿入するようにしていた。しかしながら、この場合、未縫製部が長くなるので、特許文献1のように発泡部材の発泡圧によって未縫製部を閉じるようにすると、発泡圧のかかり方や発泡部材の硬化などのバラツキによって未縫製部が歪んだ状態で閉じられてしまい、ヘッドレストの見栄えが悪くなる問題がある。
そこで、本発明は上記の実情に鑑み、フレーム部材を表皮部材の内部へ容易に挿入することができると共に見栄えの良いヘッドレスト、及びヘッドレストの製造方法の提供を課題とするものである。
上記の課題を解決するために、本発明に係るヘッドレストは、「一対のステー、及び該ステーの一端側を所定間隔で連結する基部を有したフレーム部材と、該フレーム部材における一対の前記ステーの間隔と略同じ長さの未縫製部を備え、複数の表皮を縫製して袋状に形成された表皮部材と、該表皮部材の内部に前記未縫製部の両端から前記フレーム部材の一対の前記ステーが外部へ突出するように前記フレーム部材の前記基部が挿入された状態で、前記未縫製部の少なくとも両端に配置され、前記表皮部材の内部へ折返された前記未縫製部の重なった折返し部分を貫通した上で狭持して前記未縫製部を閉止する閉止部材と、該閉止部材により閉止されていない前記未縫製部を介して前記表皮部材の内部に充填された発泡部材とを具備する」ことを特徴とする。
ここで、「未縫製部」としては、「一連の縫製箇所に対して部分的に縫製していない部位」、「未縫製部の両端にフレーム部材のステーが通過可能な孔(長孔も含む)を備えたもの」、等が挙げられる。なお、未縫製部では、縫製される部位の縫い代よりも折返しの部分の折返し量を広く取るようにすることが望ましい。また、未縫製部の両端にフレーム部材のステーが通過可能な孔や長孔を備えるようにすることが望ましく、未縫製部をより広く開口させることができる他に、その孔を長孔とした場合、未縫製部の他に長孔を通して表皮部材の内部へ手を挿入し易くなり、閉止部材による閉止作業を向上させることができる。
また、「フレーム部材」としては、「一本の棒材を屈曲形成したもの(ステーと基部が同一部材からなるもの)」、「一本の棒材を屈曲形成すると共に一対のステー同士を結ぶ補強部材を有したもの」、「基部に樹脂等からなる心材を備えたもの」、「基部にヘッドレストを傾斜させる傾斜機構を備えたもの」、等が挙げられる。
更に、「閉止部材」としては、「突出部が形成された平坦状の狭持部と、突出部が貫通係止可能な開口部が形成された狭持部とを屈曲可能な連結部で連結したもの」、「ステープラ用の針材」、「突出部が形成された平坦状の狭持部と、突出部が貫通係止可能な開口部が形成された狭持部とからなるもの」、「はと目」、等が挙げられる。
ところで、未縫製部を閉止する方法としては、重なった折返し部分の間に接着剤や両面テープを用いることで閉止することが考えられるが、この場合、表皮部材の材質によっては接着性が悪く、未縫製部を十分に閉止することができない場合がある。また、重なった折返し部分の外側を粘着テープで包むことで閉止することが考えられるが、この場合は、未縫製部における折返し部分の端部のみが固定されるだけなので、重なった折返し部分が開き易く、発泡部材の発泡圧等によって未縫製部が歪んでしまう問題がある。更に、重なった折返し部分を外側からクリップ等で挟み込むことで閉止することが考えられるが、この場合でも、折返し部分同士が接触しているだけなので、発泡圧等により折返し部分がずれてしまう虞があり、ずれることで未縫製部が歪んでしまう問題がある。
しかしながら、本発明のヘッドレストによると、未縫製部の長さをフレーム部材における一対のステーの間隔と略同じ長さとしているので、未縫製部を広げることで未縫製部を介してフレーム部材の基部を容易に表皮部材の内部へ挿入させることができ、作業性を向上させることができる。また、閉止部材によって未縫製部における折返し部分の少なくとも両端を、貫通した上で狭持して閉止するようにしているので、未縫製部における閉止されていない部分の長さを可及的に短くすることができると共に、未縫製部における折返し部分が開いたりずれたりするのを確実に防止することができ、発泡部材の発泡圧等によって未縫製部が歪んでヘッドレストの見栄えが悪くなるのを防止することができる。
従って、基部に傾斜機構や心材等を備えたフレーム部材でも、未縫製部を介して表皮部材の内部へ容易に挿入することができる上に、未縫製部の歪みを可及的になくすことができるので、ヘッドレストの機能性を高くしたり見栄えを向上させたりすることができる。
また、未縫製部の長さをフレーム部材における一対のステーの間隔と略同じ長さとすると共に、未縫製部の両端からステーが外側へ突出するようにしているので、蓋然的に、未縫製部が一対のステーの間に配置されることとなり、ヘッドレストにおける未縫製部を目立ち難くすることができ、より見栄えの良いヘッドレストとすることができる。
また、本発明に係るヘッドレストは、上記の構成に加えて、「前記閉止部材は、前記未縫製部を閉止した時に前記折返し部分の角と沿う直線状の辺を有した平坦状の一対の狭持部と、一対の該狭持部同士を連結すると共に、該狭持部同士が互いに重なるように屈曲可能とされた連結部と、該連結部によって連結された一方の前記狭持部の面から略垂直方向へ突出し先端に係止爪を有した一つの突出部と、該突出部が貫通可能とされると共に前記係止爪が係止可能とされ、他方の前記狭持部に形成された開口部とを備え、前記表皮部材は、前記未縫製部における前記折返し部分に前記閉止部材の前記突出部が通過可能な貫通孔を更に備えている」ことを特徴とする。
これにより、閉止部材における突出部が折返し部分の貫通孔を貫通することで、重なった折返し部分が互いにずれるのを防止することができる上に、突出部の係止爪が開口部に係止されることで、一対の狭持部によって重なった折返し部分を狭持し続けることができると共に突出部が貫通孔から抜けてしまうのを防止することができ、閉止部材によって未縫製部を確実に閉止することが可能となり、未縫製部が歪むことなく見栄えの良いヘッドレストとすることができる。
ところで、袋状の表皮部材の内部で閉止部材により未縫製部を閉止するようにしているので、表皮部材の外側からは閉止部材や閉止部材により閉止される未縫製部の折返し部分等を見ることが難しく、閉止されていない未縫製部やステーが挿入される長孔等から表皮部材の内部へ手を挿入して手探りで閉止部材を取付けることとなるが、この閉止部材が、突出部を有した狭持部と突出部が係止可能な開口部を有した狭持部とで分離した状態(別体)となっていると、夫々を別々に表皮部材の内部へ挿入した上で、手探りで突出部と開口部とを夫々所定の位置に合せる必要があり作業性が悪く時間がかかったり作業者の熟練度を必要としたりしてヘッドレストのコストが増加する問題がある。
しかしながら、本発明のヘッドレストでは、閉止部材における一対の狭持部を連結部によって連結することで、閉止部材を一つの部材で構成するようにしているので、連結部を屈曲させるだけで簡単に突出部を開口部へ挿入係止させることができると共に、表皮部材における未縫製部の折返し部分に、突出部が通過可能な貫通孔を予め備えるようにしているので、折返し部分に対して突出部を容易に貫通させることができ、手探りでも閉止部材による未縫製部の閉止作業の作業性を向上させることができる。
また、未縫製部における折返し部分に予め貫通孔を備えるようにしているので、閉止部材の突出部を貫通孔に通すことで、未縫製部の所望の位置を確実に閉止部材で閉止させることができ、未縫製部における閉止する位置がずれてしまったり、折返し部分がずれた状態で閉止してしまったりするのを防止することができ、未縫製部が歪むのを確実に防止して見栄えの良いヘッドレストとすることができる。
更に、閉止部材における一対の狭持部の辺を直線状に形成すると共に、その辺を折返し部分の角に沿って当接させるようにしているので、直線状の辺がガイドとなって未縫製部をより直線状に閉止させることができ、未縫製部に歪みのない見栄えの良いヘッドレストとすることができる。また、閉止部材の突出部を一つとしているので、突出部を複数とした場合と比較して、ワンタッチで突出部を開口部に貫通係止させることができ、作業性を向上させることができる。
本発明におけるヘッドレストの製造方法は、「一対のステー及び該ステーの一端側を所定間隔で連結する基部を有したフレーム部材における一対の前記ステーの間隔と略同じ長さの未縫製部を備えるように複数の表皮を袋状に縫製してヘッドレストの表皮部材を形成する縫製工程と、該縫製工程で形成された前記表皮部材の前記未縫製部を開いて、前記表皮部材の内部へ前記フレーム部材の前記基部を、一対の前記ステーが前記未縫製部の両端から前記表皮部材の外側へ突出するように挿入する挿入工程と、該挿入工程により前記フレーム部材が挿入された前記表皮部材の内部で前記未縫製部の少なくとも両端を、前記未縫製部の折返し部分を貫通して狭持可能な閉止部材によって閉止する閉止工程と、該閉止工程で閉止されていない前記未縫製部を介して前記表皮部材の内部に発泡部材を充填する充填工程とを具備する」ことを特徴とする。
これにより、縫製工程で一対のステーの間隔と略同じ長さの未縫製部が備えられるように表皮部材を縫製しているので、挿入工程でその未縫製部を開いた際に、基部に傾斜機構や心材等を備えたフレーム部材であっても表皮部材の内部へフレーム部材を容易に挿入させることができる。そして、閉止工程で未縫製部における折返し部分の少なくとも両端を閉止部材で閉止して未縫製部における閉止されていない部分の長さを可及的に短くするようにしているので、充填工程で発泡部材の発泡圧等がかかっても未縫製部が歪むのを防止することができ、見栄えの良いヘッドレストを確実に製造することができる。
換言すると、基部に傾斜機構や心材等を備えたフレーム部材でも、未縫製部を介して表皮部材の内部へ容易に挿入することができる上に、未縫製部の歪みを可及的になくすことができるので、より機能性が高く見栄えの良いヘッドレストを製造することができる。
上記のように、本発明によると、フレーム部材を表皮部材の内部へ容易に挿入することができると共に見栄えの良いヘッドレスト、及びヘッドレストの製造方法を提供することができる。
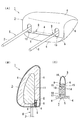
以下、本発明における最良の実施形態であるヘッドレスト、及びヘッドレストの製造方法について、図1乃至図3に基き詳細に説明する。図1(A)は本発明に係るヘッドレストの斜視図であり、(B)はヘッドレストの断面図であり、(C)は(B)における要部拡大図である。また、図2は、ヘッドレストを表皮部材とフレーム部材とに分離した状態を示す斜視図であり、図3(A)は本発明に係る閉止部材の一例を示す斜視図であり、(B)は(A)とは異なる閉止部材の一例を示す斜視図である。
本実施形態のヘッドレスト1は、一対のステー2、及びステー2の一端側を所定間隔で連結する基部3を有したフレーム部材4と、一対のステー2の間隔と略同じ長さの未縫製部5を備え複数の表皮6を縫製して袋状に形成した表皮部材7と、表皮部材7の内部で未縫製部5の両端に配置され、未縫製部5の重なった折返し部分8を貫通した上で狭持して未縫製部5を閉止する閉止部材9と、表皮部材の内部に充填される発泡部材10とを備えている。
このヘッドレスト1におけるフレーム部材4は、基部3に傾斜機構11を備えていると共に、傾斜機構11の下面に前後方向へ延びる一対の長孔12が形成されており、傾斜機構11の長孔12から、ステー2が下方へ延出した状態となっている。従って、本例のヘッドレスト1は、フレーム部材4の傾斜機構11によって、使用条件に合せてヘッドレスト1を、座席に対して適宜の角度に傾斜させることができるものである。
また、表皮部材7は、フレーム部材4における傾斜機構11の長孔12と対応する位置、及び大きさの長孔13を一対備えており、それら長孔13の後方端同士を結ぶように未縫製部5が備えられている。また、表皮部材7は、未縫製部5の折返し部分8が縫製部の縫い代よりも長く形成されていると共に、折返し部分8の両端に直線状の切込みが貫通する貫通孔14が形成されている(図2を参照)。
更に、閉止部材9は、平坦状の一対の狭持部15と、一対の狭持部15同士を連結すると共に狭持部15同士が互いに重なるように屈曲可能とされた連結部16と、一方の狭持部15の面から略垂直方向へ突出し先端に係止爪17を有した一つの突出部18と、突出部18が貫通可能とされると共に係止爪17が係止可能とされ他方の狭持部15に形成された開口部19とを備えている。この閉止部材9は、狭持部15における連結部16側とは反対側の辺が直線状とされており、この直線状の辺が未縫製部5を閉止した時に折返し部分8の角と沿うようになっている。これにより、閉止部材9によって未縫製部5を略直線状に閉じることができるようになっている。
また、閉止部材9は、突出部18が狭持部15の長手方向に沿って延びた矩形状とされており、未縫製部5の折返し部分8を貫通・狭持した際に、閉止部材9が回転しないようになっている。また、突出部18の突出量は、表皮部材7における重なった折り返し部分8の厚さと略同じとされている。なお、本例の閉止部材9は、全体が樹脂(例えば、ポリプロピレン)で一体成形されていると共に、連結部16の厚さを狭持部15よりも薄く形成されており、連結部16が容易に屈曲することができるようになっている。
次に、本実施形態のヘッドレスト1の製造方法について説明する。まず、裁断工程では、表皮部材7の元となる生地を所定形状に裁断して表皮6を形成し、続く縫製工程では、表皮6の表面同士を合せた状態で、一対の長孔13の間に位置する未縫製部5を残して、縫い代部分が形成された縫製部を縫製する。そして、各縫製部が縫製されると、表皮6の裏面が表を向いた状態となっているので、未縫製部5を介して表皮6の表面が表を向くように反転させることで表皮部材7が完成する。
次の挿入工程では、図2に示すように、縫製された表皮部材7の未縫製部5を大きく開き、一対のステー2が未縫製部5の両端から表皮部材7の外側へ突出するようにフレーム部材4の基部3(傾斜機構11)を表皮部材7の内部へ挿入する。この際に、本例では、表皮部材7における未縫製部5の両端に長孔13が形成されているので、未縫製部5をより大きく開くことができ、フレーム部材4の基部3を容易に挿入することができるようになっている。
続いて閉止工程では、表皮部材7の内部にフレーム部材4の基部3が挿入された状態で、表皮部材7の内部で未縫製部5の折返し部分8を互いに重ねる。そして、まず未縫製部5における一方の端部側において、折返し部分8の重なった貫通孔14に対し一方の側から閉止部材9の突出部18を挿入・貫通させた上で、重なった折返し部分8を貫通した突出部18の先端に、突出部18とは反対側の狭持部15の開口部19が当接するように閉止部材9の連結部16を屈曲させる。次に、突出部18の先端に開口部19が当接した状態で互いの狭持部15が接近する方向へ力を加えることで、突出部18先端の係止爪17が弾性変形して突出部18が開口部19内を貫通すると共に、突出部18先端の係止爪17が開口部19の外周に係止されて、開口部19から抜けるのを防止された状態となる。
而して、閉止部材9の突出部18が折返し部分8を貫通すると共に、一対の狭持部15によって重なった折返し部分8を狭持した状態となり未縫製部5が部分的に閉止されることとなり、閉止部材9によって未縫製部5における一方の端部側を閉止したら、上記と同様の手順で、未縫製部5における他方の端部側も閉止部材9によって閉止する。なお、本例では、閉止部材9により未縫製部5を閉止すると、閉止部材9における狭持部15の一辺が折返し部分8の角と沿うようになっており、未縫製部5を直線状に閉止することができるようになっている。また、この閉止工程では、未縫製部5だけでなく、表皮部材7の長孔13を通して、表皮部材7の内部へ閉止部材9や作業者の手等を入れて作業しても良い。
閉止工程で未縫製部5の両端を閉止したら、フレーム部材4が挿入された表皮部材7をヘッドレスト1と同じ形状のキャビティを有した発泡成形型(図示せず)の内部にセットすると共に、フレーム部材4における傾斜機構11の長孔12が、表皮部材7の長孔13と一致するようにフレーム部材4を保持させる(セット工程)。続いて、充填工程では、表皮部材7等を発泡成形型にセットした状態で、表皮部材7における未縫製部5の閉止されていない部分から表皮部材7の内部へ発泡樹脂からなる発泡剤を注入して発泡成形型を閉じる。そして、発泡剤が表皮部材7の内部で発泡することで、発泡剤が発泡部材10として表皮部材7の内部に充填されると共に、発泡部材10(発泡剤)の発泡圧により、表皮部材7が発泡成形型の内面に押付けられて表皮部材7の外形が所望の形状に成形される。その後、発泡部材10の発泡が終了したら、発泡成形型を開いて取出すことで、表皮部材7と発泡部材10とが一体となったヘッドレスト1を得ることができる。
このように、本実施形態のヘッドレスト1によると、未縫製部5の長さを一対のステー2の間隔と略同じ長さとしているので、未縫製部5を広げることで未縫製部5を介してフレーム部材4の基部3を容易に表皮部材7の内部へ挿入させることができ、作業性を向上させることができる。また、閉止部材9によって未縫製部5における折返し部分8の両端を、貫通した上で狭持して閉止するようにしているので、未縫製部5における閉止されていない部分の長さを可及的に短くすることができると共に未縫製部5における折返し部分8が開いたりずれたりするのを確実に防止することができ、発泡部材10の発泡圧等によって未縫製部5が歪んで見栄えが悪くなるのを防止することができる。
また、未縫製部5の長さを一対のステー2の間隔と略同じ長さとすると共に、未縫製部5の両端からステー2が外側へ突出するようにしているので、蓋然的に、未縫製部5が一対のステー2の間に配置されることとなり、ヘッドレスト1における未縫製部5を目立ち難くすることができ、より見栄えの良いヘッドレスト1とすることができる。
更に、閉止部材9における突出部18が折返し部分8の貫通孔14を貫通することで、重なった折返し部分8が互いにずれるのを防止することができる上に、突出部18の係止爪17が開口部19に係止されることで、一対の狭持部15によって重なった折返し部分8を狭持し続けることができると共に突出部18が貫通孔14から抜けてしまうのを防止することができ、閉止部材9によって未縫製部5を確実に閉止することが可能となり、未縫製部5が歪むことなく見栄えの良いヘッドレスト1とすることができる。
また、閉止部材9における一対の狭持部15を連結部16によって連結して閉止部材9を一つの部材で構成しているので、連結部16を屈曲させるだけで簡単に突出部18を開口部19へ挿入係止させることができる。また、表皮部材7における内部へ折返された未縫製部5の折返し部分8に突出部18が通過可能な貫通孔14を予め備えるようにしているので、折返し部分8に対して突出部18を容易に貫通させることができ、手探りでも閉止部材9による未縫製部5の閉止作業の作業性を向上させることができる。
また、未縫製部5における折返し部分8に予め貫通孔14を備えるようにしているので、閉止部材9の突出部18を貫通孔14に通すことで、未縫製部5の所望の位置を確実に閉止部材9で閉止させることが可能となり、未縫製部5における閉止する位置がずれてしまったり折返し部分8がずれた状態で閉止してしまったりするのを防止することができ、未縫製部5が歪むのを確実に防止して見栄えの良いヘッドレスト1とすることができる。
更に、閉止部材9における一対の狭持部15の辺を直線状に形成すると共に、その辺を折返し部分8の角に沿って当接させるようにしているので、直線状の辺がガイドとなって未縫製部5をより直線状に閉止させることができ、未縫製部5に歪みのない見栄えの良いヘッドレスト1とすることができる。また、閉止部材9の突出部18を一つとしているので、突出部18を複数とした場合と比較して、ワンタッチで突出部18を開口部19に貫通係止させることができ、作業性を向上させることができる。
以上、本発明について好適な実施形態を挙げて説明したが、本発明はこれらの実施形態に限定されるものではなく、以下に示すように、本発明の要旨を逸脱しない範囲において、種々の改良および設計の変更が可能である。
すなわち、本実施形態では、閉止部材9として、突出部18及び開口部19が矩形状のものを示したが、これに限定するものではなく、例えば、図3(B)に示すように、突出部18を円筒形状とすると共に開口部19を円形状とした閉止部材20としても良く、これにより、上記と同様の作用効果を奏することができる。
また、本実施形態では、フレーム部材4の基部3に傾斜機構11を備えたものを示したが、これに限定するものではなく、傾斜機構11に替えて発泡部材10とは硬さの異なる心材を基部3に備えるようにしても良く、上記と同様の作用効果を奏することができる。
1 ヘッドレスト
2 ステー
3 基部
4 フレーム部材
5 未縫製部
6 表皮
7 表皮部材
8 折返し部分
9 閉止部材
10 発泡部材
11 傾斜機構
12 長孔
13 長孔
14 貫通孔
15 狭持部
16 連結部
17 係止爪
18 突出部
19 開口部
20 閉止部材
2 ステー
3 基部
4 フレーム部材
5 未縫製部
6 表皮
7 表皮部材
8 折返し部分
9 閉止部材
10 発泡部材
11 傾斜機構
12 長孔
13 長孔
14 貫通孔
15 狭持部
16 連結部
17 係止爪
18 突出部
19 開口部
20 閉止部材
Claims (3)
- 一対のステー、及び該ステーの一端側を所定間隔で連結する基部を有したフレーム部材と、
該フレーム部材における一対の前記ステーの間隔と略同じ長さの未縫製部を備え、複数の表皮を縫製して袋状に形成された表皮部材と、
該表皮部材の内部に前記未縫製部の両端から前記フレーム部材の一対の前記ステーが外部へ突出するように前記フレーム部材の前記基部が挿入された状態で、前記未縫製部の少なくとも両端に配置され、前記表皮部材の内部へ折返された前記未縫製部の重なった折返し部分を貫通した上で狭持して前記未縫製部を閉止する閉止部材と、
該閉止部材により閉止されていない前記未縫製部を介して前記表皮部材の内部に充填された発泡部材と
を具備することを特徴とするヘッドレスト。 - 前記閉止部材は、
前記未縫製部を閉止した時に前記折返し部分の角と沿う直線状の辺を有した平坦状の一対の狭持部と、
一対の該狭持部同士を連結すると共に、該狭持部同士が互いに重なるように屈曲可能とされた連結部と、
該連結部によって連結された一方の前記狭持部の面から略垂直方向へ突出し先端に係止爪を有した一つの突出部と、
該突出部が貫通可能とされると共に前記係止爪が係止可能とされ、他方の前記狭持部に形成された開口部と
を備え、
前記表皮部材は、
前記未縫製部における前記折返し部分に前記閉止部材の前記突出部が通過可能な貫通孔を更に備えていることを特徴とする請求項1に記載のヘッドレスト。 - 一対のステー及び該ステーの一端側を所定間隔で連結する基部を有したフレーム部材における一対の前記ステーの間隔と略同じ長さの未縫製部を備えるように複数の表皮を袋状に縫製してヘッドレストの表皮部材を形成する縫製工程と、
該縫製工程で形成された前記表皮部材の前記未縫製部を開いて、前記表皮部材の内部へ前記フレーム部材の前記基部を、一対の前記ステーが前記未縫製部の両端から前記表皮部材の外側へ突出するように挿入する挿入工程と、
該挿入工程により前記フレーム部材が挿入された前記表皮部材の内部で前記未縫製部の少なくとも両端を、前記未縫製部の折返し部分を貫通して狭持可能な閉止部材によって閉止する閉止工程と、
該閉止工程で閉止されていない前記未縫製部を介して前記表皮部材の内部に発泡部材を充填する充填工程と
を具備することを特徴とするヘッドレストの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008100115A JP2009247655A (ja) | 2008-04-08 | 2008-04-08 | ヘッドレスト、及びヘッドレストの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008100115A JP2009247655A (ja) | 2008-04-08 | 2008-04-08 | ヘッドレスト、及びヘッドレストの製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009247655A true JP2009247655A (ja) | 2009-10-29 |
Family
ID=41308886
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008100115A Pending JP2009247655A (ja) | 2008-04-08 | 2008-04-08 | ヘッドレスト、及びヘッドレストの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2009247655A (ja) |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62155699U (ja) * | 1986-03-25 | 1987-10-02 | ||
| JPH04164481A (ja) * | 1990-10-30 | 1992-06-10 | Ikeda Bussan Co Ltd | 表皮材、フレーム及びパッド材の一体成形品 |
-
2008
- 2008-04-08 JP JP2008100115A patent/JP2009247655A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62155699U (ja) * | 1986-03-25 | 1987-10-02 | ||
| JPH04164481A (ja) * | 1990-10-30 | 1992-06-10 | Ikeda Bussan Co Ltd | 表皮材、フレーム及びパッド材の一体成形品 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2013099308A1 (ja) | 車両シートのヘッドレスト及びその製造方法 | |
| JP2002165670A (ja) | ヘッドレスト | |
| JP4376705B2 (ja) | ヘッドレスト及びその製造方法 | |
| JP5066937B2 (ja) | 表皮一体ヘッドレストとその製造方法 | |
| KR101601554B1 (ko) | 헤드레스트 일체발포 성형방법 | |
| JP3142237B2 (ja) | 表皮一体成形ヘッドレスト及びその製造方法 | |
| JP3915778B2 (ja) | 表皮一体ヘッドレストの製造方法 | |
| JP2005237491A (ja) | シート用パッド及びその製造方法 | |
| JP6198619B2 (ja) | バックパッド及びバックパッド用裏面材 | |
| JP4381924B2 (ja) | ヘッドレスト | |
| JP4645127B2 (ja) | アームレストの製造方法 | |
| JP5009548B2 (ja) | ヘッドレスト用表皮及びヘッドレスト | |
| JP4515393B2 (ja) | 表皮一体発泡品の製造装置 | |
| JP2014189247A (ja) | ヘッドレスト構造 | |
| JP4769514B2 (ja) | ヘッドレストの製造方法 | |
| JP2021146996A (ja) | 表皮一体型ヘッドレストおよびその製造方法 | |
| JP4888627B2 (ja) | アームレストの製造方法 | |
| JP4454406B2 (ja) | 表皮一体発泡成形ヘッドレスト及びその製造方法 | |
| JP2006212315A (ja) | ヘッドレスト、及びヘッドレストの製造方法 | |
| US20080125501A1 (en) | Device for forming foamed product integral with trim cover assembly | |
| JP6300652B2 (ja) | アームレスト用表皮、アームレスト及びアームレストの製造方法 | |
| JP4500068B2 (ja) | ヘッドレスト用の表皮 | |
| JP4575797B2 (ja) | ヘッドレスト用表皮及びヘッドレスト | |
| JP7051242B2 (ja) | 車両用ヘッドレスト | |
| JP2006095895A (ja) | アームレストの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20091118 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20120322 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120410 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20120807 |