JP2009264187A - 保持シール材、保持シール材の製造方法及び排ガス浄化装置 - Google Patents
保持シール材、保持シール材の製造方法及び排ガス浄化装置 Download PDFInfo
- Publication number
- JP2009264187A JP2009264187A JP2008112825A JP2008112825A JP2009264187A JP 2009264187 A JP2009264187 A JP 2009264187A JP 2008112825 A JP2008112825 A JP 2008112825A JP 2008112825 A JP2008112825 A JP 2008112825A JP 2009264187 A JP2009264187 A JP 2009264187A
- Authority
- JP
- Japan
- Prior art keywords
- sealing material
- holding sealing
- exhaust gas
- mat
- material according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N3/00—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust
- F01N3/08—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous
- F01N3/10—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust
- F01N3/24—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust characterised by constructional aspects of converting apparatus
- F01N3/28—Construction of catalytic reactors
- F01N3/2839—Arrangements for mounting catalyst support in housing, e.g. with means for compensating thermal expansion or vibration
- F01N3/2853—Arrangements for mounting catalyst support in housing, e.g. with means for compensating thermal expansion or vibration using mats or gaskets between catalyst body and housing
- F01N3/2857—Arrangements for mounting catalyst support in housing, e.g. with means for compensating thermal expansion or vibration using mats or gaskets between catalyst body and housing the mats or gaskets being at least partially made of intumescent material, e.g. unexpanded vermiculite
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N3/00—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust
- F01N3/08—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous
- F01N3/10—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust
- F01N3/24—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust characterised by constructional aspects of converting apparatus
- F01N3/28—Construction of catalytic reactors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01D—SEPARATION
- B01D53/00—Separation of gases or vapours; Recovering vapours of volatile solvents from gases; Chemical or biological purification of waste gases, e.g. engine exhaust gases, smoke, fumes, flue gases, aerosols
- B01D53/34—Chemical or biological purification of waste gases
- B01D53/74—General processes for purification of waste gases; Apparatus or devices specially adapted therefor
- B01D53/86—Catalytic processes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B1/00—Layered products having a non-planar shape
- B32B1/08—Tubular products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B3/00—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form
- B32B3/02—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by features of form at particular places, e.g. in edge regions
- B32B3/06—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by features of form at particular places, e.g. in edge regions for securing layers together; for attaching the product to another member, e.g. to a support, or to another product, e.g. groove/tongue, interlocking
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/02—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by structural features of a fibrous or filamentary layer
- B32B5/06—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by structural features of a fibrous or filamentary layer characterised by a fibrous or filamentary layer mechanically connected, e.g. by needling to another layer, e.g. of fibres, of paper
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/22—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed
- B32B5/24—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being a fibrous or filamentary layer
- B32B5/26—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being a fibrous or filamentary layer another layer next to it also being fibrous or filamentary
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B7/00—Layered products characterised by the relation between layers; Layered products characterised by the relative orientation of features between layers, or by the relative values of a measurable parameter between layers, i.e. products comprising layers having different physical, chemical or physicochemical properties; Layered products characterised by the interconnection of layers
- B32B7/04—Interconnection of layers
- B32B7/05—Interconnection of layers the layers not being connected over the whole surface, e.g. discontinuous connection or patterned connection
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N3/00—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust
- F01N3/08—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous
- F01N3/10—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust
- F01N3/24—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust characterised by constructional aspects of converting apparatus
- F01N3/28—Construction of catalytic reactors
- F01N3/2839—Arrangements for mounting catalyst support in housing, e.g. with means for compensating thermal expansion or vibration
- F01N3/2853—Arrangements for mounting catalyst support in housing, e.g. with means for compensating thermal expansion or vibration using mats or gaskets between catalyst body and housing
- F01N3/2864—Arrangements for mounting catalyst support in housing, e.g. with means for compensating thermal expansion or vibration using mats or gaskets between catalyst body and housing the mats or gaskets comprising two or more insulation layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2260/00—Layered product comprising an impregnated, embedded, or bonded layer wherein the layer comprises an impregnation, embedding, or binder material
- B32B2260/02—Composition of the impregnated, bonded or embedded layer
- B32B2260/021—Fibrous or filamentary layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/10—Inorganic fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/14—Mixture of at least two fibres made of different materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/30—Properties of the layers or laminate having particular thermal properties
- B32B2307/304—Insulating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/40—Properties of the layers or laminate having particular optical properties
- B32B2307/402—Coloured
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/712—Weather resistant
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T156/00—Adhesive bonding and miscellaneous chemical manufacture
- Y10T156/10—Methods of surface bonding and/or assembly therefor
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49826—Assembling or joining
- Y10T29/49947—Assembling or joining by applying separate fastener
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Mechanical Engineering (AREA)
- Health & Medical Sciences (AREA)
- Toxicology (AREA)
- Combustion & Propulsion (AREA)
- General Engineering & Computer Science (AREA)
- Environmental & Geological Engineering (AREA)
- Biomedical Technology (AREA)
- Analytical Chemistry (AREA)
- General Chemical & Material Sciences (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Exhaust Gas After Treatment (AREA)
- Exhaust Gas Treatment By Means Of Catalyst (AREA)
- Catalysts (AREA)
- Gasket Seals (AREA)
Abstract
【解決手段】 本発明の保持シール材は、無機繊維からなる平面視矩形のマットが複数積層されて構成されており、上記複数のマットのそれぞれの長手方向の長さは、積層されるにつれて順次長くなり、上記複数のマット同士は、上記マットの長手方向に垂直な幅方向に延在する固定部で互いに固定されているとともに、上記固定部の両端部が上記マットの長側面から離間して形成されていることを特徴とする。
【選択図】 図1
Description
そのため、保持シール材を排ガス処理体に巻き付けたり、搬送したりする等して取り扱う際に長側面が擦れたり、長側面近傍に応力が負荷されたりすることにより、ミシン縫いによって形成された固定部の端部でミシン糸がほつれてしまう。このため、ミシン糸のほつれを起点として固定部が破損し、マット同士の相互の幅方向での位置ずれを防止することができなくなるという問題がある。
このような保持シール材の破損や、風蝕が発生すると、排ガス処理体の保持力が低下して排ガス処理体が脱落したり、排ガス処理体とケーシングとの間から排ガスが漏出したりするという問題がある。
このように、請求項1に記載の保持シール材では、取り扱い時における上記マット同士の幅方向での位置ずれを防止することができるため、排ガス処理体への巻き付けの際の取り扱い性が良好となり、作業性が向上することになる。
なお、上記固定部がミシン縫いにより形成されている場合には、固定部を形成するためのミシン縫いの本数(回数)は、一本であってもよいし、複数本であってもよい。
ここで、固定部が一本のミシン縫いから形成されていると、一般的には、複数本のミシン縫いから形成された場合に比べてミシン糸のほつれによる固定部の破損が発生しやすくなると考えられる。というのも、複数本のミシン縫いのうちでミシン糸のほつれが発生していないミシン縫いが残っていれば固定部の破損につながらないのに対し、固定部が一本のミシン縫いから形成されていると、取り扱い時におけるミシン糸のほつれが固定部の破損に直結してしまうためである。また、複数本のミシン縫いであれば、一本のミシン縫いあたりに負荷される応力が分散されて小さくなるのに対し、一本のミシン縫いでは、複数本のミシン縫いのように、取り扱い時に負荷される応力が分散されず大きくなってしまうためである。
しかし、請求項1に記載の保持シール材では、上記固定部の両端部が上記マットの長側面から離間して形成されているので、ミシン糸がほつれにくくなっている。従って、請求項1に記載の保持シール材においては、固定部が一本のミシン縫いから形成された場合に特に、本発明の効果を好適に発揮することができる。
また、上記長側面を構成する無機繊維の一部に破断が発生していないので、上記長側面が他の部分と同等の耐風蝕性を有している。そのため、排ガスの流動に伴う上記長側面の風蝕を防止することができる。
このように、請求項1に記載の保持シール材では、上記長側面がミシン縫いされておらず、上記長側面を構成する無機繊維の一部に破断が発生していないので、保持シール材の破損及び風蝕を防止することができる。そのため、請求項1に記載の保持シール材を用いた排ガス浄化装置では、排ガス処理体の保持力が高い状態を維持することができるし、排ガスの漏出を防止することもできる。
これに対して、上記第一の最短距離と上記第二の最短距離との合計が、上記マットの幅方向の長さの0.5%未満であると、固定部の端部とマットの長側面との間隔を充分に確保することができなくなる場合がある。
一方、上記第一の最短距離と上記第二の最短距離との合計が、上記マットの幅方向の長さの50%を超えると、固定部の形成される範囲が狭すぎることがあり、マットの長側面側からマットがめくれ上がることがある。
なお、本明細書において、最短距離とは、固定部の端部とマットの長側面との間の間隔のうち、最も短い間隔を示すこととする。
請求項13に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項1に記載の保持シール材を好適に製造することができる。
請求項14に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項2に記載の保持シール材を好適に製造することができる。
請求項15に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項3に記載の保持シール材を好適に製造することができる。
請求項16に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項4に記載の保持シール材を好適に製造することができる。
請求項17に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項5に記載の保持シール材を好適に製造することができる。
請求項18に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項6に記載の保持シール材を好適に製造することができる。
請求項19に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項7に記載の保持シール材を好適に製造することができる。
請求項20に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項8に記載の保持シール材を好適に製造することができる。
請求項21に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項9に記載の保持シール材を好適に製造することができる。
請求項22に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項10に記載の保持シール材を好適に製造することができる。
請求項23に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項11に記載の保持シール材を好適に製造することができる。
請求項24に記載の保持シール材の製造方法では、上述した工程を行うことにより、請求項12に記載の保持シール材を好適に製造することができる。
請求項25に記載の排ガス浄化装置では、保持シール材を構成するマットの長側面がミシン縫いされておらず、長側面を構成する無機繊維の一部に破断が発生していない。そのため、排ガス処理体の保持力が高い状態を維持することができるし、排ガスの漏出を防止することもできる。
請求項26に記載の排ガス浄化装置では、保持シール材を構成するマットの長側面がミシン縫いされておらず、長側面を構成する無機繊維の一部に破断が発生していない。そのため、排ガス処理体の保持力が高い状態を維持することができるし、排ガスの漏出を防止することもできる。
以下、本発明の保持シール材及び保持シール材の製造方法の一実施形態である第一実施形態について図面を参照しながら説明する。
図1は、本実施形態の保持シール材を模式的に示す斜視図である。図1に示したように、本実施形態の保持シール材10では、所定の長手方向の長さ(以下、単に全長ともいう。図1中、矢印L1、L2で示す)、幅(図1中、矢印Wで示す)及び厚さ(図1中、矢印Tで示す)を有する平面視略矩形の2枚のマット11、21が積層されている。
以下の説明では、マット11の長手方向に平行な側面12aと、マット21の長手方向に平行な側面22aとを第一の長側面ということとする。また、マット11の長手方向に平行な側面12bと、マット21の長手方向に平行な側面22bとを第二の長側面ともいうこととする。
また、マット11の長手方向に垂直な側面12c、12dと、マット21の長手方向に垂直な側面22c、22dとを短側面ともいうこととする。
さらには、マット11、21のそれぞれの厚さは、1.5〜15mmとなっている。
なお、図1に示した保持シール材10では2枚のマット11、21が積層されているが、積層するマットの数は特に限定されず、3枚以上であってもよい。
なお、マット11、21を構成する無機繊維としては、特に限定されず、アルミナ−シリカ繊維であってもよく、アルミナ繊維、シリカ繊維等であってもよい。耐熱性や耐風蝕性等、シール材に要求される特性等に応じて変更すればよい。アルミナ−シリカ繊維を無機繊維として用いる場合には、例えば、アルミナとシリカとの組成比が、60:40〜80:20の繊維を用いることができる。
ここで、マット11、21の短側面12c、22cには、凸部13a、23aがそれぞれ形成されており、他方の短側面12d、22dには、凹部13b、23bがそれぞれ形成されている。そのため、保持シール材10を巻き付けた際には、マット11の凸部13a及び凹部13b、並びに、マット21の凸部23a及び凹部23bが、ちょうど互いに嵌合することになる。
図2は、図1に示す本実施形態の保持シール材のA−A線断面図である。
図2に示したように、固定部30は、ミシン糸31a(上糸)、31b(下糸)での本縫い(ミシン縫い)により形成されている。
さらには、縫い目長さ(図2中、両矢印Xで示す)が、1〜100mmとなっている。
そして、固定部30の第一の端部30aとマット11、21の第一の長側面12a、22aとの最短距離(図2中、両矢印Yで示す)と、固定部30の第二の端部30bとマット11、21の第二の長側面12b、22bとの最短距離(図2中、両矢印Y´で示した長さ)との合計は、マット11、21の幅方向(図2中、両矢印Wで示す)の長さの0.5〜50%となっている。
図3(a)は、本実施形態の排ガス浄化装置を模式的に示す斜視図であり、図3(b)は、図3(a)に示した排ガス浄化装置のB−B線断面図である。
図3(a)及び図3(b)に示したように、排ガス浄化装置40は、多数のセル51がセル壁52を隔てて長手方向に並設された柱状の排ガス処理体50と、排ガス処理体50を収容するケーシング60と、排ガス処理体50とケーシング60との間に配設され、排ガス処理体50を保持する保持シール材10とから構成されている。
ケーシング60の端部には、必要に応じて、内燃機関から排出された排ガスを導入する導入管と排ガス浄化装置を通過した排ガスが外部に排出される排出管とが接続されることになる。
なお、本実施形態の排ガス浄化装置40では、図3(b)に示すように、排ガス処理体50として、各々のセルにおけるいずれか一方が封止材53によって目封じされたハニカムフィルタを用いている。
図3(b)に示したように、内燃機関から排出され、排ガス浄化装置40に流入した排ガス(図3(b)中、排ガスをGで示し、排ガスの流れを矢印で示す)は、ハニカムフィルタ50の排ガス流入側端面50aに開口した一のセル51に流入し、セル51を隔てるセル壁52を通過する。この際、排ガス中のPMがセル壁52で捕集され、排ガスが浄化されることとなる。浄化された排ガスは、排ガス流出側端面50bに開口した他のセル51から流出し、外部に排出される。
なお、保持シール材10の構成については、既に述べているので省略する。
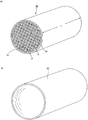
図4(a)は、本実施形態の排ガス浄化装置を構成するハニカムフィルタを模式的に示す斜視図であり、図4(b)は、本実施形態の排ガス浄化装置を構成するケーシングを模式的に示す斜視図である。
なお、ハニカムフィルタ50の内部の構成については、上述した本実施形態の排ガス浄化装置の説明で既に述べたとおりである(図3(b)参照)。
はじめに、保持シール材の製造方法について説明する。
このようにすることで、後の工程を経て作製されるマットにおいて、無機繊維同士の交絡構造をより強固なものとすることができるとともに、嵩高さを抑えることができる。
上述した工程を経ることで、本実施形態の保持シール材を構成する全長の長いマットと全長の短いマットとを作製することができる。なお、作製されるマットの厚さは、1.5〜15mmとなる。
このようにして二枚のマットを互いに固定することで、本実施形態の保持シール材を製造することができる。
図5は、本実施形態の排ガス浄化装置を製造する手順を模式的に示した斜視図である。
そして、図5に示したように、保持シール材10を巻き付けたハニカムフィルタ50を所定の大きさを有する円筒状であって、主に金属等からなるケーシング60に圧入することで排ガス浄化装置を製造する。
なお、ケーシング60の内径は、保持シール材10を巻き付けたハニカムフィルタ50の保持シール材10の厚さを含めた最外径より少し小さくなっている。そのため、圧入後には、保持シール材が圧縮して所定の反発力(すなわち、ハニカムフィルタを保持する力)を発揮することができる。
(1)本実施形態の保持シール材では、二枚のマット同士がマットの長手方向に垂直な幅方向に延在する固定部で互いに固定されているので、各マットが互いに幅方向に位置ずれすることを防止することができる。
また、固定部の両端部がマットの第一の長側面及び第二の長側面から離間して形成されているので、保持シール材を取り扱う際にこれらの長側面が擦れたり、これらの長側面近傍に応力が負荷されたりしても、ミシン縫いによって形成された固定部の両端部でミシン糸がほつれにくい。これによっても、ミシン糸のほつれを起点とする固定部の破損の発生を抑制し、マット同士の相互の幅方向での位置ずれを防止することができる。
このように、本実施形態の保持シール材では、取り扱い時におけるマット同士の相互の幅方向での位置ずれを防止することができるので、排ガス処理体への巻き付けの際の取り扱い性が良好となり、作業性が向上することになる。
また、マットの第一の長側面及び第二の長側面を構成する無機繊維の一部に破断が発生していないので、これらの長側面が他の部分と同等の耐風蝕性を有している。そのため、排ガスの流動に伴う第一の長側面及び第二の長側面の風蝕を防止することができる。
従って、本実施形態の保持シール材を用いた本実施形態の排ガス浄化装置では、排ガス処理体の保持力が高い状態を維持することができるし、排ガスの漏出を防止することもできる。
アルミナ−シリカ組成を有するアルミナ繊維からなる素地マットとして、組成比がAl2O3:SiO2=72:28である素地マットを用意した。この素地マットに対してニードリング処理を施すことで、ニードル処理マットを作製した。
なお、バインダー液としては、アクリル系樹脂を水に充分に分散させることで、アクリル系樹脂エマルジョンを調製したものを用いた。
このミシン糸を用いて、積層した二枚のマットを始点を含む領域での返し縫い、本縫い、終点を含む領域での返し縫いの順に直線状にミシン縫いし、縫い目長さが10mmとなるように縫合して固定部を形成した。この際、固定部がマットの長手方向に垂直な幅方向に延在するようにしてマット同士を縫合した。また、返し縫いの長さは、それぞれ3mmとした。さらには、固定部の端部とマットの長側面との最短距離が両端部でそれぞれ10mmとなるように、即ち、第一の最短距離と第二の最短距離との合計が、マットの幅方向の長さの22%(第一の最短距離、第二の最短距離がともにマットの幅方向の長さの11%)となるように、マットの第一の長側面及び第二の長側面から両端部が離間するようにして固定部を形成した。
このようにして二枚のマットを互いに固定して実施例1の保持シール材を製造した。
第一の最短距離と第二の最短距離との合計が、実施例2、3及び4でそれぞれマットの幅方向の長さの0.5%(第一の最短距離又は第二の最短距離のマットの幅方向の長さに対する割合:0.25%)、2%(同:1%)、40%(同:20%)となるように保持シール材を製造したこと以外は、実施例1と同様にして保持シール材を製造した。
固定部の両端部が長側面まで達するようにマット同士を縫合して固定部を形成することにより、マットの幅方向の全体に渡って固定部が設けられた保持シール材としたこと以外は、実施例1と同様にして保持シール材を製造した。
従って、比較例1に記載の保持シール材を用いた排ガス浄化装置では、保持シール材の破損や、風蝕により排ガス処理体の保持力が低下し、排ガス処理体が脱落したり、排ガス処理体とケーシングとの間から排ガスが漏出したりすると考えられる。
これについて、図面を用いて以下に説明する。
図6(a)は、解糸試験用サンプルを模式的に示す斜視図であり、図6(b)は、解糸試験装置の説明図である。
まず、図6(a)に示すように、実施例1で作製したマット11を幅10mm×長さ60mmに切り出してマット片2a、2bを作製した。
次に、一方のマット片2aの端面3a(3b)と他方のマット片2bの端面3c(3d)との間の距離を20mmとして(マット片同士が積層した部分の長さが40mmとなるように)互いに重ねた。
続いて、マット片2a、2b同士を長さ方向に沿って直線状にミシン縫い(本縫い)することにより固定部4を形成した。このとき、マット片2a(2b)の端面3b(3c)と固定部4の端部4b(4a)との最短距離のマット片2a、2b同士が積層した部分の長さに対する割合が所定の値となるようにミシン縫いしてサンプル2とした。ここでは、試験例1〜5として、それぞれ実施例1〜4及び比較例1に相当するサンプルを作製した。
具体的には、試験例1〜5として、マット片2a(2b)の端面3b(3c)と固定部4の端部4b(4a)との最短距離の合計をそれぞれ、マット片2a、2b同士が積層した部分の長さの22%、0.5%、2%、40%、0%とした。
なお、試験例1〜4では、固定部の端部とマット片の端面との最短距離が両端部で同じ長さとなるようにサンプルを作製した。
また、マット片2a、2bのうち、マット片2a、2b同士が積層していない部分が把持部5a、5bとなる。
解糸試験について説明する。
図6(b)に示す解糸試験装置80は、インストロン型万能材料試験機(インストロン社製、5567)を用いたものであり、図示しない試験機本体に固定された下チャック81aと鉛直方向に移動する上チャック81bとからなる。下チャック81a及び上チャック81bは、それぞれサンプル2の把持部5a及び5bを把持する把持部82a及び82bを有している。
上述した工程を経て作製されたサンプル2の把持部5a及び5bのうち、一方の把持部5aを下チャック81aの把持部82aで把持し、他方の把持部5bを上チャック81bの把持部82bで把持した。
この状態で、上チャック81bを鉛直方向上方(図6(b)中、矢印Cで示した方向)に移動させてサンプル2に荷重を負荷していった。この操作は、サンプル2の固定部4が破損し、ミシン糸がほつれてマット片2a、2bが剥離するか、または、マット片2a、2bが破断するまで行った。
その結果を表1に示す。

そのため、試験例1〜4に相当する実施例1〜4の保持シール材で固定部が幅方向に延在している場合には、マット同士の相互の幅方向での位置ずれを防止することができると推定される。
このように、実施例1〜4の保持シール材においては、保持シール材を排ガス処理体に巻き付けたり、搬送したりする等して取り扱う際に長側面が擦れたり、長側面近傍に応力が負荷されたりしても、固定部の両端部でミシン糸がほつれないと考えられる。このため、排ガス処理体への巻き付けの際の取り扱い性が良好となり、作業性が向上すると考えられる。
そのため、試験例5に相当する比較例1の保持シール材では、固定部が幅方向に延在していたとしても、マット同士の相互の幅方向での位置ずれを防止することができなくなると推定される。
本発明の保持シール材における固定部は、上述したミシン縫いよって形成されていてもよいし、ニードリング、接着材、ステープル、ピン、テープ等の当該分野で周知の方法によって形成されていてもよい。
なお、接着材を用いる場合には、例えば、上記固定部の位置に対応するように何らかの目印(例えば、マットの側面側の固定部に対応する位置に積層方向に平行な棒を立てる等して)を付しておき、この目印に沿って上下2枚のマットを接着材で順次固定させていけばよい。
このような形状の固定部をミシン縫いで形成する場合には、上述したいずれかの形状となるようにミシン縫いを行えばよいし、また、ミシンに上述した形状の縫い目を形成する機能が備えつけられている場合には、該機能を利用してミシン縫いを行えばよい。
また、固定部を接着材により形成する場合には、上述したいずれかの形状に接着材をマットに塗布し、マット同士を接着すればよい。
これらの中では、本縫いがより好ましい。マット材同士をより確実に固定することができるからである。
また、上記保持シール材の短側面には、上述した互いに嵌合する複数の凹部及び凸部が形成されていてもよいし、凹部及び凸部が形成されていなくてもよい。
また、嵩密度についても、特に限定されないが、0.10〜0.30g/cm3であることが望ましい。
また、上記バインダー液としては、上述したバインダーを水に分散させて得られるエマルジョンに限られず、上述したバインダーを水又は有機溶媒に溶解させた溶液等であってもよい。
これらは、単独で用いてもよいし、2種以上併用してもよいが、少なくともCeO2を含むものであることが望ましい。
このような金属酸化物を担持させることにより、PMの燃焼温度を低下させることができる。
アルミナ膜を形成する方法としては、例えば、Al(NO3)3等のアルミニウムを含有する金属化合物溶液を排ガス処理体に含浸させて加熱する方法、アルミナ粉末を含有する溶液を排ガス処理体に含浸させて加熱する方法等が挙げられる。
また、アルミナ膜に触媒を担持させる方法としては、例えば、貴金属、アルカリ金属、アルカリ土類金属、又は、金属酸化物を含む溶液等をアルミナ膜が形成された排ガス処理体に含浸させて加熱する方法等が挙げられる。
11、21 マット
30 固定部
30a、30b 端部
12a、12b、22a、22b 長側面
Claims (26)
- 無機繊維からなる平面視矩形のマットが複数積層されて構成されており、
前記複数のマットのそれぞれの長手方向の長さは、積層されるにつれて順次長くなり、
前記複数のマット同士は、前記マットの長手方向に垂直な幅方向に延在する固定部で互いに固定されているとともに、前記固定部の両端部が前記マットの長側面から離間して形成されていることを特徴とする保持シール材。 - 前記固定部の第一の端部と前記マットの第一の長側面との最短距離を第一の最短距離とし、前記固定部の第二の端部と前記マットの第二の長側面との最短距離を第二の最短距離とした場合の前記第一の最短距離と前記第二の最短距離との合計が、前記マットの幅方向の長さの0.5〜50%となっている請求項1に記載の保持シール材。
- 前記固定部は、屈曲点と変曲点のうち、少なくとも一つを有している請求項1又は2に記載の保持シール材。
- 前記マットの厚さは、1.5〜15mmである請求項1〜3のいずれかに記載の保持シール材。
- 前記マットは、前記長手方向に垂直な幅方向でニードリング処理されている請求項1〜4のいずれかに記載の保持シール材。
- 前記固定部は、ミシン糸でのミシン縫いにより形成されている請求項1〜5のいずれかに記載の保持シール材。
- 前記ミシン縫いは、本縫いである請求項6に記載の保持シール材。
- 前記ミシン縫いの始点及び終点のうち少なくとも一方では、返し縫いされている請求項6又は7に記載の保持シール材。
- 前記ミシン縫いの縫い目長さは、1〜100mmである請求項6〜8のいずれかに記載の保持シール材。
- 前記ミシン糸は、木綿又はポリエステルからなる請求項6〜9のいずれかに記載の保持シール材。
- 前記ミシン糸の直径は、0.1〜5mmである請求項6〜10のいずれかに記載の保持シール材。
- 前記ミシン糸の色は、透明以外であり、かつ、前記マットの色と異なっている請求項6〜11のいずれかに記載の保持シール材。
- 長手方向の長さが長くなる順に複数のマットを積層し、
積層した前記複数のマット同士を固定部で固定する保持シール材の製造方法であって、
前記マットの長手方向に垂直な幅方向に延在するように、かつ、前記マットの長側面から両端部が離間するように前記固定部を形成して前記マット同士を固定することを特徴とする保持シール材の製造方法。 - 前記固定部の第一の端部と前記マットの第一の長側面との最短距離を第一の最短距離とし、前記固定部の第二の端部と前記マットの第二の長側面との最短距離を第二の最短距離とした場合の前記第一の最短距離と前記第二の最短距離との合計が、前記マットの幅方向の長さの0.5〜50%となるように前記固定部を形成する請求項13に記載の保持シール材の製造方法。
- 屈曲点と変曲点のうち、少なくとも一つを有するように前記固定部を形成する請求項13又は14に記載の保持シール材の製造方法。
- 前記マットの厚さは、1.5〜15mmである請求項13〜15のいずれかに記載の保持シール材の製造方法。
- 前記マットに前記長手方向に垂直な幅方向でニードリング処理を行う請求項13〜16のいずれかに記載の保持シール材の製造方法。
- ミシン糸で前記マット同士をミシン縫いすることにより前記固定部を形成する請求項13〜17のいずれかに記載の保持シール材の製造方法。
- 前記ミシン縫いは、本縫いにより行う請求項18に記載の保持シール材の製造方法。
- 前記ミシン縫いの始点及び終点のうち少なくとも一方を返し縫いする請求項18又は19に記載の保持シール材の製造方法。
- 前記ミシン縫いの縫い目長さが、1〜100mmとなるように前記マット同士を縫合する請求項18〜20のいずれかに記載の保持シール材の製造方法。
- 前記ミシン糸は、木綿又はポリエステルからなる請求項18〜21のいずれかに記載の保持シール材の製造方法。
- 前記ミシン糸の直径は、0.1〜5mmである請求項18〜22のいずれかに記載の保持シール材の製造方法。
- 前記ミシン糸の色は、透明以外であり、かつ、前記マットの色と異なっている請求項18〜23のいずれかに記載の保持シール材の製造方法。
- 多数のセルがセル壁を隔てて長手方向に並設された柱状の排ガス処理体と、
前記排ガス処理体を収容するケーシングと、
前記排ガス処理体と前記ケーシングとの間に配設され、前記排ガス処理体を保持する保持シール材とからなる排ガス浄化装置であって、
前記保持シール材は、請求項1〜12のいずれかに記載の保持シール材であることを特徴とする排ガス浄化装置。 - 多数のセルがセル壁を隔てて長手方向に並設された柱状の排ガス処理体と、
前記排ガス処理体を収容するケーシングと、
前記排ガス処理体と前記ケーシングとの間に配設され、前記排ガス処理体を保持する保持シール材とからなる排ガス浄化装置であって、
前記保持シール材は、請求項13〜24のいずれかに記載の保持シール材の製造方法で製造した保持シール材であることを特徴とする排ガス浄化装置。
Priority Applications (7)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008112825A JP5155729B2 (ja) | 2008-04-23 | 2008-04-23 | 保持シール材、保持シール材の製造方法及び排ガス浄化装置 |
| AT09150009T ATE478244T1 (de) | 2008-04-23 | 2009-01-02 | Haltendes dichtungsmaterial, herstellungsverfahren von haltendem dichtungsmaterial und abgasreinigungsvorrichtung |
| EP09150009A EP2112342B1 (en) | 2008-04-23 | 2009-01-02 | Holding sealing material, method for manufacturing holding sealing material, and exhaust gas purifying apparatus |
| DE602009000116T DE602009000116D1 (de) | 2008-04-23 | 2009-01-02 | Haltendes Dichtungsmaterial, Herstellungsverfahren von haltendem Dichtungsmaterial und Abgasreinigungsvorrichtung |
| KR1020090014676A KR100928170B1 (ko) | 2008-04-23 | 2009-02-23 | 유지 시일재, 유지 시일재의 제조 방법 및 배기 가스 정화 장치 |
| CN2009100044808A CN101566085B (zh) | 2008-04-23 | 2009-03-04 | 保持密封材料、保持密封材料的制造方法和尾气净化装置 |
| US12/424,813 US8268256B2 (en) | 2008-04-23 | 2009-04-16 | Holding sealing material, method for manufacturing holding sealing material, and exhaust gas purifying apparatus |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008112825A JP5155729B2 (ja) | 2008-04-23 | 2008-04-23 | 保持シール材、保持シール材の製造方法及び排ガス浄化装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2009264187A true JP2009264187A (ja) | 2009-11-12 |
| JP5155729B2 JP5155729B2 (ja) | 2013-03-06 |
Family
ID=40405194
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008112825A Active JP5155729B2 (ja) | 2008-04-23 | 2008-04-23 | 保持シール材、保持シール材の製造方法及び排ガス浄化装置 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US8268256B2 (ja) |
| EP (1) | EP2112342B1 (ja) |
| JP (1) | JP5155729B2 (ja) |
| KR (1) | KR100928170B1 (ja) |
| CN (1) | CN101566085B (ja) |
| AT (1) | ATE478244T1 (ja) |
| DE (1) | DE602009000116D1 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102756509A (zh) * | 2011-04-28 | 2012-10-31 | 揖斐电株式会社 | 保持密封材料、尾气净化装置及尾气净化装置的制造方法 |
| WO2013051498A1 (ja) | 2011-10-05 | 2013-04-11 | イビデン株式会社 | 保持シール材、保持シール材の製造方法、排ガス浄化装置、及び、排ガス浄化装置の製造方法 |
| JP2014233920A (ja) * | 2013-06-03 | 2014-12-15 | イビデン株式会社 | 保持シール材、保持シール材の製造方法、排ガス浄化装置、及び、排ガス浄化装置の製造方法 |
| JP2021004592A (ja) * | 2019-06-27 | 2021-01-14 | イビデン株式会社 | マット材 |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5767503B2 (ja) * | 2010-05-17 | 2015-08-19 | イビデン株式会社 | 保持シール材、該保持シール材を用いた被巻着体への巻き付け方法及び排ガス浄化装置 |
| DE102012102290A1 (de) * | 2012-03-19 | 2013-09-19 | Dr. Ing. H.C. F. Porsche Aktiengesellschaft | Faserverbundbauteil eines Kraftfahrzeugs, Monatageteil für ein solches Faserverbundbauteil und Herstellverfahren |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH033915A (ja) * | 1989-05-01 | 1991-01-10 | Kennecott Mining Corp | 発泡性防炎取付けパッド |
| JP2001065337A (ja) * | 1999-08-23 | 2001-03-13 | Ibiden Co Ltd | 触媒コンバータ |
| JP2007218221A (ja) * | 2006-02-20 | 2007-08-30 | Mitsubishi Kagaku Sanshi Corp | モノリス保持材 |
| JP2009024615A (ja) * | 2007-07-20 | 2009-02-05 | Nichias Corp | 触媒コンバーター、触媒コンバーター用保持材及びその製造方法 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE554471A (ja) * | 1956-01-30 | |||
| US3874958A (en) * | 1973-07-23 | 1975-04-01 | Plauener Spritze Veb | Method of making burned-out fabric |
| US4228208A (en) * | 1977-07-07 | 1980-10-14 | Courtaulds Limited | Composite material of facing layer and pile key fabric |
| US4722203A (en) * | 1981-08-31 | 1988-02-02 | Norton Company | Stitch-bonded fabrics for reinforcing coated abrasive backings |
| US4929429A (en) * | 1988-02-11 | 1990-05-29 | Minnesota Mining And Manufacturing Company | Catalytic converter |
| US5032441A (en) * | 1989-05-01 | 1991-07-16 | The Carborundum Company | Intumescent conforming mounting pad |
| US5332609A (en) * | 1993-03-25 | 1994-07-26 | Minnesota Mining And Manufacturing Company | Intumescent mounting mat |
| US5882608A (en) * | 1996-06-18 | 1999-03-16 | Minnesota Mining And Manufacturing Company | Hybrid mounting system for pollution control devices |
| JP3370940B2 (ja) * | 1998-11-24 | 2003-01-27 | 株式会社ユタカ技研 | 排気コンバータの担体保持マット |
| JP2002129455A (ja) * | 2000-10-17 | 2002-05-09 | Ibiden Co Ltd | 触媒コンバータ用保持シール材及びその製造方法、触媒コンバータ |
| DE10057158C1 (de) * | 2000-11-16 | 2002-03-28 | Asglawo Gmbh Stoffe Zum Daemme | Lagerungsmatte für die Lagerung eines Abgaskatalysators |
| JP4248368B2 (ja) * | 2003-10-28 | 2009-04-02 | 收 ▲高▼橋 | 異形畳の製造方法及びその方法によって製造された異形畳 |
| JP4497481B2 (ja) | 2006-07-06 | 2010-07-07 | キヤノン株式会社 | 記録装置、給紙装置、及び給紙制御方法 |
| JP4268182B2 (ja) | 2006-09-29 | 2009-05-27 | イビデン株式会社 | 排気ガス処理装置およびその製造方法 |
-
2008
- 2008-04-23 JP JP2008112825A patent/JP5155729B2/ja active Active
-
2009
- 2009-01-02 AT AT09150009T patent/ATE478244T1/de not_active IP Right Cessation
- 2009-01-02 DE DE602009000116T patent/DE602009000116D1/de active Active
- 2009-01-02 EP EP09150009A patent/EP2112342B1/en active Active
- 2009-02-23 KR KR1020090014676A patent/KR100928170B1/ko active Active
- 2009-03-04 CN CN2009100044808A patent/CN101566085B/zh active Active
- 2009-04-16 US US12/424,813 patent/US8268256B2/en active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH033915A (ja) * | 1989-05-01 | 1991-01-10 | Kennecott Mining Corp | 発泡性防炎取付けパッド |
| JP2001065337A (ja) * | 1999-08-23 | 2001-03-13 | Ibiden Co Ltd | 触媒コンバータ |
| JP2007218221A (ja) * | 2006-02-20 | 2007-08-30 | Mitsubishi Kagaku Sanshi Corp | モノリス保持材 |
| JP2009024615A (ja) * | 2007-07-20 | 2009-02-05 | Nichias Corp | 触媒コンバーター、触媒コンバーター用保持材及びその製造方法 |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102756509A (zh) * | 2011-04-28 | 2012-10-31 | 揖斐电株式会社 | 保持密封材料、尾气净化装置及尾气净化装置的制造方法 |
| WO2013051498A1 (ja) | 2011-10-05 | 2013-04-11 | イビデン株式会社 | 保持シール材、保持シール材の製造方法、排ガス浄化装置、及び、排ガス浄化装置の製造方法 |
| US9638084B2 (en) | 2011-10-05 | 2017-05-02 | Ibiden Co., Ltd. | Holding sealing material, method for manufacturing holding sealing material, exhausted gas purifying apparatus, and method for manufacturing exhaust gas purifying apparatus |
| JP2014233920A (ja) * | 2013-06-03 | 2014-12-15 | イビデン株式会社 | 保持シール材、保持シール材の製造方法、排ガス浄化装置、及び、排ガス浄化装置の製造方法 |
| JP2021004592A (ja) * | 2019-06-27 | 2021-01-14 | イビデン株式会社 | マット材 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN101566085B (zh) | 2011-12-07 |
| EP2112342B1 (en) | 2010-08-18 |
| KR20090112545A (ko) | 2009-10-28 |
| DE602009000116D1 (de) | 2010-09-30 |
| KR100928170B1 (ko) | 2009-11-25 |
| ATE478244T1 (de) | 2010-09-15 |
| EP2112342A1 (en) | 2009-10-28 |
| US8268256B2 (en) | 2012-09-18 |
| JP5155729B2 (ja) | 2013-03-06 |
| CN101566085A (zh) | 2009-10-28 |
| US20090269255A1 (en) | 2009-10-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100930256B1 (ko) | 유지 시일재, 유지 시일재의 제조 방법 및 배기 가스 정화 장치 | |
| JP5183296B2 (ja) | 保持シール材、保持シール材の製造方法及び排ガス浄化装置 | |
| JP5155729B2 (ja) | 保持シール材、保持シール材の製造方法及び排ガス浄化装置 | |
| US8758694B2 (en) | Holding sealing material, method for winding the holding sealing material around object and exhaust gas purifying apparatus | |
| JP5990393B2 (ja) | 保持シール材、及び、排ガス浄化装置 | |
| JP2012233433A (ja) | 保持シール材、排ガス浄化装置、及び、排ガス浄化装置の製造方法 | |
| EP2386739B1 (en) | Mat, method for producing the mat, and exhaust gas purifying apparatus with the mat | |
| US8388788B2 (en) | Method of winding holding sealing material and method of manufacturing exhaust gas purifying apparatus | |
| CN102264969B (zh) | 安装垫和具有该安装垫的污染控制装置 | |
| WO2009009600A1 (en) | Pollution control devices, reinforced mat material for use therein and methods of making same | |
| JP2013170338A (ja) | マット材、マット材の製造方法、及び、排ガス浄化装置 | |
| JP2011241822A (ja) | 保持シール材、該保持シール材の巻き付け方法及び排ガス浄化装置 | |
| JP7848205B2 (ja) | マット材、排ガス浄化装置及びマット材の製造方法 | |
| US20140227143A1 (en) | Mat material and exhaust gas purifying apparatus | |
| JP2011214194A (ja) | 保持シール材 | |
| JP7606027B1 (ja) | マット材及び保持シール材 | |
| JP7360265B2 (ja) | 積層マット材及び排ガス浄化装置 | |
| JP2016089629A (ja) | 保持シール材、排ガス浄化装置およびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20090828 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110323 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20120228 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120313 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120509 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20120509 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20121113 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20121207 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20151214 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5155729 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |