JP2009509573A - ローラブラシ及びその製造方法 - Google Patents
ローラブラシ及びその製造方法 Download PDFInfo
- Publication number
- JP2009509573A JP2009509573A JP2008531523A JP2008531523A JP2009509573A JP 2009509573 A JP2009509573 A JP 2009509573A JP 2008531523 A JP2008531523 A JP 2008531523A JP 2008531523 A JP2008531523 A JP 2008531523A JP 2009509573 A JP2009509573 A JP 2009509573A
- Authority
- JP
- Japan
- Prior art keywords
- roller brush
- brush
- molded body
- bristles
- holding molded
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 17
- 238000000034 method Methods 0.000 claims abstract description 34
- 238000004804 winding Methods 0.000 claims abstract description 32
- 239000004033 plastic Substances 0.000 claims abstract description 17
- 229920003023 plastic Polymers 0.000 claims abstract description 17
- 239000013067 intermediate product Substances 0.000 claims abstract description 8
- 230000004323 axial length Effects 0.000 claims description 12
- 238000003825 pressing Methods 0.000 claims description 3
- 238000006116 polymerization reaction Methods 0.000 claims description 2
- 239000003000 extruded plastic Substances 0.000 claims 1
- 239000000463 material Substances 0.000 description 4
- 239000002184 metal Substances 0.000 description 4
- 238000003466 welding Methods 0.000 description 4
- 230000004927 fusion Effects 0.000 description 2
- 239000004743 Polypropylene Substances 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- 150000007513 acids Chemical class 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 230000007797 corrosion Effects 0.000 description 1
- 238000005260 corrosion Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 239000000314 lubricant Substances 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- -1 polypropylene Polymers 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 238000004064 recycling Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C17/00—Hand tools or apparatus using hand held tools, for applying liquids or other fluent materials to, for spreading applied liquids or other fluent materials on, or for partially removing applied liquids or other fluent materials from, surfaces
- B05C17/02—Rollers ; Hand tools comprising coating rollers or coating endless belts
-
- A—HUMAN NECESSITIES
- A46—BRUSHWARE
- A46B—BRUSHES
- A46B3/00—Brushes characterised by the way in which the bristles are fixed or joined in or on the brush body or carrier
- A46B3/18—Brushes characterised by the way in which the bristles are fixed or joined in or on the brush body or carrier the bristles being fixed on or between belts or wires
-
- A—HUMAN NECESSITIES
- A46—BRUSHWARE
- A46D—MANUFACTURE OF BRUSHES
- A46D3/00—Preparing, i.e. Manufacturing brush bodies
-
- A—HUMAN NECESSITIES
- A46—BRUSHWARE
- A46B—BRUSHES
- A46B3/00—Brushes characterised by the way in which the bristles are fixed or joined in or on the brush body or carrier
- A46B3/06—Brushes characterised by the way in which the bristles are fixed or joined in or on the brush body or carrier by welding together bristles made of metal wires or plastic materials
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Brushes (AREA)
- Cleaning In General (AREA)
- Coating Apparatus (AREA)
- Polishing Bodies And Polishing Tools (AREA)
Abstract
本発明によるローラブラシを製造するための方法では、第1の方法ステップにおいて、プラスチック製の保持成形体2を押出し成形し、剛毛3の配設によって帯状ブラシ1を中間製品として形成し、次の方法ステップにおいて、ローラブラシ5を形成するために保持成形体2の互いに隣り合う側面6,7を接着及び/又は融着させながら、巻付け心棒4に帯状ブラシ1を螺旋状に巻成する。
Description
本発明は、ローラブラシ及び、ローラブラシを製造する方法に関する。
ローラブラシは多種多様な実施形態のものが知られている。またローラブラシの製造は、予め穿孔されたブラシ体における剛毛セットの縫合又は打抜き及びクランプによって、様々に行われる。この場合剛毛の配設密度は、所定の最大孔数によって制限される。
このようなローラブラシの軸方向長さもまた、ローラ体の軸方向長さによって所定されている。
択一的な製造形式では、剛毛セットを保持する金属製の保持成形体を備えた帯状ブラシを、螺旋状に巻成してローラブラシユニットが形成される。このようなローラブラシの十分な安定性を保証するために、保持成形体はろう接される。これは溶接装置によって行われるので、このようなローラブラシユニットの工場における製造時には、ローラブラシユニットの内径は十分な大きさに寸法設定されていなくてはならない。この場合、ローラブラシを形成するために帯状ブラシが螺旋状に巻き付けられる巻付け心棒も、相応に大きな直径を有する必要がある。所定の最小内径のみならず、可能な最大軸方向長さもまた、巻付け心棒によって所定されている。特に、このようなローラブラシでは、使用される材料の種類の単一性(Sortenreinheit)も保証されていない。それというのは、保持成形体は金属から製造されねばならないからである。
このような技術的な背景を踏まえて本発明の課題は、上に述べた従来技術における欠点を排除することができる、ローラブラシを製造するための方法、並びに特にこの方法に基づいて製造されたローラブラシを提供することである。
この課題を解決するために、本発明によるローラブラシを製造するための第1の方法では、下記の方法ステップ、すなわち、プラスチック製の保持成形体を押出し成形し、剛毛の配設によって帯状ブラシを中間製品として形成し、次いで、ローラブラシを形成するために保持成形体の互いに隣り合う側面を接着及び/又は融着させながら、巻付け心棒に帯状ブラシを螺旋状に巻成する、という方法ステップで、ローラブラシを製造するようにした。
前記課題を解決する、本発明によるローラブラシを製造するための第2の方法では、下記の方法ステップ、すなわち、プラスチック製の剛毛を、一端において、連続した保持成形体を形成するように、互いに接着及び/又は融着及び/又は溶着し、これにより帯状ブラシを中間製品として形成し、次いで、保持成形体の互いに隣り合う側面を接着及び/又は融着させながら、巻付け心棒に帯状ブラシを螺旋状に巻成する、という方法ステップで、ローラブラシを製造するようにした。
両方の方法は共に様々な利点を有している。両方の方法によれば、ローラブラシは完全にプラスチックから製造することができるので、本発明によるローラブラシには、酸又はアルカリに対する高い耐性のような、耐食性が与えられている。また、本発明によるローラブラシには金属部分が存在しないので、ブラシ中における金属部分によって、ブラッシングされる対象物の損傷が生じることもない。さらにまた、本発明による方法によって製造されたローラブラシは、食品に対しても安全に形成されることができる。それというのは、保持成形体及びローラブラシ自体の製造時に、オイル又は潤滑剤を必要としないからである。
保持成形体と剛毛とが同じプラスチックから成っていると、種類が同じことに基づいて、ローラ体及び縁部材料のリサイクルの問題がなくなる。
また、剛毛端部の押出し成形、接着及び/又は融着及び/又は溶着の直後に、製造技術的な条件に基づいて、保持成形体がなお比較的軟らかく、しかもそれ自体が接着性を有している時点において、螺旋状の巻成作業を行うことができる。しかしながら、保持成形体を弾性的なプラスチックから形成すると、中間製品としての帯状ブラシの製造を、螺旋状の巻成作業とは無関係に行うことができるので、有利である。適宜なプラスチック、例えばポリプロピレン又はこれに類したものは、周知である。
本発明による方法の大きな利点としては、中間製品としての帯状ブラシを無端に製造できるということがある。相応に、巻き付け心棒においてローラブラシを無端に製造することができ、この場合ローラブラシは一端においては最終的に製造され、巻き付け心棒から押し離され、かつ他端においては巻き付けられ、これによって予定のパッケージ寸法を、無端のローラブラシを所定長さに切断することによって得ることができる。その結果、巻き付け心棒の軸方向長さは常に、ローラブラシの軸方向長さよりも短く寸法設定される。
本発明の別の方法では、ローラブラシは、該ローラブラシが複数の巻条を有するように巻成する。これによって、軸方向長さが大きなローラブラシを、極めて迅速に製造することができる。さらに、ローラブラシの巻条が、それぞれ異なった剛毛セットを備えているような構成も可能であり、その結果ローラブラシの軸方向長さにわたって、ローラブラシの構造を連続的に変化させることが可能である。
保持成形体の横断面の形成は、さほど厳密ではない。保持成形体は一方では、極めて大きな配設密度で可能な剛毛セットを確実に保持できることが望まれており、かつ他方では、接着及び/又は融着のための適宜であるように形成された側面を有することが望まれている。保持成形体のためのプラスチック材料の選択に応じて、当業者は、保持成形体の側面を互いに固着するのに適宜な接着法又はプラスチック融着法を選択することができる。この場合側面の接着及び/又は融着は、圧力及び/又は熱を加えながら行うことができる。
螺旋状の巻成を、押出し成形された保持成形体の重合の前に行うことも、又は剛毛端部によって形成された保持成形体の硬化の前に行うことも可能であり、これによって接着及び/又は融着は、いわば保持成形体の製造と共に行われることになる。
特に、上に述べた本発明による方法によって製造されるローラブラシは、保持成形体がプラスチックによって形成されており、かつブラシ体が、互いに融着及び/又は接着された互いに隣り合う、保持成形体の側面によって形成されることを特徴とする。
本発明によるこのようなローラブラシでは、保持成形体は、剛毛自体の溶融及び/又は接着された端部によって形成されるか、又は択一的に別体の押出し成形部材によって形成される。
本発明によるローラブラシでは、ブラシ体が複数の巻条をもって形成されており、しかも複数の巻条が、異なった剛毛をもって形成されていると有利である。
また、剛毛とブラシ体とが同じプラスチックが成っていると有利であり、このようになっていると、材料の種類が同じなので、本発明によるローラブラシのリサイクルを問題なく行うことができる。
次に本発明によるローラブラシ及びその製造方法の実施例を、図面を参照しながら述べる。
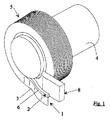
図1は、帯状ブラシを巻き付け心棒に螺旋状に巻成する様子を示す斜視図であり、
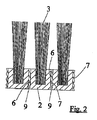
図2は、剛毛を配設された保持成形体の第1実施例を示す断面図であり、
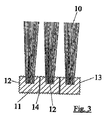
図3は、剛毛を配設された保持成形体の第2実施例を示す断面図である。
図2は、剛毛を配設された保持成形体の第1実施例を示す断面図であり、
図3は、剛毛を配設された保持成形体の第2実施例を示す断面図である。
図1には、無端に製造された帯状ブラシ1の螺旋状の巻成動作が示されており、この帯状ブラシ1ではプラスチック製の保持成形体2によって剛毛セット3が保持されている。帯状ブラシ1の巻成は、巻付け心棒4の上で行われる。ローラブラシ5の軸方向長さが増大するに連れて、ローラブラシ5は巻付け心棒4の軸方向長さにわたって押されることがある。それというのは、巻成と共に保持成形体2の側面6,7は互いに接着及び/又は融着されるからであり、図2にも示されているように、これによって自己支持能のあるローラ体(Walzenkoerper)が形成され、その結果これはコアなしでも使用可能になる。
本発明の方法によればこれによって、任意の軸方向長さを備えたローラブラシ5の製造が可能になる。それというのは、無端のローラブラシを単に所定の長さで簡単に切断するだけでよいからである。
側面6,7の接着は、適宜に形成された装置8を用いて、例えば圧力及び/又は熱を加えながら行うことができる。
図2には、ローラブラシ5を軸方向で断面した図が示されている。この図2には、剛毛のセット3を備えていて押出し成形された保持成形体2が略示されている。隣り合う側面6,7は、結合層9によって示されているように、互いに接着及び/又は融着されている。
図3には、ローラブラシを製造するための中間製品である帯状ブラシの択一的な実施形態が示されている。
剛毛セット10を把持する保持成形体11は、この実施形態では、プラスチック製の剛毛セット10の端部12を接着及び/又は融着及び/又は溶着することによって得られる。巻付け心棒に螺旋状に巻き付けることによって、この実施例においても、結合層14によって示されているように、保持成形体11の側面12,13の接着及び/又は融着が行われる。
Claims (15)
- ローラブラシを製造するための方法であって、下記の方法ステップ、すなわち、
プラスチック製の保持成形体を押出し成形し、
剛毛(3)の配設によって帯状ブラシ(1)を中間製品として形成し、
次いで、ローラブラシ(5)を形成するために保持成形体(2)の互いに隣り合う側面(6,7)を接着及び/又は融着させながら、巻付け心棒(4)に帯状ブラシ(1)を螺旋状に巻成する、
という方法ステップを特徴とする、ローラブラシを製造する方法。 - ローラブラシを製造するための方法であって、下記の方法ステップ、すなわち、
プラスチック製の剛毛(10)を、一端において、連続した保持成形体(11)を形成するように、互いに接着及び/又は融着及び/又は溶着し、
帯状ブラシを中間製品として形成し、
次いで、保持成形体の互いに隣り合う側面を接着及び/又は融着させながら、巻付け心棒に帯状ブラシを螺旋状に巻成する、
という方法ステップを特徴とする、ローラブラシを製造する方法。 - 保持成形体(2)を弾性的なプラスチックから形成する、請求項1又は2記載の方法。
- ローラブラシ(5)を無端に製造し、該無端のローラブラシを所定長さに切断することによって所定のパッケージサイズを得る、請求項1から3までのいずれか1項記載の方法。
- 巻付け心棒(4)の軸方向長さが、ローラブラシ(5)の軸方向長さよりも短く寸法設定する、請求項1から4までのいずれか1項記載の方法。
- ローラブラシを、該ローラブラシが複数の巻条を有するように巻成する、請求項1から4までのいずれか1項記載の方法。
- ローラブラシの巻条が、それぞれ異なった剛毛セットを備えている、請求項5記載の方法。
- 側面の接着及び/又は融着を、圧力を加えながら行う、請求項1から7までのいずれか1項記載の方法。
- 側面(6,7)の接着及び/又は融着を、熱を加えながら行う、請求項1から8までのいずれか1項記載の方法。
- 押出し成形された保持成形体の重合の前又は剛毛端部によって形成された保持成形体の硬化の前に、螺旋状の巻成を行う、請求項1から9までのいずれか1項記載の方法。
- ローラブラシ、特に請求項1から10までのいずれか1項記載の方法によって製造されたローラブラシであって、螺旋状に巻成されていて剛毛を備えた保持成形体から成るコアを有している形式のものにおいて、保持成形体(2)がプラスチックによって形成されており、かつブラシ体が、互いに融着及び/又は接着された互いに隣り合う、保持成形体(2)の側面(6,7)によって形成されることを特徴とするローラブラシ。
- 保持成形体(11)が、剛毛(10)自体の溶融及び/又は接着された端部によって形成される、請求項11記載のローラブラシ。
- ブラシ体が複数の巻条をもって形成されている、請求項11又は12記載のローラブラシ。
- 複数の巻条が、異なった剛毛をもって形成されている、請求項13記載のローラブラシ。
- 剛毛とブラシ体とが同じプラスチックが成っている、請求項11から14までのいずれか1項記載のローラブラシ。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102005046035A DE102005046035A1 (de) | 2005-09-26 | 2005-09-26 | Walzenbürste und ihr Herstellungsverfahren |
| PCT/DE2006/001619 WO2007033643A2 (de) | 2005-09-26 | 2006-09-12 | Walzenbürste und ihr herstellungsverfahren |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009509573A true JP2009509573A (ja) | 2009-03-12 |
Family
ID=37832632
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008531523A Pending JP2009509573A (ja) | 2005-09-26 | 2006-09-12 | ローラブラシ及びその製造方法 |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US8069525B2 (ja) |
| EP (1) | EP1928279B1 (ja) |
| JP (1) | JP2009509573A (ja) |
| KR (1) | KR101341773B1 (ja) |
| CN (1) | CN101272711B (ja) |
| CA (1) | CA2623537C (ja) |
| DE (2) | DE102005046035A1 (ja) |
| ES (1) | ES2444871T3 (ja) |
| PL (1) | PL1928279T3 (ja) |
| WO (1) | WO2007033643A2 (ja) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20120291215A1 (en) * | 2009-06-17 | 2012-11-22 | Elijah Beckham Garner | Flexible strip brush, flexible belt brush, and method for manufacturing same |
| US20120291214A1 (en) * | 2009-06-17 | 2012-11-22 | Elijah Beckham Garner | Flexible strip brush, flexible belt brush, and method for manufacturing the same |
| US9565925B2 (en) * | 2009-06-17 | 2017-02-14 | Felton, Inc. | Flexible strip brush, flexible belt brush, and method for manufacturing the same |
| EP2298678B1 (de) * | 2009-09-18 | 2012-02-22 | Reifenhäuser GmbH & Co. Maschinenfabrik | Wickelvorrichtung |
| CN105327873B (zh) * | 2015-11-30 | 2019-01-22 | 美的集团武汉制冷设备有限公司 | 挂壁式空调器 |
| CN106913066B (zh) * | 2017-03-15 | 2018-12-11 | 安徽省潜山县鑫烨塑刷有限公司 | 一种刷丝自动嵌装的生产工艺 |
| CN109156983B (zh) * | 2018-07-06 | 2020-02-07 | 浙江力佳隆毛刷有限公司 | 一种螺旋缠绕滚刷的生产工艺 |
| CN112353089B (zh) * | 2018-07-06 | 2022-03-25 | 浙江力佳隆毛刷有限公司 | 改进型双向螺旋缠绕滚刷的制作工艺 |
| CN112353326B (zh) * | 2020-11-09 | 2022-04-19 | 卓益科技(广东)有限公司 | 一种扫地机清扫辊筒的生产方法 |
| CN120360355A (zh) * | 2025-05-30 | 2025-07-25 | 晋西车轴股份有限公司 | 一种动车组车轴前处理装置中辊刷的制作方法 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2576546A (en) * | 1948-10-07 | 1951-11-27 | M W Jenkins Sons Inc | Method of making brushes |
| US3200430A (en) * | 1963-08-22 | 1965-08-17 | Edward F Haracz | Rotary brush roll |
| US3233272A (en) * | 1964-03-23 | 1966-02-08 | Pambello Samuel Michael | Rotary brush |
| US3290714A (en) * | 1965-03-30 | 1966-12-13 | William F Enchelmaier | Helically wound brush |
| US3486796A (en) * | 1968-03-06 | 1969-12-30 | Leo L Lechene | Method of making a broom |
| US3464077A (en) * | 1968-06-20 | 1969-09-02 | George B Hunt | Spiral wound brushes |
| DE1956004A1 (de) * | 1969-11-07 | 1971-05-13 | Werkstatt Spezial Reinigungsge | Borstenaufweisendes Element zur Verwendung bei Buersten,Besen und aehnlichen Reinigungsgeraeten |
| US5016311A (en) * | 1988-04-27 | 1991-05-21 | Minnesota Mining And Manufacturing Company | Apparatus and brush segment arrangement for finishing wheel brushes; and method |
| US5470629A (en) * | 1993-02-22 | 1995-11-28 | E. I. Du Pont De Nemours And Company | Method and apparatus for making a pile article and the products thereof |
| CN2206060Y (zh) * | 1994-06-30 | 1995-08-30 | 廖无限 | 自转牙刷 |
| CA2141529A1 (en) * | 1994-10-25 | 1996-04-26 | Frances Gould | Street sweeper brush assembly |
| DE19741068C1 (de) * | 1997-09-18 | 1999-02-25 | Woehler Tech Buersten Maschine | Verfahren zur Herstellung von flexiblen Bürstenteilen |
| US6175985B1 (en) | 1998-11-04 | 2001-01-23 | E. I. Du Pont De Nemours & Company | Paint roller and method of making same using continuous yarn tuftstrings |
-
2005
- 2005-09-26 DE DE102005046035A patent/DE102005046035A1/de not_active Withdrawn
-
2006
- 2006-09-12 PL PL06818009T patent/PL1928279T3/pl unknown
- 2006-09-12 KR KR1020087004692A patent/KR101341773B1/ko not_active Expired - Fee Related
- 2006-09-12 DE DE112006003255T patent/DE112006003255A5/de not_active Withdrawn
- 2006-09-12 WO PCT/DE2006/001619 patent/WO2007033643A2/de not_active Ceased
- 2006-09-12 US US11/990,568 patent/US8069525B2/en not_active Expired - Fee Related
- 2006-09-12 CA CA2623537A patent/CA2623537C/en not_active Expired - Fee Related
- 2006-09-12 CN CN2006800355036A patent/CN101272711B/zh not_active Expired - Fee Related
- 2006-09-12 EP EP06818009.0A patent/EP1928279B1/de not_active Not-in-force
- 2006-09-12 ES ES06818009.0T patent/ES2444871T3/es active Active
- 2006-09-12 JP JP2008531523A patent/JP2009509573A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| DE112006003255A5 (de) | 2008-09-18 |
| CA2623537C (en) | 2012-10-09 |
| EP1928279B1 (de) | 2013-11-20 |
| DE102005046035A1 (de) | 2007-03-29 |
| WO2007033643A3 (de) | 2007-08-02 |
| WO2007033643A2 (de) | 2007-03-29 |
| KR20080053279A (ko) | 2008-06-12 |
| CN101272711A (zh) | 2008-09-24 |
| CA2623537A1 (en) | 2007-03-29 |
| EP1928279A2 (de) | 2008-06-11 |
| KR101341773B1 (ko) | 2013-12-13 |
| US8069525B2 (en) | 2011-12-06 |
| PL1928279T3 (pl) | 2014-03-31 |
| US20090223011A1 (en) | 2009-09-10 |
| CN101272711B (zh) | 2012-10-10 |
| ES2444871T3 (es) | 2014-02-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4353763A (en) | Method for making pipes, plates or containers from plastic material | |
| JP6871448B2 (ja) | 波付複合管の製造方法 | |
| JPWO2017213007A1 (ja) | 複合管 | |
| US8069525B2 (en) | Roller brush and method for production thereof | |
| WO2012040213A1 (en) | Methods and component parts for manufacturing foam paint rollers | |
| JPH06169868A (ja) | 補強糸入りホースとその製造方法 | |
| TWI537987B (zh) | 冷縮管之支撐芯 | |
| JP6325366B2 (ja) | 合成樹脂製ホースの製造方法とその装置 | |
| US20040163756A1 (en) | Cuffed hose and method of manufacture | |
| US3993522A (en) | Method of making endless power transmission belt structure | |
| US3930417A (en) | Endless power transmission belt structure and method of making same | |
| JPS62236724A (ja) | 可撓管の製造方法 | |
| US3207556A (en) | Method of assembling bristles for commercial brooms | |
| WO2007055195A1 (ja) | 溶着平ブラシ、渦巻き型円筒ブラシ及びそれらの製造方法 | |
| JP5637363B2 (ja) | 補強ホース | |
| CN1328883A (zh) | 涂装用滚子及其制造方法 | |
| JP2011231786A (ja) | 更生管製管用補強材入り帯状部材およびその製造方法 | |
| JP4814042B2 (ja) | 可撓性ホース及びその製造方法 | |
| EP0053590A2 (en) | A method for manufacturing tubes with aluminium core and capable of permanent cold deformation | |
| JP5044744B2 (ja) | 可撓性積層ホースの製造方法 | |
| US3486796A (en) | Method of making a broom | |
| KR20080054876A (ko) | 실링부재 장착용 나선형파이프 | |
| JP2005088253A (ja) | 常温収縮チューブ用インナーコアおよびこのインナーコアの製造方法 | |
| JP2006170220A (ja) | ゴムホース及びその製造方法 | |
| CN1764586A (zh) | 热可塑性树脂带的卷体的制造方法 |