JP2010077284A - 粘着シートロール - Google Patents
粘着シートロール Download PDFInfo
- Publication number
- JP2010077284A JP2010077284A JP2008247292A JP2008247292A JP2010077284A JP 2010077284 A JP2010077284 A JP 2010077284A JP 2008247292 A JP2008247292 A JP 2008247292A JP 2008247292 A JP2008247292 A JP 2008247292A JP 2010077284 A JP2010077284 A JP 2010077284A
- Authority
- JP
- Japan
- Prior art keywords
- pressure
- sensitive adhesive
- sheet
- adhesive sheet
- adhesive layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Adhesive Tapes (AREA)
Abstract
【課題】粘着剤層に打痕を生じ難くするとともに、巻きずれを防止することができる粘着シートロールを提供する。
【解決手段】粘着剤層の両面に離型シートが積層された帯状の粘着シートと、当該粘着シートの両端部近傍に設けられた当該粘着シートよりも狭幅の合紙とが巻き芯に巻き重ねられた粘着シートロールにおいて、前記合紙より内側に、前記粘着剤層の膜厚の最も厚い部分を少なくとも1つ以上有し、且つ、当該粘着剤層の膜厚の最も厚い部分と最も薄い部分との差(S)と、前記合紙の厚み(T)との比(S/T)が0.1〜0.5である粘着シートロール。
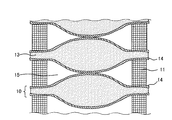
【選択図】図2
【解決手段】粘着剤層の両面に離型シートが積層された帯状の粘着シートと、当該粘着シートの両端部近傍に設けられた当該粘着シートよりも狭幅の合紙とが巻き芯に巻き重ねられた粘着シートロールにおいて、前記合紙より内側に、前記粘着剤層の膜厚の最も厚い部分を少なくとも1つ以上有し、且つ、当該粘着剤層の膜厚の最も厚い部分と最も薄い部分との差(S)と、前記合紙の厚み(T)との比(S/T)が0.1〜0.5である粘着シートロール。
【選択図】図2
Description
本発明は、粘着シートロールに関し、さらに詳しくはPDP(プラズマディスプレイパネル)などのディスプレイの前面板等のガラス基体に貼り合わせて使用される、電磁波遮蔽フィルタ及び光学フィルタを含んでなる複合フィルタに用いるのに特に好適な粘着シートロールに関する。
プラズマディスプレイパネルなどの画像表示装置の前面に配置される複合フィルタにおいて、各機能層を貼り合せるために用いられる粘着剤層は、多くの場合、粘着剤層を予め2枚の離型シート間に剥離可能に挟持した構成体から転写して形成される。以降、斯かる構成体を粘着シートと呼称する。そして、多くの場合、当該粘着シートは、連続帯状に製造され、一旦円筒型のロール状に巻き取られ保存される。
上記粘着シートの製造工程において、異物が当該粘着シートの表面に付着した場合、当該粘着シートを巻き取った時に生じる圧力によって粘着剤層に塑性変形が生じ、回復しないまま、いわゆる打痕或は圧痕と呼ばれる凹部を生じる。当該打痕が存在する粘着シートを使用して、ディスプレイ前面に配置される複合フィルタなどを作製すると、当該打痕によって画像の微小な歪み等が生じ、ディスプレイの表示品位を低下させる要因となっていた。
そこで、連続帯状のフィルムの両端部に粘着シートよりも狭幅の帯状のスペーサー(合紙)を介して巻き芯に巻き重ねられたフィルムロールが知られている(特許文献1)。当該フィルムロールは、フィルムの両端部にスペーサーを挿入して、当該フィルムを浮かしながら巻き重ねていくため、当該フィルムロールの幅方向中央部には、隙間乃至フィルム間に圧力がかからない部分が形成される。そのため、当該フィルムの間に混入した異物による打痕を生じ難くすることができる。
しかしながら、当該フィルムの両端部にスペーサーを挿入することで、巻き重ねられたフィルム間に隙間ができるため、当該フィルム間の摩擦力が低減し、横滑りし易くなり巻きずれによる蛇行が発生し、粘着シートロールが筍状に変形するという問題があった。
しかしながら、当該フィルムの両端部にスペーサーを挿入することで、巻き重ねられたフィルム間に隙間ができるため、当該フィルム間の摩擦力が低減し、横滑りし易くなり巻きずれによる蛇行が発生し、粘着シートロールが筍状に変形するという問題があった。
また、粘着剤層を介して一対の離型シートが積層された構成の連続帯状の粘着シートにおいて、当該粘着シートに用いられる離型シートは、基材シートの一方の面に離型剤層が積層され、当該離型剤層を内側にしてロール状に巻き取られ保存される。そして、粘着シートロールを製造する際に、ロール状の離型シートを巻き戻すと、当該離型剤層と接触していた基材シートの面にも当該離型剤が転移され、当該面は滑りやすくなっている。従って、このような離型シートを用いて製造される粘着シートは、その両表面が離型剤の転写された滑りやすい面となるため、当該粘着シートをロール状に巻芯に巻き重ねる際に巻きずれが発生しやすくなる。
本発明は上記問題点を鑑みてなされたものであり、粘着剤層に打痕を生じ難くするとともに、巻きずれを防止することができる粘着シートロールを提供することを目的とする。
本発明者らは、鋭意検討の結果、粘着シートの両端部近傍に合紙を設け、且つ、粘着剤層の幅方向の膜厚分布を特定の範囲とすることにより、上記課題が解決されるという知見を見出し、本発明を完成させるに至った。
すなわち、本発明に係る粘着シートロールは、粘着剤層の両面に離型シートが積層された帯状の粘着シートと、当該粘着シートの両端部近傍に設けられた当該粘着シートよりも狭幅の合紙とが巻き芯に巻き重ねられた粘着シートロールにおいて、
前記合紙より内側に、前記粘着剤層の膜厚の最も厚い部分を少なくとも1つ以上有し、且つ、当該粘着剤層の膜厚の最も厚い部分と最も薄い部分との差(S)と、前記合紙の厚み(T)との比(S/T)が0.1〜0.5であることを特徴とする。
すなわち、本発明に係る粘着シートロールは、粘着剤層の両面に離型シートが積層された帯状の粘着シートと、当該粘着シートの両端部近傍に設けられた当該粘着シートよりも狭幅の合紙とが巻き芯に巻き重ねられた粘着シートロールにおいて、
前記合紙より内側に、前記粘着剤層の膜厚の最も厚い部分を少なくとも1つ以上有し、且つ、当該粘着剤層の膜厚の最も厚い部分と最も薄い部分との差(S)と、前記合紙の厚み(T)との比(S/T)が0.1〜0.5であることを特徴とする。
本発明の粘着シートロールは、粘着シートの両端部近傍に合紙を設けることで、当該合紙より内側において、隣接する粘着シート間に隙間が生じる。また、当該合紙より内側において、粘着剤層の膜厚の最も厚い部分を少なくとも1つ以上設け、且つ、当該粘着剤層の膜厚の最も厚い部分と最も薄い部分との差(S)と、前記合紙の厚み(T)との比(S/T)を上記特定の範囲とすることにより、当該粘着シート間に生じた隙間に、隣接する粘着シート同士が接触する部分ができ、当該粘着シート間の摩擦力が適度に付与される。これにより、当該粘着シートを巻き芯に巻き重ねる際に、当該粘着シートの間に混入した異物による打痕を生じ難くするとともに、横滑りによる巻きずれを防止することができる。
本発明に係る粘着シートロールにおいては、前記合紙より内側の領域において、前記粘着剤層の幅方向の全長に対する、当該合紙を挟む前記粘着シート同士が接触する長さ比が、0.01〜0.6の範囲内であることが、粘着剤層への打痕防止と巻きずれ防止を両立する点から好ましい。
本発明に係る粘着シートロールにおいては、前記合紙の厚みが6μm〜12μmの範囲内であることが、粘着剤層への打痕防止と巻きずれ防止を両立する点から好ましい。
本発明の粘着シートロールは、粘着シートの両端部近傍に合紙を設け、且つ、粘着剤層の幅方向の膜厚分布を特定の範囲とすることにより、粘着シート間に生じた隙間に、隣接する粘着シート同士が接触する部分が生じ、当該粘着シート間の摩擦力が適度に付与される。これにより、当該粘着シートを巻き芯に巻き重ねる際に、当該粘着シートの間に混入した異物による打痕を生じ難くするとともに、横滑りによる巻きずれを防止することができる。
以下において、本発明を詳しく説明する。
<粘着シートロール>
本発明に係る粘着シートロールは、粘着剤層の両面に離型シートが剥離可能に積層された帯状の粘着シートと、当該粘着シートの両端部近傍に設けられた合紙とが巻き芯に巻き重ねられた粘着シートロールにおいて、
前記合紙より内側に、前記粘着剤層の膜厚の最も厚い部分を少なくとも1つ以上有し、且つ、当該粘着剤層の膜厚の最も厚い部分と最も薄い部分との差(S)と、前記合紙の厚み(T)との比(S/T)が0.1〜0.5であることを特徴とする。
<粘着シートロール>
本発明に係る粘着シートロールは、粘着剤層の両面に離型シートが剥離可能に積層された帯状の粘着シートと、当該粘着シートの両端部近傍に設けられた合紙とが巻き芯に巻き重ねられた粘着シートロールにおいて、
前記合紙より内側に、前記粘着剤層の膜厚の最も厚い部分を少なくとも1つ以上有し、且つ、当該粘着剤層の膜厚の最も厚い部分と最も薄い部分との差(S)と、前記合紙の厚み(T)との比(S/T)が0.1〜0.5であることを特徴とする。
本発明の粘着シートロールは、離型シートの両端部近傍に合紙を設けることで、当該合紙より内側において、隣接する粘着シート間に隙間が生じる。また、当該合紙より内側において、粘着剤層の膜厚の最も厚い部分を少なくとも1つ以上設け、且つ、当該粘着剤層の膜厚の最も厚い部分と最も薄い部分との差(S)と、前記合紙の厚み(T)との比(S/T)を0.1〜0.5とすることにより、当該粘着シート間に生じた隙間に、隣接する粘着シート同士が接触する部分ができ、当該粘着シート間の摩擦力が適度に付与される。これにより、当該粘着シートを巻き芯に巻き重ねる際に、当該粘着シートの間に混入した異物による打痕を生じ難くする効果と、横滑りによる巻きずれを防止する効果という本来相反する効果を両立することができる。
本発明に係る粘着シートロールは、幅が500mm〜1500mmの連続帯状の粘着シートを巻き芯に巻き重ねたものである。
以下、本発明の好適な実施の形態を図面に基づいて説明する。
図1は、本発明の粘着シートを、その幅方向両端部に合紙を備えて、巻き芯に巻き重ねられた状態を示したものである。粘着シート10は、矢印方向に供給され、当該帯状の粘着シート10の幅方向両端部近傍に当該粘着シートの全幅よりも狭幅で帯状の合紙11が、ロール状の原反(図示略)から巻き戻されて矢印方向に供給される。当該粘着シート10が、両端部近傍に合紙11を介在した状態で巻き芯12に巻き重ねられることにより、粘着シートロール1が形成される。
ここで、「端部近傍」とは、粘着シート10の端部から10mm乃至50mmの範囲内を意味する。上記範囲内とすることで、当該粘着シート10をロール状態から巻き戻して引き伸ばした時に、合紙11の跡がつき外観不良となる粘着シート面積が小さく有効製品面積を大きくすることができる。
以下、本発明の好適な実施の形態を図面に基づいて説明する。
図1は、本発明の粘着シートを、その幅方向両端部に合紙を備えて、巻き芯に巻き重ねられた状態を示したものである。粘着シート10は、矢印方向に供給され、当該帯状の粘着シート10の幅方向両端部近傍に当該粘着シートの全幅よりも狭幅で帯状の合紙11が、ロール状の原反(図示略)から巻き戻されて矢印方向に供給される。当該粘着シート10が、両端部近傍に合紙11を介在した状態で巻き芯12に巻き重ねられることにより、粘着シートロール1が形成される。
ここで、「端部近傍」とは、粘着シート10の端部から10mm乃至50mmの範囲内を意味する。上記範囲内とすることで、当該粘着シート10をロール状態から巻き戻して引き伸ばした時に、合紙11の跡がつき外観不良となる粘着シート面積が小さく有効製品面積を大きくすることができる。
図2は、図1におけるA−A’断面の一部拡大図である。尚、図2に示す断面図において、説明の容易化のために、厚み方向(図の上下方向)の縮尺を幅方向(図の左右方向)の縮尺よりも大幅に拡大誇張して図示してある。粘着シート10は、粘着剤層13を介して一対の離型シート14が剥離可能に積層されている。隣接する粘着シート10の離型シート14間の両端部には、合紙11が設けられている。また、粘着シート10の両端部近傍に設けられた合紙11より内側において、隣接する粘着シート10の間に隙間15が形成されるとともに、粘着剤層13の膜厚の最も厚い部分が形成されており、当該隣接する粘着シート10の離型シート14同士が幅方向中央部近傍に於いて接触している。
図3は、合紙11より内側における、粘着剤層13の膜厚分布の一例を示す模式的縦断面図である。図3も厚み方向の縮尺を幅方向の縮尺よりも大幅に拡大誇張して図示してある。粘着剤層13は、合紙11より内側において、膜厚の最も厚い部分(Sa)と膜厚の最も薄い部分(Sb)とを有する。例えば、合紙11より内側において、図3(a)に示す、端付近が最も膜厚の薄い部分(Sb)であり、且つ中央部付近に最も厚い部分(Sa)を有する山型形状、図3(b)に示す、端付近が最も膜厚の薄い部分(Sb)であり、且つ当該端付近と中央部付近との間に最も厚い部分(Sa)を有する山型形状、及び、図3(c)に示す、膜厚の厚い部分(Sa)を2つ有し、その間に最も膜厚の薄い部分(Sb)を有する2山からなる形状などが挙げられる。
本発明においては、粘着剤層13の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、合紙の厚み(T)との比(S/T)が0.1〜0.5、好ましくは0.2〜0.4とする。上記の比(S/T)が0.1未満の場合、隣接する粘着シート同士が接触する面積が小さく、当該粘着シート間の摩擦力が不充分となり、当該粘着シートを巻き芯に巻き重ねる際に、横滑りによる巻きずれを発生する恐れがある。また、上記の比(S/T)が0.5超過の場合、隣接する粘着シート同士が接触する面積が大きく、当該粘着シートを巻き芯に巻き重ねた際に、当該粘着シートにかかる圧力が大きくなり、当該粘着シートの間に混入した異物による打痕を十分に防止することができない。
本発明においては、粘着剤層13の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、合紙の厚み(T)との比(S/T)が0.1〜0.5、好ましくは0.2〜0.4とする。上記の比(S/T)が0.1未満の場合、隣接する粘着シート同士が接触する面積が小さく、当該粘着シート間の摩擦力が不充分となり、当該粘着シートを巻き芯に巻き重ねる際に、横滑りによる巻きずれを発生する恐れがある。また、上記の比(S/T)が0.5超過の場合、隣接する粘着シート同士が接触する面積が大きく、当該粘着シートを巻き芯に巻き重ねた際に、当該粘着シートにかかる圧力が大きくなり、当該粘着シートの間に混入した異物による打痕を十分に防止することができない。
また、本発明においては、前記合紙より内側の領域において、前記粘着剤層の幅方向の全長に対する、当該合紙を挟む前記粘着シート同士が接触する長さ比が、0.01〜0.6の範囲内であることが好ましく、更に、0.2〜0.5の範囲内であることが好ましい。上記長さ比が0.01未満の場合、隣接する粘着シート同士が接触する面積が小さく、当該粘着シート間の摩擦力が不充分となり、当該粘着シートを巻き芯に巻き重ねる際に、横滑りによる巻きずれを発生する恐れがある。また、上記長さ比が0.6超過の場合、隣接する粘着シート同士が接触する面積が大きく、当該粘着シートを巻き芯に巻き重ねた際に、当該粘着シートにかかる圧力が大きくなり、当該粘着シートの間に混入した異物による打痕を十分に防止することができない。
以下、本発明の粘着シートロールについて、離型シートから順に説明する。
(離型シート)
本発明で用いる離型シートは、基材シートの一方の面に、離型剤層が積層されている。当該離型シートの基材シートは、通常粘着剤層の支持体として使用できるものであればいずれでもよく、例えば、ポリエチレンテレフタレート、ポリブチレンテレフタレート、ポリエチレンナフタレート、テレフタル酸−イソフタル酸−エチレングリコール共重合体、テレフタル酸−シクロヘキサンジメタノール−エチレングリコール共重合体などのポリエステル系樹脂、ナイロン6などのポリアミド系樹脂、ポリプロピレン、ポリメチルペンテン、シクロオレフィン重合体などのポリオレフィン系樹脂、上質紙、パーチメント紙、硫酸紙等の紙等が挙げられる。
なお、これらの樹脂は、単独、又は複数種類の混合樹脂(ポリマーアロイを含む)として用いられ、基材シートの層構成は、以上の材料層の単層、又は2層以上の積層体として用いられる。
(離型シート)
本発明で用いる離型シートは、基材シートの一方の面に、離型剤層が積層されている。当該離型シートの基材シートは、通常粘着剤層の支持体として使用できるものであればいずれでもよく、例えば、ポリエチレンテレフタレート、ポリブチレンテレフタレート、ポリエチレンナフタレート、テレフタル酸−イソフタル酸−エチレングリコール共重合体、テレフタル酸−シクロヘキサンジメタノール−エチレングリコール共重合体などのポリエステル系樹脂、ナイロン6などのポリアミド系樹脂、ポリプロピレン、ポリメチルペンテン、シクロオレフィン重合体などのポリオレフィン系樹脂、上質紙、パーチメント紙、硫酸紙等の紙等が挙げられる。
なお、これらの樹脂は、単独、又は複数種類の混合樹脂(ポリマーアロイを含む)として用いられ、基材シートの層構成は、以上の材料層の単層、又は2層以上の積層体として用いられる。
基材シートの厚みは特に限定されないが、10μm〜100μmが好ましい。また基材シートと離型剤層との接着性を向上させるため、必要に応じて基材表面にコロナ放電処理、プラズマ処理、プライマーコート、脱脂処理、表面粗面化処理等の易接着性処理を行うこともできる。
離型シートの離型剤層は粘着剤層に対して離型性(剥離性)の材料により形成することができる。例えば、フッ素系樹脂、パラフィンワックス、モンタンワックス、合成ワックス等のワックス類や、ポリシロキサン、シリコーン等の珪素系樹脂、メラミン系樹脂、ポリオレフィン系樹脂、多官能アクリレート、エポキシ樹脂等の離型剤を単体で、或はこれをアクリル樹脂、セルロース系樹脂又はビニル系樹脂等の樹脂バインダー中に添加して塗工液を調製し、その塗工液を離型シート用基材に塗布して乾燥し、或は架橋乃至重合させて離型剤層を形成することにより行うことができる。また、上記の樹脂をエクストルージョンコート等により離型シート用基材にラミネートして離型剤層を形成することにより行うこともできる。
(粘着剤層)
本発明で用いる粘着剤層は、透明基材と光学フィルタ或いは電磁波遮蔽フィルタ等とを貼り合わせる際に粘着性を有し、更に、貼り合せ可能な接着性を有する。更に必要に応じて、剥離後に当該透明基材の再利用を可能とする(リワーク性ともいう)再剥離性を有するものを選択しても良い。
本発明で用いる粘着剤層は、透明基材と光学フィルタ或いは電磁波遮蔽フィルタ等とを貼り合わせる際に粘着性を有し、更に、貼り合せ可能な接着性を有する。更に必要に応じて、剥離後に当該透明基材の再利用を可能とする(リワーク性ともいう)再剥離性を有するものを選択しても良い。
(1)粘着剤
粘着剤とは、接着剤の1種をいい、接着の際に室温下(例えば、15〜40℃)で、単に適度な、通常、軽く手で押圧する程度の加圧のみにより、表面の粘着性のみで接着可能なものをいう。
本発明において用いられる粘着剤は、成膜性と透明性と粘着性を実現するものであれば特に限定されるものではなく、従来公知の各種粘着剤を適宜選択して用いることができる。粘着剤層としての透明性は、高いほどよいが、好ましくは可視光域380〜780nmにおける波長平均光線透過率が70%以上、より好ましくは80%以上となる光透過性が良い。
粘着剤とは、接着剤の1種をいい、接着の際に室温下(例えば、15〜40℃)で、単に適度な、通常、軽く手で押圧する程度の加圧のみにより、表面の粘着性のみで接着可能なものをいう。
本発明において用いられる粘着剤は、成膜性と透明性と粘着性を実現するものであれば特に限定されるものではなく、従来公知の各種粘着剤を適宜選択して用いることができる。粘着剤層としての透明性は、高いほどよいが、好ましくは可視光域380〜780nmにおける波長平均光線透過率が70%以上、より好ましくは80%以上となる光透過性が良い。
粘着剤の構成材料としては、例えば、天然ゴム系、合成ゴム系、アクリル樹脂系(以後、アクリル系とも略称)、シリコーン樹脂系、ポリエステル樹脂系等が挙げられる。合成ゴム系の具体例としては、スチレン−ブタジエンゴム、アクリロニトリル−ブタジエンゴム、ポリイソブチレンゴムが挙げられる。これらの粘着剤は、1種単独で又は2種以上を組み合わせて用いることができる。
好適に用いられる粘着剤としては、アクリル系粘着剤が挙げられる。アクリル系粘着剤は、少なくとも(メタ)アクリル酸アルキルエステルモノマーを含んで重合させたものである。炭素原子数1〜18程度のアルキル基を有する(メタ)アクリル酸アルキルエステルモノマーとカルボキシル基を有するモノマーとの共重合体や、炭素原子数1〜18程度のアルキル基を有する(メタ)アクリル酸アルキルエステルモノマーの2種以上を用いた共重合体であるのが一般的である。なお、本発明において(メタ)アクリル酸とは、アクリル酸及び/又はメタクリル酸をいう。
ここで使用される(メタ)アクリル酸アルキルエステルモノマーの例としては、(メタ)アクリル酸メチル、(メタ)アクリル酸エチル、(メタ)アクリル酸n-プロピル、(メタ)アクリル酸n-ブチル等を挙げることができる。
(2)その他の成分
本発明における粘着剤層には、所望に応じて、イソシアネート化合物等の架橋剤、粘着付与剤等が含まれていても良い。その他、粘着剤層には、各種界面活性剤、シランカップリング剤等が含まれていても良い。
本発明における粘着剤層には、所望に応じて、イソシアネート化合物等の架橋剤、粘着付与剤等が含まれていても良い。その他、粘着剤層には、各種界面活性剤、シランカップリング剤等が含まれていても良い。
(合紙)
本発明で用いる合紙は、粘着シートが密着するのを防止する機能を有し、当該合紙を粘着シート上に設けることにより、当該粘着シートを巻き重ねた時に、当該粘着シート同士にかかる圧力(主に粘着シートロールの直径方向(法線方向)に向かって作用する)を、当該合紙部分以外の領域に於いて、小さくすることができる。尚、当該合紙部分に接する領域に於いては、逆に当該粘着シート同士に加わる圧力は増加し、粘着剤層に当該合紙の打痕が刻印されることにはなる。但し、斯かる部分は粘着シートロールの幅方向両端部であり、通常、此処は切除して捨てられる部分になる為、特に不都合は無い。
上記合紙の材質に関しては特に限定はないが、粘着シートをロール状態で放置した時に、粘着シートの離型シートと粘着又は接着を生じないことが必要である。例えば、ポリエチレンテレフタレート等のポリエステル系樹脂、ナイロン等のポリアミド系樹脂、ポリエチレン、ポリプロピレン等のポリオレフィン系樹脂、ポリ塩化ビニル、ポリスチレン、等の硬質の熱可塑性樹脂、上質の和紙、不織布、ウレタン発泡シート、ポリエチレン発泡体シート等の弾力性に優れた材料が挙げられる。弾力性に優れた材料を合紙として使用すると、合紙の端部において筋状の打痕が生じ難いため、粘着シートの有効領域を広くすることができるので、好ましい。
本発明で用いる合紙は、粘着シートが密着するのを防止する機能を有し、当該合紙を粘着シート上に設けることにより、当該粘着シートを巻き重ねた時に、当該粘着シート同士にかかる圧力(主に粘着シートロールの直径方向(法線方向)に向かって作用する)を、当該合紙部分以外の領域に於いて、小さくすることができる。尚、当該合紙部分に接する領域に於いては、逆に当該粘着シート同士に加わる圧力は増加し、粘着剤層に当該合紙の打痕が刻印されることにはなる。但し、斯かる部分は粘着シートロールの幅方向両端部であり、通常、此処は切除して捨てられる部分になる為、特に不都合は無い。
上記合紙の材質に関しては特に限定はないが、粘着シートをロール状態で放置した時に、粘着シートの離型シートと粘着又は接着を生じないことが必要である。例えば、ポリエチレンテレフタレート等のポリエステル系樹脂、ナイロン等のポリアミド系樹脂、ポリエチレン、ポリプロピレン等のポリオレフィン系樹脂、ポリ塩化ビニル、ポリスチレン、等の硬質の熱可塑性樹脂、上質の和紙、不織布、ウレタン発泡シート、ポリエチレン発泡体シート等の弾力性に優れた材料が挙げられる。弾力性に優れた材料を合紙として使用すると、合紙の端部において筋状の打痕が生じ難いため、粘着シートの有効領域を広くすることができるので、好ましい。
合紙の厚みは、5μm〜12μmの範囲内であることが好ましく、更に6μm〜10μmの範囲内であることが好ましい。当該合紙の厚みが5μm未満の場合、打痕発生を抑制する効果が十分に得られず、12μm超過の場合、横滑りによる巻きずれ防止効果が十分に得られない。
合紙の幅は、粘着シートの全幅が500〜1500mmの場合、5mm〜100mmの範囲内であることが好ましく、更に10mm〜60mmの範囲内であることが好ましい。合紙の幅が5mm未満の場合、粘着シートにかかる圧力を十分に低減することができないため、粘着剤層に打痕が生じやすくなる。また、合紙の幅が100mm超過の場合、製品である粘着シートを、ロール状態から巻き戻して引き伸ばした時に、合紙の跡がつき、外観不良となるシート面積が大きくなるために有効製品面積が小さくなり、好ましくない。
(粘着シートロールの製造方法)
本発明の粘着シートロールは、1層の離型シートに粘着剤層を形成する工程と、形成した粘着剤層に更に別の1層の離型シートを積層するラミネート工程を含む製造方法により製造することができる。粘着剤層を形成する工程は、塗工液を塗布する塗工工程と、塗布した塗膜を乾燥させる乾燥工程とを有する。具体的には、支持体となる一方の離型シートが巻き取られている供給ロールから繰り出された離型シートに、塗工部で粘着剤塗工液が塗布される。ここで、粘着剤塗工液は、良好な塗膜を形成すべく、予め粘着剤を希釈溶剤により希釈して所望粘度に調製する。次いで、乾燥工程後に、他方の離型シートを粘着剤層に積層させ、更に、当該離型シートの両端部近傍に図1の如く合紙を挿入して巻き取りロールに巻き取ることにより粘着シートロールを製造する。
本発明の粘着シートロールは、1層の離型シートに粘着剤層を形成する工程と、形成した粘着剤層に更に別の1層の離型シートを積層するラミネート工程を含む製造方法により製造することができる。粘着剤層を形成する工程は、塗工液を塗布する塗工工程と、塗布した塗膜を乾燥させる乾燥工程とを有する。具体的には、支持体となる一方の離型シートが巻き取られている供給ロールから繰り出された離型シートに、塗工部で粘着剤塗工液が塗布される。ここで、粘着剤塗工液は、良好な塗膜を形成すべく、予め粘着剤を希釈溶剤により希釈して所望粘度に調製する。次いで、乾燥工程後に、他方の離型シートを粘着剤層に積層させ、更に、当該離型シートの両端部近傍に図1の如く合紙を挿入して巻き取りロールに巻き取ることにより粘着シートロールを製造する。
(用途)
本発明の粘着シートロールの代表的な用途としては、PDP等の各種画像表示装置(ディスプレイ)用複合フィルタの積層粘着剤層として、電磁波遮蔽フィルタ、光学フィルタ、及び其の他機能層から選ばれる2層以上の機能層層間に形成される。電磁波遮蔽フィルタとしては、金属メッシュ、透明導電体薄膜等を用いた公知の各種仕様のものが挙げられる。光学フィルタとしては、近赤外線吸収フィルタ、反射防止フィルタ、防眩フィルタ、着色フィルタ、紫外線吸収フィルタ等公知のフィルタが挙げられる。又、其の他機能層としては、帯電防止層、耐擦傷性ハードコート層、防汚層、耐衝撃層等が挙げられる。例えば、防眩フィルムや反射防止フィルムの最表面にくるフィルムの貼り付け面(裏面)として用いることができる。また、電磁波遮蔽フィルタとPDP又は透明基材とを貼り付けるために用いることができる。
或いは、ディスプレイ用複合フィルタの積層粘着剤層以外の用途に本発明の粘着シートロールを適用することも可能である。例えば、建築物、車両、船舶、航空機の窓硝子に遮光フィルム、飛散防止フィルム、広告宣伝用フィルム等を貼着する為の積層粘着剤層用途、写真、絵画、印刷物等の表面に透明保護シートを貼着する粘着剤層等が挙げられる。
本発明の粘着シートロールの代表的な用途としては、PDP等の各種画像表示装置(ディスプレイ)用複合フィルタの積層粘着剤層として、電磁波遮蔽フィルタ、光学フィルタ、及び其の他機能層から選ばれる2層以上の機能層層間に形成される。電磁波遮蔽フィルタとしては、金属メッシュ、透明導電体薄膜等を用いた公知の各種仕様のものが挙げられる。光学フィルタとしては、近赤外線吸収フィルタ、反射防止フィルタ、防眩フィルタ、着色フィルタ、紫外線吸収フィルタ等公知のフィルタが挙げられる。又、其の他機能層としては、帯電防止層、耐擦傷性ハードコート層、防汚層、耐衝撃層等が挙げられる。例えば、防眩フィルムや反射防止フィルムの最表面にくるフィルムの貼り付け面(裏面)として用いることができる。また、電磁波遮蔽フィルタとPDP又は透明基材とを貼り付けるために用いることができる。
或いは、ディスプレイ用複合フィルタの積層粘着剤層以外の用途に本発明の粘着シートロールを適用することも可能である。例えば、建築物、車両、船舶、航空機の窓硝子に遮光フィルム、飛散防止フィルム、広告宣伝用フィルム等を貼着する為の積層粘着剤層用途、写真、絵画、印刷物等の表面に透明保護シートを貼着する粘着剤層等が挙げられる。
なお、本発明は、上記実施形態に限定されるものではない。上記実施形態は例示であり、本発明の特許請求の範囲に記載された技術的思想と実質的に同一な構成を有し、同様な作用効果を奏するものは、いかなるものであっても本発明の技術的範囲に包含される。
以下、実施例を挙げて、本発明を更に具体的に説明する。これらの記載により本発明を制限するものではない。尚、実施例中、部は特に特定しない限り重量部を表す。
(実施例1)
厚さ38μm、幅1330mmの離型フィルム(第一基材)(SP−PET−03−BU:商品名、東セロ(株)製)を用意し、当該離型フィルムの離型剤層面上に、平均膜厚25μm、幅1300mmのアクリル系粘着剤層を形成した。次いで、厚さ38μm、幅1330mmの離型フィルム(第二基材)(セラピール MFA:商品名、東レフィルム加工(株)製)を用意し、当該離型フィルムの離型剤層面と、上記第一基材上の粘着剤層面とを向き合わせて貼り合せることにより粘着シートを得た。
上記粘着剤層は、膜厚の最も厚い部分(Sa)を、上記粘着シートの一方の端部から340mm以上960mm以下の範囲内に、膜厚の最も薄い部分(Sb)を、上記粘着シートの一方の端部から340mm未満の範囲内と、同端部から960mm超過1330mm未満の範囲内に形成し、且つ、当該膜厚の最も厚い部分(Sa)と当該膜厚の最も薄い部分(Sb)との差(S)が2.6μmとなるように形成した。
得られた粘着シートの両端部に幅10mm、厚さ6μmのポリエステルフィルム(ルミラー:商品名、東レ(株)製を上記幅に裁断したもの)を合紙として挿入しながら、千代田興業(株)製の巻芯に1000m巻き取り、粘着シートロールとした。
尚、上記粘着剤層の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、上記合紙の厚み(T)との比(S/T)は、0.43であり、上記合紙より内側の領域において、上記粘着剤層の幅方向の全長に対する当該合紙を挟む上記粘着シート同士が接触する長さ比は、0.47であった。
厚さ38μm、幅1330mmの離型フィルム(第一基材)(SP−PET−03−BU:商品名、東セロ(株)製)を用意し、当該離型フィルムの離型剤層面上に、平均膜厚25μm、幅1300mmのアクリル系粘着剤層を形成した。次いで、厚さ38μm、幅1330mmの離型フィルム(第二基材)(セラピール MFA:商品名、東レフィルム加工(株)製)を用意し、当該離型フィルムの離型剤層面と、上記第一基材上の粘着剤層面とを向き合わせて貼り合せることにより粘着シートを得た。
上記粘着剤層は、膜厚の最も厚い部分(Sa)を、上記粘着シートの一方の端部から340mm以上960mm以下の範囲内に、膜厚の最も薄い部分(Sb)を、上記粘着シートの一方の端部から340mm未満の範囲内と、同端部から960mm超過1330mm未満の範囲内に形成し、且つ、当該膜厚の最も厚い部分(Sa)と当該膜厚の最も薄い部分(Sb)との差(S)が2.6μmとなるように形成した。
得られた粘着シートの両端部に幅10mm、厚さ6μmのポリエステルフィルム(ルミラー:商品名、東レ(株)製を上記幅に裁断したもの)を合紙として挿入しながら、千代田興業(株)製の巻芯に1000m巻き取り、粘着シートロールとした。
尚、上記粘着剤層の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、上記合紙の厚み(T)との比(S/T)は、0.43であり、上記合紙より内側の領域において、上記粘着剤層の幅方向の全長に対する当該合紙を挟む上記粘着シート同士が接触する長さ比は、0.47であった。
得られた粘着シートロールの巻き形状は良好であり、横ずれによる両端部の変形などは発生しなかった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行い、当該ロール中の無作為に選択した長さ50m分につき、目視で判別可能な打痕によると判断される欠点の数を計数し、検査した粘着シートの面積(幅×長さ)で割り算して当該欠点の面密度で評価したところ、打痕発生率は0.01個/m2であった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行い、当該ロール中の無作為に選択した長さ50m分につき、目視で判別可能な打痕によると判断される欠点の数を計数し、検査した粘着シートの面積(幅×長さ)で割り算して当該欠点の面密度で評価したところ、打痕発生率は0.01個/m2であった。
(実施例2)
前記実施例1において、上記粘着剤層の膜厚の最も厚い部分(Sa)と膜厚の最も薄い部分(Sb)との差(S)が0.6μmとなるように粘着剤層を形成した以外は、前記実施例1と同様にして粘着シートロールを得た。
尚、上記粘着剤層の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、上記合紙の厚み(T)との比(S/T)は、0.1であり、上記合紙より内側の領域において、上記粘着剤層の幅方向の全長に対する当該合紙を挟む上記粘着シート同士が接触する長さ比は、0.47であった。
前記実施例1において、上記粘着剤層の膜厚の最も厚い部分(Sa)と膜厚の最も薄い部分(Sb)との差(S)が0.6μmとなるように粘着剤層を形成した以外は、前記実施例1と同様にして粘着シートロールを得た。
尚、上記粘着剤層の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、上記合紙の厚み(T)との比(S/T)は、0.1であり、上記合紙より内側の領域において、上記粘着剤層の幅方向の全長に対する当該合紙を挟む上記粘着シート同士が接触する長さ比は、0.47であった。
得られた粘着シートロールの巻き形状は良好であり、横ずれによる両端部の変形などは発生しなかった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行ったところ、打痕発生率は0.007個/m2であった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行ったところ、打痕発生率は0.007個/m2であった。
(実施例3)
前記実施例1において、上記粘着剤層の膜厚の最も厚い部分(Sa)と膜厚の最も薄い部分(Sb)との差(S)が4.1μmとなるように粘着剤層を形成した以外は、前記実施例1と同様にして粘着シートを得た。
得られた粘着シートの両端部に幅10mm、厚さ9μmのポリエステルフィルム(ルミラー:商品名、東レ(株)製を上記幅に裁断したもの)を合紙として挿入しながら、千代田興業(株)製の巻芯に1000m巻き取り、粘着シートロールとした。
尚、上記粘着剤層の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、上記合紙の厚み(T)との比(S/T)は、0.46であり、上記合紙より内側の領域において、上記粘着剤層の幅方向の全長に対する当該合紙を挟む上記粘着シート同士が接触する長さ比は、0.47であった。
前記実施例1において、上記粘着剤層の膜厚の最も厚い部分(Sa)と膜厚の最も薄い部分(Sb)との差(S)が4.1μmとなるように粘着剤層を形成した以外は、前記実施例1と同様にして粘着シートを得た。
得られた粘着シートの両端部に幅10mm、厚さ9μmのポリエステルフィルム(ルミラー:商品名、東レ(株)製を上記幅に裁断したもの)を合紙として挿入しながら、千代田興業(株)製の巻芯に1000m巻き取り、粘着シートロールとした。
尚、上記粘着剤層の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、上記合紙の厚み(T)との比(S/T)は、0.46であり、上記合紙より内側の領域において、上記粘着剤層の幅方向の全長に対する当該合紙を挟む上記粘着シート同士が接触する長さ比は、0.47であった。
得られた粘着シートロールの巻き形状は良好であり、横ずれによる両端部の変形などは発生しなかった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行ったところ、打痕発生率は0.012個/m2であった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行ったところ、打痕発生率は0.012個/m2であった。
(実施例4)
前記実施例3において、上記粘着剤層の膜厚の最も厚い部分(Sa)と膜厚の最も薄い部分(Sb)との差(S)が0.9μmとなるように粘着剤層を形成した以外は、前記実施例3と同様にして粘着シートロールを得た。
尚、上記粘着剤層の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、上記合紙の厚み(T)との比(S/T)は、0.1であり、上記合紙より内側の領域において、上記粘着剤層の幅方向の全長に対する当該合紙を挟む上記粘着シート同士が接触する長さ比は、0.47であった。
前記実施例3において、上記粘着剤層の膜厚の最も厚い部分(Sa)と膜厚の最も薄い部分(Sb)との差(S)が0.9μmとなるように粘着剤層を形成した以外は、前記実施例3と同様にして粘着シートロールを得た。
尚、上記粘着剤層の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、上記合紙の厚み(T)との比(S/T)は、0.1であり、上記合紙より内側の領域において、上記粘着剤層の幅方向の全長に対する当該合紙を挟む上記粘着シート同士が接触する長さ比は、0.47であった。
得られた粘着シートロールの巻き形状は良好であり、横ずれによる両端部の変形などは発生しなかった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行ったところ、打痕発生率は0.009個/m2であった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行ったところ、打痕発生率は0.009個/m2であった。
(比較例1)
前記実施例1において、上記粘着剤層の膜厚の最も厚い部分(Sa)と膜厚の最も薄い部分(Sb)との差(S)が3.2μmとなるように粘着剤層を形成した以外は、前記実施例1と同様にして粘着シートロールを得た。
尚、上記粘着剤層の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、上記合紙の厚み(T)との比(S/T)は、0.53であり、上記合紙より内側の領域において、上記粘着剤層の幅方向の全長に対する当該合紙を挟む上記粘着シート同士が接触する長さ比は、0.47であった。
前記実施例1において、上記粘着剤層の膜厚の最も厚い部分(Sa)と膜厚の最も薄い部分(Sb)との差(S)が3.2μmとなるように粘着剤層を形成した以外は、前記実施例1と同様にして粘着シートロールを得た。
尚、上記粘着剤層の膜厚の最も厚い部分(Sa)と最も薄い部分(Sb)との差(S)と、上記合紙の厚み(T)との比(S/T)は、0.53であり、上記合紙より内側の領域において、上記粘着剤層の幅方向の全長に対する当該合紙を挟む上記粘着シート同士が接触する長さ比は、0.47であった。
得られた粘着シートロールの巻き形状は良好であり、横ずれによる両端部の変形などは発生しなかった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行ったところ、打痕発生率は0.341個/m2であった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行ったところ、打痕発生率は0.341個/m2であった。
(比較例2)
厚さ38μm、幅1330mmの離型フィルム(第一基材)(上記第一基材と同じ物)を用意し、当該離型フィルムの離型剤層面上に、平均膜厚25μm、幅1300mmのアクリル系粘着剤層を形成した。次いで、厚さ38μm、幅1330mmの離型フィルム(第二基材)(上記第二基材と同じ物)を用意し、当該離型フィルムの離型剤層面と、上記第一基材の粘着剤層面とを向き合わせて貼り合せることにより粘着シートを得た。
得られた粘着シートを、千代田興業(株)製の巻芯に1000m巻き取り、粘着シートロールとした。
厚さ38μm、幅1330mmの離型フィルム(第一基材)(上記第一基材と同じ物)を用意し、当該離型フィルムの離型剤層面上に、平均膜厚25μm、幅1300mmのアクリル系粘着剤層を形成した。次いで、厚さ38μm、幅1330mmの離型フィルム(第二基材)(上記第二基材と同じ物)を用意し、当該離型フィルムの離型剤層面と、上記第一基材の粘着剤層面とを向き合わせて貼り合せることにより粘着シートを得た。
得られた粘着シートを、千代田興業(株)製の巻芯に1000m巻き取り、粘着シートロールとした。
得られた粘着シートロールは、幅方向の厚みの差にかかわらず、巻き形状が良好であり、横ずれによる両端部の変形などは発生しなかった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行ったところ、打痕発生率は0.5個/m2以上であった。
また、上記粘着シートロールを3日間経過した後に、巻き戻して、蛍光灯下で目視検査を行ったところ、打痕発生率は0.5個/m2以上であった。
1 粘着シートロール
10 粘着シート
11 合紙
12 巻き芯
13 粘着剤層
14 離型シート
15 隙間
10 粘着シート
11 合紙
12 巻き芯
13 粘着剤層
14 離型シート
15 隙間
Claims (3)
- 粘着剤層の両面に離型シートが積層された帯状の粘着シートと、当該粘着シートの両端部近傍に設けられた当該粘着シートよりも狭幅の合紙とが巻き芯に巻き重ねられた粘着シートロールにおいて、
前記合紙より内側に、前記粘着剤層の膜厚の最も厚い部分を少なくとも1つ以上有し、且つ、当該粘着剤層の膜厚の最も厚い部分と最も薄い部分との差(S)と、前記合紙の厚み(T)との比(S/T)が0.1〜0.5である粘着シートロール。 - 前記合紙より内側の領域において、前記粘着剤層の幅方向の全長に対する、当該合紙を挟む前記粘着シート同士が接触する長さ比が、0.01〜0.6の範囲内である、請求項1に記載の粘着シートロール。
- 前記合紙の厚みが6μm〜12μmの範囲内である、請求項1又は2に記載の粘着シートロール。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008247292A JP2010077284A (ja) | 2008-09-26 | 2008-09-26 | 粘着シートロール |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008247292A JP2010077284A (ja) | 2008-09-26 | 2008-09-26 | 粘着シートロール |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2010077284A true JP2010077284A (ja) | 2010-04-08 |
Family
ID=42208089
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008247292A Pending JP2010077284A (ja) | 2008-09-26 | 2008-09-26 | 粘着シートロール |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2010077284A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012163834A (ja) * | 2011-02-08 | 2012-08-30 | Dainippon Printing Co Ltd | シートロール、シートロールの製造方法、光学シートの製造方法、及び表示装置の製造方法 |
| JP2012247737A (ja) * | 2011-05-31 | 2012-12-13 | Dainippon Printing Co Ltd | シートロール、シートロールの製造方法、光学シートの製造方法、及び表示装置の製造方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5812556U (ja) * | 1981-07-15 | 1983-01-26 | 東洋紡績株式会社 | ロ−ル状巻上体 |
| JP2004199643A (ja) * | 2002-10-22 | 2004-07-15 | Nitto Denko Corp | 導電性フィルムロールおよびその製造方法 |
-
2008
- 2008-09-26 JP JP2008247292A patent/JP2010077284A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5812556U (ja) * | 1981-07-15 | 1983-01-26 | 東洋紡績株式会社 | ロ−ル状巻上体 |
| JP2004199643A (ja) * | 2002-10-22 | 2004-07-15 | Nitto Denko Corp | 導電性フィルムロールおよびその製造方法 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012163834A (ja) * | 2011-02-08 | 2012-08-30 | Dainippon Printing Co Ltd | シートロール、シートロールの製造方法、光学シートの製造方法、及び表示装置の製造方法 |
| JP2012247737A (ja) * | 2011-05-31 | 2012-12-13 | Dainippon Printing Co Ltd | シートロール、シートロールの製造方法、光学シートの製造方法、及び表示装置の製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101625250B1 (ko) | 필름 박리 방법, 광학 필름의 제조 방법, 필름 박리 기구 및 광학 필름 제조 장치 | |
| US6544639B1 (en) | Adhesive tape strip | |
| JP2003177241A (ja) | 光学用積層体、粘着剤転写テープ、および光学用積層体の製造法 | |
| JP4069625B2 (ja) | セパレータ付き感圧型接着シート及び光学部材組立体並びにその組立方法 | |
| CN1973011A (zh) | 粘合片材和剥离材料 | |
| TW201105765A (en) | Adhesive material having removability | |
| JP2005144858A (ja) | 透明導電性フィルムの製造方法 | |
| KR101023473B1 (ko) | 적층시트 및 그 제조방법 | |
| WO2013010141A2 (en) | Method and apparatus for joining screen material for minimal optical distortion | |
| CN105524565A (zh) | 各向异性粘着性片 | |
| JP2003240951A (ja) | 偏光板保護用透明粘着フィルム | |
| JP2004199643A (ja) | 導電性フィルムロールおよびその製造方法 | |
| JP2018506450A (ja) | マイクロスフェア処理した縁部を有するウェブ巻取りロール及びその作製方法 | |
| CN111727119A (zh) | 抗表面压痕的膜构造和方法 | |
| JP2003147288A (ja) | 粘着剤転写テープおよび積層体 | |
| JP2006130672A (ja) | 表面保護フィルム又はシート | |
| CN109477928B (zh) | 片状的光学薄膜 | |
| JP5060058B2 (ja) | 情報表示面の保護シート及び保護シートの製造方法 | |
| JP2006143961A (ja) | セパレータ付き感圧型接着シート及び光学部材組立体並びにその製造方法 | |
| JP2002328226A (ja) | 検査前光学シート保護用粘着フィルムおよびこれを用いた光学シートの製造方法 | |
| JP2001260549A (ja) | 印刷面保護フィルム | |
| JP2008156423A (ja) | 粘着シートの製造方法 | |
| JPH06212133A (ja) | 装飾用粘着シート及び装飾用粘着シート基材表面の曇り防止方法 | |
| JP2004196939A (ja) | セパレータ付き感圧型接着シート及び光学部材組立体並びにその組立方法 | |
| CN109478383B (zh) | 光学显示面板的制造方法和光学显示面板的制造系统 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20110707 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A977 | Report on retrieval |
Effective date: 20130306 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130312 |
|
| A02 | Decision of refusal |
Effective date: 20130716 Free format text: JAPANESE INTERMEDIATE CODE: A02 |