JP2010201899A - 積層材の製造方法及び積層材 - Google Patents
積層材の製造方法及び積層材 Download PDFInfo
- Publication number
- JP2010201899A JP2010201899A JP2009053113A JP2009053113A JP2010201899A JP 2010201899 A JP2010201899 A JP 2010201899A JP 2009053113 A JP2009053113 A JP 2009053113A JP 2009053113 A JP2009053113 A JP 2009053113A JP 2010201899 A JP2010201899 A JP 2010201899A
- Authority
- JP
- Japan
- Prior art keywords
- laminated
- plant
- laminated material
- fruit
- mixture
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Laminated Bodies (AREA)
Abstract
【解決手段】植物もしくは果実の殻、又は、植物もしくは果実の種を粉砕してなる原材料と、樹脂系接着材料とを混合する第1工程と、前記混合物と繊維素材からなる強化材とを積層して加圧する第2工程と、を備える積層材の製造方法を提案する。これにより、従来に存在する、植物もしくは果実の殻等を利用して製造された積層材よりも、より強度の高い積層材を製造することが可能である。
【選択図】 図1
Description
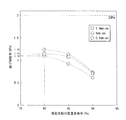
ところで、パーティクルボードについては、JIS規格(日本工業規格)において、曲げ強度や曲げ弾性率などについて満たすべき基準が定められている(JIS A 5908)。そこで、出願人は、非特許文献1に開示のパーティクルボードについて曲げ試験を行った。
その試験結果を図5、図6に示す。なお、図5、図6においては、落花生殻の粒子の大きさが1.4ミリ、1ミリ、0.5ミリであるものを、それぞれ、1.4mm−on、1mm−on、0.5mm−on、と表示する。
そこで、本発明は、上記課題を解決するために、植物もしくは果実の殻などを利用して製造する成形品であって、より強度の高い成形品を提供することを目的として、その製造方法及び成形品を提案する。
また、前記強化材は、布状であってもよい。これにより、強化材は積層材の面において隙間なく配置されることとなるため、より強度の高いものとなる。
また、前記樹脂系接着材料は、ポリビニルアルコール(PVA)樹脂と水とからなり、前記第2工程においては、加熱及び加圧するようになっていてもよい。さらに、前記第2工程において、前記混合物と前記強化材とは型枠に型詰めして積層し、前記型枠の一部は綿素材で構成されていてもよい。これにより、樹脂系接着材料としてPVAと水とを使用した場合、第2工程において加熱及び加圧すると水蒸気が発生するが、綿素材で構成されている型枠の一部を介して水蒸気を型枠の外部に逃がすことができる。
さらに、本発明は、植物もしくは果実の殻、又は、植物もしくは果実の種を粉砕してなる原材料と、樹脂系接着材料とを混合して加圧成形してなるボードであって、その片面又は両面の、一部又は全面に繊維素材からなる強化材が積層されて構成される積層材を提案する。これにより、従来に存在する、植物もしくは果実の殻等を利用して製造された積層材よりも強度の高い積層材を提供できる。
(積層材の製造方法)
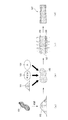
図1は本実施形態に係る積層材の製造方法を示す図である。本実施形態においては、板状の積層材(ボード)を製造する場合について説明する。
まず、図1(a)に示すように、落花生殻101を粉砕機にて粉砕した後、ふるいにかけて約1mmの粉末のみを取り出し原材料102とする。次に、(b)に示すように、この原材料102に、水104を噴霧した後、合成樹脂の一種であるポリビニルアルコール(以下、PVAと示す)の粉末103を加えて撹拌することで混合物105を生成する。
次に、(c)に示すように、この混合物105を麻布106で挟むようにして金型内にて積層し、ホットプレス機にて、180℃、5分、圧力3MPaで加熱圧縮して板状に成形した後、(d)に示すように、成形したボード107の温度が室温程度になるまで除冷する。
すわなち、図1の製造方法にて製造されたボード107は、落花生殻101の粉砕物どうしが接着してなる板状の集合体であって、その両面全体に麻布106が貼付されたものとなる。このようにボード107の両面に麻布106が貼付されていることにより、ボード107の強度が高まる。
次に、図3を用いて、混合物105と麻布106とを積層して加熱圧縮する際に使用する型枠について説明する。図3(a)はホットプレス機に設置された型枠の断面図であり、(b)は型枠の斜視図である。型枠は、上枠301、下枠302、横枠303からなり、ホットプレス機305によって上枠301と下枠302に対して上下方向から圧力が加えられ、混合物105と麻布106とが圧着される。
ここで、上枠301、下枠302、及び、横枠303の大部分は鉄などを主成分とした金属製で構成されているが、横枠303の一部である壁303aは綿素材で構成されている。上述したように、混合物105は、原材料102(粉砕された落花生殻)とPVAと水とを混合したものであるため、加熱圧縮することで水蒸気が発生する。そこで、横枠303の一部を綿素材とすることで、発生した水蒸気を、壁303aを介して型枠の外部に逃がすことができる。
本実施形態に係る製造方法にて製造されたボード107は、図4に示した曲げ試験方法によれば、2GPa以上の曲げ弾性率となった(原材料102の質量含有率70〜85%の場合)。すなわち、ボード107の両面に麻布106が配置されるように製造することにより、既存のパーティクルボードと比較して曲げ弾性率が飛躍的に向上した。
また、上記の実施形態においては、樹脂系接着材料としてPVAを使用する場合を説明したが、他の樹脂でも代用可能である。例えば、ユリア樹脂、メラミン樹脂、メラミン・ユリア共縮合樹脂、メラミン樹脂、酢酸ビニル樹脂、水性高分子‐イソシアネート系、α-オレフィン無水マレイン酸樹脂、レゾルシノール樹脂、レゾルシノール・フェノール樹脂、カゼイン、等が挙げられる。
また、上記の実施形態においては、強化材が布状である場合(麻布)を想定して説明したが、強化材の形態としては、糸状(一方向、多方向など)、マット状、織物状、編物状、組物状、不織布状、紙状、等のいずれか又はこれらの組み合わせであってもよい。これらの形態であっても強化材として積層材の片面又は両面に配置されることで、成形品の強度が高まることが期待できる。
(まとめ)
以上説明したように、本発明によれば、従来に存在する、植物もしくは果実の殻等を利用して製造された積層材よりも、より強度の高い積層材を提供することが可能である。
102 原材料(粉砕された落花生殻)
103 PVA粉末
104 水
105 混合物
106 麻布
107 ボード
201 PVA膜
301 上枠
302 下枠
303 横枠
303a 綿素材の壁
305 ホットプレス機
Claims (8)
- 植物もしくは果実の殻、又は、植物もしくは果実の種を粉砕してなる原材料と、樹脂系接着材料とを混合する第1工程と、
前記混合物と繊維素材からなる強化材とを積層して加圧する第2工程と、
を備える積層材の製造方法。 - 前記第2工程において、前記混合物は複数の前記強化材によって挟まれるように積層されることを特徴とする請求項1に記載の積層材の製造方法。
- 前記強化材は、布状であることを特徴とする請求項1又は2に記載の積層材の製造方法。
- 前記第2工程において、前記混合物は前記強化材の全面に積層されることを特徴とする請求項3に記載の積層材の製造方法。
- 前記樹脂系接着材料は、ポリビニルアルコール(PVA)樹脂と水とからなり、
前記第2工程においては、加熱及び加圧すること、
を特徴とする請求項1から4のいずれか一に記載の積層材の製造方法。 - 前記第2工程において、前記混合物と前記強化材とは型枠に型詰めして積層し、
前記型枠の一部は綿素材で構成されていること、
を特徴とする請求項5に記載の積層材の製造方法。 - 前記原材料は、落花生の殻を粉砕したものであり、
前記混合物における前記原材料の質量割合は70〜85%であること、
を特徴とする請求項1から6のいずれか一に記載の積層材の製造方法。 - 植物もしくは果実の殻、又は、植物もしくは果実の種を粉砕してなる原材料と、樹脂系接着材料とを混合して加圧成形してなるボードであって、
その片面又は両面の、一部又は全面に繊維素材からなる強化材が積層されて構成される積層材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009053113A JP5553279B2 (ja) | 2009-03-06 | 2009-03-06 | 積層材の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009053113A JP5553279B2 (ja) | 2009-03-06 | 2009-03-06 | 積層材の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2010201899A true JP2010201899A (ja) | 2010-09-16 |
| JP5553279B2 JP5553279B2 (ja) | 2014-07-16 |
Family
ID=42963853
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2009053113A Expired - Fee Related JP5553279B2 (ja) | 2009-03-06 | 2009-03-06 | 積層材の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5553279B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011069006A (ja) * | 2009-09-25 | 2011-04-07 | Fujita Corp | 植物繊維系断熱マットの製造方法 |
| CN102828605A (zh) * | 2012-10-08 | 2012-12-19 | 成都纳硕科技有限公司 | 一种利用秸秆生产复合地板的方法 |
| CN103009455A (zh) * | 2012-12-07 | 2013-04-03 | 青岛文创科技有限公司 | 一种环保型刨花板的生产方法 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7562984B2 (ja) * | 2020-04-24 | 2024-10-08 | Toppanホールディングス株式会社 | 木質基材及びそれを用いた化粧材 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS50138070A (ja) * | 1974-04-11 | 1975-11-04 | ||
| JPS52121682A (en) * | 1976-04-06 | 1977-10-13 | Fusao Nakada | Boardform material regenerated from rice hull |
| JPS5734425U (ja) * | 1980-08-04 | 1982-02-23 | ||
| JPS63118203A (ja) * | 1986-11-07 | 1988-05-23 | Ooshika Shinko Kk | 籾殻ボ−ドの製造法 |
| JPS63118337A (ja) * | 1986-11-07 | 1988-05-23 | Ooshika Shinko Kk | 籾殻クツシヨンボ−ドの製造法 |
| JPH02192905A (ja) * | 1989-01-21 | 1990-07-30 | Masanori Miyoshi | ピーナツの殻で合成板の製造 |
| JP2003300206A (ja) * | 2002-04-09 | 2003-10-21 | Yusho Rin | 生分解性環境保護器具の製造方法 |
| JP2004099856A (ja) * | 2002-09-12 | 2004-04-02 | Kizuna Corporation:Kk | 分解性組成物 |
-
2009
- 2009-03-06 JP JP2009053113A patent/JP5553279B2/ja not_active Expired - Fee Related
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS50138070A (ja) * | 1974-04-11 | 1975-11-04 | ||
| JPS52121682A (en) * | 1976-04-06 | 1977-10-13 | Fusao Nakada | Boardform material regenerated from rice hull |
| JPS5734425U (ja) * | 1980-08-04 | 1982-02-23 | ||
| JPS63118203A (ja) * | 1986-11-07 | 1988-05-23 | Ooshika Shinko Kk | 籾殻ボ−ドの製造法 |
| JPS63118337A (ja) * | 1986-11-07 | 1988-05-23 | Ooshika Shinko Kk | 籾殻クツシヨンボ−ドの製造法 |
| JPH02192905A (ja) * | 1989-01-21 | 1990-07-30 | Masanori Miyoshi | ピーナツの殻で合成板の製造 |
| JP2003300206A (ja) * | 2002-04-09 | 2003-10-21 | Yusho Rin | 生分解性環境保護器具の製造方法 |
| JP2004099856A (ja) * | 2002-09-12 | 2004-04-02 | Kizuna Corporation:Kk | 分解性組成物 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011069006A (ja) * | 2009-09-25 | 2011-04-07 | Fujita Corp | 植物繊維系断熱マットの製造方法 |
| CN102828605A (zh) * | 2012-10-08 | 2012-12-19 | 成都纳硕科技有限公司 | 一种利用秸秆生产复合地板的方法 |
| CN103009455A (zh) * | 2012-12-07 | 2013-04-03 | 青岛文创科技有限公司 | 一种环保型刨花板的生产方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5553279B2 (ja) | 2014-07-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2014508055A5 (ja) | 曲げ剛性を備えた積層板、同積層板からの成形品、及びその製造方法 | |
| JP5553279B2 (ja) | 積層材の製造方法 | |
| JP2012006175A (ja) | 積層構造の車両用内装基材及びその製造法 | |
| US5834105A (en) | Corn-based structural composites | |
| Vidholdová et al. | Compressive resistance of the mycelium composite | |
| Xiao et al. | Hybrid laminated composites molded by spray lay-up process | |
| JP2017154300A (ja) | パーティクルボード | |
| CN102172929A (zh) | 一种用秸秆生产木束板的技术方法 | |
| CN100503192C (zh) | 竹筋碎料复合板材的制造方法 | |
| US20180127921A1 (en) | Systems and methods of manufacturing engineered molded cellulose panels | |
| CA2817527C (fr) | Preforme souple pour la production d'une piece a base de fibres naturelles | |
| CA2407880A1 (en) | Process to manufacture high impact natural composites | |
| JP2015147354A (ja) | 木質ボードの製造方法 | |
| JP4526946B2 (ja) | 木質成形体の製造方法および木質成形体 | |
| JP6064208B2 (ja) | 繊維板の製造方法 | |
| JP4337430B2 (ja) | 積層構造を有するボード材とその製造方法 | |
| CN109203120A (zh) | 定向结构板的复合板及其制作方法 | |
| WO2024018519A1 (ja) | 積層材並びにその製造方法及び応用 | |
| JP2014047553A (ja) | 軽量繊維板及びその製造方法 | |
| Widyorini et al. | Some of the properties of binderless particleboard manufactured from bamboo | |
| JP4475190B2 (ja) | 多層構造体およびその製造方法 | |
| CN206653489U (zh) | 结构用杨木基重组木 | |
| CN204505456U (zh) | 一种竹刨花与木纤维复合板 | |
| JP4185158B2 (ja) | 積層材の製造方法 | |
| KR102942650B1 (ko) | 폐섬유를 활용한 친환경 고성능 재생 복합 화이바판 및 그 제조 방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20120305 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20120402 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120316 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20120402 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130311 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130521 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130627 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140422 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140519 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5553279 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |