JP2011069012A - 発泡性の成形用シート及びそれを用いた嵩高成形体並びにその製造方法 - Google Patents
発泡性の成形用シート及びそれを用いた嵩高成形体並びにその製造方法 Download PDFInfo
- Publication number
- JP2011069012A JP2011069012A JP2009220724A JP2009220724A JP2011069012A JP 2011069012 A JP2011069012 A JP 2011069012A JP 2009220724 A JP2009220724 A JP 2009220724A JP 2009220724 A JP2009220724 A JP 2009220724A JP 2011069012 A JP2011069012 A JP 2011069012A
- Authority
- JP
- Japan
- Prior art keywords
- mass
- foamable
- molding sheet
- microcapsule particles
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Landscapes
- Paper (AREA)
- Manufacture Of Porous Articles, And Recovery And Treatment Of Waste Products (AREA)
- Laminated Bodies (AREA)
- Compositions Of Macromolecular Compounds (AREA)
Abstract
【解決手段】本発明は、木材パルプ、ポリオレフィン系合成パルプ、熱可塑性合成繊維及び発泡性マイクロカプセル粒子を主体として組成される熱成形可能な発泡性の成形用シートであって、表層、中層及び裏層で構成される多層抄きシートである。成形用シート全体での木材パルプの含有率が20質量%以下であり、中層が、中層を構成する繊維100質量%に対して発泡性マイクロカプセル粒子を10〜50質量%含有し、表層及び裏層が、発泡性マイクロカプセル粒子を含有しないか又は中層よりも少なく、かつ、最大10質量%含有し、抄紙機の乾燥工程で発泡性マイクロカプセル粒子を未発泡の状態のままで乾燥し、巻き取ったことを特徴とする。
【選択図】なし
Description
<成形用シートの製造>
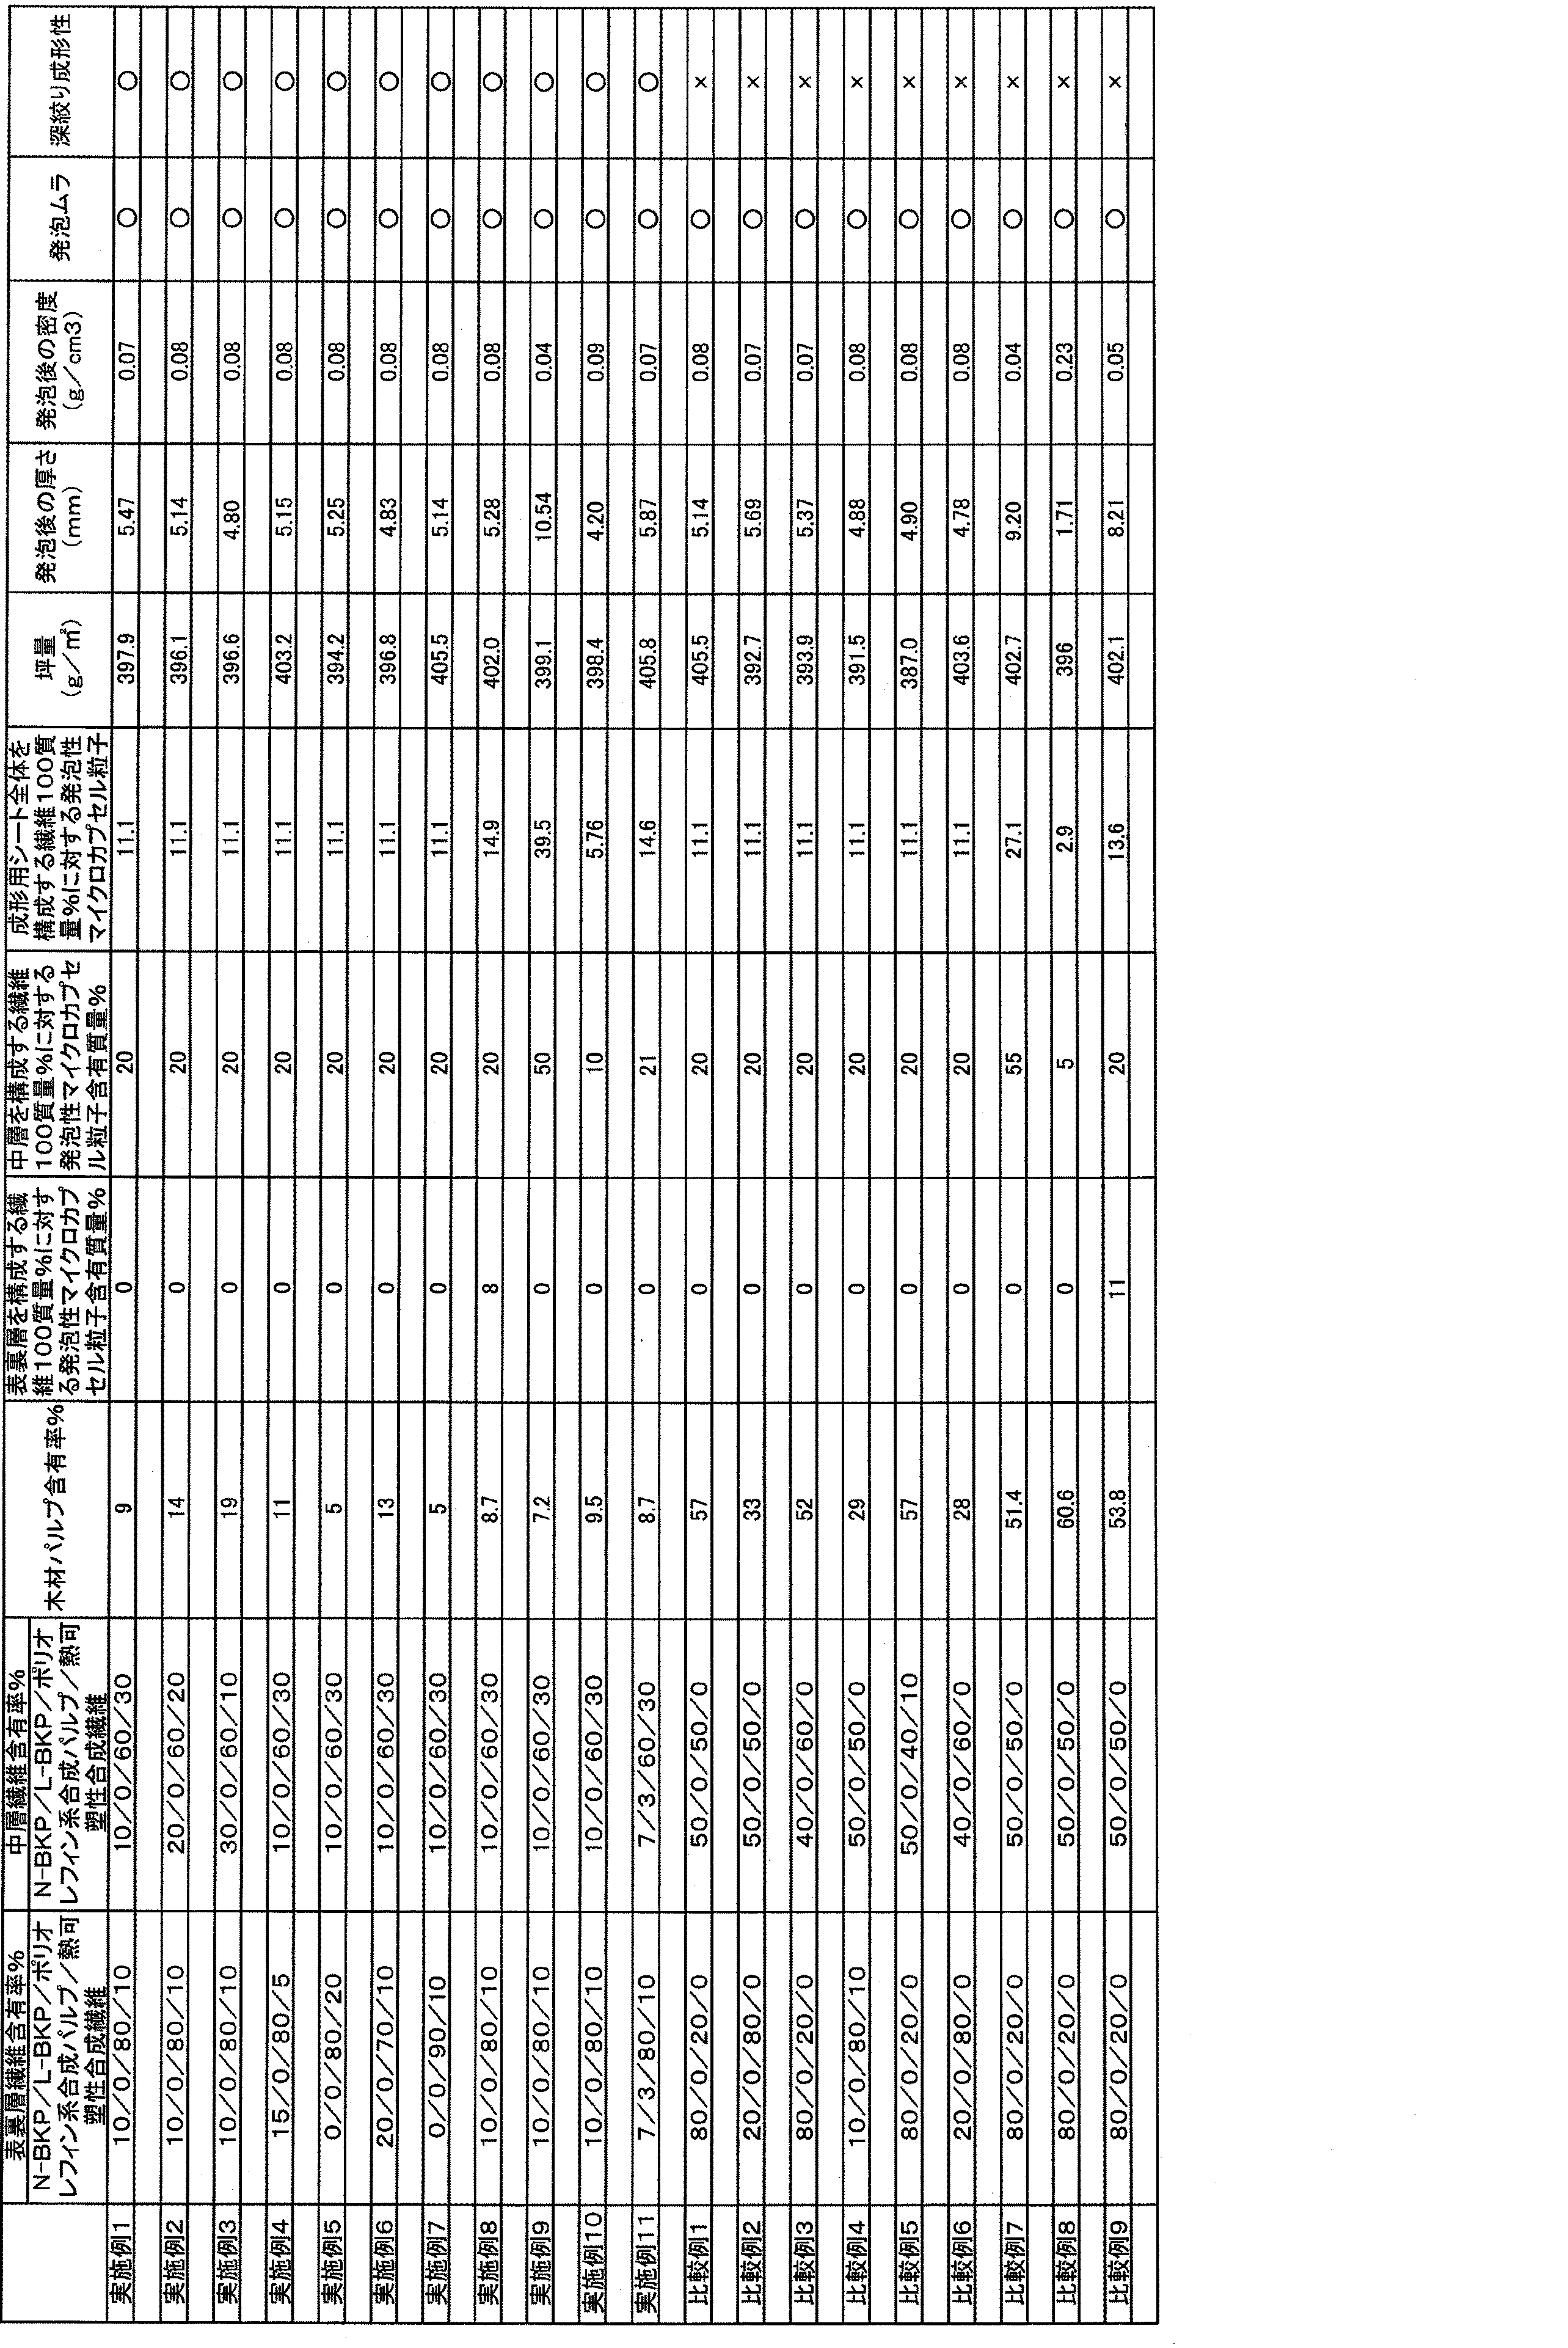
表層及び裏層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)/ポリエステル繊維(ユニチカ社製:メルティー4080)=10/80/10%配合のパルプを混合し、内添サイズ剤としてロジン系エマルジョン(星光PMC社製、AL−120)を繊維100質量%に対して0.3%、硫酸バンドを繊維100質量%に対して1%、カチオン化澱粉(日本食品化工社製、ネオタック40T)を繊維100質量%に対して1%添加し、原料スラリーとした。この原料スラリーを円網抄紙機にて、表層及び裏層の目標坪量を80g/m2として抄紙した。中層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620)/ポリエステル繊維(ユニチカ社製:メルティー4080、融点110℃)=10/60/30%配合し、この中層を構成する繊維100質量%に対して、発泡性マイクロカプセル粒子としてエクスパンセル009DU80(スウェーデン製、販売元:日本フィライト株式会社)20質量%を添加し、内添サイズ剤としてロジン系エマルジョン(星光PMC社製、AL−120)を繊維100質量%に対して0.3%、硫酸バンドを繊維100質量%に対して1%、カチオン化澱粉(日本食品化工社製、ネオタック40T)を繊維100質量%に対して1%添加し、原料スラリーとした。この原料スラリーを円網抄紙機にて、三つの中層の目標坪量をそれぞれ80(中層合計240)g/m2として抄紙し、前記表層及び裏層との5層抄き合わせによって目標坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、厚さ1mmにてリールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを製造した。
前記の発泡前の成形用シートを縦20cm×横20cmの大きさに断裁し、平熱板温度160℃、平熱板クリアランス7mm、平熱板加熱時間3分にて、成形用シートを加熱発泡させて、嵩高成形体を得た。
a.坪量:JIS P 8124:1998
b.厚さ、密度:JIS P 8118:1998
c.発泡ムラ:目視にて評価した。評価基準は次のとおりである。
○:発泡ムラなし、実用レベルにある。
△:発泡ムラ幾分あり、実用に耐えない。
×:発泡ムラあり、実用に耐えない。
d.深絞り成形性:平熱板温度160℃、平熱板クリアランス7mm、平熱板加熱時間3分にて、原反を加熱発泡させた後、直ちに150℃の成形型(クリアランス5mm)に移しフリー成形(20秒)し、材料破壊、皺発生の有無などの深絞り適性及び嵩高成形体の形状安定性を総合して評価した。評価基準は次のとおりである。
○:良好で、実用レベルにある。
△:やや劣り、実用に耐えない。
×:劣り、実用に耐えない。
実施例1の中層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)/ポリエステル繊維(ユニチカ社製:メルティー4080)=20/60/20%配合した以外は、実施例1と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
実施例1の中層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)/ポリエステル繊維(ユニチカ社製:メルティー4080)=30/60/10%配合した以外は、実施例1と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
実施例1の表層及び裏層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)/ポリエステル繊維(ユニチカ社製:メルティー4080)=15/80/5%配合した以外は、実施例1と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
実施例1の表層及び裏層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)/ポリエステル繊維(ユニチカ社製:メルティー4080)=0/80/20%配合した以外は、実施例1と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
実施例1の表層及び裏層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)/ポリエステル繊維(ユニチカ社製:メルティー4080)=20/70/10%配合した以外は、実施例1と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
実施例1の表層及び裏層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)/ポリエステル繊維(ユニチカ社製:メルティー4080)=0/90/10%配合した以外は、実施例1と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロさせた嵩高成形体を得た。
実施例1の表層及び裏層を構成する繊維100質量%に対して発泡性マイクロカプセル粒子としてエクスパンセル009DU80(スウェーデン製、販売元:日本フィライト株式会社)8質量%を添加し、中層に中層を構成する繊維100質量%に対して発泡性マイクロカプセル粒子としてエクスパンセル009DU80(スウェーデン製、販売元:日本フィライト株式会社)20質量%を添加した以外は、実施例1と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
表層及び裏層の目標坪量を30g/m2とし、中層の目標坪量を340g/m2(三つの中層の目標坪量をそれぞれ113.3g/m2)とし、中層を構成する繊維100質量%に対するマイクロカプセル50%とした以外は実施例1と同様にして嵩高成形体を得た。
表層及び裏層の目標坪量を80g/m2とし、中層の目標坪量を240g/m2(三つの中層の目標坪量をそれぞれ80g/m2)とし、中層を構成する繊維100質量%に対するマイクロカプセル10%の実施例とした以外は実施例1と同様にして嵩高成形体を得た。
表層、裏層及び中層で使用する木材パルプについて、全量(100%)をN−BKP(CSF;700ml)としていたところ、N−BKP(CSF;700ml)/L−BKP(CSF;700ml)=70%/30%の割合の木材パルプに置き換え、中層を構成する繊維100質量%に対するマイクロカプセル27%とした以外は実施例1と同様にして嵩高成形体を得た。
実施例1の表層及び裏層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620融点135℃の多分岐状ポリエチレン系合成パルプ)=80/20%配合し、中層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)=50/50%配合し、熱可塑性合成繊維をいずれも0%配合した以外は、実施例1と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
実施例1の表層及び裏層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)=20/80%配合し、中層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)=50/50%配合し、熱可塑性合成繊維をいずれも0%配合した以外は、実施例1と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
比較例1の中層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)=40/60%配合し、熱可塑性合成繊維をいずれも0%配合した以外は、比較例1と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
比較例2の表層及び裏層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620融点135℃の多分岐状ポリエチレン系合成パルプ)/ポリエステル繊維(ユニチカ社製:メルティー4080)=10/80/10%配合した以外は、比較例2と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
比較例1の中層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)/ポリエステル繊維(ユニチカ社製:メルティー4080)=50/40/10%配合した以外は、比較例1と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
比較例2の中層として、N−BKP(CSF;700ml)/SWP(三井化学社製、E620、融点135℃の多分岐状ポリエチレン系合成パルプ)=40/60%配合し、熱可塑性合成繊維をいずれも0%配合した以外は、比較例2と同様にして、5層抄き合わせによって坪量400g/m2にてシートを抄紙し、ドライヤーにて70℃で乾燥し、リールで巻き取り、発泡性マイクロカプセル粒子を発泡させていない成形用シートを得た。さらに、実施例1と同様に熱プレスにて、発泡性マイクロカプセル粒子を発泡させた嵩高成形体を得た。
中層を構成する繊維100質量%に対する発泡性マイクロカプセル粒子含有質量%を55%とした以外は比較例1と同様にして嵩高成形体を得た。
中層を構成する繊維100質量%に対する発泡性マイクロカプセル粒子含有質量%を5%とした以外は比較例1と同様にして嵩高成形体を得た。
表裏層を構成する繊維100質量%に対する発泡性マイクロカプセル粒子含有質量%を11%とした以外は比較例1と同様にして嵩高成形体を得た。
Claims (9)
- 木材パルプ、ポリオレフィン系合成パルプ、熱可塑性合成繊維及び発泡性マイクロカプセル粒子を主体として組成される熱成形可能な発泡性の成形用シートであって、
該成形用シートが表層、少なくとも1層の中層及び裏層で構成される多層抄きシートであり、
成形用シート全体での木材パルプの含有率が20質量%以下であり、
前記中層が、中層を構成する繊維100質量%に対して前記発泡性マイクロカプセル粒子を10〜50質量%含有し、
前記表層及び前記裏層が、前記発泡性マイクロカプセル粒子を含有しないか又は中層よりも少なく、かつ、最大10質量%含有し、
抄紙機の乾燥工程で前記発泡性マイクロカプセル粒子を未発泡の状態のままで乾燥し、巻き取ったことを特徴とする発泡性の成形用シート。 - 前記木材パルプが針葉樹晒しクラフトパルプであるか又は針葉樹晒しクラフトパルプを主体とするパルプであることを特徴とする請求項1に記載の発泡性の成形用シート。
- 前記発泡性マイクロカプセル粒子が加熱によってその直径が4〜5倍及び体積が60倍以上に膨張するものであることを特徴とする請求項1又は2に記載の発泡性の成形用シート。
- 前記表層及び前記裏層が、前記表層及び前記裏層を構成する繊維100質量%に対して前記発泡性マイクロカプセル粒子を1〜10質量%含有し、かつ、成形用シートが、成形用シート全体を構成する繊維100質量%に対して前記発泡性マイクロカプセル粒子を5〜40質量%含有することを特徴とする請求項1、2又は3に記載の発泡性の成形用シート。
- 前記ポリオレフィン系合成パルプが融点100〜180℃である多分岐状ポリエチレン系合成パルプであることを特徴とする請求項1、2、3又は4に記載の発泡性の成形用シート。
- 前記熱可塑性合成繊維が融点80℃以上である熱融着ポリエステル繊維であり、前記表層、前記中層及び前記裏層のいずれにも含有されることを特徴とする請求項1、2、3、4又は5記載の発泡性の成形用シート。
- 請求項1〜6のいずれか1つに記載の発泡性の成形用シートが加熱され発泡されて0.1g/cm3以下の密度を有することを特徴とする嵩高成形体。
- 深絞り成形されていることを特徴とする請求項7に記載の嵩高成形体。
- 請求項1〜6のいずれか1つに記載の発泡性の成形用シートを、100〜220℃の熱プレスによって加熱し、発泡させて、成形体を得ることを特徴とする嵩高成形体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009220724A JP5190429B2 (ja) | 2009-09-25 | 2009-09-25 | 発泡性の成形用シート及びそれを用いた嵩高成形体並びにその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009220724A JP5190429B2 (ja) | 2009-09-25 | 2009-09-25 | 発泡性の成形用シート及びそれを用いた嵩高成形体並びにその製造方法 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013012325A Division JP5432392B2 (ja) | 2013-01-25 | 2013-01-25 | 発泡性の成形用シート及びそれを用いた嵩高成形体並びにその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2011069012A true JP2011069012A (ja) | 2011-04-07 |
| JP5190429B2 JP5190429B2 (ja) | 2013-04-24 |
Family
ID=44014534
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2009220724A Expired - Fee Related JP5190429B2 (ja) | 2009-09-25 | 2009-09-25 | 発泡性の成形用シート及びそれを用いた嵩高成形体並びにその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5190429B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015117450A (ja) * | 2013-12-19 | 2015-06-25 | ユニ・チャーム株式会社 | 不織布及び不織布の製造方法 |
| WO2017137879A1 (en) * | 2016-02-12 | 2017-08-17 | Stora Enso Oyj | Methods for making paper or board, a board tray and pulp particles coated with foamable polymer for use in the same |
| JP2018529548A (ja) * | 2015-07-31 | 2018-10-11 | ハンファ アズデル インコーポレイテッド | 可変ロフティング能力を有する、熱可塑性シート及び物品 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH06346399A (ja) * | 1993-06-04 | 1994-12-20 | Unitika Ltd | 生分解性複合紙およびシートの製造法 |
| JP2000265400A (ja) * | 1999-03-18 | 2000-09-26 | Mitsui Chemicals Inc | 熱成形可能な板紙およびその製造方法 |
| JP2003049400A (ja) * | 2001-08-06 | 2003-02-21 | Daio Paper Corp | 遮水保温性板紙 |
| JP2008050724A (ja) * | 2006-08-25 | 2008-03-06 | Hokuetsu Paper Mills Ltd | 深絞り成形性紙及びその製造方法 |
| JP2008075206A (ja) * | 2006-09-21 | 2008-04-03 | Hokuetsu Paper Mills Ltd | 深絞り成形性シート及びその製造方法 |
-
2009
- 2009-09-25 JP JP2009220724A patent/JP5190429B2/ja not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH06346399A (ja) * | 1993-06-04 | 1994-12-20 | Unitika Ltd | 生分解性複合紙およびシートの製造法 |
| JP2000265400A (ja) * | 1999-03-18 | 2000-09-26 | Mitsui Chemicals Inc | 熱成形可能な板紙およびその製造方法 |
| JP2003049400A (ja) * | 2001-08-06 | 2003-02-21 | Daio Paper Corp | 遮水保温性板紙 |
| JP2008050724A (ja) * | 2006-08-25 | 2008-03-06 | Hokuetsu Paper Mills Ltd | 深絞り成形性紙及びその製造方法 |
| JP2008075206A (ja) * | 2006-09-21 | 2008-04-03 | Hokuetsu Paper Mills Ltd | 深絞り成形性シート及びその製造方法 |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015117450A (ja) * | 2013-12-19 | 2015-06-25 | ユニ・チャーム株式会社 | 不織布及び不織布の製造方法 |
| WO2015093124A1 (ja) * | 2013-12-19 | 2015-06-25 | ユニ・チャーム株式会社 | 不織布及び不織布の製造方法 |
| JP2018529548A (ja) * | 2015-07-31 | 2018-10-11 | ハンファ アズデル インコーポレイテッド | 可変ロフティング能力を有する、熱可塑性シート及び物品 |
| WO2017137879A1 (en) * | 2016-02-12 | 2017-08-17 | Stora Enso Oyj | Methods for making paper or board, a board tray and pulp particles coated with foamable polymer for use in the same |
| US10975522B2 (en) | 2016-02-12 | 2021-04-13 | Stora Enso Oyj | Methods for making paper or board, a board tray and pulp particles coated with foamable polymer for use in the same |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5190429B2 (ja) | 2013-04-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2611612B2 (ja) | クッション性紙管 | |
| JP4039006B2 (ja) | 絞り成形加工用原紙及びそれを用いた紙製成形容器 | |
| JP3826772B2 (ja) | 熱膨張性積層体およびその積層体を用いた発泡紙容器 | |
| CA3081813A1 (en) | Heat-sealable packaging material | |
| JP2005139582A (ja) | パルプ成形体およびその製造方法 | |
| JP2019507832A (ja) | 紙又は板紙の製造方法、板紙トレー及びこれに使用するための発泡性ポリマーコート粒子 | |
| JP5190429B2 (ja) | 発泡性の成形用シート及びそれを用いた嵩高成形体並びにその製造方法 | |
| JP4551377B2 (ja) | 深絞り成形性シート及びその製造方法 | |
| JP4551374B2 (ja) | 深絞り嵩高成形性紙及びその製造方法 | |
| JP5432392B2 (ja) | 発泡性の成形用シート及びそれを用いた嵩高成形体並びにその製造方法 | |
| JP5615013B2 (ja) | 成形用シート及びこれを用いたシート状成形体 | |
| JP4665310B2 (ja) | 紙製容器の製造方法 | |
| JP6904237B2 (ja) | 発泡断熱紙容器用紙基材、発泡断熱紙容器用シートおよび発泡断熱紙容器 | |
| JP5448719B2 (ja) | 成形用シート及びこれを用いたシート状成形体 | |
| JP2020143400A (ja) | 発泡断熱紙容器用基材、発泡断熱紙容器用シート、発泡断熱紙容器およびその製造方法 | |
| JPH05339898A (ja) | 発泡体粒子を含有する紙の製造方法 | |
| JP6450201B2 (ja) | 断熱容器用シート、断熱容器及び断熱容器用シートの製造方法 | |
| JP2002266294A (ja) | 成形容器用原紙及びそれを用いた成形容器 | |
| JP6809445B2 (ja) | 発泡断熱紙容器用紙基材、発泡断熱紙容器用シートおよび発泡断熱紙容器 | |
| JP2006022439A (ja) | 成型紙及びその製造方法 | |
| JP2020062852A (ja) | 発泡断熱紙容器用基材、発泡断熱紙容器用シートおよび発泡断熱紙容器 | |
| JP2006022439A5 (ja) | ||
| JP2012136808A (ja) | 成形用シート及びこれから得られる成形体 | |
| JP3024591B2 (ja) | 発泡体粒子混抄紙 | |
| JP3997713B2 (ja) | 成形加工原紙 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20111014 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20121220 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20130108 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20130128 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20160201 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5190429 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |