JP2011218445A - 遠心鋳造装置及び遠心鋳造方法 - Google Patents
遠心鋳造装置及び遠心鋳造方法 Download PDFInfo
- Publication number
- JP2011218445A JP2011218445A JP2011058389A JP2011058389A JP2011218445A JP 2011218445 A JP2011218445 A JP 2011218445A JP 2011058389 A JP2011058389 A JP 2011058389A JP 2011058389 A JP2011058389 A JP 2011058389A JP 2011218445 A JP2011218445 A JP 2011218445A
- Authority
- JP
- Japan
- Prior art keywords
- heat
- resistant container
- container
- cooling
- melting furnace
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images



Landscapes
- Furnace Details (AREA)
Abstract
【課題】溶融炉を、遠心力が作用する旋回アームとは分離して配置し、大きな遠心力の作用下で一方向凝固させることを可能にした鋳造装置の提供。
【解決手段】耐熱容器5内の金属を溶融させる溶融炉2と、該溶融炉2内から耐熱容器5を取り出し、取り出した耐熱容器5を移送するための移送手段3と、一端に、垂直位置と水平位置の間で回動可能に連結され、前記移送手段3により溶融炉2から移送した耐熱容器5を収容するための収容スペース、および耐熱容器5を保温するための断熱材をもち、該収容スペースに収容した耐熱容器5の底部のみを冷却するための第1冷却手段22及び耐熱容器5の側壁部のみを冷却する第2冷却手段23をもつ容器保持ケース6を設け、他端に、前記一端との重量調整を行うバランスウェイト36を収容するための重量調整用ケース8を設け、一端と他端とを結ぶ線上の中点位置を旋回軸として旋回可能に配置した旋回アーム4とを具える。
【選択図】図1
Description
本発明は、遠心力作用下で金属溶湯を一方向凝固させるための遠心鋳造装置及び遠心鋳造方法に関するものである。
遠心力作用下において金属溶湯を一方向凝固させて鋳造する、いわゆる遠心鋳造法は、例えば歯科材料、鋳鉄管、鉄鋼圧延用ロール等の鋳造において広く用いられている。遠心鋳造法の具体的な例としては、例えば非特許文献1に記載されているように、歯科材料の鋳造に用いるような溶解ルツボと鋳型とを同一半径上に設けて、ルツボを挟んで鋳型とは反対側に位置する半径端を中心として旋回させ、遠心力によって溶湯がルツボから鋳型内へ流れ込みそのまま凝固させる方法や、非特許文献2に記載されているように、回転する円筒状の鋳型内に溶湯を注ぎ入れ、溶湯が鋳型の内壁面に接触したところで鋳型と一緒に溶湯を旋回させることで、溶湯にも遠心力を作用させながら鋳型の内壁面から鋳型回転中心へ向かって一方向に凝固させる方法が挙げられる。
しかしながら、遠心力作用下での金属溶湯の凝固様式については未解明な部分が多く、例えば非特許文献3に記載されているように、遠心力が作用しない静止状態での鋳造では観察されないような特有の凝固偏析が観察される場合もある。
したがって、遠心力作用下での凝固に特有の偏析現象のメカニズムを明らかにし、凝固界面での偏析挙動の有無が鋳造条件(遠心力の大きさや凝固速度など)によってどのように変化するかを把握することは、鋳造品の品質に影響を与えるような異常な偏析を生じさせずに良好な鋳造品を得る上で重要である。
一般に凝固界面における固相の成長様式や溶質の排出挙動を調査するには、例えば非特許文献4および5に記載されているように、一方向凝固を行わせて凝固の途中で急冷し、その時点でいまだ凝固していない溶湯部分をさらに急冷凝固させて微細な急冷組織とし、急冷時点での一方向凝固界面を保存(凍結)する手法(以下、このような手法のことを単に「凝固界面の凍結」という。)を用いるのが有用である。
しかしながら、非特許文献4および5記載の一方向凝固を行わせる鋳造法は、いずれも遠心力作用下で一方向凝固を行わせるものではない。
遠心力作用下で一方向凝固を行わせる方法としては、例えば特許文献1に、非特許文献1に記載された鋳造方法と同様、溶解炉と鋳型をともに一体的に旋回させることで、遠心力の作用により溶解炉から鋳型に溶湯が流れ込むように構成され、鋳型の側面が断熱材で覆われ、鋳型の底面に放熱フィンを設けて一方向凝固を行わせる磁歪材料の製造方法が記載されている。
しかしながら、特許文献1に記載された方法は、溶解炉が鋳型とともに一体的に旋回する構成であるため、例えば100G以上の大きな遠心力作用下で鋳造を行う場合には、特に溶解炉の構成部材が遠心力に耐えることができず破壊する恐れがあるという問題がある。また、特許文献1の方法は、鋳型には周囲に断熱材が配設されているものの、鋳型の内壁面の温度は、特に加熱していないため室温に近い温度であって溶湯温度とはかなりの温度差(例えば1000℃以上の温度差)があるため、溶湯が溶解炉から鋳型に流れ込んでくる際に、鋳型の底部ではなく、流れ込み途中の鋳型の内壁面から所期しない凝固が始まる可能性もあり、これは、一方向凝固させた鋳造品を製造する上で大きな障害となるという問題もある。さらに、特許文献1の方法は、凝固界面の凍結を行わせるための構成が存在しないため、凝固界面の挙動観察用の鋳造サンプルを製造するのには適さない。
塙ら、「高周波遠心鋳造におけるNi−Cr合金の冷却曲線と凝固組織」歯科材料・器械、Vol.3, No.2, p209〜216
巨ら、「遠心鋳造過程における凝固と温度のシミュレーション」材料、第40巻、第449号、p144〜150
久保ら、「遠心鋳造ニハード鋳鉄ロールの凝固組織偏析に及ぼす溶解、鋳造条件の影響」鋳造工学、第73巻(2001)第5号、p287〜292
江阪ら、「擬二元系化による低炭素鋼領域の一次デンドライトアーム間隔および組織形態の予測」鉄と鋼、Vol.84(1998) No.1, p49〜54
丸山ら、「過包晶炭素鋼の包晶変態とオーステナイト結晶粒形成」、鉄と鋼、Vol.85(1999) No. 8, p585〜591
本発明の目的は、溶融炉を、遠心力が作用する旋回アームとは分離して別個独立に配置し、遠心力作用下、特に100G以上の大きな遠心力下で金属溶湯の一方向凝固および凝固界面の凍結の双方を可能にした遠心鋳造装置及び遠心鋳造方法を提供することにある。
上記目的を達成するため、本発明の要旨構成は以下の通りである。
(1)鋳造用金属を装入した試験管状の耐熱容器を加熱し該耐熱容器内の金属を溶融させる溶融炉と、該溶融炉内から耐熱容器を取り出し、取り出した耐熱容器を移送するための移送手段と、一端に、垂直位置と水平位置の間で回動可能に連結され、前記移送手段により溶融炉から移送した耐熱容器を収容するための収容スペース、および収容した耐熱容器を保温するための断熱材を内部にもち、該収容スペースに収容した耐熱容器の底部のみを冷却するための第1冷却手段及び耐熱容器の側壁部のみを冷却するための第2冷却手段をもつ容器保持ケースを設け、他端に、垂直位置と水平位置の間で回動可能に連結され、前記一端との重量調整を行うバランスウェイトを収容するための重量調整用ケースを設け、一端と他端とを結ぶ線上の中点位置を旋回軸として旋回可能に配置した旋回アームとを具えることを特徴とする遠心鋳造装置。
(1)鋳造用金属を装入した試験管状の耐熱容器を加熱し該耐熱容器内の金属を溶融させる溶融炉と、該溶融炉内から耐熱容器を取り出し、取り出した耐熱容器を移送するための移送手段と、一端に、垂直位置と水平位置の間で回動可能に連結され、前記移送手段により溶融炉から移送した耐熱容器を収容するための収容スペース、および収容した耐熱容器を保温するための断熱材を内部にもち、該収容スペースに収容した耐熱容器の底部のみを冷却するための第1冷却手段及び耐熱容器の側壁部のみを冷却するための第2冷却手段をもつ容器保持ケースを設け、他端に、垂直位置と水平位置の間で回動可能に連結され、前記一端との重量調整を行うバランスウェイトを収容するための重量調整用ケースを設け、一端と他端とを結ぶ線上の中点位置を旋回軸として旋回可能に配置した旋回アームとを具えることを特徴とする遠心鋳造装置。
(2) 溶融炉は、耐熱容器の移送時に、旋回アームの容器保持ケースの上方に離隔して位置し、移送手段は、溶融炉の上方に位置し、前記耐熱容器を溶融炉と容器保持ケース間を上下移動可能に構成する上記(1)記載の遠心鋳造装置。
(3)前記容器保持ケース内部の断熱材を加熱することが可能な予熱機構をさらに具える上記(1)または(2)に記載の遠心鋳造装置。
(4)鋳造用金属を装入した試験管状の耐熱容器を溶融炉で加熱し該耐熱容器内の金属を溶融させる金属溶融工程と、溶融炉内から取り出した耐熱容器を移送手段により移送する移送工程と、一端に、垂直位置と水平位置の間で回動可能に連結され、前記移送手段により溶融炉から移送した耐熱容器を収容するための収容スペース、および収容した耐熱容器を保温するための断熱材を内部にもち、該収容スペースに収容した耐熱容器の底部のみを冷却するための第1冷却手段及び耐熱容器の側壁部のみを冷却するための第2冷却手段をもつ容器保持ケースを設け、他端に、垂直位置と水平位置の間で回動可能に連結され、前記一端との重量調整を行うバランスウェイトを収容するための重量調整用ケースを設け、一端と他端とを結ぶ線上の中点位置を旋回軸として旋回可能に配置した旋回アームの容器保持ケース内の収容スペースに、移送手段により移送された耐熱容器を収容する容器収容工程と、旋回アームの旋回と、第1冷却手段により耐熱容器の底部の冷却とを開始して、耐熱容器内の金属を一方向凝固させるための第1冷却工程と、第1冷却工程の開始から一定時間経過後に耐熱容器の側壁部の冷却をさらに開始して、耐熱容器内の金属の凝固組織の凍結を行うための第2冷却工程とを有することを特徴とする遠心鋳造方法。
(5)第1冷却工程で耐熱容器内の金属を一方向凝固させるときに作用する遠心力は100G以上である上記(4)記載の遠心鋳造方法。
(6)前記移送工程によって溶融炉から容器保持ケースの収容スペースに耐熱容器を移送するに先立ち、容器保持ケース内部の断熱材を加熱する予熱工程をさらに有する上記(4)または(5)に記載の遠心鋳造方法。
この発明によれば、溶融炉を、遠心力が作用する旋回アームとは分離して配置し、遠心力作用下、特に100G以上の大きな遠心力下で金属溶湯の一方向凝固および凝固界面の凍結の双方を可能にした遠心鋳造装置及び遠心鋳造方法の提供が可能になった。また、本発明は、特に遠心力作用下で一方向凝固させたときに生じる特有の偏析現象のメカニズムを解明するための凝固界面の挙動観察用鋳造サンプルを簡便に製造することができる。
次に、本発明に従う遠心鋳造装置の実施形態について図面を参照しながら以下で説明する。
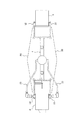
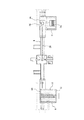
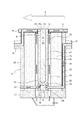
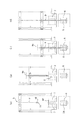
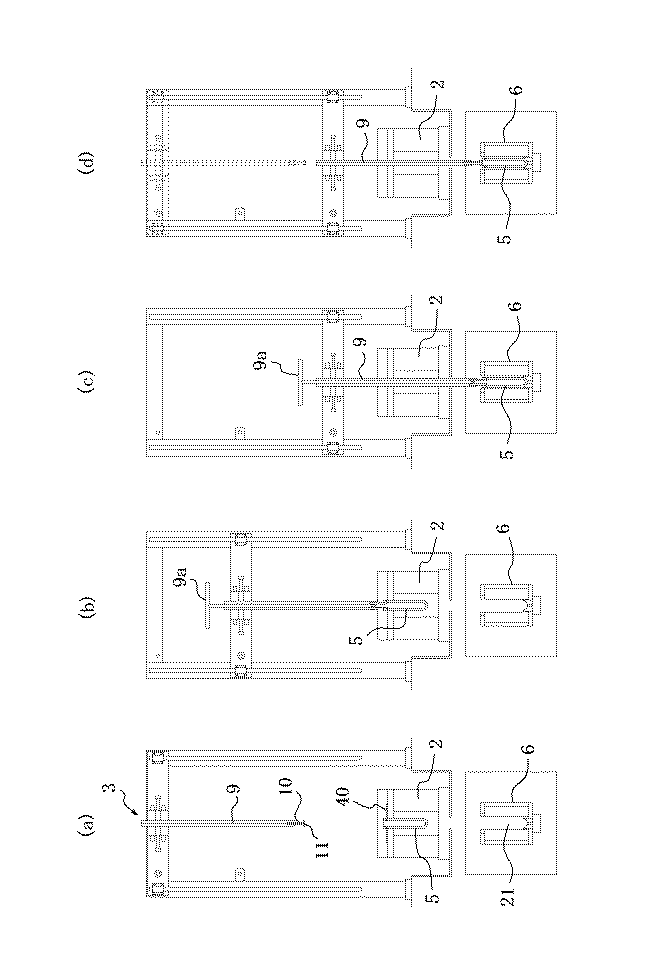
図1は、本発明の代表的な遠心鋳造装置の概略正面図であって、旋回停止時の静止状態で示したものであり、図2は、図1の遠心鋳造装置の概略正面図であって、旋回時の作動状態を示したものであり、図3は、図2の遠心鋳造装置の平面図であり、図4は、図1の遠心鋳造装置の旋回アームを中心に抜き出した装置部分の正面拡大図であり、図5は、図1の遠心鋳造装置の容器保持ケースを中心に抜き出した装置部分の断面拡大図であり、そして、図6(a)〜(d)は、移送手段の一連の動作を説明するための図であって、溶融炉および容器保持ケースとともに示したものであり、図中の符号1は遠心鋳造装置、2は溶融炉、3は移送手段、4は旋回アーム、5は耐熱容器、6は容器保持ケース、7は筐体、8は重量調整用ケースである。
図1の遠心鋳造装置1は、溶融炉2、移送手段3および旋回アーム4とで主に構成されている。
溶融炉2は、鋳鉄等の鋳造用金属を装入した試験管状の耐熱容器5を加熱し該耐熱容器5内の金属を溶融させるためのものであって、図1では、旋回アーム4を含む装置本体を取り囲むように配置した防護チャンバーとしての筐体7の外側の上面位置に固設して設けられ、溶融炉2は、耐熱容器5を後述する容器保持ケースに移送する際には、旋回アーム4に取り付けられた容器保持ケース6の垂直上方に位置するように配設することが好ましい。耐熱容器5は、熱伝導性が高く、高温かつ熱衝撃に強い材料で構成すればよく、材質については特に限定はしないが、例えばMo−ZrO2系のサーメット等のような耐熱材料が挙げられる。
移送手段3は、溶融炉2内から耐熱容器5を取り出し、取り出した耐熱容器5を遠心鋳造装置の旋回アーム4、より厳密には旋回アーム4の一端に連結された容器保持ケース6に収容する位置まで移動可能に構成されている。また、図1では、移送手段3は、溶融炉2の垂直上方に位置し、耐熱容器5が、溶融炉2と容器保持ケース6間を上下移動可能に構成されている。移送手段3の具体的構成の一例としては、図6に概念的に示すように、耐熱容器移送の際に耐熱容器5を移送手段3で保持するための保持手段10を先端にもつ棒状の移送治具9と、この移送治具9を上下移動させる駆動手段(図示せず)とを具える構成が挙げられる。さらに図6では、保持手段10が、耐熱容器5の上部に設けられた2箇所の貫通孔12(図5参照)に挿抜可能に係合できる1対の分割フック部11で構成する場合を示し、加えて、分割フック部11が耐熱容器5の貫通孔12に耐熱容器5の内側から挿入して係合させたときの係合状態を確実に維持するため、図6では、移送治具9を円筒状とし、移送治具9の上端から内部に心棒9aを分割フック部11の位置まで嵌入して、分割フック部11と耐熱容器5の貫通孔12との係合状態を確実に維持するように構成する場合を示す。
旋回アーム4は、一端に容器保持ケース6が設けられ、他端に重量調整用ケース8が設けられており、一端と他端とを結ぶ線上の中点位置に旋回軸13を設け、この旋回軸13を回転中心として旋回可能に配置されており、図1では、誘導電動機のような駆動モータ14の回転を、減速ギヤを介して旋回軸13に伝達し、この旋回軸13の回転により旋回アーム4を旋回させる構成を示している。また、図1では、旋回軸13の回転を円滑にするため、潤滑油循環用ポンプ15を作動させて潤滑油を循環する構成を示している。ここで、旋回軸13の回転数は、前記駆動モータ14が誘導電動機の場合、誘導電動機へ投入する電力の周波数を変更することで所望の数値に制御することができる。
容器保持ケース6は、旋回停止時の静止状態では図4の実線で示すように、垂直位置に維持され、また、旋回時の遠心力作用下では図4の2点鎖線で示すように、静止状態からほぼ90°だけ回転して略水平位置に維持されるように回動可能に連結されるように構成されている。この構成により、旋回アーム4を方向Rに旋回させたとき、静止状態からほぼ90°だけ回転して耐熱容器5の軸線方向が略水平位置と一致させることができ、この結果、遠心力が作用する向きと耐熱容器5内の凝固界面の進行する向きがほぼ反対にすることができる。
容器保持ケース6は、例えば図5に示すように、上蓋部材16と下蓋部材17のある金属製の円筒体18で構成し、円筒体18の外側面には外方に突出する1対の突出部(トラニオン)19、19を設け、これらの突出部19、19を旋回アーム4の両端に設けたフック部20(図4では、重量調整用ケース8側のフック部20の片側のみ図示。)のうちの一端に設けたフック部に係合させることで、容器保持ケース6を垂直位置と水平位置の間で回動可能に連結することができる。
容器保持ケース6は、移送手段3により溶融炉2から移送した耐熱容器5を収容するための収容スペース21を内部にもち、この収容スペース21と連通させて第1冷却手段22及び第2冷却手段23を有する。図1及び図2に示すように、第1冷却手段22は、遠心鋳造装置1の下部に設置したバルブスタンド41から配管42を経て駆動モータ14の下方に位置する配管を通り、旋回軸13内に設けた配管および旋回アーム4の一方の側面側に設けた配管を順次経て容器保持ケース6内に設けた配管27に至る経路で構成されている。また、第2冷却手段23は、遠心鋳造装置1の下部に設置したバルブスタンド41から筐体7の外側に設けられた配管43を通り、筐体7の上部から旋回軸13内に設けた配管および旋回アーム4の他方の側面側に設けた配管を順次経て容器保持ケース6内の配管31に至る経路で構成されている。
容器保持ケース6内に収容された耐熱容器5は、図5では、耐熱容器5の底部5aを載置する台座24と、容器保持ケース6の上蓋部材16に設けた保持孔25の内法面25aとで容器保持ケース6内に保持される構成を示したが、かかる構成だけには限定されない。
第1冷却手段22は、収容スペース21に収容した耐熱容器5の底部5aのみを冷却するために設けられ、図5では、台座24で区画された底部スペース26内に、配管27を通じて水、空気などの冷却流体28を噴射孔29を通じて供給、排出したり循環させたりすることによって耐熱容器5の底部5aのみを冷却して、溶融した金属を遠心力作用下で一方向凝固させるように構成している。
第1冷却手段22は、収容スペース21に収容した耐熱容器5の底部5aのみを冷却するために設けられ、図5では、台座24で区画された底部スペース26内に、配管27を通じて水、空気などの冷却流体28を噴射孔29を通じて供給、排出したり循環させたりすることによって耐熱容器5の底部5aのみを冷却して、溶融した金属を遠心力作用下で一方向凝固させるように構成している。
第2冷却手段23は、収容スペース21に収容した耐熱容器の側壁部5bのみを冷却するために設けられ、図5では、台座24を隔離壁として底部スペース26とは分離して形成された側部スペース30内に、配管31を通じて水、空気などの冷却流体32を噴射孔33を通じて供給、排出したり循環させたりすることによって耐熱容器5の側壁部5bのみを冷却して、未だ凝固していない金属の凝固界面の凍結を行うように構成している。第1冷却手段22および第2冷却手段23における冷却流体28、32の流れを図5に示す。なお、冷却流体の種類および流量は、所望する冷却速度が得られるように適宜選択すればよい。
なお、図5では、側部スペース30は、容器保持ケース6を構成する内側部材がセラミックファイバー成形体、多孔質れんが等の断熱材34で構成されているため、断熱性に優れた冷却流体32の水路となる。
重量調整用ケース8は、旋回アーム4を旋回させたときの旋回アーム4の振動を抑制するため、前記一端に連結した容器保持ケース6との重量調整を行うバランスウェイト36を収容するために設けられる。特に、耐熱容器5内の金属を一方向凝固させるときに作用する遠心力が100G以上と大きくなるように旋回アーム4を旋回させる場合には、容器保持ケース6と重量調整用ケース8との重量調整が旋回アーム4の振動を抑制する上で非常に重要となる。なお、重量調整用ケース8についても、容器保持ケース6と同様、上蓋部材と下蓋部材のある金属製の円筒体で構成し、円筒体の外側面には外方に突出する1対の突出部(トラニオン)35を設け、これらの突出部35を旋回アーム4の両端に設けたフック部20(図4では、重量調整用ケース8側のフック部20の片側のみ図示。)のうちの一端に設けたフック部に係合させることで、重量調整用ケース8を垂直位置と水平位置の間で回動可能に連結することができる。
さらに、図1では、旋回停止時の静止状態の旋回アーム4を固定保持するため、筐体7の上部に配置されたロックピン37が配置されており、また、図3では、旋回アーム4の両端に設けたフック部20が遠心力作用時に開くのを抑えるため、外側から1対の補強板38を配設した場合を示しているが、かかる構成は必要に応じて適宜設けることができる。本発明の遠心鋳造装置では、遠心力が100G以上である場合に、容器保持ケースが垂直位置から水平位置に回動することができ、また、遠心力を作用させる本発明装置の限界が250G程度であるので、遠心力の好適な範囲としては100〜250Gであることが好ましい。
また、本発明では、容器保持ケース6の収容スペースに耐熱容器5を収容した際に、耐熱容器5の側壁部の温度が降下するのを極力防止して、耐熱容器5内の溶融した金属の一方向凝固を促進する点で、容器保持ケース6の内部の断熱材34を加熱することが可能な予熱機構44をさらに具えることが好ましい。図7は、予熱機構として、耐火物で作られた心棒45(例えばアルミナ質磁性管)と、この心棒45に、コイル状に巻回して形成した電気抵抗加熱用の発熱体46(例えばニクロム線等)とを具える予熱ヒーター44を用いた場合を示しているが、本発明では、容器保持ケース6の内部の断熱材34を加熱できる構成であればよく、かかる構成だけには限定されない。
次に、本発明に従う遠心鋳造方法の一例を以下で説明する。
本発明の遠心鋳造方法は、まず、図6(a)に示すように、鋳鉄のような鋳造用金属を装入した試験管状の耐熱容器5を、耐熱容器5の上部に設けた固定ピン用孔39(図5参照)に固定ピン40を挿入して溶融炉2内に固定・保持して加熱し該耐熱容器5内の金属を溶融させる(金属溶融工程)。
本発明の遠心鋳造方法は、まず、図6(a)に示すように、鋳鉄のような鋳造用金属を装入した試験管状の耐熱容器5を、耐熱容器5の上部に設けた固定ピン用孔39(図5参照)に固定ピン40を挿入して溶融炉2内に固定・保持して加熱し該耐熱容器5内の金属を溶融させる(金属溶融工程)。
金属を溶融させた後、耐熱容器5を溶融炉2内から取り出し、取り出した耐熱容器5を移送手段により容器保持ケース6へ移送する(移送工程)。
この移送工程は、図6(b)に示すように、移送治具9の下端が溶融炉2内に収容されている耐熱容器5の位置まで下方移動(下降)し、移送治具9の下端に設けられた1対の分割フック部11が耐熱容器の貫通孔12に嵌入された後、心棒9aを移送治具9の上端から分割フック部11の位置まで嵌入して、分割フック部11と耐熱容器5の貫通孔12との係合状態を確実に維持し、その後、耐熱容器5の固定ピン用孔39に挿入されていた固定ピン40を引き抜いてから、移送治具9の下端を、図6(c)に示すように、溶融炉2の垂直下方に位置する容器保持ケース6の収容スペース21位置まで下方移動させる。
なお、容器保持ケース6の収容スペースに耐熱容器5を収容した際に、耐熱容器5の側壁部の温度が降下するのを極力防止して、耐熱容器5内の一方向凝固を促進する必要がある場合には、移送工程によって溶融炉2から容器保持ケース6の収容スペースに耐熱容器5を移送するに先立ち、容器保持ケース6の内部の断熱材34を加熱する予熱工程を行ってもよい。図8は、溶融炉2から取り出した耐熱容器5を容器保持ケース6の収容スペースに移送するときの位置Pと、予熱機構、例えば予熱ヒーター44を容器保持ケース6の収容スペースに投入するときの投入口の位置Qを説明するための図であって、位置Pと位置Qを通る一点鎖線で示す大きな仮想円C1は、旋回アームに取り付けられた容器保持ケース6の中心位置が移動可能な軌跡を示したものであり、また、大きな仮想円C1の内側に位置する小さな仮想円C2の軌道上にある2つの貫通孔47および48の位置は、容器保持ケース6の中心位置を、それぞれ前記位置Pと前記位置Qに固定するため、旋回アーム4に固定ピン37を挿入するための固定ピン用孔の位置を示したものである。
その後、図6(d)に示すように、耐熱容器5を収容スペース21内に収容(容器収容工程)し、その後、移送治具9から心棒9aを上方に引き抜き、その後、分割フック部11を耐熱容器5の貫通孔12から外し、次いで、移送治具9を上方に移動させることにより、旋回アーム4を旋回させるための準備を整える。
次いで、図2に示すように、旋回アーム4を旋回させるとともに、第1冷却手段22により耐熱容器5の底部5aのみの冷却を開始して、耐熱容器5内の金属を一方向凝固させる(第1冷却工程)。第1冷却手段22による冷却は、旋回アーム4の旋回と同時に行うことが好ましいが、多少の時間差であれば両者の開始時がずれていても良い。
そして、第1冷却工程の開始から一定時間、好適には30秒〜5分の経過後に耐熱容器の側壁部の冷却をさらに開始して、耐熱容器内にある未だ凝固していない溶湯部分の凝固界面の凍結を行うことにより遠心鋳造を行うことができる(第2冷却工程)。
本発明の遠心鋳造法は、特に、第1冷却工程で耐熱容器内の金属を一方向凝固させるときに作用する遠心力が100G以上と大きい場合に適している。
なお、上述したところは、この発明の実施形態の一例を示したにすぎず、請求の範囲において種々の変更を加えることができる。
次に、本発明の遠心鋳造装置を用い、本発明の鋳造方法によって鋳造用金属を加熱して溶融し、溶融させた金属(溶湯)を遠心力作用下で一方向凝固させ、その後、凝固界面の凍結を行った鋳造品を試作したので以下で説明する。遠心鋳造装置としては、図1〜図3に示したものを使用した。耐熱容器(ルツボ)5内で溶融させる鋳造用金属は、表1に示す組成を有する鋳鉄(質量:250g)を使用した。使用した鋳鉄の液相線温度は1214℃であり、固相線温度は1114℃であった。耐熱容器5は、材質を75質量%Mo−25質量%ZrO2サーメットとし、肉厚:10mm、内径:20mm、外径:39mm、長さ:200mmの試験管状のものを用いた。このとき、鋳鉄(溶湯)の上面(湯面)位置は耐熱容器の底面から約100mmの位置にあった。
なお、容器保持ケース6の断熱材34を加熱する予熱ヒーターは、アルミナ質磁性管に直径0.7mmφのNi−Cr発熱体を1.5mmピッチで70回巻き付けたものを使用した。100V−50Hz単相交流を一次側とし、オートトランスで130Vまで昇圧してNi−Cr発熱体に電力を供給した。
なお、容器保持ケース6の断熱材34を加熱する予熱ヒーターは、アルミナ質磁性管に直径0.7mmφのNi−Cr発熱体を1.5mmピッチで70回巻き付けたものを使用した。100V−50Hz単相交流を一次側とし、オートトランスで130Vまで昇圧してNi−Cr発熱体に電力を供給した。
実際に行った遠心鋳造法は以下の通りである。まず、鋳鉄の入った耐熱容器5を、耐熱容器5の上部に設けた固定ピン用孔39に固定ピン40を挿入して溶融炉2内に固定・保持し、その後、炉内温度:1500℃で加熱して耐熱容器5内の鋳鉄を溶融させた。このときの溶湯温度は1400℃であった。並行して、旋回アーム4を、耐熱容器5を容器保持ケース6内へ移送するための旋回アーム停止位置Pとは別の、容器保持ケース6内部の断熱材34を予熱するための旋回アーム停止位置である予熱ヒーター投入位置Qに停止させて、予熱ヒーター投入位置Qの垂直上方の筐体7の上面に設けられた予熱ヒーター投入口より、予熱ヒーター44を容器保持ケース6内に収容し、130V−50Hz単相交流で、断熱材34の内壁(内面)から5mm半径方向に入った位置での温度が820℃となるように断熱材34を予熱した。鋳鉄を溶融および容器保持ケース6の断熱材34の予熱が完了した時点で、容器保持ケース6内部から予熱ヒーター44を取り出し、旋回アーム4を、耐熱容器5を容器保持ケース6内へ移送するための旋回アーム停止位置Pに移動した。
次に、耐熱容器5を移送手段3により保持し、耐熱容器5から固定ピン40を引き抜いてから、移送手段3を垂直下方に移動させて、耐熱容器5を溶融炉2の垂直下方に位置する容器保持ケース6の収容スペース21へ移送した、その後、移送手段3を上方に移動させることにより、旋回アーム4を旋回させるための準備を整えた。なお、重量調整用ケース8に収容するバランスウェイト36での重量調整は、耐熱容器、容器保持ケース6および鋳鉄の重さから予め調整しておくことができ、旋回アーム4の旋回前までに調整しておけばよい。次いで、旋回アーム4を旋回させる。このときの旋回到達速度は668rpmであり、停止状態から668rpmの旋回到達速度に達するまでの加速時間は20秒であった。この旋回アーム4の旋回開始とともに、旋回を停止するまで容器保持ケース6に設けた第1冷却手段22から耐熱容器5の底部5aに向かって冷却水を噴射して前記底部5aを冷却した。このときの冷却水の流量は3L/minとした。次に、旋回到達速度に到達してから1分後に、容器保持ケース6に設けた第2冷却手段23から冷却水の噴射を開始して耐熱容器5の側壁部5bを冷却(急冷)し、旋回を停止した時点で冷却水の噴射を停止した。このときの冷却水の流量は10L/minとした。旋回アームの旋回は、開始から10分後に停止し、室温まで冷却した後に容器保持ケース6から一方向凝固させた鋳鉄入りの耐熱容器5を取り出した。取り出した耐熱容器5を鋳鉄とともに耐熱容器の長手軸線を含むように切断して鋳鉄サンプルを取り出した。
取り出した鋳鉄サンプルの切断面を研磨し、ナイタールで腐食して組織を観察した。その結果、第1冷却手段で冷却した耐熱容器の底部側に位置する鋳鉄部分は一方向凝固した組織を有しており、また、その後に行う第2冷却手段による冷却(急冷)によって、その時点でいまだ凝固していない溶湯部分は均一な微細組織を有しており、さらに、凝固界面には、オーステナイト初晶のデンドライトが存在することが確認でき、遠心力作用下での一方向凝固界面の組織凍結がなされていることが確認できた。
この発明によれば、溶融炉を、遠心力が作用する旋回アームとは分離して別個独立に配置し、遠心力作用下、特に100G以上の大きな遠心力下で金属溶湯の一方向凝固および凝固界面の凍結の双方を可能にした遠心鋳造装置及び遠心鋳造方法の提供が可能になった。また、本発明は、特に遠心力作用下で一方向凝固させたときに生じる特有の偏析現象のメカニズムを解明するための凝固界面の挙動観察用鋳造サンプルを簡便に製造することができる。また、容器保持ケース内部の断熱材を予熱することにより、耐熱容器の側壁部からの抜熱が軽減されるため、耐熱容器の底部を第1冷却手段で冷却する際、鋳造用金属の一方向凝固をより促進することが可能となる。
1 遠心鋳造装置
2 溶融炉
3 移送手段
4 旋回アーム
5 耐熱容器
6 容器保持ケース
7 筐体
8 重量調整用ケース
9 移送治具
10 保持手段
11 分割フック部
12 貫通孔
13 旋回軸
14 駆動モータ
15 潤滑油循環用ポンプ
16 上蓋部材
17 下蓋部材
18 円筒体
19 突出部(トラニオン)
20 フック部
21 収容スペース
22 第1冷却手段
23 第2冷却手段
24 台座
25 保持孔
26 底部スペース
27 配管
28 冷却流体
29 噴射孔
30 側部スペース
31 配管
32 冷却流体
33 噴射孔
34 断熱材
35 突出部(トラニオン)
36 バランスウェイト
37 ロックピン
38 補強板
39 固定ピン用孔
40 固定ピン
41 バルブスタンド
42 配管
43 配管
44 予熱機構(または予熱ヒーター)
45 心棒
46 電気抵抗加熱用発熱体
47,48 貫通孔
Claims (6)
- 鋳造用金属を装入した試験管状の耐熱容器を加熱し該耐熱容器内の金属を溶融させる溶融炉と、
該溶融炉内から耐熱容器を取り出し、取り出した耐熱容器を移送するための移送手段と、
一端に、垂直位置と水平位置の間で回動可能に連結され、前記移送手段により溶融炉から移送した耐熱容器を収容するための収容スペース、および収容した耐熱容器を保温するための断熱材を内部にもち、該収容スペースに収容した耐熱容器の底部のみを冷却するための第1冷却手段及び耐熱容器の側壁部のみを冷却するための第2冷却手段をもつ容器保持ケースを設け、他端に、垂直位置と水平位置の間で回動可能に連結され、前記一端との重量調整を行うバランスウェイトを収容するための重量調整用ケースを設け、一端と他端とを結ぶ線上の中点位置を旋回軸として旋回可能に配置した旋回アームと、
を具えることを特徴とする遠心鋳造装置。 - 溶融炉は、耐熱容器の移送時に、旋回アームの容器保持ケースの上方に離隔して位置し、移送手段は、溶融炉の上方に位置し、前記耐熱容器を溶融炉と容器保持ケース間を上下移動可能に構成する請求項1に記載の遠心鋳造装置。
- 前記容器保持ケース内部の断熱材を加熱することが可能な予熱機構をさらに具える請求項1または2に記載の遠心鋳造装置。
- 鋳造用金属を装入した試験管状の耐熱容器を溶融炉で加熱し該耐熱容器内の金属を溶融させる金属溶融工程と、
溶融炉内から取り出した耐熱容器を移送手段により移送する移送工程と、
一端に、垂直位置と水平位置の間で回動可能に連結され、前記移送手段により溶融炉から移送した耐熱容器を収容するための収容スペース、および収容した耐熱容器を保温するための断熱材を内部にもち、該収容スペースに収容した耐熱容器の底部のみを冷却するための第1冷却手段及び耐熱容器の側壁部のみを冷却するための第2冷却手段をもつ容器保持ケースを設け、他端に、垂直位置と水平位置の間で回動可能に連結され、前記一端との重量調整を行うバランスウェイトを収容するための重量調整用ケースを設け、一端と他端とを結ぶ線上の中点位置を旋回軸として旋回可能に配置した旋回アームの容器保持ケース内の収容スペースに、移送手段により移送された耐熱容器を収容する容器収容工程と、
旋回アームの旋回と、第1冷却手段により耐熱容器の底部の冷却とを開始して、耐熱容器内の金属を一方向凝固させるための第1冷却工程と、
第1冷却工程の開始から一定時間経過後に耐熱容器の側壁部の冷却をさらに開始して、耐熱容器内の金属の凝固組織の凍結を行うための第2冷却工程と、
を有することを特徴とする遠心鋳造方法。 - 第1冷却工程で耐熱容器内の金属を一方向凝固させるときに作用する遠心力は100G以上である請求項4に記載の遠心鋳造方法。
- 前記移送工程によって溶融炉から容器保持ケースの収容スペースに耐熱容器を移送するに先立ち、容器保持ケース内部の断熱材を加熱する予熱工程をさらに有する請求項4または5に記載の遠心鋳造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011058389A JP2011218445A (ja) | 2010-03-23 | 2011-03-16 | 遠心鋳造装置及び遠心鋳造方法 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010066698 | 2010-03-23 | ||
| JP2010066698 | 2010-03-23 | ||
| JP2011058389A JP2011218445A (ja) | 2010-03-23 | 2011-03-16 | 遠心鋳造装置及び遠心鋳造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2011218445A true JP2011218445A (ja) | 2011-11-04 |
Family
ID=45036075
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011058389A Withdrawn JP2011218445A (ja) | 2010-03-23 | 2011-03-16 | 遠心鋳造装置及び遠心鋳造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2011218445A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118768538A (zh) * | 2024-06-17 | 2024-10-15 | 绍兴先越材料技术有限公司 | 一种整体式离心超重力定向凝固熔铸系统及使用方法 |
-
2011
- 2011-03-16 JP JP2011058389A patent/JP2011218445A/ja not_active Withdrawn
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118768538A (zh) * | 2024-06-17 | 2024-10-15 | 绍兴先越材料技术有限公司 | 一种整体式离心超重力定向凝固熔铸系统及使用方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3211754B2 (ja) | 半溶融成形用金属の製造装置 | |
| JP3919256B2 (ja) | 方向性凝固した鋳造物を製作する方法とこの方法を実施するための装置 | |
| US9278389B2 (en) | Induction stirred, ultrasonically modified investment castings and apparatus for producing | |
| JPH11114664A (ja) | 鋳型加熱真空鋳造炉システムと鋳物の製造法 | |
| JP2009125811A (ja) | 高活性チタン金属の遠心鋳造方法 | |
| JP2009125810A (ja) | 高活性チタン金属の遠心鋳造システム | |
| CN105772654A (zh) | 固液态金属搅拌混合方法 | |
| US4116423A (en) | Apparatus and method to form metal containing nondendritic primary solids | |
| CN118002759A (zh) | 一种热控离心凝固装置及凝固方法 | |
| JP3209099B2 (ja) | 鋳造装置、鋳造方法およびタービン翼 | |
| JPH08511995A (ja) | 金属物品の鋳造方法 | |
| JP4003271B2 (ja) | シリコンの一方向凝固装置 | |
| JP6459375B2 (ja) | 金属材料の遠心鋳造方法 | |
| JP3194354B2 (ja) | 精密鋳造方法及び精密鋳造装置 | |
| JP6017203B2 (ja) | 半凝固金属の製造装置、半凝固成形装置、半凝固金属の製造方法及び半凝固成形方法 | |
| CN115519102B (zh) | 一种高熔点金属的低偏析细晶锭的铸造方法 | |
| US3519061A (en) | Apparatus for use in melting and casting metals | |
| JP4122308B2 (ja) | 金属スラリー製造装置および鋳塊製造装置 | |
| JPH08334483A (ja) | 凝固シミュレーション装置およびその方法 | |
| CN114871414A (zh) | 一种高温合金试棒的细晶铸造方法 | |
| JPH04182052A (ja) | TiまたはTi基合金用精密鋳造装置 | |
| JP2016107333A (ja) | 非鉄金属溶解炉、非鉄金属溶解方法、及び非鉄金属溶解設備 | |
| JPH11267793A (ja) | 鋳造装置 | |
| KR100283550B1 (ko) | 반고체 형상 금속의 제조장치 | |
| CN114990418B (zh) | 一种用于灰铸铁随流孕育的出料装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20140603 |