JP2012007249A - 不織布の製造方法及び不織布 - Google Patents
不織布の製造方法及び不織布 Download PDFInfo
- Publication number
- JP2012007249A JP2012007249A JP2010141196A JP2010141196A JP2012007249A JP 2012007249 A JP2012007249 A JP 2012007249A JP 2010141196 A JP2010141196 A JP 2010141196A JP 2010141196 A JP2010141196 A JP 2010141196A JP 2012007249 A JP2012007249 A JP 2012007249A
- Authority
- JP
- Japan
- Prior art keywords
- nonwoven fabric
- needles
- fiber
- needle
- fibers
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Landscapes
- Nonwoven Fabrics (AREA)
Abstract
【課題】 揮発性有機化合物(VOC)や環境負荷物質を削減した、不織布の重量を増加させることなく、容易に表面と裏面とを識別することのできる不織布の製造方法、及び不織布を提供すること。
【解決手段】 本発明の不織布の製造方法は、繊維ウエブを複数本のニードルにより絡合する不織布の製造方法であり、前記ニードルとして、絡合作用の異なるニードルが混在している。特に、向きの異なるバーブをもつニードルの組み合わせにより絡合作用が異なると、表面と裏面の繊維の毛羽立ち状態が明確に異なる不織布を製造しやすく、表面と裏面とを識別しやすい。本発明の不織布は前記製造方法により製造したものである。
【選択図】 図1
【解決手段】 本発明の不織布の製造方法は、繊維ウエブを複数本のニードルにより絡合する不織布の製造方法であり、前記ニードルとして、絡合作用の異なるニードルが混在している。特に、向きの異なるバーブをもつニードルの組み合わせにより絡合作用が異なると、表面と裏面の繊維の毛羽立ち状態が明確に異なる不織布を製造しやすく、表面と裏面とを識別しやすい。本発明の不織布は前記製造方法により製造したものである。
【選択図】 図1
Description
本発明は不織布の製造方法及び不織布に関する。特には、自動車内装表皮材として好適に使用できる不織布の製造方法及び不織布に関する。
従来、自動車シートの底面又は左右側面を被覆するマチ材や、自動車シートの背面側側面を被覆するシートバック材として、ニードルパンチ不織布の裏面にバインダー加工した表皮材が使われていた。このバインダー加工は難燃性を付与すると同時に、マチ材やシートバック材としての強度を付与するために行われていた。なお、マチ材やシートバック材は互いに縫製して使用する。
近年、環境問題から自動車室内における揮発性有機化合物(VOC)の低減や、環境負荷物質削減の必要性から、バインダー加工に替えて、融着繊維を融着させることで十分な強度を確保するとともに、難燃繊維を配合することで難燃性を付与した不織布が、マチ材やシートバック材として使用されている。このようなマチ材やシートバック材は強度、難燃性に優れているばかりでなく、VOCを低減できるものであった。
しかしながら、このマチ材やシートバック材として使用される不織布は表裏面の区別がつきにくいため、縫製作業現場において、左側面を被覆するマチ材と右側面を被覆するマチ材とを間違えて使用するなど、作業性の新たな問題が発生した。
そこで、不織布の表裏面を識別できるように、不織布の裏面に対してバインダー加工を線状に行い、表面と裏面の意匠性に差をつけることも検討されているが、揮発性有機化合物(VOC)の低減や環境負荷物質削減という流れに逆行するばかりでなく、不織布の重量が増加し、自動車の燃費悪化につながるという問題、更には、バインダーの手配やバインダー加工工程が必要になるという問題があった。
また、本発明者らは不織布の裏面のみにヒートロールを接触させ、裏面のみを平滑とし、表面と裏面の意匠性に差異をつけることも試みたが、容易に表面と裏面の識別を行うことは困難であった。
このような問題はマチ材やシートバック材として使用する不織布に限らず、プリント加工する不織布や裁断して加工する不織布、例えば、自動車天井表皮材、リヤパッケージ材などの自動車内装表皮材、布団、枕などの寝具、衣服、下着、ブラジャーカップ、肩パッド、帽子などの被服、クッション、座布団、畳、壁紙などのインテリア用品、買い物袋、手袋などの袋類、マスクなどの衛生用品、土嚢などの土木用品、フィルタなどの分離材、靴の中敷、ブックカバーとして使用する不織布においても同様の問題が懸念された。
本発明はこのような状況下においてなされたものであり、揮発性有機化合物(VOC)や環境負荷物質を削減した、不織布の重量を増加させることなく、容易に表面と裏面とを識別することのできる不織布の製造方法、及び不織布を提供することを目的とする。
本発明の請求項1にかかる発明は、「繊維ウエブを複数本のニードルにより絡合する不織布の製造方法であり、前記ニードルとして、絡合作用の異なるニードルが混在していることを特徴とする、不織布の製造方法。」である。
本発明の請求項2にかかる発明は、「請求項1に記載の製造方法により製造した不織布。」である。
本発明の請求項1にかかる発明は、ニードルにより絡合して不織布を製造する際に使用するニードルとして、絡合作用の異なるニードルが混在しているため、表面又は裏面に繊維の毛羽立ちによる模様を有する不織布を製造できる。そのため、揮発性有機化合物(VOC)や環境負荷物質を削減した、不織布の重量を増加させることなく、容易に表面と裏面とを識別することができ、作業性良く使用できる不織布を製造できる。つまり、絡合作用の異なるニードルが混在していることによって、表面と裏面の繊維の毛羽立ち状態が異なる不織布を製造でき、バインダー等を付与しないため、揮発性有機化合物(VOC)や環境負荷物質を削減できるとともに、不織布の重量を増加させることなく、容易に表面と裏面とを識別することができる不織布を製造できる。
本発明の請求項2にかかる発明は、前記製造方法により製造した不織布からなるため、揮発性有機化合物(VOC)や環境負荷物質が削減された、従来と同程度の重量を有する、容易に表面と裏面とを識別することができる不織布である。
本発明の不織布の製造方法によると、絡合作用の異なるニードルが混在しているため、表面と裏面の繊維の毛羽立ち状態が異なる不織布を製造できる。そのため、容易に表面と裏面とを識別することができ、作業性の良い不織布を製造することができる。また、バインダー等を付与しないため、揮発性有機化合物(VOC)や環境負荷物質を削減した不織布を製造できる。更に、不織布の重量を増加させることもない。
本発明の絡合作用の異なるニードルの組み合わせは、表面と裏面の繊維の毛羽立ち状態が異なる不織布を製造できるのであれば良く、特に限定するものではないが、例えば、向きの異なるバーブをもつニードルの組み合わせ、バーブをもつニードルとフォークニードルの組み合わせ、先端から第1バーブまでの長さの異なるバーブをもつニードルの組み合わせ、バーブの深さ及び/又は高さの異なるバーブをもつニードルの組み合わせ、番手(太さ)の異なるニードルの組み合わせ、長さの異なるニードルの組み合わせなどを挙げることができ、これら2つ以上の条件を満たすニードルの組み合わせであっても良い。これらの中でも、向きの異なるバーブをもつニードルの組み合わせであると、表面と裏面の繊維の毛羽立ち状態が明確に異なる不織布を製造しやすいため好適である。なお、絡合作用の異なるニードルは2種類である必要はなく、3種類以上であっても良いが、2種類で十分である。
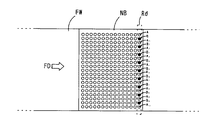
本発明における絡合作用の異なるニードルの混在状態は、表面と裏面の繊維の毛羽立ち状態が異なる不織布を製造できるのであれば良く、特に限定するものではないが、例えば、図1にニードルの配置状態を表す上視説明図を示すように、2種類の絡合作用の異なるニードルA、Bを固定したニードルボードNBの場合、ニードルボードNBの繊維ウエブFWの流れ方向FDにおける最下流に位置する列Rdのみで混在し、前記列Rd以外の列ではいずれか一方のみのニードル(図1においてはニードルAのみ)が固定されているのが好ましい。このような複数本のニードルによって繊維ウエブを絡合する場合、最下流に位置する列Rdの前の列までは1種類のニードルによって繊維ウエブ全体が均一に絡合するが、最下流に位置する列Rdにおいて、ニードルA1〜A10により絡合した部分とニードルB1〜B9により絡合した部分とでは、絡合作用が異なることによって、表面と裏面とで繊維の毛羽立ち状態が異なる不織布を製造できる。例えば、ニードルA1〜A10として突き刺す際に繊維が引っ掛かるバーブを有するニードルを使用し、ニードルB1〜B9として引き抜く際に繊維が引っ掛かるバーブを有するニードルを使用した場合、突き刺し面にニードルB1〜B9の作用による繊維の毛羽立ちを有する不織布を製造できる。なお、突き刺し面と反対面は、突き刺し深さによって、ニードルA1〜A10の作用による繊維の毛羽立ちを有する不織布を製造できる。
なお、図1におけるニードルA1〜A10、B1〜B9の配置は最下流に位置する列Rdにおいて交互であるが、交互である必要はなく、1つおき、2おきなど規則的、或いは不規則であっても良い。
また、図1におけるニードルボードNBにおいては、最下流に位置する列RdにおいてニードルA1〜A10、B1〜B9が混在しているが、最下流に位置する列Rdに替えて、最下流に位置する列Rd以外の列においてニードルA、Bが混在していても良い。しかしながら、最下流に位置する列Rdが1種類のニードルからなると、最下流に位置する列Rdのニードルによって繊維の毛羽立ち状態が均一化されるため、最下流に位置する列RdにおいてニードルA1〜A10、B1〜B9が混在しているのが好ましい。
更に、図1におけるニードルボードNBにおいては、最下流に位置する列RdにおいてのみニードルA1〜A10、B1〜B9が混在しているが、最下流に位置する列Rdに加えて、最下流に位置する列Rd以外においてもニードルが混在していても良い。
本発明においては、絡合作用の異なるニードルが混在している複数のニードルで繊維ウエブを絡合すること以外は、従来と同様の条件でニードルにより絡合することができる。例えば、貫通深さ−20〜20mm、針密度10〜300本/cm2で絡合することができる。
また、繊維ウエブの両面からニードルを突き刺して絡合させることができるが、最後のニードルボードにおいて、絡合作用の異なるニードルが混在しているのが好ましい。最後のニードルボード以外のニードルボードにおいて絡合作用の異なるニードルが混在していても、最後のニードルボードで繊維の毛羽立ち状態が均一化される傾向があるためである。なお、最後のニードルボードに加えて、最後のニードルボード以外のニードルボードにおいて絡合作用の異なるニードルが混在していても良い。この場合、繊維ウエブ全体が均一な毛羽立ち状態とならないように、絡合作用の異なるニードルの混在状態を調整する必要がある。
本発明の不織布構成繊維は特に限定するものではないが、例えば、ナイロン繊維、ビニロン繊維、ビニリデン繊維、ポリ塩化ビニル繊維、ポリエステル繊維、アクリル繊維、ポリオレフィン繊維(ポリエチレン繊維、ポリプロピレン繊維等)、ポリウレタン繊維などの合成繊維を1種類、又は2種類以上使用することができる。また、上記のような繊維構成樹脂を2種類以上含む、繊維横断面が芯鞘型、貼合わせ型、海島型、オレンジ型、多層積層型の複合繊維を使用することもできる。特に、ポリエステル原着繊維は変色しにくいため好適に使用することができる。また、繊維横断面が芯鞘型の熱融着性繊維は融着力に優れ、不織布の耐摩耗性や強度を高めることができるため好適に使用できる。この熱融着性繊維を含む場合、ニードルにより絡合させた後に融着させる。特に、熱融着性繊維が顔料で着色されていると、意匠性に優れる不織布を製造することができる。
なお、不織布を自動車用途に使用する場合のように、難燃性を必要とする場合には、難燃性繊維を含んでいるのが好ましい。このような難燃性繊維としては、例えば、アクリロニトリルと塩化ビニルを共重合したモダアクリル繊維、ビニリデン繊維、ポリ塩化ビニル繊維、ポリフッ化ビニリデン繊維、ノボロイド繊維、ポリクラール繊維、リン化合物を共重合したポリエステル繊維、ハロゲン含有モノマーを共重合したアクリル繊維、アラミド繊維などの繊維構成ポリマー自体を難燃性にした繊維、又はハロゲン系、リン系又は金属化合物系の難燃剤を練り込み、又は後加工により付与した難燃性繊維を挙げることができる。これらの中でも、揮発性有機化合物(VOC)の低減や環境負荷物質削減に寄与しやすい、繊維構成ポリマー自体を難燃性にした繊維が好ましい。なお、難燃性繊維も熱融着性繊維と同様に、顔料で着色されていると、意匠性に優れる不織布を製造しやすい。
このような不織布構成繊維の繊度、繊維長は特に限定するものではないが、繊度は1〜20dtexであるのが好ましく、1.4〜20dtexであるのがより好ましい。また、繊維長は38〜152mmであるのが好ましい。
なお、繊維の配合は任意であるが、熱融着性繊維と難燃性繊維を配合することによりVOCを低減させることができるため、自動車内装用途に使用する場合に好適である。なお、熱融着性繊維と難燃性繊維を配合する場合、熱融着性繊維と難燃性繊維の質量比率は、特に限定するものではないが、難燃性及び強度に優れているように、(難燃性繊維):(熱融着性繊維)=10〜95:90〜5であるのが好ましい。
本発明の不織布のもととなる繊維ウエブは、例えば上述のような繊維からなるが、その形成方法として、例えば、カード機やエアレイによる乾式法、湿式法、スパンボンド法などを挙げることができる。
このような繊維ウエブを前述のような方法によりニードルで絡合して不織布を製造することができるが、ニードルで絡合した後に、更に繊維同士を結合することもできる。例えば、エマルジョン接着剤を絡合繊維ウエブに付与し、乾燥して繊維の交点を接着するケミカルボンド法、繊維ウエブ構成繊維として熱融着性繊維を含ませておき、絡合後に熱の作用により熱融着性繊維の融着力を発現させるサーマルボンド法、などを挙げることができる。これらの結合方法を更に組み合わせることもできる。これらの中でも、ニードルにより絡合させた後に熱融着性繊維の融着力を発現させると、繊維同士の接点が多い状態で熱融着性繊維を融着することになるため、耐久性に優れた不織布を製造できる。
なお、本発明においては、ニードルで絡合した後に、不織布の厚さ調整や強度を高めるために、ヒートロール等により加熱加圧することもできる。但し、この加熱加圧によって、繊維の毛羽立ち状態が変化し、表面と裏面とを区別することが困難になることがないように、その条件は適宜設定する必要がある。
本発明の製造方法によると、表面又は裏面に繊維の毛羽立ちによる、他面とは異なる模様を有する不織布を製造することができる。本発明においては、絡合作用の異なるニードルを利用して模様を形成しているため、一般的には、微視的に見ると点状模様であり、巨視的に見ると線状模様を有する不織布を製造することができる。しかしながら、絡合作用の異なるニードルを適宜移動させることによって、文字、図形、記号、絵、或いはこれらの組み合わせからなる、繊維の毛羽立ち模様を有する不織布を製造することも可能である。
このように製造した不織布は、繊維の毛羽立ち模様を有する面を表面として使用することも、裏面として使用することもできる。「表面」とは不織布の面の中で最も面積が広く、しかも不織布使用時に視覚上認識できる面であり、「裏面」は表面に対向する面である。
本発明の製造方法により製造できる不織布の目付は特に限定するものではないが、ニードルにより絡合できる目付であり、25〜4000g/m2程度であるのが好ましい。
また、本発明の製造方法により製造できる不織布の厚さは特に限定するものではないが、絡合作用の異なるニードルにより繊維の毛羽立ちによる模様を形成しやすいように、1〜50mm程度であるのが好ましい。この「厚さ」は前田式圧縮弾性測定器を用い、圧接子5cm2、圧接荷重100g/cm2で測定した値をいう。
このように、本発明の製造方法により製造した不織布は繊維の毛羽立ちによる模様を有することができるため、不織布を加工する際に、表面と裏面を間違うことなく加工することができる。そのため、不織布の表面と裏面とを識別して加工する用途に対して好適に使用できる。例えば、模様をプリントする前の不織布として、又は縫製加工前の不織布として好適に使用できる。
特に、自動車内装表皮材においては、表面側で意匠性を付与するため、表裏面の間違いは重大であるが、本発明の製造方法により製造した不織布は、そのような間違いを起すことなく、不織布を加工して自動車内装材を製造することができるものである。自動車内装表皮材としては、例えば、マチ材、シートバック材、天井表皮材、リヤパッケージ材として好適に使用することができる。特に、マチ材やシートバック材として使用する場合には、不織布を所望形状に裁断した後に縫製するため、所望形状に裁断した際に表裏面の識別が困難になる傾向があるが、本発明の製造方法により製造した不織布は毛羽立ちによる模様を有するため、表裏面を確実に識別することができる。
以下に、本発明の不織布の具体的態様について記載するが、本発明は以下の態様に限定されるものではない。
(実施例1)
繊度6.6dtex、繊維長76mmの難燃ポリエステルグレー原着色繊維80mass%と、4.4dtex、繊維長51mmの芯鞘型熱融着性ポリエステルグレー原着色繊維(芯成分:ポリエチレンテレフタレート、鞘成分:変性ポリエステル樹脂、融点:110℃)20mass%を均一に混合した。
繊度6.6dtex、繊維長76mmの難燃ポリエステルグレー原着色繊維80mass%と、4.4dtex、繊維長51mmの芯鞘型熱融着性ポリエステルグレー原着色繊維(芯成分:ポリエチレンテレフタレート、鞘成分:変性ポリエステル樹脂、融点:110℃)20mass%を均一に混合した。
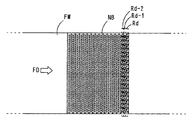
他方、突き刺す際に繊維が引っ掛かるバーブを有するニードルA(オルガン40番手、図2における白抜き円)と、引き抜く際に繊維が引っ掛かるバーブを有するニードルB(オルガン32番手、マルチタイプ2稜のリバースバーブ、ノーバーブ側をFD方向に配向、図2における黒塗り円)とを用意した。そして、図2に示すように、ニードルボードNBの繊維ウエブFWの流れ方向FDにおける最下流に位置する列Rd、その前列Rd−1、及び更にその前列Rd−2において、ニードルBをニードルAの3つ飛ばしで固定し、それ以外の列においては、ニードルAをニードルボードNBに固定した。
次いで、カード機により開繊して繊維ウエブを形成した後、前記ニードルボードNBを上下動させることにより、針密度300本/cm2、貫通深さ6mmの条件で絡合して、ニードルパンチウエブを得た。
次いで、前記ニードルパンチウエブを温度160℃に設定したドライヤーにより芯鞘型熱融着性ポリエステルグレー原着色繊維を溶融させて繊維の結合を行い、不織布(目付:220g/m2、厚さ:2.3mm)を製造した。この不織布は片面に巨視的に見ると3.3cmの等ピッチで、直線状に繊維の毛羽立ち模様を69本有するものであった。そのため、表面と裏面を間違えることなく、次の加工に供することができるものであった。
本発明の不織布は、プリント加工する不織布や裁断して加工する不織布、例えば、自動車天井表皮材、リヤパッケージ材などの自動車内装表皮材、布団、枕などの寝具、衣服、下着、ブラジャーカップ、肩パッド、帽子などの被服、クッション、座布団、畳、壁紙などのインテリア用品、買い物袋、手袋などの袋類、マスクなどの衛生用品、土嚢などの土木用品、フィルタなどの分離材、靴の中敷、ブックカバーとして使用する不織布として使用することができ、特に、自動車内装表皮材として好適に使用できる。
NB ニードルボード
FW 繊維ウエブ
FD 繊維ウエブの流れ方向
Rd 最下流に位置する列
Rd1 最下流に位置する列の前列
Rd2 最下流に位置する列の前々列
An、Bm ニードル
FW 繊維ウエブ
FD 繊維ウエブの流れ方向
Rd 最下流に位置する列
Rd1 最下流に位置する列の前列
Rd2 最下流に位置する列の前々列
An、Bm ニードル
Claims (2)
- 繊維ウエブを複数本のニードルにより絡合する不織布の製造方法であり、前記ニードルとして、絡合作用の異なるニードルが混在していることを特徴とする、不織布の製造方法。
- 請求項1に記載の製造方法により製造した不織布。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010141196A JP2012007249A (ja) | 2010-06-22 | 2010-06-22 | 不織布の製造方法及び不織布 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010141196A JP2012007249A (ja) | 2010-06-22 | 2010-06-22 | 不織布の製造方法及び不織布 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012007249A true JP2012007249A (ja) | 2012-01-12 |
Family
ID=45538099
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010141196A Pending JP2012007249A (ja) | 2010-06-22 | 2010-06-22 | 不織布の製造方法及び不織布 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012007249A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110685071A (zh) * | 2019-11-12 | 2020-01-14 | 广州中樱汽车零部件有限公司 | 一种低voc的汽车用平铺棉及其制备方法 |
-
2010
- 2010-06-22 JP JP2010141196A patent/JP2012007249A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110685071A (zh) * | 2019-11-12 | 2020-01-14 | 广州中樱汽车零部件有限公司 | 一种低voc的汽车用平铺棉及其制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AU2005338024B2 (en) | Flame resistant fiber blends, fire and heat barrier fabrics and related process | |
| US20060035555A1 (en) | Durable and fire resistant nonwoven composite fabric based military combat uniform garment | |
| JP3705419B2 (ja) | 軽量吸音材 | |
| US20180105965A1 (en) | Nonwoven fabrics and methods of making and using same | |
| JPS61502596A (ja) | 複合混成布地及びその製造方法 | |
| JP6199754B2 (ja) | 保温材および繊維製品 | |
| AU2010283240A1 (en) | Filtration cloth for dust collection machine | |
| US20080313873A1 (en) | Highloft needlepunched nonwovens | |
| WO2013173276A1 (en) | Multilayer fabric structures | |
| JP6112989B2 (ja) | 印刷が施されてなる積層不織布 | |
| JP3968648B2 (ja) | 吸音材 | |
| JP3705413B2 (ja) | 複合不織布およびその製造方法 | |
| CN201931651U (zh) | 复合热熔吸水针刺无纺布 | |
| JP3705420B2 (ja) | 吸音材 | |
| JP6698405B2 (ja) | 中綿 | |
| JP5399940B2 (ja) | 不織布 | |
| JP3705412B2 (ja) | 吸音材およびその製造方法 | |
| TWI779532B (zh) | 人工皮革結構及其製造方法 | |
| CN102242462A (zh) | 絮里及其制作方法 | |
| CN214727000U (zh) | 一种动物皮革纤维缠绕基布及皮革 | |
| CN217532155U (zh) | 一种高强度低起毛性无纺布 | |
| CN211533732U (zh) | 一种家用电热毯用防水毡 | |
| EP0296533A2 (en) | Stitchbonded material and method of making same | |
| US20060141890A1 (en) | Ultrasonic lamination | |
| JPH08176946A (ja) | 不織布芯地 |