JP2012052212A - 鋼帯の電気ニッケルめっき設備 - Google Patents
鋼帯の電気ニッケルめっき設備 Download PDFInfo
- Publication number
- JP2012052212A JP2012052212A JP2010197986A JP2010197986A JP2012052212A JP 2012052212 A JP2012052212 A JP 2012052212A JP 2010197986 A JP2010197986 A JP 2010197986A JP 2010197986 A JP2010197986 A JP 2010197986A JP 2012052212 A JP2012052212 A JP 2012052212A
- Authority
- JP
- Japan
- Prior art keywords
- pickling
- sulfuric acid
- nickel
- steel strip
- tank
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Electroplating Methods And Accessories (AREA)
Abstract
【解決手段】鋼帯1を酸洗ラインタンク2で酸洗した後に鋼帯表面にニッケルラインタンク4で電気ニッケルめっきを施す鋼帯の電気ニッケルめっき設備であって、ニッケルラインタンク内の電極7に堆積したスラッジを除去する硫酸洗浄装置10を有し、酸洗ラインタンク2においては電解酸洗を行い、電解酸洗のための電極9としてチタン基材表面に白金をめっきした電極を用い、電解酸洗に際しては電解酸洗液循環タンク11に収容した硫酸を酸洗ラインタンク内に循環し、硫酸洗浄装置10で用いる硫酸として電解酸洗液循環タンク11に収容した硫酸を用いることを特徴とする。
【選択図】図1
Description
鋼帯表面を酸洗するための酸洗ラインタンク2と、鋼帯表面に電気ニッケルめっきを施すニッケルラインタンク4とを有し、鋼帯1を酸洗した後に鋼帯表面に電気ニッケルめっきを施す鋼帯の電気ニッケルめっき設備であって、
ニッケルラインタンク内に配置された電極7に堆積したスラッジを除去するための硫酸洗浄装置10を有し、硫酸洗浄実施時には硫酸洗浄装置10を用いてニッケルラインタンク内に硫酸を循環し、
酸洗ラインタンク2においては電解酸洗を行い、酸洗ラインタンク内に電解酸洗のための電極9を有し、電解酸洗に際しては電解酸洗液循環タンク11に収容した硫酸を酸洗ラインタンク内に循環し、
硫酸洗浄装置10で用いる硫酸として電解酸洗液循環タンク11に収容した硫酸を用い、
前記電解酸洗のための電極9としてチタン基材表面に白金をめっきした電極を用いることを特徴とする鋼帯の電気ニッケルめっき設備。
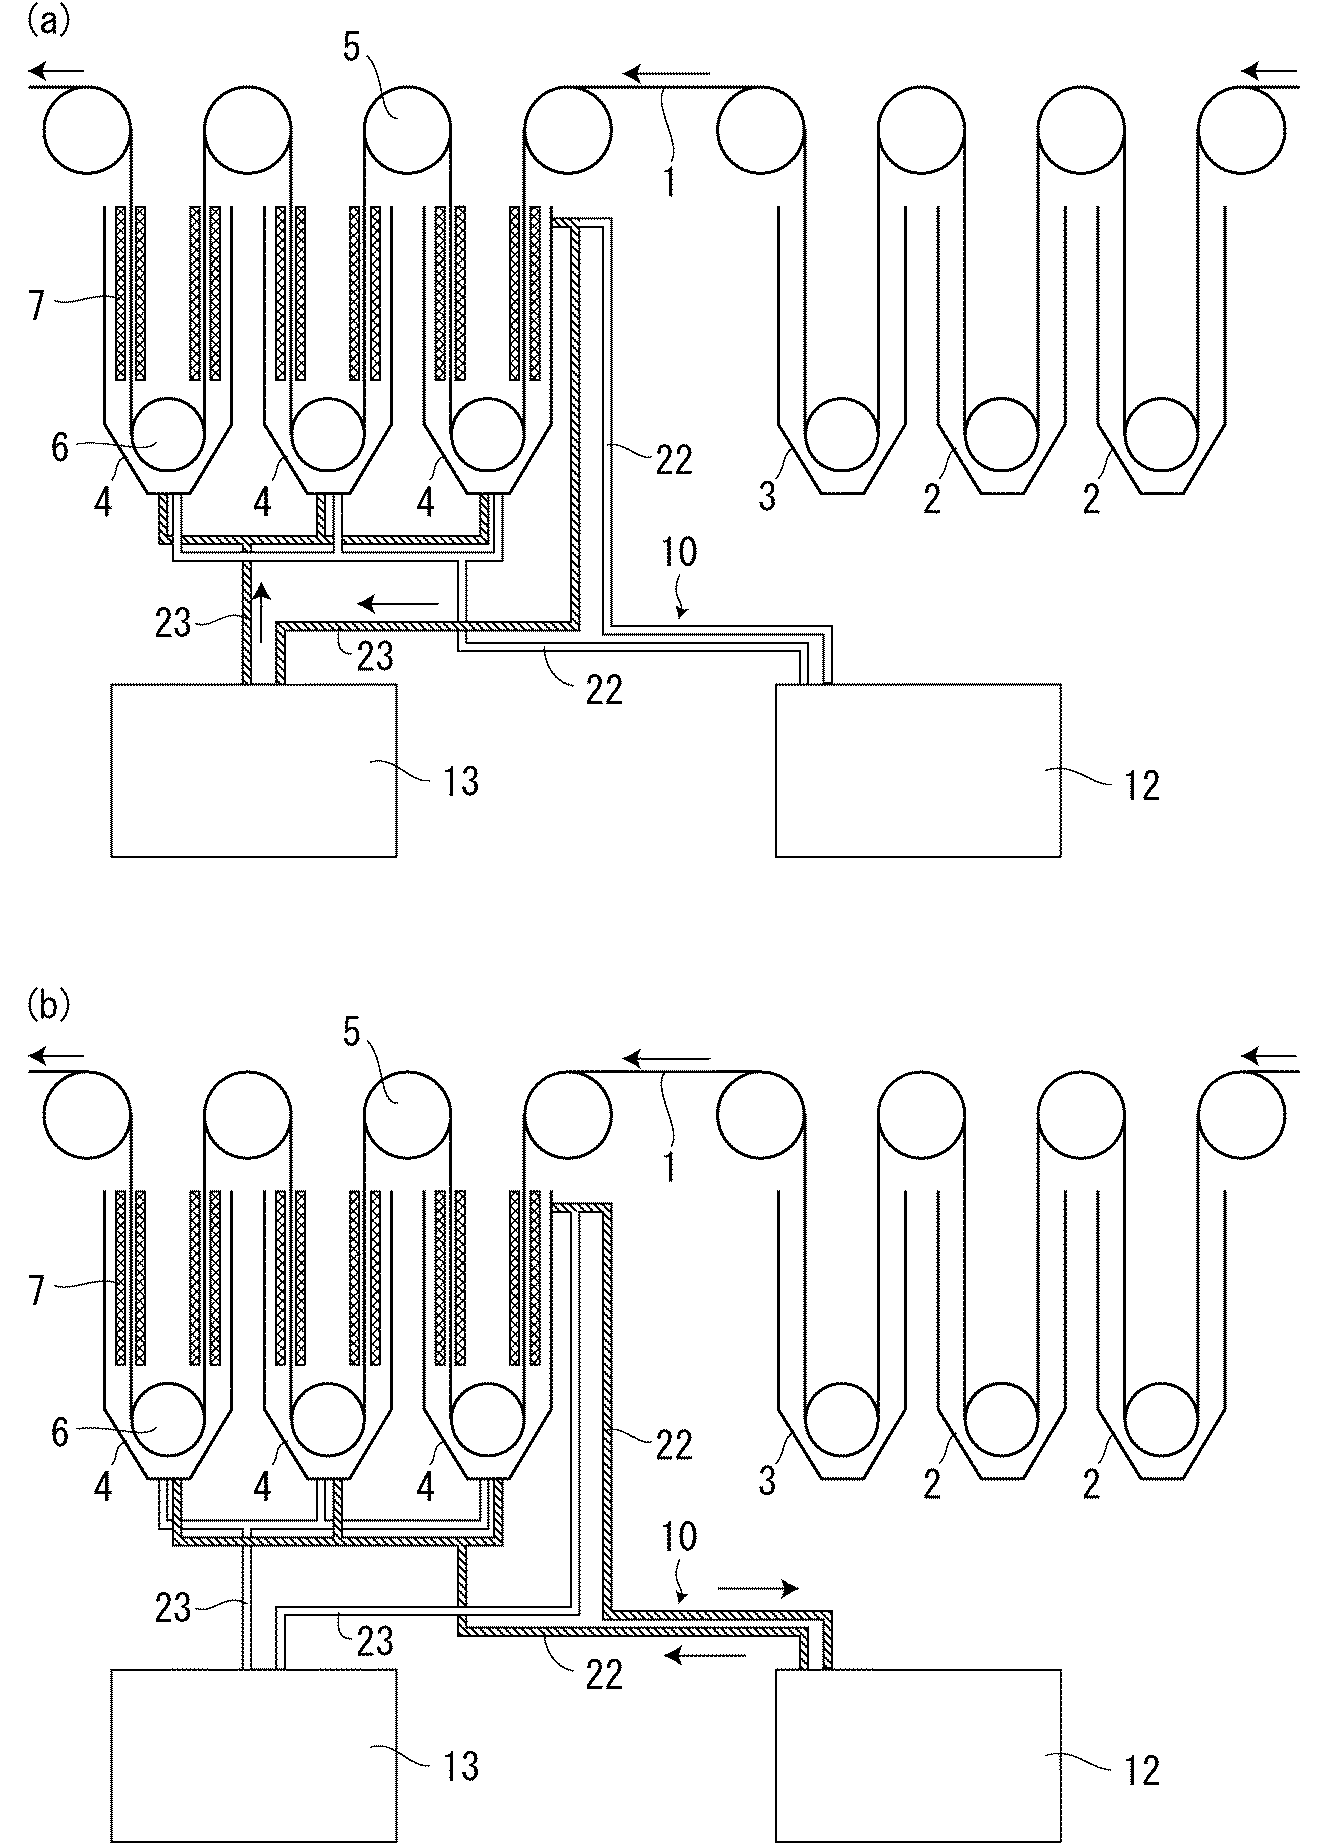
2 酸洗ラインタンク
3 リンスタンク
4 ニッケルラインタンク
5 通電ロール
6 シンクロール
7 電極
8 鉛電極
9 電極
10 硫酸洗浄装置
11 電解酸洗液循環タンク
12 硫酸洗浄液循環タンク
13 めっき液循環タンク
21 電解酸洗液循環経路
22 硫酸洗浄液循環経路
23 めっき液循環経路
Claims (1)
- 鋼帯表面を酸洗するための酸洗ラインタンクと、鋼帯表面に電気ニッケルめっきを施すニッケルラインタンクとを有し、鋼帯を酸洗した後に鋼帯表面に電気ニッケルめっきを施す鋼帯の電気ニッケルめっき設備であって、
ニッケルラインタンク内に配置された電極に堆積したスラッジを除去するための硫酸洗浄装置を有し、硫酸洗浄実施時には該硫酸洗浄装置を用いてニッケルラインタンク内に硫酸を循環し、
前記酸洗ラインタンクにおいては電解酸洗を行い、酸洗ラインタンク内に電解酸洗のための電極を有し、電解酸洗に際しては電解酸洗液循環タンクに収容した硫酸を酸洗ラインタンク内に循環し、
前記硫酸洗浄装置で用いる硫酸として前記電解酸洗液循環タンクに収容した硫酸を用い、
前記電解酸洗のための電極としてチタン基材表面に白金をめっきした電極を用いることを特徴とする鋼帯の電気ニッケルめっき設備。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010197986A JP5505213B2 (ja) | 2010-09-03 | 2010-09-03 | 鋼帯の電気ニッケルめっき設備 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010197986A JP5505213B2 (ja) | 2010-09-03 | 2010-09-03 | 鋼帯の電気ニッケルめっき設備 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012052212A true JP2012052212A (ja) | 2012-03-15 |
| JP5505213B2 JP5505213B2 (ja) | 2014-05-28 |
Family
ID=45905851
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010197986A Active JP5505213B2 (ja) | 2010-09-03 | 2010-09-03 | 鋼帯の電気ニッケルめっき設備 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5505213B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2014061352A1 (ja) * | 2012-10-15 | 2014-04-24 | 東洋鋼鈑株式会社 | 合金めっき層を有する金属板の製造方法 |
| CN104862770A (zh) * | 2015-06-08 | 2015-08-26 | 西安泰力松新材料股份有限公司 | 一种铜带清洗方法 |
| KR102372981B1 (ko) * | 2020-10-12 | 2022-03-11 | 주식회사 포스코 | 수평셀 전기도금설비 및 도금용액 순환방법 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0441693A (ja) * | 1990-06-05 | 1992-02-12 | Nkk Corp | 連続薄錫めっきラインにおける原板の前処理方法 |
| JPH06192900A (ja) * | 1992-12-28 | 1994-07-12 | Permelec Electrode Ltd | 金属材料の電解処理装置 |
| JP2005023391A (ja) * | 2003-07-04 | 2005-01-27 | Nippon Steel Corp | 電気めっき用溶性電極の鉄系スラッジ除去方法および除去装置 |
-
2010
- 2010-09-03 JP JP2010197986A patent/JP5505213B2/ja active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0441693A (ja) * | 1990-06-05 | 1992-02-12 | Nkk Corp | 連続薄錫めっきラインにおける原板の前処理方法 |
| JPH06192900A (ja) * | 1992-12-28 | 1994-07-12 | Permelec Electrode Ltd | 金属材料の電解処理装置 |
| JP2005023391A (ja) * | 2003-07-04 | 2005-01-27 | Nippon Steel Corp | 電気めっき用溶性電極の鉄系スラッジ除去方法および除去装置 |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2014061352A1 (ja) * | 2012-10-15 | 2014-04-24 | 東洋鋼鈑株式会社 | 合金めっき層を有する金属板の製造方法 |
| JPWO2014061352A1 (ja) * | 2012-10-15 | 2016-09-05 | 東洋鋼鈑株式会社 | 合金めっき層を有する金属板の製造方法 |
| US9926641B2 (en) | 2012-10-15 | 2018-03-27 | Toyo Kohan Co., Ltd | Method of manufacturing metal sheet having alloy plated layer |
| CN104862770A (zh) * | 2015-06-08 | 2015-08-26 | 西安泰力松新材料股份有限公司 | 一种铜带清洗方法 |
| KR102372981B1 (ko) * | 2020-10-12 | 2022-03-11 | 주식회사 포스코 | 수평셀 전기도금설비 및 도금용액 순환방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5505213B2 (ja) | 2014-05-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10138567B2 (en) | Apparatus and method for ionic liquid electroplating | |
| EP3538688B1 (en) | Method for electroplating an uncoated steel strip with a plating layer | |
| KR102880539B1 (ko) | 기판 홀더, 도금 장치, 도금 방법 및 기억 매체 | |
| JP5505213B2 (ja) | 鋼帯の電気ニッケルめっき設備 | |
| CN1279155C (zh) | 洗涤液 | |
| CN114250501A (zh) | 一种可连续进行电镀和化镀的设备和方法 | |
| KR101267201B1 (ko) | 도금 배수로부터의 귀금속 이온 회수 방법 | |
| JP2005240108A5 (ja) | ||
| CN104519676A (zh) | 一种提高pcb板沉铜及镀铜品质的方法 | |
| JP6970884B2 (ja) | アルミニウム箔の製造方法およびアルミニウム箔の製造装置 | |
| JP5481179B2 (ja) | Cu系材料のSnめっき層の剥離方法 | |
| CN114182333B (zh) | 一种共享晶圆夹具的金属镀覆设备和方法 | |
| JP3168928B2 (ja) | 鋼板の洗浄装置 | |
| JP5084055B2 (ja) | 電解脱脂装置及び電解脱脂方法 | |
| JP6748310B2 (ja) | 金属板から付着金属を剥離する方法 | |
| TWI749886B (zh) | 使導線架表面粗化的方法及電化學裝置 | |
| CN213447327U (zh) | 一种单层陶瓷电容基板的外电极单面沉积结构 | |
| KR200466385Y1 (ko) | 기판도금방법 및 이를 채용한 기판도금장치 | |
| JP2011174107A (ja) | 置換スズめっき浴の管理方法および再生処理装置 | |
| JPH0885900A (ja) | 鉄合金製リードフレームの電解研磨方法 | |
| JP2010084235A (ja) | めっき装置 | |
| JP3909041B2 (ja) | 電気めっき用溶性電極の鉄系スラッジ除去方法および除去装置 | |
| JPH0463286A (ja) | めっき方法および装置 | |
| JP6753712B2 (ja) | 粒状錫めっき鋼板の製造方法 | |
| JP2000273682A (ja) | 電気錫めっき鋼板の表面欠陥防止方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20120809 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140218 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140303 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 5505213 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |