JP2012103216A - 歯車の芯ズレ測定方法および芯ズレ測定装置 - Google Patents
歯車の芯ズレ測定方法および芯ズレ測定装置 Download PDFInfo
- Publication number
- JP2012103216A JP2012103216A JP2010254289A JP2010254289A JP2012103216A JP 2012103216 A JP2012103216 A JP 2012103216A JP 2010254289 A JP2010254289 A JP 2010254289A JP 2010254289 A JP2010254289 A JP 2010254289A JP 2012103216 A JP2012103216 A JP 2012103216A
- Authority
- JP
- Japan
- Prior art keywords
- gear
- tooth
- center line
- measuring
- contact
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Landscapes
- A Measuring Device Byusing Mechanical Method (AREA)
- Length Measuring Devices With Unspecified Measuring Means (AREA)
- Gear Processing (AREA)
Abstract
【解決手段】歯面100bの仕上げ加工が施された歯車100に対して、該仕上げ加工の実施前と実施後との間の歯車100の位相のズレ量を測定する歯車の芯ズレ測定方法であって、歯車100の歯底100cは、前記仕上げ加工によって加工されることなく加工前の形状を維持しており、前記位相のズレ量は、前記仕上げ加工の完了後に、歯車100上の隣接する二つの歯部100a・100aの間隙部について把握される、互いに対向する歯面100b・100b間の中心線である中心線C2の位置と、歯底101bの中心線である中心線C3の位置と、のズレ量によって計測される。
【選択図】図1
Description
ここで、歯車の高度な品質を実現するためには、該歯車の仕上げ加工を施す研削工具に対して、歯車の位相を正確に合せることが重要な要件となる。
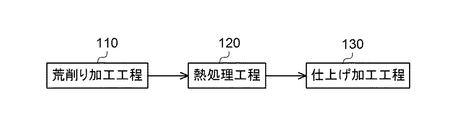
また、図10は仕上げ加工工程130における、歯車100の加工状態を示した拡大図であるが、本図に示すように、歯車100はネジ状に形成される研削工具200によって、歯面100bの仕上げ加工が施される。
具体的には、歯車100の近傍において、研削工具200は、軸心方向が歯車100の軸心方向と直交するようにして配設される。また、研削工具200は、本体軸の外周面上に螺旋状の砥石部200aが形成され、該砥石部200aが、荒削り加工工程110によって歯切りされた歯車100の歯部100aと、互いに噛合するようにして配設される。
そして、研削工具200が軸心を中心にして回転することで(図10に示す矢印Cの方向)、歯車100は軸心を中心にして回転されつつ(図10に示す矢印Dの方向)、砥石部200aによって歯面100bを研削されるのである。
その結果、例えば一つの歯部100aについては、一方の歯面100bについては取代が多くなって、該歯面100bの表面部に施された熱処理の効果が殆ど失われ、他方の歯面100bについては、取代が少なく黒皮(酸化被膜)が十分に除去されないなどの現象が生じ、歯車100の高度な品質を実現するのは困難となる。
このようなことから、歯車100の高度な品質を実現するために、該歯車100の仕上げ加工を施す研削工具200に対して、該歯車100の位相を正確に合せることは極めて重要な要件となる。
前記「特許文献1」においては、加工装置の主軸上に取付けられた歯車に対して、仕上げ加工の実施前と実施後とにおける各々の歯間隙部(前記歯車上において、隣接する二つの歯部の間隙部。以下同じ。)の角度位置を、非接触式のセンサーによって自動的に測定し、これら測定値の差を研削工具に対する歯車の位相のズレ量とみなして、該ズレ量を無くすように運転制御の補正を行うこととした、加工装置の制御方法に関する技術が開示されている。
なお、前記「角度位置」とは、歯間隙部の中心線の位相を意味する。
しかし、歯車には研削工具が高荷重にて押し付けられるため、加工装置の主軸上に取付けられた歯車の取付姿勢は、仕上げ加工の実施中に僅かに変化することもある。このような場合、仕上げ加工の実施前と実行後とにおいて、歯車の角度位置を各々正確に測定できたとしても、これら角度位置から研削工具に対する歯車の位相のズレ量を算出すれば、歯車の取付姿勢の変化分だけ誤差を含むこととなる。
従って、これら角度位置から算出された歯車の位相のズレ量に基づいて、研削工具に対する歯車の位相を補正しても、該歯車の高度な品質を実現するのは困難であった。
即ち、本発明に係る歯車の芯ズレ測定方法および芯ズレ測定装置によれば、歯車の仕上げ加工の実施前と実行後とにおける、それぞれの歯間隙部の中心線の位置を正確に把握することが可能となり、研削工具に対する該歯車の位相のズレ量を正確に判断することができる。従って、歯車の高度な品質を実現することができる。
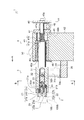
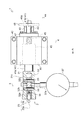
先ず、本発明を具現化する歯車の芯ズレ測定装置1の構成について、図1乃至図5を用いて説明する。
なお、以下の説明に関しては、便宜上、図1および図3における矢印Aの方向を前方と規定して以下説明する。また、図1乃至図3においては、図面上の上下方向を芯ズレ測定装置1の上下方向と規定して説明する。
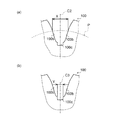
より具体的には、芯ズレ測定装置1は、仕上げ加工が施された歯車100に対して、仕上げ加工の実施前における歯間隙部(前記歯車100上において、隣接する二つの歯部100a・100aの間隙部。以下同じ。)の中心線の位置と、仕上げ加工の実施後における歯間隙部の中心線の位置とのズレ量を測定する装置である。
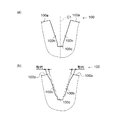
従って、仕上げ加工後の歯底100cの中心線は、仕上げ加工の実施前における歯車100の歯間隙部の中心線(図4(a)における中心線C1)と一致する。
また、図5(b)に示すように、仕上げ加工の実施後における歯車100の歯間隙部において、歯車100の軸回り方向における歯底100cの中心線(図5(b)における中心線C3)を、仕上げ加工の実施前における歯車100(図4(a)を参照)の歯間隙部の中心線C1として測定する。
そして、これら測定された中心線C2と中心線C3とのズレ量をもって、仕上げ加工の実施前と実施後との間における歯間隙部の中心線の位置(角度)のズレ量、つまり仕上げ加工の実施前と実施後との間における歯車の位相のズレ量を把握するのである。
前記測定子群2は、歯車100における歯間隙部の角度位置のズレ量を測定する際に、該歯間隙部に対して突き当てられる部位群である。
そして、芯ズレ測定装置1の前端部(図1における矢印Aの方向側の端部。以下同じ。)において、これら測定子群2を構成する複数の測定子21・22・23は、上方から下方に向かって第一歯底部測定子21、歯面部測定子23、第二歯底部測定子22と順に配設される。
また、第二歯底部測定子22は、前記第一歯底部測定子21と略同等に形成され、球状の接触端子部22aと、該接触端子部22aの後端部より後方に向かって延設される基部22bとを有して構成されるが、該基部22b上に縁部は設けられていない。
なお、これら接触端子部21a・22aは、ともに歯車100の歯底100cの幅方向の寸法(図5(b)における寸法Y)に対して、やや大きな直径寸法を有して形成される。
また、第二歯底部測定子22は、基部22bの後端部が下側に配置される歯底部測定子用穴部31bへ前後摺動可能に挿入されている。なお、歯底部測定子用穴部31bの底部(図1において、該歯底部測定子用穴部31bの後端部)には、圧縮コイルなどからなる付勢手段34が予め配設されており、第二歯底部測定子22は、該付勢手段34によって常に前方に向かって付勢される。
ここで、前記接触端子部23aは、前述した第一歯底部測定子21の接触端子部21a、あるいは第二歯底部測定子22の接触端子部22aに比べて、大きな半径寸法を有するように形成される。
つまり、前記接触端子部23aは、仕上げ加工が施された歯車100の歯間隙部において、該歯車100の基準円直径P上の幅方向の寸法(図5(a)における寸法X)と同程度の直径寸法を有して形成される。
そして、歯面部測定子23は、基部23bの後端部が歯面部測定子用穴部32aへ前後摺動可能に挿入される。なお、歯面部測定子用穴部32aの底部(図1において、該歯面部測定子用穴部32aの後端部)には、圧縮コイルなどからなる付勢手段35が予め配設されており、歯面部測定子23は、該付勢手段35によって常に前方に向かって付勢される。
即ち、測定子保持部3は芯ズレ測定装置1の前部に配設され、ハウジング31や可動部材32やガイドロッド33・33や測定手段37などにより構成される。
より具体的には、これらガイドロッド33・33は、左右方向(平面視において、可動部材用穴部31cの軸心方向と直交する方向)に軸心方向を向けつつ、互いに前後方向に並設されるとともに、途中、可動部材用穴部31cを横切るようにして、ハウジング31に嵌設される。
これらの貫通孔32b・32bは前後方向に並設されており、該貫通孔32b・32bにはそれぞれガイドロッド33・33が摺動可能に貫通している。
前記測定手段37は、ロッド状に形成されつつ軸心方向に出入可能に設けられる測定子37aを有しており、該測定子37aの軸心をガイドロッド33の軸心(つまり、可動部材32の可動方向)と平行、且つ前記測定子37aの先端部が可動部材32の側面に当接するようにして、ハウジング31に挿設される。
即ち、図1に示すように、本体可動部4は芯ズレ測定装置1の後部に配設され、ガイドシャフト41や本体フレーム42や軸受け手段43やハンドル機構部44などを有して構成される。
なお、拡径部41aおよび縮径部41bは、互いに同軸上に配設されるようにして、一体的に形成される。
より具体的には、ガイドシャフト41の軸心は、正面視において、第一歯底部測定子21の軸心と、第二歯底部測定子22の軸心との間隙のちょうど中央部に位置するようになっている。
また、貫通孔42aの前後両端部に、前側蓋部材46および後側蓋部材47を配設した状態において、これら前側蓋部材46および後側蓋部材47に形成される貫通孔46a・47aと、前記貫通孔42a(より具体的には、軸受け手段43)とは互いに同軸上に位置するようになっている。
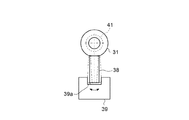
つまり、ガイドシャフト41は、軸受け手段43を介して、軸心方向(前後方向)に摺動可能、且つ該軸心を中心にして回転可能に支持されている。換言すれば、ガイドシャフト41(より具体的には拡径部41a)の前端部に固設される測定子保持部3は、本体可動部4が有する軸受け手段43によって、前方側に出入可能な構成とされるとともに、正面視にて左右方向に回動可能に設けられる。
そして、正面視において、規制部材39は、開口部39aを介して、当接部材38の下端部の周囲を取り巻くようにして配設される。つまり、当接部材38の下端部が規制部材39の開口部39a内に挿嵌されている。
前記ハンドル機構部44は、測定子保持部3の前後方向への出入操作を容易にするための機構部である。ハンドル機構部44は、付勢手段45や板状部材48やカム板49やハンドル50などにより構成される。
即ち、付勢手段45は、ガイドシャフト41の縮径部41b上、且つ拡径部41aの後端部と後側蓋部材47の前面との間において、前記縮径部41bと同軸上に配設されており、ガイドシャフト41は、付勢手段45によって常に前方に向かって付勢されている。
よって、板状部材48と後側蓋部材47とは、最も近接した状態となり、ガイドシャフト41の前端部の位置、つまり該前端部に配設される測定子保持部3(より詳しくは、測定子群2)の位置は、最も前方側に進出した位置(以下、「出限位置」と記す)となる。
よって、板状部材48と後側蓋部材47とは、最も離間した状態となり、ガイドシャフト41の前端部の位置、つまり該前端部に配設される測定子保持部3(より詳しくは、測定子群2)の位置は、最も後方側に退出した位置(以下、「戻限位置」と記す)となるのである。
また、該ハンドル50を後方に傾倒させることで、カム板49の状態は前後方向に延出する状態となり、測定子保持部3の位置は、付勢手段45の付勢力に抗して容易に「戻限位置」へと変化するのである。
次に、本発明を具現化する歯車の芯ズレ測定装置1を用いた芯ズレ測定方法について、図6乃至図8、および図11を用いて説明する。
なお、以下の説明に関しては、便宜上、図6および図7における図面上の上下方向を、歯車の上下方向と規定して説明する。
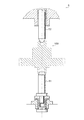
つまり、図示せぬ加工装置によって仕上げ加工が施された歯車は、該加工装置の主軸部より取り外され、芯ズレ測定装置1に備えられるクランプ機構5によって保持される。
そして、これら固定ピン51と可動ピン52とによって歯車100は挟持され、該歯車100は、軸心方向を上下方向に向けつつクランプ機構5によって保持される。
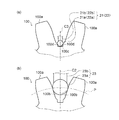
すると、図8(a)に示すように、第一歯底部測定子21の接触端子部21a、および第二歯底部測定子22の接触端子部22aは、歯車100の歯間隙部の歯底100c内に各々嵌まり込み、接触端子部21a・22aの外周面が該歯底100cの両側面100d・100dに当接することとなる。
この際、図1に示すように、接触端子部21a・22aは、それぞれ歯底100cの上部および下部(歯車100の厚み方向における一側部および他側部)に嵌まり込むこととなる。
この際、歯面部測定子23は、歯車100における歯間隙部の中心線の位置に応じて左右方向に移動されることとなる。例えば、仕上げ加工の実施前と実施後とにおける歯間隙部の中心線の位置にズレがある場合、仕上げ加工の実施前での歯面部測定子23の左右位置と、仕上げ加工の実施後での歯面部測定子23の左右位置とは、前記ズレ量の分だけ異なることとなる。
また、これに対して、歯面部測定子23は、仕上げ加工の実施後における歯車100の歯間隙部の中心線(図8(b)における中心線C2)上に、接触端子部23aの中心が位置するように、可動部材32(図1を参照)を介してガイドロッド33・33に案内されつつ自動的に移動されながら、歯間隙部の歯面100b・100bによって挟持される。
よって、従来の測定装置では、歯車100に切り屑などが付着しているような場合においても、前記歯車100の位相のズレは、誤差を含んだまま自動的に測定されて算出されることとなり、仕上げ加工の実施前後における歯車の位相のズレ量が、常に正確に把握されている確証は持てなかった。
その後、歯車100はクランプ機構5より離脱され、芯ズレ測定装置1による、仕上げ加工の実施前後における歯車100の歯間隙部の角度位置のズレ量の測定が完了する。
よって、例えば、仕上げ加工の実施中において、該主軸上に取付けられた歯車の取付姿勢が変化した場合などにおいては、仕上げ加工の実施前と実行後とにおいて、歯車の歯間隙部の中心線の位置を各々正確に測定できたとしても、これら測定値から歯車の位相のズレ量を算出すれば、歯車の取付姿勢の変化分だけ誤差を含むこととなる。
従って、従来の測定装置や測定方法においては、仕上げ加工の実施前後における歯車の位相のズレ量を常に正確に把握することは困難であった。
従って、従来の測定装置や測定方法のように、主軸上に取付けられた歯車の取付姿勢の変化に対する影響を受けることもなく、常に正確な歯車100の位相のズレ量を把握することができるのである。
21 第一底部測定子(第二測定子)
21a 接触端子部(第二接触球)
22 第二底部測定子(第二測定子)22
22a 接触端子部(第二接触球)
23 歯面部測定子(第一測定子)
23a 接触端子部(第一接触球)
37 測定手段
100 歯車
100a 歯面
100b 歯面
100c 歯底
C2 中心線(第一中心線)
C3 中心線(第二中心線)
Claims (4)
- 歯面の仕上げ加工が施された歯車に対して、該仕上げ加工の実施前と実施後との間の前記歯車の位相のズレ量を測定する歯車の芯ズレ測定方法であって、
前記歯車の歯底は、前記仕上げ加工によって加工されることなく、仕上げ加工の実施後において仕上げ加工の実施前の形状を維持しており、
前記位相のズレ量は、前記仕上げ加工の完了後に、前記歯車上の隣接する二つの歯部の間隙部について把握される、
互いに対向する歯面間の中心線である第一中心線の位置と、
前記歯車の軸回り方向における前記歯底の中心線である第二中心線の位置と、
のズレ量によって計測される、
ことを特徴とする歯車の芯ズレ測定方法。 - 前記第一中心線の位置は、互いに対向する前記歯面に当接させた第一接触球の中心を通る位置によって把握され、
前記第二中心線の位置は、前記歯底の両側面に当接させた第二接触球の中心を通る位置によって把握され、
これら第一接触球および第二接触球の中心位置のズレ量によって、前記位相のズレ量が計測される、
ことを特徴とする、請求項1に記載の歯車の芯ズレ測定方法。 - 歯面の仕上げ加工が施された歯車に対して、該仕上げ加工の実施前と実施後との間の前記歯車の位相のズレ量を測定する歯車の芯ズレ測定装置であって、
前記歯車の歯底は、前記仕上げ加工によって加工されることなく、仕上げ加工の実施後において仕上げ加工の実施前の形状を維持しており、
前記芯ズレ測定装置は、前記仕上げ加工の完了後に、前記歯車上の隣接する二つの歯部の間隙部に対して、
互いに対向する歯面間の中心線である第一中心線の位置を把握する第一測定子と、
前記歯車の軸回り方向における前記歯底の中心線である第二中心線の位置を把握する第二測定子と、
これら第一測定子および第二測定子によって把握された、第一中心線および第二中心線のズレ量を測定する測定手段と、
を有する、
ことを特徴とする歯車の芯ズレ測定装置。 - 前記第一測定子は、互いに対向する前記歯面に当接される第一接触球を有し、
前記第二測定子は、前記歯底の両側面に当接される第二接触球を有し、
前記第一中心線の位置は、互いに対向する前記歯面に当接された前記第一接触球の中心を通る位置として把握され、
前記第二中心線の位置は、前記歯底の両側面に当接された前記第二接触球の中心を通る位置として把握され、
前記測定手段は、これら第一接触球および第二接触球の中心位置のズレ量を測定する、
ことを特徴とする、請求項3に記載の歯車の芯ズレ測定装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010254289A JP5533577B2 (ja) | 2010-11-12 | 2010-11-12 | 歯車の芯ズレ測定方法および芯ズレ測定装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010254289A JP5533577B2 (ja) | 2010-11-12 | 2010-11-12 | 歯車の芯ズレ測定方法および芯ズレ測定装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012103216A true JP2012103216A (ja) | 2012-05-31 |
| JP5533577B2 JP5533577B2 (ja) | 2014-06-25 |
Family
ID=46393773
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010254289A Expired - Fee Related JP5533577B2 (ja) | 2010-11-12 | 2010-11-12 | 歯車の芯ズレ測定方法および芯ズレ測定装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5533577B2 (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2627542C1 (ru) * | 2016-10-26 | 2017-08-08 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Тверской государственный технический университет" | Способ измерения позиционного отклонения отверстий, координированных относительно центрального отверстия детали |
| CN108994398A (zh) * | 2018-09-05 | 2018-12-14 | 宜昌长机科技有限责任公司 | 齿轮加工柔性找正装置及方法 |
| CN112050713A (zh) * | 2020-09-09 | 2020-12-08 | 江苏太平洋齿轮传动有限公司 | 锥齿轮轴孔内端面与节锥顶点垂直距离偏差在线测量装置 |
| RU2775668C1 (ru) * | 2021-12-07 | 2022-07-06 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Тверской государственный технический университет" | Устройство для измерения позиционного отклонения отверстий, координированных относительно центрального отверстия детали |
| CN117308732A (zh) * | 2023-11-02 | 2023-12-29 | 金丰(中国)机械工业有限公司 | 一种分体式偏心齿轮的相位校正方法 |
| JP2024031150A (ja) * | 2022-08-25 | 2024-03-07 | ジヤトコ株式会社 | 測定用治具 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63175715A (ja) * | 1987-01-17 | 1988-07-20 | Sumitomo Heavy Ind Ltd | 歯形誤差測定装置 |
| JPH0538622A (ja) * | 1991-07-31 | 1993-02-19 | Komatsu Ltd | 被削歯車の歯厚計測装置 |
| JPH0911085A (ja) * | 1995-06-27 | 1997-01-14 | Kobe Steel Ltd | 歯車誤差計測方法及び補正方法並びに計測/補正装置 |
| JPH09304043A (ja) * | 1996-05-14 | 1997-11-28 | Osaka Seimitsu Kikai Kk | 歯車の偏心量測定方法 |
-
2010
- 2010-11-12 JP JP2010254289A patent/JP5533577B2/ja not_active Expired - Fee Related
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63175715A (ja) * | 1987-01-17 | 1988-07-20 | Sumitomo Heavy Ind Ltd | 歯形誤差測定装置 |
| JPH0538622A (ja) * | 1991-07-31 | 1993-02-19 | Komatsu Ltd | 被削歯車の歯厚計測装置 |
| JPH0911085A (ja) * | 1995-06-27 | 1997-01-14 | Kobe Steel Ltd | 歯車誤差計測方法及び補正方法並びに計測/補正装置 |
| JPH09304043A (ja) * | 1996-05-14 | 1997-11-28 | Osaka Seimitsu Kikai Kk | 歯車の偏心量測定方法 |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2627542C1 (ru) * | 2016-10-26 | 2017-08-08 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Тверской государственный технический университет" | Способ измерения позиционного отклонения отверстий, координированных относительно центрального отверстия детали |
| CN108994398A (zh) * | 2018-09-05 | 2018-12-14 | 宜昌长机科技有限责任公司 | 齿轮加工柔性找正装置及方法 |
| CN108994398B (zh) * | 2018-09-05 | 2024-03-08 | 宜昌长机科技有限责任公司 | 齿轮加工柔性找正装置及方法 |
| CN112050713A (zh) * | 2020-09-09 | 2020-12-08 | 江苏太平洋齿轮传动有限公司 | 锥齿轮轴孔内端面与节锥顶点垂直距离偏差在线测量装置 |
| RU2775668C1 (ru) * | 2021-12-07 | 2022-07-06 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Тверской государственный технический университет" | Устройство для измерения позиционного отклонения отверстий, координированных относительно центрального отверстия детали |
| RU2775667C1 (ru) * | 2021-12-07 | 2022-07-06 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Тверской государственный технический университет" | Способ измерения позиционного отклонения отверстий, координированных в угловом направлении и относительно центрального отверстия детали |
| JP2024031150A (ja) * | 2022-08-25 | 2024-03-07 | ジヤトコ株式会社 | 測定用治具 |
| JP7822677B2 (ja) | 2022-08-25 | 2026-03-03 | ジヤトコ株式会社 | 測定用治具 |
| CN117308732A (zh) * | 2023-11-02 | 2023-12-29 | 金丰(中国)机械工业有限公司 | 一种分体式偏心齿轮的相位校正方法 |
| CN117308732B (zh) * | 2023-11-02 | 2024-04-12 | 金丰(中国)机械工业有限公司 | 一种分体式偏心齿轮的相位校正方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5533577B2 (ja) | 2014-06-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5533577B2 (ja) | 歯車の芯ズレ測定方法および芯ズレ測定装置 | |
| DE602005003012T2 (de) | Verfahren für die automatische Kalibrierung der Werkzeuge in einer Drehmaschine benutzt für die Herstellung von insbesondere Brillenlinsen | |
| JP6546355B1 (ja) | デフケースの加工機 | |
| TW201313380A (zh) | 機床、量測工件直徑的方法及其控制程序 | |
| US20110085865A1 (en) | Device and method for boring center hole of crankshaft | |
| JP2014195851A (ja) | デフケースの加工機 | |
| CN112658345A (zh) | 一种对称车铣复合加工棒状试样的装置及方法 | |
| CN115747435A (zh) | 航空小模数齿轮齿根超声滚压强化装置及方法 | |
| KR101530083B1 (ko) | 웜기어의 제작이 가능한 선반 및 이를 이용한 웜기어 가공 방법 | |
| KR101948787B1 (ko) | 풀다운 척의 공작물 클램핑장치 | |
| WO2012053356A1 (ja) | センタリング方法及び装置 | |
| JP5202179B2 (ja) | ねじ研削方法及びねじ研削盤 | |
| JP5423411B2 (ja) | 旋削装置および旋削方法 | |
| JP7398112B2 (ja) | 把持装置及び位置合わせ機構 | |
| JP2011242380A (ja) | 核燃料集合体の支持格子研削装置及びその研削方法 | |
| JP2010042483A (ja) | ねじ研削盤 | |
| JP2011242300A (ja) | 雌ねじの有効径測定装置 | |
| KR102265597B1 (ko) | 연삭에 의한 워크피스의 타깃 외부 윤곽을 측정 및 생성하는 방법 및 연삭기 | |
| JP2013226630A (ja) | 旋盤におけるワークの芯ずれ補正機構。 | |
| JP2008132561A (ja) | デフケース内面加工装置および加工方法 | |
| JP2018163032A (ja) | ボールねじの有効径測定装置及びシステム | |
| JP2012081491A (ja) | 転造加工方法 | |
| KR100972200B1 (ko) | 코크스 강도 측정장치 | |
| CN207900375U (zh) | 一种金属陶瓷冷锯圆锯片制造装置 | |
| CN106853595A (zh) | 一种对刀装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20131011 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140325 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140401 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 5533577 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140414 |
|
| LAPS | Cancellation because of no payment of annual fees |