JP2012104634A - 部品照合方法および部品実装システム - Google Patents

部品照合方法および部品実装システム Download PDF

Info

Publication number
JP2012104634A
JP2012104634A JP2010251523A JP2010251523A JP2012104634A JP 2012104634 A JP2012104634 A JP 2012104634A JP 2010251523 A JP2010251523 A JP 2010251523A JP 2010251523 A JP2010251523 A JP 2010251523A JP 2012104634 A JP2012104634 A JP 2012104634A
Authority
JP
Japan
Prior art keywords
component
slot
reel
verification
information
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2010251523A
Other languages
English (en)
Other versions
JP5641888B2 (ja
Inventor
Yukihisa Morita
幸寿 森田
Daisuke Nakayama
大輔 中山
Daisuke Kato
大輔 加藤
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Fuji Corp
Original Assignee
Fuji Machine Manufacturing Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Fuji Machine Manufacturing Co Ltd filed Critical Fuji Machine Manufacturing Co Ltd
Priority to JP2010251523A priority Critical patent/JP5641888B2/ja
Priority to PCT/JP2011/074385 priority patent/WO2012063624A1/ja
Priority to CN201180051876.3A priority patent/CN103190210B/zh
Publication of JP2012104634A publication Critical patent/JP2012104634A/ja
Application granted granted Critical
Publication of JP5641888B2 publication Critical patent/JP5641888B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • H—ELECTRICITY
    • H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
    • H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
    • H05K13/00—Apparatus or processes specially adapted for manufacturing or adjusting assemblages of electric components
    • H05K13/04—Mounting of components, e.g. of leadless components
    • H05K13/0417—Feeding with belts or tapes

Landscapes

  • Engineering & Computer Science (AREA)
  • Manufacturing & Machinery (AREA)
  • Microelectronics & Electronic Packaging (AREA)
  • Supply And Installment Of Electrical Components (AREA)

Abstract

【課題】効率的かつ低コストな部品照合が可能な部品照合方法および部品実装システムを提供すること。
【解決手段】特定されたスロット位置情報に基づいて部品の配置部品種情報を特定し、教示されたスロット位置情報に基づいて該スロット23におけるリール識別情報を読取り、該リール識別情報に基づき部品の読取部品種情報を特定し、読取部品種情報と配置部品種情報とを照合するようにしている。よって、部品照合を行う際にはリール23の識別情報以外の情報を読取る必要がなく、部品照合を効率的かつ低コストで行うことができる。
【選択図】図5

Description

本発明は、部品実装機の部品供給装置のスロットに装着されたフィーダに保持されたリールの部品照合方法および部品実装システムに関する。
例えば、特許文献1には、以下の部品照合方法(電子部品誤実装防止方法)が記載されている。この方法は、各フィーダ(カートリッジ)および各リール(部品リール)にフィーダの識別用バーコード(カートリッジ識別用バーコード)およびリールの識別用バーコード(部品識別用バーコード)を夫々貼着すると共に、各フィーダが装着されるスロット(カートリッジセット位置)の位置情報(マウンタアドレスナンバ)に夫々対応してスロットの識別用バーコード(マウンタアドレス識別用バーコード)を貼着する。
さらに、各フィーダ、各リールおよび各スロットの各識別用バーコードを、予め、制御装置(コンピュータ)の記憶部に関連付け情報として記憶しておく。そして、部品切れとなった際に対応するフィーダをスロットから取り外してリールを交換した後、各識別用バーコードを制御装置に接続されたバーコードリーダにより順次読み取って記憶部に記憶されている関連付け情報と照合し、制御装置の表示部に一致・不一致を表示し、不一致であれば正しくない部品を収容したテープが接続されていると判断する。
特開2000−68690号公報(段落番号0019,0026,0027、図1)
上述の部品照合方法では、フィーダの識別用バーコード、リールの識別用バーコードおよびスロットの識別用バーコードという複数の識別用バーコードをバーコードリーダにより順次読取る必要があるため、特に部品実装ラインで使用される全てのリールの部品照合を実行する必要がある場合は非常に時間が掛かっている。また、識別用バーコードをフィーダ、リールおよびスロットに貼付する必要があるため、高コストとなっている。
本発明は上記事情に鑑みてなされたものであり、その目的は、効率的かつ低コストな部品照合が可能な部品照合方法および部品実装システムを提供することにある。
上述した課題を解決するために、請求項1に係る発明の構成上の特徴は、部品実装機に装備され複数のスロットが直列に設けられた部品供給装置において、前記複数のスロットに着脱可能に装着されるフィーダに着脱可能に保持され多数の部品を収容したテープが巻回されたリールの部品照合方法であって、前記部品実装機の前記複数のスロットのうち、前記リールを保持した前記フィーダが装着されていて部品照合を行うべき前記スロットを特定するスロット特定工程と、前記特定されたスロットの位置を示すスロット位置情報に基づいて、前記特定されたスロットに配置されるべき前記部品の部品種を示す配置部品種情報を特定する配置部品種情報特定工程と、前記スロット位置情報を教示するスロット位置情報教示工程と、前記教示されたスロット位置情報に基づいて、前記特定されたスロットに装着された前記フィーダに保持された前記リールに付されたリール識別情報を読取るリール識別情報読取工程と、前記読取られたリール識別情報に基づいて、前記特定されたスロットに配置された前記部品の部品種を示す読取部品種情報を特定する読取部品種情報特定工程と、前記読取部品種情報と前記配置部品種情報とを照合する部品照合工程と、を備えたことである。
請求項2に係る発明の構成上の特徴は、請求項1に記載の部品照合方法において、前記スロット特定工程は、基板の搬送方向に複数台直列に配置された前記部品実装機のうちの一端側に配置された部品実装機から他端側に配置された部品実装機について、各部品実装機の前記部品供給装置の前記複数のスロットのうちの一端側のスロットから他端側のスロットについて各スロットを順次特定することである。
請求項3に係る発明の構成上の特徴は、請求項1又は2に記載の部品照合方法において、前記部品照合工程は、前記部品照合の結果が誤りである場合、エラーを報知することである。
請求項4に係る発明の構成上の特徴は、請求項1〜3の何れか一項に記載の部品照合方法において、前記部品照合工程は、前記部品照合の結果の正誤に応じて、該当する前記スロットに設けられた点灯装置に異なる色の表示を点灯することである。
請求項5に係る発明の構成上の特徴は、基板を基板搬送方向に搬送する基板搬送装置と、該基板搬送装置に隣接して配置された部品供給装置に直列に設けられた複数のスロットに着脱可能に装着されるフィーダに着脱可能に保持されるリールに巻回したテープに収容されている部品を部品実装ヘッドにより採取し、前記基板搬送装置により部品実装位置に搬送された前記基板上に装着する部品実装装置を少なくとも1台有する部品実装ラインと、前記部品実装ラインを制御する通信機能を有する制御装置と、少なくとも前記リールの識別情報を読取る読取部を有し、前記制御装置と通信可能な端末機と、を備えた部品実装システムであって、前記制御装置は、前記部品実装機の前記複数のスロットのうち、前記リールを保持した前記フィーダが装着されていて部品照合を行うべき前記スロットを特定するスロット特定手段と、前記特定されたスロットの位置を示すスロット位置情報に基づいて、前記特定されたスロットに配置されるべき前記部品の部品種を示す配置部品種情報を特定す読取る配置部品種情報特定手段と、前記スロット位置情報を前記端末機の表示部に表示するスロット位置情報表示手段と、前記表示されたスロット位置情報に基づいて前記端末機の読取部により読取られる、前記特定されたスロットに装着された前記フィーダに保持された前記リールに付された前記リール識別情報を前記端末機から入力するリール識別情報入力手段と、前記送信されたリール識別情報に基づいて、前記特定されたスロットに配置された前記部品の部品種を示す読取部品種情報を特定する読取部品種情報特定手段と、前記読取部品種情報と前記配置部品種情報とを照合する部品照合手段と、を有することである。
請求項6に係る発明の構成上の特徴は、請求項5に記載の部品照合システムにおいて、前記端末機は、表示部を有し、該表示部の画面上部に少なくとも制御装置の名称および前記部品実装ラインの名称を表示し、画面中央部に少なくとも前記スロットの位置情報および前記部品の配置部品種情報を表示し、前記部品照合の結果が正しいときは画面下部に該部品の配置部品種情報を表示し、全ての前記部品の照合が完了したときは現画面に重ねて照合完了を表示し、前記部品照合の結果が誤りであるときは現画面を切替えて全画面にエラーを表示することである。
請求項7に係る発明の構成上の特徴は、請求項5又は6に記載の部品実装システムにおいて、前記端末機は、無線通信機能を備えた携帯型情報端末機であることである。
請求項1に係る発明によれば、特定されたスロット位置情報に基づいて部品の配置部品種情報を特定し、教示されたスロット位置情報に基づいて該スロットにおけるリール識別情報を読取り、該リール識別情報に基づき部品の読取部品種情報を特定し、読取部品種情報と配置部品種情報とを照合するようにしている。よって、部品照合を行う際にはリールに付与されているリールの識別情報以外の情報を読取る必要がなく、部品照合を効率的かつ低コストで行うことができる。
請求項2に係る発明によれば、複数台直列に配置された部品実装機の一端側から他端側について、複数のスロットの一端側から他端側について各スロットを順次特定するようにしている。よって、現生産スケジュールは継続されるが作業者が交代する時、新規生産スケジュールが開始される時、現生産スケジュールが完了した時等に部品実装機の各スロットに装着されたフィーダに保持されているリールを纏めて部品照合する際の効率を向上させることができる。特に、作業者が交代する時に本部品照合を実行することにより、前作業者のスプライシングベリファイ忘れ等を発見することができ、責任の所在の明確化を図ることができる。
請求項3に係る発明によれば、部品照合の結果が誤りである場合、エラーを報知するようにしている。よって、作業者は誤ったリールがフィーダに保持されていることを確実に認知することができるので、誤ったリールを正しいリールに交換し、必要があれば該リールに巻回されているテープをスプライシングする作業を行うことができ、部品の誤実装の発生を防止することができる。
請求項4に係る発明によれば、部品照合の結果の正誤に応じて、該当するスロットに設けられた点灯装置に異なる色の表示を点灯するようにしている。よって、作業者は、誤ったリールが保持されているフィーダを確実に認知し、誤ったリールを正しいリールに交換し、必要があれば該リールに巻回されているテープをスプライシングする作業を行うことができ、部品の誤実装の発生を防止することができる。
請求項5に係る発明によれば、配置部品種情報特定手段は特定したスロット位置情報に基づいて部品の配置部品種情報を特定し、リール識別情報入力手段は特定したスロット位置情報に基づいて読取らせた該スロットにおけるリール識別情報を入力し、読取部品種情報特定手段は該リール識別情報に基づき部品の読取部品種情報を特定し、部品照合手段は読取部品種情報と配置部品種情報とを照合するようにしている。よって、部品照合を行う際にはリールに付与されているリールの識別情報以外の情報を読取る必要がなく、効率的かつ低コストな部品照合が可能な部品実装システムを構築できる。
請求項6に係る発明によれば、端末機の表示部には、部品照合の結果が正しいときは画面下部に該部品の配置部品種情報が表示されるので、作業者はリールの識別情報の読取り作業を続行してよいことを確実に認知することができる。また、全ての部品の照合が完了したときは現画面に重ねて照合完了が表示されるので、作業者は部品実装ラインにおける部品照合が確実に行われたことを認知することができる。また、部品照合の結果が誤りであるときは現画面を切替えて全画面にエラーが表示されるので、作業者は誤ったリールがフィーダに保持されていることを確実に認知することができる。
請求項7に係る発明によれば、端末機が無線通信機能を備えた携帯型情報端末機であるので、作業者の行動範囲が規制されることはなく、離れた場所においても部品照合を確実に行うことができる。
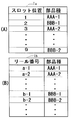
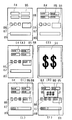
本発明に係る部品実装システムの一実施の形態を示す斜視図である。 図1の部品実装システムのフィーダおよびその周辺部を示す概略図である。 図1の部品実装システムの制御装置の主要部を示すブロック構成図である。 図1の部品実装システムの端末機を示す平面図である。 本発明に係る部品照合方法の一実施の形態を説明するためのフローチャートである。 (A),(B)は、本発明に係る部品照合方法に使用されるスロット位置と部品種との対応関係を示すテーブル構成例およびリール番号と部品種との対応関係を示すテーブル構成例を示す図である。 (A),(B),(C),(D),(E),(F)は、図4の端末機の表示部の表示項目例、必要情報を入力したときの表示例、照合対象情報が送信されてきたときの表示例、照合結果がエラーのときの表示例、照合結果が正しいときの表示例、照合が完了したときの表示例を示す図である。 本発明に係る第2の部品照合方法により防止可能な部品の誤実装の例を説明するための図である。
以下、本発明の実施の形態を図面に基づいて説明する。なお、以下の説明において、基板の搬送方向をX軸方向と称し、水平面内においてX軸方向に直角な方向をY軸方向と称し、X軸方向とY軸方向とに直角な方向をZ軸方向と称する。図1に示すように、部品実装システムは、基板搬送装置10と、部品供給装置20および部品装着装置40を有する部品実装機1をX軸方向に複数台(図1では2台示す)直列に配置して構成された部品実装ラインと、部品実装ラインを制御する制御装置60(図3参照)と、該制御装置60と通信可能な端末機80(図4参照)とから構成されている。なお、1台の部品実装機1で構成される部品実装システムに対しても本発明は適用可能である。
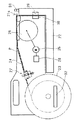
部品供給装置20には、フィーダ21を着脱可能に装着するスロット22(図2参照)がX軸方向に複数直列に設けられている。図2に示すように、フィーダ21には、多数の部品Pを間隔を有して一列に収容したテープ24が巻回されたリール23が着脱可能に保持されている。フィーダ21の内部には、テープ24をピッチ送りする駆動源となるモータ25によって駆動されるスプロケット26が回転可能に支承され、このスプロケット26にテープ24に形成された送り穴が係合されている。さらに、フィーダ21には、テープ24のスプライシング部(接続部)を検出するスプライシング検出装置27が設けられている。また、フィーダ21には、モータ25を制御するための制御部28が内蔵されている。
フィーダ21は、スロット22にスライド可能に係合されるようになっており、フィーダ21の差込み側の先端には、スロット22に設けられ制御装置60に接続された通信コネクタ29に接続可能な通信コネクタ30が設けられている。フィーダ21の通信コネクタ30は、フィーダ21がスロット22にスライドして装着されることにより、スロット22の通信コネクタ29に接続され、スロット22側からフィーダ21に電源が供給されるとともに、フィーダ21と制御装置60との間で必要な制御信号を送受信できるようになっている。
スロット22には、部品照合の結果の正誤に応じて異なる色の表示を点灯する点灯装置31が設けられている。この点灯装置31は、例えばLEDやランプ等の発光体を備え、制御装置60からの部品照合の結果信号により、例えば部品照合の結果が正しいときは青色、誤まりのときは赤色に発光するようになっている。リール23には、該リール23の識別情報を表わすバーコード32が貼付されている。このバーコード32は、端末機80によって読取られ、これによりリール23の識別情報が取得され、後述する制御装置60に送信されてRAM63に記憶される。
この部品供給装置20では、フィーダ21にリール23が保持され、スロット22にフィーダ21がスライド係合されると、リール23に巻回されたテープ24は、スプロケット26の回転によって1ピッチずつ送り出され、テープ24に収容された部品Pが、フィーダ21の先端部に設けられた部品供給位置21aに順次供給される。部品供給位置21aに供給された部品Pは、後述する部品装着装置40の吸着ノズル47に吸着され、基板搬送装置10によって部品実装位置に位置決めされた基板S上に装着される。そして、リール23に収容した部品Pの残量が少なくなると、スプライシングによって部品Pが補給される。
図1に示すように、基板搬送装置10は、一例として、2台の搬送装置11,12を並設したダブルコンベアタイプのものからなっている。搬送装置11,12は、部品装着装置40の基台41上にそれぞれ一対のガイドレール13a,13bを互いに平行に対向させてそれぞれ水平に並設し、これらガイドレール13a,13bによりそれぞれ案内される基板Sを支持して搬送する図略の一対のコンベアベルトを互いに対向させて並設して構成されている。また、基板搬送装置10には、所定位置に搬送された基板Sを持ち上げてクランプする図略のクランプ装置が設けられている。
この基板搬送装置10では、部品Pを実装する基板Sは、ガイドレール13a,13bにより案内されつつコンベアベルトによりX軸方向に部品実装位置まで搬送される。部品実装位置に搬送された基板Sは、クランプ装置によって部品装着位置に位置決めクランプされる。
図1に示すように、部品装着装置40は、XYロボットからなり、XYロボットは、基台41上に装架されて基板搬送装置10および部品供給装置20の上方に配設され、ガイドレール42に沿ってY軸方向に移動可能なY軸スライド43を備えている。Y軸スライド43は、Y軸サーボモータ44の出力軸に連結されたボールねじを有するボールねじ機構によってY軸方向に移動される。Y軸スライド43には、X軸スライド45がY軸方向と直交するX軸方向に移動可能に案内されている。Y軸スライド43にはX軸サーボモータ46が設置され、このX軸サーボモータ46の出力軸に連結された図略のボールねじ機構によってX軸スライド45がX軸方向に移動される。X軸スライド45上には、部品Pを吸着するZ軸方向に移動可能な吸着ノズル47を保持した部品装着ヘッド48が設けられている。また、X軸スライド45上には、基板認識用カメラ49が設けられている。また、基台41上には、部品認識用カメラ50が固定されている。
この部品装着装置40では、部品実装位置に位置決めされた基板S上に設けられた基板マークが、基板認識用カメラ49により検出される。そして、この基板マークの位置に基づいて部品装着ヘッド48がXY方向に位置補正される。また、吸着ノズル47に吸着された部品Pは、部品認識用カメラ50により部品供給装置20の部品供給位置21aから基板S上の所定位置に移動する途中で撮像され、吸着ノズル47の中心に対する部品Pの芯ずれ等が検出される。そして、この芯ずれ等に基づいて部品装着ヘッド48のXY方向等の移動量が補正さる。これにより、部品Pは基板S上の定められた座標位置に正確に装着される。
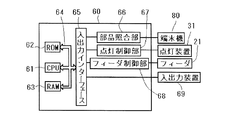
図3に示すように、制御装置60は、CPU61、ROM62、RAM63およびそれらを接続するバス64を備え、バス64には入出力インターフェース65が接続されている。この制御装置60は、部品実装ラインを制御する装置であるが、図3においては、部品供給装置20の制御系のみが示されている。すなわち、入出力インターフェース65には、端末機80との信号の送受信により部品照合プログラムを実行する部品照合部66、点灯装置31の点灯・消灯を制御する点灯制御部67、フィーダ21を駆動するフィーダ駆動部68等がそれぞれ接続されている。
制御装置60には、さらに、情報の入力を行うキーボードおよび情報等の表示を行う表示装置を備えた入出力装置69が接続されている。制御装置60のROM62には、部品照合プログラム、スロット22の位置情報と該スロット22に配置されるべき部品の部品種情報との対応関係を表すテーブルTa(図6(A)参照)、およびリール23の識別情報と該リール23に収容された部品の部品種情報との対応関係を表すテーブルTb(図6(B)参照)が保存されている。制御装置60のRAM63には、リール23の識別情報等が保存される。
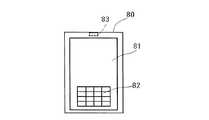
図4に示すように、端末機80は、バーコードの読取り機能を備えた携帯情報端末機(PDA)等であり、液晶等でなる表示部81と、該表示部81に表示可能なタッチキー等の入力部82(図4では表示されている状態)と、光学式の読取部83とを備えている。この端末機80は、制御装置60と無線もしくは有線により通信可能に構成されている。端末機80が無線通信機能を備えた携帯型情報端末機であるときは、作業者の行動範囲が規制されることはなく、離れた場所においても部品照合を確実に行うことができる。
表示部81には、図7(A)に示すように、画面上部の表示領域84に制御装置60の名称、表示領域85に部品実装ラインの名称が表示され、画面中央部の表示領域86に部品実装機1の配置情報、表示領域87にスロット22の位置情報、表示領域88に部品Pの配置部品種情報が表示され、画面下部の表示領域89に部品照合の結果が正しいときの該部品Pの配置部品種情報が表示されるようになっている。また、表示部81には、図7(F)に示すように、全ての部品Pの照合が完了したときは現画面に重ねた表示領域90に照合完了メッセージが表示され、図7(D)に示すように、部品照合の結果が誤りであるときは現画面を切替えて全画面の表示領域91にエラーメッセージが表示されるようになっている。
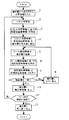
次に、部品照合方法について、図5に示すフローチャート、図6に示すテーブル構成例および図7に示す端末機80の表示部81の表示例を参照して説明する。制御装置60は、作業者により端末機80から送信される部品照合プログラムの起動信号を入力したら該プログラムを起動し、端末機80から送信される制御装置60の名称、部品照合を実施する部品実装ラインの名称等の必要情報を入力する(図5ステップ1)。制御装置60の名称等は、作業者の端末機80の入力部82の操作により入力され、部品実装ラインの名称は、作業者の端末機80の読取部83の操作により例えばライン先頭に貼付されているバーコードが読取られることにより入力される。制御装置60の名称および部品実装ラインの名称は、図7(B)に示すように、端末機80の表示部81の画面上部の表示領域84,85に夫々表示されるので、作業者は目視により内容を確認でき誤入力を防止できる。
ここで、制御装置60は、部品照合を実施する部品実装ラインを構成する複数台直列に配置された部品実装機1のうちの一端側に配置された部品実装機1から他端側に配置された部品実装機1について順次特定し、さらに各部品実装機1の複数のスロット22のうち一端側のスロット22から他端側のスロット22についてリール23を保持したフィーダ21が装着されたスロット22を順次特定するように設定されている。よって、制御装置60は、先ず、部品照合を実施する部品実装ラインを構成する複数台直列に配置された部品実装機1のうちの一端側に配置された部品実装機1、例えば最も基板搬送上流側に位置する部品実装機1を特定し、さらに該部品実装機1のリール23を保持したフィーダ21が装着された複数のスロット22のうち一端側のスロット22、例えば最も基板搬送上流側に位置するスロット22を特定する(図5ステップ2、(本発明の「スロット特定工程」、「スロット特定手段」に相当する))。
そして、特定したスロット22の位置情報および該スロット22に配置されるべき部品の配置部品種情報を図6(A)のスロット位置情報と部品種情報との対応関係を表すテーブルTaに基づいて特定する(図5ステップ3、(本発明の「配置部品種情報特定工程」、「配置部品種情報特定手段」に相当する))。例えば、特定したスロット22の位置が“1”であるとき、部品種は“AAA−1”と特定される。このとき、テーブルTaには、現生産スケジュールで使用される部品を収容したリール23を保持したフィーダ21が装着されたスロット22の位置情報に対応する部品種情報のみが書き込まれ、次生産スケジュール等で使用される部品を収容したリール23を保持したフィーダ21が装着されたスロット22の位置情報に対応する部品種情報は何も書込まれていないため該スロット22はパスされるようになっている。
制御装置60は、特定したスロット22の位置情報および部品の配置部品種情報を端末機80に送信して端末機80の表示部81に表示させる(図5ステップ4、(本発明の「スロット位置情報教示工程」、「スロット位置情報表示手段」に相当する))。このスロット22の位置情報および部品の配置部品種情報は、図7(C)に示すように、端末機80の表示部81の画面中央部の表示領域87,88に夫々表示されて作業者に報知される。なお、スロット22の位置情報は作業者に教示できれば端末機80の表示部81に表示することのみに限定されず、例えばスロット22やフィーダ21に予め設けたLED等の点灯手段を点灯させてスロット22の位置を作業者に教示するように構成してもよい。ここで、作業者は、端末機80の表示部81に表示されたスロット22の位置情報に従って、該位置情報に対応する位置に配置されたスロット22に装着されたフィーダ21に保持されたリール23に貼着されたバーコード32の識別情報を端末機80の読取部83により読取らせる(図5ステップ5、(本発明の「リール識別情報読取工程」に相当する))。
制御装置60は、端末機80から送信される読取られたリール23の識別情報を入力し(本発明の「リール識別情報入力手段」に相当する)、図6(B)のリール識別情報と部品種情報との対応関係を表すテーブルTbに基づいて端末機80の表示部81に表示されたスロット22の位置情報に対応する位置に配置されたスロット22に配置された部品の読取部品種情報を特定する(図5ステップ6、(本発明の「読取部品種情報特定工程」、「読取部品種情報特定手段」に相当する))。例えば、読取れらたリール23の識別番号が“a−1”であるとき、部品種は“AAA−1”と読取られる。そして、読取部品種情報と配置部品種情報とを照合し(図5ステップ7、(本発明の「部品照合工程」、「部品照合手段」に相当する))、両部品種情報が一致しているか否かを判断する(図5ステップ8)。
制御装置60は、読取部品種情報と配置部品種情報とが一致していないと判断したときは、端末機80にエラー信号を送信して端末機80の表示部81にエラーメッセージを表示させる(図5ステップ9)。このエラーメッセージは、図7(D)に示すように、端末機80の表示部81の現画面が切替えられて全画面の表示領域91に表示されて作業者に報知される。これにより、作業者は誤ったリール23がフィーダ21に保持されていることを確実に認知することができるので、誤ったリール23を正しいリール23に交換し、必要があれば該リール23に巻回されているテープ24をスプライシングする作業を行うことができ、部品の誤実装の発生を防止することができる。
さらに、このとき点灯装置31を点灯して赤色に発光させて作業者に報知する。これにより、作業者は誤ったリール23が保持されているフィーダ21を確実に認知し、誤ったリール23を正しいリールに交換し、必要があれば正しいリールに巻回されているテープをスプライシングする作業を行うことができ、部品の誤実装の発生を防止することができる。そして、ステップ5に戻って交換したリール23の識別情報を端末機80の読取部83により読取らせ、上述のステップ6以降の処理を実行する。
一方、ステップ8において、制御装置60は、読取部品種情報と配置部品種情報とが一致していると判断したときは、一致した該部品種情報を端末機80に送信して端末機80の表示部81に表示させる(図5ステップ10)。この部品種情報は、図7(E)に示すように、端末機80の表示部81の画面下部の表示領域89に表示されて作業者に報知される。これにより、作業者はリール23の識別情報の読取り作業を続行してよいことを確実に認知することができる。さらに、このとき点灯装置31を点灯して青色に発光させて作業者に報知する。これにより、作業者は正しいリール23が保持されているフィーダ21を確実に認知することができる。そして、部品照合が終了した部品が部品実装ライン内で最後の部品照合の対象部品であるか否かを判断する(図5ステップ11)。
ここで、部品実装ライン内で最後の部品照合の対象部品とは、部品実装ラインを構成する複数台直列に配置された部品実装機1のうちの他端側に配置された部品実装機1、すなわち本例では最も基板搬送下流側に位置する部品実装機1であって、該部品実装機1のリール23を保持したフィーダ21が装着された複数のスロット22のうち他端側のスロット22、すなわち本例では最も基板搬送下流側に位置するスロット22に装着されたフィーダ21に保持されたリール23の部品をいう。
制御装置60は、部品照合が終了した部品が最後の部品照合の対象部品でないと判断したときは、ステップ2に戻って部品照合が終了したリール23より基板搬送下流側に位置する次のリール23を保持したフィーダ21が装着されたスロット22を選択し、上述のステップ3以降の処理を実行する。一方、ステップ11において、制御装置60は、部品照合が終了した部品が最後の部品照合の対象部品であると判断したときは、端末機80に照合完了信号を送信して端末機80の表示部81に照合完了メッセージを表示させ(図5ステップ12)、全ての処理を終了する。この照合完了メッセージは、図7(F)に示すように、端末機80の表示部81の現画面に重ねた表示領域90に表示されて作業者に報知される。これにより、作業者は部品実装ラインにおける部品照合が確実に行われたことを認知することができる。
以上のように、本実施形態の部品実装方法および部品実装システムによれば、特定されたスロット位置情報に基づいて部品の配置部品種情報を特定し、教示されたスロット位置情報に基づいて該スロット23におけるリール識別情報を読取り、該リール識別情報に基づき部品の読取部品種情報を読取り、読取部品種情報と配置部品種情報とを照合するようにしているので、部品照合を行う際にはリール23に貼付されているバーコードの識別情報以外の情報を読取る必要がなく、部品照合を効率的かつ低コストで行うことができる。
また、複数台直列に配置された部品実装機1の基板搬送上流側から下流側について、複数のスロット22の基板搬送上流側から下流側について各スロット22の位置情報を端末機80の表示部81に順次表示するようにしているので、現生産スケジュールは継続されるが作業者が交代する時、新規生産スケジュールが開始される時、現生産スケジュールが完了した時等に部品実装機の各スロット22に装着されたフィーダ21に保持されているリール23を纏めて部品照合する際の効率を向上させることができる。なお、複数台直列に配置された部品実装機1の基板搬送下流側から上流側について、複数のスロット22の基板搬送下流側から上流側について各スロットの位置情報を端末機80の表示部81に順次表示するようにしてもよく、また、複数の部品実装機1および複数のスロット22の位置情報について任意の順に端末機80の表示部81に順次表示するようにしてもよい。
また、本実施形態の部品照合方法は、特に、現生産スケジュールは継続されるが作業者が交代する時に実行することにより、以下に説明するような場合に効果的である。部品実装機1においては、フィーダ21に取付けたリール23に収容された部品Pの残量が少なくなると、同じ種類の部品Pを収容した別のリール23に巻回したテープ24を、残量が少なくなったテープ24に接続するスプライシングを行い、かかるスプライシングによって部品Pを補給し、部品Pの供給作業を継続して行えるようにしている。かかるスプライシング時においては、通常正しい部品Pを収容したテープ24が接続されたかどうかをチェックする、いわゆるスプライシングベリファイを実行して部品の誤実装を防止している。
ところが、例えば、スロット位置“1”のスロット22に装着されているフィーダ21に取付けられている部品種“AAA−1”の部品Pを収容したリール番号“a−1”のリール23に巻回したテープ24に、部品種“BBB−1”の部品Pを収容したリール番号“b−1”のリール23に巻回したテープ24を誤ってスプライシングしてしまい、さらにスプライシングベリファイを忘れた場合は以下の問題が発生する。
すなわち、現生産スケジュールが完了した時点で、部品種“BBB−1”の部品Pを収容したテープ24の先に部品種“AAA−1”の部品Pを収容したテープ24が残ってしまい、そのまま作業者が交代して現生産スケジュールを継続すると、部品種“BBB−1”の部品Pを実装するつもりが部品種“AAA−1”の部品Pが実装されることになり、部品Pの誤実装が発生する。しかし、本実施形態の部品照合方法を作業者が交代する時に実行することにより、部品種“AAA−1”の部品Pを収容したテープ24に部品種“BBB−1”の部品Pを収容したテープ24をスプライシングしたことを検出できるため、上述のような部品Pの誤実装を防止できる。そして、前作業者のスプライシングベリファイ忘れ等を発見することができ、責任の所在の明確化を図ることができる。
本実施形態の部品照合方法は、全スロット22に対して実行するため、少数のスロットにおけるスプライシング時に実行することは時間ロスとなる。そこで、スプライシング時に有効な第2の部品照合方法について説明する。スプライシング完了後、テープ24のスプライシング部(接続部)がスプライシング検出装置27で検出されてから部品供給位置21aに到達して部品Pが切替わるまでは所定の時間を要する。そこで、テープ24のスプライシング部がスプライシング検出装置27で検出された時点で、フィーダ21に現在保持されているリール23の識別情報を読取るように端末機80の表示部81に表示する。
そして、フィーダ21に現在保持されているリール23の識別情報の読取りが行われずにスプライシング部が部品供給位置21aに到達した場合、又はフィーダ21に現在保持されているリール23の識別情報が読取られたが部品種情報がスプライシング前後で異なっていた場合は、端末機80にエラー信号を送信して端末機80の表示部81にエラーメッセージを表示させ、点灯装置31を点灯して赤色に発光させ、さらにモータ25を停止させてスプロケット26を回転停止させテープ24の送りを停止させる。これにより、以下に説明する3つのケースの部品Pの誤実装を防止できる。
第1のケースとして、例えば、図8に示すように、スロット位置“5”のスロット22aに装着されているフィーダ21aには、部品種“AAA−1”の部品Pを収容したリール番号“a−5”のリール23aが取付けられ、その隣のスロット位置“6”のスロット22bに装着されているフィーダ21bには、部品種“AAA−2(AAA−1と同じ部品種)”の部品Pを収容したリール番号“a−6”のリール23bが取付けられているとする。そして、リール番号“a−6”のリール23bの識別情報を読取った後、未装着の部品種“AAA−1”の部品Pを収容したリール番号“a−51”のリール23cの識別情報を読取る。
しかし、そのリール番号“a−51”のリール23cに巻回したテープ24cをリール番号“a−5”のリール23aに巻回したテープ24aにスプライシングしてしまい、リール番号“a−6”のリール23bに巻回したテープ24bには部品種AAA−1,2とは異なる部品種“BBB−1”の部品Pを収容したリール番号“b−5”のリール23dに巻回したテープ24dを誤ってスプライシングし、スプライシングベリファイを忘れた場合は以下の問題が発生する。
すなわち、制御装置60は、リール番号“a−51”のリール23cの識別情報を読取った時点で、スロット位置“6”のスロット22bのフィーダ21bには正しいリール23cが装着されたと認識してしまう。ところが、実際には、スロット位置“6”のスロット22bのフィーダ21bのリール番号“a−6”のリール23bに巻回したテープ24bには、部品種“BBB−1”の部品Pを収容したリール番号“b−5”のリール23dに巻回したテープ24dがスプライシングされているため、現生産スケジュールを続行すると、部品種“AAA−2”の部品Pを実装するつもりが部品種“BBB−1”の部品Pが実装されることになり、部品Pの誤実装が発生する。
しかし、上述の第2の部品照合方法を実行することにより、スロット位置“6”のスロット22bに装着されているフィーダ21bに取付けられているリール23bのテープ24bには部品種“BBB−1”の部品Pを収容したリール番号“b−5”のリール23dのテープ24dがスプライシングされていることを検出できるため、上述のような部品Pの誤実装を防止できる。また、このような部品Pの誤実装を防止する別の方法としては、隣接するスロット22に装着されるフィーダ21には、同じ部品種の部品Pを収納したテープ24が巻回されたリール23を取付けないようにする。この方法によっても上述のような部品Pの誤実装を防止できる。
また、第2のケースとして、例えば、フィーダ21に取付けられている部品種“AAA−1”の部品Pを収容したリール番号“a−1”のリール23に巻回したテープ24にスプライシングを行う予定の部品種“AAA−2(AAA−1と同じ部品種)”の部品Pを収容したリール番号“a−2”のリール23の識別情報を読取る。しかし、実際には部品種“BBB−1”の部品Pを収容したリール番号“b−1”のリール23に巻回したテープ24を誤ってスプライシングしてしまった場合も、部品Pの誤実装が発生するが、上述の第2の部品照合方法を実行することにより、上記リール番号“b−1”のリール23のテープ24がスプライシングされていることを検出できるため、上述のような部品Pの誤実装を防止できる。
また、第3のケースとして、例えば、フィーダ21に取付けられている部品種“AAA−1”の部品Pを収容したリール番号“a−1”のリール23に巻回したテープ24にスプライシングを行う予定の部品種“AAA−2(AAA−1と同じ部品種)”の部品Pを収容したリール番号“a−2”のリール23の識別情報を読取るが、スプライシングを忘れてしまう。そして、実際には部品種“BBB−1”の部品Pを収容したリール番号“b−1”のリール23に巻回したテープ24を誤ってスプライシングし、スプライシングベリファイを忘れた場合も、部品Pの誤実装が発生するが、上述の第2の部品照合方法を実行することにより、上記リール番号“b−1”のリール23のテープ24がスプライシングされていることを検出できるため、上述のような部品Pの誤実装を防止できる。
1・・・部品実装機、10・・・基板搬送装置、20・・・部品供給装置、21・・・フィーダ、22・・・スロット、23・・・リール、24・・・テープ、27・・・スプライシング検査装置、31・・・点灯装置、32…バーコード、40・・・部品供給装置、60・・・制御装置、66・・・部品照合部、80・・・端末機、81・・・表示部、83・・・読取部、84〜91・・・表示領域。

Claims (7)

  1. 部品実装機に装備され複数のスロットが直列に設けられた部品供給装置において、前記複数のスロットに着脱可能に装着されるフィーダに着脱可能に保持され多数の部品を収容したテープが巻回されたリールの部品照合方法であって、
    前記部品実装機の前記複数のスロットのうち、前記リールを保持した前記フィーダが装着されていて部品照合を行うべき前記スロットを特定するスロット特定工程と、
    前記特定されたスロットの位置を示すスロット位置情報に基づいて、前記特定されたスロットに配置されるべき前記部品の部品種を示す配置部品種情報を特定する配置部品種情報特定工程と、
    前記スロット位置情報を教示するスロット位置情報教示工程と、
    前記教示されたスロット位置情報に基づいて、前記特定されたスロットに装着された前記フィーダに保持された前記リールに付されたリール識別情報を読取るリール識別情報読取工程と、
    前記読取られたリール識別情報に基づいて、前記特定されたスロットに配置された前記部品の部品種を示す読取部品種情報を特定する読取部品種情報特定工程と、
    前記読取部品種情報と前記配置部品種情報とを照合する部品照合工程と、を備えたことを特徴とする部品照合方法。
  2. 請求項1に記載の部品照合方法において、
    前記スロット特定工程は、基板の搬送方向に複数台直列に配置された前記部品実装機のうちの一端側に配置された部品実装機から他端側に配置された部品実装機について、各部品実装機の前記部品供給装置の前記複数のスロットのうちの一端側のスロットから他端側のスロットについて各スロットを順次特定することを特徴とする部品照合方法。
  3. 請求項1又は2に記載の部品照合方法において、
    前記部品照合工程は、前記部品照合の結果が誤りである場合、エラーを報知することを特徴とする部品照合方法。
  4. 請求項1〜3の何れか一項に記載の部品照合方法において、
    前記部品照合工程は、前記部品照合の結果の正誤に応じて、該当する前記スロットに設けられた点灯装置に異なる色の表示を点灯することを特徴とする部品照合方法。
  5. 基板を基板搬送方向に搬送する基板搬送装置と、
    該基板搬送装置に隣接して配置された部品供給装置に直列に設けられた複数のスロットに着脱可能に装着されるフィーダに着脱可能に保持されるリールに巻回したテープに収容されている部品を部品実装ヘッドにより採取し、前記基板搬送装置により部品実装位置に搬送された前記基板上に装着する部品実装装置を少なくとも1台有する部品実装ラインと、
    前記部品実装ラインを制御する通信機能を有する制御装置と、
    少なくとも前記リールの識別情報を読取る読取部を有し、前記制御装置と通信可能な端末機と、を備えた部品実装システムであって、
    前記制御装置は、
    前記部品実装機の前記複数のスロットのうち、前記リールを保持した前記フィーダが装着されていて部品照合を行うべき前記スロットを特定するスロット特定手段と、
    前記特定されたスロットの位置を示すスロット位置情報に基づいて、前記特定されたスロットに配置されるべき前記部品の部品種を示す配置部品種情報を特定する配置部品種情報特定手段と、
    前記スロット位置情報を前記端末機の表示部に表示するスロット位置情報表示手段と、
    前記表示されたスロット位置情報に基づいて前記端末機の読取部により読取られる、前記特定されたスロットに装着された前記フィーダに保持された前記リールに付された前記リール識別情報を前記端末機から入力するリール識別情報入力手段と、
    前記送信されたリール識別情報に基づいて、前記特定されたスロットに配置された前記部品の部品種を示す読取部品種情報を特定する読取部品種情報特定手段と、
    前記読取部品種情報と前記配置部品種情報とを照合する部品照合手段と、を有することを特徴とする部品実装システム。
  6. 請求項5に記載の部品照合システムにおいて、
    前記端末機は、表示部を有し、該表示部の画面上部に少なくとも前記制御装置の名称および前記部品実装ラインの名称を表示し、画面中央部に少なくとも前記スロット位置情報および前記配置部品種情報を表示し、画面下部に前記読取部品種情報を表示し、全ての前記部品の照合が完了したときは現画面に重ねて照合完了を表示し、前記部品照合の結果が誤りであるときは現画面を切替えて全画面にエラーを表示することを特徴とする部品照合システム。
  7. 請求項5又は6に記載の部品実装システムにおいて、
    前記端末機は、無線通信機能を備えた携帯型情報端末機であることを特徴とする部品実装システム。
JP2010251523A 2010-11-10 2010-11-10 部品照合方法および部品実装システム Active JP5641888B2 (ja)

Priority Applications (3)

Application Number Priority Date Filing Date Title
JP2010251523A JP5641888B2 (ja) 2010-11-10 2010-11-10 部品照合方法および部品実装システム
PCT/JP2011/074385 WO2012063624A1 (ja) 2010-11-10 2011-10-24 部品照合方法および部品実装システム
CN201180051876.3A CN103190210B (zh) 2010-11-10 2011-10-24 元件核对方法及元件安装系统

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2010251523A JP5641888B2 (ja) 2010-11-10 2010-11-10 部品照合方法および部品実装システム

Publications (2)

Publication Number Publication Date
JP2012104634A true JP2012104634A (ja) 2012-05-31
JP5641888B2 JP5641888B2 (ja) 2014-12-17

Family

ID=46050776

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2010251523A Active JP5641888B2 (ja) 2010-11-10 2010-11-10 部品照合方法および部品実装システム

Country Status (3)

Country Link
JP (1) JP5641888B2 (ja)
CN (1) CN103190210B (ja)
WO (1) WO2012063624A1 (ja)

Cited By (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2013186861A1 (ja) * 2012-06-12 2013-12-19 富士機械製造株式会社 部品実装ライン
WO2014041686A1 (ja) * 2012-09-14 2014-03-20 富士機械製造株式会社 生産計画決定システム
JP2015185634A (ja) * 2014-03-24 2015-10-22 パナソニックIpマネジメント株式会社 部品露出機構の照合方法および照合システム
JP2015185633A (ja) * 2014-03-24 2015-10-22 パナソニックIpマネジメント株式会社 部品実装装置における部品露出機構の照合方法および照合システム
WO2019030818A1 (ja) * 2017-08-08 2019-02-14 株式会社Fuji 製造システムおよび製造システムの制御方法
WO2020194710A1 (ja) * 2019-03-28 2020-10-01 株式会社Fuji 管理装置および実装システム

Families Citing this family (12)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN105474774B (zh) * 2013-08-09 2019-03-19 株式会社富士 显示电子元件安装机所使用的数据的装置
JP6097938B2 (ja) * 2014-01-27 2017-03-22 パナソニックIpマネジメント株式会社 部品照合方法および部品照合システム
US10721849B2 (en) * 2014-07-28 2020-07-21 Fuji Corporation Component data handling device and component mounting system
CN108370661B (zh) * 2015-12-24 2020-04-28 雅马哈发动机株式会社 元件供给装置、表面安装机
JP6704451B2 (ja) * 2016-06-21 2020-06-03 株式会社Fuji スプライシングユニット
WO2018083752A1 (ja) * 2016-11-02 2018-05-11 株式会社Fuji 部品供給システム
US11490552B2 (en) 2016-11-09 2022-11-01 Yamaha Hatsudoki Kabushiki Kaisha Component verification system
WO2019187009A1 (ja) * 2018-03-30 2019-10-03 ヤマハ発動機株式会社 部品補給管理装置、部品実装システムおよび部品収納部材の使用履歴の管理方法
CN111273755A (zh) * 2018-12-04 2020-06-12 沃尔缇夫能源系统公司 一种槽位设置方法及装置
CN112055529B (zh) * 2019-06-06 2022-04-05 深圳市瑞微智能有限责任公司 一种用于smt贴片机的上料方法及上料组件
CN111806989A (zh) * 2020-07-04 2020-10-23 荣旗工业科技(苏州)股份有限公司 一种贴片供料器的检测装置、检测方法及其检测系统
CN114400141B (zh) * 2022-01-21 2025-01-07 新华都特种电气股份有限公司 变压器绕组生产设备及变压器绕组生产设备的控制方法

Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2003071660A (ja) * 2001-09-03 2003-03-12 Matsushita Electric Ind Co Ltd 材料交換監視方法及びシステム
JP2009064902A (ja) * 2007-09-05 2009-03-26 Yamaha Motor Co Ltd 実装機の部品フィーダー管理システム、実装機、部品供給台および部品フィーダー
JP2009130161A (ja) * 2007-11-26 2009-06-11 Panasonic Corp 部品照合システムおよび部品照合方法

Family Cites Families (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP4545488B2 (ja) * 2004-05-31 2010-09-15 ヤマハ発動機株式会社 実装機
JP2009044094A (ja) * 2007-08-10 2009-02-26 Hitachi Kokusai Electric Inc リール部品実装システム
JP4831095B2 (ja) * 2008-03-07 2011-12-07 パナソニック株式会社 部品残数管理方法および部品残数管理装置

Patent Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2003071660A (ja) * 2001-09-03 2003-03-12 Matsushita Electric Ind Co Ltd 材料交換監視方法及びシステム
JP2009064902A (ja) * 2007-09-05 2009-03-26 Yamaha Motor Co Ltd 実装機の部品フィーダー管理システム、実装機、部品供給台および部品フィーダー
JP2009130161A (ja) * 2007-11-26 2009-06-11 Panasonic Corp 部品照合システムおよび部品照合方法

Cited By (14)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2013186861A1 (ja) * 2012-06-12 2013-12-19 富士機械製造株式会社 部品実装ライン
JPWO2013186861A1 (ja) * 2012-06-12 2016-02-01 富士機械製造株式会社 部品実装ライン
WO2014041686A1 (ja) * 2012-09-14 2014-03-20 富士機械製造株式会社 生産計画決定システム
JPWO2014041686A1 (ja) * 2012-09-14 2016-08-12 富士機械製造株式会社 生産計画決定システム
JP2015185634A (ja) * 2014-03-24 2015-10-22 パナソニックIpマネジメント株式会社 部品露出機構の照合方法および照合システム
JP2015185633A (ja) * 2014-03-24 2015-10-22 パナソニックIpマネジメント株式会社 部品実装装置における部品露出機構の照合方法および照合システム
WO2019030818A1 (ja) * 2017-08-08 2019-02-14 株式会社Fuji 製造システムおよび製造システムの制御方法
JPWO2019030818A1 (ja) * 2017-08-08 2019-12-12 株式会社Fuji 製造システムおよび製造システムの制御方法
CN111034385A (zh) * 2017-08-08 2020-04-17 株式会社富士 制造系统及制造系统的控制方法
CN111034385B (zh) * 2017-08-08 2021-02-12 株式会社富士 制造系统及制造系统的控制方法
WO2020194710A1 (ja) * 2019-03-28 2020-10-01 株式会社Fuji 管理装置および実装システム
JPWO2020194710A1 (ja) * 2019-03-28 2020-10-01
JP7249403B2 (ja) 2019-03-28 2023-03-30 株式会社Fuji 管理装置および実装システム
US12120826B2 (en) 2019-03-28 2024-10-15 Fuji Corporation Management apparatus and mounting system

Also Published As

Publication number Publication date
CN103190210B (zh) 2016-03-02
CN103190210A (zh) 2013-07-03
WO2012063624A1 (ja) 2012-05-18
JP5641888B2 (ja) 2014-12-17

Similar Documents

Publication Publication Date Title
JP5641888B2 (ja) 部品照合方法および部品実装システム
JP5641889B2 (ja) スプライシング誤作業防止方法
US9801318B2 (en) Component verification method and component verification system
US9310789B2 (en) Component verification method and component verification system
US10285319B2 (en) Component mounting line management device
US10130019B2 (en) Feeder component type determination method and feeder component type determination device
KR102061155B1 (ko) 셋업 지원 장치, 부품 실장기, 셋업 지원 방법
CN103857272A (zh) 电子元件安装装置中的载带设置正否判定系统及方法
CN101167417B (zh) 电子元件载带封装及电子元件馈送设备
JP2012043886A (ja) 部品照合方法および装置
JP5027101B2 (ja) 電子部品装着方法及び電子部品装着装置
JP4224286B2 (ja) 電子回路部品供給方法および供給システム、ならびに電子回路部品装着システム
JP6250876B2 (ja) スプライシング誤作業検出装置
JP6427757B2 (ja) 部品露出機構の照合方法および照合システム
JP4317581B2 (ja) 電子回路部品装着システム
US12298747B2 (en) Operation state display device and operation state display method for setup changing in board manufacturing
JP2012142519A (ja) 部品補給時の案内装置
JP7403654B2 (ja) 電子部品装着機及び電子部品装着機の制御方法
JP4728163B2 (ja) 部品供給装置
JP4218661B2 (ja) 電子部品供給装置、電子部品実装装置、電子部品供給装置における部品情報管理方法および電子部品実装装置における部品情報管理方法
WO2016203637A1 (ja) 部品実装システム
JP2018018959A (ja) 部品供給システムおよび部品供給方法
JP2018018958A (ja) スプライシング装置およびスプライシング方法
JP2006327591A (ja) 電子部品供給用のキャリアテープパッケージ

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20131021

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20140401

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20140522

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20141007

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20141028

R150 Certificate of patent or registration of utility model

Ref document number: 5641888

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

S533 Written request for registration of change of name

Free format text: JAPANESE INTERMEDIATE CODE: R313533

R350 Written notification of registration of transfer

Free format text: JAPANESE INTERMEDIATE CODE: R350

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250