JP2012104794A - 放熱基板及びその製造方法 - Google Patents
放熱基板及びその製造方法 Download PDFInfo
- Publication number
- JP2012104794A JP2012104794A JP2011023669A JP2011023669A JP2012104794A JP 2012104794 A JP2012104794 A JP 2012104794A JP 2011023669 A JP2011023669 A JP 2011023669A JP 2011023669 A JP2011023669 A JP 2011023669A JP 2012104794 A JP2012104794 A JP 2012104794A
- Authority
- JP
- Japan
- Prior art keywords
- substrate
- metal layer
- heat dissipation
- anodized
- metal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images






Classifications
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W40/00—Arrangements for thermal protection or thermal control
- H10W40/20—Arrangements for cooling
- H10W40/25—Arrangements for cooling characterised by their materials
- H10W40/255—Arrangements for cooling characterised by their materials having a laminate or multilayered structure, e.g. direct bond copper [DBC] ceramic substrates
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W40/00—Arrangements for thermal protection or thermal control
- H10W40/70—Fillings or auxiliary members in containers or in encapsulations for thermal protection or control
- H10W40/77—Auxiliary members characterised by their shape
- H10W40/778—Auxiliary members characterised by their shape in encapsulations
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W70/00—Package substrates; Interposers; Redistribution layers [RDL]
- H10W70/40—Leadframes
- H10W70/464—Additional interconnections in combination with leadframes
- H10W70/468—Circuit boards
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W70/00—Package substrates; Interposers; Redistribution layers [RDL]
- H10W70/60—Insulating or insulated package substrates; Interposers; Redistribution layers
- H10W70/67—Insulating or insulated package substrates; Interposers; Redistribution layers characterised by their insulating layers or insulating parts
- H10W70/68—Shapes or dispositions thereof
- H10W70/6875—Shapes or dispositions thereof being on a metallic substrate, e.g. insulated metal substrates [IMS]
Landscapes
- Insulated Metal Substrates For Printed Circuits (AREA)
- Cooling Or The Like Of Semiconductors Or Solid State Devices (AREA)
- Structure Of Printed Boards (AREA)
- Resistance Heating (AREA)
Abstract
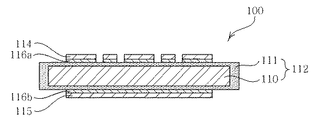
【解決手段】本発明は放熱基板及びその製造方法に関し、本発明による放熱基板100は、金属基板110の全面に陽極酸化膜111が形成された陽極酸化基板112、前記陽極酸化基板112の一面に形成された回路パターン114、及び前記陽極酸化基板の他面に形成された金属層115を含んで、前記陽極酸化基板112の他面に形成された金属層115は、前記陽極酸化基板112の一面に形成された回路パターン114の面積と同一の面積を有し、前記陽極酸化基板112の縁の内側に存在することを特徴とする。
【選択図】図1
Description
まず、陽極酸化工法を利用してアルミニウムの一面または全面に陽極酸化膜を形成する。
次に、アルミニウムの上面に形成された陽極酸化膜にメッキ層を形成し、これを加工して回路パターンを形成する。以後、前記回路パターンは発熱素子と電気的に連結され、アルミニウムの下面に形成された陽極酸化膜(アルミニウムの上面にのみ陽極酸化膜を形成した場合にはアルミニウム自体の下面になる)は放熱板と連結されて、発熱素子から発生した熱がアルミニウム及び放熱板を介して外部に放出される。従って、放熱基板上に形成された発熱素子は高い熱を効果的に放出することができて、これにより、発熱素子の性能が低下する問題点は解決することができた。
ここで、前記陽極酸化基板の他面に形成された金属層は、前記陽極酸化基板の一面に形成された回路パターンの面積と同一の面積を有することを特徴とする。
また、前記金属層の厚さは10μm以上1mm以下であることを特徴とする。
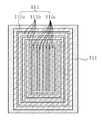
また、前記金属層は複数個のバー(bar)が互いに平行に配置された形状を有することを特徴とする。
また、前記金属層はスパイラル(spiral)形状を有することを特徴とする。
また、前記金属層は陽極酸化基板の他面のうち縁の内側にのみ形成されたことを特徴とする。
また、前記金属層は銅で形成されたことを特徴とする。
また、前記放熱基板は、前記陽極酸化基板の一面と回路パターンとの間または前記陽極酸化基板の他面と前記金属層との間にシード層をさらに含むことを特徴とする。
また、前記陽極酸化基板の一面に形成された回路パターンは発熱素子に連結され、前記陽極酸化基板の他面に形成された金属層は放熱板に連結されたことを特徴とする。
ここで、前記放熱基板の製造方法は、前記(A)段階の後に、(A')無電解メッキまたはスパッタリング工程を利用してシード層を形成する段階をさらに含むことを特徴とする。
また、前記メッキ層及び前記金属層を同時に形成することを特徴とする。
また、前記陽極酸化基板の他面に形成された金属層の面積が前記陽極酸化基板の一面に形成された回路パターンの面積と同一であるように、前記金属層をパターニングする段階をさらに含むことを特徴とする。
また、前記金属基板はアルミニウムで形成され、前記陽極酸化膜はアルミナで形成されたことを特徴とする。
また、前記金属層は銅で形成されることを特徴とする。
本発明の詳細な説明に先立ち、本明細書及び請求範囲に用いられた用語や単語は通常的かつ辞書的な意味に解釈されてはならず、発明者が自らの発明を最善の方法で説明するために用語の概念を適切に定義することができるという原則に従って本発明の技術的思想にかなう意味と概念に解釈されるべきである。
また、本発明は、陽極酸化基板の下面に加えられた金属層が放熱板と直接接触するようになり、一定の制御環境内に基板をローディング、移送、搬出することなどが繰り返される処理過程で発生する角部の破損現象などを防止することができ、従って、放熱基板または発熱素子の性能が低下する問題点を解決することができる。
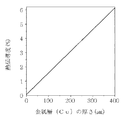
また、熱伝導度が高い金属層(例えば銅層)を追加形成することにより、放熱性能が改善される効果がある。
以下、添付された図面を参照して本発明の好ましい実施例を詳細に説明する。
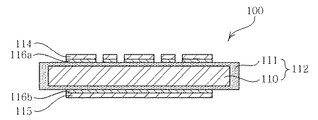
図1は本発明の好ましい実施例による放熱基板100の断面図である。
図1に図示したように、本実施例による放熱基板100は、金属基板110の全面に陽極酸化膜111が形成された陽極酸化基板112、陽極酸化基板112に形成されたシード層116、第1シード層116aに形成された回路パターン114及び第2シード層116bに形成された金属層115で構成される。
ここで、前記回路パターン114は発熱素子130、その他の部品または他の配線部と電気的に連結される。
ここで、前記金属層115は陽極酸化基板112の他面のうち縁の内側にのみ形成され、陽極酸化基板112の角部分が放熱板140に直接接触しないようにする。
また、銅は相対的に安価であるため、放熱基板の製造コストを低減することができるという長所がある。
一方、前記メッキ層113及び前記金属層115は同時に形成されることができる。
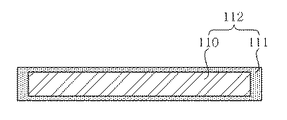
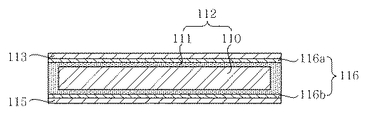
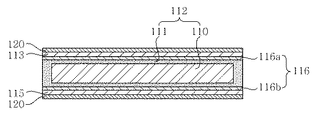
図2から図8は本発明の好ましい実施例による放熱基板100を製造する方法を説明するための工程断面図である。以下、これを参照して、本実施例による放熱基板100の製造方法に対して説明すると次の通りである。
まず、図2に図示したように、金属基板110を準備する。
この際、前記金属基板110は製作しようとする厚さと面積に加工する。金属基板110は熱伝導性が優れた金属で形成されることができ、その例として、アルミニウム(Al)で形成することが好ましいが、必ずしもこれに限られず、マンガン(Mg)、亜鉛(Zn)、チタン(Ti)、ハフニウム(Hf)、タンタル(Ta)、ニオブ(Nb)で形成されることができる。
次に、図5に図示したように、陽極酸化基板112の一面または他面(または陽極酸化膜111に形成された第1シード層116aあるいは第2シード層116b)に乾式スパッタリング(または湿式メッキ)工程によってメッキ層113及び金属層115を形成する。
まず、メッキ層113に塗布されたエッチングレジスト120は、一定工程を経てエッチングレジストパターン120’にパターニングされる。具体的には、ドライフィルムなどをメッキ層113及び金属層115に塗布してエッチングレジスト120を形成した後、マスクでブロッキングした状態で紫外線を照射する。その後、エッチングレジスト120に現像液を作用させると、紫外線の照射によって硬化された部分はそのまま残る一方、硬化されていない部分は除去されてエッチングレジストパターン120’が形成される。この際、エッチングレジストパターン120’の形状は、以後に感光及び現像工程を経て形成される回路パターン114の形状と同一である。
図9及び図10は図1に図示された放熱基板に発熱素子が実装された構造の断面図である。
具体的には、本発明による放熱基板100の回路パターン114は発熱素子130と連結され、金属層115は放熱板140と連結される。ここで、陽極酸化基板112の他面(または陽極酸化基板112の他面に形成された第2シード層116b)に形成された金属層115が放熱板140と直接接触することにより、一定の制御環境内に基板をローディング、移送、搬出することなどが繰り返される処理過程で発生する陽極酸化基板112の角部の破損現象や陽極酸化膜111の破損現象による電気的耐電圧の低下、漏洩電流値の増加など、放熱基板100の性能低下の問題を解決することができる。
本発明の単純な変形乃至変更はいずれも本発明の領域に属するものであり、本発明の具体的な保護範囲は添付の特許請求の範囲により明確になるであろう。
110 金属基板
111 陽極酸化膜
112 陽極酸化基板
113 メッキ層
114 回路パターン
115 金属層
116 シード層
116a 第1シード層
116b 第2シード層
120 エッチングレジスト
120' エッチングレジストパターン
130 発熱素子
140 放熱板
Claims (20)
- 金属基板の全面に陽極酸化膜が形成された陽極酸化基板;
前記陽極酸化基板の一面に形成された回路パターン;及び
前記陽極酸化基板の他面に形成された金属層;
を含むことを特徴とする放熱基板。 - 前記陽極酸化基板の一面と前記回路パターンの間、または前記陽極酸化基板の他面と前記金属層との間に、シード層をさらに含むことを特徴とする請求項1に記載の放熱基板。
- 前記回路バターンは、前記陽極酸化基板の一面に形成されたメッキ層をパターニングして形成されたことを特徴とする請求項1に記載の放熱基板。
- 前記金属層の面積は前記回路パターンの面積と同一であることを特徴とする請求項1に記載の放熱基板。
- 前記金属層の厚さは10μm以上1mm以下であることを特徴とする請求項1に記載の放熱基板。
- 前記金属層は複数個のバー(bar)が互いに平行に配置された形状を有することを特徴とする請求項1に記載の放熱基板。
- 前記金属層は、
前記陽極酸化基板の縁内側の最外角に四つのバー(bar)が連結されて四角形状に形成された最外角金属層;
前記最外角金属層の内部に四角形状に形成され、前記陽極酸化基板の内側中心に向かって四角形のサイズが次第に減少するN個の中間金属層;
前記N個の中間金属層のうち最内角に形成された中間金属層の内部に形成され、互いに平行に配置された複数個のバー形状を有する最内角金属層;
を含むことを特徴とする請求項1に記載の放熱基板。 - 前記金属層はスパイラル(spiral)形状を有することを特徴とする請求項1に記載の放熱基板。
- 前記金属層は陽極酸化基板の他面のうち縁の内側にのみ形成されたことを特徴とする請求項1に記載の放熱基板。
- 前記金属基板はアルミニウムで形成され、前記陽極酸化膜はアルミナで形成されたことを特徴とする請求項1に記載の放熱基板。
- 前記金属層は銅で形成されたことを特徴とする請求項1に記載の放熱基板。
- 前記回路パターンは発熱素子に連結され、前記金属層は放熱板に連結されたことを特徴とする請求項1に記載の放熱基板。
- (A)金属基板の全面に陽極酸化膜を形成して陽極酸化基板を準備する段階;
(B)前記陽極酸化基板の一面にメッキ層を形成し、他面に金属層を形成する段階;
(C)前記メッキ層をパターニングして回路パターンを形成する段階;
を含むことを特徴とする放熱基板の製造方法。 - 前記(A)段階の後に、
(A')無電解メッキまたはスパッタリング工程を利用してシード層を形成する段階;
をさらに含むことを特徴とする請求項13に記載の放熱基板の製造方法。 - 前記(B)段階で、
前記メッキ層及び前記金属層を同時に形成することを特徴とする請求項13に記載の放熱基板の製造方法。 - 前記(B)段階の後に、
前記金属層が前記陽極酸化基板の他面のうち縁の内側にのみ形成されるように前記金属層の縁を除去する段階;
をさらに含むことを特徴とする請求項13に記載の放熱基板の製造方法。 - 前記(B)段階の後に、
前記金属層の面積と回路パターンの面積が同一であるように、前記金属層をパターニングする段階とさらに含むことを特徴とする請求項13に記載の放熱基板の製造方法。 - 前記金属基板はアルミニウムで形成され、前記陽極酸化膜はアルミナで形成されたことを特徴とする請求項13に記載の放熱基板の製造方法。
- 前記金属層は銅で形成されたことを特徴とする請求項13に記載の放熱基板の製造方法。
- 前記(C)段階は、
(C1)前記メッキ層にエッチングレジストを塗布する段階;
(C2)前記エッチングレジストをパターニングしてエッチングレジストパターンを形成する段階;及び
(C3)前記エッチングレジストパターンから露出された前記メッキ層を選択的にエッチングして回路パターンを形成する段階;
を含むことを特徴とする請求項13に記載の放熱基板の製造方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020100109984A KR101194456B1 (ko) | 2010-11-05 | 2010-11-05 | 방열기판 및 그 제조방법 |
| KR10-2010-0109984 | 2010-11-05 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012104794A true JP2012104794A (ja) | 2012-05-31 |
| JP5450473B2 JP5450473B2 (ja) | 2014-03-26 |
Family
ID=46018535
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011023669A Expired - Fee Related JP5450473B2 (ja) | 2010-11-05 | 2011-02-07 | 放熱基板及びその製造方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20120111610A1 (ja) |
| JP (1) | JP5450473B2 (ja) |
| KR (1) | KR101194456B1 (ja) |
| CN (1) | CN102468250A (ja) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011171567A (ja) * | 2010-02-19 | 2011-09-01 | Elpida Memory Inc | 基板構造物の製造方法及び半導体装置の製造方法 |
| KR101237668B1 (ko) | 2011-08-10 | 2013-02-26 | 삼성전기주식회사 | 반도체 패키지 기판 |
| US8957531B2 (en) | 2011-10-20 | 2015-02-17 | International Business Machines Corporation | Flat laminate, symmetrical test structures and method of use to gauge white bump sensitivity |
| KR101987043B1 (ko) * | 2012-07-11 | 2019-06-10 | 삼성전기주식회사 | 인쇄회로기판 |
| US20140034358A1 (en) * | 2012-08-02 | 2014-02-06 | Samsung Electro-Mechanics Co., Ltd. | Electrode pattern and method of manufacturing the same, printed circuit board using electrode pattern and method of manufacturing the same |
| CN103687419A (zh) * | 2012-09-04 | 2014-03-26 | 富瑞精密组件(昆山)有限公司 | 散热器及其制造方法 |
| US10032688B2 (en) * | 2014-07-07 | 2018-07-24 | Infineon Technologies Austria Ag | Electronic component and method for dissipating heat from a semiconductor die |
| US9418925B2 (en) | 2014-07-07 | 2016-08-16 | Infineon Technologies Austria Ag | Electronic component and method for electrically coupling a semiconductor die to a contact pad |
| KR101733442B1 (ko) * | 2014-12-29 | 2017-05-10 | 주식회사 케이씨씨 | 기판의 휨 방지 구조체 |
| WO2018191708A1 (en) * | 2017-04-13 | 2018-10-18 | Nitride Solutions Inc. | Device for thermal conduction and electrical isolation |
| TWI667221B (zh) * | 2018-11-14 | 2019-08-01 | 國家中山科學研究院 | 一種降低雙面銅鍍層與氮化鋁基板之界面應力累積的方法 |
| KR102603297B1 (ko) * | 2023-08-03 | 2023-11-17 | (주)일렉팜 | 고방열, 고기능성, 고집적 led조명을 위한 양면 방열기판및 이를 제조하는 방법 |
| KR102657028B1 (ko) * | 2023-08-23 | 2024-04-12 | (주)일렉팜 | Led조명에 적용되는 고방열, 고기능성, 고집적 방열기판 |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5079753A (ja) * | 1973-11-19 | 1975-06-28 | ||
| JPS5332381A (en) * | 1976-09-06 | 1978-03-27 | Matsushita Electric Industrial Co Ltd | Insulating plate |
| JPS5519853A (en) * | 1978-07-29 | 1980-02-12 | Akai Electric | Method of manufacturing circuit board |
| JPS6248089A (ja) * | 1985-08-27 | 1987-03-02 | 三菱電線工業株式会社 | 金属芯基板及びその製造法 |
| JPS62154799A (ja) * | 1985-12-27 | 1987-07-09 | アルプス電気株式会社 | 回路基板の製造方法 |
| JPH08167762A (ja) * | 1994-12-09 | 1996-06-25 | Taiyo Yuden Co Ltd | 厚膜混成集積回路 |
| JPH09167882A (ja) * | 1995-12-15 | 1997-06-24 | Sanyo Electric Co Ltd | 混成集積回路装置およびその製造方法 |
| JPH113958A (ja) * | 1997-06-12 | 1999-01-06 | Ngk Spark Plug Co Ltd | 配線基板及びその製造方法 |
| JPH11298104A (ja) * | 1998-04-16 | 1999-10-29 | Sumitomo Metal Electronics Devices Inc | 半導体搭載用回路基板 |
| JP2007067120A (ja) * | 2005-08-30 | 2007-03-15 | Sanyo Electric Co Ltd | 回路基板およびそれを用いた回路装置 |
| JP2008060372A (ja) * | 2006-08-31 | 2008-03-13 | Sanyo Electric Co Ltd | 回路装置およびその製造方法、配線基板およびその製造方法 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100765604B1 (ko) | 2004-11-26 | 2007-10-09 | 산요덴키가부시키가이샤 | 회로 장치 및 그 제조 방법 |
| JP4880358B2 (ja) | 2006-05-23 | 2012-02-22 | 株式会社光波 | 光源用基板及びこれを用いた照明装置 |
| JP4969388B2 (ja) * | 2007-09-27 | 2012-07-04 | オンセミコンダクター・トレーディング・リミテッド | 回路モジュール |
-
2010
- 2010-11-05 KR KR1020100109984A patent/KR101194456B1/ko not_active Expired - Fee Related
-
2011
- 2011-01-25 US US13/013,736 patent/US20120111610A1/en not_active Abandoned
- 2011-01-30 CN CN2011100346383A patent/CN102468250A/zh active Pending
- 2011-02-07 JP JP2011023669A patent/JP5450473B2/ja not_active Expired - Fee Related
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5079753A (ja) * | 1973-11-19 | 1975-06-28 | ||
| JPS5332381A (en) * | 1976-09-06 | 1978-03-27 | Matsushita Electric Industrial Co Ltd | Insulating plate |
| JPS5519853A (en) * | 1978-07-29 | 1980-02-12 | Akai Electric | Method of manufacturing circuit board |
| JPS6248089A (ja) * | 1985-08-27 | 1987-03-02 | 三菱電線工業株式会社 | 金属芯基板及びその製造法 |
| JPS62154799A (ja) * | 1985-12-27 | 1987-07-09 | アルプス電気株式会社 | 回路基板の製造方法 |
| JPH08167762A (ja) * | 1994-12-09 | 1996-06-25 | Taiyo Yuden Co Ltd | 厚膜混成集積回路 |
| JPH09167882A (ja) * | 1995-12-15 | 1997-06-24 | Sanyo Electric Co Ltd | 混成集積回路装置およびその製造方法 |
| JPH113958A (ja) * | 1997-06-12 | 1999-01-06 | Ngk Spark Plug Co Ltd | 配線基板及びその製造方法 |
| JPH11298104A (ja) * | 1998-04-16 | 1999-10-29 | Sumitomo Metal Electronics Devices Inc | 半導体搭載用回路基板 |
| JP2007067120A (ja) * | 2005-08-30 | 2007-03-15 | Sanyo Electric Co Ltd | 回路基板およびそれを用いた回路装置 |
| JP2008060372A (ja) * | 2006-08-31 | 2008-03-13 | Sanyo Electric Co Ltd | 回路装置およびその製造方法、配線基板およびその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN102468250A (zh) | 2012-05-23 |
| US20120111610A1 (en) | 2012-05-10 |
| KR20120048380A (ko) | 2012-05-15 |
| JP5450473B2 (ja) | 2014-03-26 |
| KR101194456B1 (ko) | 2012-10-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5450473B2 (ja) | 放熱基板及びその製造方法 | |
| JP5539238B2 (ja) | 放熱基板 | |
| KR101077378B1 (ko) | 방열기판 및 그 제조방법 | |
| JP5070270B2 (ja) | 電子素子を内蔵した印刷回路基板及びその製造方法 | |
| US20120067623A1 (en) | Heat-radiating substrate and method for manufacturing the same | |
| KR101388849B1 (ko) | 패키지 기판 및 패키지 기판 제조 방법 | |
| US20140174940A1 (en) | Heat-dissipating substrate and fabricating method thereof | |
| JP2009124098A (ja) | 電気部材及びそれを用いた印刷回路基板の製造方法 | |
| KR101167427B1 (ko) | 양극산화 방열기판 및 그 제조방법 | |
| JP2012004527A (ja) | 放熱基板及びその製造方法 | |
| US20050253251A1 (en) | Heat sink and method for processing surfaces thereof | |
| US9338887B2 (en) | Core substrate, manufacturing method thereof, and structure for metal via | |
| JP5175320B2 (ja) | 放熱基板及びその製造方法 | |
| JP2010529694A (ja) | 金属コア基材を備える回路アセンブリおよびこの回路アセンブリを作製するためのプロセス | |
| JP6067135B1 (ja) | プリント基板とその製造方法 | |
| US20140054072A1 (en) | Printed circuit board and method for manufacturing the same | |
| CN214848588U (zh) | 一种半导体封装 | |
| JP6766580B2 (ja) | フィルム付き電極板 | |
| JP2017011248A (ja) | パワーデバイスモジュール基板とその製造方法 | |
| CN214101889U (zh) | 高效散热电路板 | |
| KR20120110645A (ko) | 방열 인쇄회로 기판 및 그 제조방법 | |
| CN112492745A (zh) | 封装基板、基板的制造方法及基板线路的制作方法 | |
| US20140034358A1 (en) | Electrode pattern and method of manufacturing the same, printed circuit board using electrode pattern and method of manufacturing the same | |
| JP2013214738A (ja) | 基板、及び少なくとも1つのパワー半導体コンポーネント用の基板を作製するための方法 | |
| CN115151026A (zh) | 内嵌电绝缘散热体的电路板的制备方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20121114 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20121211 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20130311 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20130314 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130806 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20131106 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20131126 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20131225 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5450473 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |