JP2012105543A - 電動機の固定子 - Google Patents
電動機の固定子 Download PDFInfo
- Publication number
- JP2012105543A JP2012105543A JP2012010942A JP2012010942A JP2012105543A JP 2012105543 A JP2012105543 A JP 2012105543A JP 2012010942 A JP2012010942 A JP 2012010942A JP 2012010942 A JP2012010942 A JP 2012010942A JP 2012105543 A JP2012105543 A JP 2012105543A
- Authority
- JP
- Japan
- Prior art keywords
- stator
- small tooth
- diameter side
- parts
- inner diameter
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004804 winding Methods 0.000 claims abstract description 35
- 238000003860 storage Methods 0.000 claims abstract description 14
- 230000008450 motivation Effects 0.000 claims 1
- 238000009413 insulation Methods 0.000 abstract description 8
- 230000002093 peripheral effect Effects 0.000 abstract description 7
- 239000000696 magnetic material Substances 0.000 abstract description 2
- 238000004904 shortening Methods 0.000 abstract description 2
- 230000008602 contraction Effects 0.000 abstract 1
- 238000000034 method Methods 0.000 description 13
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 6
- 229910052742 iron Inorganic materials 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 239000011347 resin Substances 0.000 description 3
- 229920005989 resin Polymers 0.000 description 3
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 2
- 229910000576 Laminated steel Inorganic materials 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 2
- 229910052802 copper Inorganic materials 0.000 description 2
- 239000010949 copper Substances 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 238000003780 insertion Methods 0.000 description 2
- 230000037431 insertion Effects 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 238000004080 punching Methods 0.000 description 2
- 238000005096 rolling process Methods 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 229910000976 Electrical steel Inorganic materials 0.000 description 1
- 229910000565 Non-oriented electrical steel Inorganic materials 0.000 description 1
- 230000004907 flux Effects 0.000 description 1
- 239000011810 insulating material Substances 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 238000005245 sintering Methods 0.000 description 1
Images




Landscapes
- Iron Core Of Rotating Electric Machines (AREA)
- Insulation, Fastening Of Motor, Generator Windings (AREA)
Abstract
【課題】固定子小歯部の開口部幅を大幅に縮小し、周長も短縮出来る電動機の固定子構造を提供する。
【解決手段】分布巻の電動機の固定子において、内径側先端に円周方向に拡開した拡大部を設けた小歯部12と、環状部13bと該環状部13bから放射状に延出され、前記各小歯部12を軸方向の両側から収納保持する収納部13aをそれぞれ有する非磁性体の一対の固定子カバー13と、あらかじめ巻かれた巻線コイル16を、前記小歯部12相互間で形成されるスロット15内に、該固定子カバー13の外径側の開口部より挿入して配置された固定子巻線と、前記固定子カバー13の収納部13aの外周側に、前記小歯部12の外径側に装着されて一体に配設された環状の継鉄部14とを備え、前記小歯部12の拡大部相互間に配置されて絶縁保持する前記固定子カバー13の内径側突出部により、前記固定子小歯部12の内径位置を保持したことにある。
【選択図】図1
【解決手段】分布巻の電動機の固定子において、内径側先端に円周方向に拡開した拡大部を設けた小歯部12と、環状部13bと該環状部13bから放射状に延出され、前記各小歯部12を軸方向の両側から収納保持する収納部13aをそれぞれ有する非磁性体の一対の固定子カバー13と、あらかじめ巻かれた巻線コイル16を、前記小歯部12相互間で形成されるスロット15内に、該固定子カバー13の外径側の開口部より挿入して配置された固定子巻線と、前記固定子カバー13の収納部13aの外周側に、前記小歯部12の外径側に装着されて一体に配設された環状の継鉄部14とを備え、前記小歯部12の拡大部相互間に配置されて絶縁保持する前記固定子カバー13の内径側突出部により、前記固定子小歯部12の内径位置を保持したことにある。
【選択図】図1
Description
本発明は、電動機の固定子に関する。
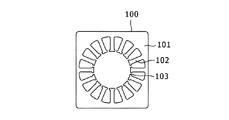
従来、この種の電動機の固定子としては、図9に示すように、継鉄部101の内側に円周方向に沿って一定間隔で中心方向に向けて多数の小歯部(歯部)102を突設して、固定子コア100を形成し、この固定子コア100の内径側から固定子巻線(図示せず)を小歯部相互間で形成されるスロット103内に挿入配置して形成される固定子が一般的である。
しかしながら、このような従来の電動機の固定子の場合、小歯部102の内径側から巻線を挿入する(インサータ)方法では、巻線の挿入力を緩和するために小歯部102の開口部を広く取らなければならないため励磁損失が増えてしまい、更に挿入力を緩和するために巻線周長を長くする必要があることから、巻線抵抗が増加するため1次銅損が増えてしまう。結果として、電動機特性が大幅に低下していた。
また、巻線を小歯部に直接巻回す方法の場合は作業性が悪くなり、更に占積率も低くなることで電動機特性が大幅に低下していた。
また、巻線を小歯部に直接巻回す方法の場合は作業性が悪くなり、更に占積率も低くなることで電動機特性が大幅に低下していた。
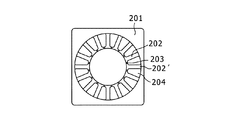
そこで、図10に示すように継鉄部201と小歯部202とを分割作製し、巻線を施した後に両者を一体にして回転電機の固定子鉄心を製造する方法が知られている(特許文献1参照)。そして、小歯部202,202´同士を連結する方法として、粉末状の磁性体を焼結して形成すると共に内方にほぼH状に形成された非磁性体203を一体に成形してスロット204のエアーギャップ側を閉塞する方法が用いられている。
また、小歯部を連結する方法としては、小歯部を円環状に配列した状態で樹脂などの絶縁材で一体化する方法(特許文献2参照)が知られている。
しかしながら、特許文献1の方法では、固定子鉄心の小歯部202,202´同士を連結する方法として、粉末状の磁性体を焼結する方法に限定されてしまい、打ち抜き鉄板を積層して成形する製法の固定子には使用できないという問題点がある。さらに、特許文献1の方法を実施する場合、粉末状の磁性体を焼結して形成する製法が容易に実施できる製法とは言い難く、結局のところ実用的ではなかった。
また、特許文献2の方法では、樹脂を注入して一体化するため、樹脂成形の型枠内で小歯部を位置決めしなければならず、成形が困難と思われる。この特許文献2では、小歯部位置決めの具体的な方法が記載されていないため、実際には、実現が難しいと推測される。
本発明は、上記課題を解決し、固定子小歯部を内径位置保持と絶縁性能を兼ねた非磁性体の固定子カバーで固定することで、固定子小歯部の開口部幅を大幅に縮小し、周長も短縮出来る電動機の固定子を提供することを目的とする。
本発明は、上記課題を解決するため、分布巻の電動機の固定子において、円周方向に所定間隔で配置され、内径側先端に円周方向に拡開した拡大部を設けた小歯部と、環状部と該環状部から放射状に延出され、前記各小歯部を軸方向の両側から収納保持する収納部をそれぞれ有する非磁性体の一対の固定子カバーと、あらかじめ巻かれた巻線コイルを、該固定子カバーの収納部に内蔵された前記小歯部相互間で形成されるスロット内に、該固定子カバーの外径側の開口部より挿入して配置された固定子巻線と、前記固定子カバーの収納部の外周側に、前記小歯部の外径側に装着されて一体に配設された環状の継鉄部とを備え、前記小歯部の拡大部相互間に配置されて絶縁保持する前記固定子カバーの内径側突出部により、前記固定子小歯部の内径位置を保持したことにある。
また、前記拡大部の内径側に凹部を形成したことにある。
また、前記拡大部の内径側に凹部を形成したことにある。
本発明によれば、固定子小歯部12を内径位置保持と絶縁性能を兼ねた非磁性体の固定子カバー13で固定することで、内径側の開口部幅を大幅に縮小し、周長も短縮することができる。固定子の継鉄部と小歯部とを分割作製し、固定子の小歯部を内径位置保持と絶縁性能を兼ねた非磁性体の固定子カバーを用いて固定するので、小歯部の配置が容易で、かつ、巻線を固定子カバーに保持された固定子小歯間スロットに外周側から入れることが出来るため、組付け作業を容易に行うことができる。
以下、本発明の実施の形態を図面にもとづいて詳細に説明する。図1は、本発明の固定子を示す概念図である。図2ないし図8は本発明の固定子の製造方法を説明する図である。
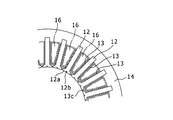
図1において、固定子10は、円周方向に所定間隔で配置された多数の小歯部12を、非磁性体の一対の固定子カバー13の収納部13aに収納保持し、該固定子カバー13の収納部13aの外周側に環状の継鉄部14を嵌合装着して固定子鉄心11を構成したものである。固定子鉄心11の小歯部12相互間で形成されるスロット15には、固定子巻線を構成する巻線コイル16が配置されている。
前記一対の固定子カバー13は、絶縁性能を備えた非磁性体の材料で成形されており、内周側の環状部13bから円周方向に一定間隔で放射状に収納部13aを延出したものである。
前記一対の固定子カバー13は、互いの対向面に互いに合致して筒部を構成する収納部13aを形成し、固定子カバー13を組み合わせることで、互いの収納部13a相互間に小歯部12を収納保持するようにしたものである。
前記一対の固定子カバー13は、絶縁性能を備えた非磁性体の材料で成形されており、内周側の環状部13bから円周方向に一定間隔で放射状に収納部13aを延出したものである。
前記一対の固定子カバー13は、互いの対向面に互いに合致して筒部を構成する収納部13aを形成し、固定子カバー13を組み合わせることで、互いの収納部13a相互間に小歯部12を収納保持するようにしたものである。
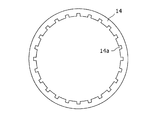
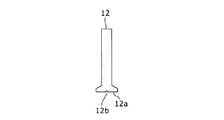
図2および図3は、固定子10の固定子鉄心11を構成する継鉄部14と小歯部12をプレス加工で打ち抜いて積層したものである。継鉄部14は環状に形成した積層鋼板で、内周側に一定間隔で、小歯部12の外径側を係合する凹部14aが形成されている。小歯部12は、短冊状に打ち抜かれた薄板を積層した積層鋼板で、内径側先端に円周方向に拡開した拡大部12aが設けられ、この拡大部12aの内径側に凹部12bが形成されている。
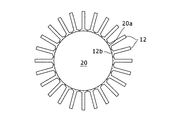
図4および図5は、円板状の小歯部仮固定治具20を示したもので、この小歯部仮固定治具20は、所定の径の固定子を形成するための治具である。この小歯部仮固定治具20は周面に、円周方向に沿って一定間隔で小さい突起部20aが遠心方向に向けて突設されている。この小歯部仮固定治具20の突起部20aに前記凹部12bを係合させて、小歯部12を小歯部仮固定治具20の周囲に放射状に配置する(図6参照)。
図7は、小歯部仮固定治具20の周囲に配置した小歯部12を覆う固定子カバー13を示したもので、この固定子カバー13は所定径の環状部13bの周囲に放射状に収納部13aを延出したものである。この一対の固定子カバー13は、それぞれ軸方向から、すなわち小歯部12の上下から、互いに組み合わせることで角筒状の収納部13aを形成するもので、この収納部13aで小歯部12の側面を覆って周囲から絶縁するものである(図8参照)。この状態で、予め巻枠に巻いておいた固定子巻線を構成する巻線コイル16を、固定子カバー13の外径側の開口部から放射状の小歯部12によって形成されるスロット15内へ挿入する。
そして、最後に固定子カバー13で覆われた小歯部12の外径側に環状の継鉄部14を嵌合装着して小歯部12と継鉄部14を一体化して固定子10が形成される。
上記実施の形態によれば、継鉄部14と小歯部12とを分割作製し、巻線コイル16を施した後に両者を一体にして形成する。この際、固定子小歯部12を内径位置保持と絶縁性能を兼ねた非磁性体の固定子カバー13で固定することで、内径側の開口部幅を大幅に縮小し、周長も短縮することができる。また、固定子カバー13に加え、小歯仮固定治具20を併用することで小歯部12の配置が容易になる。本発明では、あらかじめ巻枠等に巻かれた巻線コイル16を固定子カバー13に保持された固定子小歯部間スロット15に入れることが出来るため、内径側の開口部幅と巻線周長を短縮しつつ巻線に機械的ストレスを掛けずに固定子を製造することが出来る。
さらに、本発明では、開口部幅を大幅に縮小し、周長も短縮出来る分布巻の電動機を容易な形で提供することが可能になるため、電動機の銅損を大幅に低下させることが出来る。また、小歯部12に圧延方向を揃えた無方向性電磁鋼板か方向性電磁鋼板を用いれば、鉄損の低減も期待できる。更に本発明であれば打ち抜き鉄板を積層する固定子にも使用することが可能で、かつ固定子小歯部12の内径位置保持と固定子小歯部12先端部分の絶縁を一部品で同時に行うことが出来るため、組立の簡略化と部品数低減を両立することが出来る。
さらに、本発明では、開口部幅を大幅に縮小し、周長も短縮出来る分布巻の電動機を容易な形で提供することが可能になるため、電動機の銅損を大幅に低下させることが出来る。また、小歯部12に圧延方向を揃えた無方向性電磁鋼板か方向性電磁鋼板を用いれば、鉄損の低減も期待できる。更に本発明であれば打ち抜き鉄板を積層する固定子にも使用することが可能で、かつ固定子小歯部12の内径位置保持と固定子小歯部12先端部分の絶縁を一部品で同時に行うことが出来るため、組立の簡略化と部品数低減を両立することが出来る。
なお、継鉄部14と小歯部12を完全に分離できる構造であるため、磁束の流れが一定である小歯部12については、特開平11−318059号公報に開示された方法のように、電磁鋼板を圧延方向に揃えるか、又は方向性電磁鋼板を用いて構成しても良い。巻線コイル16は予め巻枠に巻いておき、スロット15へ挿入する前に仮固定しておくことができる。
また、上記実施の形態では、小歯部12の配置を容易に行うために、治具に凸、小歯部12に凹部を設けることで小歯部12の位置を仮固定したが小歯部側の凹部については、積厚方向の上下のみに付けている形でも良い。また、小歯部12の内径を円形ではなくスロット数と開口部数だけ多角形形状にして構成することも可能である。さらに、小歯部を配置した後に固定子カバー13を小歯部12の上下方向から被せ、固定子スロット15内の中央部で嵌合する。固定子カバー13によって、固定子小歯部12の位置決めと固定子小歯部2先端側の絶縁が確保される。その後に予め用意された巻線コイル16を固定子外径側の開口部より挿入する。巻線コイル16の巻込が終了したら小歯部12と継鉄部14を連結し、一体型の固定子とすることができる。
10 固定子
11 固定子鉄心
12 小歯部
12a 拡大部
12b 凹部
13 固定子カバー
13a 収納部
13b 環状部
14 継鉄部
14a 凹部
15 スロット
16 巻線コイル
20 小歯部仮固定治具
11 固定子鉄心
12 小歯部
12a 拡大部
12b 凹部
13 固定子カバー
13a 収納部
13b 環状部
14 継鉄部
14a 凹部
15 スロット
16 巻線コイル
20 小歯部仮固定治具
Claims (2)
- 分布巻の電動機の固定子において、円周方向に所定間隔で配置され、内径側先端に円周方向に拡開した拡大部を設けた小歯部と、環状部と該環状部から放射状に延出され、前記各小歯部を軸方向の両側から収納保持する収納部をそれぞれ有する非磁性体の一対の固定子カバーと、あらかじめ巻かれた巻線コイルを、該固定子カバーの収納部に内蔵された前記小歯部相互間で形成されるスロット内に、該固定子カバーの外径側の開口部より挿入して配置された固定子巻線と、前記固定子カバーの収納部の外周側に、前記小歯部の外径側に装着されて一体に配設された環状の継鉄部とを備え、前記小歯部の拡大部相互間に配置されて絶縁保持する前記固定子カバーの内径側突出部により、前記固定子小歯部の内径位置を保持したことを特徴とする電動機の固定子。
- 前記拡大部の内径側に凹部を形成したことを特徴とする請求項1に記載の電動機の固定子。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012010942A JP2012105543A (ja) | 2012-01-23 | 2012-01-23 | 電動機の固定子 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012010942A JP2012105543A (ja) | 2012-01-23 | 2012-01-23 | 電動機の固定子 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005279222A Division JP5033320B2 (ja) | 2005-09-27 | 2005-09-27 | 電動機の固定子の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012105543A true JP2012105543A (ja) | 2012-05-31 |
Family
ID=46395241
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012010942A Pending JP2012105543A (ja) | 2012-01-23 | 2012-01-23 | 電動機の固定子 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012105543A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110011436A (zh) * | 2019-03-16 | 2019-07-12 | 杨世国 | 一种组合式永磁无刷电机定子及制作方法 |
| JP2020129877A (ja) * | 2019-02-07 | 2020-08-27 | パナソニックIpマネジメント株式会社 | 電動工具 |
| KR20220116326A (ko) | 2020-01-31 | 2022-08-22 | 아사히 가세이 가부시키가이샤 | 촉매 제조용 조성물, 촉매 제조용 조성물의 제조 방법, 및 산화물 촉매를 제조하는 제조 방법 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH10225038A (ja) * | 1998-03-25 | 1998-08-21 | Asmo Co Ltd | 回転磁界型電動機の固定子鉄心及びその製造方法 |
| JP2002262525A (ja) * | 2001-03-02 | 2002-09-13 | Honda Motor Co Ltd | 発電・電動機のステータ組立装置 |
| JP2003052139A (ja) * | 2001-08-07 | 2003-02-21 | Hitachi Ltd | 鉄心コアおよびそれを用いた回転電機、ならびにその製造方法 |
| JP2004242384A (ja) * | 2003-02-04 | 2004-08-26 | Nippon Densan Corp | ステータ、及びこれを備えた関連機器、並びにステータの製造方法 |
| JP2005253168A (ja) * | 2004-03-03 | 2005-09-15 | Hitachi Ltd | 永久磁石回転電機及びそれを用いた電動パワーステアリング装置 |
-
2012
- 2012-01-23 JP JP2012010942A patent/JP2012105543A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH10225038A (ja) * | 1998-03-25 | 1998-08-21 | Asmo Co Ltd | 回転磁界型電動機の固定子鉄心及びその製造方法 |
| JP2002262525A (ja) * | 2001-03-02 | 2002-09-13 | Honda Motor Co Ltd | 発電・電動機のステータ組立装置 |
| JP2003052139A (ja) * | 2001-08-07 | 2003-02-21 | Hitachi Ltd | 鉄心コアおよびそれを用いた回転電機、ならびにその製造方法 |
| JP2004242384A (ja) * | 2003-02-04 | 2004-08-26 | Nippon Densan Corp | ステータ、及びこれを備えた関連機器、並びにステータの製造方法 |
| JP2005253168A (ja) * | 2004-03-03 | 2005-09-15 | Hitachi Ltd | 永久磁石回転電機及びそれを用いた電動パワーステアリング装置 |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020129877A (ja) * | 2019-02-07 | 2020-08-27 | パナソニックIpマネジメント株式会社 | 電動工具 |
| JP7308441B2 (ja) | 2019-02-07 | 2023-07-14 | パナソニックIpマネジメント株式会社 | 電動工具 |
| US11876408B2 (en) | 2019-02-07 | 2024-01-16 | Panasonic Intellectual Property Management Co., Ltd. | Electric tool |
| CN110011436A (zh) * | 2019-03-16 | 2019-07-12 | 杨世国 | 一种组合式永磁无刷电机定子及制作方法 |
| KR20220116326A (ko) | 2020-01-31 | 2022-08-22 | 아사히 가세이 가부시키가이샤 | 촉매 제조용 조성물, 촉매 제조용 조성물의 제조 방법, 및 산화물 촉매를 제조하는 제조 방법 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5614501B2 (ja) | 回転電機用ロータ、回転電機、および、回転電機用ロータの製造方法 | |
| US9350206B2 (en) | Axial gap rotating electrical machine | |
| CN101043153B (zh) | 电动机及其制造方法、永磁铁电动机 | |
| CN107210632B (zh) | 电枢以及旋转电机 | |
| US9236783B2 (en) | Electrical machine | |
| JP6071275B2 (ja) | 永久磁石モータおよび永久磁石モータの製造方法 | |
| US10833569B2 (en) | Rotor core, rotor, motor, manufacturing method of rotor core, and manufacturing method of rotor | |
| TW201626692A (zh) | 軸向間隙型旋轉電機 | |
| US11056938B2 (en) | Rotor and motor | |
| JP2019165633A (ja) | 多相クローポールモータと該多相クローポールモータを構成する固定子 | |
| JP6381820B2 (ja) | 回転電機および回転電機の製造方法 | |
| JP2018143048A (ja) | 樹脂ケーシングの成型方法およびモータ | |
| CA3055090A1 (en) | Stator assembly with heat recovery for electric machines | |
| JP5033320B2 (ja) | 電動機の固定子の製造方法 | |
| JP2014166095A (ja) | 固定子、その固定子を備えた密閉型圧縮機及び回転機並びに金型 | |
| US20190214890A1 (en) | Manufacturing method of motor core, manufacturing method of rotor core, and manufacturing method of rotor | |
| JP2018143049A (ja) | モータの製造方法およびモータ | |
| JP2008104288A (ja) | コンデンサ電動機とその製造方法 | |
| JP5988955B2 (ja) | 回転電機およびその製造方法 | |
| JP6436825B2 (ja) | 固定子および固定子の製造方法 | |
| JP6285019B2 (ja) | アキシャルギャップ型回転電機 | |
| JP6095462B2 (ja) | 回転電機の電機子、回転電機、および回転電機の電機子の製造方法 | |
| JP2017139873A (ja) | ステータ | |
| JP2007143239A (ja) | コンデンサ電動機とその製造方法 | |
| JP6085542B2 (ja) | 回転電機の積層鉄心、回転電機及び回転電機の積層鉄心の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120608 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120806 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20130305 |