JP2012106251A - 光デバイスユニットの加工方法及びレーザ加工装置 - Google Patents

光デバイスユニットの加工方法及びレーザ加工装置 Download PDF

Info

Publication number
JP2012106251A
JP2012106251A JP2010255518A JP2010255518A JP2012106251A JP 2012106251 A JP2012106251 A JP 2012106251A JP 2010255518 A JP2010255518 A JP 2010255518A JP 2010255518 A JP2010255518 A JP 2010255518A JP 2012106251 A JP2012106251 A JP 2012106251A
Authority
JP
Japan
Prior art keywords
optical device
device unit
laser beam
temperature
elongation
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2010255518A
Other languages
English (en)
Inventor
Toshio Tsuchiya
利夫 土屋
Naoki Omiya
直樹 大宮
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Disco Corp
Original Assignee
Disco Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Disco Corp filed Critical Disco Corp
Priority to JP2010255518A priority Critical patent/JP2012106251A/ja
Publication of JP2012106251A publication Critical patent/JP2012106251A/ja
Pending legal-status Critical Current

Links

Images

Landscapes

  • Laser Beam Processing (AREA)

Abstract

【課題】光デバイスを損傷することのない光デバイスユニットの加工方法を提供することである。
【解決手段】光デバイスユニットを、分割予定ラインに沿ってレーザビームを照射して分割溝を形成し個々の光デバイスに分割する光デバイスユニットの加工方法であって、光デバイスユニットの温度と伸び率との関係を規定した相関データを取得するデータ取得工程と、光デバイスユニットの温度を計測する温度計測工程と、分割予定ラインに沿ってレーザビームを照射して分割溝を形成する分割溝形成工程と、該温度計測工程で計測した光デバイスユニットの温度と該データ取得工程で取得した温度に対応する伸び率とに基づいて、分割予定ラインの間隔の伸び量を算出する伸び量算出工程と、該伸び量算出工程によって算出された伸び量に基づいて、レーザビームを照射すべき分割予定ラインの割り出し量を補正する分割予定ライン補正工程と、を具備したことを特徴とする。
【選択図】図4

Description

本発明は、サファイア基板等の基板から半導体層がリフトオフにより剥離されて金属支持板に接合された光デバイスユニットを、個々の光デバイスに分割する光デバイスユニットの加工方法及びレーザ加工装置に関する。
サファイア基板、SiC基板等のエピタキシー基板の表面に窒化ガリウム(GaN)等の半導体層(エピタキシャル層)を形成し、該半導体層にLED等の複数の光デバイスが格子状に形成されたストリート(分割予定ライン)によって区画されて形成された光デバイスウエーハは、モース硬度が比較的高く切削ブレードによる分割が困難であることから、一般的にレーザビームの照射によって個々の光デバイスに分割され、分割された光デバイスは照明器具、携帯電話、パソコン等の電気機器に利用される(例えば、特開平10−305420号公報参照)。
また最近では、サファイア基板、SiC基板等のエピタキシー基板上に積層された半導体層をレーザリフトオフにより基板から剥離し、モリブデン(Mo)、銅(Cu)等のヒートシンクとなる金属支持板に接合して複数の光デバイスが形成された半導体層を金属支持板に移し替え、その後、分割予定ラインにレーザビームを照射して金属支持板とともに個々の光デバイスに分割する技術が例えば特表2005−516415号公報に開示されている。
このレーザリフトオフと称する技術によると、高価なサファイア基板、SiC基板等を繰り返して使用することができ、更に光デバイスはヒートシンクとなる金属支持板に接合されているので放熱特性等に優れるという利点がある。
特開平10−305420号公報 特表2005−516415号公報
しかし、金属支持板の線膨張係数は比較的大きいためレーザビームの照射による熱によって又は溝の形状に起因して内部応力が開放されることによって伸縮し、一定の間隔で設定されている分割予定ラインの間隔が変化して一定の間隔で、即ち所定ピッチで割り出し送りしてレーザビームを照射すると、分割予定ラインからレーザビームが外れて光デバイスを損傷させるという問題がある。
本発明はこのような点に鑑みてなされたものであり、その目的とするところは、半導体層が基板からリフトオフされて金属支持板に接合された光デバイスユニット、分割予定ラインに沿ってレーザビームを照射して光デバイスを損傷させることなく個々の光デバイスに分割する光デバイスユニットの加工方法及び該加工方法を実施可能なレーザ加工装置を提供することである。
請求項1記載の発明によると、金属支持板の表面に接合された半導体層を有し、該半導体層により複数の光デバイスが分割予定ラインによって区画されて形成された光デバイスユニットを、分割予定ラインに沿ってレーザビームを照射して分割溝を形成し個々の光デバイスに分割する光デバイスユニットの加工方法であって、光デバイスユニットの温度と伸び率との関係を規定した相関データを取得するデータ取得工程と、光デバイスユニットの温度を計測する温度計測工程と、分割予定ラインに沿ってレーザビームを照射して分割溝を形成する分割溝形成工程と、該温度計測工程で計測した光デバイスユニットの温度と該データ取得工程で取得した温度に対応する伸び率とに基づいて、分割予定ラインの間隔の伸び量を算出する伸び量算出工程と、該伸び量算出工程によって算出された伸び量に基づいて、レーザビームを照射すべき分割予定ラインの割り出し量を補正する分割予定ライン補正工程と、を具備したことを特徴とする光デバイスユニットの加工方法が提供される。
請求項2記載の発明によると、レーザ加工装置であって、被加工物を保持するチャックテーブルと、該チャックテーブルに保持された被加工物にレーザビームを照射するレーザビーム照射手段と、該チャックテーブルと該レーザビーム照射手段とを相対的に加工送りする加工送り手段と、該チャックテーブルと該レーザビーム照射手段とを相対的に割り出し送りする割り出し送り手段と、該チャックテーブルに保持された被加工物の温度を検出する温度検出手段と、該温度検出手段によって検出された温度と被加工物の伸び率とに基づいて被加工物の伸び量を算出する伸び量算出手段と、該伸び量算出手段によって算出された伸び量に基づいて、該割り出し送り手段による割り出し送り量を補正する補正手段と、を具備したことを特徴とするレーザ加工装置が提供される。
請求項1記載の発明によると、光デバイスユニットの温度を計測して光デバイスユニットの伸び量を算出しながら割り出し送り量を補正して、レーザビームを照射すべき割り出し送り方向の位置を補正するようにしたので、分割予定ラインから外れて光デバイスユニットにレーザビームが照射されることがなく、光デバイスを損傷することなく光デバイスユニットを個々の光デバイスに分割することができる。
請求項2記載の発明によると、温度変化に関わらず割り出し送り方向の正確な位置にレーザビームを照射可能なレーザ加工装置を提供することができる。
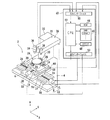
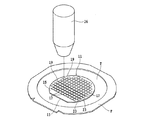
本発明実施形態のレーザ加工装置の外観斜視図である。 レーザビーム照射ユニットのブロック図である。 ダイシングテープを介して環状フレームに支持された光デバイスユニットの斜視図である。 温度と光デバイスユニットの伸び率との関係を規定したマップである。 初回の分割溝形成工程を説明する斜視図である。 2回目以降の分割溝形成工程を説明する斜視図である。
以下、本発明の実施形態を図面を参照して詳細に説明する。図1は、本発明の光デバイスユニットの分割方法を実施するのに適したレーザ加工装置2の概略構成図を示している。
レーザ加工装置2は、静止基台4上にX軸方向に移動可能に搭載された第1スライドブロック6を含んでいる。第1スライドブロック6は、ボールねじ8及びパルスモータ10から構成される加工送り手段12により一対のガイドレール14に沿って加工送り方向、すなわちX軸方向に移動される。
第1スライドブロック6上には第2スライドブロック16がY軸方向に移動可能に搭載されている。すなわち、第2スライドブロック16はボールねじ18及びパルスモータ20から構成される割り出し送り手段22により一対のガイドレール24に沿って割り出し方向、すなわちY軸方向に移動される。
第2スライドブロック16上には円筒支持部材26を介してチャックテーブル28が搭載されており、チャックテーブル28は加工送り手段12及び割り出し送り手段22によりX軸方向及びY軸方向に移動可能である。チャックテーブル28は、ダイシングテープを介してフレームに支持されたウエーハを保持する保持面を有すると共に、チャックテーブル28にはフレームをクランプするクランパ30が設けられている。
静止基台4にはコラム32が立設されており、このコラム32にはレーザビーム照射ユニット34を収容するケーシング35が取り付けられている。レーザビーム照射ユニット34は、図2に示すように、YAGレーザ又はYVO4レーザを発振するレーザ発振器62と、繰り返し周波数設定手段64と、パルス幅調整手段66と、パワー調整手段68とを含んでいる。
レーザビーム照射ユニット34のパワー調整手段68により所定パワーに調整されたパルスレーザビームは、ケーシング35の先端に取り付けられた集光器36のミラー70で反射され、更に集光用対物レンズ72によって集光されてチャックテーブル28に保持されている光デバイスユニット11に照射される。
ケーシング35の先端部には、集光器36とX軸方向に整列してレーザ加工すべき加工領域を検出する撮像手段38が配設されている。撮像手段38は、可視光によって半導体ウエーハの加工領域を撮像する通常のCCD等の撮像素子を含んでいる。
撮像手段38は更に、光デバイスユニット11に赤外線を照射する赤外線照射手段と、赤外線照射手段によって照射された赤外線を捕らえる光学系と、この光学系によって捕らえられた赤外線に対応した電気信号を出力する赤外線CCD等の赤外線撮像素子から構成される赤外線撮像手段を含んでおり、撮像した画像信号はコントローラ(制御手段)40に送信される。
コントローラ40はコンピュータによって構成されており、制御プログラムに従って演算処理する中央処理装置(CPU)42と、制御プログラム等を格納するリードオンリーメモリ(ROM)44と、演算結果等を格納する読み書き可能なランダムアクセスメモリ(RAM)46と、カウンタ48と、入力インターフェイス50と、出力インターフェイス52とを備えている。
撮像手段38に隣接して、チャックテーブル28上に保持された被加工物の温度を検出する温度センサー39が配設されている。温度センサー39としては、例えば株式会社キーエンスが提供する商品名「FT−H40K」と称するデジタル放射温度センサーを採用することができる。温度センサー39で検出した温度情報は入力インターフェース50を介してコントローラ40に入力される。
56は案内レール14に沿って配設されたリニアスケール54と、第1スライドブロック6に配設された図示しない読み取りヘッドとから構成される加工送り量検出手段であり、加工送り量検出手段56の検出信号はコントローラ40の入力エンターフェイス50に入力される。
60はガイドレール24に沿って配設されたリニアスケール58と第2スライドブロック16に配設された図示しない読み取りヘッドとから構成される割り出し送り量検出手段であり、割り出し送り量検出手段60の検出信号はコントローラ40の入力インターフェイス50に入力される。
撮像手段38で撮像した画像信号もコントローラ40の入力インターフェイス50に入力される。一方、コントローラ40の出力インターフェイス52からはパルスモータ10、パルスモータ20、レーザビーム照射ユニット34等に制御信号が出力される。
次に図3を参照して、レーザ加工装置2による加工対象であるウエーハ形状の光デバイスユニット11の構成について説明する。光デバイスユニット11は、光デバイスウエーハからレーザリフトオフにより窒化ガリウム(GaN)等の半導体層15をサファイア基板から剥離し、モリブデン(Mo)、銅(Cu)等のヒートシンクとなる金属支持板13に半田付け等により接合して構成されている。
このようなレーザリフトオフによる金属支持板13に接合された半導体層15を有する光デバイスユニット11の製造は、高価なサファイア基板又はSiC基板等のエピタキシー基板を再利用できるという点で優れている。更に、半導体層15は金属支持板13に接合されているため、光デバイスユニット11から分割された光デバイス19は放熱特性等の点において優れている。
半導体層15のレーザリフトオフには、例えばYAGレーザの第3高調波である波長355nmのレーザビームを使用する。サファイア基板はこの波長のレーザビームに対して透明である。
レーザビームは基板側から照射され、放射エネルギーはサファイア基板とGaN半導体層との間の境界層において吸収され、この境界層が例えば850℃以上の高温に加熱される。GaN境界層はこの温度では窒素の発生下で分解され、半導体層と基板との結合が分離される。
分離された半導体層は、半田付け又は接着剤等で金属支持板13に接合され、ウエーハ形状の光デバイスユニット11が製造される。光デバイスユニット11の表面においては、格子状に形成された複数の分割予定ライン(ストリート)17によって区画された各領域にLED(発光ダイオード)、LD(レーザダイオード)等の光デバイス19が形成されている。
光デバイスユニット11では、サファイア基板から半導体層15を剥離し、金属支持板13に接合しているため、金属支持板13上にはp型半導体層及びn型半導体層の順に積層された複数の光デバイス19が形成されている。
光デバイスユニット11の個々の光デバイス19への分割には、光デバイスユニット11が金属支持板13を有しているため、切削ブレードによる切削は困難であり、レーザ加工装置を使用するのが好ましい。
光デバイスユニット11の個々の光デバイス19への分割に先立って、光デバイスユニット11は粘着テープであるダイシングテープTに貼着され、ダイシングテープTの外周部は環状フレームFに貼着される。これにより、光デバイスユニット11はダイシングテープTを介して環状フレームFにより支持される。
次に、レーザ加工装置2を使用した本発明の光デバイスユニットの分割方法について詳細に説明する。まず、レーザ加工装置2のチャックテーブル28で、ダイシングテープTを介して環状フレームFで支持された光デバイスユニット11を吸引保持し、クランパ30で環状フレームFをクランプする。
次いで、チャックテーブル28をX軸方向に移動して光デバイスユニット11を撮像手段38の直下に位置づける。撮像手段38で光デバイスユニット11の加工領域を撮像して、レーザビームを照射するレーザビーム照射ユニット34の集光器36と分割予定ライン17との位置合わせを行うためのパターンマッチング等の画像処理が実行され、レーザビーム照射位置のアライメントが遂行される。
第1の方向に伸長する分割予定ライン17のアライメントが終了したならば、チャックテーブル28を90度回転して、第1の方向に伸長する分割予定ライン17に直交する第2の方向に伸長する分割予定ライン17についても同様にアライメントを遂行する。
本実施形態の光デバイスユニットの加工方法では、予め光デバイスユニット11の温度と伸び率との関係を計測し、温度と伸び率との相関関係を規定した図4に示すようなマップを作成して、このマップをコントローラ40のROM44に記憶させておく。図4に示したマップでは、20℃での光デバイスユニット11を基準として、光デバイスユニット11の伸び率を示している。
次いで、図5に示すように、レーザビーム照射ユニット34の集光器36からレーザビームを照射して初回の分割溝23を形成する初回分割溝形成工程を実施する。この初回分割溝形成工程は、第1の方向に伸長する全ての分割予定ライン17に沿って実施した後、チャックテーブル28を90度回転し、第2の方向に伸長する全ての分割予定ライン17に沿って同様に実施する。
この初回の分割溝形成工程のレーザ加工条件は例えば以下のように設定されている。
光源 :LD励起Qスイッチ Nd:YAGパルスレーザ
波長 :355nm(YAGレーザの第3高調波)
出力 :7.0W
繰り返し周波数 :10kHz
スポット形状 :短軸10μm、長軸10〜200μmの楕円
送り速度 :100mm/s
初回分割溝形成工程を実施すると、比較的浅い初回の分割溝23が金属支持板13の表面に形成される。連続的に分割溝23を形成すると、金属支持板13の線膨張係数は比較的大きいため、レーザビームの照射による熱によって金属支持板13が伸び、一定の間隔で設定されている分割予定ライン17の間隔は多少変化するが、初回分割溝形成工程では熱の蓄積がそれ程大きくないので金属支持板13の伸びも限定的である。
よって、初回分割溝形成工程では、後述する分割予定ライン補正工程は必ずしも実施する必要はない。金属支持板13の伸びが大きい場合には、初回分割溝形成工程でも後述する分割予定ライン補正工程を実施するのが好ましい。
この初回の分割溝形成工程では、浅い分割溝23が形成されるだけで、光デバイスユニット11を個々の光デバイス19に分割することはできない。よって、本発明の加工方法では、分割溝形成工程を複数回(本実施形態では5回)実施して光デバイスユニット11を個々の光デバイス19に分割する。
即ち、本発明の光デバイスユニット11の加工方法では、初回分割溝形成工程実施後、初回分割溝形成工程で形成された分割溝23に重ねて、図6に示すように、集光器36から分割溝23に沿ってレーザビームを照射して、2回目以降の分割溝25を形成する2回目以降分割溝形成工程を実施する。本実施形態では、この2回目以降の分割溝形成工程を4回繰り返す。
この2回目以降の分割溝形成工程は連続して実施するため、レーザビームの照射による熱によって又は溝の形状に起因する応力の開放によって金属支持板13が伸長し、一定の間隔で設定されている分割予定ライン17の間隔が変化する。
よって、一定の間隔でY軸方向に割り出し送りしてレーザビームを照射し2回目以降の分割溝形成工程を実施すると、レーザビームが分割予定ライン17から外れて光デバイス19を損傷させる恐れがある。
よって、本発明の加工方法では、特に2回目以降の分割溝形成工程において、温度センサー39で検出した光デバイスユニット11の温度に応じて、レーザビームを照射すべき分割予定ライン17の位置を補正する分割予定ライン補正工程を実施する。
具体的には、この分割予定ライン補正工程は、予め定めた本数、例えば3本の分割予定ライン17に2回目以降の分割溝形成工程を実施した後、温度センサー39で検出した温度から図4に示したマップを参照して伸び率を算出し、この伸び率に基づいて分割予定ライン17の間隔の伸び量を算出する(伸び量算出工程)。
そして、伸び量算出工程によって算出された伸び量に基づいて、次回にレーザビームを照射すべき分割予定ラインの割り出し量を補正し、この補正された割り出し量に基づいて割り出し送り手段20を駆動して、次回にレーザビームを照射すべき分割予定ライン17の位置を補正する。
分割予定ライン補正工程実施後、2回目以降の分割溝形成工程を次の分割予定ライン17に対して連続的に実施する。尚、この2回目以降の分割溝形成工程の加工条件は、上述した初回分割溝形成工程の加工条件と同様である。
尚、温度センサー39及び図4に示すマップを使用した光デバイスユニット11の伸び率の算出を連続的に実施し、この伸び率が予め定めた所定の伸び率に達する毎に分割予定ライン補正工程を実施するようにしてもよい。
上述した本発明の実施形態では、少なくとも2回目以降の分割溝25を形成する際に、温度センサー39で検出した温度に基づいて光デバイスユニット11の伸び量を算出し、レーザビームを照射すべき分割予定ライン17の位置を補正するので、レーザビームの照射による熱によって金属支持板13が伸びても確実に分割予定ライン17にレーザビームを照射することができる。
本発明のレーザ加工装置では、被加工物は光デバイスユニット11に限定されるものではなく、レーザビームの照射による熱によって伸縮する被加工物に対して適用可能である。
本発明のレーザ加工装置は、被加工物の温度を検出する温度センサー39と、温度センサー39によって検出された温度と被加工物の伸び率とによって被加工物の伸び量を算出する伸び量算出手段と、伸び量算出手段によって算出された伸び量に基づいて割り出し送り手段20による割り出し量を補正する補正手段とを備えていることを特徴とする。伸び量算出手段及び補正手段はコントローラ40のCPU42から構成される。
2 レーザ加工装置
11 光デバイスユニット
13 金属支持板
15 半導体層
17 分割予定ライン
19 光デバイス
23 初回の分割溝
25 2回目以降の分割溝
28 チャックテーブル
34 レーザビーム照射ユニット
36 集光器
38 撮像手段

Claims (2)

  1. 金属支持板の表面に接合された半導体層を有し、該半導体層により複数の光デバイスが分割予定ラインによって区画されて形成された光デバイスユニットを、分割予定ラインに沿ってレーザビームを照射して分割溝を形成し個々の光デバイスに分割する光デバイスユニットの加工方法であって、
    光デバイスユニットの温度と伸び率との関係を規定した相関データを取得するデータ取得工程と、
    光デバイスユニットの温度を計測する温度計測工程と、
    分割予定ラインに沿ってレーザビームを照射して分割溝を形成する分割溝形成工程と、
    該温度計測工程で計測した光デバイスユニットの温度と該データ取得工程で取得した温度に対応する伸び率とに基づいて、分割予定ラインの間隔の伸び量を算出する伸び量算出工程と、
    該伸び量算出工程によって算出された伸び量に基づいて、レーザビームを照射すべき分割予定ラインの割り出し量を補正する分割予定ライン補正工程と、
    を具備したことを特徴とする光デバイスユニットの加工方法。
  2. レーザ加工装置であって、
    被加工物を保持するチャックテーブルと、
    該チャックテーブルに保持された被加工物にレーザビームを照射するレーザビーム照射手段と、
    該チャックテーブルと該レーザビーム照射手段とを相対的に加工送りする加工送り手段と、
    該チャックテーブルと該レーザビーム照射手段とを相対的に割り出し送りする割り出し送り手段と、
    該チャックテーブルに保持された被加工物の温度を検出する温度検出手段と、
    該温度検出手段によって検出された温度と被加工物の伸び率とに基づいて被加工物の伸び量を算出する伸び量算出手段と、
    該伸び量算出手段によって算出された伸び量に基づいて、該割り出し送り手段による割り出し送り量を補正する補正手段と、
    を具備したことを特徴とするレーザ加工装置。
JP2010255518A 2010-11-16 2010-11-16 光デバイスユニットの加工方法及びレーザ加工装置 Pending JP2012106251A (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2010255518A JP2012106251A (ja) 2010-11-16 2010-11-16 光デバイスユニットの加工方法及びレーザ加工装置

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2010255518A JP2012106251A (ja) 2010-11-16 2010-11-16 光デバイスユニットの加工方法及びレーザ加工装置

Publications (1)

Publication Number Publication Date
JP2012106251A true JP2012106251A (ja) 2012-06-07

Family

ID=46492467

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2010255518A Pending JP2012106251A (ja) 2010-11-16 2010-11-16 光デバイスユニットの加工方法及びレーザ加工装置

Country Status (1)

Country Link
JP (1) JP2012106251A (ja)

Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH06285661A (ja) * 1993-04-06 1994-10-11 Mitsubishi Electric Corp レーザ加工機
JPH1133763A (ja) * 1997-07-18 1999-02-09 Fuji Electric Co Ltd レーザマーキング装置
JP2000263261A (ja) * 1999-03-16 2000-09-26 Matsushita Electric Ind Co Ltd レーザ加工装置及びその装置を用いてレーザ加工する方法
JP2006060200A (ja) * 2004-07-21 2006-03-02 Nichia Chem Ind Ltd 窒化物半導体ウエハ又は窒化物半導体素子の製造方法、それにより得られる窒化物半導体ウエハ又は窒化物半導体素子、並びにそれに用いるレーザ照射装置
JP2010029930A (ja) * 2008-07-31 2010-02-12 Disco Abrasive Syst Ltd レーザ加工装置及びレーザ加工方法
JP2010114375A (ja) * 2008-11-10 2010-05-20 Stanley Electric Co Ltd 半導体素子の製造方法

Patent Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH06285661A (ja) * 1993-04-06 1994-10-11 Mitsubishi Electric Corp レーザ加工機
JPH1133763A (ja) * 1997-07-18 1999-02-09 Fuji Electric Co Ltd レーザマーキング装置
JP2000263261A (ja) * 1999-03-16 2000-09-26 Matsushita Electric Ind Co Ltd レーザ加工装置及びその装置を用いてレーザ加工する方法
JP2006060200A (ja) * 2004-07-21 2006-03-02 Nichia Chem Ind Ltd 窒化物半導体ウエハ又は窒化物半導体素子の製造方法、それにより得られる窒化物半導体ウエハ又は窒化物半導体素子、並びにそれに用いるレーザ照射装置
JP2010029930A (ja) * 2008-07-31 2010-02-12 Disco Abrasive Syst Ltd レーザ加工装置及びレーザ加工方法
JP2010114375A (ja) * 2008-11-10 2010-05-20 Stanley Electric Co Ltd 半導体素子の製造方法

Similar Documents

Publication Publication Date Title
CN102779786B (zh) 光器件晶片的分割方法
CN104124208B (zh) 晶片的加工方法
JP2013152986A (ja) ウエーハの加工方法
CN104078425B (zh) 晶片的加工方法
WO2017130914A1 (ja) レーザ加工装置、及び、レーザ加工方法
JP5946308B2 (ja) ウエーハの分割方法
JP5846765B2 (ja) ウエーハの加工方法
JP2012109364A (ja) 光デバイスユニットの加工方法
US8759195B2 (en) Optical device wafer processing method
JP5441111B2 (ja) 板状物の加工方法
JP2013152988A (ja) ウエーハの加工方法
JP5846764B2 (ja) ウエーハの加工方法
JP5946307B2 (ja) ウエーハの分割方法
JP2013152987A (ja) ウエーハの加工方法
JP6008565B2 (ja) 光デバイスウエーハの加工方法
JP5868193B2 (ja) ウエーハの加工方法
JP5645585B2 (ja) 光デバイスユニットの分割方法
JP2013152995A (ja) ウエーハの加工方法
JP2013152990A (ja) ウエーハの加工方法
JP5868194B2 (ja) ウエーハの加工方法
JP2013152989A (ja) ウエーハの加工方法
JP2013152984A (ja) ウエーハの加工方法
JP2013152994A (ja) ウエーハの加工方法
JP2013152992A (ja) ウエーハの加工方法
JP2013152985A (ja) ウエーハの加工方法

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20131011

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20140717

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20140722

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20140917

A02 Decision of refusal

Free format text: JAPANESE INTERMEDIATE CODE: A02

Effective date: 20150331