JP2012106261A - 孔開け加工装置 - Google Patents
孔開け加工装置 Download PDFInfo
- Publication number
- JP2012106261A JP2012106261A JP2010257159A JP2010257159A JP2012106261A JP 2012106261 A JP2012106261 A JP 2012106261A JP 2010257159 A JP2010257159 A JP 2010257159A JP 2010257159 A JP2010257159 A JP 2010257159A JP 2012106261 A JP2012106261 A JP 2012106261A
- Authority
- JP
- Japan
- Prior art keywords
- hole
- workpiece
- core body
- communication hole
- vaporized gas
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Landscapes
- Fuel-Injection Apparatus (AREA)
- Laser Beam Processing (AREA)
Abstract
【解決手段】ワーク12に挿入される挿入部材33の先端に一体的に形成されると共に空洞部16に挿入され貫通孔18を貫通したレーザ光44を受ける芯体35と、この芯体35に設けられ貫通孔18を形成する際に生じる気化ガスを導く連通孔41と、この連通孔41に導かれた気化ガスをワーク12の基端側に吸引するに示す吸引手段と、を備える。
【効果】気化ガスや微粉末は連通孔を通って吸引手段により吸引される。従って、本発明によれば、気化ガス及び微粉末がワークの内壁に付着することを低減させることができる。
【選択図】図5
Description
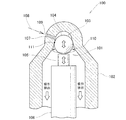
しかし、ジルコニア製ボール104と内壁110との接触点111付近は狭いため、気化ガス及び微粉末が内壁110に付着する虞がある。すなわち、気化ガス及び微粉末がワーク102の内壁110に付着するのを低減することができる孔開け加工装置が求められている。
気化ガスや微粉末は連通孔を通って吸引手段により吸引される。
従って、本発明によれば、気化ガス及び微粉末がワークの内壁に付着することを低減させることができる。
加えて、貫通孔を通過したレーザ光が芯体に照射されると、芯体が崩壊して微粉末が発生するが、微粉末は連通孔を介してワークの基端側へ吸引されるので、微粉末が空洞部の内壁に付着するのを一層低減させることができる。
加えて、連通孔は基端側が縮径され、吸引方向に向かって先細りになるので、流速が速くなり吸引力を向上させることができ、微粉末をより確実に除去することができる。
図1に示されるように、燃料噴射弁10は、ノズルホルダ11と、このノズルホルダ11の先端部に保持され燃料を噴射するワークとしてのノズル12と、ノズルホルダ11の中程に設けられ燃料を吸入する吸入口13とからなる。
図2に示されるように、ノズル12の先端部14は、ホール型を呈し、ノズル本体15と、このノズル本体15の空洞部16に挿入され燃料流路を開閉するノズルニードル17とからなる。
ノズル本体15には、突出する先端部14に燃料を噴射する複数の噴口としての貫通孔18が開けられている。これらの貫通孔18が、本発明の孔開け加工装置によって開けられる。
図3に示されるように、孔開け加工装置20は、レーザ発振器21と、このレーザ発振器21の下部に設けられてレーザ光を発射する加工ヘッド22と、この加工ヘッド22の下方に配置されたワーク保持機構23とからなる。
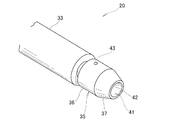
図4に示されるように、ワーク(図3、符号12)に挿入される挿入部材33の先端にレーザ光を受ける芯体35が形成されている。芯体35はワーク12の空洞部(図3、符号16)の先端部に挿入される。芯体35の材質は、耐熱性にすぐれたジルコニアが好ましい。
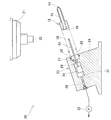
図5に示されるように、芯体35はワーク12の先端部14付近まで挿入されている。連通孔41の前部42は、レーザ光44がワーク12の貫通孔18を通過して照射される位置に配置されている。連通孔41の前部42は、先端45側が基端46側より拡径されている。先端45側が拡径されているので、レーザ光44を受ける面積を広くすることができ、レーザ光44を連通孔41に当てる確率を高くすることができる。
図6に示されるように、ワーク12をワーク保持機構23にセットする。レーザ光44をワーク12の先端部14の壁部47に照射することで、壁部47に貫通孔(詳細後述)が開けられる。レーザ光の条件は、周波数を3kHz、エネルギーを2mJ、レーザ光の回転速度を毎分3000回転(毎秒50回転)、照射時間を30秒とするのが好ましい。
一方、ワーク12の空洞部16は、吸引通路28を介して吸引手段32により吸引される。
図7に示されるように、レーザ光44をワーク12の壁部47に照射することで、壁部47に貫通孔18が開けられ、気化ガス(ワーク12が熱で蒸発して出来た金属蒸気やイオン化した混合気体)が発生する。貫通孔18を通過したレーザ光44は、矢印(1)のように芯体35の連通孔41に照射される。このとき、芯体35は溶融せずに、砕かれて微粉末が生じる。
上記の図5に示されるように、空洞部16を有するワーク12先端部14の壁部47に外方からレーザ光44を照射することで壁部47に貫通孔18を開ける孔開け加工装置20において、ワーク12に挿入される挿入部材33の先端に一体的に、形成されると共に空洞部16に挿入され貫通孔18を貫通したレーザ光44を受ける芯体35と、この芯体35に設けられ貫通孔18を形成する際に生じる気化ガスを導く連通孔41と、この連通孔41に導かれた気化ガスをワーク12の基端側に吸引する図3に示す吸引手段32と、を備える。
なお、挿入部材33の材質は、必要な剛性や強度等を備えていれば、何でもよい。すなわち、一体的に芯体35が形成されていればよく、芯体35と挿入部材33とが同部材で一体的に構成されてもよく、また例えば、挿入部材33の材質が鋼で、芯体35の材質がジルコニアで形成されて異材質であってもよい。芯体35と挿入部材33とが異材質の場合には、芯体35と挿入部材33とが図示しないボルトで締結されていてもよいし、ロウ付けや吸引力等その他の固定手段で挿入部材33に芯体35が固定されていればよい。
従って、本発明によれば、気化ガス及び微粉末がワーク12の内壁48に付着することを低減させることができる。
この構成により、貫通孔18を通過したレーザ光44が芯体35の連通孔41に照射されるので、ワーク12の貫通孔18に対向する内壁48にレーザ光44が照射されることを防ぎ、内壁48を保護することができる。
この構成により、連通孔41の前部は、先端45側が拡径されているので、レーザ光44を受ける面51の面積を広くすることができ、レーザ光44が連通孔41に照射される確率を高くすることができる。
この構成により、芯体35は回転移動等するので、図5に示すレーザ光44が芯体35の同一部位に入射し続けることがなく、レーザ光44を受ける位置を移動させることができる。結果、レーザ光44が芯体35を通過してワーク12の内壁48に到達するのを防止することができる。
Claims (4)
- 空洞部を有するワーク先端部の壁部に外方からレーザ光を照射することで前記壁部に貫通孔を開ける孔開け加工装置において、
前記ワークに挿入される挿入部材の先端に設けられ、前記空洞部に挿入され前記貫通孔を貫通した前記レーザ光を受ける芯体と、
この芯体に設けられ前記貫通孔を形成する際に生じる気化ガスを導く連通孔と、
この連通孔に導かれた前記気化ガスを前記ワークの基端側に吸引する吸引手段と、を備えることを特徴とする孔開け加工装置。 - 前記連通孔の前部が、前記レーザ光が前記貫通孔を通過して照射される位置に配置されていることを特徴とする請求項1記載の孔開け加工装置。
- 前記連通孔の前部は、先端側が拡径され、基端側が縮径されていることを特徴とする請求項1又は請求項2記載の孔開け加工装置。
- 前記挿入部材を振動させて、前記芯体の位置を、前記空洞部内で相対的に移動させる移動手段を備えていることを特徴とする請求項1〜3のいずれか1項記載の孔開け加工装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010257159A JP5518680B2 (ja) | 2010-11-17 | 2010-11-17 | 孔開け加工装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010257159A JP5518680B2 (ja) | 2010-11-17 | 2010-11-17 | 孔開け加工装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012106261A true JP2012106261A (ja) | 2012-06-07 |
| JP5518680B2 JP5518680B2 (ja) | 2014-06-11 |
Family
ID=46492474
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010257159A Expired - Fee Related JP5518680B2 (ja) | 2010-11-17 | 2010-11-17 | 孔開け加工装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5518680B2 (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2016132032A (ja) * | 2015-01-22 | 2016-07-25 | 株式会社デンソー | 孔開け加工装置 |
| JP2016172271A (ja) * | 2015-03-17 | 2016-09-29 | 株式会社デンソー | レーザ加工装置 |
| JP2016172272A (ja) * | 2015-03-17 | 2016-09-29 | 株式会社デンソー | レーザ加工装置 |
| JP2020011251A (ja) * | 2018-07-17 | 2020-01-23 | 株式会社デンソー | レーザ加工装置 |
| CN111014987A (zh) * | 2019-12-13 | 2020-04-17 | 西安中科微精光子制造科技有限公司 | 激光加工喷油嘴喷孔的定位及对壁保护装置 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH075346B2 (ja) | 1991-04-26 | 1995-01-25 | イソライト工業株式会社 | ケイ酸カルシウム化粧材の製造方法 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5389098A (en) * | 1977-01-14 | 1978-08-05 | Nec Corp | Laser cutter |
| JPS6149685U (ja) * | 1984-09-04 | 1986-04-03 | ||
| JPH06324203A (ja) * | 1993-05-13 | 1994-11-25 | Tachibana Seisakusho:Kk | レーザ光吸収装置 |
| JPH10305382A (ja) * | 1997-05-06 | 1998-11-17 | Kawasaki Heavy Ind Ltd | レーザ加工用ビームキャッチャーおよびビームキャッチャーを備えたレーザ加工装置 |
| JP2005324238A (ja) * | 2004-05-17 | 2005-11-24 | Toyota Motor Corp | レーザ加工方法および装置 |
| JP2009028777A (ja) * | 2007-07-30 | 2009-02-12 | Honda Motor Co Ltd | 穿孔加工方法及びその装置 |
-
2010
- 2010-11-17 JP JP2010257159A patent/JP5518680B2/ja not_active Expired - Fee Related
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5389098A (en) * | 1977-01-14 | 1978-08-05 | Nec Corp | Laser cutter |
| JPS6149685U (ja) * | 1984-09-04 | 1986-04-03 | ||
| JPH06324203A (ja) * | 1993-05-13 | 1994-11-25 | Tachibana Seisakusho:Kk | レーザ光吸収装置 |
| JPH10305382A (ja) * | 1997-05-06 | 1998-11-17 | Kawasaki Heavy Ind Ltd | レーザ加工用ビームキャッチャーおよびビームキャッチャーを備えたレーザ加工装置 |
| JP2005324238A (ja) * | 2004-05-17 | 2005-11-24 | Toyota Motor Corp | レーザ加工方法および装置 |
| JP2009028777A (ja) * | 2007-07-30 | 2009-02-12 | Honda Motor Co Ltd | 穿孔加工方法及びその装置 |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2016132032A (ja) * | 2015-01-22 | 2016-07-25 | 株式会社デンソー | 孔開け加工装置 |
| WO2016117307A1 (ja) * | 2015-01-22 | 2016-07-28 | 株式会社デンソー | 孔開け加工装置 |
| CN107107272A (zh) * | 2015-01-22 | 2017-08-29 | 株式会社电装 | 开孔加工装置 |
| JP2016172271A (ja) * | 2015-03-17 | 2016-09-29 | 株式会社デンソー | レーザ加工装置 |
| JP2016172272A (ja) * | 2015-03-17 | 2016-09-29 | 株式会社デンソー | レーザ加工装置 |
| JP2020011251A (ja) * | 2018-07-17 | 2020-01-23 | 株式会社デンソー | レーザ加工装置 |
| JP7056425B2 (ja) | 2018-07-17 | 2022-04-19 | 株式会社デンソー | レーザ加工装置 |
| CN111014987A (zh) * | 2019-12-13 | 2020-04-17 | 西安中科微精光子制造科技有限公司 | 激光加工喷油嘴喷孔的定位及对壁保护装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5518680B2 (ja) | 2014-06-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5518680B2 (ja) | 孔開け加工装置 | |
| JP5220914B2 (ja) | レーザー加工装置 | |
| JP4945362B2 (ja) | 穿孔加工方法及びその装置 | |
| KR100406342B1 (ko) | 레이저 절단기의 피어싱장치 | |
| CN101823184A (zh) | 用于对机械构件上的部分进行微机械加工的加工方法和加工系统 | |
| US20100282727A1 (en) | Laser working apparatus, and laser working method | |
| TW201036742A (en) | Laser processing device, manufacturing method of laser processing device and laser processing method | |
| CN102292188A (zh) | 用于提高机加工过程可靠性的方法和装置 | |
| JP2004534409A (ja) | 基板上にハンダを塗布する方法及び装置 | |
| JP4833773B2 (ja) | 微細穴開け加工方法 | |
| JP2009113106A (ja) | レーザー加工装置 | |
| JP6101139B2 (ja) | レーザ加工方法およびレーザ加工装置 | |
| JP2020059030A (ja) | 気体供給吸引装置、吸引装置およびレーザ処理装置 | |
| JP2020089899A (ja) | レーザ溶接装置 | |
| JP2007050492A (ja) | 孔表面加工処理方法 | |
| GB2508558A (en) | Forming a perforate membrane by laser and reaming | |
| JP2012110912A (ja) | 孔開け加工装置及び芯体製造方法 | |
| JPH11320171A (ja) | レーザ照射による穿孔方法および穿孔装置 | |
| JP2005177786A (ja) | 高密度エネルギビーム加工方法及びその装置、孔付き管の製造方法及びその装置 | |
| JP2008055478A (ja) | 仕上げ加工方法 | |
| JP2002103078A (ja) | レーザ溶接方法及び装置 | |
| CN101274402A (zh) | 细孔的激光加工方法 | |
| JP4123390B2 (ja) | ハイブリッド加工装置およびハイブリッド加工方法 | |
| JP5283538B2 (ja) | 穴あけ装置及び貫通穴の形成方法 | |
| JP4194897B2 (ja) | レーザ加工方法およびレーザ加工装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20121127 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20131113 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20131119 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140117 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140318 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140402 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5518680 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |