JP2012109380A - 表面電極付透明導電基板の製造方法及び薄膜太陽電池の製造方法 - Google Patents

表面電極付透明導電基板の製造方法及び薄膜太陽電池の製造方法 Download PDF

Info

Publication number
JP2012109380A
JP2012109380A JP2010256721A JP2010256721A JP2012109380A JP 2012109380 A JP2012109380 A JP 2012109380A JP 2010256721 A JP2010256721 A JP 2010256721A JP 2010256721 A JP2010256721 A JP 2010256721A JP 2012109380 A JP2012109380 A JP 2012109380A
Authority
JP
Japan
Prior art keywords
heat treatment
surface electrode
film
transparent conductive
sheet resistance
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2010256721A
Other languages
English (en)
Other versions
JP5594078B2 (ja
Inventor
Yasunari Yamanobe
康徳 山野辺
Fumihiko Matsumura
文彦 松村
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Sumitomo Metal Mining Co Ltd
Original Assignee
Sumitomo Metal Mining Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Sumitomo Metal Mining Co Ltd filed Critical Sumitomo Metal Mining Co Ltd
Priority to JP2010256721A priority Critical patent/JP5594078B2/ja
Publication of JP2012109380A publication Critical patent/JP2012109380A/ja
Application granted granted Critical
Publication of JP5594078B2 publication Critical patent/JP5594078B2/ja
Expired - Fee Related legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
    • Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
    • Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
    • Y02E10/00—Energy generation through renewable energy sources
    • Y02E10/50—Photovoltaic [PV] energy

Landscapes

  • Photovoltaic Devices (AREA)

Abstract

【課題】 光電変換効率の高い表面電極付透明導電基板の製造方法及び薄膜太陽電池の製造方法を提供する。
【解決手段】 透光性ガラス基板1上に、スパッタリング法により、表面凹凸構造2aが形成された酸化亜鉛系の結晶質透明導電膜としての凹凸膜22が表面電極2として形成された表面電極付透明導電基板11aを、7×10⁻³〜1×10⁻⁶Paの真空度で、250〜550℃で熱処理を施す。結果として、より光閉じ込め効果の高い表面電極2を提供することが可能となり、より光電変換効率の高い薄膜太陽電池10を得ることができる。
【選択図】 図2

Description

本発明は、透光性基板上に透明導電膜からなる表面電極膜を形成した表面電極付透明導電基板の製造方法及び薄膜太陽電池の製造方法に関するものである。
ガラス基板等の透光性基板側から光を入射させて発電を行う薄膜太陽電池では、透光性基板上に、光入射側の電極(以下、「表面電極」と称する。)が形成された透明導電ガラス基板が利用される。表面電極は、酸化錫、酸化亜鉛、酸化インジウムなどの透明導電性膜が単独に、又は積層して形成される。また、薄膜太陽電池では、多結晶シリコン、微結晶シリコンのような結晶質シリコン薄膜やアモルファスシリコン薄膜が利用されている。この薄膜太陽電池の開発は、精力的に行なわれており、主に、安価な基板上に低温プロセスで良質のシリコン薄膜を形成することによる低コスト化と高性能化との両立の実現が目的とされている。
上述した薄膜太陽電池の一つとして、透光性基板上に、透明導電膜からなる表面電極と、p型半導体層、i型半導体層、n型半導体層が順に積層された光電変換半導体層と、光反射性金属電極を含む裏面電極とを順次形成した構造を有するものが知られている。この薄膜太陽電池では、光電変換作用が主としてこのi型半導体層内で生じるため、i型半導体層が薄いと光吸収係数が小さい長波長領域の光が十分に吸収されない。つまり、光電変換量は、本質的にi型半導体層の膜厚によって制約を受ける。そこで、i型半導体層を含む光電変換半導体層に入射した光をより有効に利用するために、光入射側の表面電極に表面凹凸構造を設けて光を光電変換半導体層内へ散乱させ、さらに裏面電極で反射した光を乱反射させる工夫がなされている。
このような薄膜太陽電池では、一般に、その光入射側の表面電極として、ガラス基板にフッ素ドープした酸化錫薄膜を熱CVD法に基づく原料ガスの熱分解により成膜する方法(例えば、特許文献1参照。)により表面凹凸構造が形成されている。
しかし、表面凹凸構造を有する酸化錫膜は、500℃以上の高温プロセスを要するなどの理由によりコストが高い。また、膜の比抵抗が高いため、膜厚を厚くすると、透過率が下がり、光電変換効率が下がってしまう。
そこで、酸化錫膜又はSnをドープした酸化インジウム(ITO)膜からなる下地電極上に、Alをドープした酸化亜鉛(AZO)膜、又はGaをドープした酸化亜鉛(GZO)膜をスパッタリングにより形成し、エッチングされ易い酸化亜鉛膜をエッチングすることで、表面凹凸構造を有する表面電極を形成する方法が提案されている(例えば、特許文献2参照。)。また、近赤外域の光透過性に優れたTiをドープした酸化インジウム(ITiO)膜からなる下地電極上に、成膜時にアーキングやパーティクルの発生が少ないAlとGaをドープした酸化亜鉛(GAZO)膜をスパッタリングにより形成し、特許文献2の技術と同様に酸化亜鉛膜をエッチングすることで表面凹凸構造を有する表面電極を形成する方法も提案されている(例えば、特許文献3参照。)。
しかしながら、エッチングにより表面凹凸構造を形成する手法では、凹凸膜に鋭利な突起ができやすく、良好な光電変換半導体層が得難く、光電変換効率が上がらない。加えて、エッチング後の洗浄が不十分であると、半導体層に欠陥が発生し易く、この欠陥を防止するには複雑な洗浄工程を経る必要があり、量産性に乏しい。
特表平2−503615号公報 特開2000−294812号公報 特開2010−34232号公報
本発明は、上記従来技術の問題点に鑑みて提案されたものであり、光電変換効率の高い表面電極付透明導電基板の製造方法及び薄膜太陽電池の製造方法を提供する。
本件発明者らは、鋭意検討を行った結果、透光性ガラス基板上にスパッタリングにより形成された酸化亜鉛系の結晶質透明導電膜からなる凹凸膜を、所定の真空度で熱処理を行うことにより、透明導電膜の導電率が増加するとともに、光閉じ込め効果の指標であるヘイズ値(散乱透過率/全光線透過率)までもが増加することを見出した。
すなわち、本発明に係る表面電極付透明導電基板の製造方法は、透光性基板上に、スパッタリング法により、表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜を有する表面電極が形成された表面電極付透明導電基板を、7×10⁻³〜1×10⁻⁶Paの真空度で、250〜550℃で熱処理を施す。
また、本発明に係る薄膜太陽電池の製造方法は、透光性基板上に、表面電極と、光電変換半導体層と、裏面電極とを順に形成する薄膜太陽電池の製造方法において、透光性基板上に、スパッタリング法により、表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜を有する表面電極が形成された表面電極付透明導電基板を、7×10⁻³〜1×10⁻⁶Paの真空度で、250〜550℃で熱処理を施す。
本発明によれば、透光性基板上に、表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜を成膜した後に、7×10⁻³〜1×10⁻⁶Paの真空度で、250〜550℃で熱処理を施すことによって、より高いヘイズ率を実現することができる。結果として、より光閉じ込め効果の高い表面電極を提供することができ、より光電変換効率の高い薄膜太陽電池を得ることができる。
本発明の一実施の形態に係る薄膜太陽電池の構成例を示す断面図である。 本発明の一実施の形態に係る薄膜太陽電池用の表面電極付透明導電基板の構成例を示す断面図であり、(A)は、透光性ガラス基板上に、表面電極として表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜が形成されている断面図であり、(B)は、透光性ガラス基板上に、表面電極として酸化インジウム系の透明導電膜と、表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜とが順に積層されている断面図である。 真空下での熱処理前後のヘイズ率の関係を示すグラフである。
以下、本発明の実施の形態(以下、「本実施の形態」と称する)について、図面を参照しながら下記順序にて詳細に説明する。
1.薄膜太陽電池
1−1.表面電極付透明導電基板
1−2.光電変換半導体層
1−3.裏面電極
2.薄膜太陽電池の製造方法
2−1.表面電極付透明導電基板
2−2.光電変換半導体層
2−3.裏面電極
3.実施例
<1.薄膜太陽電池>
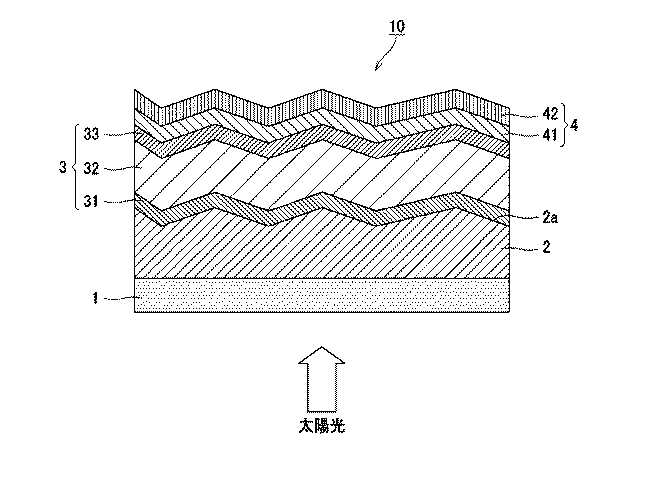
図1は、本実施の形態に係る薄膜太陽電池の構成例を示す断面図である。薄膜太陽電池10は、透光性ガラス基板1上に、表面電極2と、光電変換半導体層3と、裏面電極4とが順に積層された構造を有する。薄膜太陽電池10に対して、光電変換されるべき光は、矢印に示すように透光性ガラス基板1側から入射される。
<1−1.表面電極付透明導電基板>
本実施の形態に係る表面電極付透明導電基板(透明導電凹凸膜)は、透光性ガラス基板1上に、表面電極2が形成されている。表面電極付透明導電基板としては、例えば、図2(A)に示す表面電極付透明導電基板11aや、図2(B)に示す表面電極付透明導電基板11bが挙げられる。
表面電極付透明導電基板11aは、透光性ガラス基板1上に、スパッタリング法により、表面電極2として、凹凸膜22としての表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜が形成されている。表面電極付透明導電基板11bは、透光性ガラス基板1上に、表面電極2として、スパッタリング法により、下地膜21としての酸化インジウム系の透明導電膜と、凹凸膜22としての表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜との順で積層された積層膜が形成されている。以下、表面電極付透明導電基板11a及び表面電極付透明導電基板11bをまとめて、単に「表面電極付透明導電基板11」とも呼ぶ。
(透光性ガラス基板)
透光性ガラス基板1は、太陽光のスペクトルが透過可能なように、350〜1200nmの波長域にて高い透過率を有することが望ましい。また、屋外環境下での使用を考慮して、電気的、化学的、物理的に安定であることが望ましい。このような透光性ガラス基板1としては、ソーダライムシリケートガラス、ボレートガラス、低アルカリ含有ガラス、石英ガラス、その他の各種ガラスなどを例示することができる。
なお、透光性ガラス基板1は、ガラスからその上面に成膜される透明導電膜からなる表面電極へのイオンの拡散を防止し、ガラス基板の種類や表面状態による膜の電気特性への影響を最小限度に抑えるために、酸化シリコン膜などのアルカリバリヤ膜をガラス基板上に施しても構わない。
(表面電極)
表面電極2は、図1に示すように、表面凹凸構造2aを有する表面電極である。表面電極2は、透光性ガラス基板1と同様に350〜1200nmの波長の光に対して80%以上の高い透過率を有することが望ましい。また、表面電極2は、後に詳述する真空下での熱処理後のシート抵抗(表面抵抗)が10Ω/□以下であることが望ましく、表面電極2のヘイズ率が15%以上、より好ましくは20%以上であることが望ましい。また、ヘイズ率の上限は、50%未満が望ましい。ヘイズ率が50%を超えると、シリコンからなる発電層での再結合や欠陥の増大により、発電効率が落ちてしまう。
表面電極2は、例えば、図2(A)に示すように、凹凸膜22単体で構成することができる。また、表面電極2は、例えば、図2(B)に示すように、下地膜21と、凹凸膜22との順で積層された積層体で構成することができる。下地膜21は、後に詳述するように、酸化インジウム系の透明導電膜であるため、酸化亜鉛系の透明導電膜よりも体積抵抗率が小さい。そのため、図2(B)に示す表面電極2のように、透光性ガラス基板1と凹凸膜22との間に、下地膜21を位置させることにより、同じ抵抗率であれば、図2(A)に示すように表面電極2を凹凸膜22単体で構成するよりも、凹凸膜22の厚さを薄くすることができる。結果として、図2(B)に示す表面電極2は、全体としての厚さが薄くなり、透光性の面で有利となる。
表面凹凸構造2aの凹凸の程度は、表面凹凸を示す指標であるヘイズ率が20%以上であることが好ましく、また、算術平均粗さ(Ra)が40〜120nmであることが好ましい。このようなヘイズ率及び算術平均粗さ(Ra)の表面凹凸構造2aを有する表面電極2によれば、光閉じ込め効果が高くなり、薄膜太陽電池10の光電変換効率を向上させることができる。
(下地膜)
下地膜21は、Ti、Sn、Gaから選ばれる少なくとも1種をドープした酸化インジウム系のアモルファス質透明導電膜である。本明細書において、アモルファス質とは、X線解析における回折ピーク強度が結晶質の回折ピーク強度の20%以下のものをいう。このような酸化インジウム系のアモルファス質透明導電膜として、例えば、Tiをドープした酸化インジウム(ITiO)膜を用いることができる。ITiO膜は、近赤外域の光の透過率が高く、アモルファス質の膜を容易に形成することができ、また、その上に形成される酸化亜鉛系結晶の成長を助長させることができる。ITiO膜において、Tiをドープする量は、0.5〜2.0質量%とすることが好ましい。
また、酸化インジウム系のアモルファス質透明導電膜として、例えば、Sn、Gaをドープした酸化インジウム(ITGO)膜を用いてもよい。ITGO膜も、アモルファス質の膜を容易に形成することができ、また、その上に形成される酸化亜鉛系結晶の成長を助長させることができる。ITGO膜において、Sn、Gaをドープする量は、3.0〜15質量%とすることが好ましい。
さらに、酸化インジウム系のアモルファス質透明導電膜として、例えば、Ti、Snをドープした酸化インジウム(ITiTO)膜を用いてもよい。ITiTO膜は、ITiO膜に比べて、酸化亜鉛系結晶の成長をより一層助長させることができる。ITiTO膜において、Ti、Snをドープする量は、0.01〜2.0質量%とすることが好ましい。
下地膜21の膜厚は、200〜500nmであることが好ましく、より好ましくは300〜400nmである。膜厚が200nmを下回ると、下地膜21によるヘイズ率増加の効果が著しく小さくなってしまう。また、膜厚が500nmを上回ると、透過率が減少し、ヘイズ率増加による光閉じ込め効果を相殺してしまう。
(凹凸膜)
凹凸膜22は、Al、Ga、B、In、F、Si、Ge、Ti、Zr、Hfから選ばれる少なくとも1種をドープした酸化亜鉛系の結晶質透明導電膜である。このような酸化亜鉛系の結晶質透明導電膜としては、例えば、AlとGaとを共にドープした酸化亜鉛(GAZO)膜、Alをドープした酸化亜鉛(AZO)膜、Gaをドープした酸化亜鉛(GZO)膜が挙げられる。これらの酸化亜鉛膜の中でも、GAZO膜が、スパッタリングによる成膜の際にアーキングが発生し難いため、より好ましい。GAZO膜において、AlとGaをドープする量は、0.1〜0.5質量%とすることが好ましい。また、GZO膜において、Gaをドープする量は、0.2〜6.0質量%とすることが好ましい。
凹凸膜22の膜厚は、300〜2000nmであることが好ましく、より好ましくは400〜1600nmである。膜厚が300nmよりも小さいと、凹凸が大きくならず、表面電極2のヘイズ率が10%を下回ることがある。また、膜厚が2000nmを超えると、透過率が著しく低下する。
<1−2.光電変換半導体層>
光電変換半導体層3は、表面電極2上に、p型半導体層31と、i型半導体層32と、n型半導体層33とが順に積層されている。なお、p型半導体層31とn型半導体層33とは、その順番が逆でも良いが、通常、太陽電池では光の入射側にp型半導体層が配置される。
p型半導体層31は、例えば不純物原子としてB(ボロン)をドープした微結晶シリコンの薄膜からなる。また、微結晶シリコンの代わりに、多結晶シリコン、非晶質シリコン、シリコンカーバイド、シリコンゲルマニウムなどの材料を用いてもよい。また、不純物原子は、Bに限られず、アルミニウムなどを用いてもよい。
i型半導体層32は、例えば、ドープされていない微結晶シリコンの薄膜からなる。また、微結晶シリコンの代わりに、多結晶シリコン、非晶質シリコン、シリコンカーバイド、シリコンゲルマニウムなどの材料を用いてもよい。また、微量の不純物を含む弱p型半導体、又は弱n型半導体で光電変換機能を十分に備えたシリコン系の薄膜材料を用いてもよい。
n型半導体層33は、例えば、不純物原子としてP(リン)がドープされたn型微結晶シリコンからなる。また、微結晶シリコンの代わりに、多結晶シリコン、非晶質シリコン、シリコンカーバイド、シリコンゲルマニウムなどの材料を用いてもよい。また、不純物原子は、Pに限られず、N(窒素)などを用いてもよい。
<1−3.裏面電極>
裏面電極4は、n型半導体層33上に、透明導電性酸化膜41と光反射性金属電極42とが順に形成されている。
透明導電性酸化膜41は、必ずしも必要とされないが、n型半導体層33と光反射性金属電極42との付着性を高めることで、光反射性金属電極42の反射効率を高め、且つn型半導体層33を化学変化から保護する機能を有している。
透明導電性酸化膜41は、酸化亜鉛膜、酸化インジウム膜、酸化錫膜などから選択される少なくとも1種で形成される。特に酸化亜鉛膜においてはAl、Gaのうち、少なくとも1種類を、酸化インジウム膜においてはSn、Ti、W、Ce、Ga、Moのうち、少なくとも1種類をドープすることで導電性を高めることが好ましい。また、n型半導体層33に隣接する透明導電性酸化膜41の比抵抗は、1.5×10⁻³Ωcm以下であることが好ましい。
<2.薄膜太陽電池の製造方法>
次に、上述した本実施の形態に係る薄膜太陽電池10の製造方法について説明する。薄膜太陽電池10は、図1に示すように、透光性ガラス基板1上に、表面電極2と、光電変換半導体層3と、裏面電極4とを順に形成する。先ず、薄膜太陽電池10を構成する表面電極付透明導電基板11の製造方法について説明する。
<2−1.表面電極付透明導電基板>
図2(A)に示す表面電極付透明導電基板11aの製造方法では、例えば、アルゴン等の不活性ガス雰囲気中において、高ガス圧環境下で、スパッタリング法により、透光性ガラス基板1上に、表面電極2としての凹凸膜22を形成する。
凹凸膜22を成膜する際のガス圧は、1〜10Paとするのが好ましい。ガス圧が10Paよりも高いと、ヘイズ率が上昇するのと引き換えに成膜レートが極端に低下してしまう。ガス圧が1Paよりも低いと、膜表面への凹凸形状の生成が起りにくくなり、ヘイズ率が極端に低下してしまう。
また、凹凸膜22のスパッタリングを行う際の基板温度は、300℃以上とするが、300〜550℃とするのが好ましい。基板温度の上限は、透光性ガラス基板1の軟化点以下であれば最大800℃まで適用可能である。一般の太陽電池用途の透光性ガラス基板の場合、軟化点は600〜650℃のものが多く、これらを用いる場合、550℃を超えると軟化点温度に近づくため、基板の強度が低下し、結果として製造歩留まりを低下させることができる。
図2(B)に示す表面電極付透明導電基板11bの製造方法では、まず、透光性ガラス基板1の温度を20〜70℃の範囲に保持し、導入ガスとして例えばアルゴンと酸素との混合ガスを用い、スパッタリング法により、下地膜21を形成する。透光性ガラス基板1の温度を20℃より低くしても、酸化インジウム系のアモルファス質透明導電膜を得ることができるが、スパッタリング装置内に透光性ガラス基板を冷却する機構を設ける必要があり、コスト増となり好ましくない。また、透光性ガラス基板1の温度が70℃を超えると、酸化インジウム系のアモルファス質透明導電膜を得ることが困難となる。
次に、下地膜21上に凹凸膜22を形成する。表面電極付透明導電基板11bにおける凹凸膜22は、上述した表面電極付透明導電基板11aと同様にして、アルゴン等の不活性ガス雰囲気中において、高ガス圧環境下で、スパッタリングにより下地膜21上に成膜することができる。
次に、得られた表面電極付透明導電基板11を、7×10⁻³〜1×10⁻⁶Paの真空度の環境下で、250〜550℃で熱処理を施す。このような圧力と温度で熱処理を行うことで、酸化亜鉛結晶中にある不安定な酸素結合が取り除かれてキャリアが生成して、表面電極2を構成する透明導電膜の導電率が増加し、より高いヘイズ率を実現できる。
表面電極付透明導電基板11の熱処理では、例えば、真空ポンプを用い、試料である表面電極付透明導電基板11を基板ホルダーに固定した後、真空チャンバー内に配置し、表面電極付透明導電基板11を加熱する。加熱方法としては、例えば、ランプヒーターにより加熱する方法が挙げられる。
表面電極付透明導電基板11を熱処理する際の真空度が7×10⁻³Pa未満の場合には、十分な還元効果が得られず、結果として余剰な酸素結合部分が残留してしまう。そのため、表面電極2のシート抵抗が10Ω/□を上回るとともに、表面電極2のヘイズ率が向上しない。熱処理時の真空度が1×10−6Paを超える場合には、シート抵抗が10Ω/□を上回るとともに、表面電極2のヘイズ率が向上しない。また、表面電極付透明導電基板11を熱処理する際の真空度が1×10−6Pa超える場合には、排気時間が極端に長くなり、生産性が悪く、工業的には適用が困難となる。
表面電極付透明導電基板11を熱処理する際の加熱温度が250℃未満の場合には、十分な還元効果が得られなくなり、結果として余剰な酸素結合部分が残留し、シート抵抗が10Ω/□を上回るとともに、表面電極2のヘイズ率が向上しない。加熱温度が550℃を超えると、膜が過剰に還元されてシート抵抗が10Ω/□を上回ってしまい、表面電極2のヘイズ率が向上しない。
熱処理における加熱時間は、加熱温度によって異なり、適宜調整することができる。例えば、加熱温度が250℃の場合には30分以上とし、加熱温度が550℃の場合には5分以上とする。
このように、本実施の形態に係る表面電極付透明導電基板の製造方法では、透光性ガラス基板1上に、表面電極2として、凹凸膜22、又は、下地膜21と凹凸膜22とを成膜した後に、7×10⁻³〜1×10⁻⁶Paの真空度で、250〜550℃で熱処理を施す。これにより、より高いヘイズ率を実現することができ、結果として、より光閉じ込め効果の高い表面電極2を提供することができる。
図3は、真空下での熱処理(真空アニール処理)前後のヘイズ率の関係を示すグラフである。具体的に、図3は、初期ヘイズ値の異なる表面電極付透明導電基板11を用意し、1×10⁻⁴Paの真空度で、250℃又は500℃の熱処理温度で、熱処理した際の効果の結果を示すグラフである。この表面電極付透明導電基板11は、透光性ガラス基板1と、下地膜21としてのITiTO膜と、凹凸膜22としてのGAZO膜とが順に積層されている。グラフの横軸は、熱処理前の表面電極付透明導電基板11のヘイズ率を示し、グラフの縦軸は、熱処理後の表面電極付透明導電基板11のヘイズ率を示す。図3のグラフ中の破線は、熱処理前後のヘイズ率の改善比を説明するための基準線である。熱処理の効果がなかった場合、この破線の上に測定点が存在することになる。
図3に示す結果によれば、表面電極付透明導電基板11に対する熱処理は、ヘイズ率を高める効果があるものの、熱処理前(初期)にヘイズがない表面電極付透明導電基板11に対してはヘイズ率を高める効果がないことが分かる。また、熱処理の温度を250℃とした場合よりも、熱処理の温度を500℃とした場合の方が、表面電極付透明導電基板11のヘイズ率を高める効果が大きいことが分かる。
<2−2.光電変換半導体層>
次に、表面電極付透明導電基板11における表面電極2上に、例えば、下地温度を400℃以下に設定したプラズマCVD(Chemical Vapor Deposition)法を用いて、光電変換半導体層3を形成する。このプラズマCVD法は、一般によく知られている平行平板型のRFプラズマCVDを用いてもよいし、周波数150MHz以下のRF帯からVHF帯までの高周波電源を利用するプラズマCVD法でもよい。
光電変換半導体層3は、p型半導体層31と、i型半導体層32と、n型半導体層33とを順に積層して形成される。なお、必要に応じて、各半導体層に、パルスレーザ光を照射(レーザアニール)し、結晶化分率やキャリア濃度の制御を行なってもよい。
<2−3.裏面電極>
次に、光電変換半導体層3上に裏面電極4を形成する。裏面電極4は、透明導電性酸化膜41と、光反射性金属電極42とを順に積層して形成される。
透明導電性酸化膜41は、真空蒸着、スパッタなどの方法によって形成され、ZnO、ITO等の金属酸化物で形成することが好ましい。
光反射性金属電極42は、真空蒸着、スパッタなどの方法によって形成され、Ag、Au、Al、Cu及びPtの中から選択される1種、又は、これらを含む合金で形成することが好ましい。例えば、光反射性の高いAgを100〜330℃、より好ましくは200〜300℃の温度で真空蒸着によって形成することが好ましい。
以上のように、本実施の形態に係る薄膜太陽電池10の製造方法では、透光性ガラス基板1上に、表面電極2として、凹凸膜22、又は、下地膜21と凹凸膜22とを成膜した後に、7×10⁻³〜1×10⁻⁶Paの真空度で、250〜550℃で熱処理を施すことにより、表面電極付透明導電基板11を製造する。これにより、エッチング手法を用いなくても良好な凹凸からなる表面電極2を形成することができ、より高いヘイズ率を実現することができる。結果として、より光閉じ込め効果の高い表面電極2を提供することができ、より光電変換効率の高い薄膜太陽電池10を得ることができる。
以下に実施例を用いて本発明を説明するが、本発明は、これらの実施例に限定されるものではない。
(実施例1)
以下の製造条件により、酸化インジウム系の透明導電膜からなる下地膜と酸化亜鉛系の結晶質透明導電膜からなる凹凸膜との積層構造による表面電極付透明導電基板を作製した。
先ず、透光性ガラス基板1としてソーダライムシリケートガラス基板を用い、このガラス基板上に、表面電極2として、下地膜21と凹凸膜22とを順に形成した。下地膜21としては、酸化インジウムに酸化チタンを1質量%、酸化錫を0.01質量%ドープしたITiTO膜を用い、凹凸膜22としては、酸化亜鉛に酸化ガリウム0.58質量%、酸化アルミニウム0.32質量%をドープしたGAZO膜を用いた。
成膜は、DCマグネトロンスパッタ法を用いた。使用したターゲットは、φ6インチサイズで、基板とターゲットとの間隔を60mmとした。
ソーダライムシリケートガラス基板の温度を25℃に設定し、導入ガスとしてアルゴンと酸素の混合ガス(アルゴン:酸素=99:1)を用い、スパッタリング法により、膜厚が200nmとなるようにITiTO膜を成膜した。次に、ソーダライムシリケートガラス基板の温度を300℃に設定し、スパッタパワーDC400W、導入ガスをアルゴンガス100%とし、ガス圧を7Paに調整し、総膜厚が1200nmとなるようにGAZO膜を形成した。
表面電極の全光透過率は、日本分光製V−670を用いて測定した。表面電極のシート抵抗は、表面抵抗計ロレスタAP(三菱化学(株)製、MCP−T400)を用いて測定した。表面電極のヘイズ値は、ヘイズメーター(村上色彩技術研究所製、HR−200)を用いて測定した。成膜直後の表面電極は、シート抵抗が9.7Ω/□、全光透過率が83.4%、ヘイズ値が14.7%であった。
真空下での熱処理の方法について説明する。真空ポンプとして、ULVAC社製クライオポンプCRYO−U10PUを用い、試料をSUS製の基板ホルダーに固定した後、真空チャンバー内に配置した。始めは、基板の加熱を行わずに、真空ポンプとチャンバーとをつなぐメインバルブを全開のままで真空引きを開始し、1×10⁻⁵Paに到達した時点で基板の加熱を開始した。加熱方法は、ランプヒーターによりSUSホルダーの背面側から加熱して250℃になるよう制御した。加熱開始と同時に真空度が低下するが、このときからメインバルブの開閉度の調整により真空度を7×10⁻³Paになるように制御を開始し、基板温度と真空度が安定したところから1時間熱処理を行った。熱処理が終了したら、ランプヒーターの電源を落として、100℃以下まで基板温度が低下するまで放置したのち、真空を割って試料を取り出した。
その結果、真空での熱処理後に、シート抵抗値が8.6Ω/□、全光透過率が83.2%、ヘイズ率が19.1%となり、シート抵抗とヘイズ率が改善した。全光透過率が熱処理前後で殆ど変化しなかった。
(実施例2〜4)
実施例2では、実施例1と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(実施例2)、450℃(実施例3)、550℃(実施例4)としたこと以外は、実施例1と同様に熱処理を行った。
実施例2では、熱処理後にシート抵抗値が8.4Ω/□、全光透過率が83.1%、ヘイズ率が20.1%となった。実施例3では、熱処理後にシート抵抗値が7.7Ω/□、全光透過率が83.0%、ヘイズ率が21.0%となった。実施例4では、熱処理後にシート抵抗値が7.3Ω/□、全光透過率が82.8%、ヘイズ率が22.0%となった。実施例2〜4では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理前後で殆ど変化しなかった。
(実施例5)
実施例5では、実施例1と同様な手順でガラス基板上に製作した表面電極を熱処理する際に、真空チャンバー内の真空度を1×10⁻⁶Paとしたこと以外は、実施例1と同様にして、熱処理を行った。
実施例5では、熱処理後にシート抵抗値が7.3Ω/□、全光透過率が82.8%、ヘイズ率が22.9%となった。実施例5では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理前後で殆ど変化しなかった。
(実施例6〜8)
実施例6〜8では、実施例1と同様な手順でガラス基板上に製作した透明表面電極を、真空チャンバー内で熱処理する際の温度を350℃(実施例6)、450℃(実施例7)、550℃(実施例8)としたこと以外は、実施例5と同様に熱処理を行った。
実施例6では、熱処理後にシート抵抗値が6.7Ω/□、全光透過率が82.7%、ヘイズ率が24.1%となった。実施例7では、熱処理後にシート抵抗値が6.5Ω/□、全光透過率が82.6%、ヘイズ率が22.9%となった。実施例8では、熱処理後にシート抵抗値が6.1Ω/□、全光透過率が82.4%、ヘイズ率が26.4%となった。実施例6〜8では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理前後で殆ど変化しなかった。
(比較例1)
比較例1では、実施例1と同様な手順でガラス基板上に製作した表面電極を熱処理する際に、真空チャンバー内の真空度を1×10⁻²Paとしたこと以外は、実施例1と同様にして、熱処理を行った。
比較例1では、熱処理後にシート抵抗値が10.5Ω/□、全光透過率が83.5%、ヘイズ率が14.7%となった。比較例1では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例2〜4)
比較例2〜4では、実施例1と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(比較例2)、450℃(比較例3)、550℃(比較例4)としたこと以外は、比較例1と同様に熱処理を行った。
比較例2では、熱処理後にシート抵抗値が10.1Ω/□、全光透過率が83.5%、ヘイズ率が15.4%となった。比較例3では、熱処理後にシート抵抗値が10.0Ω/□、全光透過率が83.4%、ヘイズ率が14.7%となった。比較例4では、熱処理後にシート抵抗値が10.7Ω/□、全光透過率が83.6%、ヘイズ率が16.9%となった。
比較例2、3では、シート抵抗とヘイズ率の改善効果が見られなかった。比較例4では、シート抵抗の改善効果が見られなかった。
(比較例5、6)
比較例5、6では、実施例1と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を200℃(比較例5)、600℃(比較例6)としたこと以外は、実施例1と同様に熱処理を行った。
比較例5では、熱処理後にシート抵抗値が12.3Ω/□、全光透過率が84.1%、ヘイズ率が13.2%となった。比較例5では、シート抵抗とヘイズ率の改善効果が見られなかった。
比較例6では、熱処理後にシート抵抗値が11.5Ω/□、全光透過率が83.9%、ヘイズ率が17.6%となった。比較例6では、シート抵抗の改善効果が見られなかった。
(比較例7、8)
比較例7、8では、実施例1と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を200℃(比較例7)、600℃(比較例8)としたこと以外は、実施例5と同様に熱処理を行った。
比較例7では、熱処理後にシート抵抗値が11.5Ω/□、全光透過率が83.7%、ヘイズ率が14.6%となった。比較例7では、シート抵抗とヘイズ率の改善効果が見られなかった。
比較例8では、熱処理後にシート抵抗値が17.8Ω/□、全光透過率が83.4%、ヘイズ率が19.4%となった。比較例8では、シート抵抗の改善効果が見られなかった。
Figure 2012109380
(実施例9)
実施例9では、下地膜21として、酸化インジウムに酸化チタンを1質量%ドープしたITiO膜を用い、凹凸膜22としては、酸化亜鉛に酸化ガリウム0.58質量%、酸化アルミニウム0.32質量%をドープしたGAZO膜を用いた。
実施例9では、ソーダライムシリケートガラス基板の温度を25℃に設定し、導入ガスとしてアルゴンと酸素の混合ガス(アルゴン:酸素=99:1)を用い、スパッタリング法により、膜厚が250nmとなるようにITiO膜を成膜した。次に、ソーダライムシリケートガラス基板の温度を300℃に設定し、スパッタパワーDC400W、導入ガスをアルゴンガス100%とし、ガス圧を7Paに調整し、総膜厚が1250nmとなるようにGAZO膜を形成した。
このようにして得られたガラス基板上に製作した表面電極を真空チャンバー内で250℃に加熱しながら、同時に真空度が7×10⁻³Paになるように1時間保持して熱処理を行った。
実施例9では、熱処理後に、シート抵抗値が8.9Ω/□、全光透過率が83.8%、ヘイズ率が17.8%となった、実施例9では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理前後で殆ど変化しなかった。
(実施例10〜12)
実施例10〜12では、実施例9と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(実施例10)、450℃(実施例11)、550℃(実施例12)としたこと以外は、実施例9と同様に熱処理を行った。
実施例10では、熱処理後にシート抵抗値が8.5Ω/□、全光透過率が83.7%、ヘイズ率が18.6%となった。実施例11では、熱処理後にシート抵抗値が8.4Ω/□、全光透過率が83.6%、ヘイズ率が19.5%となった。実施例12では、熱処理後にシート抵抗値が7.6Ω/□、全光透過率が83.4%、ヘイズ率が20.4%となった。
実施例10〜12では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理前後で殆ど変化しなかった。
(実施例13)
実施例13では、熱処理する際に、真空チャンバー内の真空度を1×10⁻⁶Paとしたこと以外は、実施例9と同様にして、熱処理を行った。
実施例13では、熱処理後にシート抵抗値が7.8Ω/□、全光透過率が83.5%、ヘイズ率が21.3%となった。実施例13では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理前後で殆ど変化しなかった。
(実施例14〜16)
実施例14〜16では、真空チャンバー内で熱処理する際の温度を350℃(実施例14)、450℃(実施例15)、550℃(実施例16)としたこと以外は、実施例13と同様に熱処理を行った。
実施例14では、熱処理後にシート抵抗値が7.1Ω/□、全光透過率が83.3%、ヘイズ率が22.4%となった。実施例15では、熱処理後にシート抵抗値が6.9Ω/□、全光透過率が83.2%、ヘイズ率が21.3%となった。実施例16では、熱処理後にシート抵抗値が6.4Ω/□、全光透過率が83.1%、ヘイズ率が24.5%となった。実施例14〜16では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理前後で殆ど変化しなかった。
(比較例9)
比較例9では、実施例9と同様な手順でガラス基板上に製作した表面電極を熱処理する際に、真空チャンバー内の真空度を1×10⁻²Paとしたこと以外は、実施例9と同様にして、熱処理を行った。
比較例9では、熱処理後にシート抵抗値が10.1Ω/□、全光透過率が84.0%、ヘイズ率が14.8%となった。比較例9では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例10〜12)
比較例10〜12では、実施例9と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(比較例10)、450℃(比較例11)、550℃(比較例12)としたこと以外は、比較例9と同様に熱処理を行った。
比較例10では、熱処理後にシート抵抗値が10.6Ω/□、全光透過率が84.1%、ヘイズ率が15.5%となった。比較例11では、熱処理後にシート抵抗値が10.1Ω/□、全光透過率が84.0%、ヘイズ率が15.3%となった。比較例10、11では、シート抵抗とヘイズ率の改善効果が見られなかった。
比較例12では、熱処理後にシート抵抗値が10.2Ω/□、全光透過率が83.9%、ヘイズ率が17.0%となった。比較例12では、シート抵抗の改善効果が見られなかった。
(比較例13、14)
比較例13、14では、真空チャンバー内で熱処理する際の温度を200℃(比較例13)、600℃(比較例14)としたこと以外は、実施例9と同様に熱処理を行った。
比較例13では、熱処理後にシート抵抗値が12.1Ω/□、全光透過率が84.6%、ヘイズ率が14.7%となった。比較例14では、熱処理後にシート抵抗値が20.5Ω/□、全光透過率が84.4%、ヘイズ率が15.2%となった。比較例13、14では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例15、16)
比較例15、16では、実施例9と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を200℃(比較例15)、600℃(比較例16)としたこと以外は、実施例13と同様に熱処理を行った。
比較例15では、熱処理後にシート抵抗値が11.4Ω/□、全光透過率が84.2%、ヘイズ率が16.0%となった。比較例15では、シート抵抗とヘイズ率の改善効果が見られなかった。
比較例16では、熱処理後にシート抵抗値が15.4Ω/□、全光透過率が84.0%、ヘイズ率が21.3%となった。比較例16では、シート抵抗の改善効果が見られなかった。
Figure 2012109380
(実施例17)
実施例17では、下地膜21として、酸化ガリウムを3.4質量%、酸化錫を10質量%ドープしたITGO膜を用い、凹凸膜22として、酸化亜鉛に酸化ガリウム0.58質量%、酸化アルミニウム0.32質量%をドープしたGAZO膜を用いた。
ソーダライムシリケートガラス基板の温度を25℃に設定し、導入ガスとしてアルゴンと酸素の混合ガス(アルゴン:酸素=99:1)を用い、スパッタリング法により、膜厚が150nmとなるようにITiO膜を成膜した。次に、ソーダライムシリケートガラス基板の温度を300℃に設定し、スパッタパワーDC400W、導入ガスをアルゴンガス100%とし、ガス圧を7Paに調整し、総膜厚が1150nmとなるようにGAZO膜を形成した。
このようにして得られたガラス基板上に製作した表面電極を真空チャンバー内で250℃に加熱しながら、同時に真空度が7×10⁻³Paになるように1時間保持して熱処理を行った。
実施例17では、熱処理後に、シート抵抗値が8.5Ω/□、全光透過率が82.2%、ヘイズ率が18.3%となった。実施例17では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(実施例18〜20)
実施例18〜20では、実施例17と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(実施例18)、450℃(実施例19)、550℃(実施例20)としたこと以外は、実施例17と同様に熱処理を行った。
実施例18では、熱処理後にシート抵抗値が8.3Ω/□、全光透過率が82.2%、ヘイズ率が19.2%となった。実施例19では、熱処理後にシート抵抗値が7.6Ω/□、全光透過率が82.0%、ヘイズ率が20.1%となった。実施例20では、熱処理後にシート抵抗値が7.4Ω/□、全光透過率が81.9%、ヘイズ率が21.0%となった。実施例18〜20では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(実施例21)
実施例21では、実施例17と同様な手順でガラス基板上に製作した表面電極を熱処理する際に、真空チャンバー内の真空度を1×10⁻⁶Paとしたこと以外は、実施例17と同様にして、熱処理を行った。
実施例21では、熱処理後にシート抵抗値が7.2Ω/□、全光透過率が81.9%、ヘイズ率が21.9%となった。実施例21では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(実施例22〜24)
実施例22〜24では、実施例17と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(実施例22)、450℃(実施例23)、550℃(実施例24)としたこと以外は、実施例21と同様に熱処理を行った。
実施例22では、熱処理後にシート抵抗値が6.9Ω/□、全光透過率が81.8%、ヘイズ率が23.0%となった。実施例23では、熱処理後にシート抵抗値が6.6Ω/□、全光透過率が81.7%、ヘイズ率が21.9%となった。実施例24では、熱処理後にシート抵抗値が6.0Ω/□、全光透過率が81.4%、ヘイズ率が25.2%となった。実施例22〜24では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(比較例17)
比較例17では、実施例17と同様な手順でガラス基板上に製作した表面電極を熱処理する際に、真空チャンバー内の真空度を1×10⁻²Paとしたこと以外は、実施例17と同様にして、熱処理を行った。
比較例17では、熱処理後にシート抵抗値が10.7Ω/□、全光透過率が82.6%、ヘイズ率が14.6%となり、シート抵抗とヘイズ率の改善効果は見られなかった。
(比較例18〜20)
比較例18〜20では、実施例17と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(比較例18)、450℃(比較例19)、550℃(比較例20)で熱処理したこと以外は、比較例17と同様に熱処理を行った。
比較例18では、熱処理後にシート抵抗値が10.1Ω/□、全光透過率が82.5%、ヘイズ率が15.3%となった。比較例19では、熱処理後にシート抵抗値が10.2Ω/□、全光透過率が84.0%、ヘイズ率が14.6%となった。比較例20では、熱処理後にシート抵抗値が10.4Ω/□、全光透過率が82.6%、ヘイズ率が16.8%となった。比較例18〜20では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例21、22)
比較例21、22では、実施例17と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を200℃(比較例21)、600℃(比較例22)としたこと以外は、実施例17と同様に熱処理を行った。
比較例21では、熱処理後にシート抵抗値が11.5Ω/□、全光透過率が83.2%、ヘイズ率が16.2%となった。比較例22では、熱処理後にシート抵抗値が14.4Ω/□、全光透過率が82.9%、ヘイズ率が14.3%となった。比較例21、22では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例23、24)
比較例23、24では、実施例17と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を200℃(比較例23)、600℃(比較例24)としたこと以外は、実施例21と同様に熱処理を行った。
比較例23では、熱処理後にシート抵抗値が10.7Ω/□、全光透過率が82.8%、ヘイズ率が15.8%となった。比較例23では、シート抵抗とヘイズ率の改善効果が見られなかった。
比較例24では、熱処理後にシート抵抗値が25.7Ω/□、全光透過率が82.5%、ヘイズ率が21.0%となった。比較例24では、シート抵抗の改善効果が見られなかった。
Figure 2012109380
(実施例25)
実施例25では、下地膜21を用いず、凹凸膜22として、酸化亜鉛に酸化アルミニウム2.0質量%をドープしたAZO膜を用いた。ソーダライムシリケートガラス基板の温度を300℃に設定し、スパッタパワーDC400W、導入ガスをアルゴンガス100%とし、ガス圧を7Paに調整し、総膜厚が2400nmとなるようにAZO膜を形成した。得られたガラス基板上に製作した表面電極を真空チャンバー内で250℃に加熱しながら、同時に真空度が7×10⁻³Paになるように1時間保持して熱処理を行った。
実施例25では、熱処理後に、シート抵抗値が8.8Ω/□、全光透過率が81.3%、ヘイズ率が17.1%となった。実施例25では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(実施例26〜28)
実施例26〜28では、実施例25と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(実施例26)、450℃(実施例27)、550℃(実施例28)としたこと以外は、実施例25と同様に熱処理を行った。
実施例26では、熱処理後にシート抵抗値が8.7Ω/□、全光透過率が81.2%、ヘイズ率が18.0%となった。実施例27では、熱処理後にシート抵抗値が8.5Ω/□、全光透過率が81.1%、ヘイズ率が18.8%となった。実施例28では、熱処理後にシート抵抗値が8.4Ω/□、全光透過率が81.0%、ヘイズ率が19.7%となった。実施例26〜28では、シート抵抗とヘイズ率が改善し、全光透過率は殆ど変化しなかった。
(実施例29)
実施例29では、実施例25と同様な手順でガラス基板上に製作した表面電極を熱処理する際に、真空チャンバー内の真空度を1×10⁻⁶Paとしたこと以外は、実施例25と同様にして、熱処理を行った。
実施例29では、熱処理後にシート抵抗値が8.1Ω/□、全光透過率が80.9%、ヘイズ率が20.6%となった。実施例29では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(実施例30〜32)
実施例30〜32では、実施例25と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(実施例30)、450℃(実施例31)、550℃(実施例32)としたこと以外は、実施例29と同様に熱処理を行った。
実施例30では、熱処理後にシート抵抗値が7.6Ω/□、全光透過率が80.8%、ヘイズ率が21.6%となった。実施例31では、熱処理後にシート抵抗値が7.3Ω/□、全光透過率が80.7%、ヘイズ率が20.6%となった。実施例32では、熱処理後にシート抵抗値が6.8Ω/□、全光透過率が80.5%、ヘイズ率が23.6%となった。実施例30〜32では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(比較例25)
比較例25では、実施例25と同様な手順でガラス基板上に製作した表面電極を熱処理する際に、真空チャンバー内の真空度を1×10⁻²Paとしたこと以外は、実施例25と同様にして、熱処理を行った。
比較例25では、熱処理後にシート抵抗値が10.2Ω/□、全光透過率が81.3%、ヘイズ率が14.9%となった。比較例25では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例26〜28)
比較例26〜28では、実施例25と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(比較例26)、450℃(比較例27)、550℃(比較例28)としたこと以外は、比較例25と同様に熱処理を行った。
比較例26では、熱処理後にシート抵抗値が11.0Ω/□、全光透過率が81.4%、ヘイズ率が15.6%となった。比較例27では、熱処理後にシート抵抗値が10.6Ω/□、全光透過率が81.4%、ヘイズ率が14.9%となった。比較例28では、熱処理後にシート抵抗値が10.2Ω/□、全光透過率が81.3%、ヘイズ率が17.1%となった。比較例26〜28では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例29、30)
比較例29、30では、実施例25と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を200℃(比較例29)、600℃(比較例30)としたこと以外は、実施例25と同様に熱処理を行った。
比較例29では、熱処理後にシート抵抗値が12.1Ω/□、全光透過率が81.9%、ヘイズ率が16.2%となった。比較例30では、熱処理後にシート抵抗値が56.8Ω/□、全光透過率が81.8%、ヘイズ率が14.3%となった。比較例29、30では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例31、32)
比較例31、32では、実施例25と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を200℃(比較例31)、600℃(比較例32)としたこと以外は、実施例29と同様に熱処理を行った。
比較例31では、熱処理後にシート抵抗値が11.3Ω/□、全光透過率が81.5%、ヘイズ率が16.1%となった。比較例31では、シート抵抗とヘイズ率の改善効果が見られなかった。
比較例32では、熱処理後にシート抵抗値が45.2Ω/□、全光透過率が81.3%、ヘイズ率が21.5%となった。比較例32では、シート抵抗の改善効果が見られなかった。
Figure 2012109380
(実施例33)
実施例33では、下地膜21を用いず、凹凸膜22として、酸化亜鉛に酸化ガリウム0.58質量%、酸化アルミニウム0.32質量%をドープしたGAZO膜を用いた。ソーダライムシリケートガラス基板の温度を300℃に設定し、スパッタパワーDC400W、導入ガスをアルゴンガス100%とし、ガス圧を7Paに調整し、総膜厚が2100nmとなるようにAZO膜を形成した。得られた表面電極を真空チャンバー内で250℃に加熱しながら、同時に真空度が7×10⁻³Paになるように1時間保持して熱処理を行った。
実施例33では、熱処理後に、シート抵抗値が8.7Ω/□、全光透過率が81.3%、ヘイズ率が16.8%となった。実施例33では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(実施例34〜36)
実施例34〜36では、実施例33と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(実施例34)、450℃(実施例35)、550℃(実施例36)としたこと以外は、実施例33と同様に熱処理を行った。
実施例34では、熱処理後にシート抵抗値が8.7Ω/□、全光透過率が81.1%、ヘイズ率が17.6%となった。実施例35では、熱処理後にシート抵抗値が8.5Ω/□、全光透過率が81.1%、ヘイズ率が18.5%となった。実施例36では、熱処理後にシート抵抗値が8.4Ω/□、全光透過率が81.0%、ヘイズ率が19.3%となった。実施例34〜36では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(実施例37)
実施例37では、実施例33と同様な手順でガラス基板上に製作した表面電極を熱処理する際に、真空チャンバー内の真空度を1×10⁻⁶Paとしたこと以外は、実施例33と同様にして、熱処理を行った。
実施例37では、熱処理後にシート抵抗値が8.2Ω/□、全光透過率が81.0%、ヘイズ率が20.1%となった。実施例37では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(実施例38〜40)
実施例38〜40では、実施例33と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(実施例38)、450℃(実施例39)、550℃(実施例40)としたこと以外は、実施例37と同様に熱処理を行った。
実施例38では、熱処理後にシート抵抗値が7.8Ω/□、全光透過率が80.9%、ヘイズ率が21.2%となった。実施例39では、熱処理後にシート抵抗値が7.2Ω/□、全光透過率が80.7%、ヘイズ率が20.1%となった。実施例40では、熱処理後にシート抵抗値が6.8Ω/□、全光透過率が80.6%、ヘイズ率が23.2%となった。実施例38〜40では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後殆ど変化しなかった。
(比較例33)
比較例33では、実施例33と同様な手順でガラス基板上に製作した表面電極を熱処理する際に、真空チャンバー内の真空度を1×10⁻²Paとしたこと以外は、実施例33と同様にして、熱処理を行った。
比較例33では、熱処理後にシート抵抗値が10.6Ω/□、全光透過率が81.4%、ヘイズ率が14.6%となった。比較例33では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例34〜36)
比較例34〜36では、実施例33と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(比較例34)、450℃(比較例35)、550℃(比較例36)としたこと以外は、比較例33と同様に熱処理を行った。
比較例34では、熱処理後にシート抵抗値が10.2Ω/□、全光透過率が81.3%、ヘイズ率が15.3%となった。比較例35では、熱処理後にシート抵抗値が10.2Ω/□、全光透過率が81.3%、ヘイズ率が14.6%となった。比較例36では、熱処理後にシート抵抗値が10.6Ω/□、全光透過率が81.4%、ヘイズ率が16.8%となった。比較例34〜36では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例37、38)
比較例37、38では、実施例33と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を200℃(比較例37)、600℃(比較例38)としたこと以外は、実施例33と同様に熱処理を行った。
比較例37では、熱処理後にシート抵抗値が12.1Ω/□、全光透過率が81.9%、ヘイズ率が16.2%となった。比較例38では、熱処理後にシート抵抗値が22.3Ω/□、全光透過率が81.7%、ヘイズ率が14.3%となった。比較例37、38では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例39、40)
比較例39、40では、実施例33と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を200℃(比較例39)、600℃(比較例40)としたこと以外は、実施例37と同様に熱処理を行った。
比較例39では、熱処理後にシート抵抗値が11.8Ω/□、全光透過率が81.6%、ヘイズ率が15.8%となった。比較例39では、シート抵抗とヘイズ率の改善効果が見られなかった。
比較例40では、熱処理後にシート抵抗値が15.3Ω/□、全光透過率が81.3%、ヘイズ率が21.0%となった。比較例40では、シート抵抗の改善効果が見られなかった。
Figure 2012109380
(実施例41)
実施例41では、下地膜21を用いず、凹凸膜22として、酸化亜鉛に酸化ガリウム3.4質量%をドープしたGZO膜を用いた。ソーダライムシリケートガラス基板の温度を300℃に設定し、スパッタパワーDC400W、導入ガスをアルゴンガス100%とし、ガス圧を7Paに調整し、総膜厚が2200nmとなるようにAZO膜を形成した。得られた表面電極を真空チャンバー内で250℃に加熱しながら、同時に真空度が7×10⁻³Paになるように1時間保持して熱処理を行った。
実施例41では、熱処理後に、シート抵抗値が9.2Ω/□、全光透過率が81.2%、ヘイズ率が17.2%となった。実施例41では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(実施例42〜44)
実施例42〜44では、実施例41と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(実施例42)、450℃(実施例43)、550℃(実施例44)としたこと以外は、実施例41と同様に熱処理を行った。
実施例42では、熱処理後にシート抵抗値が9.0Ω/□、全光透過率が81.2%、ヘイズ率が18.1%となった。実施例43では、熱処理後にシート抵抗値が8.7Ω/□、全光透過率が81.1%、ヘイズ率が18.9%となった。実施例44では、熱処理後にシート抵抗値が8.4Ω/□、全光透過率が81.0%、ヘイズ率が19.8%となった。実施例42〜44では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(実施例45)
実施例45では、実施例41と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内の真空度を1×10⁻⁶Paとしたこと以外は、実施例41と同様に熱処理を行った。
実施例45では、熱処理後にシート抵抗値が7.9Ω/□、全光透過率が80.9%、ヘイズ率が20.6%となった。実施例45では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(実施例46〜48)
実施例46〜48では、実施例41と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(実施例46)、450℃(実施例47)、550℃(実施例48)としたこと以外は、実施例45と同様に熱処理を行った。
実施例46では、熱処理後にシート抵抗値が7.8Ω/□、全光透過率が80.9%、ヘイズ率が21.7%となった。実施例47では、熱処理後にシート抵抗値が7.1Ω/□、全光透過率が80.7%、ヘイズ率が20.6%となった。実施例48では、熱処理後にシート抵抗値が6.9Ω/□、全光透過率が80.6%、ヘイズ率が23.7%となった。実施例46〜48では、シート抵抗とヘイズ率が改善し、全光透過率が熱処理の前後で殆ど変化しなかった。
(比較例41)
比較例41では、実施例41と同様な手順でガラス基板上に製作した表面電極を熱処理する際に、真空チャンバー内の真空度を1×10⁻²Paとしたこと以外は、実施例41と同様にして、熱処理を行った。
比較例41では、熱処理後にシート抵抗値が11.0Ω/□、全光透過率が81.4%、ヘイズ率が14.8%となった。比較例41では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例42〜44)
比較例42〜44では、実施例41と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を350℃(比較例42)、450℃(比較例43)、550℃(比較例44)としたこと以外は、比較例41と同様に熱処理を行った。
比較例42では、熱処理後にシート抵抗値が10.3Ω/□、全光透過率が81.2%、ヘイズ率が15.4%となった。比較例43では、熱処理後にシート抵抗値が10.2Ω/□、全光透過率が81.2%、ヘイズ率が14.3%となった。比較例44では、熱処理後にシート抵抗値が10.4Ω/□、全光透過率が81.1%、ヘイズ率が16.9%となった。比較例42〜44では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例45、46)
比較例45、46では、実施例41と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を200℃(比較例45)、600℃(比較例46)としたこと以外は、実施例41と同様に熱処理を行った。
比較例45では、熱処理後にシート抵抗値が12.1Ω/□、全光透過率が81.9%、ヘイズ率が15.2%となった。比較例46では、熱処理後にシート抵抗値が26.7Ω/□、全光透過率が81.7%、ヘイズ率が14.2%となった。比較例45、46では、シート抵抗とヘイズ率の改善効果が見られなかった。
(比較例47、48)
比較例47、48では、実施例41と同様な手順でガラス基板上に製作した表面電極を、真空チャンバー内で熱処理する際の温度を200℃(比較例47)、600℃(比較例48)としたこと以外は、実施例45と同様に熱処理を行った。
比較例47では、熱処理後にシート抵抗値が11.8Ω/□、全光透過率が81.5%、ヘイズ率が15.9%となった。比較例47では、シート抵抗とヘイズ率の改善効果が見られなかった。
比較例48では、熱処理後にシート抵抗値が16.3Ω/□、全光透過率が81.3%、ヘイズ率が21.2%となった。比較例48では、シート抵抗の改善効果が見られなかった。
Figure 2012109380
表1〜6に示すように、実施例1〜48では、表面電極付透明導電基板を7×10⁻³〜1×10⁻⁶Paの真空度で、250〜550℃で熱処理を施すことにより、シート抵抗とヘイズ率とを改善することができた。また、実施例1〜48では、熱処理の前後で1.25倍以上ヘイズ率を向上させることができた。さらに、実施例1〜48で得られた表面電極(透明導電膜)の透明度については、若干低下傾向にあるが、実用上問題のない範囲であることが確認された。
一方、比較例1〜48では、熱処理時の真空度が、7×10⁻³Pa未満又は1×10⁻⁶Paを超えているため、表面抵抗やヘイズ率の改善が見られなかった。また、比較例1〜48では、熱処理温度が、250℃未満又は550℃を超えているため、シート抵抗とヘイズ率とを改善することができなかった。
1 透光性ガラス基板、2 表面電極、2a 表面凹凸構造、21 下地膜、22 凹凸膜、3 光電変換半導体層、11 表面電極付透明導電基板、31 p型半導体層、32 i型半導体層、33 n型半導体層、4 裏面電極、41 透明導電性酸化物、42 光反射性金属電極

Claims (6)

  1. 透光性基板上に、スパッタリング法により、表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜を有する表面電極が形成された表面電極付透明導電基板を、7×10⁻³〜1×10⁻⁶Paの真空度で、250〜550℃で熱処理を施すことを特徴とする表面電極付透明導電基板の製造方法。
  2. 前記表面電極は、前記透光性基板上に、スパッタリング法により、酸化インジウム系の透明導電膜と、前記表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜とが順に積層されたものであることを特徴とする請求項1記載の表面電極付透明導電基板の製造方法。
  3. 前記表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜が、Al、Ga、B、In、F、Si、Ge、Ti、Zr、Hfから選ばれる少なくとも1種をドープした酸化亜鉛からなることを特徴とする請求項1又は2記載の表面電極付透明導電基板の製造方法。
  4. 前記酸化インジウム系の透明導電膜が、Ti、Sn、Gaから選ばれる少なくとも1種をドープした酸化インジウムからなることを特徴とする請求項2又は3記載の表面電極付透明導電基板の製造方法。
  5. 透光性基板上に、表面電極と、光電変換半導体層と、裏面電極とを順に形成する薄膜太陽電池の製造方法において、
    前記透光性基板上に、スパッタリング法により、表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜を有する前記表面電極が形成された表面電極付透明導電基板を、7×10⁻³〜1×10⁻⁶Paの真空度で、250〜550℃で熱処理を施すことを特徴とする薄膜太陽電池の製造方法。
  6. 前記表面電極は、前記透光性基板上に、スパッタリング法により、酸化インジウム系の透明導電膜と、前記表面に凹凸構造が形成された酸化亜鉛系の結晶質透明導電膜とが順に積層されたものであることを特徴とする請求項5記載の薄膜太陽電池の製造方法。
JP2010256721A 2010-11-17 2010-11-17 表面電極付透明導電基板の製造方法及び薄膜太陽電池の製造方法 Expired - Fee Related JP5594078B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2010256721A JP5594078B2 (ja) 2010-11-17 2010-11-17 表面電極付透明導電基板の製造方法及び薄膜太陽電池の製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2010256721A JP5594078B2 (ja) 2010-11-17 2010-11-17 表面電極付透明導電基板の製造方法及び薄膜太陽電池の製造方法

Publications (2)

Publication Number Publication Date
JP2012109380A true JP2012109380A (ja) 2012-06-07
JP5594078B2 JP5594078B2 (ja) 2014-09-24

Family

ID=46494691

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2010256721A Expired - Fee Related JP5594078B2 (ja) 2010-11-17 2010-11-17 表面電極付透明導電基板の製造方法及び薄膜太陽電池の製造方法

Country Status (1)

Country Link
JP (1) JP5594078B2 (ja)

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2018090926A1 (zh) * 2016-11-15 2018-05-24 汉能联创移动能源投资有限公司 透明导电膜与制备方法、溅射靶与透明导电性基板及太阳能电池
CN111341864A (zh) * 2020-04-03 2020-06-26 扬州工业职业技术学院 基于超薄锗量子点薄膜太阳能电池及其制备方法

Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH11233800A (ja) * 1998-02-12 1999-08-27 Sharp Corp 太陽電池用基板、その製造方法及び半導体素子
JP2008098447A (ja) * 2006-10-12 2008-04-24 Kochi Prefecture Sangyo Shinko Center 薄膜トランジスタ及びその製法
JP2011176242A (ja) * 2010-02-25 2011-09-08 Mitsubishi Heavy Ind Ltd 薄膜光電変換装置

Patent Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH11233800A (ja) * 1998-02-12 1999-08-27 Sharp Corp 太陽電池用基板、その製造方法及び半導体素子
JP2008098447A (ja) * 2006-10-12 2008-04-24 Kochi Prefecture Sangyo Shinko Center 薄膜トランジスタ及びその製法
JP2011176242A (ja) * 2010-02-25 2011-09-08 Mitsubishi Heavy Ind Ltd 薄膜光電変換装置

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2018090926A1 (zh) * 2016-11-15 2018-05-24 汉能联创移动能源投资有限公司 透明导电膜与制备方法、溅射靶与透明导电性基板及太阳能电池
CN111341864A (zh) * 2020-04-03 2020-06-26 扬州工业职业技术学院 基于超薄锗量子点薄膜太阳能电池及其制备方法

Also Published As

Publication number Publication date
JP5594078B2 (ja) 2014-09-24

Similar Documents

Publication Publication Date Title
JP5381912B2 (ja) 表面電極付透明導電基板及びその製造方法、並びに薄膜太陽電池及びその製造方法
JP5835200B2 (ja) 表面電極付透明導電ガラス基板及びその製造方法、並びに薄膜太陽電池及びその製造方法
US8415194B2 (en) Rear electrode structure for use in photovoltaic device such as CIGS/CIS photovoltaic device and method of making same
JPWO2003036657A1 (ja) 透明導電性酸化物膜付き基体とその製造方法、および光電変換素子
TWI568008B (zh) Production method of transparent conductive film and method for manufacturing thin film solar cell
JP5093503B2 (ja) 薄膜太陽電池及び薄膜太陽電池用表面電極
WO2022247570A1 (zh) 一种异质结太阳电池及其制备方法
JP5423648B2 (ja) 表面電極付透明導電基板の製造方法及び薄膜太陽電池の製造方法
US20130133734A1 (en) Photovoltaic cell
JP2002222972A (ja) 積層型太陽電池
EP2752883B1 (en) Thin film solar cell module and its production process
CN102782860A (zh) 具有新型tco层的光伏电池
JP5533448B2 (ja) 透明導電膜積層体及びその製造方法、並びに薄膜太陽電池及びその製造方法
JP5594078B2 (ja) 表面電極付透明導電基板の製造方法及び薄膜太陽電池の製造方法
KR20120021849A (ko) 전자-빔을 이용한 알루미늄이 첨가된 산화아연 박막의 제조방법
JP5093502B2 (ja) 薄膜太陽電池及び薄膜太陽電池用表面電極
JP5056651B2 (ja) 薄膜太陽電池及び薄膜太陽電池用表面電極
JP2010103347A (ja) 薄膜光電変換装置
JP2002222969A (ja) 積層型太陽電池
JP2011198964A (ja) 薄膜光電変換装置およびその製造方法
JP2015201525A (ja) 光電変換装置およびその製造方法
JP2011223023A (ja) 透明導電性酸化物膜付き基体およびその製造方法
TW201324810A (zh) 薄膜太陽能電池及其製作方法

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20121115

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20130920

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20140107

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20140307

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20140708

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20140721

R150 Certificate of patent or registration of utility model

Ref document number: 5594078

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

LAPS Cancellation because of no payment of annual fees