JP2012111065A - 製本用無線綴じ方法と同方法の実施に使用する中本処理装置 - Google Patents
製本用無線綴じ方法と同方法の実施に使用する中本処理装置 Download PDFInfo
- Publication number
- JP2012111065A JP2012111065A JP2010259897A JP2010259897A JP2012111065A JP 2012111065 A JP2012111065 A JP 2012111065A JP 2010259897 A JP2010259897 A JP 2010259897A JP 2010259897 A JP2010259897 A JP 2010259897A JP 2012111065 A JP2012111065 A JP 2012111065A
- Authority
- JP
- Japan
- Prior art keywords
- tool
- grinding
- grindstone
- cutting
- book
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000000034 method Methods 0.000 title claims description 37
- 238000000227 grinding Methods 0.000 claims abstract description 35
- 238000005520 cutting process Methods 0.000 claims abstract description 33
- 239000000853 adhesive Substances 0.000 claims description 5
- 230000001070 adhesive effect Effects 0.000 claims description 5
- 238000003825 pressing Methods 0.000 claims description 3
- 239000003292 glue Substances 0.000 abstract description 29
- 238000004026 adhesive bonding Methods 0.000 abstract description 5
- 238000009499 grossing Methods 0.000 abstract 1
- 230000002093 peripheral effect Effects 0.000 description 6
- 238000003860 storage Methods 0.000 description 4
- 239000012943 hotmelt Substances 0.000 description 3
- 239000004814 polyurethane Substances 0.000 description 3
- DQXBYHZEEUGOBF-UHFFFAOYSA-N but-3-enoic acid;ethene Chemical compound C=C.OC(=O)CC=C DQXBYHZEEUGOBF-UHFFFAOYSA-N 0.000 description 2
- 239000000428 dust Substances 0.000 description 2
- 239000005038 ethylene vinyl acetate Substances 0.000 description 2
- 238000003801 milling Methods 0.000 description 2
- 229920001200 poly(ethylene-vinyl acetate) Polymers 0.000 description 2
- 125000006850 spacer group Chemical group 0.000 description 2
- 238000011144 upstream manufacturing Methods 0.000 description 2
- 239000006061 abrasive grain Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 230000001680 brushing effect Effects 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 235000012489 doughnuts Nutrition 0.000 description 1
- 229920002635 polyurethane Polymers 0.000 description 1
- 238000007790 scraping Methods 0.000 description 1
Images

Landscapes
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
【課題】 中本Wの背を高精度に平滑化して糊の塗布量を低減させつつ、表紙51の糊付けに必要且つ充分な糊を中本Wの背に塗布することを実現する。
【解決手段】 高速回転駆動される回転ヘッド10と、この回転ヘッド10の上面に同軸状に装着され、上面を砥石面とする円盤状の砥石工具13と、回転ヘッド10の上面に同軸状に装着され、砥石工具13の外周へ円形状に切削刃11aが配置されるロータリーカッター(刃物工具)11と、を備える。そして、砥石工具13の砥石面と平行に移動してくる中本の背に対して、ロータリーカッター11によって切削し、さらに砥石工具によって研削する。
【選択図】 図2
【解決手段】 高速回転駆動される回転ヘッド10と、この回転ヘッド10の上面に同軸状に装着され、上面を砥石面とする円盤状の砥石工具13と、回転ヘッド10の上面に同軸状に装着され、砥石工具13の外周へ円形状に切削刃11aが配置されるロータリーカッター(刃物工具)11と、を備える。そして、砥石工具13の砥石面と平行に移動してくる中本の背に対して、ロータリーカッター11によって切削し、さらに砥石工具によって研削する。
【選択図】 図2
Description
この発明は、製本に際して中本の背を糸や針を用いることなく接着剤を使用して綴じる方式の無線綴じ方法と、同方法の実施に使用する中本処理装置に関する。
製本における無線綴じ技術には、従来から各種の方法や装置が提案されている。
例えば、特許文献1には、一つの工具ヘッドのヘッド内に中本の背部を平らにする切断部と、該切断部で平らに切削された切断面を起毛して糊のぬれ性を向上させる刻み目付け部とを備えた構成の装置が開示されている。
また、特許文献2には、使用する糊の種類に応じて、中本の背を切削するカッターを交換可能とした構成の無線綴製本処理装置が開示されている。具体的には、EVA(Ethylene Vinyl Acetate)系ホットメルトの糊の場合には、外周に平面より上方に突出する多数の切削刃を有する環状のミーリングカッターと、溝切りガリカッターを組み合わせた構成とし、一方、PUR(Poly Urethane Reactive)系ホットメルトの糊の場合には、ミーリングカッターと、外周に平面より上方に突出する多数の研削刃を有する環状の研削ガリカッターを組み合わせて構成としてある。これにより、前者の糊では用紙束の下面から多少深く食い込んだ粗いピッチの切り溝が、後者の糊では下面から浅く食い込んだ細かなピッチの研削溝が形成される。
上述した従来技術は、いずれもカッターによる切削により中本の背を平らにした後、さらに起毛又は溝付けして糊のぬれ性を向上させているが、カッターによる切削では、その切削面が粗く起毛又は溝付けした以外の面にも糊が多めに塗られて消費量が多くなってしまうため、特に高価格なPUR系ホットメルトの糊にあっては糊の消費量を抑えて処理コストの低減を図ることが望まれていた。
本発明は、このような事情に鑑みてなされたもので、中本の背を高精度に平滑化して糊の塗布量を低減させつつ、表紙の糊付けに必要且つ充分な糊を中本の背に塗布するができる製本用無線綴じ方法と同方法の実施に使用する中本処理装置の提供を目的とする。
上記目的を達成するために、本発明の中本処理装置は、
高速回転駆動される回転ヘッドと、
回転ヘッドの上面に同軸状に装着され、上面を砥石面とする円盤状の砥石工具と、
回転ヘッドの上面に同軸状に装着され、砥石工具の外周へ円形状に切削刃が配置される刃物工具と、を備え、
砥石工具の砥石面と平行に移動してくる中本に対して、刃物工具によって切削工程を実施し、さらに砥石工具によって研削工程を実施することを特徴とする。
高速回転駆動される回転ヘッドと、
回転ヘッドの上面に同軸状に装着され、上面を砥石面とする円盤状の砥石工具と、
回転ヘッドの上面に同軸状に装着され、砥石工具の外周へ円形状に切削刃が配置される刃物工具と、を備え、
砥石工具の砥石面と平行に移動してくる中本に対して、刃物工具によって切削工程を実施し、さらに砥石工具によって研削工程を実施することを特徴とする。
かかる構成の中本処理装置によれば、砥石工具を用いて中本の背を研削して平滑化するので、従来技術のごとくカッターを用いた切削の場合に比べ、中本の背を高精度に平滑化することができる。
しかも、研削の前処理として、刃物工具を用いて中本の背を切削し、当該中本の背の凹凸を減少させるので、砥石工具の負担を軽減して耐久性を向上させることが可能となる。
しかも、研削の前処理として、刃物工具を用いて中本の背を切削し、当該中本の背の凹凸を減少させるので、砥石工具の負担を軽減して耐久性を向上させることが可能となる。
また、本発明の方法は、製本に際して中本の背を接着剤を使用して綴じる方式の無線綴じ方法であって、
刃物工具を用いて中本の背を切削し、当該中本の背の凹凸を減少させる切削工程と、
砥石工具を用いて中本の背を研削して平滑化する研削工程と、
研削工程の終了した中本の背に対して接着剤を塗布する接着工程と、
を含むことを特徴とする。
刃物工具を用いて中本の背を切削し、当該中本の背の凹凸を減少させる切削工程と、
砥石工具を用いて中本の背を研削して平滑化する研削工程と、
研削工程の終了した中本の背に対して接着剤を塗布する接着工程と、
を含むことを特徴とする。
本発明の方法によれば、まず砥石工具を用いて中本の背を研削して平滑化するので、従来技術のごとくカッターを用いた切削の場合に比べ、中本の背を高精度に平滑化することができ、糊の塗布量を低減させることができる。
また、研削工程の前工程として、刃物工具を用いて中本の背を切削し、当該中本の背の凹凸を減少させる切削工程を含むので、段階的に中本の背を平滑処理でき、研削工程に用いる砥石工具の負担を軽減して耐久性を向上させることが可能となる。
また、研削工程の前工程として、刃物工具を用いて中本の背を切削し、当該中本の背の凹凸を減少させる切削工程を含むので、段階的に中本の背を平滑処理でき、研削工程に用いる砥石工具の負担を軽減して耐久性を向上させることが可能となる。
ここで、上記研削工程は、高速回転する円盤状の砥石工具の砥石面に、中本の背を押し当てながら平行移動させて、当該中本の背を研削する工程とすることができる。
さらに、研削工程の終了した中本の背に対し、刃物工具を用いて切削して切溝を形成する切溝形成工程を設けてもよい。研削工程の後に、中本の背を刃物工具を用いて切溝を形成することで、この切溝の糊が入り込み、背の接着や表紙の糊付けに必要且つ充分な糊を塗布することができる。
以上説明したように、本発明によれば、中本の背を高精度に平滑化して糊の塗布量を低減させることができる。
以下、この発明の実施の形態について図面を参照して詳細に説明する。
まず、本発明の実施形態に係る中本処理装置の構成を説明する。
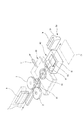
図1及び図2に示すように、中本処理装置は、第1回転ヘッド10と第2回転ヘッド20を備えている。各回転ヘッド10、20は、図示しないモータの駆動力をもって高速回転する。第1回転ヘッド10には、図2に示すように、中本Wの背を荒削りする刃物工具としてのロータリーカッター11と、中本Wの背を研削する砥石工具13とが装着されている。また、第2回転ヘッド20には、ブラシ21と、中本Wの背に切溝を形成する刃物工具としてのガリカッター22とが装着されている。
まず、本発明の実施形態に係る中本処理装置の構成を説明する。
図1及び図2に示すように、中本処理装置は、第1回転ヘッド10と第2回転ヘッド20を備えている。各回転ヘッド10、20は、図示しないモータの駆動力をもって高速回転する。第1回転ヘッド10には、図2に示すように、中本Wの背を荒削りする刃物工具としてのロータリーカッター11と、中本Wの背を研削する砥石工具13とが装着されている。また、第2回転ヘッド20には、ブラシ21と、中本Wの背に切溝を形成する刃物工具としてのガリカッター22とが装着されている。
これら各回転ヘッド10、20の下方向には、吸引ボックス30が配設してある。吸引ボックス30は、内部が中空となっており、各回転ヘッド10、20と対向する上面の適所に中空部と連通する吸引口が開口している。中空部は配管31を介して排気装置(図示せず)に繋がっており、排気装置からの吸引力をもって吸引口、中空部、配管31を介して、切削処理や研削処理で発生した紙粉が排出される。
処理対象となる中本Wは、背を下側にした姿勢でクランパ1に挟持され搬送されてくる。第1回転ヘッド10と第2回転ヘッド20は、中本Wの搬送軌道上に設けられている。また、第1回転ヘッド10に近接してその上流側には、一対のホールドローラ2が設けてある。搬送されてきた中本Wは、下部に位置する背の近傍をこれらホールドローラ2に挟持された状態で、ロータリーカッター11による切削処理と、砥石工具13による研削処理が背に対して実行される。
中本Wの搬送軌道であって第2回転ヘッド20の下流側には糊付け部40が配設されている。糊付け部40には、糊の貯留ボックス41と、糊供給用の回転ドラム42と、糊掻き落とし用のヘラ部材43が設けてある。貯留ボックス41内に充填された糊は、回転ドラム42の周面に塗られる。そして、当該回転ドラム42の回転をもって、その周面に塗られた糊が中本Wの搬送軌道上へ連続的に供給される。搬送されてきた中本Wの背に糊が塗布された後、回転ドラム42の周面に残存する糊は、ヘラ部材43によって掻き落とされて貯留ボックス41内に戻される。
中本Wの搬送軌道であって糊付け部40のさらに下流側には表紙貼付け部50が設けてある。この表紙貼付け部50において、糊が塗布された中本Wの背に表紙51を押し当てて接着し、かつ表紙51を折り込んで中本Wへの表紙51の貼付け処理が完了する。
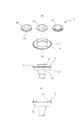
次に、図3(a)(b)を参照して、ロータリーカッター11、砥石工具13および第1回転ヘッド10の具体的構成例を説明する。
ロータリーカッター11は、同図(a)に示すようにドーナツ盤状をしており、外周縁に連続して刃先11aが形成されている、この刃先11aは一定の角度上向きに突き出している。砥石工具13としては、例えば同図(a)に示すように、円盤状をした本体13aの上面にサンドペーパ13bを貼り付けた構成のもの、砥粒13cを円盤状に焼き固めた構成のもの、サンディングディスクと称する円盤状の研削盤13dなど、各種構成のものを適用することができる。いずれも上面が砥石面となっている。
ロータリーカッター11は、同図(a)に示すようにドーナツ盤状をしており、外周縁に連続して刃先11aが形成されている、この刃先11aは一定の角度上向きに突き出している。砥石工具13としては、例えば同図(a)に示すように、円盤状をした本体13aの上面にサンドペーパ13bを貼り付けた構成のもの、砥粒13cを円盤状に焼き固めた構成のもの、サンディングディスクと称する円盤状の研削盤13dなど、各種構成のものを適用することができる。いずれも上面が砥石面となっている。
ロータリーカッター11は、同図(b)に示すように、第1回転ヘッド10の円形をした上面に同芯円状に装着される。このとき、ロータリーカッター11の刃先11aは、第1回転ヘッド10の外周縁から突き出して配置される。
また、砥石工具13は、第1回転ヘッド10の上面であってロータリーカッター11の内側に装着される。第1回転ヘッド10の上面と砥石工具13との間には適宜スペーサ14を介在させて、砥石面(砥石工具13の上面)とロータリーカッターの刃先11aとの間の高さを調整をする。このとき、砥石面は、ロータリーカッター11の刃先11aよりも研削代だけ突き出た高さに調整することが好ましい。
また、砥石工具13は、第1回転ヘッド10の上面であってロータリーカッター11の内側に装着される。第1回転ヘッド10の上面と砥石工具13との間には適宜スペーサ14を介在させて、砥石面(砥石工具13の上面)とロータリーカッターの刃先11aとの間の高さを調整をする。このとき、砥石面は、ロータリーカッター11の刃先11aよりも研削代だけ突き出た高さに調整することが好ましい。
また、第2回転ヘッド20は、上面が円形をしており(図2(a)参照)、当該上面の周縁部分にブラシ21が植設されており、さらにその内側の円周上に多数のガリカッター22が突き出して設けられている(図3(c)参照)。
次に、図1および図2を参照して、上述した中本W処理装置を用いた製本用無線綴じ方法について説明する。
背を下向きにしてクランパ1に挟持された中本Wは、搬送軌道に沿って搬送され、中本W処理装置に到達する。中本W処理装置では、まず中本Wの下部に位置する背の近傍を一対のホールドローラ2で挟み、水平に移動させながらロータリーカッター11の刃先11aで中本Wの背を切削し、当該中本Wの背の凹凸を減少させる(切削工程)。
続いて、ホールドローラ2の挟み圧力が残っている状態で、第1回転ヘッド10とともに高速回転する円盤状の砥石工具13の砥石面に、中本Wの背を押し当てながら当該中本Wを平行移動させて、中本Wの背を研削する(研削工程)。この研削工程では、砥石工具13による研削処理をもって、従来技術のごとくカッターを用いた切削の場合に比べ、中本Wの背を高精度に平滑化することができる。
その後に、中本Wは第2回転ヘッド20の直上を通過する。このとき、第2回転ヘッド20の上面に設けたブラシ21によって中本Wの背に付着した紙粉が除去され、続いてガリカッター22により中本Wの背に等間隔に切溝が形成される(切溝形成工程)。
上述した各工程を経て、中本Wの背は平滑化されつつ切溝が形成される。続いて、中本Wは、糊付け部40に搬送されて背に糊が塗布されて、背が接着される(接着工程)。さらに、表紙貼付け部50に移動して表紙51が貼り付けられる。
砥石工具13による研削処理によって平滑化された中本Wの背は、糊の塗布量が抑えられるため、糊コストが下がると共に養生時間が短縮されて、処理コストが低減する。一方、切溝が形成されているため、背の接着や表紙51の貼付けに必要且つ充分な糊は中本Wの背に塗布されている。
砥石工具13による研削処理によって平滑化された中本Wの背は、糊の塗布量が抑えられるため、糊コストが下がると共に養生時間が短縮されて、処理コストが低減する。一方、切溝が形成されているため、背の接着や表紙51の貼付けに必要且つ充分な糊は中本Wの背に塗布されている。
なお、本発明は上述した実施形態に限定されるものではない。
例えば、切溝形成工程を省略し、研削した中本の背に糊を塗布しても、充分強固に中本や表紙を接着することが可能である。
また、切削工程を行う刃物工具を、中本の搬送軌道において砥石工具の上流側に配設し、当該刃物工具による切削工程を実施した後、その下流側で砥石工具による研削工程を実施するようにすることもできる。
例えば、切溝形成工程を省略し、研削した中本の背に糊を塗布しても、充分強固に中本や表紙を接着することが可能である。
また、切削工程を行う刃物工具を、中本の搬送軌道において砥石工具の上流側に配設し、当該刃物工具による切削工程を実施した後、その下流側で砥石工具による研削工程を実施するようにすることもできる。
W:中本
1:クランパ、2:ホールドローラ、
10:第1回転ヘッド、11:ロータリーカッター、13:砥石工具、14:スペーサ、
20:第2回転ヘッド、21:ブラシ、22:ガリカッター、
30:吸引ボックス、31:配管、
40:糊付け部、41:糊の貯留ボックス、42:回転ドラム、43:ヘラ部材、
50:表紙貼付け部、
51:表紙
1:クランパ、2:ホールドローラ、
10:第1回転ヘッド、11:ロータリーカッター、13:砥石工具、14:スペーサ、
20:第2回転ヘッド、21:ブラシ、22:ガリカッター、
30:吸引ボックス、31:配管、
40:糊付け部、41:糊の貯留ボックス、42:回転ドラム、43:ヘラ部材、
50:表紙貼付け部、
51:表紙
Claims (4)
- 高速回転駆動される回転ヘッドと、
前記回転ヘッドの上面に同軸状に装着され、上面を砥石面とする円盤状の砥石工具と、
前記回転ヘッドの上面に同軸状に装着され、前記砥石工具の外周へ円形状に切削刃が配置される刃物工具と、を備え、
前記砥石工具の砥石面と平行に移動してくる中本の背に対して、前記刃物工具によって切削し、さらに前記砥石工具によって研削することを特徴とした中本処理装置。 - 製本に際して中本の背を接着剤を使用して綴じる方式の無線綴じ方法であって、
刃物工具を用いて中本の背を切削し、当該中本の背の凹凸を減少させる切削工程と、
砥石工具を用いて中本の背を研削して平滑化する研削工程と、
前記研削工程の終了した中本の背に対して接着剤を塗布する接着工程と、
を含むことを特徴とする製本用無線綴じ方法。 - 前記研削工程は、高速回転する円盤状の砥石工具の砥石面に、前記中本の背を押し当てながら平行移動させて、当該中本の背を研削する工程であることを特徴とする請求項2の製本用無線綴じ方法。
- 前記研削工程の終了した中本の背に対し、刃物工具を用いて切削して切溝を形成する切溝形成工程を含むことを特徴とする請求項2又は3の製本用無線綴じ方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010259897A JP2012111065A (ja) | 2010-11-22 | 2010-11-22 | 製本用無線綴じ方法と同方法の実施に使用する中本処理装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010259897A JP2012111065A (ja) | 2010-11-22 | 2010-11-22 | 製本用無線綴じ方法と同方法の実施に使用する中本処理装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012111065A true JP2012111065A (ja) | 2012-06-14 |
Family
ID=46495812
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010259897A Pending JP2012111065A (ja) | 2010-11-22 | 2010-11-22 | 製本用無線綴じ方法と同方法の実施に使用する中本処理装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012111065A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107933131A (zh) * | 2017-12-18 | 2018-04-20 | 杭州中冠瀚明科技有限公司 | 胶装机的挡轮联动开合机构以及胶装机 |
| DE102018116005A1 (de) * | 2018-07-02 | 2020-01-02 | Bundesdruckerei Gmbh | Absaugeinrichtung und randbearbeitungssystem |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3051577U (ja) * | 1998-02-18 | 1998-08-25 | 日宝綜合製本株式会社 | 製本用糊釜 |
| JP2005205655A (ja) * | 2004-01-21 | 2005-08-04 | Duplo Corp | 製本機のミーリング装置 |
-
2010
- 2010-11-22 JP JP2010259897A patent/JP2012111065A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3051577U (ja) * | 1998-02-18 | 1998-08-25 | 日宝綜合製本株式会社 | 製本用糊釜 |
| JP2005205655A (ja) * | 2004-01-21 | 2005-08-04 | Duplo Corp | 製本機のミーリング装置 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107933131A (zh) * | 2017-12-18 | 2018-04-20 | 杭州中冠瀚明科技有限公司 | 胶装机的挡轮联动开合机构以及胶装机 |
| DE102018116005A1 (de) * | 2018-07-02 | 2020-01-02 | Bundesdruckerei Gmbh | Absaugeinrichtung und randbearbeitungssystem |
| DE102018116005B4 (de) | 2018-07-02 | 2023-05-11 | Bundesdruckerei Gmbh | Absaugeinrichtung und randbearbeitungssystem |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20050164620A1 (en) | Rotary tool and its cutting part | |
| WO2006054674A1 (ja) | 砥石車 | |
| CN102049728A (zh) | 一种激光陀螺镜片外圆研磨抛光方法 | |
| CN102059594A (zh) | 涂布刮刀陶瓷涂层的精密磨削工装夹具、磨削方法及制品 | |
| CN101687299B (zh) | 研磨装置 | |
| CN103465184A (zh) | 砂布轮及其制造方法 | |
| JPS60114470A (ja) | 回転研削研磨具 | |
| WO2005077600A1 (ja) | 両端面ツルーイング装置、両端面ツルーイング工具及び両端面ツルーイング方法 | |
| JP6270921B2 (ja) | ブレードのドレッシング機構を備えた切削装置 | |
| CN105904293A (zh) | 磨刀机 | |
| CN214109950U (zh) | 一种具有砂边功能的封边机 | |
| CN215038381U (zh) | 一种用于防止板材封边时产生溢胶的盘式铣刀 | |
| JPH0641090B2 (ja) | 舞刃の研磨法 | |
| CN204868485U (zh) | 一种方舱大板打磨机 | |
| JPH1016432A (ja) | 圧締めされた印刷紙から形成された本ブロックの背を粗面にするための装置 | |
| CN112936480A (zh) | 一种竹篾片连续接长装置及其接长工艺 | |
| TWM412027U (en) | Combined glass surface grinding device | |
| JP2001071266A (ja) | 回転砥石の目立て方法及び目立てドレッサを設けた研削盤 | |
| JP3834496B2 (ja) | 円筒部とショルダ部とコーナ部とからなる研削箇所を研削する方法及び装置 | |
| CN221338185U (zh) | 一种砂轮基体表面粘胶及金刚石颗粒涂覆的定型组件 | |
| CN106660188B (zh) | 板状物的端面加工装置 | |
| CN222472148U (zh) | 一种可快换的磨抛砂带轮 | |
| CN112476546B (zh) | 一种分切刀具及分切自动磨胶装置 | |
| JP5678524B2 (ja) | ドレッシング方法およびドレッシング工具 | |
| KR102109766B1 (ko) | 패널의 엣지 접착 장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130614 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20131022 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20131030 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20140305 |