JP2012122155A - ナノ繊維製造装置及びナノ繊維製造方法 - Google Patents

ナノ繊維製造装置及びナノ繊維製造方法 Download PDF

Info

Publication number
JP2012122155A
JP2012122155A JP2010272079A JP2010272079A JP2012122155A JP 2012122155 A JP2012122155 A JP 2012122155A JP 2010272079 A JP2010272079 A JP 2010272079A JP 2010272079 A JP2010272079 A JP 2010272079A JP 2012122155 A JP2012122155 A JP 2012122155A
Authority
JP
Japan
Prior art keywords
thickness
long sheet
manufacturing apparatus
nanofiber manufacturing
nanofiber
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2010272079A
Other languages
English (en)
Inventor
Jae Hwan Lee
在煥 李
Ick-Soo Kim
翼水 金
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Shinshu University
Toptec Co Ltd
Original Assignee
Shinshu University
Toptec Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Shinshu University, Toptec Co Ltd filed Critical Shinshu University
Priority to JP2010272079A priority Critical patent/JP2012122155A/ja
Priority to KR1020110017377A priority patent/KR101040064B1/ko
Priority to PCT/KR2011/003065 priority patent/WO2012077873A1/ko
Publication of JP2012122155A publication Critical patent/JP2012122155A/ja
Pending legal-status Critical Current

Links

Images

Classifications

    • D—TEXTILES; PAPER
    • D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
    • D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
    • D01D5/00—Formation of filaments, threads, or the like
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B82—NANOTECHNOLOGY
    • B82Y—SPECIFIC USES OR APPLICATIONS OF NANOSTRUCTURES; MEASUREMENT OR ANALYSIS OF NANOSTRUCTURES; MANUFACTURE OR TREATMENT OF NANOSTRUCTURES
    • B82Y30/00—Nanotechnology for materials or surface science, e.g. nanocomposites
    • D—TEXTILES; PAPER
    • D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
    • D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
    • D01D13/00—Complete machines for producing artificial threads
    • D—TEXTILES; PAPER
    • D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
    • D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
    • D01D5/00—Formation of filaments, threads, or the like
    • D01D5/0007—Electro-spinning
    • D—TEXTILES; PAPER
    • D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
    • D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
    • D01D5/00—Formation of filaments, threads, or the like
    • D01D5/0007—Electro-spinning
    • D01D5/0061—Electro-spinning characterised by the electro-spinning apparatus
    • D—TEXTILES; PAPER
    • D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
    • D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
    • D04H3/00—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length
    • D04H3/08—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length characterised by the method of strengthening or consolidating
    • D04H3/16—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length characterised by the method of strengthening or consolidating with bonds between thermoplastic filaments produced in association with filament formation, e.g. immediately following extrusion
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B82—NANOTECHNOLOGY
    • B82Y—SPECIFIC USES OR APPLICATIONS OF NANOSTRUCTURES; MEASUREMENT OR ANALYSIS OF NANOSTRUCTURES; MANUFACTURE OR TREATMENT OF NANOSTRUCTURES
    • B82Y40/00—Manufacture or treatment of nanostructures

Landscapes

  • Engineering & Computer Science (AREA)
  • Textile Engineering (AREA)
  • Chemical & Material Sciences (AREA)
  • Mechanical Engineering (AREA)
  • Nanotechnology (AREA)
  • Physics & Mathematics (AREA)
  • General Physics & Mathematics (AREA)
  • Crystallography & Structural Chemistry (AREA)
  • Condensed Matter Physics & Semiconductors (AREA)
  • Manufacturing & Machinery (AREA)
  • Composite Materials (AREA)
  • Materials Engineering (AREA)
  • Nonwoven Fabrics (AREA)
  • Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)

Abstract

【課題】均一な厚さを有するナノ繊維不織布を大量生産することが可能なナノ繊維製造装置及びナノ繊維製造方法を提供する。
【解決手段】長尺シートWを所定の搬送速度Vで搬送する搬送装置10と、搬送装置10により搬送されていく長尺シートWにナノ繊維を堆積させる紡糸装置20と、電界紡糸装置20によりナノ繊維を堆積させた長尺シートWの厚さdを計測する厚さ計測装置40と、厚さ計測装置40により計測された厚さdに基づいて搬送速度Vを制御する搬送速度制御装置50とを備えるナノ繊維製造装置1。
【選択図】図1

Description

本発明は、ナノ繊維製造装置及びナノ繊維製造方法に関する。
従来、電界紡糸過程における紡糸条件(例えば、紡糸区域における浮遊物の有無、ノズルブロックとコレクターとの間隔、コレクター構造等。)を調整することにより均一な物性を有するナノ繊維を製造することが可能なナノ繊維製造方法が知られている(例えば、特許文献1参照。)。
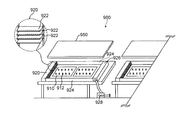
図15は、特許文献1に記載されたナノ繊維製造方法に用いるナノ繊維製造装置900を説明するために示す図である。図15中、符号910はノズルブロックを示し、符号912はノズルを示し、符号920は送風装置を示し、符号922は風向調整板を示し、符号924は縁部材を示し、符号926は吸入装置を示し、符号928はファンを示し、符号950はコレクターを示す。
特許文献1に記載されたナノ繊維製造方法は、例えば、図15に示すように、送風装置920、2つの縁部材924及び吸入装置926で画定される紡糸区域に空気流れを形成させて揮発した溶媒や浮遊不純物を除去することなどにより、電界紡糸過程における紡糸条件を調整するというものである。
特許文献1に記載されたナノ繊維製造方法によれば、電界紡糸過程における紡糸条件を調整することにより、均一な物性を有するナノ繊維を製造することが可能であるため、均一な厚さを有するナノ繊維不織布を製造することが可能であると考えられる。
特開2008−274522号公報
しかしながら、特許文献1に記載されたナノ繊維製造方法をもってしても、現実には電界紡糸過程における紡糸条件を長時間にわたって一定に保つことは容易ではないため、均一な厚さを有するナノ繊維不織布を大量生産することが困難であるのが実情である。なお、このような事情は、メルトブロー紡糸装置その他の紡糸装置によりナノ繊維を製造するナノ繊維製造方法においても同様である。
そこで、本発明は、上記のような事情に鑑みてなされたものであり、均一な厚さを有するナノ繊維不織布を大量生産することが可能なナノ繊維製造装置及びナノ繊維製造方法を提供することを目的とする。
[1]本発明のナノ繊維製造装置は、長尺シートを所定の搬送速度で搬送する搬送装置と、前記搬送装置により搬送されていく長尺シートにナノ繊維を堆積させる紡糸装置と、前記紡糸装置によりナノ繊維を堆積させた長尺シートの厚さを計測する厚さ計測装置と、前記厚さ計測装置により計測された厚さに基づいて前記搬送速度を制御する搬送速度制御装置とを備えることを特徴とする。
本発明のナノ繊維製造装置によれば、厚さ計測装置により計測された厚さに基づいて搬送速度を制御することが可能となるため、長時間の電界紡糸過程において紡糸条件が変動して厚さが変動したとしても、それに応じて搬送速度を適切に制御することで厚さの変動量を所定の範囲に収める事が可能となり、その結果、均一な厚さを有するナノ繊維不織布を大量生産することが可能となる。
例えば、長時間の電界紡糸過程において厚さが薄くなる方向に紡糸条件が変動した場合には、搬送速度を遅くして単位面積当たりのナノ繊維の堆積量を増大させることにより厚さを厚くすることで、厚さの値を所定の範囲に収めることが可能となる。また、長時間の電界紡糸過程において厚さが厚くなる方向に紡糸条件が変動した場合には、搬送速度を速くして単位面積当たりのナノ繊維の堆積量を低減させることにより厚さを薄くすることで、厚さの値を所定の範囲に収めることが可能となる。
なお、「ポリマー溶液の濃度」、「紡糸区域における温度や湿度」などの紡糸条件を調整することにより、厚さの値を所定の範囲に収めることも可能であるが、これらの場合には、厚さの変動に応じて紡糸条件を調節するのに一定の時間がかかるため、長尺方向に沿って厚さが均一なナノ繊維不織布を高い生産性で製造することが困難である。
また、「ノズルとコレクターとの間隔」、「ノズルとコレクターとの間に印加する電圧」などの紡糸条件を調整することにより、厚さの値を所定の範囲に収めることも可能であるが、これらの場合には、ナノ繊維の直径、ナノ繊維層の密度などのナノ繊維の物性が変動してしまい、均一な物性を有するナノ繊維不織布を製造することが困難である。
これに対して、本発明のナノ繊維製造装置によれば、厚さ計測装置により計測された厚さに基づいて搬送速度を制御するという簡単な方法で、均一な厚さを有するナノ繊維不織布を大量生産することが可能となるため、厚さの変動に応じて紡糸条件を調整するのに一定の時間がかかるという問題もなく、また、ナノ繊維の直径、ナノ繊維層の密度などのナノ繊維の物性が変動してしまうという問題もない。
なお、本発明において、ナノ繊維を堆積させた長尺シートの厚さとは、長尺シート上に堆積させたナノ繊維層と、長尺シートとが積層された状態で厚さを計測した場合における厚さのことをいう。また、ナノ繊維不織布とは、ナノ繊維を堆積させた長尺シートのことをいう。ナノ繊維不織布は、これをこのまま製品としてもよいし、ナノ繊維不織布から長尺シートを除いて「ナノ繊維層のみからなる不織布」を製造し、これを製品としてもよい。また、「ナノ繊維」とは、ポリマーからなり、平均直径が数nm〜数千nmの繊維のことをいう。また、「ポリマー溶液」とは、ポリマーを溶媒に溶解させた溶液のことをいう。
[2]本発明のナノ繊維製造装置においては、前記搬送速度制御装置は、前記厚さ計測装置により計測された厚さと、所定の目標厚さとのずれ量に基づいて前記搬送速度を制御することが好ましい。
本発明のナノ繊維製造装置によれば、例えば、上記ずれ量が大きい場合には、搬送速度の制御量(初期値からの変化量)を大きくし、上記ずれ量が小さい場合には、搬送速度の制御量(初期値からの変化量)を小さくするというような制御をすることが可能となるため、厚さの変動の大きさに応じて搬送速度を適切に制御することが可能となる。
また、本発明のナノ繊維製造装置によれば、例えば、上記ずれ量が所定値未満の場合には、搬送速度を初期値から変化させずに、上記ずれ量が所定値以上の場合には、搬送速度を初期値から変化させるというような制御をすることも可能となるため、搬送速度制御装置による搬送速度の制御を単純化することが可能となる。
[3]本発明のナノ繊維製造装置においては、前記搬送速度制御装置は、前記ずれ量の時間変化率を考慮して前記搬送速度を制御することが好ましい。
このように、上記「ずれ量の時間変化率」を考慮することにより、ずれ量だけに基づいて搬送速度を制御する場合と比較して、搬送速度をより適切に制御することが可能となる。例えば、紡糸条件が急に変動したような場合には、ずれ量の時間変化率が大きいため、それに見合うように搬送速度の制御量(初期値からの変化量)を大きくする。また、紡糸条件の変動量が小さい場合には、ずれ量の時間変化率が小さいため、それに見合うように搬送速度の制御量(初期値からの変化量)を小さくする。
[4]本発明のナノ繊維製造装置においては、前記厚さ計測装置は、前記長尺シートを挟んで向かい合うように配置され、三角測距方式により前記長尺シートまでの距離を計測する一対のレーザー測距装置からなる厚さ計測部を備え、前記一対のレーザー測距装置により計測された距離に基づいて前記長尺シートの厚さを算出することが好ましい。
このような構成とすることにより、「長尺シートにおける一方の面と当該一方の面側に位置するレーザー測距装置との間の距離」と、「長尺シートにおける他方の面と当該他方の面側に位置するレーザー測距装置との間の距離」とを用いて長尺シートの厚さを算出することが可能となるため、搬送されていく長尺シートが上下に揺動したとしても長尺シートの厚さを正確に計測することができる。
[5]本発明のナノ繊維製造装置においては、前記厚さ計測装置は、前記長尺シートを周方向に沿って導く厚さ計測用ローラーと、前記厚さ計測用ローラーにより導かれている前記長尺シートの最外周部を前記長尺シートの搬送方向に沿って拡大撮影するカメラからなる厚さ計測部とを備え、前記カメラにより撮影された画像を画像処理することにより前記長尺シートの厚さを算出するが好ましい。
このような構成とすることにより、搬送されていく長尺シートが揺動しない部位でカメラ撮影を行うこととなるため、長尺シートの厚さを正確に計測することができる。
[6]本発明のナノ繊維製造装置においては、前記厚さ計測装置は、前記長尺シートの厚さを計測する厚さ計測部として、前記長尺シートの幅方向における異なる位置に配置された複数の厚さ計測部を備えるが好ましい。
このような構成とすることにより、長尺シートの幅方向の広域にわたって厚さを計測することが可能となり、より適切に搬送速度の制御をすることが可能となる。
[7]本発明のナノ繊維製造装置においては、前記搬送速度制御装置は、前記複数の厚さ計測部により計測された厚さを平均して得られる平均厚さに基づいて前記搬送速度を制御することが好ましい。
このような構成とすることにより、長尺シートの幅方向において厚さに分布がある場合であっても、平均厚さに基づいて搬送速度を制御することで、より適切に搬送速度の制御をすることが可能となる。
[8]本発明のナノ繊維製造装置においては、前記厚さ計測装置は、前記長尺シートの厚さを計測する厚さ計測部と、前記厚さ計測部を前記長尺シートの幅方向に沿って所定の周期で往復移動させる駆動部とを備えることが好ましい。
このような構成とすることによっても、上記[6]に記載のナノ繊維製造装置の場合と同様に、長尺シートの幅方向の広域にわたって厚さを計測することが可能となり、より適切に搬送速度の制御をすることが可能となる。
[9]本発明のナノ繊維製造装置においては、前記搬送速度制御装置は、前記厚さ計測部により計測された厚さを前記所定の周期又は当該周期のn倍に相当する時間(但し、nは自然数)で平均して得られる平均厚さに基づいて前記搬送速度を制御することが好ましい。
このような構成とすることによっても、上記[7]に記載のナノ繊維製造装置の場合と同様に、長尺シートの幅方向において厚さに分布がある場合であっても、平均厚さに基づいて搬送速度を制御することで、より適切に搬送速度の制御をすることが可能となる。
[10]本発明のナノ繊維製造装置においては、前記紡糸装置と前記厚さ計測装置との間に配置され、前記ナノ繊維を堆積させた前記長尺シートを加熱する加熱装置をさらに備えることが好ましい。
このような構成とすることにより、ナノ繊維層に残存することがある溶媒を完全に蒸発させることが可能となるため、残存溶媒量が極めて少なく高品質のナノ繊維不織布を製造することができる。また、溶媒を完全に蒸発させた状態で厚さを計測することが可能となるため、厚さを正確に計測することが可能となる。
[11]本発明のナノ繊維製造装置においては、前記紡糸装置として、前記長尺シートが搬送されていく所定の搬送方向に沿って直列に配置された複数の紡糸装置を備えることが好ましい。
このような構成とすることにより、複数の紡糸装置のそれぞれにおいて長尺シート上にナノ繊維を次々と堆積させることが可能となるため、均一な厚さを有するナノ繊維不織布をより一層高い生産性で大量生産することが可能となる。また、長尺シート上に多種類のナノ繊維を順次堆積させたナノ繊維不織布を大量生産する場合にも均一な厚さを有するナノ繊維不織布をより一層高い生産性で大量生産することが可能となる。また、複数の紡糸装置を備えるナノ繊維製造装置であっても、複数の紡糸装置のそれぞれにおいて紡糸条件を調整するのではなく搬送速度を制御することだけで、均一な厚さを有するナノ繊維不織布を大量生産することが可能となる。
[12]本発明のナノ繊維製造装置においては、前記紡糸装置は、電界紡糸装置であることが好ましい。
このような構成とすることにより、紡糸装置として、極めて細い直径(数nm〜数千nm)を有するナノ繊維を製造可能な電界紡糸装置を備えるナノ繊維製造装置においても均一な厚さを有するナノ繊維不織布を大量生産することが可能となる。
[13]本発明のナノ繊維製造方法は、所定の搬送速度で搬送されていく長尺シートにナノ繊維を堆積させながら、前記ナノ繊維が堆積した前記長尺シートの厚さを計測し、当該長尺シートの厚さに基づいて長尺シートの搬送速度を制御することを特徴とする。
本発明のナノ繊維製造方法によれば、ナノ繊維が堆積した長尺シートの厚さを計測し、当該厚さに基づいて長尺シートの搬送速度を制御することとしているため、長時間の電界紡糸過程において紡糸条件が変動して厚さが変動したとしても、それに応じて搬送速度を適切に制御することで厚さの変動量を所定の範囲に収めることが可能となり、その結果、均一な厚さを有するナノ繊維不織布を大量生産することが可能となる。
本発明のナノ繊維製造装置又はナノ繊維製造方法によれば、高機能・高感性テキスタイルなどの衣料品、ヘルスケア、スキンケアなど美容関連用品、ワイピングクロス、フィルターなど産業資材、二次電池のセパレーター、コンデンサーのセパレーター、各種触媒の担体、各種センサー材料などの電子・機械材料、再生医療材料、バイオメディカル材料、医療用MEMS材料、バイオセンサー材料などの医療材料、その他の幅広い用途に使用可能なナノ繊維を製造することができる。
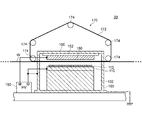
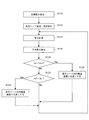
実施形態に係るナノ繊維製造装置1を説明するために示す図である。 実施形態における電界紡糸装置20の要部拡大図である。 厚さ計測装置40を説明するために示す図である。 厚さ計測部42の動きを説明するために示す上面図である。 ナノ繊維製造方法を説明するために示すフローチャートである。 厚さd、平均厚さ<d>及び搬送速度Vの時間変化を表すグラフである。 変形例1における厚さd、平均厚さ<d>及び搬送速度Vの時間変化を表すグラフである。 変形例2におけるナノ繊維製造方法を説明するために示すフローチャートである。 変形例2における厚さd、平均厚さ<d>及び搬送速度Vの時間変化を表すグラフである。 実施形態2に係るナノ繊維製造装置2の正面図である。 実施形態2における厚さ計測装置40aを説明するために示す図である。 厚さ計測部42aにより長尺シートWの厚さを算出する原理を説明するために示す図である 実施形態3における厚さ計測部42bの動きを説明するために示す図である。 電界紡糸装置20aの要部拡大図である。 特許文献1に記載されたナノ繊維製造方法に用いるナノ繊維製造装置900を説明するために示す図である。
以下、本発明のナノ繊維製造装置及びナノ繊維製造方法について、図に示す実施の形態に基づいて説明する。
[実施形態1]
1.実施形態1に係るナノ繊維製造装置1の構成
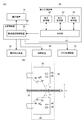
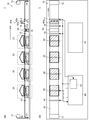
図1は、実施形態に係るナノ繊維製造装置1を説明するために示す図である。図1(a)はナノ繊維製造装置1の正面図であり、図1(b)はナノ繊維製造装置1の平面図である。なお、図1においては、ポリマー溶液供給部及びポリマー溶液回収部の図示を省略してある。また、図1(a)においては、一部の部材は要部拡大図で示している。図2は、実施形態における電界紡糸装置20の要部拡大図である。図3は、厚さ計測装置40を説明するために示す図である。図3(a)は厚さ計測装置40と搬送速度制御装置50と搬送装置10との関係を示すブロック図であり図3(b)は厚さ計測部42の構成を示す図である。図4は、厚さ計測部42の動きを説明するために示す平面図である。
実施形態1に係るナノ繊維製造装置1は、図1に示すように、長尺シートWを所定の搬送速度Vで搬送する搬送装置10と、搬送装置10により搬送されていく長尺シートWにナノ繊維を堆積させる電界紡糸装置20と、電界紡糸装置20によりナノ繊維を堆積させた長尺シートWの厚さdを計測する厚さ計測装置40と、厚さ計測装置40により計測された厚さdに基づいて搬送速度Vを制御する搬送速度制御装置50とを備える。
実施形態1に係るナノ繊維製造装置1においては、電界紡糸装置として、長尺シートWが搬送されていく所定の搬送方向aに沿って直列に配置された4台の電界紡糸装置20を備える。
実施形態1に係るナノ繊維製造装置1は、電界紡糸装置20と厚さ計測装置40との間に配置され、ナノ繊維を堆積させた長尺シートWを加熱する加熱装置30と、長尺シートの搬送速度等を制御する主制御装置60と、揮発性成分を燃焼して除去するVOC処理装置70とをさらに備える。
搬送装置10は、長尺シートWを繰り出す繰り出しローラー11及び長尺シートWを巻
き取る巻き取りローラー12並びに繰り出しローラー11と巻き取りローラー12との間
に位置する補助ローラー13,18及び駆動ローラー14,15,16,17を備える。
繰り出しローラー11、巻き取りローラー12及び駆動ローラー14,15,16,17
は、図示しない駆動モーターにより回転駆動される構造となっている。
電界紡糸装置20は、図2に示すように、筐体100に絶縁部材を介して取り付けられ、長尺シートWにおける一方の面側に位置するコレクター150と、長尺シートWにおける他方の面側におけるコレクター150に対向する位置に位置し、図示しないポリマー溶液供給部から供給されるポリマー溶液を長尺シートWに向けて吐出する複数のノズルを有するノズルブロック110と、コレクター150とノズルブロック110との間に高電圧(例えば10kV〜80kV)を印加する電源装置160と、長尺シートWが搬送されるのを補助する補助ベルト装置170とを備える。電源装置160の正極は、コレクター150に接続され、電源装置160の負極は、筐体100を介してノズルブロック110に接続されている。
ノズルブロック110は、図2に示すように、複数のノズルとして、ポリマー溶液を吐出口から上向きに吐出する複数の上向きノズルを有する。そして、ナノ繊維製造装置1は、複数の上向きノズルの吐出口からポリマー溶液をオーバーフローさせながら複数の上向きノズルの吐出口からポリマー溶液を吐出してナノ繊維を電界紡糸するとともに、複数の上向きノズルの吐出口からオーバーフローしたポリマー溶液を回収してナノ繊維の原料として再利用することが可能となるように構成されている。複数の上向きノズル112は、例えば、1.5cm〜6.0cmのピッチで配列されている。複数の上向きノズル112の数は、例えば、36個(縦横同数に配列した場合、6個×6個)〜21904個(縦横同数に配列した場合、148個×148個)である。また、本発明のナノ繊維製造装置には様々な大きさ及び様々な形状を有するノズルブロックを用いることができるが、ノズルブロック110は、例えば、上面から見たときに一辺が0.5m〜3mの長方形(正方形を含む)に見える大きさ及び形状を有する。
補助ベルト装置170は、図2に示すように、長尺シートWの搬送速度に同期して回転する補助ベルト172と、補助ベルト172の回転を助ける5つの補助ベルト用ローラー174とを有する。5つの補助ベルト用ローラー174のうち1つ又は2つ以上の補助ベルト用ローラー174が駆動ローラーであり、残りの補助ベルト用ローラーが従動ローラーである。コレクター150と長尺シートWとの間に補助ベルト172が配設されているため、長尺シートWは、正の高電圧の印加されているコレクター150に引き寄せられることなくスムーズに搬送されるようになる。
加熱装置30は、電界紡糸装置20と厚さ計測装置40との間に配置され、ナノ繊維を堆積させた長尺シートWを加熱する。加熱温度は、長尺シートWやナノ繊維の種類によって異なるが、例えば、長尺シートWを50℃〜300℃の温度に加熱することができる。
厚さ計測装置40は、図3(a)に示すように、3つの厚さ計測部42と、当該3つの厚さ計測部42の動作を制御するとともに、3つの厚さ計測部42により計測された距離に基づいて長尺シートの厚さを算出する機能を有する本体部41とを備える。厚さ計測装置40は、厚さ計測部42が計測した厚さに関する情報を搬送速度制御装置50に送信する。搬送速度制御装置50は、受信した当該厚さに関する情報に基づいて、搬送装置10が長尺シートWを搬送する際の長尺シートWの搬送速度Vを制御する。
厚さ計測部42は、図3(b)に示すように、長尺シートWを挟んで向かい合うように配置され、三角測距方式により長尺シートWまでの距離を計測する一対のレーザー測距装置43,44からなる。レーザー測距装置43,44は、レーザーダイオード45と、当該レーザーダイオードから射出されたレーザー光を投光する投光レンズ46と、投光レンズ46から投光され、長尺シートWの表面(一方の面又は他方の面)により反射されたレーザー光を受光する受光レンズ47と、受光レンズ47により受光されたレーザー光を受けるCCD素子からなる受光回路48とを備える。このとき、受光回路48上に形成されるビームスポットの位置は長尺シートWの表面(一方の面又は他方の面)までの距離L1,L2により変化するため、その変化量を読み取ることにより距離L1,L2を計測することができる。長尺シートWの厚さdは、一対のレーザー測距装置43,44間の距離をL3としたとき、「d=L3−(L1+L2)」の関係式により算出することができる。
厚さ計測装置40は、図4に示すように、上記した3つの厚さ度計測部42として、長尺シートWの幅方向における異なる複数の位置(長尺シートの幅方向における中央部、左端部、右端部)に配置された3つの厚さ計測部42を備える。
厚さ計測装置40は、計測された厚さdの値をそのまま搬送速度制御装置50に送信することもできるし、3つの厚さ計測部42で計測された厚さdを平均して得られる平均厚さ<d>の値を搬送速度制御装置50に送信することもできる。
搬送速度制御装置50は、厚さ計測部40により計測された厚さd又は平均厚さ<d>に基づいて搬送装置10が搬送する長尺シートWの搬送速度Vを制御する。例えば、長時間の電界紡糸過程において厚さdが薄くなる方向に紡糸条件が変動した場合には、搬送速度Vを遅くして単位面積当たりのナノ繊維の堆積量を増大させることにより厚さを厚くする。一方、長時間の電界紡糸過程において厚さが厚くなる方向に紡糸条件が変動した場合には、搬送速度を速くして単位面積当たりのナノ繊維の堆積量を低減させることにより厚さを薄く。なお、搬送速度Vの制御は、駆動ローラー14,15,16,17の回転速度を制御することにより行うことができる。
主制御装置60は、搬送装置10、電界紡糸装置20、加熱装置30、厚さ計測装置40、搬送速度制御装置50、VOC処理装置70、ポリマー供給装置及びポリマー回収装置の動作を制御する。
VOC処理装置70は、長尺シートにナノ繊維を堆積させる際に発生する揮発性成分を燃焼して除去する。
2.実施形態1に係るナノ繊維製造装置1を用いたナノ繊維製造方法
以下、上記のように構成された実施形態1に係るナノ繊維製造装置1を用いてナノ繊維不織布を製造する方法(実施形態1に係るナノ繊維製造方法)について説明する。
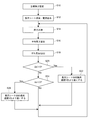
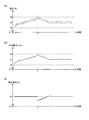
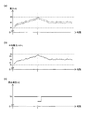
図5は、実施形態1に係るナノ繊維製造方法を説明するために示すフローチャートである。図6は、厚さd、平均厚さ<d>及び搬送速度Vの時間変化を表すグラフである。図6(a)は厚さdの時間変化を表すグラフであり、図6(b)は平均厚さ<d>の時間変化を表すグラフであり、図6(c)は搬送速度Vの時間変化を表すグラフである。図6(a)及び図6(b)中、符号D0は目標厚さを示し、符号DHは許容される厚さの上限を示し、符号DLは許容される厚さの下限を示す。図6(c)中、符号V0は搬送速度の初期値を示す。
実施形態1に係るナノ繊維製造方法は、図5に示すように、「目標厚さ設定」、「長尺シート搬送・電界紡糸」、「厚さ計測」、「平均厚さ算出」、「ずれ量Δd算出」の「搬送速度制御」の各工程を含む。
1.目標厚さ設定(S10)
製造するナノ繊維不織布の厚さを目標厚さd0として設定する。
2.長尺シート搬送・電界紡糸(S12)
長尺シートWを搬送装置10にセットし、その後、長尺シートWを繰り出しローラー11から巻き取りローラー12に向けて所定の搬送速度Vで搬送させながら、各電界紡糸装置20において長尺シートWにナノ繊維を順次堆積させる。その後、加熱装置30により、ナノ繊維を堆積させた長尺シートWを加熱する。これにより、ナノ繊維が堆積した長尺シートからなるナノ繊維不織布が製造される。
このとき、以下の手順により、電界紡糸装置20によりナノ繊維を堆積させた長尺シートWの厚さを計測するとともに、厚さ計測装置40により計測された厚さdに基づいて搬送速度Vを制御する。なお、実施形態1においては、図6(a)〜図6(c)に示すように、時間t経過前の期間については搬送速度の制御を行わず、時間t経過後の期間については搬送速度の制御を行うこととしている。以下の変形例1及び2においても同様である。
3.厚さ計測(S14)
まず、図4に示すように、3台の厚さ計測部42により、長尺シートWの厚さを計測する。厚さ計測部42による厚さの計測は例えば10ms毎に行う。その結果、図6(a)に示すようなグラフが得られる。
4.平均厚さ算出(S16)
次に、3台の厚さ計測部41により計測された厚さdを平均することにより平均厚さ<d>を算出する。その結果、図6(b)に示すようなグラフが得られる。
5.ずれ量Δd算出(S18)
次に、上記の平均厚さ<d>と、所定の目標厚さd0とのずれ量Δdを算出する。
6.搬送速度制御(S20〜S26)
次に、上記ずれ量Δdに基づいて搬送速度Vを制御する。
例えば、長時間の電界紡糸過程において厚さdが薄くなる方向に紡糸条件が変動した場合(ずれ量Δdが負の場合)には、搬送速度Vを遅くして単位面積当たりのナノ繊維の堆積量を増大させることにより厚さdを厚くする。一方、長時間の電界紡糸過程において厚さが厚くなる方向に紡糸条件が変動した場合(ずれ量Δdが正の場合)には、搬送速度Vを速くして単位面積当たりのナノ繊維の堆積量を低減させることにより厚さを薄くする(図6(c)参照。)。これにより、時間t経過後、徐々に厚さdは所定の目標厚さd0の値に収斂する。
以下に、実施形態1に係るナノ繊維製造方法における紡糸条件を例示的に示す。
長尺シートとしては、各種材料からなる不織布、織物、編物、フィルムなどを用いることができる。長尺シートの厚さは、例えば5μm〜500μmのものを用いることができる。長尺シートの長さは、例えば10m〜10kmのものを用いることができる。
ナノ繊維の原料となるポリマーとしては、例えば、ポリ乳酸(PLA)、ポリプロピレン(PP)、ポリ酢酸ビニル(PVAc)、ポリエチレンテレフタレート(PET)、ポリブチレンテレフタレート(PBT)、ポリエチレンナフタレート(PEN)、ポリアミド(PA)、ポリウレタン(PUR)、ポリビニルアルコール(PVA)、ポリアクリロニトリル(PAN)、ポリエーテルイミド(PEI)、ポリカプロラクトン(PCL)、ポリ乳酸グリコール酸(PLGA)、シルク、セルロース、キトサンなどを用いることができる。
ポリマー溶液に用いる溶媒としては、例えば、ジクロロメタン、ジメチルホルムアミド、ジメチルスルホキシド、メチルエチルケトン、クロロホルム、アセトン、水、蟻酸、酢酸、シクロヘキサン、THFなどを用いることができる。複数種類の溶媒を混合して用いてもよい。ポリマー溶液には、導電性向上剤などの添加剤を含有させてもよい。
製造するナノ繊維不織布の厚さdは、例えば1μm〜100μmに設定することができる。搬送速度Vは、例えば0.2m/分〜100m/分に設定することができる。ノズルとコレクター150とノズルブロック110に印加する電圧は、10kV〜80kVに設定することができ、50kV付近に設定することが好ましい。
紡糸区域の温度は、例えば25℃に設定することができる。紡糸区域の湿度は、例えば30%に設定することができる。
3.実施形態1に係るナノ繊維製造装置1の効果
実施形態1に係るナノ繊維製造装置1によれば、紡糸装置20によりナノ繊維を堆積させた長尺シートWの厚さdを計測する厚さ計測装置40と、厚さ計測装置40により計測された厚さdに基づいて搬送速度Vを制御する搬送速度制御装置50とを備えるため、厚さ計測装置40により計測された厚さdに基づいて搬送速度Vを制御することが可能となる。このため、長時間の電界紡糸過程において紡糸条件が変動して厚さが変動したとしても、それに応じて搬送速度を適切に制御することで厚さの変動量を所定の範囲に収めることが可能となり、その結果、均一な厚さを有するナノ繊維不織布を大量生産することが可能となる。
また、実施形態1に係るナノ繊維製造装置1によれば、厚さ計測装置40により計測された厚さdと、所定の目標厚さd0とのずれ量Δdに基づいて搬送速度Vを制御するため、例えば、上記ずれ量Δdが大きい場合には、搬送速度Vの制御量(初期値V0からの変化量)を大きくし、上記ずれ量Δdが小さい場合には、搬送速度Vの制御量(初期値V0からの変化量)を小さくするというような制御をすることが可能となり、厚さの変動の程度に応じて搬送速度を適切に制御することが可能となる。
また、実施形態1に係るナノ繊維製造装置1によれば、厚さ計測装置40が、厚さ計測部として、長尺シートWの幅方向における異なる位置に配置された3台の厚さ計測部42を備えるため、長尺シートの幅方向の広域にわたって厚さを計測することが可能となり、より適切に搬送速度の制御をすることが可能となる。
また、実施形態1に係るナノ繊維製造装置1によれば、搬送速度制御装置50が、3台の厚さ計測部40により計測された厚さdを平均して得られる平均厚さ<d>に基づいて搬送速度Vを制御することが可能であるため、長尺シートWの幅方向において厚さdに分布がある場合であっても、平均厚さ<d>に基づいて搬送速度Vを制御することで、より適切に搬送速度の制御をすることが可能となる。
また、実施形態1に係るナノ繊維製造装置1によれば、電界紡糸装置20と厚さ計測装置40との間に配置され、ナノ繊維を堆積させた長尺シートWを加熱する加熱装置30をさらに備えることから、ナノ繊維層に残存することがある溶媒を完全に蒸発させることが可能となるため、残存溶媒量が極めて少なく高品質のナノ繊維不織布を製造することができる。また、溶媒を完全に蒸発させた状態で厚さを計測することが可能となるため、厚さを正確に計測することが可能となる。
また、実施形態1に係るナノ繊維製造装置1によれば、電界紡糸装置として、長尺シートWが搬送されていく所定の搬送方向aに沿って直列に配置された複数の電界紡糸装置20を備えるため、複数の電界紡糸装置20のそれぞれにおいて長尺シートW上にナノ繊維を次々と堆積させることが可能となり、均一な厚さを有するナノ繊維不織布をより一層高い生産性で大量生産することが可能となる。また、長尺シートW上に多種類のナノ繊維を順次堆積させたナノ繊維不織布を大量生産する場合にも均一な厚さを有するナノ繊維不織布をより一層高い生産性で大量生産することが可能となる。また、複数の電界紡糸装置20を備えるナノ繊維製造装置であっても、複数の電界紡糸装置20のそれぞれにおいて紡糸条件を調整するのではなく搬送速度Vを制御することだけで、均一な厚さを有するナノ繊維不織布を大量生産することが可能となる。
また、実施形態1に係るナノ繊維製造装置1によれば、紡糸装置として、極めて細い直径(数nm〜数千nm)を有するナノ繊維を製造可能な電界紡糸装置を備えるナノ繊維製造装置でありながら、均一な厚さを有するナノ繊維不織布を大量生産することが可能となる。
実施形態1に係るナノ繊維製造方法によれば、所定の搬送速度Vで搬送されていく長尺シートWにナノ繊維を堆積させるとともに、ナノ繊維が堆積した長尺シートWの厚さdを計測し、当該長尺シートWの厚さdに基づいて長尺シートWの搬送速度Vを制御することとしているため、長時間の電界紡糸過程において紡糸条件が変動して厚さが変動したとしても、それに応じて搬送速度を適切に制御することで厚さの変動量を所定の範囲に収めることが可能となり、その結果、均一な厚さを有するナノ繊維不織布を大量生産することが可能となる。
[変形例1]
図7は、変形例1における厚さd、平均厚さ<d>及び搬送速度Vの時間変化を表すグラフである。図7(a)は厚さdの時間変化を表すグラフであり、図7(b)は平均厚さ<d>の時間変化を表すグラフであり、図7(c)は搬送速度Vの時間変化を表すグラフである。図7(a)及び図7(b)中、符号d0は目標厚さを示し、符号dHは許容される厚さの上限を示し、符号dLは許容される厚さの下限を示す。図7(c)中、符号V0は搬送速度の初期値を示す。
変形例1においては、図7(c)からも分かるように、搬送速度Vをステップ状に制御することとしている。このように、搬送速度Vをステップ状に制御する場合であっても、図7(a)及び図7(b)に示すように、実施形態1の場合と同様に、厚さd及び平均厚さ<d>を目標厚さd0に収斂させることが可能となる。
[変形例2]
図8は、変形例2に係るナノ繊維製造方法を説明するために示すフローチャートである。図9は、変形例2における厚さd、平均厚さ<d>及び搬送速度Vの時間変化を表すグラフである。図9(a)は厚さdの時間変化を表すグラフであり、図9(b)は平均厚さ<d>の時間変化を表すグラフであり、図9(c)は搬送速度Vの時間変化を表すグラフである。図9(a)及び図9(b)中、符号d0は目標厚さを示し、符号dHは許容される厚さの上限を示し、符号dLは許容される厚さの下限を示し、符号dH1は上側制御開始厚さを示し、符号dL1は下側制御開始厚さを示す。図9(c)中、符号V0は搬送速度の初期値を示す。
変形例2に係るナノ繊維製造方法においては、図8及び図9からも分かるように、平均厚さ<d>が上側制御開始厚さdH1よりも厚くなった場合又は下側制御開始厚さdL1よりも低くなった場合に、搬送速度Vを制御する(初期値から変化させる)こととしている。このような制御を行う場合であっても、図9(a)及び図9(b)に示すように、実施形態1の場合と同様に、厚さd及び平均厚さ<d>を目標厚さd0に収斂させることが可能となる。また、変形例2に係るナノ繊維製造方法によれば、搬送速度Vを変更する頻度を少なくすることが可能となるという効果も得られる。
[実施形態2]
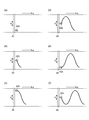
図10は、実施形態2に係るナノ繊維製造装置2の正面図である。図11は、実施形態2における厚さ計測装置40aを説明するために示す図である。図11(a)は厚さ計測装置40aと搬送速度制御装置50と搬送装置10との関係を示すブロック図であり、図11(b)及び図11(c)は厚さ計測部42aと長尺シートWとの位置関係を示す図である。図12は厚さ計測部42aにより撮影された画像を説明するための図である。
実施形態2に係るナノ繊維製造方法2は、基本的には実施形態1に係るナノ繊維製造装置1と同様の構成を有するが、厚さ計測装置の構成が実施形態1に係るナノ繊維製造装置1の場合と異なる。すなわち、実施形態2に係るナノ繊維製造装置2においては、厚さ計測装置40aは、図10及び図11に示すように、長尺シートWを周方向に沿って導く厚さ計測用ローラー43aと、厚さ計測用ローラー43aにより導かれている長尺シートWの最外周部を長尺シートWの搬送方向に沿って拡大撮影するカメラからなる厚さ計測部42aと、本体部41aとを備える。厚さ計測装置40aは、図11に示すように、長尺シートWの厚さdを計測する厚さ計測部として、長尺シートWの幅方向における3つの異なる位置(長尺シートの幅方向における中央部、左端部、右端部)に配置された3つの厚さ計測部42aを備える。厚さ計測部42aとしては、デジタルカメラと高倍率光学顕微鏡とを組み合わせたものを用いることができる。
本体部41aは、厚さ計測部42aにより撮影された画像を画像処理することにより長尺シートWの厚さdを算出する。図12は、厚さ計測部42aにより長尺シートWの厚さを算出する原理を説明するために示す図である。図12(a)は長尺シートWの上端を示す線S1が目標線S0よりも上側に表示されている場合の画像であり、図12(b)は長尺シートWの上端を示す線S1が目標線S0と同じ高さ位置に表示されている場合の画像であり、図12(c)は長尺シートWの上端を示す線S1が目標線S0よりも下側に表示されている場合の画像である。図12(a)〜図12(c)に示すように、目標線S0に対する、長尺シートWの上端を示す線S1の高さ位置を計測することにより、長尺シートWの厚さdを算出することができる。
このように、実施形態2に係るナノ繊維製造装置2は、厚さ計測装置の構成が実施形態1に係るナノ繊維製造装置1の場合とは異なるが、電界紡糸装置20によりナノ繊維を堆積させた長尺シートWの厚さdを計測する厚さ計測装置40aと、厚さ計測装置40aにより計測された厚さdに基づいて搬送速度Vを制御する搬送速度制御装置50とを備えるため、厚さ計測装置により計測された厚さに基づいて搬送速度を制御することが可能となる。このため、実施形態1に係るナノ繊維製造装置1の場合と同様に、長時間の電界紡糸過程において紡糸条件が変動して厚さが変動したとしても、それに応じて搬送速度を適切に制御することで厚さの変動量を所定の範囲に収めることが可能となり、その結果、均一な厚さを有するナノ繊維不織布を大量生産することが可能となる。
また、実施形態2に係るナノ繊維製造装置2によれば、厚さ計測装置40aが、厚さ計測部として、長尺シートWの幅方向における3つの異なる位置に配置された3台の厚さ計測部42aを備えるため、実施形態1に係るナノ繊維製造装置1の場合と同様に、長尺シートの幅方向の広域にわたって厚さを計測することが可能となり、より適切に搬送速度の制御をすることが可能となる。
なお、実施形態2に係るナノ繊維製造装置2は、厚さ計測装置の構成以外は実施形態1に係るナノ繊維製造装置1の場合と同様の構成を有するため、実施形態1に係るナノ繊維製造装置1が有する効果のうち該当する効果を有する。
[実施形態3]
図13は、実施形態3における厚さ計測部42bの動作を示す図である。なお、図13中、正弦曲線状に示される曲線は厚さ計測部42bが長尺シートW上で厚さを計測した部位を繋ぐ軌跡ある。
実施形態3に係るナノ繊維製造装置3(図示せず)は、基本的には実施形態1に係るナノ繊維製造装置1と同様の構成を有するが、厚さ計測装置の構成が実施形態1に係るナノ繊維製造装置1の場合と異なる。すなわち、実施形態3に係るナノ繊維製造装置3においては、厚さ計測装置40b(図示せず)は、図13に示すように、長尺シートWの厚さdを計測する厚さ計測部42bと、厚さ計測部42bを長尺シートWの幅方向bに沿って所定の周期Tで往復移動させる駆動部49とを備える。そして、厚さ計測装置40bは、厚さ計測部42bを長尺シートWの幅方向bに沿って往復させながら、長尺シートWの厚さdを計測する。搬送速度制御装置50は、厚さ計測部42bにより計測された厚さdを所定の周期T又は当該周期Tのn倍に相当する時間(但し、nは自然数)で平均して得られる平均厚さ<d>に基づいて搬送速度Vを制御する。
このように、実施形態3に係るナノ繊維製造装置3は、厚さ計測装置の構成が実施形態1に係るナノ繊維製造装置1の場合と異なるが、電界紡糸装置20によりナノ繊維を堆積させた長尺シートWの厚さdを計測する厚さ計測装置40と、厚さ計測装置40により計測された厚さdに基づいて搬送速度Vを制御する搬送速度制御装置50とを備えるため、厚さ計測装置により計測された厚さに基づいて搬送速度を制御することが可能となる。このため、実施形態1に係るナノ繊維製造装置1の場合と同様に、長時間の電界紡糸過程において紡糸条件が変動して厚さが変動したとしても、それに応じて搬送速度を適切に制御することで厚さの変動量を所定の範囲に収めることが可能となり、その結果、均一な厚さを有するナノ繊維不織布を大量生産することが可能となる。
また、実施形態3に係るナノ繊維製造装置3によれば、厚さ計測装置40bが、厚さ計測部42bを長尺シートWの幅方向bに沿って往復移動させるため、長尺シートの幅方向の広域にわたって厚さを計測することが可能となり、より適切に搬送速度の制御をすることが可能となる。
また、実施形態3に係るナノ繊維製造装置3によれば、搬送速度制御装置50は、厚さ計測部42により計測された厚さdを所定の周期T又は当該周期Tのn倍に相当する時間で平均して得られる平均厚さ<d>に基づいて搬送速度Vを制御するため、長尺シートの幅方向において厚さに分布がある場合であっても、平均厚さに基づいて搬送速度を制御することで、より適切に搬送速度の制御をすることが可能となる。
なお、実施形態3に係るナノ繊維製造装置3は、厚さ計測装置の構成以外は実施形態1に係るナノ繊維製造装置1の場合と同様の構成を有するため、実施形態1に係るナノ繊維製造装置1が有する効果のうち該当する効果を有する。
以上、本発明を上記の実施形態に基づいて説明したが、本発明は上記の実施形態に限定されるものではなく、その趣旨を逸脱しない範囲において種々の態様において実施することが可能であり、例えば、次のような変形も可能である。
(1)上記各実施形態においては、電界紡糸装置として4台の電界紡糸装置を備えるナノ繊維製造装置を例にとって本発明のナノ繊維製造装置を説明したが、本発明はこれに限定されるものではない。例えば、1台〜3台又は5台以上の電界紡糸装置を備えるナノ繊維製造装置に本発明を適用することもできる。また、電界紡糸装置に代えてメルトブロー紡糸装置等を用いたナノ繊維製造装置に本発明を適用することもできる。加えて、本発明のナノ繊維製造装置は、メルトブロー紡糸装置、スパンボンド紡糸装置、ニードルパンチ紡糸装置その他の紡糸装置を用いて長尺シート上に不織布を製造し、さらにナノ繊維を堆積させたシートの厚さに基づいて搬送速度を制御する場合にも好適に用いることができる。
(2)上記各実施形態においては、上向きノズルを有する上向き式電界紡糸装置を用いて本発明のナノ繊維製造装置を説明したが、本発明はこれに限定されるものではない。例えば、下向きノズルを有する下向き式電界紡糸装置や横向きノズルを有する横向き式電界紡糸装置を備えるナノ繊維製造装置に本発明を適用することもできる。
(3)上記各実施形態においては、電源装置160の正極がコレクター150に接続され、電源装置160の負極がノズルブロック110に接続された電界紡糸装置を用いて本発明のナノ繊維製造装置を説明したが、本発明はこれに限定されるものではない。例えば、電源装置の正極がノズルに接続され、電源装置の負極がコレクターに接続された電界紡糸装置を備えるナノ繊維製造装置に本発明を適用することもできる。
(4)上記実施形態1及び実施形態2においては、厚さ計測部を3台備えるナノ繊維製造装置を例にとって本発明のナノ繊維製造装置を説明したが、本発明はこれに限定されるものではない。例えば、1台若しくは2台又は4台以上の厚さ計測部を備えるナノ繊維製造装置に本発明を適用することもできる。
(5)本発明のナノ繊維製造装置は、均一な厚さを有する長尺シートに均一な厚さを有するナノ繊維を堆積させることにより均一な厚さを有するナノ繊維不織布を大量生産する場合はもちろん、それほど均一ではない厚さを有する長尺シートにそれに応じた厚さを有するナノ繊維を堆積させることにより全体として均一な厚さを有するナノ繊維不織布を大量生産する場合にも好適に用いることができる。
(6)上記実施形態においては、1つの電界紡糸装置に1つのノズルブロックが配設されたナノ繊維製造装置を用いて本発明を説明したが、本発明はこれに限定されるものではない。図14は、電界紡糸装置20aの要部拡大図である。例えば、図14に示すように、1つの電界紡糸装置20aに2つのノズルブロック110a1,110a2が配設されたナノ繊維製造装置に本発明を適用することもできるし、2つ以上のノズルブロックが配設されたナノ繊維製造装置に本発明を適用することもできる。
この場合、すべてのノズルブロックでノズル配列ピッチを同一にすることもできるし、各ノズルブロックでノズル配列ピッチを異ならせることもできる。また、すべてのノズルブロックでノズルブロックの高さ位置を同一にすることもできるし、各ノズルブロックでノズルブロックの高さ位置を異ならせることもできる。
(7)本発明のナノ繊維製造装置においては、長尺シートの幅方向に沿ってノズルブロックを所定の往復運動周期で往復運動させる機構を備えていてもよい。当該機構を用いてノズルブロックを所定の往復運動周期で往復運動させながら電界紡糸を行うことにより、長尺シートの幅方向に沿ったポリマー繊維の堆積量を均一化することができる。この場合、ノズルブロックの往復運動周期や往復距離を、電界紡糸装置毎又はノズルブロック毎に独立して制御可能としてもよい。このような構成とすることにより、すべてのノズルブロックを同じ周期で往復運動させることもできるし、各ノズルブロックを異なる周期で往復運動させることもできる。また、すべてのノズルブロックで往復運動の往復距離を同一にすることもできるし、各ノズルブロックで往復運動の往復距離を異ならせることもできる。
1、2…ナノ繊維製造装置、10…搬送装置、11…繰り出しローラー、12…巻き取りローラー、13,18…補助ローラー、14,15,16,17…駆動ローラー、20,20a…電界紡糸装置、30…加熱装置、32…ヒーター、40…厚さ計測装置、41、41a…本体部、42、42a,42b…厚さ計測部、43,44…レーザー測距装置、45…レーザーダイオード、46…投光レンズ、47…受光レンズ、48…受光回路、49…駆動部、50…搬送速度制御装置、60…主制御装置、70…VOC処理装置、100…筐体、110,110a1,110a2…ノズルブロック、150…コレクター、152…絶縁部材、160…電源装置、170…補助ベルト装置、172…補助ベルト、174…補助ベルト用ローラー、a…搬送方向、b…長尺シートの幅方向、d…厚さ、<d>…平均厚さ、V…搬送速度、W…長尺シート、Δd…ずれ量

Claims (13)

  1. 長尺シートを所定の搬送速度で搬送する搬送装置と、
    前記搬送装置により搬送されていく前記長尺シートにナノ繊維を堆積させる紡糸装置と、
    前記紡糸装置により前記ナノ繊維を堆積させた前記長尺シートの厚さを計測する厚さ計測装置と、
    前記厚さ計測装置により計測された厚さに基づいて前記搬送速度を制御する搬送速度制御装置とを備えることを特徴とするナノ繊維製造装置。
  2. 請求項1に記載のナノ繊維製造装置において、
    前記搬送速度制御装置は、前記厚さ計測装置により計測された厚さと、所定の目標厚さとのずれ量に基づいて前記搬送速度を制御することを特徴とするナノ繊維製造装置。
  3. 請求項2に記載のナノ繊維製造装置において、
    前記搬送速度制御装置は、前記ずれ量の時間変化率を考慮して前記搬送速度を制御することを特徴とするナノ繊維製造装置。
  4. 請求項1〜3のいずれかに記載のナノ繊維製造装置において、
    前記厚さ計測装置は、前記長尺シートを挟んで向かい合うように配置され、三角測距方式により前記長尺シートまでの距離を計測する一対のレーザー測距装置からなる厚さ計測部を備え、前記一対のレーザー測距装置により計測された距離に基づいて前記長尺シートの厚さを算出することを特徴とするナノ繊維製造装置。
  5. 請求項1〜3のいずれかに記載のナノ繊維製造装置において、
    前記厚さ計測装置は、前記長尺シートを周方向に沿って導く厚さ計測用ローラと、前記厚さ計測用ローラにより導かれている前記長尺シートの最外周部を前記長尺シートの搬送方向に沿って拡大撮影するカメラからなる厚さ計測部とを備え、前記カメラにより撮影された画像を画像処理することにより前記長尺シートの厚さを算出することを特徴とするナノ繊維製造装置。
  6. 請求項1〜5のいずれかに記載のナノ繊維製造装置において、
    前記厚さ計測装置は、前記長尺シートの厚さを計測する厚さ計測部として、前記長尺シートの幅方向における異なる複数の位置に配置された複数の厚さ計測部を備えることを特徴とするナノ繊維製造装置。
  7. 請求項6に記載のナノ繊維製造装置において、
    前記搬送速度制御装置は、前記複数の厚さ計測部により計測された厚さを平均して得られる平均の厚さに基づいて前記搬送速度を制御することを特徴とするナノ繊維製造装置。
  8. 請求項1〜5のいずれかに記載のナノ繊維製造装置において、
    前記厚さ計測装置は、前記長尺シートの厚さを計測する厚さ計測部と、前記厚さ計測部を前記長尺シートの幅方向に沿って所定の周期で往復移動させる駆動部とを備えることを特徴とするナノ繊維製造装置。
  9. 請求項8に記載のナノ繊維製造装置において、
    前記搬送速度制御装置は、前記厚さ計測部により計測された厚さを前記所定の周期又は当該周期のn倍に相当する時間(但し、nは自然数)で平均して得られる平均の厚さに基づいて前記搬送速度を制御することを特徴とするナノ繊維製造装置。
  10. 請求項1〜9のいずれかに記載のナノ繊維製造装置において、
    前記紡糸装置と前記厚さ計測装置との間に配置され、前記ナノ繊維を堆積させた前記長尺シートを加熱する加熱装置をさらに備えることを特徴とするナノ繊維製造装置。
  11. 請求項1〜10のいずれかに記載のナノ繊維製造装置において、
    前記紡糸装置として、前記長尺シートが搬送されていく所定の搬送方向に沿って直列に配置された複数の紡糸装置を備えることを特徴とするナノ繊維製造装置。
  12. 請求項1〜11のいずれかに記載のナノ繊維製造装置において、
    前記紡糸装置は、電界紡糸装置であることを特徴とするナノ繊維製造装置。
  13. 所定の搬送速度で搬送されていく長尺シートにナノ繊維を堆積させながら、前記ナノ繊維を堆積させた前記長尺シートの厚さを計測し、計測された前記長尺シートの厚さに基づいて長尺シートの搬送速度を制御することを特徴とするナノ繊維製造方法。
JP2010272079A 2010-12-06 2010-12-06 ナノ繊維製造装置及びナノ繊維製造方法 Pending JP2012122155A (ja)

Priority Applications (3)

Application Number Priority Date Filing Date Title
JP2010272079A JP2012122155A (ja) 2010-12-06 2010-12-06 ナノ繊維製造装置及びナノ繊維製造方法
KR1020110017377A KR101040064B1 (ko) 2010-12-06 2011-02-25 나노섬유 제조장치 및 나노섬유 제조방법
PCT/KR2011/003065 WO2012077873A1 (ko) 2010-12-06 2011-04-27 나노섬유 제조장치 및 나노섬유 제조방법

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2010272079A JP2012122155A (ja) 2010-12-06 2010-12-06 ナノ繊維製造装置及びナノ繊維製造方法

Publications (1)

Publication Number Publication Date
JP2012122155A true JP2012122155A (ja) 2012-06-28

Family

ID=44405270

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2010272079A Pending JP2012122155A (ja) 2010-12-06 2010-12-06 ナノ繊維製造装置及びナノ繊維製造方法

Country Status (3)

Country Link
JP (1) JP2012122155A (ja)
KR (1) KR101040064B1 (ja)
WO (1) WO2012077873A1 (ja)

Cited By (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2014224327A (ja) * 2013-05-15 2014-12-04 パナソニック株式会社 シート製造装置、目付測定装置、および、目付測定方法
JP2014227632A (ja) * 2013-05-24 2014-12-08 パナソニック株式会社 シート製造装置、繊維径測定装置、および、繊維径測定方法
KR20160020312A (ko) * 2014-08-13 2016-02-23 박종철 용매 잔존량이 낮은 나노섬유 및 이의 제조방법
WO2017182560A1 (en) * 2016-04-21 2017-10-26 Innovative Mechanical Engineering Technologies B.V. Electrospinning device and method
JP7514085B2 (ja) 2020-02-28 2024-07-10 花王株式会社 繊維シートの製造装置及び製造方法

Families Citing this family (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR101466291B1 (ko) * 2013-04-17 2014-12-01 (주)에프티이앤이 제어 시스템이 구비된 전기방사장치
EP2987895A4 (en) * 2013-04-17 2017-03-29 Finetex Ene, Inc. Electrospinning apparatus
KR101622054B1 (ko) 2014-12-31 2016-05-17 (재)한국섬유기계연구원 전기방사 기법을 활용한 입체형상 나노섬유 제조장치 및 그 방법
KR102503345B1 (ko) * 2021-03-10 2023-02-23 부산대학교 산학협력단 두께 균일성 향상을 위한 실시간 평가 수단이 구비된 나노섬유필터 제조 장치

Citations (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS615916A (ja) * 1984-06-20 1986-01-11 Toshiba Mach Co Ltd プラスチツクシ−ト等の厚さ制御方法
JPH05309717A (ja) * 1992-05-15 1993-11-22 Hitachi Zosen Sangyo Kk シート状部材の製造設備における厚み制御方法および厚み制御装置
JPH10249932A (ja) * 1997-03-10 1998-09-22 Fuji Photo Film Co Ltd 縦延伸熱可塑性ポリマーフィルムの製造方法及び熱可塑性ポリマーフィルムの縦延伸装置
JP2004347542A (ja) * 2003-05-26 2004-12-09 Yokohama Rubber Co Ltd:The シートの厚み測定方法及びシートの厚み測定装置
JP2006524739A (ja) * 2003-03-07 2006-11-02 フィリップ・モーリス・プロダクツ・ソシエテ・アノニム ポリマー配合物を静電加工する装置及び方法
JP2007277775A (ja) * 2006-04-11 2007-10-25 Matsushita Electric Ind Co Ltd 静電噴霧装置及び静電噴霧方法
JP2009128322A (ja) * 2007-11-27 2009-06-11 Toshiba Corp 厚さ測定装置

Family Cites Families (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR100658804B1 (ko) * 2005-05-17 2006-12-15 한국기계연구원 권취롤 접지식 전기방사장치
KR100857523B1 (ko) 2007-07-03 2008-09-08 파인텍스테크놀로지글로벌리미티드 전기방사장치의 방사 조건의 조절 방법
DE102007040762A1 (de) * 2007-08-29 2009-03-05 Bayer Materialscience Ag Vorrichtung und Verfahren zur Herstellung von elektrisch leitenden Nanostrukturen mittels Elektrospinnen
KR101056345B1 (ko) * 2008-07-24 2011-08-11 한국기계연구원 나노섬유 검사 및 보수 장치 및 그 방법

Patent Citations (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS615916A (ja) * 1984-06-20 1986-01-11 Toshiba Mach Co Ltd プラスチツクシ−ト等の厚さ制御方法
JPH05309717A (ja) * 1992-05-15 1993-11-22 Hitachi Zosen Sangyo Kk シート状部材の製造設備における厚み制御方法および厚み制御装置
JPH10249932A (ja) * 1997-03-10 1998-09-22 Fuji Photo Film Co Ltd 縦延伸熱可塑性ポリマーフィルムの製造方法及び熱可塑性ポリマーフィルムの縦延伸装置
JP2006524739A (ja) * 2003-03-07 2006-11-02 フィリップ・モーリス・プロダクツ・ソシエテ・アノニム ポリマー配合物を静電加工する装置及び方法
JP2004347542A (ja) * 2003-05-26 2004-12-09 Yokohama Rubber Co Ltd:The シートの厚み測定方法及びシートの厚み測定装置
JP2007277775A (ja) * 2006-04-11 2007-10-25 Matsushita Electric Ind Co Ltd 静電噴霧装置及び静電噴霧方法
JP2009128322A (ja) * 2007-11-27 2009-06-11 Toshiba Corp 厚さ測定装置

Cited By (8)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2014224327A (ja) * 2013-05-15 2014-12-04 パナソニック株式会社 シート製造装置、目付測定装置、および、目付測定方法
JP2014227632A (ja) * 2013-05-24 2014-12-08 パナソニック株式会社 シート製造装置、繊維径測定装置、および、繊維径測定方法
KR20160020312A (ko) * 2014-08-13 2016-02-23 박종철 용매 잔존량이 낮은 나노섬유 및 이의 제조방법
KR101635024B1 (ko) 2014-08-13 2016-06-30 박종철 용매 잔존량이 낮은 나노섬유 및 이의 제조방법
WO2017182560A1 (en) * 2016-04-21 2017-10-26 Innovative Mechanical Engineering Technologies B.V. Electrospinning device and method
NL2016652A (en) * 2016-04-21 2017-11-01 Innovative Mechanical Engineering Tech B V Electrospinning device and method.
US11072873B2 (en) 2016-04-21 2021-07-27 Innovative Mechanical Engineering Technologies B.V Electrospinning device and method
JP7514085B2 (ja) 2020-02-28 2024-07-10 花王株式会社 繊維シートの製造装置及び製造方法

Also Published As

Publication number Publication date
KR101040064B1 (ko) 2011-06-09
WO2012077873A1 (ko) 2012-06-14

Similar Documents

Publication Publication Date Title
KR101040064B1 (ko) 나노섬유 제조장치 및 나노섬유 제조방법
JP5860604B2 (ja) セパレーター製造装置
KR101154211B1 (ko) 전계 방사 장치 및 나노 섬유 제조 장치
JP5698509B2 (ja) ナノ繊維製造装置
JP5802022B2 (ja) 電界紡糸装置及びナノ繊維製造装置
JP5860603B2 (ja) セパレーター製造装置
KR101622054B1 (ko) 전기방사 기법을 활용한 입체형상 나노섬유 제조장치 및 그 방법
JP5715395B2 (ja) ナノ繊維製造装置
JP5815228B2 (ja) 電界紡糸装置及びナノ繊維製造装置
KR101563599B1 (ko) 나노섬유 제조용 복합식 전기방사장치
KR101154213B1 (ko) 세퍼레이터 제조 장치
JP5815231B2 (ja) ナノ繊維製造装置
CN103328697B (zh) 场发射装置及纳米纤维制造装置
JP5815229B2 (ja) ナノ繊維製造装置
KR101479751B1 (ko) 나노섬유 제조용 전기방사장치
JP2003286648A (ja) フィラメントが一方向に配列されたウェブの製造方法および該ウェブの製造装置
JP2013155450A (ja) 高強度複合ナノ繊維集合体の製造方法及び高強度複合ナノ繊維集合体
KR101382572B1 (ko) 속도 제어가 가능한 전기방사장치
JP2019023361A (ja) 繊維シートの製造装置及び繊維シートの製造方法
JP2003286649A (ja) フィラメントが一方向に配列されたウェブの製造方法および該ウェブの製造装置
KR101753053B1 (ko) 온도조절장치가 구비된 전기방사장치를 이용한 나노 멤브레인의 제조방법
JP2003286652A (ja) フィラメントが一方向に配列されたウェブの製造方法および該ウェブの製造装置
KR20140124566A (ko) 제어 시스템이 구비된 전기방사장치
JP2003286647A (ja) フィラメントが一方向に配列されたウェブの製造方法および該ウェブの製造装置

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20131202

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A821

Effective date: 20131203

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20141112

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20141118

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20150217

A02 Decision of refusal

Free format text: JAPANESE INTERMEDIATE CODE: A02

Effective date: 20150310