JP2012132103A - 繊維シートの製造装置 - Google Patents
繊維シートの製造装置 Download PDFInfo
- Publication number
- JP2012132103A JP2012132103A JP2010282381A JP2010282381A JP2012132103A JP 2012132103 A JP2012132103 A JP 2012132103A JP 2010282381 A JP2010282381 A JP 2010282381A JP 2010282381 A JP2010282381 A JP 2010282381A JP 2012132103 A JP2012132103 A JP 2012132103A
- Authority
- JP
- Japan
- Prior art keywords
- sheet
- fiber sheet
- fabric
- manufacturing apparatus
- web
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F9/00—Complete machines for making continuous webs of paper
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/0027—Screen-cloths
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/48—Suction apparatus
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/48—Suction apparatus
- D21F1/52—Suction boxes without rolls
- D21F1/523—Covers thereof
- D21F1/526—Covers thereof consisting of endless moving belts
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/56—Deckle frame arrangements
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/66—Pulp catching, de-watering, or recovering; Re-use of pulp-water
- D21F1/80—Pulp catching, de-watering, or recovering; Re-use of pulp-water using endless screening belts
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F11/00—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines
- D21F11/14—Making cellulose wadding, filter or blotting paper
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F9/00—Complete machines for making continuous webs of paper
- D21F9/02—Complete machines for making continuous webs of paper of the Fourdrinier type
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H11/00—Pulp or paper, comprising cellulose or lignocellulose fibres of natural origin only
- D21H11/16—Pulp or paper, comprising cellulose or lignocellulose fibres of natural origin only modified by a particular after-treatment
- D21H11/18—Highly hydrated, swollen or fibrillatable fibres
Landscapes
- Paper (AREA)
Abstract
【解決手段】微細繊維を含む分散液3aから繊維シート3dを抄造する装置であって、分散液3aから分散媒を搾水してウエブ3cを生成する搾水セクション20を備え、搾水セクション20は、ウエブ生成途中のウエブ基材3bの搬送方向に沿って、縦列配列された複数の第1ファブリックシート15a〜15dと、複数の第1ファブリックシート15a〜15dの下側に設けられ、分散液3aから分散媒を搾水する吸引装置32(搾水手段)と、を有し、搾水セクション20では、複数の第1ファブリックシート15a〜15dの上面に跨って連続シート10が載置され、連続シート10の上面に分散液3aが吐出されることを特徴としている。
【選択図】図1
Description
例えば、電池やキャパシタ等の蓄電デバイスは、正極と負極との間で電解質を移動させることにより蓄電性能を発揮するものである。この蓄電デバイスにおいて正負極間の短絡を防止するために、繊維シートからなるセパレータが正負極間に配置されている。
ここで、蓄電デバイスの蓄電性能を向上させるためには、正負極間の短絡を防止しつつ、電解質の移動を容易化することが必要である。正負極間の短絡を防止するため、セパレータを構成する繊維シートには、空孔径の縮小が要求される。また、電解質の移動を容易化するため、セパレータを構成する繊維シートには、空孔率の増加が要求される。
搾水セクションでは、ファブリックシートの下側に吸引ポンプを配置している。そして、吸引ポンプによる真空圧差等を利用し、ファブリックシートの空孔を通して分散媒を搾水している。これによりファブリックシートが吸引ポンプ側に吸い寄せられるので、ファブリックシートの走行距離を長くすると、ファブリックシートに大きな摩擦力が作用する。そして、この摩擦力に対抗するべく強いテンションでファブリックシートを引っ張って走行させると、ファブリックシートの伸長や切断等の破損が発生するおそれがある。逆に、テンションを弱めるために真空圧を低くすると、脱水量が減少して坪量が低くなるおそれがある。
また、複数の第1ファブリックシートの上面に跨って連続シートが載置されているので、搾水セクションでは、搾水する際の摩擦力により連続シートの下面と、第1ファブリックシートの上面とが密着した状態になる。この状態で第1ファブリックシートを走行させると、連続シートは第1ファブリックシートによって搬送されることになる。これにより、強いテンションで連続シートを引っ張ることなく、連続シートを走行させることができる。したがって、連続シートの破損を防止しつつ繊維シートを抄造することができる。
さらに、この装置構成によれば、生成途中のウエブ基材は、連続シートの上面に載置された状態で複数の第1ファブリックシート間を搬送されるので、複数の第1ファブリックシート間を受け渡す際のウエブ基材の損傷を回避できる。したがって、微細繊維からなる繊維シートを確実に抄造できる。
本発明によれば、第2ファブリックシートの空孔を通して分散液から分散媒を搾水することができる。
また、強いテンションで第2ファブリックシートを引っ張ることなく、第2ファブリックシートを走行させることができるので、第2ファブリックシートの破損を防止できる。
本発明によれば、第2ファブリックシートよりも空孔の小さい抄紙用濾材を配設することで、より微細な繊維を捕捉できる。したがって、繊維シートのさらなる空孔径の縮小および空孔率の増加ができる。
また、強いテンションで抄紙用濾材を引っ張ることなく、第2ファブリックシートとともに抄紙用濾材を走行させることができるので、第2ファブリックシートおよび抄紙用濾材の破損を防止できる。
さらに、前記連続シートは第2ファブリックシートの代わりに抄紙用濾材を用いてもかまわない。この場合、抄紙用濾材は強度が低いため、第1ファブリックシート間はロールなどでサポートした方が好ましい。
本発明によれば、サイドシール機構により、連続シートの端部と側壁との間隙から、第1ファブリックシートおよび搾水手段への分散液のリークを防止できる。したがって、連続シートにより微細な繊維を捕捉し、効率よく分散媒を搾水できる。
本発明によれば、複数の第1ファブリックシートを無端ベルトとすることで、繊維シートの製造装置のコンパクト化が図れる。
本発明によれば、搾水セクションから乾燥セクションにかけて、ウエブを受け渡す必要がないので、微細繊維の採用によりウエブの強度が弱くなっても、受け渡しに伴うウエブの損傷を回避できる。したがって、微細繊維からなる繊維シートを確実に抄造できる。
本発明によれば、貫通孔が形成された目板が第1ファブリックシートの下面に接しているので、第1ファブリックシートを走行させると、貫通孔の縁部により第1ファブリックシートの下面が掃拭される。これにより、第1ファブリックシートの空孔を通過した分散媒をすばやく除去できるので、搾水作業の効率化を図ることができる。
本発明によれば、上流側から下流側にかけて高さが高くなるように第1ファブリックシートを配設することで、上流側に深く溜まった分散液の中から、緩やかにウエブ基材を上昇させて引き出すことができる。したがって、表面が滑らかで地合が良好な繊維シートを抄造できる。
本発明によれば、多孔性の繊維シートを抄造できる。
また、複数の第1ファブリックシートの上面に跨って連続シートが載置されているので、搾水セクションでは、搾水する際の摩擦力により連続シートの下面と、第1ファブリックシートの上面とが密着した状態になる。この状態で第1ファブリックシートを走行させると、連続シートは第1ファブリックシートによって搬送されることになる。これにより、強いテンションで連続シートを引っ張ることなく、連続シートを走行させることができる。したがって、連続シートの破損を防止しつつ繊維シートを抄造することができる。
さらに、この装置構成によれば、生成途中のウエブ基材は、連続シートの上面に載置された状態で複数の第1ファブリックシート間を搬送されるので、複数の第1ファブリックシート間を受け渡す際のウエブ基材の損傷を回避できる。したがって、微細繊維からなる繊維シートを確実に抄造できる。
以下に、本発明の第1実施形態における繊維シートの製造装置について、図面を参照して説明する。
本実施形態は、微細繊維を含む分散液から繊維シートを抄造する装置に関するものである。繊維シートは、微細繊維の集合体(不織布状、紙状)で構成される。微細繊維として、パルプを機械的に粉砕して微細化したナノファイバーセルロース(NFCe)を使用することができる。
具体的には、原料として植物由来のセルロースや、動物由来のセルロース、バクテリア由来のセルロース等が挙げられ、より具体的には、針葉樹、広葉樹をクラフト法、サルファイト法、ソーダ法、ポリサルファイド法などで蒸解した化学パルプ繊維;レファイナー、グラインダーなどの機械力によってパルプ化した機械パルプ繊維;薬品による前処理の後、機械力によってパルプ化したセミケミカルパルプ繊維;或いは古紙パルプ繊維などを例示でき、それぞれ未晒(漂白前)もしくは晒(漂白後)の状態で使用することができる。また、草本類から製造される非木材繊維としては、例えば綿、マニラ麻、亜麻、ワラ、竹、パガス、ケナフなどを木材パルプと同様の方法でパルプ化した繊維が挙げられる。
前記パルプとして使用される樹種は、ベイマツ、アカマツ、クロマツ、トドマツ、エゾマツ、ベニマツ、カラマツ、モミ、ツガ、スギ、ヒノキ、シラベ、トウヒ、ヒバ、ダグラスファー、ヘムロック、ホワイトファー、スプルース、バルサムファー、シーダ、パイン、メルクシマツ、ラジアータパイン等の針葉樹、ブナ、カバ、ハンノキ、ナラ、タブ、シイ、シラカバ、ハコヤナギ、ポプラ、タモ、ドロヤナギ、ユーカリ、マングローブ、ラワン等の広葉樹が挙げられる。また、麻類、三椏、竹、ワラをパルプ化して用いることも可能である。
そして、前記パルプをレファイナー処理等の機械的処理することで短繊維化し、短繊維化したパルプをセルラーゼ系酵素による処理を行った後に、高回転式解繊機または高圧ホモジナイザーで微細化処理を行ってナノファイバーセルロースを得ることができる。
分散液は、水もしくは有機溶媒、または水と有機溶媒との混合液等からなる分散媒に、微細繊維を分散させて調製する。
このような微細繊維で繊維シートを構成すれば、繊維シートの薄膜化および空効率の増加が可能になり、しかも空孔径の縮小が可能になる。この繊維シートを蓄電デバイスのセパレータに採用すれば、蓄電デバイスの蓄電性能を向上させることができる。
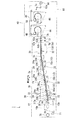
繊維シートの製造装置1は、微細繊維を含む分散液3aから分散媒を搾水してウエブ3cを生成する搾水セクション20と、ウエブ3cを乾燥させて繊維シート3dを生成する乾燥セクション40と、生成された繊維シート3dを巻き取る巻取セクション60とを備えている。
搾水セクション20は、直線状に縦列配列された複数(本実施形態では4本)の第1ファブリックシート15(15a〜15d)と、第1ファブリックシート15(15a〜15d)の上に跨って載置された連続シート10と、を備えている。
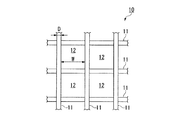
第1ファブリックシート15を構成する線材11の線径Dはφ50〜1000μmが好ましく、70〜500μmがより好ましく、90〜400μmが特に好ましい。線径Dが50μm未満であると強度が低くなり、テンションを上げることができない。1000μmを超えると凹凸が大きくなり過ぎ、繊維シートに凹凸が転写して表面が荒れるおそれがある。具体的な線径Dは、例えばφ200μmとすることができる。また、第1ファブリックシート15のメッシュ空孔12の目開き寸法Wは100〜5000μmが好ましく、120〜1000μmがより好ましく、140〜750μmが特に好ましい。目開き寸法Wが100μm未満であると脱水性が悪化するおそれがある。5000μmを超えると強度が低くなり、テンションを上げることができない。
本実施形態では、第1ファブリックシート15a〜15cは、水平面に対して約1.5度傾斜して配設されている。なお、最下流側の第1ファブリックシート15dが配設された領域では、後述するようにウエブ基材3bに溶剤を塗布している。したがって、溶剤をムラなく塗布できるように、最下流側の第1ファブリックシート15dは、略水平に配設されている。
搾水セクション20では、各第1ファブリックシート15a〜15dの上面に跨って、連続シート10が載置されている。なお、連続シート10は、搾水セクション20から、後述する乾燥セクション40にかけて延設されている。
連続シート10は、第2ファブリックシート10aと、第2ファブリックシート10aの上面に載置された抄紙用濾材10bとが重なって形成されている。
搾水セクション20の上流側において、第2ファブリックシート10aおよび抄紙用濾材10bは、それぞれ抄紙用濾材供給リール70および第2ファブリックシート供給リール75から供給される。その後、搾水セクション20の上流側の基端ローラ28で、第2ファブリックシート10aと抄紙用濾材10bとを重ね合わせることにより、連続シート10が形成されている。なお、本実施形態では、抄紙用濾材10bを供給する際、水が貯留された含浸槽71を通過させて、抄紙用濾材10bに水を含浸させている。予め抄紙用濾材10bに水を含浸させることで、分散液3aの分散媒が抄紙用濾材10bに浸透したときに、抄紙用濾材10bにしわが発生するのを抑制できる。したがって、抄紙用濾材10bの上面に、ウエブ3cを平坦に形成することができる。
第2ファブリックシート10aは、ステンレス等の金属またはポリエステル等の樹脂からなる線材11を、第1ファブリックシート15と同様にメッシュ状に編み込んで形成されている(図2参照)。
ここで、第1ファブリックシート15は、ローラをモータ(不図示)で駆動することにより走行するのに対し、第2ファブリックシート10aは、主に、後述のように第1ファブリックシート15に搬送されて走行する。すなわち、第2ファブリックシート10aは、走行時に第1ファブリックシート15のようにローラによる引っ張り力が作用しないので、第1ファブリックシート15よりも高い強度が要求されない。したがって、第2ファブリックシート10aの線材11には、線径が細かく、目開きの小さいステンレスワイヤーやプラスチックワイヤーを採用することができる。
第2ファブリックシート10aの上面には、抄紙用濾材10bが載置されている。
抄紙用濾材10bは、紙基材、不織布、織布、メンブレンフィルターなどが使用できる。中でも、紙基材やポリエステルやナイロン繊維などの不織布や織布が好適に使用できるが、伸びが少なく、長尺物が容易に製造でき、空孔が少ない紙基材が特に好適である。紙基材としては特に限定されないが、通気性を有し、平滑なものが好ましい。具体的には、上質紙、中質紙、インクジェット用紙、コピー用紙、アート紙、コート紙、クラフト紙、板紙、白板紙、新聞用紙、更紙等が挙げられるが、紙基材の少なくとも片面に多孔性塗被層を備えたインクジェット用紙が望ましい。多孔性塗被層は、無数の細孔を有する多孔質層であり、単層であってもよいし、多層であってもよい。
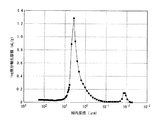
抄紙用濾材10bの細孔直径は、図3の多孔性塗被層の細孔直径分布曲線にて、細孔直径0.1μm以下および0.2〜20μmの範囲に各々1つ以上ピークを有することが好ましい。細孔直径0.1μm以下および0.2〜20μmの間に各々1つ以上ピークを有する多孔性塗被層では、直径0.1μm以下の小さい細孔によってナノファイバーセルロースを捕捉し、直径0.2〜20μmの大きめの細孔によって、分散媒の透水性を高めることができると考えられる。したがって、ナノファイバーセルロースを充分に捕捉して歩留まりをさらに向上させることができるとともに、目詰まりをより抑制し、搾水時間を短縮できる。しかも、細孔直径0.1μm以下および0.2〜20μmの間に各々1つ以上ピークを有すると、表面が滑らかで地合が良好な繊維シートを抄造できる。
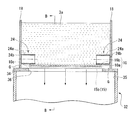
図1および図4に示すように、ダイヘッド22により吐出された分散液3aは、貯留部17に貯留される。貯留部17は、搬送方向と直交する方向における連続シート10の端部10cの外側において、搬送方向に沿うように対向して立設された一対の側壁18と、上流側に立設された上流壁17aと、により囲まれた領域により形成されている。
側壁18は、上流側に頂部を有する略三角形状をしており、搬送方向から見て、連続シート10の端部10cの外側に配置される。また、上流壁17aは、一対の側壁18の上流側において、一対の側壁18と直交するように立設されている。
貯留部17の底部には、上流側から下流側(図1における左側から右側)にかけて高さが高くなるように傾斜した第1ファブリックシート15および連続シート10が配設されている。このため、貯留部17は、上流側から下流側に向かって、深さが漸次浅くなっている。
貯留部17の内部には、貯留部17の側壁18と連続シート10の端部10cとの間隙Gを塞ぐサイドシール機構24が設けられている。
サイドシール機構24は、無端ベルトであるタイミングベルト24aと、タイミングベルト24aの位置を規制する複数(本実施形態では3個)のタイミングプーリ24bと、により構成された無端ベルトである。サイドシール機構24は、タイミングベルト24aの走行方向が連続シート10の走行方向に沿うように延設される。
また、サイドシール機構24の長さは、後述する吸引装置32の長さよりも長くなるように形成される。これにより、間隙Gを塞いだときに、サイドシール機構24の走行方向における端部から、吸引装置32への分散液3aのリークを防止している。
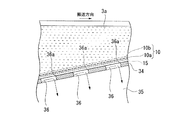
第1ファブリックシート15の下側には、分散媒を吸引する吸引装置32(搾水手段)が設けられている。本実施形態では、吸引装置32は4個設けられており、各第1ファブリックシート15a〜15dの下側に1個ずつ配設されている。吸引装置32は、負圧室35と、第1ファブリックシート15の下面と接する目板34とを有している。 負圧室35は、各吸引装置32に複数(本実施形態では6個)設けられており、負圧室35には真空ポンプ(不図示)が接続されている。
図4および図5に示すように、目板34は、吸引装置32の内部と外部とを連通する貫通孔36が形成された板部材であり、アルミ等の金属や、ウレタン、ポリエステル等の樹脂、アルミナなどのセラミックスにより形成される。目板34の上面は、第1ファブリックシート15の下面と接するように設けられている。
目板34に形成される貫通孔36は、平面視で略円形状や、スリット状等、様々な形状に形成される。本実施形態の貫通孔36は、第1ファブリックシート15の走行方向に対して直交する方向に延設されたスリットであり、複数のスリットが上流側から下流側に向かって平行に配置されている。目板34の表面積に対する貫通孔36の開口面積の割合(以下「開孔率」という)は、0.5〜60%が好ましく、2〜50%がさらに好ましく、5〜35%が特に好ましい。
塗布される有機溶媒としては、例えばメタノール、エタノール、2−プロパノール、エチレングリコール系化合物、ジプロピレングリコールメチルエーテル、エチレングリコールモノブチルエーテル、エチレングリコールモノt−ブチルエーテル、ジエチレングリコールモノエチルエーテルなどのグリコールエーテル類;ジエチレングリコールジメチルエーテル、ジエチレングリコールジブチルエーテル、テトラエチレングリコールジメチルエーテル、トリエチレングリコールジメチルエーテル、ジエチレングリコールジエチルエーテル、エチレングリコールジエチルエーテル、エチレングリコールジメチルエーテル、ジエチレングリコールイソプロピルメチルエーテルなどのグライム類;1,2−ブタンジオール、1,6ヘキサンジオールなどの2価アルコール類;ジエチレングリコールモノエチルエーテルアセテート、エチレングリコールモノメチルエーテルアセテートなどが挙げられる。これらの有機溶媒は2種以上併用してもかまわない。
なかでも、水への溶解性に優れ、沸点と表面張力と分子量のバランスが良いエチレングリコール系化合物、ジエチレングリコールジメチルエーテルやジエチレングリコールイソプロピルメチルエーテルが、多孔性が得られやすいため特に好ましい。
図1に示すように、搾水セクション20の下流には、乾燥セクション40が設けられている。乾燥セクション40には、シリンダードライヤーで構成された第1ドライヤー42および第2ドライヤー52と、第1ドライヤー42および第2ドライヤー52のそれぞれの外周に沿って配置されたフェルト(毛布)44とが設けられている。
第1ドライヤー42および第2ドライヤー52は、シリンダードライヤーで構成されている。シリンダードライヤーは、シリンダーの内部に熱媒体を導入して外周面を高温に保持し、外周面上に配置された試料に含まれる液体成分を蒸発させて試料を乾燥させるものである。なお、乾燥セクション40を覆うようにフード49が設けられている
乾燥セクション40の下流には、巻取セクション60が設けられている。巻取セクション60には、抄紙用濾材10bから第2ファブリックシート10aを分離する一対の第1分離ローラ62a,62bと、分離した第2ファブリックシート10aを回収する第2ファブリックシート回収リール76と、を備えている。
また、第1分離ローラ62a,62bの下流側には、繊維シート3dと抄紙用濾材10bとを分離する一対の第2分離ローラ63a,63bと、分離した抄紙用濾材10bを回収する抄紙用濾材回収リール72と、繊維シート3dを巻き取る巻取リール64と、が設けられている。
第2ファブリックシート回収リール76は、一方の第1分離ローラ62bの表面から第2ファブリックシート10aを引き離して巻き取るようになっている。
抄紙用濾材回収リール72は、一方の第2分離ローラ63bの表面から抄紙用濾材10bを引き離して巻き取るようになっている。
また、巻取リール64は、他方の第2分離ローラ63aの表面から繊維シート3dを引き離して巻き取るようになっている。この構成によれば、巻き取られた状態の繊維シート3dを製造することができる。
本実施形態によれば、複数の第1ファブリックシート15a〜15dが縦列配列されているので、分散液3aから分散媒を搾水する際に、第1ファブリックシート15a〜15dに作用する摩擦力を、複数の第1ファブリックシート15a〜15dによって分散できる。これにより、強いテンションで第1ファブリックシート15a〜15dを引っ張ることなく、第1ファブリックシート15a〜15dを走行させることができる。したがって、第1ファブリックシート15a〜15dの破損を防止しつつ繊維シートを抄造することができる。
また、複数の第1ファブリックシート15a〜15dの上面に跨って連続シート10が載置されているので、搾水セクション20では、搾水する際の摩擦力により連続シート10の下面と、第1ファブリックシート15a〜15dの上面とが密着した状態になる。このため、第1ファブリックシート15a〜15dを走行させると、連続シート10は第1ファブリックシート15a〜15dに搬送される。これにより、強いテンションで連続シート10を引っ張ることなく、連続シート10を走行させることができる。したがって、連続シート10の破損を防止しつつ繊維シート3dを抄造することができる。
さらに、この装置構成によれば、生成途中のウエブ基材3bは、連続シート10の上面に載置された状態で複数の第1ファブリックシート15a〜15d間を搬送されるので、複数の第1ファブリックシート15a〜15d間を受け渡す際のウエブ基材3bの損傷を回避できる。したがって、微細繊維からなる繊維シート3dを確実に抄造できる。
また、第2ファブリックシート10aおよび抄紙用濾材10bは第1ファブリックシート15a〜15dに搬送され走行するので、第2ファブリックシート10aおよび抄紙用濾材10bの破損を防止できる。
次に、第2実施形態における繊維シートの製造装置について説明する。
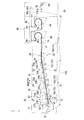
図6は、第2実施形態における繊維シートの製造装置1の説明図である。
第1実施形態における繊維シートの製造装置1では、ウエブ3cを連続シート10上に載置したまま搾水セクション20から乾燥セクション40に受け渡していた。
これに対して、第2実施形態における繊維シートの製造装置1では、搾水セクション20の下流側で連続シート10を回収し、搾水セクション20と乾燥セクション40との間でウエブ3cのみを受け渡す点で相違している。なお、第1実施形態と同様の構成部分については、詳細な説明を省略する。
第1実施形態と同様に、一対の第1分離ローラ62a,62bで連続シート10およびウエブ3cを挟み込むことにより、抄紙用濾材10bと第2ファブリックシート10aとが分離して、一方の第1分離ローラ62bの表面に第2ファブリックシート10aが転移する。
第2ファブリックシート回収リール76は、一方の第1分離ローラ62bの表面から第2ファブリックシート10aを引き離して巻き取るようになっている。
他方の第1分離ローラ62aの表面には、ウエブ3cが抄紙用濾材10bと重なった状態で転移する。
抄紙用濾材回収リール72は、一方の第2分離ローラ63bの表面から抄紙用濾材10bを引き離して巻き取るようになっている。
他方の第2分離ローラ63aの表面には、ウエブ3cのみが転移する。
ウエブ3cは、その上面を第1ドライヤー42の外周面に接触させた状態で、第1ドライヤー42の外周面に巻き取られる。これにより第1ドライヤー42の外周面には、半径方向内側から外側にかけて、ウエブ3c、およびフェルト44の順に配置される。次にウエブ3cは、第2ドライヤー52の外周面に巻き取られる。なお、第2ドライヤー52では、第1ドライヤー42と同様にウエブ3cを乾燥させているため、説明を省略する。
第1実施形態では、第2ファブリックシート10aおよび抄紙用濾材10bからなる連続シート10とウエブ3cとが重なった状態で、第1ドライヤー42および第2ドライヤー52の外周面を走行させていた。このため、乾燥セクション40では、ウエブ3cとフェルト44との間に第2ファブリックシート10aおよび抄紙用濾材10bが介在していた。
これに対して、本実施形態によれば、第2ファブリックシート10a、および抄紙用濾材10bを分離させた後、ウエブ3cのみで第1ドライヤー42および第2ドライヤー52の外周面を走行させている。したがって、ウエブ3cとフェルト44との間にはなにも介在していないので、第1実施形態よりもウエブ3cをすばやく乾燥させることができる。
ただし、第1ドライヤー42および第2ドライヤー52の外周面を走行しているときの連続シート10の強度の点で、第1実施形態に優位性がある。
次に、第3実施形態における繊維シートの製造装置について説明する。
図7は、第3実施形態における繊維シートの製造装置1の説明図である。
第1実施形態および第2実施形態における繊維シートの製造装置1では、連続シート10は、第2ファブリックシート10aおよび抄紙用濾材10bにより形成されていた。また、第2ファブリックシート10aおよび抄紙用濾材10bは、それぞれ第2ファブリックシート供給リール75、および抄紙用濾材供給リール70から供給され、第2ファブリックシート回収リール76および抄紙用濾材回収リール72により回収される有端ベルトであった。
しかし、第3実施形態における繊維シートの製造装置1では、連続シート10は、第2ファブリックシート10aのみで構成される点、および連続シート10は無端ベルトとなっている点で、第1実施形態および第2実施形態とは異なっている。なお、第1実施形態および第2実施形態と同様の構成部分については、詳細な説明を省略する。
本実施形態によれば、連続シート10を第2ファブリックシート10aのみで形成し、連続シート10を無端ベルトとしているので、連続シート10を供給するリール、および連続シート10を回収するリールを設ける必要がない。したがって、繊維シートの製造装置1のコンパクト化が図れる。
また、第1ドライヤー42および第2ドライヤー52の外周面を走行させて乾燥させる際、ウエブ3cとフェルト44との間には第2ファブリックシート10aしか介在していないので、第1実施形態よりもウエブ3cをすばやく乾燥させることができる。
ただし、第1実施形態および第2実施形態では、第2ファブリックシート10aの上面に、空孔の小さい抄紙用濾材10bを配設することにより、搾水セクションにおいて微細な繊維を捕捉でき、繊維シートのさらなる空孔径の縮小および空孔率の増加ができる点で、第1実施形態および第2実施形態に優位性がある。
各実施形態における繊維シートの製造装置1では、第1ファブリックシート15を4本配設しているが、第1ファブリックシート15の本数はこれに限定されることはない。
また、各実施形態では、吸引装置32を4個設け、吸引装置32の負圧室35を6個設けているが、吸引装置32および負圧室35の個数はこれに限定されることはない。
また、同様に、第2分離ローラ63a,63bの配置を変更して、抄紙用濾材10bの回収位置を変更してもよい。
Claims (9)
- 微細繊維を含む分散液から繊維シートを抄造する装置であって、
前記分散液から分散媒を搾水してウエブを生成する搾水セクションを備え、
前記搾水セクションは、
前記ウエブ生成途中のウエブ基材の搬送方向に沿って縦列配列された複数の第1ファブリックシートと、
前記複数の第1ファブリックシートの下側に設けられ、前記分散液から前記分散媒を搾水する搾水手段と、
を有し、
前記搾水セクションでは、前記複数の第1ファブリックシートの上面に跨って連続シートが載置され、前記連続シートの上面に前記分散液が吐出されることを特徴とする繊維シートの製造装置。 - 請求項1に記載の繊維シートの製造装置であって、
前記連続シートは、第2ファブリックシートであることを特徴とする繊維シートの製造装置。 - 請求項1に記載の繊維シートの製造装置であって、
前記連続シートは、第2ファブリックシートの上面に抄紙用濾材が載置されてなることを特徴とする繊維シートの製造装置。 - 請求項1から3に記載の繊維シートの製造装置であって、
前記搾水セクションは、前記搬送方向と直交する方向における前記連続シートの両端部の外側において、前記搬送方向に沿うように対向して立設された側壁を有し、
前記連続シートの端部と、前記側壁との間隙を塞ぐサイドシール機構を設けたことを特徴とする繊維シートの製造装置。 - 請求項1から4のいずれか1項に記載の繊維シートの製造装置であって、
前記第1ファブリックシートは、無端ベルトであることを特徴とする繊維シートの製造装置。 - 請求項1から5のいずれか1項に記載の繊維シートの製造装置であって、
前記搾水セクションの下流側に、前記ウエブを乾燥させて前記繊維シートを生成する乾燥セクションを備え、
前記連続シートは、前記搾水セクションから前記乾燥セクションにかけて延設されていることを特徴とする繊維シートの製造装置。 - 請求項1から6のいずれか1項に記載の繊維シートの製造装置であって、
前記搾水手段の上側に、前記第1ファブリックシートの下面に接する目板を設け、前記目板には貫通孔が形成されていることを特徴とする繊維シートの製造装置。 - 請求項1から7のいずれか1項に記載の繊維シートの製造装置であって、
前記搾水セクションにおける前記複数の第1ファブリックシートは、前記搬送方向の上流側から下流側にかけて高さが高くなるように配設されていることを特徴とする繊維シートの製造装置。 - 請求項1から8のいずれか1項に記載の繊維シートの製造装置であって、
前記搾水セクションは、前記繊維シートに空隙を形成するための溶剤を前記ウエブ基材に塗布する、溶剤塗布手段を有することを特徴とする繊維シートの製造装置。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010282381A JP5716378B2 (ja) | 2010-12-17 | 2010-12-17 | 繊維シートの製造装置 |
| CN201180060361.XA CN103314155B (zh) | 2010-12-17 | 2011-12-16 | 纤维片制造装置 |
| PCT/JP2011/079192 WO2012081698A1 (ja) | 2010-12-17 | 2011-12-16 | 繊維シートの製造装置 |
| US13/993,456 US8845862B2 (en) | 2010-12-17 | 2011-12-16 | Device for producing fibrous sheet |
| EP11849094.5A EP2653609B1 (en) | 2010-12-17 | 2011-12-16 | Device for producing a fibrous sheet |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010282381A JP5716378B2 (ja) | 2010-12-17 | 2010-12-17 | 繊維シートの製造装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012132103A true JP2012132103A (ja) | 2012-07-12 |
| JP5716378B2 JP5716378B2 (ja) | 2015-05-13 |
Family
ID=46244790
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010282381A Active JP5716378B2 (ja) | 2010-12-17 | 2010-12-17 | 繊維シートの製造装置 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US8845862B2 (ja) |
| EP (1) | EP2653609B1 (ja) |
| JP (1) | JP5716378B2 (ja) |
| CN (1) | CN103314155B (ja) |
| WO (1) | WO2012081698A1 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20130269898A1 (en) * | 2010-12-17 | 2013-10-17 | Oji Holdings Corporation | Device for producing fibrous sheet |
| CN104099794A (zh) * | 2013-04-09 | 2014-10-15 | 金东纸业(江苏)股份有限公司 | 制备纳米纤维素的方法 |
| US20160130757A1 (en) * | 2013-06-03 | 2016-05-12 | Oji Holdings Corporation | Method for producing sheet containing fine fibers |
| JP2018202756A (ja) * | 2017-06-06 | 2018-12-27 | トヨタ自動車株式会社 | タンクの製造方法 |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101472177B1 (ko) * | 2012-04-10 | 2014-12-12 | (주)엘지하우시스 | 장섬유를 이용한 단열재 제조 방법 |
| CA2921222C (en) * | 2013-08-30 | 2021-08-17 | Dai-Ichi Kogyo Seiyaku Co., Ltd. | Crude oil recovery additive comprising i-type crystal structure cellulose fibers with specified number average fiber diameters and aspect ratios |
| CN105171882A (zh) * | 2015-08-19 | 2015-12-23 | 广西三威林产工业有限公司 | 热磨机纤维喷放与施胶装置 |
| SE544320C2 (en) | 2018-11-09 | 2022-04-05 | Stora Enso Oyj | A method for dewatering a web comprising microfibrillated cellulose |
| EP4353753A1 (de) | 2022-10-11 | 2024-04-17 | Zeppelin Systems GmbH | Verfahren und vorrichtung zur absatzweisen desodorierung von kunststoffen |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5739300A (en) * | 1980-07-02 | 1982-03-04 | Buratsukuukurooson Intern Ltd | Method and apparatus for producing cellulosic fiber nonwoven sheet |
| JPS60167990A (ja) * | 1984-02-10 | 1985-08-31 | 株式会社日本自動車部品総合研究所 | 短網抄紙機の抄紙幅調整方法 |
| JPS63112790A (ja) * | 1986-10-29 | 1988-05-17 | タンフエルト オサケヒテイオ アクチエボラ−グ | 抄紙機のワイヤ部での脱水調節装置及び方法 |
| JPH10140493A (ja) * | 1996-11-11 | 1998-05-26 | Nippon Koudoshi Kogyo Kk | 多孔質高気密度紙及びその製造方法 |
| JP2008274525A (ja) * | 2007-04-06 | 2008-11-13 | Asahi Kasei Corp | 低目付セルロース不織布 |
Family Cites Families (51)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3127308A (en) * | 1964-03-31 | Dual wire dewatering apparatus | ||
| US1514011A (en) * | 1920-02-13 | 1924-11-04 | Garret Schenck | Paper-making machine |
| US1577897A (en) * | 1924-12-12 | 1926-03-23 | Danninger Alois | Paper-making machine |
| US1754370A (en) * | 1927-10-29 | 1930-04-15 | Bemis Ind Inc | Apparatus for producing fiber board |
| US2392150A (en) * | 1942-05-20 | 1946-01-01 | Beloit Iron Works | Suction roll helper drive |
| US2870819A (en) * | 1952-02-06 | 1959-01-27 | Moses Heyman | Apparatus and method for forming a sheet of integrated mica |
| US2881677A (en) * | 1955-10-20 | 1959-04-14 | St Annes Board Mill Co Ltd | Method and apparatus for manufacturing paper or similar fibrous product utilizing stock-depositing spray means |
| FR1179729A (fr) | 1956-07-24 | 1959-05-27 | Evans & Son Ltd W P | Bande ou tablier sans fin pour machines de fabrication du papier |
| FR1218040A (fr) | 1958-01-01 | 1960-05-06 | Evans & Son Ltd W P | Machine pour la fabrication du papier |
| US3013605A (en) * | 1959-07-13 | 1961-12-19 | Beloit Iron Works | Trailing edge seal for moving suction belt apparatus |
| US3082819A (en) * | 1961-01-30 | 1963-03-26 | Beloit Iron Works | Belt guiding means for suction boxes |
| US3222246A (en) * | 1961-12-14 | 1965-12-07 | Huyck Corp | Backup wire for fourdrinier machine |
| US3115439A (en) * | 1961-12-29 | 1963-12-24 | Evans & Son Ltd W P | Belt for suction boxes |
| US3330723A (en) * | 1964-08-31 | 1967-07-11 | Voith Gmbh J M | Process and apparatus for the production of fibrous webs, especially for making paper or cardboard |
| GB1136811A (en) * | 1965-09-14 | 1968-12-18 | Foseco Trading Ag | Production of heat insulating products |
| US3560334A (en) * | 1965-09-27 | 1971-02-02 | Mead Corp | Apparatus for incorporating additive dispersions to wet webs of paper |
| US3477905A (en) * | 1965-10-24 | 1969-11-11 | Johns Manville | Method and apparatus for manufacturing felted fibrous products |
| US3399111A (en) * | 1966-12-01 | 1968-08-27 | Huyck Corp | Supplemental belt in combination with an endless belt in papermaking and method of installing the supplemental belt |
| DE1761855A1 (de) * | 1968-07-15 | 1971-09-02 | Feldmuehle Ag | Vorrichtung zum Herstellen von Flaechengebilden |
| DE1761854A1 (de) * | 1968-07-15 | 1971-09-02 | Feldmuehle Ag | Vorrichtung zum Herstellen von Flaechengebilden |
| DE1932169A1 (de) * | 1969-06-25 | 1971-01-07 | Feldmuehle Ag | Verfahren und Vorrichtung zum Herstellen von nicht gewebten oder gewirkten Flaechengebilden |
| US3785922A (en) * | 1970-05-27 | 1974-01-15 | Sandy Hill Corp | Inclined former |
| US3764465A (en) * | 1971-07-21 | 1973-10-09 | Int Paper Co | Suction box and baffle for fourdrinier type of papermaking machine |
| US3775244A (en) * | 1971-10-14 | 1973-11-27 | Rhodiaceta | Apparatus for manufacturing nonwoven textiles |
| DE2219302B2 (de) * | 1972-04-20 | 1974-05-09 | J.M. Voith Gmbh, 7920 Heidenheim | Langsieb-Papiermaschine |
| US3846233A (en) * | 1972-09-11 | 1974-11-05 | Valmet Oy | Papermaking machine having a single wire run and a double wire run over a downwardly curving dewatering box |
| US3907635A (en) * | 1973-03-27 | 1975-09-23 | Beloit Corp | Adjustable drain plate in a paper web forming zone |
| US4306934A (en) * | 1978-11-27 | 1981-12-22 | Seppanen Erkki O | Method and apparatus for forming paper |
| FI78134C (fi) * | 1985-10-22 | 1989-06-12 | Tamfelt Oy Ab | Foerfarande och anordning foer kontrollering av avvattning vid en viradel i en pappersmaskin. |
| US5011575A (en) * | 1990-06-14 | 1991-04-30 | Sandy Hill Corporation | Inclined multiplyformer |
| US5034100A (en) * | 1990-11-28 | 1991-07-23 | Wilbanks International | Stationary drainage device with pressure roll |
| WO1995030048A1 (es) * | 1994-05-02 | 1995-11-09 | Smurfit Carton Y Papel De Mexico, S.A. De C.V. | Formador plano inclinado de hoja de papel por debajo del fieltro para fabricar papel multicapa o monocapa |
| US5622599A (en) * | 1994-06-28 | 1997-04-22 | Sproule; Barry | Method and apparatus for coating pulp products |
| US6123882A (en) * | 1996-08-19 | 2000-09-26 | Kawasaki Steel Corporation | Fiber reinforced thermoplastic resin sheet and method of wet manufacturing |
| GB2320261B (en) | 1996-11-11 | 2000-10-25 | Nippon Kodoshi Corp | Method of manufacturing highly-airtight porous paper, highly airtight porous paper manufactured by the method, and non-aqueous battery using the paper |
| ATE334259T1 (de) | 1999-12-15 | 2006-08-15 | Metso Paper Inc | Vorrichtung und verfahren zur herstellung von mehrlagigem papier oder karton |
| DE19962706A1 (de) * | 1999-12-23 | 2001-06-28 | Voith Paper Patent Gmbh | Pressenpartie |
| ATE352666T1 (de) * | 2000-05-18 | 2007-02-15 | Metso Paper Karlstad Ab | Weichkrepp-papiermaschine und deren pressenpartie |
| US7597778B2 (en) * | 2002-04-25 | 2009-10-06 | Voith Paper Patent Gmbh | Method for the production of a web of tissue material |
| AT500751B8 (de) * | 2003-02-20 | 2007-02-15 | Bartelmuss Klaus Ing | Vorrichtung zur behandlung, insbesondere zur unterdruck-beaufschlagung, des in einer anlage zur papiererzeugung vorgesehenen, im umlauf bewegten mindestens einen siebbandes bzw. filzbandes |
| DE10326304A1 (de) * | 2003-06-11 | 2005-02-03 | Voith Fabrics Patent Gmbh | Verfahren und Vorrichtung zur Herstellung einer Tissuebahn |
| ATE398207T1 (de) * | 2003-09-26 | 2008-07-15 | Voith Patent Gmbh | Maschine zur herstellung einer faserstoffbahn |
| US7297233B2 (en) * | 2004-01-30 | 2007-11-20 | Voith Paper Patent Gmbh | Dewatering apparatus in a paper machine |
| US7387706B2 (en) | 2004-01-30 | 2008-06-17 | Voith Paper Patent Gmbh | Process of material web formation on a structured fabric in a paper machine |
| US7597779B2 (en) * | 2005-05-09 | 2009-10-06 | Building Materials Investment Corporation | Shake mechanism for glass mat production line |
| DE102007033395A1 (de) * | 2007-07-18 | 2009-02-19 | Voith Patent Gmbh | Schrägsiebformer einer Maschine zur Herstellung einer Faserstoffbahn aus wenigstens einer Faserstoffsuspension |
| US8157965B2 (en) * | 2007-12-03 | 2012-04-17 | Bs Co., Ltd. | Sheet forming machine |
| AT508331B1 (de) * | 2009-05-19 | 2011-05-15 | Andritz Ag Maschf | Verfahren und vorrichtung zur behandlung einer faserstoffbahn in einer langnip-presseinheit |
| JP5716378B2 (ja) * | 2010-12-17 | 2015-05-13 | 王子ホールディングス株式会社 | 繊維シートの製造装置 |
| US8753483B2 (en) * | 2011-07-27 | 2014-06-17 | Hollingsworth & Vose Company | Systems and methods for making fiber webs |
| JP5799753B2 (ja) * | 2011-10-31 | 2015-10-28 | 王子ホールディングス株式会社 | 微細繊維含有シートの製造方法 |
-
2010
- 2010-12-17 JP JP2010282381A patent/JP5716378B2/ja active Active
-
2011
- 2011-12-16 EP EP11849094.5A patent/EP2653609B1/en not_active Not-in-force
- 2011-12-16 US US13/993,456 patent/US8845862B2/en active Active
- 2011-12-16 CN CN201180060361.XA patent/CN103314155B/zh not_active Expired - Fee Related
- 2011-12-16 WO PCT/JP2011/079192 patent/WO2012081698A1/ja not_active Ceased
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5739300A (en) * | 1980-07-02 | 1982-03-04 | Buratsukuukurooson Intern Ltd | Method and apparatus for producing cellulosic fiber nonwoven sheet |
| JPS60167990A (ja) * | 1984-02-10 | 1985-08-31 | 株式会社日本自動車部品総合研究所 | 短網抄紙機の抄紙幅調整方法 |
| JPS63112790A (ja) * | 1986-10-29 | 1988-05-17 | タンフエルト オサケヒテイオ アクチエボラ−グ | 抄紙機のワイヤ部での脱水調節装置及び方法 |
| JPH10140493A (ja) * | 1996-11-11 | 1998-05-26 | Nippon Koudoshi Kogyo Kk | 多孔質高気密度紙及びその製造方法 |
| JP2008274525A (ja) * | 2007-04-06 | 2008-11-13 | Asahi Kasei Corp | 低目付セルロース不織布 |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20130269898A1 (en) * | 2010-12-17 | 2013-10-17 | Oji Holdings Corporation | Device for producing fibrous sheet |
| US8845862B2 (en) * | 2010-12-17 | 2014-09-30 | Oji Holdings Corporation | Device for producing fibrous sheet |
| CN104099794A (zh) * | 2013-04-09 | 2014-10-15 | 金东纸业(江苏)股份有限公司 | 制备纳米纤维素的方法 |
| US20160130757A1 (en) * | 2013-06-03 | 2016-05-12 | Oji Holdings Corporation | Method for producing sheet containing fine fibers |
| US10697118B2 (en) * | 2013-06-03 | 2020-06-30 | Oji Holdings Corporation | Method for producing sheet containing fine fibers |
| US11542659B2 (en) | 2013-06-03 | 2023-01-03 | Oji Holdings Corporation | Method for producing sheet containing fine fibers |
| JP2018202756A (ja) * | 2017-06-06 | 2018-12-27 | トヨタ自動車株式会社 | タンクの製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| US8845862B2 (en) | 2014-09-30 |
| EP2653609A1 (en) | 2013-10-23 |
| JP5716378B2 (ja) | 2015-05-13 |
| WO2012081698A1 (ja) | 2012-06-21 |
| EP2653609A4 (en) | 2014-06-25 |
| US20130269898A1 (en) | 2013-10-17 |
| CN103314155A (zh) | 2013-09-18 |
| CN103314155B (zh) | 2015-09-09 |
| EP2653609B1 (en) | 2018-10-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5716378B2 (ja) | 繊維シートの製造装置 | |
| KR102269729B1 (ko) | 미세 섬유 함유 시트의 제조 방법 | |
| CN103329323B (zh) | 多孔电极基材、其制造方法、前体片材、膜-电极接合体及固体高分子型燃料电池 | |
| JP5454450B2 (ja) | 紙糸用原紙 | |
| DK2519689T3 (en) | Process for producing a fibrous product | |
| CN105408539A (zh) | 用于改装和运行制造无纺织物的设备的方法 | |
| JP5716665B2 (ja) | 繊維シートの製造装置 | |
| JP2012162835A (ja) | 炭素繊維含有不織布の製造方法 | |
| JP6131974B2 (ja) | 微細繊維含有シートの製造方法 | |
| JP5683346B2 (ja) | 不織布の製造方法 | |
| JP5799753B2 (ja) | 微細繊維含有シートの製造方法 | |
| CN105452553B (zh) | 用于制造无纺布的方法和设备 | |
| JP5609599B2 (ja) | 微細繊維状セルロース含有シート抄紙用ワイヤー及び微細繊維状セルロース含有シートの製造方法 | |
| JP5097463B2 (ja) | 紙又は板紙の製造装置及びこれを用いた製造方法 | |
| RU2582464C2 (ru) | Способ сушки целлюлозы и отсасывающий барабан, используемый для сушки целлюлозы | |
| CN101967766B (zh) | 一种防伪纸生产设备 | |
| JP2020059947A (ja) | 微細繊維脱液装置 | |
| JP6075130B2 (ja) | 有機溶媒滴下装置 | |
| JP5738144B2 (ja) | ウェットティッシュ用不織布 | |
| KR101245033B1 (ko) | 환망 초지 장치 | |
| JP6127697B2 (ja) | 微細繊維状セルロース含有シートの製造方法 | |
| CN102076905B (zh) | 纸浆干燥机及用于干燥浆幅的方法 | |
| US564353A (en) | Method of and apparatus for coloring webs of paper | |
| JPH09250065A (ja) | 水流絡合不織布及びその製造方法 | |
| JP5474655B2 (ja) | 紙及び紙の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130403 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140715 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140910 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150217 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150302 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5716378 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |