JP2012139932A - トレイ向け成形用金型およびトレイの成形方法 - Google Patents
トレイ向け成形用金型およびトレイの成形方法 Download PDFInfo
- Publication number
- JP2012139932A JP2012139932A JP2010294575A JP2010294575A JP2012139932A JP 2012139932 A JP2012139932 A JP 2012139932A JP 2010294575 A JP2010294575 A JP 2010294575A JP 2010294575 A JP2010294575 A JP 2010294575A JP 2012139932 A JP2012139932 A JP 2012139932A
- Authority
- JP
- Japan
- Prior art keywords
- mold
- block
- cavity
- tray
- thermoplastic resin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C33/00—Moulds or cores; Details thereof or accessories therefor
- B29C33/30—Mounting, exchanging or centering
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C51/00—Shaping by thermoforming, i.e. shaping sheets or sheet like preforms after heating, e.g. shaping sheets in matched moulds or by deep-drawing; Apparatus therefor
- B29C51/08—Deep drawing or matched-mould forming, i.e. using mechanical means only
- B29C51/082—Deep drawing or matched-mould forming, i.e. using mechanical means only by shaping between complementary mould parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C51/00—Shaping by thermoforming, i.e. shaping sheets or sheet like preforms after heating, e.g. shaping sheets in matched moulds or by deep-drawing; Apparatus therefor
- B29C51/26—Component parts, details or accessories; Auxiliary operations
- B29C51/30—Moulds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2791/00—Shaping characteristics in general
- B29C2791/004—Shaping under special conditions
- B29C2791/007—Using fluid under pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C51/00—Shaping by thermoforming, i.e. shaping sheets or sheet like preforms after heating, e.g. shaping sheets in matched moulds or by deep-drawing; Apparatus therefor
- B29C51/10—Forming by pressure difference, e.g. vacuum
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/712—Containers; Packaging elements or accessories, Packages
- B29L2031/7178—Pallets
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Containers Having Bodies Formed In One Piece (AREA)
Abstract
【解決手段】複数のブロック金型14が装着可能なキャビティを有するベース金型12と、トレイの仕様に応じて選択されて、該キャビティに装着される複数のブロック金型14とを有し、複数のブロック金型はそれぞれ、互いに平行に収納される複数の長尺構造物の矩形収納エリアの短辺の長さに相当する長さを備え、前記キャビティに当接可能な底面と、賦形面を構成する上面とを有し、それぞれ長尺構造物の端部あるいは中間部が収まり可能な大きさを備え、長手方向に互いに所定間隔を隔てた複数の凹部74が設けられ、該複数の凹部74に嵌合可能な複数の入れ駒78は、賦形面を構成する上面を有し、長尺構造物の仕様に応じて、前記複数の入れ駒78および前記複数のブロック金型14の中からを選択して配置されてることを特徴とする。
【選択図】図1
Description
樹脂製トレイは、金型を用いて成形されることから、収納する物品の大きさ、外形あるいは内部構造ごとに、それに適した収納リセスを形成するための金型を準備する必要があった。
この場合、収納品ごとに専用の金型を準備する1成形品―1金型による成形方法では、多品種少ロットの物品を収納するためのトレイにあっては相対的に金型コストが高くなり
実用的でない。
この点、汎用金型を志向したブロック金型が特許文献1に開示されている。
より詳細には、特許文献1には、片面使用タイプの樹脂製パレットを対象に、上下方向に貫通する開口部を有する下半体の成形用に、金型を固定金型と可動金型とで構成し、いずれかの金型をベース金型として、その金型にリブ形成用入れ駒式の金型を取り付け、リブの本数や肉厚等を変更した入れ駒式の金型を交換することにより、リブの本数が少ない軽量タイプや、リブの本数が多い高強度タイプを成形する点が開示されている。
しかしながら、このような汎用金型によれば、以下のような技術的問題点が存する。
すなわち、金型の部品点数が多く、成形作業効率が低く、管理コストがかさむ点である。
特に、収納品が円形断面のシャフト状の長尺構造物である場合には、収納品がトレイの底面に形成される収納エリア内で転がり、故障、破損等が生じないように、底面に収納品の輪郭に合致する溝を設け、この溝内に収納品を嵌め込んで、収納品を位置決めする必要がある。
この場合、収納品全体の輪郭に応じてブロック金型を準備するとすれば、金型点数が多くなり、頻に耐えない。
このように、収納品すべき製品がマイナーチェンジされた際、それに応じて小回りのきく効率的な金型の準備が業界内で要望されている。
しかしながら、入れ駒は、たとえば成形品の表面にマークを刻字する等、単に成形品の一部の賦形を変更するに過ぎず、成形品全体の外形、大きさを変更するものではない。
円形断面のシャフト状の長尺構造物を収納する樹脂製トレイを成形するのに用いる金型であって、
複数のブロック金型それぞれが装着可能なキャビティを有するベース金型と、成形すべきトレイの仕様に応じて選択されて、該キャビティに装着される複数のブロック金型とを有し、
複数のブロック金型はそれぞれ、互いに平行に収納される複数の長尺構造物の矩形収納エリアの短辺の長さに相当する長さを備え、前記キャビティに当接可能な底面と、賦形面を構成する上面とを有し、
該上面には、それぞれ長尺構造物の端部あるいは中間部が収まり可能な大きさを備え、長手方向に互いに所定間隔を隔てた複数の凹部が設けられ、
さらに、該複数の凹部に嵌合可能な複数の入れ駒を有し、
該複数の入れ駒はそれぞれ、賦形面を構成する上面を有し、
それにより、長尺構造物の仕様および/または配置に応じて、前記複数の入れ駒および前記複数のブロック金型の中から成形に必要な入れ駒およびブロック金型を選択し、選択した入れ駒を選択したブロック金型のどの凹部に嵌合するかを選択し、該キャビティに対向して配置される溶融状態の樹脂材料を成形するのに用いる構成としている。
その際、長尺構造物の仕様、たとえばシャフト径、シャフト長、拡径部の径、位置がマイナーチャンジされて、それによりトレイに収納される長尺構造物の本数、配置あるいは支持位置が変更される場合、ブロック金型については、矩形収納エリアにおける長手方向の配置を変更する一方、入れ駒については、配置変更されたブロック金型の嵌め込むべき凹部を変更することにより、いちいちブロック金型をすべて変更する必要なしに、小回りのきく形態で金型を準備することが可能であり、これにより、円形断面のシャフト状の長尺構造物を収納するトレイを成形するのに用いる金型を効率的に準備可能である。
前記複数の入れ駒は、前記上面に一方の側面に抜け、長尺構造物のシャフト径に相当する幅を有する凹部を備えるタイプと、前記上面に亘って延び両側面に抜け、長尺構造物のシャフト径に相当する幅を有する凹部を備えるタイプと、前記上面がほぼ平らなタイプとを有するのがよい。
さらに、シャフト状の長尺構造物が、中間拡径部を有する場合、前記複数のブロック金型の少なくとも2つ、およびこれらに設けられる前記入れ駒において、前記凹部の底面の前記キャビティの表面からの高さは、該中間拡径部の径以上に設定され、それにより、長尺構造物の両端部が、対応する前記ブロック金型あるいは前記入れ駒の前記凹部の底面により支持されるのがよい。
前記キャビティの前記複数のねじ穴のうち、前記複数のブロック金型が装着されないねじ穴には、前記ねじが螺合され、前記ねじ頭により前記ねじ穴が閉鎖されるのがよい。
円形断面のシャフト状の長尺構造物を収納する樹脂製トレイの成形方法であって、
成形すべきトレイの仕様に応じて、ベース金型に対して装着すべきブロック金型を選択する段階と、
選択したブロック金型の凹部に嵌め込むべき入れ駒と、嵌め込むべき凹部を選択する段階と、
選択したブロック金型をベース金型のキャビティに固定するとともに、選択したブロック金型の凹部に選択した入れ駒を固定することにより、固定されたブロック金型および入れ駒の上面により賦形面を構成する段階と、
溶融状態の熱可塑性樹脂材料を前記キャビティからはみ出すように前記キャビティに対して対向して配置する段階と、
溶融状態の熱可塑性樹脂材料を前記キャビティに対して押し付けることにより、溶融状態の熱可塑性樹脂材料を賦形する段階と、を有し、
それにより、熱可塑性樹脂材料のキャビティに対向する面と反対側の面には、前記ブロック金型および前記入れ駒の上面により、熱可塑性樹脂材料の所定位置に長尺構造物を収納する溝部が形成される、構成としている。
また、前記ブロック金型の選択段階は、選択した前記ブロック金型のベース金型のキャビティへの固定位置を選択する段階を含むのがよい。
さらにまた、樹脂製トレイの成形方法であって、
成形すべきトレイの仕様に応じて、ベース金型に対して装着すべきブロック金型を選択する段階と、
選択したブロック金型の凹部に嵌め込むべき入れ駒と、嵌め込むべき凹部を選択する段階と、
選択したブロック金型をベース金型のキャビティに固定するとともに、選択したブロック金型の凹部に選択した入れ駒を固定することにより、固定されたブロック金型および入れ駒の上面により賦形面を構成する段階と、
溶融状態のシート状熱可塑性樹脂材料を前記キャビティからはみ出すように前記キャビティに対して対向して配置する段階と、
溶融状態のシート状熱可塑性樹脂材料を前記キャビティに対して押し付けることにより、溶融状態のシート状熱可塑性樹脂材料を賦形する段階と、を有し、
それにより、シート状熱可塑性樹脂材料のキャビティに対向する面と反対側の面には、前記ブロック金型および前記入れ駒の上面により、シート状熱可塑性樹脂材料の所定位置に収納物を収納する溝部が形成される、構成を有するのでもよい。
シャフト状の長尺構造物Sは、円形断面の軸方向を中心とする回転対称構造物で、たとえば、回転駆動力を伝達するシャフトのような重量物であり、中間拡径部を有する。
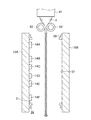
トレイTの成形装置は、溶融樹脂の押出装置と、押出装置の下方に配置された、金型の型締装置とを有し、押出装置から押出された溶融状態の筒状パリソンをシート状熱可塑性樹脂として型締装置に送り、型締装置により溶融状態のシート状熱可塑性樹脂を成形するようにしている。
押出装置は、従来既知のタイプであり、その詳しい説明は省略するが、押出スリットを通じて所定の長さの連続的な筒状パリソンが押し出され、シート状熱可塑性樹脂とされて、型締装置の分割金型10の間に垂下される。
2つの分割形式の金型は、キャビティを対向させた状態で配置され、それぞれキャビティが略鉛直方向に沿うように配置される。それぞれのキャビティ表面には、溶融状態のシート状熱可塑性樹脂に基づいて成形される成形品の外形、および表面形状に応じて凹凸が設けられる。
2つの分割形式の金型は、互いに同様な構造を有するので、以下にその一方について説明する。
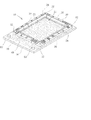
複数のブロック金型14は、互いに連結して装着面16上に環状体28を構成する第1タイプと、環状体28内の装着面16上に装着される第2タイプとに大別される。
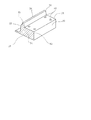
6つのブロック金型は、互いにキャビティ31の長手方向(溶融樹脂の押し出し方向、図1で左右方向)に所定の間隔を隔て配置され、上面72には、それぞれ長尺構造物Sの端部あるいは中間部が収まり可能な大きさを備え、長尺構造物Sの仕様および配置に応じて、長手方向に互いに所定間隔を隔てた複数の凹部74が設けられる。
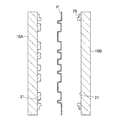
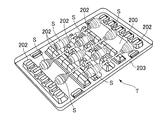
特に、キャビティ31の上端および下端それぞれに配置されるブロック金型14Aおよび14Fにおいては、複数の凹部74はそれぞれ、ブロック金型の一方の側面76に抜け、長尺構造物Sのシャフト径に相当する幅を有し、一方の側面76同士を対向させて、矩形収納エリアの長辺に相当する間隔を隔てて配置される。これにより、図11に示すように、成形したトレイTにおいて、長尺構造物Sの細径の端部が収まる溝部90が形成される。
これに対して、ブロック金型14Bおよび14Eにおいては、凹部74に入れ駒78が配置される。より具体的には、ブロック金型14Bについては、1つおきに3か所の凹部74に、ブロック金型14Eについては、1つおきに2か所の凹部74に、それぞれ入れ駒78を固定する。
凹部74に嵌り込んだ入れ駒78の上面80は、凹部74のまわりの対応するブロック金型14の上面72と滑らかに連続的な面を形成するようにするのが好ましい。
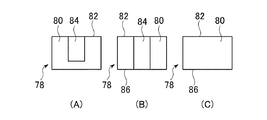
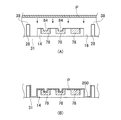
図6に示すように、複数の入れ駒78は、上面80に一方の側面82に抜け、長尺構造物Sのシャフト径に相当する幅Wを有する凹部84を備えるタイプA(図6(A))と、上面80に亘って延び両側面82、86に抜け、長尺構造物Sのシャフト径に相当する幅Wを有する凹部84を備えるタイプB(図6(B))と、上面80がほぼ平らなタイプC(図6(C))とを有する。タイプAは、長尺構造物Sの端部を収納する溝部を形成する場合、タイプBは、長尺構造物Sの中間部を収納する溝部を形成する場合、タイプCは、ブロック金型14により形成される突起部202により長尺構造物Sを支持しない場合に特に適している。
特に、シャフト状の長尺構造物Sが、中間拡径部を有する場合、ブロック金型14B、E、およびこれらに設けられる入れ駒78において、凹部74の底面のキャビティ31の表面からの高さは、中間拡径部の径以上に設定され、それにより、長尺構造物Sの両端部が、対応するブロック金型14の凹部74あるいは入れ駒78の凹部84の底面により支持されるようにしている。
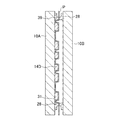
分割金型10には、金型を型締したときに両金型により形成される密閉空間内に吹き込み圧をかけることが可能なように、金型外部から圧縮エアーを密閉空間内に導入するために密閉空間内と外気とが通じる連通孔を設ける。尚、従来既知のブローピン(図示せず)を設置することもできる。
具体的には、図11に示すように、中間拡径部を有するシャフト状の長尺構造物Sを5本、トレイTの長辺に沿って互い違いにオフセット配置することから、2本の長尺構造物Sの両終端部に対応する位置、3本の長尺構造物Sの両終端部に対応する位置、5本の長尺構造物Sの中間部に対応する位置それぞれ、計6か所に、ブロック金型14Aないし14Fを固定する。
次いで、ブロック金型14それぞれにおいて、採用すべき入れ駒78を選択して、ブロック金型14の対応する凹部74に固定する。
より詳細には、ブロック金型14Bについては、1つおきに3か所の凹部74に、ブロック金型14Eについては、1つおきに2か所の凹部74に、それぞれ入れ駒78を固定する。
この場合、長尺構造物Sの細径の終端部を収容することから、Aタイプの入れ駒78を採用し、入れ駒78の上面80に設けた凹部84に終端部を収納するようにする。
次いで、キャビティ31内でブロック金型14が装着されないネジ受け孔22のすべてに対して、ネジを螺合させて、ネジ受け孔22を閉鎖する。
次いで、筒状パリソンは、一対のローラー92の間を通過することにより、下方に送り出されるとともに扁平され、シート状熱可塑性樹脂となり、分割金型10の間に配置される。
次いで、図8に示すように、分割金型10を型締して、金型内に密閉空間を形成する。
以上のように、溶融状態の筒状パリソンを間欠的に押し出すたびに、以上のような工程を繰り返すことにより、トレイTを次々に成形することが可能であり、押出成形により熱可塑性樹脂を間欠的に溶融状態の筒状パリソンとして押し出し、押し出された筒状パリソンをシート状熱可塑性樹脂として、金型を用いて所定の形状に賦形することが可能である。また同様に筒状パリソンとして押し出すのでなく、直接Tダイよりシート状の熱可塑性樹脂を溶融状態として押し出して金型を用いて所定の形状に賦形することも可能である。
この場合、たとえば、分割金型10に対して、他方の金型に向かって移動可能に外嵌する型枠(図示せず)を準備し、分割金型10の内部には、真空吸引室(図示せず)を設け、真空吸引室を吸引穴(図示せず)を介してキャビティ31と連通させ、真空吸引室から吸引穴を介して吸引することにより、キャビティ31に向かってシート状熱可塑性樹脂を吸着させて、キャビティ31の外表面に沿った形状に賦形するようにしてもよい。より具体的には、シート状熱可塑性樹脂をキャビティ31に対向させた状態で、型枠を分割金型10に対して、シート状熱可塑性樹脂に向かって、金型10に対向するシート状熱可塑性樹脂の外表面に当たるまで移動させ、次いで、金型10のキャビティ31、型枠の内周面、および金型10に対向するシート状熱可塑性樹脂の外表面により構成された密閉空間を通じて、真空吸引室から吸引穴を介して吸引すればよい。
以上の成形方法により成形されるトレイTは、以下の構成を有する。
以上の構成を有する樹脂製トレイの成形用金型によれば、円形断面のシャフト状の複数の長尺構造物Sを互いに平行に収納するトレイTを成形する際、長尺構造物Sの全体を嵌め込む溝をトレイTの底面から下方に突出する形態で収納エリアに設けることなく、長尺構造物Sの端部とその中間部とを床面から突出した部分に形成する溝に嵌め込むことにより長尺構造物Sが収納エリア内で位置決め可能である点を利用して、長尺構造物Sの仕様および配置に応じて、複数の入れ駒78および複数のブロック金型14の中から成形に必要な入れ駒78およびブロック金型14を選択し、選択した入れ駒78を選択したブロック金型14のどの凹部74に嵌合するかを選択することで、ベース金型のキャビティ31上に装着されたブロック金型14の上面72の凹部74、およびブロック金型14の凹部74に嵌め込まれた入れ駒78の上面80により賦形面を構成し、キャビティ31に対向して配置される溶融状態の樹脂材料を成形するのに用いることが可能である。
その際、長尺構造物Sの仕様、たとえばシャフト径、シャフト長、拡径部の径、位置がマイナーチャンジされて、それによりトレイTに収納される長尺構造物Sの本数、配置あるいは支持位置が変更される場合、ブロック金型14については、矩形収納エリアにおける長手方向の配置を変更する一方、入れ駒78については、配置変更されたブロック金型14の嵌め込むべき凹部74を変更することにより、いちいちブロック金型14をすべて変更する必要なしに、小回りのきく形態で金型を準備することが可能であり、これにより、円形断面のシャフト状の長尺構造物Sを収納するトレイTを成形するのに用いる金型を効率的に準備可能である。
本実施形態の特徴部分は、トレイTに収納するべきシャフト状の長尺構造物Sの端部の構造が若干変更されたことに伴い、第1実施形態においては、Aタイプの入れ駒78を採用したのに対して、本実施形態においては、Cタイプの入れ駒78を採用している点にある。
このことから、金型ブロック14Bおよび14Eそれぞれにおいて、第1実施形態においては、細径シャフトの終端部を収容するのに、Aタイプの入れ駒78を採用し(金型ブロックにおいては、1つおきに3基、金型ブロックにおいては、1つおきに2基)、細径シャフトの端面を入れ駒78の凹部74内に収容したが、本実施形態においては、拡径シャフトの終端部を収容するのに、第1実施形態と同様な位置に、Cタイプの入れ駒78を採用し、拡径シャフトの終端面を入れ駒78により形成される突起部の側面に当てることにより、位置決めしている。
トレイTを1個取りするのであれば、分割金型10を用いずに、単一の金型を用いて、この金型のキャビティ31とシート状熱可塑性樹脂との間に密閉空間を形成し、キャビティ31側から吸引することにより、シート状熱可塑性樹脂を成形してもよい。
以上のように、従来技術によれば、トレイT内の収納物の変更により、成形すべき金型が変更され、場合により金型自体を交換する必要があったところ、本実施形態のように、第1実施形態で採用した入れ駒78のタイプのみを変更するだけで、効率的に対処することが可能である。
たとえば、本実施形態においては、シャフト状の長尺構造物Sの端部あるいは中間部を収容するのに、ブロック金型の凹部74に入れ駒78を設け、入れ駒78の上面に設ける凹部74を端部あるいは中間部が収容可能な形状としたが、それに限定されることなく、端部あるいは中間部の形状に応じて、入れ駒78自体を設けることなく、ブロック金型の凹部74により収容可能な形状を賦形してもよい。
また、本実施形態においては、ベース金型12の平面状の装着面16にブロック金型14をネジ固定する場合を説明したが、それに限定されることなく、たとえば、ベース金型12の装着面16に凹部を設け、それに嵌合可能な凸部をブロック金型14に設け、嵌合させたうえでネジ固定してもよい。
S 長尺構造物
10 樹脂製トレイの成形用金型
12 ベース金型
14 ブロック金型
16 装着面
18 底面
20 側面
22 ネジ受け孔
24 ネジ部
26 固定ネジ
28 環状体
30 拡張ブロック
32 コーナーブロック
31 キャビティ
34 端面
36 環状頂部
38 ピンチオフ部
40 鉛直部
42 水平部
70 底面
72 上面
74 凹部
76 一方の側面
78 入れ駒
80 上面
82 一方の側面
84 凹部
86 他方の側面
90 溝部
200 底面
202 突起部
203 周壁
Claims (8)
- 円形断面のシャフト状の長尺構造物を収納する樹脂製トレイを成形するのに用いる金型であって、
複数のブロック金型それぞれが装着可能なキャビティを有するベース金型と、成形すべきトレイの仕様に応じて選択されて、該キャビティに装着される複数のブロック金型とを有し、
複数のブロック金型はそれぞれ、互いに平行に収納される複数の長尺構造物の矩形収納エリアの短辺の長さに相当する長さを備え、前記キャビティに当接可能な底面と、賦形面を構成する上面とを有し、
該上面には、それぞれ長尺構造物の端部あるいは中間部が収まり可能な大きさを備え、長手方向に互いに所定間隔を隔てた複数の凹部が設けられ、
さらに、該複数の凹部に嵌合可能な複数の入れ駒を有し、
該複数の入れ駒はそれぞれ、賦形面を構成する上面を有し、
それにより、長尺構造物の仕様および/または配置に応じて、前記複数の入れ駒および前記複数のブロック金型の中から成形に必要な入れ駒およびブロック金型を選択し、選択した入れ駒を選択したブロック金型のどの凹部に嵌合するかを選択し、該キャビティに対向して配置される溶融状態の樹脂材料を成形するのに用いることを特徴とするトレイ向け成形用金型。 - 前記複数のブロック金型の少なくとも2つにおいて、前記複数の凹部はそれぞれ、ブロック金型の一方の側面に抜け、長尺構造物のシャフト径に相当する幅を有し、一方の側面同士を対向させて、前記矩形収納エリアの長辺に相当する間隔を隔てて配置され、
前記複数の入れ駒は、前記上面に一方の側面に抜け、長尺構造物のシャフト径に相当する幅を有する凹部を備えるタイプと、前記上面に亘って延び両側面に抜け、長尺構造物のシャフト径に相当する幅を有する凹部を備えるタイプと、前記上面がほぼ平らなタイプとを有する、請求項1に記載のトレイ向け成形用金型。 - シャフト状の長尺構造物が、中間拡径部を有する場合、前記複数のブロック金型の少なくとも2つ、およびこれらに設けられる前記入れ駒において、前記凹部の底面の前記キャビティの表面からの高さは、該中間拡径部の径以上に設定され、それにより、長尺構造物の両端部が、対応する前記ブロック金型あるいは前記入れ駒の前記凹部の底面により支持される、請求項2に記載のトレイ向け成形用金型。
- 前記キャビティは、所定のピッチの格子状に複数のねじ穴が設けられた平面状をなし、
前記複数のブロック金型はそれぞれ、該複数のねじ穴に螺合可能な固定ねじにより、前記キャビティに固定可能な貫通ネジ穴を有し、
さらに、前記複数のねじ穴に螺合可能なねじ山部と、該ねじ山部の端部に設けられたねじ頭とを有するねじを有し、
前記キャビティの前記複数のねじ穴のうち、前記複数のブロック金型が装着されないねじ穴には、前記ねじが螺合され、前記ねじ頭により前記ねじ穴が閉鎖される、請求項1に記載のトレイ向け成形用金型。 - 円形断面のシャフト状の長尺構造物を収納する樹脂製トレイの成形方法であって、
成形すべきトレイの仕様に応じて、ベース金型に対して装着すべきブロック金型を選択する段階と、
選択したブロック金型の凹部に嵌め込むべき入れ駒と、嵌め込むべき凹部を選択する段階と、
選択したブロック金型をベース金型のキャビティに固定するとともに、選択したブロック金型の凹部に選択した入れ駒を固定することにより、固定されたブロック金型および入れ駒の上面により賦形面を構成する段階と、
溶融状態の熱可塑性樹脂材料を前記キャビティからはみ出すように前記キャビティに対して対向して配置する段階と、
溶融状態の熱可塑性樹脂材料を前記キャビティに対して押し付けることにより、溶融状態の熱可塑性樹脂材料を賦形する段階と、を有し、
それにより、熱可塑性樹脂材料のキャビティに対向する面と反対側の面には、前記ブロック金型および前記入れ駒の上面により、熱可塑性樹脂材料の所定位置に長尺構造物を収納する溝部が形成される、ことを特徴とする樹脂製トレイの成形方法。 - 熱可塑性樹脂材料は、金型の上方より押し出された筒状パリソンである、請求項5に記載の成形方法。
- 前記ブロック金型の選択段階は、選択した前記ブロック金型のベース金型のキャビティへの固定位置を選択する段階を含む、請求項5に記載の成形方法。
- 樹脂製トレイの成形方法であって、
成形すべきトレイの仕様に応じて、ベース金型に対して装着すべきブロック金型を選択する段階と、
選択したブロック金型の凹部に嵌め込むべき入れ駒と、嵌め込むべき凹部を選択する段階と、
選択したブロック金型をベース金型のキャビティに固定するとともに、選択したブロック金型の凹部に選択した入れ駒を固定することにより、固定されたブロック金型および入れ駒の上面により賦形面を構成する段階と、
溶融状態のシート状熱可塑性樹脂材料を前記キャビティからはみ出すように前記キャビティに対して対向して配置する段階と、
溶融状態のシート状熱可塑性樹脂材料を前記キャビティに対して押し付けることにより、溶融状態のシート状熱可塑性樹脂材料を賦形する段階と、を有し、
それにより、シート状熱可塑性樹脂材料のキャビティに対向する面と反対側の面には、前記ブロック金型および前記入れ駒の上面により、シート状熱可塑性樹脂材料の所定位置に収納物を収納する溝部が形成される、ことを特徴とする樹脂製トレイの成形方法。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010294575A JP5641329B2 (ja) | 2010-12-29 | 2010-12-29 | トレイ向け成形用金型およびトレイの成形方法 |
| EP11194807.1A EP2471643B1 (en) | 2010-12-29 | 2011-12-21 | Method for manufacture of a tray |
| US13/338,315 US8883067B2 (en) | 2010-12-29 | 2011-12-28 | Method for manufacture of tray |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010294575A JP5641329B2 (ja) | 2010-12-29 | 2010-12-29 | トレイ向け成形用金型およびトレイの成形方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012139932A true JP2012139932A (ja) | 2012-07-26 |
| JP5641329B2 JP5641329B2 (ja) | 2014-12-17 |
Family
ID=45421943
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010294575A Active JP5641329B2 (ja) | 2010-12-29 | 2010-12-29 | トレイ向け成形用金型およびトレイの成形方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US8883067B2 (ja) |
| EP (1) | EP2471643B1 (ja) |
| JP (1) | JP5641329B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103009578A (zh) * | 2012-12-26 | 2013-04-03 | 浙江荣新工贸有限公司 | 塑料托盘注塑模具叉口镶块脱模装置 |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20200290262A1 (en) * | 2019-03-15 | 2020-09-17 | Align Technology, Inc. | Thermoforming multiple aligners in parallel |
| CN116141560A (zh) * | 2023-01-31 | 2023-05-23 | 苏州中集良才物流科技股份有限公司 | 一种厚重托盘压塑成型工艺方法 |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3225461A (en) * | 1960-12-07 | 1965-12-28 | Aero Service Inc | Preprinted hollow relief globe, method of making it and apparatus therefor |
| US3107396A (en) * | 1961-04-26 | 1963-10-22 | Jr Aubrey A Fowler | Vacuum sign producing apparatus |
| US3219307A (en) * | 1961-09-20 | 1965-11-23 | Leeds Sweete Products Inc | Multi-part mold |
| US3381068A (en) * | 1965-07-01 | 1968-04-30 | Mobil Oil Corp | Thermoforming and scoring method and apparatus |
| US3496607A (en) * | 1967-02-17 | 1970-02-24 | Parker Metal Goods Co | Apparatus for molding a thermoplastic film blister for merchandise packaging |
| US3632252A (en) * | 1969-03-05 | 1972-01-04 | Owens Illinois Inc | Apparatus for forming articles |
| US4061706A (en) * | 1973-02-28 | 1977-12-06 | Du Pont Of Canada Limited | Process for the continuous melt thermoforming of polymers |
| US4244915A (en) * | 1978-12-29 | 1981-01-13 | Hercules Incorporated | Rotary thermoforming process and apparatus |
| US4379687A (en) * | 1980-06-18 | 1983-04-12 | Wilson Robert E | Mold apparatus |
| US4363617A (en) * | 1981-07-17 | 1982-12-14 | Hirsekorn Franklin D | Vacuum mold for plastics |
| US4551084A (en) * | 1983-05-25 | 1985-11-05 | Creative Industries, Inc. | Convertible mold |
| DE3834648A1 (de) * | 1988-10-11 | 1990-04-19 | Alkor Gmbh | Verfahren und vorrichtung zur herstellung von formteilen oder gegenstaenden fuer kraftfahrzeuge |
| US5217563A (en) * | 1988-12-01 | 1993-06-08 | Bayer Aktiengesellschaft | Apparatus for producing a deep-drawn formed plastic piece |
| US5633022A (en) * | 1995-06-08 | 1997-05-27 | Old Line Plastics, Inc. | Differential temperature vacuum-forming tool |
| US6257866B1 (en) * | 1996-06-18 | 2001-07-10 | Hy-Tech Forming Systems, Inc. | Apparatus for accurately forming plastic sheet |
| US6332769B1 (en) * | 1999-09-23 | 2001-12-25 | Alan Bashor | Universal dunnage tray mold |
| US6394783B1 (en) * | 2000-03-27 | 2002-05-28 | Apex Research Ltd., Inc. | Continuous rotary melt thermoformer |
| JP4312111B2 (ja) | 2004-06-30 | 2009-08-12 | キョーラク株式会社 | ブロー成形用金型 |
| JP4809673B2 (ja) | 2005-12-16 | 2011-11-09 | 岐阜プラスチック工業株式会社 | 金型装置 |
| DE202007003330U1 (de) * | 2006-09-05 | 2008-01-10 | Kiefer Werkzeugbau Gmbh | Formwerkzeug |
-
2010
- 2010-12-29 JP JP2010294575A patent/JP5641329B2/ja active Active
-
2011
- 2011-12-21 EP EP11194807.1A patent/EP2471643B1/en active Active
- 2011-12-28 US US13/338,315 patent/US8883067B2/en active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103009578A (zh) * | 2012-12-26 | 2013-04-03 | 浙江荣新工贸有限公司 | 塑料托盘注塑模具叉口镶块脱模装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5641329B2 (ja) | 2014-12-17 |
| US20120168988A1 (en) | 2012-07-05 |
| EP2471643B1 (en) | 2019-08-14 |
| EP2471643A2 (en) | 2012-07-04 |
| EP2471643A3 (en) | 2014-02-05 |
| US8883067B2 (en) | 2014-11-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5603534B2 (ja) | 積層板の製造方法 | |
| JP2009539639A (ja) | インサート部品内蔵形押出ブロー成形品製造用成形金型 | |
| JP5641329B2 (ja) | トレイ向け成形用金型およびトレイの成形方法 | |
| JP5966666B2 (ja) | 衝撃エネルギー吸収体 | |
| JP5835676B2 (ja) | ブロー成形用金型および樹脂成形品の成形方法 | |
| US9487252B2 (en) | Vehicular undercover and method of manufacturing the same | |
| JP2011235951A (ja) | 樹脂製パレットおよび樹脂製パレットの製造方法 | |
| US20160167285A1 (en) | Hollow molded article manufacturing apparatus and manufacturing method | |
| JP5876461B2 (ja) | 積層板 | |
| US6371327B1 (en) | Compartmented disposable food service articles with angular junctions thermoformed with plug-assist | |
| JP6368985B2 (ja) | 成形方法 | |
| CN214687884U (zh) | 一种汽车风管吹塑成型模具 | |
| JP6985591B2 (ja) | 樹脂製パネル及び製造方法 | |
| JP2013014007A (ja) | ダクト一体型フロア嵩上げ材の製造方法 | |
| JP6053058B2 (ja) | 車両用アンダーカバーの製造方法 | |
| JP2013252659A (ja) | 容器製造方法及び熱成形用成形型 | |
| JP5488915B2 (ja) | 樹脂製パレット | |
| JP6795761B2 (ja) | 構造体 | |
| CN109625441B (zh) | 具有传送功能的塑盒装置 | |
| JP5945473B2 (ja) | シート成形容器とその製造方法 | |
| JP3007380U (ja) | 合成樹脂製中空成形品の製造装置 | |
| KR101852182B1 (ko) | 진공성형장치의 확장형 금형 | |
| JPS62128730A (ja) | 中空成形品の成形方法 | |
| JP6908832B2 (ja) | 樹脂製パネル及びその製造方法 | |
| JP6485690B2 (ja) | 樹脂製トレイ、及び、樹脂製トレイの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20131024 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140922 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20141002 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5641329 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20141015 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |