JP2012140292A - ガラス基板製造方法 - Google Patents
ガラス基板製造方法 Download PDFInfo
- Publication number
- JP2012140292A JP2012140292A JP2010294216A JP2010294216A JP2012140292A JP 2012140292 A JP2012140292 A JP 2012140292A JP 2010294216 A JP2010294216 A JP 2010294216A JP 2010294216 A JP2010294216 A JP 2010294216A JP 2012140292 A JP2012140292 A JP 2012140292A
- Authority
- JP
- Japan
- Prior art keywords
- glass substrate
- etchant
- rotating roller
- roller
- manufacturing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000011521 glass Substances 0.000 title claims abstract description 199
- 239000000758 substrate Substances 0.000 title claims abstract description 196
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 43
- 238000000034 method Methods 0.000 title abstract description 71
- 239000010409 thin film Substances 0.000 claims abstract description 9
- 238000007788 roughening Methods 0.000 claims abstract description 6
- 238000011144 upstream manufacturing Methods 0.000 claims description 6
- 239000007788 liquid Substances 0.000 abstract description 15
- 238000004381 surface treatment Methods 0.000 description 43
- 230000032258 transport Effects 0.000 description 30
- 238000012545 processing Methods 0.000 description 25
- 238000003860 storage Methods 0.000 description 20
- 230000003746 surface roughness Effects 0.000 description 18
- 238000004140 cleaning Methods 0.000 description 17
- 239000012530 fluid Substances 0.000 description 11
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 11
- 239000004973 liquid crystal related substance Substances 0.000 description 10
- 230000004048 modification Effects 0.000 description 7
- 238000012986 modification Methods 0.000 description 7
- 238000010586 diagram Methods 0.000 description 6
- 239000011248 coating agent Substances 0.000 description 5
- KRHYYFGTRYWZRS-UHFFFAOYSA-N Fluorane Chemical compound F KRHYYFGTRYWZRS-UHFFFAOYSA-N 0.000 description 4
- 238000000576 coating method Methods 0.000 description 4
- 239000000463 material Substances 0.000 description 4
- 238000003825 pressing Methods 0.000 description 4
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 3
- 238000001312 dry etching Methods 0.000 description 3
- 239000007789 gas Substances 0.000 description 3
- 239000000156 glass melt Substances 0.000 description 3
- 238000002844 melting Methods 0.000 description 3
- 230000008018 melting Effects 0.000 description 3
- 239000000243 solution Substances 0.000 description 3
- 229910052684 Cerium Inorganic materials 0.000 description 2
- NBIIXXVUZAFLBC-UHFFFAOYSA-N Phosphoric acid Chemical compound OP(O)(O)=O NBIIXXVUZAFLBC-UHFFFAOYSA-N 0.000 description 2
- BZHJMEDXRYGGRV-UHFFFAOYSA-N Vinyl chloride Chemical compound ClC=C BZHJMEDXRYGGRV-UHFFFAOYSA-N 0.000 description 2
- GWXLDORMOJMVQZ-UHFFFAOYSA-N cerium Chemical compound [Ce] GWXLDORMOJMVQZ-UHFFFAOYSA-N 0.000 description 2
- 238000012993 chemical processing Methods 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 238000007689 inspection Methods 0.000 description 2
- 238000005498 polishing Methods 0.000 description 2
- 238000007517 polishing process Methods 0.000 description 2
- 239000000843 powder Substances 0.000 description 2
- 239000002994 raw material Substances 0.000 description 2
- PUZPDOWCWNUUKD-UHFFFAOYSA-M sodium fluoride Chemical compound [F-].[Na+] PUZPDOWCWNUUKD-UHFFFAOYSA-M 0.000 description 2
- 238000005406 washing Methods 0.000 description 2
- DDFHBQSCUXNBSA-UHFFFAOYSA-N 5-(5-carboxythiophen-2-yl)thiophene-2-carboxylic acid Chemical compound S1C(C(=O)O)=CC=C1C1=CC=C(C(O)=O)S1 DDFHBQSCUXNBSA-UHFFFAOYSA-N 0.000 description 1
- YCKRFDGAMUMZLT-UHFFFAOYSA-N Fluorine atom Chemical compound [F] YCKRFDGAMUMZLT-UHFFFAOYSA-N 0.000 description 1
- 239000012670 alkaline solution Substances 0.000 description 1
- 229910000147 aluminium phosphate Inorganic materials 0.000 description 1
- 239000006059 cover glass Substances 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 239000003599 detergent Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005530 etching Methods 0.000 description 1
- 229910052731 fluorine Inorganic materials 0.000 description 1
- 239000011737 fluorine Substances 0.000 description 1
- 239000005431 greenhouse gas Substances 0.000 description 1
- 239000012212 insulator Substances 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000007500 overflow downdraw method Methods 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 239000002244 precipitate Substances 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- 239000004576 sand Substances 0.000 description 1
- 239000000377 silicon dioxide Substances 0.000 description 1
- 239000010802 sludge Substances 0.000 description 1
- 235000013024 sodium fluoride Nutrition 0.000 description 1
- 239000011775 sodium fluoride Substances 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
Images


Landscapes
- Liquid Crystal (AREA)
- Surface Treatment Of Glass (AREA)
Abstract
【課題】電子デバイスを形成する過程において薄膜が形成される面への、処理液の付着を抑制できるガラス基板の製造方法を提供する。
【解決手段】電子デバイス用のガラス基板の搬送方向に沿って複数の搬送ローラを配置し、搬送ローラの一部はエッチャントに浸漬し、搬送ローラを駆動してガラス基板を搬送する際、搬送ローラに吸収されたエッチャントがガラス基板の一方の面である第1面に付着することによって粗面化することを前提とする。本発明では、電子デバイスの製造過程において薄膜が形成されるガラス基板の他方の面である第2面に、エッチャントが付着することが抑制されるように、搬送ローラに保持されるエッチャント量を調整する。
【選択図】図2
【解決手段】電子デバイス用のガラス基板の搬送方向に沿って複数の搬送ローラを配置し、搬送ローラの一部はエッチャントに浸漬し、搬送ローラを駆動してガラス基板を搬送する際、搬送ローラに吸収されたエッチャントがガラス基板の一方の面である第1面に付着することによって粗面化することを前提とする。本発明では、電子デバイスの製造過程において薄膜が形成されるガラス基板の他方の面である第2面に、エッチャントが付着することが抑制されるように、搬送ローラに保持されるエッチャント量を調整する。
【選択図】図2
Description
本発明は、ガラス基板製造方法に関する。
従来、例えば、液晶等のフラットパネルディスプレイの製造過程において、ガラス基板とその他の部材との間での剥離帯電を抑制するために、ガラス基板の表面を物理的又は化学的に粗面化する処理が存在する。物理的な処理としては、例えば、セリウム等の研磨剤を注ぎながら研磨パッドを回転させることでガラス基板の表面を研磨する方法がある。また、化学的な処理としては、例えば、複数枚のガラス基板を処理液に接触させて全面処理するバッチ処理やガラス基板の一方の面のみを処理液に接触させる枚葉処理がある。
枚葉処理としては、例えば、特許文献1(特開2005−255478号公報)に記載のように、装置を用いてガラス基板を垂直に立て、ガラス基板の一方の面を純水を用いて、また、他方の面を処理液を用いて、いずれもシャワーにより処理する方法がある。
方法がある。
方法がある。
ここで、一般にガラス基板の一方の面のみを処理したい場合、他方の面は平坦度を保つために処理されないように保護される場合が多い。しかし、特許文献1(特開2005−255478号公報)に記載の方法では、処理液が、純水で処理される面に飛散することが懸念される。保護したい面(純水で処理される面)に処理液が飛散するのは回避できることが望ましい。
そこで、本発明の課題は、電子デバイスの製造過程において薄膜が形成される面への、処理液の付着を抑制できるガラス基板の製造方法を提供することにある。
本発明の第1観点に係るガラス基板製造方法は、電子デバイス用のガラス基板の搬送方向に沿って複数の搬送ローラを配置し、搬送ローラの一部はエッチャントに浸漬し、搬送ローラを駆動してガラス基板を搬送する際、搬送ローラに吸収されたエッチャントがガラス基板の一方の面である第1面に付着することによって第1面を粗面化することを前提とする。本発明では、電子デバイスの製造過程において薄膜が形成されるガラス基板の他方の面である第2面に、エッチャントが付着することが抑制されるように、搬送ローラに保持されるエッチャント量を調整する。
ここでは、搬送ローラに保持されるエッチャント量を調整できることによって、粗面化処理を行いたい第1面へのエッチャント量を調整できる。また、電子デバイスを形成する過程において薄膜が形成される第2面への、エッチャント量の付着を抑制できる。
本発明の第2観点に係るガラス基板製造方法は、第1観点に係るガラス基板製造方法であって、エッチャント量の調整は、ガラス基板が最後に接触する搬送ローラによって搬送方向の上流側の第2面にエッチャントが付着することが抑制されるように、行われる。
ここで、一般に、ガラス基板が最後に接触する搬送ローラによって、ガラス基板の搬送方向の上流側の端部には、エッチャントが付着しやすい。
一方、本発明では、搬送ローラに保持されるエッチャント量を調整できることによって、当該問題を抑制できる。
本発明の第3観点に係るガラス基板製造方法は、第1観点又は第2観点に係るガラス基板製造方法であって、エッチャント量の調整は、搬送ローラに接触した接触部材の接触位置を調整することによって行われる。
このガラス基板の製造方法では、接触部材が接触位置を調整されることによって、接触部材の搬送ローラへの接触圧力が調整される。これにより、搬送ローラが保持するエッチャント量を絞ることができる。すなわち、搬送ローラが保持するエッチャント量を調整できる。
本発明に係るガラス基板製造方法では、電子デバイスの製造過程において薄膜が形成される他方の面への、エッチャント量の付着を抑制できる。
以下、図面を参照しながら、本発明の一実施形態の、ガラス基板表面処理装置1を用いたガラス基板表面処理工程Pr1を含むガラス基板製造方法について説明する。なお、以下の実施形態では、電子デバイスの一例である液晶等のフラットパネルディスプレイに用いられるガラス基板100に特化して説明する。
(1)従来のガラス基板製造方法の概要
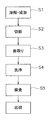
図1は、ガラス基板100の製造過程の概要を示すフローチャートである。図1では、ガラス基板が、原料を溶融する状態から客先等に出荷される状態になるまでの工程の概略を示している。
図1は、ガラス基板100の製造過程の概要を示すフローチャートである。図1では、ガラス基板が、原料を溶融する状態から客先等に出荷される状態になるまでの工程の概略を示している。
以下、図1を用いて、一般的なガラス基板100の製造過程を説明する。
まず、図1に示すように、溶解・成形工程S1では、原料となるケイ砂などの種々の粉体が秤量・混合されて、溶融炉に投入される。この粉体が、高温溶融炉の中で熔かされてガラス溶融液になる。その後、泡抜き・攪拌などによって均質化されたガラス溶融液が板状に成形される。板状に成形されたガラスは、所定の温度に達してから規定寸法に切断されて素板になる。ここでは、フュージョン法を用いて、ガラス溶融液が板状に成形される。
切断工程S2では、フラットパネルディスプレイが用いられる液晶表示装置の製造に適した大きさになるように、素板がさらに切断される。
面取り工程S3では、切断されたガラス基板の切断面が、研削・研磨される。
洗浄工程S4では、洗浄によって、ガラス基板のガラス表面の微細な異物や汚れが取り除かれる。洗浄後、ガラス基板は、乾燥される。
ここで、洗浄工程についてより具体的に説明すると、洗浄工程は、2つの工程を有する。具体的には、洗浄工程は、第1洗浄工程(図示せず)と、第2洗浄工程(図示せず)とを有する。
第1洗浄工程では、主に、洗剤、ブラシ等を用いてガラス基板100の洗浄を行う。これにより、表面の汚れ等が除去される。第2洗浄工程では、ガラス基板100の品質をさらに向上させるために、主に純水等を用いてガラス基板100の洗浄を行う。
検査工程S5では、泡や傷などの微細な欠陥の有無の検査が行われ、液晶表示装置に使用できないものが不良品として取り除かれる。
その後、ガラス基板100は、液晶等のフラットパネルディスプレイを製造する客先等に出荷される。このとき、ガラス基板100は、壊れないように搬送可能な状態に梱包されて出荷される。
ここで、液晶等のフラットパネルディスプレイ(電子デバイス)の製造過程において、ガラス基板と他の部材(金属や絶縁体のプレート等)との間で発生する剥離帯電が問題になることがある。よって、剥離帯電を抑制するために、ガラス基板の製造工程において、ガラス基板の表面を物理的又は化学的に粗面化する方法が存在している。物理的な処理としては、例えば、セリウム等の研磨剤を注ぎながら研磨パッドを回転させることでガラス基板の表面を研磨する方法がある。また、化学的な処理としては、例えば、バッチ処理や枚葉処理がある。
枚葉処理としては、例えば、特許文献1(特開2005−255478号公報)に記載のように、ガラス基板の一方の面をコーティングする方法や、装置を用いてガラス基板を垂直に立て、ガラス基板の一方の面を純水を用いて、また、他方の面を処理液を用いて、いずれもシャワーにより処理する方法がある。
しかし、前者の方法では、まず、コーティングを行う工程が必要になる。また、前者の方法では、ガラス基板の一方の面にコーティングを施した後他方の面を処理液に接触させて処理するが、その後、コーティング剤の除去工程が必要になり、さらには洗浄工程が必要になる場合もある。よって、ガラス基板の製造工程における工数を考えると好ましくない。さらに、処理を行うガラス基板の一方の面に、処理液が必要以上に付着することが懸念される。これは、ガラス基板の強度等の問題から好ましくない。
また、後者の方法では、処理液が、純水で処理される面に飛散することが懸念される。
ここで、一般にガラス基板の一方の面のみを処理したい場合、他方の面は平坦度を保つために処理されないように保護される場合が多い。よって、保護したい面(純水で処理される面)に処理液が飛散するのは回避できることが望ましい。
さらに、枚葉処理としては、プラズマドライエッチングによる処理もある。しかし、プラズマドライエッチングを行う装置が高価であり、ランニングコストも高価であることが懸念される。また、温室効果ガスが発生しやすいため、当該ガスを除去する除去設備も必要になることが懸念される。
そこで、上記の問題を改善するため、本発明は、以下のような構成を採っている。
(2)本発明のガラス基板表面処理装置1の構成
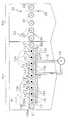
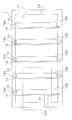
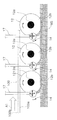
図2は、ガラス基板表面処理工程Pr1及びすすぎ工程Pr2を示す模式図である。図3は、ガラス基板表面処理装置1の概略上面図である。図4は、ガラス基板表面処理工程Pr1を示す模式図である。
図2は、ガラス基板表面処理工程Pr1及びすすぎ工程Pr2を示す模式図である。図3は、ガラス基板表面処理装置1の概略上面図である。図4は、ガラス基板表面処理工程Pr1を示す模式図である。
本実施形態のガラス基板製造方法では、上記の問題に鑑み、第1洗浄工程と第2洗浄工程との間において、図2に示すように、ガラス基板100の一方の面である第1面100aを処理(具体的には、粗面化)できるガラス基板表面処理工程Pr1と、すすぎ工程Pr2とを行っている。
以下、ガラス基板表面処理工程Pr1においてガラス基板100の表面を処理するために用いられるガラス基板表面処理装置1の構成、及び、ガラス基板表面処理工程Pr1及びすすぎ工程Pr2の概要を説明する。
ガラス基板表面処理装置1は、ガラス基板100(例えば、ガラス基板100の板厚は、0.7mm以下である)の表面を粗面化する装置である。ガラス基板表面処理装置1は、ガラス基板を水平にねかせた状態で搬送方向(具体的には、図2−図4の矢印A1に示す方向)に搬送させながら表面を粗面化する。ここでは、ガラス基板表面処理装置1は、ガラス基板100の一方の面である第1面100a(図2及び図4を参照)を粗面化することによって、第1面100aを所定の表面粗さにしている。ここで、第1面100aとは、フラットパネルディスプレイの製造過程において、薄膜であるTFT素子が形成されない面である。
ガラス基板表面処理装置1は、図2〜図4に示すように、主として、第1貯留容器11と、複数の回転ローラ12と、第2貯留容器13と、接触部材14と、配管15と、循環ポンプ16とを有する。以下、これらについて説明する。
第1貯留容器11は、ガラス基板100の表面を処理するための処理流体としてのエッチャントMS(例えば、フッ素系溶液(フッ酸、バッファードフッ酸、フッ化アンモニウム溶液、フッ化ナトリウム溶液とリン酸との混液等)やアルカリ溶液)を貯留する。第1貯留容器11は、上部が開口された略直方体形状の容器である。第1貯留容器11には、エッチャントMSが容器いっぱいになるように貯留されている。
回転ローラ12は、エッチャントMSに接触することでエッチャントMSを吸収し、図示しない駆動モータによって駆動回転される回転体として機能する。回転ローラ12が駆動モータによって回転することで、回転ローラ12の上部に接触するガラス基板100は、次の工程であるすすぎ工程Pr2に向かう方向(すなわち、搬送方向)に搬送される。すなわち、回転ローラ12は、ガラス基板100を搬送する搬送ローラとしての機能も有する。回転ローラ12は、ガラス基板100の搬送方向に沿って、所定の間隔をもって複数配置される。複数の回転ローラ12は、全て同方向に回転する。
回転ローラ12は、第1貯留容器11に貯留されたエッチャントMSに一部(具体的には、下部)が浸漬した状態で固定されている。回転ローラ12のエッチャントMSに浸漬している部分の垂直方向の長さは、5−10mmである。
回転ローラ12は、芯部材12aと、芯部材12aを覆うローラ部材12bとを有する。
芯部材12aは、円柱状の部材であり、塩化ビニル系の素材から構成される。芯部材12aは、その直径が15−20mmである。
ローラ部材12bは、外径が芯部材12aよりも大きく中心部が開口された円筒状の部材であり、液体を吸収しやすいスポンジから構成される。ローラ部材12bは、その内面が芯部材12aの外面に当接する。ローラ部材12bは、直径が50mmである。
ここでは、回転ローラ12(ローラ部材12b)は、エッチャントMSに浸漬することによってエッチャントMSを吸収する。そして、エッチャントMSを吸収して保持する回転ローラ12(ローラ部材12b)に接触するガラス基板100の第1面100aが粗面化される。
第2貯留容器13は、第1貯留容器11から外部に漏れるエッチャントMSを貯留するための容器であり、第1貯留容器11の下方に配置される。第2貯留容器13は上部が開口された略直方体形状の容器であり、第1貯留容器11よりも外形が大きい。
接触部材14は、回転ローラ12に押し付けられて回転ローラ12が保持するエッチャントMSの量を調整する機能を有する。接触部材14は、塩化ビニル系の素材から構成される。接触部材14は、円柱状の形状を有する丸棒である。なお、接触部材14の形状は、丸棒に限られるものではない。
接触部材14は、回転ローラ12の回転に追従して回転する。よって、回転ローラ12とは逆方向に回転する。ここでは、別途接触部材14を回転させるモータ等を用いなくてもすむので、コストを抑制できる。
接触部材14は、回転ローラ12に対する上下位置や左右位置が調整可能なように、支持部材17によって支持されている。すなわち、接触部材14は、回転ローラ12への接触位置が調整可能である。これにより、接触部材14の回転ローラ12への接触圧力を調整できる。
配管15は、第2貯留容器13に貯留されるエッチャントMSを第1貯留容器11に供給するための配管である。
循環ポンプ16は、配管15に配置される。循環ポンプ16が図示しない駆動モータによって駆動されることで、第2貯留容器13に貯留されるエッチャントMSは、配管15を介して第1貯留容器11に供給される。
(3)ガラス基板表面処理工程Pr1及びすすぎ工程Pr2の概要
以下、ガラス基板表面処理装置1によって行われるガラス基板表面処理工程Pr1と、ガラス基板表面処理工程Pr1の後に行われるすすぎ工程Pr2とを説明する。
以下、ガラス基板表面処理装置1によって行われるガラス基板表面処理工程Pr1と、ガラス基板表面処理工程Pr1の後に行われるすすぎ工程Pr2とを説明する。
(3−1)ガラス基板表面処理工程Pr1
まず、搬送ローラ21の回転によって水平状態で所定の方向(搬送方向)に搬送されながら第1洗浄工程が行われたガラス基板100は、その状態を維持したまま、ガラス基板表面処理装置1に入る。そして、ガラス基板表面処理装置1によってガラス基板表面処理工程Pr1が行われる。
まず、搬送ローラ21の回転によって水平状態で所定の方向(搬送方向)に搬送されながら第1洗浄工程が行われたガラス基板100は、その状態を維持したまま、ガラス基板表面処理装置1に入る。そして、ガラス基板表面処理装置1によってガラス基板表面処理工程Pr1が行われる。
具体的にガラス基板表面処理工程Pr1において行われるガラス基板100の粗面化処理について簡単に説明すると、まず、回転ローラ12(ローラ部材12b)は、エッチャントMSに浸漬していることによって、エッチャントMSを吸収する。そして、ガラス基板100は、エッチャントMSを吸収している回転ローラ12(ローラ部材12b)の上部に、表面が粗面化される第1面100aが接触されてすすぎ工程Pr2の工程に向かう方向(搬送方向)へと搬送されていく。このとき、回転ローラ12(ローラ部材12b)はエッチャントMSを吸収しているので、回転ローラ12(ローラ部材12b)に接触するガラス基板100の第1面100aには、回転ローラ12(ローラ部材12b)を介してエッチャントMSが付着する。
ここで、ガラス基板表面処理工程Pr1では、上述したが、図4に示すように、回転ローラ12に接触部材14が押し付けられている。
よって、この工程では、回転ローラ12(ローラ部材12b)が保持するエッチャントMSの量を、接触部材14が回転ローラ12に押し付けられて絞ることで調整している。これは、接触部材14が回転ローラ12に対して上下位置及び左右位置が調整可能なことによって実行される。具体的には、回転ローラ12(ローラ部材12b)が保持するエッチャントMSの量をより絞りたいときは、接触部材14の回転ローラ12への押し付け量(接触圧力)を大きくし(すなわち、回転ローラ12に対する左右位置を回転ローラ12側に移動させる)、より絞りたくないときは、接触部材14の回転ローラ12への押し付け量(接触圧力)を小さくする(すなわち、回転ローラ12に対する左右位置を回転ローラ12から離反する側に移動させる)。
これにより、ガラス基板100の、表面が粗面化される第1面100aへのエッチャントMSの付着量を調整できる。よって、ガラス基板100の一方の面(すなわち、粗面化したい第1面100a)を好適な表面粗さにできる。ここで、粗面化したい面の好適な表面粗さとは、フラットパネルディスプレイの製造過程において剥離帯電を抑制できる表面粗さであり、且つ、ガラス基板100の強度低下を抑制できる表面粗さである。粗面化したい面の好適な表面粗さとは、例えば、算術平均粗さRa(JIS B0601−2001)でいうと、0.3nm以上1.0nm以下である。
ここで、フラットパネルディスプレイの製造過程においてはガラス基板100のいずれかの面にTFT素子が形成されるため、TFT素子が形成される面は極力平坦度を維持できることが好ましい。
また、一般に、図5に示すように、回転ローラによるガラス基板の搬送時、ガラス基板が最後に接触する回転ローラによって、ガラス基板の搬送方向の上流側の端部には、エッチャントが付着しやすい。これは、ガラス基板が最後に接触する回転ローラの回転によって、エッチャントがはねて、ガラス基板の表面に付着しやすいからと考えられる。
一方、本実施形態では、接触部材14によって回転ローラ12(ローラ部材12b)が保持するエッチャントMSの量を調整できる。
よって、図6に示すように、回転ローラ12(ローラ部材12b)が吸収したエッチャントMSが、ガラス基板100の、表面が粗面化処理されない他方の面である第2面100b(すなわち、ガラス基板100の搬送状態における上面)に乗り上げて付着することを抑制できる。
また、図5に示すような、エッチャントMSがはねてガラス基板100の第2面100bに付着することも抑制できる。
これにより、ガラス基板100の第2面(具体的には、フラットパネルディスプレイの製造過程において、TFT素子が形成される面)の平坦度を維持できる。つまり、第2面100bの表面粗さ(例えば、算術平均粗さRa(JIS B0601−2001))を、平坦度が維持される0.2nm以下にできる。
ガラス基板表面処理工程Pr1においては、以上のようにして、ガラス基板100の一方の面(第1面100a)の粗面化処理を行いながら、他方の面(第2面100b)に関しては、粗面化処理が行われないようにすることで平坦度を維持できる。すなわち、ガラス基板100の両面を好適な表面粗さにすることができる。
(3−2)すすぎ工程Pr2
ガラス基板表面処理工程Pr1が行われた後は、ガラス基板100についたエッチャントMSをすすぐためのすすぎ工程Pr2が行われる。すすぎ工程Pr2では、純水等の析出物の発生しない液体をリンス液として用いてガラス基板100のすすぎを行う。
ガラス基板表面処理工程Pr1が行われた後は、ガラス基板100についたエッチャントMSをすすぐためのすすぎ工程Pr2が行われる。すすぎ工程Pr2では、純水等の析出物の発生しない液体をリンス液として用いてガラス基板100のすすぎを行う。
すすぎ工程Pr2においても、第1洗浄工程及びガラス基板表面処理工程Pr1と同様に、ガラス基板100は、水平状態で搬送ローラ22によって所定方向(搬送方向)に搬送されていく。
すすぎ工程Pr2では、シャワーノズル23,24,25,26によって、ガラス基板表面処理工程Pr1を終えたガラス基板100の両面に、純水が噴きつけられる。これにより、エッチャントMSのすすぎが行われる。
ここでは、純水を噴射するためのシャワーノズル23,24の先端部は、シャワーノズル23,24を上下方向に貫通する垂直な面であり且つ矢印A1の方向に対して直交する面に対して、矢印A1側に向くように配置されている。すなわち、シャワーノズル23,24の先端部は、ガラス基板表面処理装置1と逆側に向くように配置されている。これにより、純水が、第1貯留容器11や第2貯留容器13に入るのを抑制している。
以上に説明したように、ガラス基板100は、ガラス基板表面処理工程Pr1やすすぎ工程Pr2を含みながら、製造されている。
(4)本発明の特徴
(4−1)
本実施形態では、液晶等のフラットパネルディスプレイ(電子デバイス)用のガラス基板100の搬送方向に沿って複数の回転ローラ12(搬送ローラに相当)を配置している。また、回転ローラ12の一部はエッチャントMSに浸漬している。また、回転ローラ12の駆動とともにガラス基板100が搬送される際に、回転ローラ12に吸収されたエッチャントMSがガラス基板100の一方の面である第1面100aに付着することによって第1面100aを粗面化している。
(4−1)
本実施形態では、液晶等のフラットパネルディスプレイ(電子デバイス)用のガラス基板100の搬送方向に沿って複数の回転ローラ12(搬送ローラに相当)を配置している。また、回転ローラ12の一部はエッチャントMSに浸漬している。また、回転ローラ12の駆動とともにガラス基板100が搬送される際に、回転ローラ12に吸収されたエッチャントMSがガラス基板100の一方の面である第1面100aに付着することによって第1面100aを粗面化している。
そして、電子デバイスの製造過程において薄膜(TFT素子)が形成されるガラス基板100の他方の面である第2面100bに、エッチャントMSが付着することが抑制されるように、回転ローラ12に保持されるエッチャント量を調整する。
ここでは、回転ローラ12に保持されるエッチャントMSの量を調整できることにより、第2面100b(処理を行わずに保護したい面)に、エッチャントMSが付着することを抑制できる。また、回転ローラ12に保持されるエッチャントMSの量を調整できることにより、第1面100a(粗面化したい面)を所定の表面粗さにできる。
また、従来のコーティングを行う場合に比べて、工数を低減できる。
また、従来のプラズマドライエッチングによる枚葉処理を行う場合と比較すると、コストも抑制できる。
(4−2)
一般に、回転ローラ12によるガラス基板100の搬送時、ガラス基板100が最後に接触する回転ローラ12によって、ガラス基板100の搬送方向の上流側の端部には、エッチャントMSが付着しやすい。
一般に、回転ローラ12によるガラス基板100の搬送時、ガラス基板100が最後に接触する回転ローラ12によって、ガラス基板100の搬送方向の上流側の端部には、エッチャントMSが付着しやすい。
一方、本実施形態では、回転ローラ12に保持されるエッチャントMSの量を調整できる。よって、ガラス基板100が最後に接触する回転ローラ12によって搬送方向の上流側の第2面100bにエッチャントMSが付着することを抑制できる。
(4−3)
本実施形態では、回転ローラ12に接触した接触部材14の接触位置を調整する。ここでは、接触部材14が接触位置を調整されることによって、接触部材14の回転ローラ12への接触圧力が調整される。これにより、回転ローラ12が保持するエッチャント量を絞ることができる。すなわち、回転ローラ12が保持するエッチャント量を調整できる。
本実施形態では、回転ローラ12に接触した接触部材14の接触位置を調整する。ここでは、接触部材14が接触位置を調整されることによって、接触部材14の回転ローラ12への接触圧力が調整される。これにより、回転ローラ12が保持するエッチャント量を絞ることができる。すなわち、回転ローラ12が保持するエッチャント量を調整できる。
(4−4)
一般に、回転ローラによって搬送されるガラス基板の搬送速度が速ければ速いほどエッチャントが回転ローラの回転によってガラス基板の第2面に飛散しやすい。
一般に、回転ローラによって搬送されるガラス基板の搬送速度が速ければ速いほどエッチャントが回転ローラの回転によってガラス基板の第2面に飛散しやすい。
一方、本実施形態では、接触部材14によって回転ローラ12が保持するエッチャントMSの量を調整できるので、回転ローラ12によって搬送されるガラス基板100の搬送速度が比較的速くても、このような問題を抑制できる。
(4−5)
本実施形態では、回転ローラ12は、ガラス基板100を搬送するための搬送ローラとしての機能を有する。
本実施形態では、回転ローラ12は、ガラス基板100を搬送するための搬送ローラとしての機能を有する。
これにより、別途ガラス基板100を搬送するための搬送手段を設けなくてもよいので、スペースやコストを抑制できる。また、簡易な構成でガラス基板100の一方の面の処理を行うことができる。また、別途の搬送工程を必要としないので、製造工程数を少なくできる。
(4−6)
言い換えれば、本発明に係るガラス基板製造方法は、ガラス基板100を製造するためのガラス基板製造方法を前提とする。ガラス基板製造方法は、ガラス基板表面処理工程Pr1を備える。ガラス基板表面処理工程Pr1では、回転ローラ12に、搬送されるガラス基板100の一方の面が接触することによって、ガラス基板100の一方の面である第1面100aが処理される。回転ローラ12は、ガラス基板100の表面を処理するための処理流体(例えば、エッチャント)に接触することで処理流体を吸収する。ガラス基板表面処理工程Pr1では、回転ローラ12に接触する接触部材14が、回転ローラ12が保持する処理流体の量を調整する。これにより、回転ローラ12に接触するガラス基板100の第1面100aへの処理流体の付着量を調整できる。
言い換えれば、本発明に係るガラス基板製造方法は、ガラス基板100を製造するためのガラス基板製造方法を前提とする。ガラス基板製造方法は、ガラス基板表面処理工程Pr1を備える。ガラス基板表面処理工程Pr1では、回転ローラ12に、搬送されるガラス基板100の一方の面が接触することによって、ガラス基板100の一方の面である第1面100aが処理される。回転ローラ12は、ガラス基板100の表面を処理するための処理流体(例えば、エッチャント)に接触することで処理流体を吸収する。ガラス基板表面処理工程Pr1では、回転ローラ12に接触する接触部材14が、回転ローラ12が保持する処理流体の量を調整する。これにより、回転ローラ12に接触するガラス基板100の第1面100aへの処理流体の付着量を調整できる。
本発明では、さらに、ガラス基板表面処理工程Pr1の後のガラス基板の第1面100aと他方の面である第2面100bとは、表面粗さが異なる。ここでは、回転ローラ12に接触するガラス基板100の第1面100aへの処理流体の付着量を調整できることにより、回転ローラ12に接触するガラス基板100の第1面100aを所定の表面粗さになるように処理できる。また、回転ローラ12に接触するガラス基板の第1面100aへの処理流体の付着量を調整できることにより、ガラス基板の第2面100bに関しては、処理を行わないようにすることができる。すなわち、回転ローラ12に接触するガラス基板100の一方の面(第1面100a)を所定の表面粗さになるように粗面化しながら、且つ、ガラス基板100の他方の面(第2面100b)の表面粗さ(平坦度)を維持できる。
本発明では、さらに、ガラス基板表面処理工程Pr1の後のガラス基板100の第1面100a面の表面粗さ(例えば、算術平均粗さRa(JIS B0601−2001))は、0.3nm以上1.0nm以下であり、第2面100bの表面粗さ(例えば、Ra)は、0.2nm以下である。ここでは、ガラス基板100の第1面100aの表面粗さ(例えば、Ra)を0.3nm以上にすることにより、例えば、液晶等のフラットパネルディスプレイの製造過程において剥離帯電を抑制できる。また、ガラス基板の一方の面の表面粗さ(例えば、Ra)を1.0nm以下にすることにより、ガラス基板の強度低下を抑制できる。また、ガラス基板の他方の面の表面粗さ(例えば、Ra)については、平坦度が保たれた0.2nm以下に維持できる。
本発明では、さらに、接触部材14が回転ローラ12に押し付けられることにより、回転ローラ12が保持する処理流体の量を調整する。これにより、回転ローラ12が保持する処理流体の量を絞ることができる。よって、ガラス基板100の第1面100aへの処理流体の付着量を調整できる。また、これにより、ガラス基板100の第2面100bへ処理流体が付着することを抑制できる。
本発明では、さらに、接触部材14は、回転ローラ12に対する上下位置及び/又は左右位置が調整可能である。ここでは、接触部材14の回転ローラ12に対する押し付け量を調整できるので、回転ローラ12が保持するエッチャントMSの量の絞り量をより細かく調整できる。よって、ガラス基板100の一方の面へのエッチャントMSの付着量をより細かく調整できる。
(5)本発明の変形例
以上、本発明の実施形態について図面に基づいて説明したが、具体的な構成は、上記の実施形態に限られるものではなく、発明の要旨を逸脱しない範囲で変更可能である。
以上、本発明の実施形態について図面に基づいて説明したが、具体的な構成は、上記の実施形態に限られるものではなく、発明の要旨を逸脱しない範囲で変更可能である。
(5−1)変形例1A
上記実施形態では、第1洗浄工程と第2洗浄工程との間に、ガラス基板表面処理工程Pr1を行うと説明したが、これに限られるものではない。
上記実施形態では、第1洗浄工程と第2洗浄工程との間に、ガラス基板表面処理工程Pr1を行うと説明したが、これに限られるものではない。
例えば、ガラス基板表面処理工程Pr1は、図1に示すステップS2の切断後に行われてもよいし、ステップS3の面取り後に行われてもよい。
この場合であっても、上述と同様の効果を奏する。
(5−2)変形例1B
回転ローラ12の速度を調整することによって(駆動モータの回転数を調整することによって)、ガラス基板100が搬送される搬送速度を調整できるようにしてもよい。
回転ローラ12の速度を調整することによって(駆動モータの回転数を調整することによって)、ガラス基板100が搬送される搬送速度を調整できるようにしてもよい。
これにより、ガラス基板100の第1面100aへのエッチャントMSの付着量をより調整できる。
(5−3)変形例1C
第1貯留容器11には、第1貯留容器11に貯留されるエッチャントMSの温度を上げるためのヒータが設けられていてもよい。
第1貯留容器11には、第1貯留容器11に貯留されるエッチャントMSの温度を上げるためのヒータが設けられていてもよい。
この場合、エッチャントMSの温度は、配管材料や、蒸気(ガス)を排気する排気設備に応じて変更されてもよい。例えば、エッチャントMSの温度は、配管材料が高温に対応していない場合や、蒸気(ガス)を排気する排気設備を有していない場合には、40℃までに調整されることが好ましい。これにより、エッチャントMSをよりガラス基板100の一方の面に付着させることができる。
また、ガラス基板表面処理工程Pr1の前に、ガラス基板100をヒータ等で予め昇温しておいてもよい。この場合も、エッチャントMSをよりガラス基板100の第1面100aに付着させることができる。
(5−4)変形例1D
配管15には、ガラスのエッチングに伴うスラッジ等を除去するためのフィルタを設けてもよい。
配管15には、ガラスのエッチングに伴うスラッジ等を除去するためのフィルタを設けてもよい。
これにより、より清浄されたエッチャントMSを第1貯留容器11に供給することができる。
(5−5)変形例1E
上記実施形態では、液晶等のフラットパネルディスプレイに用いられるガラス基板100に限定して説明したが、これに限られるものではなく、カバーガラス、太陽電池等に用いられるガラス基板にも適用できる。
上記実施形態では、液晶等のフラットパネルディスプレイに用いられるガラス基板100に限定して説明したが、これに限られるものではなく、カバーガラス、太陽電池等に用いられるガラス基板にも適用できる。
(5−6)変形例1F
上記実施形態では、接触部材14は、回転ローラ12の回転に追従して回転すると説明したが、これに限られるものではなく、駆動しない駆動モータによって回転する場合があってもよい。
上記実施形態では、接触部材14は、回転ローラ12の回転に追従して回転すると説明したが、これに限られるものではなく、駆動しない駆動モータによって回転する場合があってもよい。
この場合、駆動モータによって接触部材14の回転の有無や回転数を調整できるので、よりきめ細かく回転ローラ12が保持するエッチャントMSの量を調整できる。
本発明では、ガラス基板、特に、液晶ディスプレイに用いられるガラス基板に種々適用可能である。
1 ガラス基板表面処理装置
12 回転ローラ(搬送ローラ)
14 接触部材
100 ガラス基板
MS エッチャント
12 回転ローラ(搬送ローラ)
14 接触部材
100 ガラス基板
MS エッチャント
Claims (3)
- 電子デバイス用のガラス基板の搬送方向に沿って複数の搬送ローラを配置し、
前記搬送ローラの一部はエッチャントに浸漬し、
前記搬送ローラの駆動とともに前記ガラス基板が搬送される際に、前記搬送ローラに吸収されたエッチャントが前記ガラス基板の一方の面である第1面に付着することによって前記第1面を粗面化するガラス基板の製造方法において、
前記電子デバイスの製造過程において薄膜が形成される前記ガラス基板の他方の面である第2面に、前記エッチャントが付着することが抑制されるように、前記搬送ローラに保持されるエッチャント量を調整する、
ガラス基板の製造方法。 - 前記エッチャント量の調整は、前記ガラス基板が最後に接触する搬送ローラによって前記搬送方向の上流側の前記第2面に前記エッチャントが付着することが抑制されるように、行われる、
請求項1に記載のガラス基板の製造方法。 - 前記エッチャント量の調整は、前記搬送ローラに接触した接触部材の接触位置を調整することによって行われる、
請求項1又は2に記載のガラス基板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010294216A JP2012140292A (ja) | 2010-12-28 | 2010-12-28 | ガラス基板製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010294216A JP2012140292A (ja) | 2010-12-28 | 2010-12-28 | ガラス基板製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012140292A true JP2012140292A (ja) | 2012-07-26 |
Family
ID=46676999
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010294216A Pending JP2012140292A (ja) | 2010-12-28 | 2010-12-28 | ガラス基板製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012140292A (ja) |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014009102A (ja) * | 2012-06-27 | 2014-01-20 | Avanstrate Inc | ディスプレイ用ガラス基板の製造方法、および、ディスプレイ用ガラス基板の製造装置 |
| KR20140038172A (ko) * | 2012-09-20 | 2014-03-28 | 삼성디스플레이 주식회사 | 기판 세정 장치 |
| WO2015012307A1 (ja) * | 2013-07-24 | 2015-01-29 | AvanStrate株式会社 | ガラス基板の製造方法、ガラス基板、および、ディスプレイ用パネル |
| JP2017066004A (ja) * | 2015-09-30 | 2017-04-06 | AvanStrate株式会社 | ディスプレイ用ガラス基板の製造方法、ディスプレイ用ガラス基板製造装置 |
| JP2017066003A (ja) * | 2015-09-30 | 2017-04-06 | AvanStrate株式会社 | ディスプレイ用ガラス基板の製造方法、ディスプレイ用ガラス基板製造装置 |
| JP2017066001A (ja) * | 2015-09-30 | 2017-04-06 | AvanStrate株式会社 | ディスプレイ用ガラス基板の製造方法、ディスプレイ用ガラス基板製造装置 |
| JP2017071516A (ja) * | 2015-10-05 | 2017-04-13 | AvanStrate株式会社 | ガラス基板の製造方法 |
| KR20200102410A (ko) * | 2017-12-22 | 2020-08-31 | 니폰 덴키 가라스 가부시키가이샤 | 유리판의 제조 방법 |
-
2010
- 2010-12-28 JP JP2010294216A patent/JP2012140292A/ja active Pending
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014009102A (ja) * | 2012-06-27 | 2014-01-20 | Avanstrate Inc | ディスプレイ用ガラス基板の製造方法、および、ディスプレイ用ガラス基板の製造装置 |
| KR20140038172A (ko) * | 2012-09-20 | 2014-03-28 | 삼성디스플레이 주식회사 | 기판 세정 장치 |
| JP2014061512A (ja) * | 2012-09-20 | 2014-04-10 | Samsung Display Co Ltd | 基板洗浄装置 |
| KR101982206B1 (ko) * | 2012-09-20 | 2019-05-27 | 삼성디스플레이 주식회사 | 기판 세정 장치 |
| KR101932329B1 (ko) | 2013-07-24 | 2018-12-24 | 아반스트레이트 가부시키가이샤 | 유리 기판의 제조 방법, 유리 기판 및 디스플레이용 패널 |
| JPWO2015012307A1 (ja) * | 2013-07-24 | 2017-03-02 | AvanStrate株式会社 | ガラス基板の製造方法、ガラス基板、および、ディスプレイ用パネル |
| US10261371B2 (en) | 2013-07-24 | 2019-04-16 | Avanstrate Inc. | Method for manufacturing glass substrate, glass substrate, and panel for display |
| WO2015012307A1 (ja) * | 2013-07-24 | 2015-01-29 | AvanStrate株式会社 | ガラス基板の製造方法、ガラス基板、および、ディスプレイ用パネル |
| JP2017066004A (ja) * | 2015-09-30 | 2017-04-06 | AvanStrate株式会社 | ディスプレイ用ガラス基板の製造方法、ディスプレイ用ガラス基板製造装置 |
| JP2017066003A (ja) * | 2015-09-30 | 2017-04-06 | AvanStrate株式会社 | ディスプレイ用ガラス基板の製造方法、ディスプレイ用ガラス基板製造装置 |
| JP2017066001A (ja) * | 2015-09-30 | 2017-04-06 | AvanStrate株式会社 | ディスプレイ用ガラス基板の製造方法、ディスプレイ用ガラス基板製造装置 |
| JP2017071516A (ja) * | 2015-10-05 | 2017-04-13 | AvanStrate株式会社 | ガラス基板の製造方法 |
| KR20200102410A (ko) * | 2017-12-22 | 2020-08-31 | 니폰 덴키 가라스 가부시키가이샤 | 유리판의 제조 방법 |
| KR102609763B1 (ko) | 2017-12-22 | 2023-12-05 | 니폰 덴키 가라스 가부시키가이샤 | 유리판의 제조 방법 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101062838B (zh) | 研磨玻璃基板的制造方法 | |
| KR101184880B1 (ko) | 종형 열처리 장치의 석영 부재에 부착된 금속 오염 물질의 제거 방법 및 시스템 | |
| TW202044396A (zh) | 半導體矽晶圓之清洗處理裝置及清洗方法 | |
| TW201724125A (zh) | 玻璃基板及玻璃板捆包體 | |
| CN105983546A (zh) | 晶圆清洗方法 | |
| KR101543832B1 (ko) | 글래스 기판 및 글래스 기판의 제조 방법 | |
| JP6585984B2 (ja) | ディスプレイ用ガラス基板の製造方法、ディスプレイ用ガラス基板製造装置 | |
| CN105492404B (zh) | 玻璃基板的制造方法、玻璃基板、及显示器用面板 | |
| JP2003020255A (ja) | ガラス基板の化学加工方法 | |
| JP5902050B2 (ja) | ディスプレイ用ガラス基板の製造方法、および、ディスプレイ用ガラス基板の製造装置 | |
| JP6640516B2 (ja) | ディスプレイ用ガラス基板の製造方法、ディスプレイ用ガラス基板製造装置 | |
| JP6870617B2 (ja) | ディスプレイ用ガラス基板およびその製造方法 | |
| JP2017066004A (ja) | ディスプレイ用ガラス基板の製造方法、ディスプレイ用ガラス基板製造装置 | |
| JP2017066001A (ja) | ディスプレイ用ガラス基板の製造方法、ディスプレイ用ガラス基板製造装置 | |
| KR102166837B1 (ko) | 디스플레이용 유리 기판의 제조 방법, 및, 디스플레이용 유리 기판의 제조 장치 | |
| JPH09227170A (ja) | ガラス基板の洗浄方法 | |
| WO2016200853A1 (en) | Method of removing metallic deposits from glass | |
| JPH11283951A (ja) | 半導体ウエーハ等用洗浄装置 | |
| JP2017071516A (ja) | ガラス基板の製造方法 | |
| CN106795042B (zh) | 玻璃基板的制造方法 | |
| TW202005931A (zh) | 玻璃板的製造方法以及玻璃板的洗淨裝置 | |
| JP6766147B2 (ja) | ガラス基板の研磨方法および研磨装置 | |
| TWI452622B (zh) | Substrate cleaning device | |
| JP4650791B2 (ja) | ディスプレイ用ガラス基板の処理方法 | |
| KR20090061399A (ko) | Tft-lcd 글라스 에칭방법 |