JP2012148565A - 繊維強化積層体で使用される補強シート、繊維強化積層体及びウィンドタービンブレード、並びに繊維強化積層体を製造する方法 - Google Patents
繊維強化積層体で使用される補強シート、繊維強化積層体及びウィンドタービンブレード、並びに繊維強化積層体を製造する方法 Download PDFInfo
- Publication number
- JP2012148565A JP2012148565A JP2012008138A JP2012008138A JP2012148565A JP 2012148565 A JP2012148565 A JP 2012148565A JP 2012008138 A JP2012008138 A JP 2012008138A JP 2012008138 A JP2012008138 A JP 2012008138A JP 2012148565 A JP2012148565 A JP 2012148565A
- Authority
- JP
- Japan
- Prior art keywords
- reinforcing
- reinforcing sheet
- fiber
- laminate
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F03—MACHINES OR ENGINES FOR LIQUIDS; WIND, SPRING, OR WEIGHT MOTORS; PRODUCING MECHANICAL POWER OR A REACTIVE PROPULSIVE THRUST, NOT OTHERWISE PROVIDED FOR
- F03D—WIND MOTORS
- F03D1/00—Wind motors with rotation axis substantially parallel to the air flow entering the rotor
- F03D1/06—Rotors
- F03D1/0608—Rotors characterised by their aerodynamic shape
- F03D1/0633—Rotors characterised by their aerodynamic shape of the blades
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/54—Component parts, details or accessories; Auxiliary operations, e.g. feeding or storage of prepregs or SMC after impregnation or during ageing
- B29C70/545—Perforating, cutting or machining during or after moulding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/02—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising combinations of reinforcements, e.g. non-specified reinforcements, fibrous reinforcing inserts and fillers, e.g. particulate fillers, incorporated in matrix material, forming one or more layers and with or without non-reinforced or non-filled layers
- B29C70/021—Combinations of fibrous reinforcement and non-fibrous material
- B29C70/023—Combinations of fibrous reinforcement and non-fibrous material with reinforcing inserts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/26—Non-fibrous reinforcements only
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D99/00—Subject matter not provided for in other groups of this subclass
- B29D99/0025—Producing blades or the like, e.g. blades for turbines, propellers, or wings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/02—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by structural features of a fibrous or filamentary layer
- B32B5/06—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by structural features of a fibrous or filamentary layer characterised by a fibrous or filamentary layer mechanically connected, e.g. by needling to another layer, e.g. of fibres, of paper
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05B—INDEXING SCHEME RELATING TO WIND, SPRING, WEIGHT, INERTIA OR LIKE MOTORS, TO MACHINES OR ENGINES FOR LIQUIDS COVERED BY SUBCLASSES F03B, F03D AND F03G
- F05B2230/00—Manufacture
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E10/00—Energy generation through renewable energy sources
- Y02E10/70—Wind energy
- Y02E10/72—Wind turbines with rotation axis in wind direction
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T156/00—Adhesive bonding and miscellaneous chemical manufacture
- Y10T156/10—Methods of surface bonding and/or assembly therefor
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24802—Discontinuous or differential coating, impregnation or bond [e.g., artwork, printing, retouched photograph, etc.]
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Composite Materials (AREA)
- Life Sciences & Earth Sciences (AREA)
- Fluid Mechanics (AREA)
- Physics & Mathematics (AREA)
- Sustainable Development (AREA)
- Sustainable Energy (AREA)
- Combustion & Propulsion (AREA)
- General Engineering & Computer Science (AREA)
- Wind Motors (AREA)
- Moulding By Coating Moulds (AREA)
- Laminated Bodies (AREA)
Abstract
【課題】繊維強化積層体で使用される補強シート、繊維強化積層体及びウィンドタービンブレード並びに繊維強化積層体を製造する方法を改良する。
【解決手段】本発明は、繊維強化積層体で使用される補強シートに関し、補強シートが、繊維材料からなる補強シート基層23の表面に連結される強化ストリップ25を備えるようにした。さらに本発明は、このような補強シートを備える繊維強化積層体及びウィンドタービンブレード並びに繊維強化積層体を製造する方法に関する。
【選択図】図6
【解決手段】本発明は、繊維強化積層体で使用される補強シートに関し、補強シートが、繊維材料からなる補強シート基層23の表面に連結される強化ストリップ25を備えるようにした。さらに本発明は、このような補強シートを備える繊維強化積層体及びウィンドタービンブレード並びに繊維強化積層体を製造する方法に関する。
【選択図】図6
Description
本発明は、繊維強化積層体で使用される補強シート、このような補強シートを備える繊維強化積層体及びウィンドタービンブレード、並びに繊維強化積層体を製造する方法に関する。
ウィンドタービンブレードあるいは風車の羽根は、ブレード全体を成形可能なクローズドモールド型注型技術等の技術を用いて製造可能である。例えばガラス繊維マットを、適当に形成された型内でコンポーネント層を形成するために使用することができ、マットの層は、繊維強化ポリマー又はガラス強化プラスチック(一般には単に「ファイバグラス」という)を提供するために、樹脂で結合され、型内で硬化される。このような方法は、欧州特許出願公開第1310351号明細書に記載されている。
このようなクローズドモールド型注型技術により提供されるコンポーネント層は、樹脂を繊維マット又は層に含浸させることによって結合される、ガラス繊維マット又は層等の強化マットの数十から数百の層からなっている場合がある。別の方法では、繊維強化積層体構造は、注型品の強度及び剛さあるいは剛性を高めるために、コンポーネント層として使用される場合がある。
繊維強化コンポーネント層の構造的な特性は、通常、積層体構造の各層内の繊維の量、種類及び配向により調節される。典型的には、コンポーネント層の剛さ及び強度は、繊維長手方向に発生する負荷次第である。それゆえ、従来の設計の繊維強化コンポーネント層は、完成したコンポーネント層の繊維が、完成したコンポーネントにおいて、型内に配置されたときと同じ配向を有するであろうことを前提としている。しかしながら、場合によっては、繊維層内のしわ、折り目又はひだが製造プロセス中に形成されてしまうことがある。このような場合、しわ、折り目又はひだ内の繊維は、もはや、所望の配向を有しておらず、繊維強化コンポーネント層の深刻な過負荷が結果的に生じる場合がある。
しわ、折り目又はひだは、多数の理由から形成される。硬化中の繊維強化コンポーネント層の熱膨張は、型の熱膨張を上回ることがある。この場合、繊維強化コンポーネント層は、マトリックス材料、典型的には熱可塑性材料又は熱硬化性材料が繊維を所望の配向に維持するために十分に硬化する前に、圧縮負荷を受ける可能性がある。繊維強化コンポーネント層下の平らでない構造、又は繊維強化コンポーネント層が形成される表面の起伏は、しわ、折り目又はひだの発生を促進する場合がある。
繊維強化コンポーネント層中のしわを防止する試みは、典型的には、単数又は複数の公知技術の組み合わせからなる。例えば、繊維強化コンポーネント層の厚さは、発熱を最小化するために、所定の限度以下に維持される。型、及び繊維強化コンポーネント層が形成される他の表面は、高品質に維持されなければならない。硬化は、熱膨張における差を最小化するために、注意深く制御された温度勾配で実施されなければならない。しかしながら、これらの追加の努力は、製造の総コストを増加する。
繊維層内のしわを回避する別の方法は、繊維層間に補強シートを埋設することにある。補強シートは、繊維材料より剛さの高い材料から選択される。補強シートは、層間、例えばファイバグラスマットの層間に配置されると、繊維マットが補強シートによって程度の差こそあれフラットに維持されるため、補強シートは、しわ、折り目又はひだが繊維マット層内に形成されることを防止する。
慣用の補強シートは、樹脂材料の予め硬化された固体シート、又は穿孔されたシート、メッシュ状のシート若しくはその他の樹脂透過性のシート、例えば木材又は金属からなる箔あるいはフォイルである。
米国特許第2005/0048260号明細書には、金属箔及び複数の繊維プライを備える積層コンポジット体を製造する方法が開示されている。この方法は、金属箔シートを穿孔するステップ、穿孔された金属箔シートを複数の繊維プライ内に向かい合うように所定の順序及び配向で積み重ねるステップ、及び積み重ねたシート及びプライに樹脂を注入して樹脂を金属箔の穿孔部を通して流し、複数の繊維プライ間に分散させて積層コンポジット体を形成するステップを含む。穿孔された金属箔の代わりに、複数の薄い金属箔ストリップが、樹脂の注入及び固化後に所望の剛さの積層繊維‐金属‐コンポジット構造を形成するために繊維プライ間に配置される金属コンポジット要素として使用されてもよい。それゆえ、金属箔ストリップは、積層構造内の繊維プライを湿潤させるために樹脂が箔ストリップ間のスペースを通流可能とするために使用される。
国際公開第2004/071761号パンフレットには、アルミニウム合金から形成される少なくとも2つのプレートの積層体が開示されている。2つのプレート間には、連続的な、互いに平行な繊維の少なくとも2つの群を含む中間層が配置されている。中間層は、樹脂固化中、金属プレートに連結される。しかしながら、この積層体は、樹脂注入技術により提供されることができず、したがって、結果的に複雑かつ高価な積層体となる。
国際公開第95/20479号パンフレットには、一方向に配向された複数の層、例えば一方向に配向された繊維により強化されたマトリックス材料の複数の層を備えるコンポジット積層体を製造する方法が開示されている。少なくとも1つの内側の金属層、例えば、積層体の外表面を形成しない金属層は、均整の取れた対称的な積層体を提供するために、外側の層とともに配置されている。
欧州特許出願公開第2113373号明細書には、繊維材料シートからなる強化積層体を製造する方法が開示されている。この繊維強化積層体において、第1の横方向に第2の横方向より高い剛さを有し、かつ第1の横方向に、積層体を構成する他の層より高い剛さを有する層が用意されている。この刊行物によれば、この層の固有の特性は、部分的に樹脂で含浸され、予め硬化され、その結果、硬化した樹脂が、このシートの第1の横方向に沿って延在するスペーサストリップを形成している繊維材料シートによって達成されている。
上述の従来技術に記載のシート及び層のような硬い又は剛いシートの欠点は、曲面状の又は湾曲した物体上での層の成形が不可能であることにある。
製造中になされた予防策にもかかわらず、しわ、折り目又はひだが繊維強化コンポーネント層内に形成されてしまうと、層の修復又は廃棄が通常は要求される。これは、しわ、折り目又はひだに起因した剛さ及び/又は強度の損失は、しばしば、現実的なセーフィティマージン又は許容誤差を上回るからである。
それゆえ、本発明の課題は、上述の問題を解決すべく改良された、繊維強化積層体で使用される補強シート、このような補強シートを含む繊維強化積層体及びウィンドタービンブレード、並びに繊維強化積層体を製造する方法を提供することである。
上述の発明が解決しようとする課題は、請求項1に係る補強シート、請求項11に係る繊維強化積層体、請求項12に係るウィンドタービンブレード及び請求項13に係る繊維強化積層体を製造する方法により解決された。
繊維強化積層体内で使用するための補強シートは、繊維材料からなる補強シート基層の表面に連結又は接合されている強化ストリップを備える。補強基層の表面との強化ストリップの好ましい連結は、補強部材、すなわち強化ストリップを補強基層上に適当なパターンで固定することを可能にする。
最も好ましくは、強化ストリップは、互いに適当に間隔を置いているように配置されている。本発明の一態様において、強化ストリップは、基層の表面に実質的に平行なパターンで配置されている。もちろん、強化ストリップは、屈曲した形状に配置されていても、積層体部分における補強シートの使用に基づいた、その他のあらゆる適切な湾曲したパターンで配置されていてもよい。基層の一部に他の部分より多くの強化ストリップを配置するか、又は2つの隣接する強化ストリップ間のスペースを基層のある部分において減じてもよい。このことは、補強シートの剛さ又はこの補強シートにより提供される強化方向のより単純な改変を可能にする。
補強部材が適当に補強シート基層の表面に配置されると、補強シートは、繊維強化積層体を製造する方法において好適に使用可能である。補強シートは、下層の繊維マット又は繊維強化層が、複合繊維強化積層品の製造プロセス中に、しわ、折り目又はひだを形成することを防止するのに好適である。慣用の比較的硬い補強シートと比較して、本発明に係る補強シートは、補強部材のパターンのフレキシビリティ及び基層との補強部材の直接的な連結のため、容易に賦形可能であり、曲面状のあるいは湾曲した物体上にも容易にドレープ可能である。強化ストリップが、適当に基層に連結又は接合されず、下層の繊維マットへの何らかの固定なしに配置される場合、補強効果又はいわゆる「しわ防止効果」は、製造プロセス中、特に繊維強化層への樹脂の注入中、容易には維持されない。これは、繊維マットへの連結がなければ、又は繊維マットが直接互いに連結されていないか、若しくは互いに間隔を置いていれば、補強部材が容易に移動可能であるからである。
繊維材料及び本発明に係る補強シートの交互の層の層スタックからなる本発明に係る繊維強化積層体において、しわ、折り目又はひだの形成は、好ましくは、製造プロセス中、予防されている。したがって、繊維強化積層体の剛さ及び/又は強度は、構成される補強シートのしわ防止効果のために改善可能である。本発明の文脈において、「交互の層の層スタック」なる用語は、少なくとも2つの異なる層がそのような積層体中に互いに積み重ねられているのであれば、繊維マット又は繊維プライのような2以上の繊維材料シートが、次の補強シートをその上に配置する前に互いに隣接するように配置されている層スタック又は積層体スタックも含むことを意図している。別の態様では、2以上の補強シートが互いに隣接し、それに単数又は複数の繊維材料シートに続いていてもよい。本発明において、補強シートが繊維材料シート内に、補強シートのしわ防止効果を繊維材料シートに提供するために実質的に交互の順番で配置されていると有利である。
本発明に係るウィンドタービンブレードは、本発明に係る補強シート又は好ましくは繊維強化積層体を備え、それゆえ、構成される又は使用される補強シートのそれぞれのしわ防止効果による改善された剛さ及び強度を有している。
本発明に係る繊維強化積層体を製造する方法において、本発明に係る補強シートを繊維材料層上に配置する。繊維材料からなる補強シート基層の表面に連結又は接合されさている強化ストリップを備える補強シートの使用は、下層の繊維マットが、層スタックの組立並びに樹脂の注入及び硬化のプロセスステップ中に、しわ、折り目又はひだを形成することを防止する。硬化は、本発明の文脈において、自己硬化プロセス又は加熱の手段による樹脂の硬化を意味している。
本発明に係る補強シートは、特に樹脂が硬化されていない状態で、それぞれの基層に何らかの結合なしに繊維マット上に配置される金属プレート等の慣用の補強シートと比較して、改善されたしわ防止作用に寄与する。さらに、しわ防止部材として使用される強化ストリップは、製造したい積層体の形態又は製造方法で使用される型の形態に基づいて任意の適当な形状で配置可能である。強化ストリップが補強シートの基層に連結又は接合されると、強化ストリップは、その位置で基層の表面に実質的に固定され、それゆえ、積層体中の樹脂がまだ硬化していなくても積層体中に固定されている。
本発明の特に有利な態様及び特徴は、従属請求項に記載され、以下の説明に開示されている。有利な態様の特徴は、別の態様の実現が望まれる場合、組み合わされてもよい。
本発明に係る補強シートは、本発明の一態様において、補強シート基層に結合される少なくとも1つの強化ストリップを備えていてよい。本発明の文脈における結合(ボンディング)は、強化ストリップが適当な一時的又は永続的な結合手段により基層に硬く固定又は接合されることを意味している。例えば、強化ストリップは、ストリップ状のパターンで補強シート基層に結合されていてよい。このようなストリップ状のパターンは、基層の表面に接着剤あるいはグルー等の結合剤のストリップを設け、その後、この結合剤に強化ストリップを押し付けることにより形成可能である。好ましくは、補強シートの強化ストリップの少なくとも1つが、この方法で基層に結合されているのに対し、この補強シートの他の強化ストリップは、異なる方法で基層に連結されていてよい。例えば、補強シートの中央に設けられた強化ストリップのみが、結合される一方、補強シートの外側に設けられた強化ストリップは、異なる方法で、例えば後述するような例示的な連結手段の1つによって連結される。もちろん、本発明において、すべての強化ストリップが基層の表面に結合されていてもよい。
別の形態において、強化ストリップは、以下の態様又は例の1つにおいて説明するような任意の連結手段によりストリップ状のパターンで基層に接合されてもよい。
一態様において、強化ストリップの少なくとも1つが、個々の取着点において、補強シート基層に連結又は接合されていてもよい。例えば取着点は、接着剤による取着点、樹脂による取着点又はクランプによる取着点であってよい。別の態様では、強化ストリップの少なくとも1つが、補強シート基層に縫合及び/又は縫着されてもよい。こうして、個々の取着点が形成される。
強化ストリップが前述したように少なくとも個々の取着点で連結されると、強化ストリップの他の部分、すなわちストリップの、個々の取着点間に位置する部分は、基層に固定されていない場合がある。この場合、補強シートは、強化ストリップの長手方向でもある程度のフレキシビリティを有する。それゆえ、強化ストリップは、積層体及び/又は型の屈曲した又は湾曲した形態又は形状に適合可能である。
一態様において、本発明に係る補強シートは、強化ストリップが強化ストリップの長手方向で可動であるように基層に連結されている少なくとも1つの強化ストリップを有していてよい。本発明の文脈において、「強化ストリップの長手方向で可動」とは、強化ストリップが、強化ストリップの横方向で実質的に固定されている一方、長手方向では僅かに可動であるように、補強シート基材層に連結されていることを意味している。例えば、強化ストリップは、基層の表面に配置されており、強化ストリップの長手方向でのみ可動であるように個々の取着点において連結されている。それゆえ、補強シートは、強化ストリップの少なくとも1つが横方向でのみ基層に固定されている一方、長手方向では固定されていないので、強化ストリップの長手方向でも適切なフレキシビリティを有していることができる。このことは、補強シートのしわ防止効果に影響を及ぼすことなく、繊維マットの湾曲した表面又は積層体スタックの曲面状の形態上に補強シートを配置することがより容易であるために好ましい。
別の有利な態様において、本発明に係る補強シートの強化ストリップの少なくとも1つ又は幾つかが、補強シート基層に設けられたガイド手段、例えばストリップ又はポケットによりガイドされていてよい。別の態様において、ガイド手段は、基層材料自体の手段によって、例えば、基層に孔を幾つか設けることによって形成されてもよい。孔を通して強化ストリップは、基層がある箇所においてはストリップの上にあり、別のある箇所においてはストリップの下にあるように押し込まれる。それゆえ、強化ストリップは、ガイド手段としての孔からなる手段によって横方向で固定されている一方、ストリップの長手方向で可動である。
強化ストリップの先の配置と同様に、ガイド手段によりガイドされる強化ストリップが、長手方向での十分なフレキシビリティを補強シートに与える一方、強化ストリップは、基層に横方向で固定される。それゆえ、積層体スタックの湾曲した又は曲面状の形状への適合を、しわ防止効果を維持したまま改善することができる。
一般に強化ストリップは、本発明の文脈において、補強シートの強化方向に所望の剛さ又は硬さを提供するのに適したあらゆる任意の補強部材であってよい。本発明に係る補強シートにおける使用のための強化ストリップの例示的な態様として、細身のロッドが挙げられる。この細身のロッドは、好ましくは、実質的に堅固な材料からなる。長手方向に十分な剛さ及び強度を有する一方、横方向で補強シートに十分なフレキシビリティを与える細身のロッドは、十分な剛さ及び強度を提供する限り、あらゆる任意の横断面を有していてよい。強化ストリップの材料の例として、ストリップの長手方向に十分な剛さを与えるあらゆる任意の材料が挙げられてもよい。材料は、好ましくは、木材及び/又は金属及び/又はガラス繊維及び/又は樹脂を含む。
強化ストリップは、ロッドのように実質的に丸い横断面又は楕円形の横断面を有していてよい。しかし、強化ストリップは、その材料の剛さが極めて高い材料であれば、フラットなストリップであってもよい。比較的フラットなストリップは、過度に大きな穴又は空間を積層体の基層と次の繊維材料層との間に生じないために好ましい。強化ストリップ又はスレンダーロッドが、使用される補強シートと実質的に同じ長さを有していても有利である。もちろん、完成品がウィンドロータのブレードであれば、補強シートは、通常、連続的な配列で置かれていなければならない。この場合、強化ストリップが互いに直線上に配置されるのではなく、かみ合った状態で配置されるように、隣接する補強シート上を覆うことが好ましい。
強化ストリップ又はスレンダーロッドは、好ましくは約0.01〜2cmの範囲、より好ましくは0.02〜0.5cmの範囲、一般には約0.15cmの幅又は直径を有していてよい。
2つの隣接する強化ストリップ間のスペースは、ストリップの直径又は幅の約10〜500倍の範囲にあり、好ましくは1cm〜15cmの範囲、より好ましくは約5cmにある。
本発明に係る、繊維材料及び補強シートの交互の層の層スタックを備える繊維強化積層体は、十分な剛さ及び強度を提供するために、幾つかの前述の本発明に係る補強シートを有していてよい。
本発明に係るウィンドタービンブレードは、補強シートのしわ防止効果のため、十分な剛さ及び強度を備える、本発明に係る補強シート及び好ましくは本発明に係る繊維強化積層体を備える。
繊維強化積層体を製造する方法は、繊維材料層上に本発明に係る補強シートを配置するステップを有している。繊維材料からなる補強シート基層の表面に連結又は接合される強化ストリップを備える補強シートの使用は、積層体スタックを組み立てるプロセスを容易にするだけでなく、製造プロセス中のしわ、折り目又はひだの形成なしに又はその形成が軽減された状態で高信頼性に製造され得る形状の範囲を拡大する。特に、本発明に係る方法の好ましい態様において、積層体内において少なくとも2つの補強シートを使用し、補強シートを、第1の補強シートの強化方向が第2の補強シートの強化方向に対して実質的に横方向に、好ましくは60°〜120°の角度、又はより好ましくは90°の角度にあるように配置する。それゆえ、完成した積層体の剛さ及び強度は、積層体スタックの少なくとも2つの補強シート内の強化ストリップの異なる強化方向のため、1より多くの方向で改善可能である。
本発明に係る方法の別の態様において、本発明に係る方法は、以下のステップ、すなわち:
(a)型内に繊維材料の単数又は複数のシートを積み重ねることにより積層体の繊維材料層を形成するステップ、
(b)予め製造しておいた本発明に係る補強シートを繊維材料層上に配置するステップ、及び
(c)任意選択的に、積層体の所望の総厚さを得るために、ステップ(a)及び/又はステップ(b)を繰り返すステップ、
を有する。
(a)型内に繊維材料の単数又は複数のシートを積み重ねることにより積層体の繊維材料層を形成するステップ、
(b)予め製造しておいた本発明に係る補強シートを繊維材料層上に配置するステップ、及び
(c)任意選択的に、積層体の所望の総厚さを得るために、ステップ(a)及び/又はステップ(b)を繰り返すステップ、
を有する。
本発明の別の対象及び特徴は、添付図面を参照しながら説明する以下の詳細な説明から看取可能である。ただし、図面は、単に例示を目的としたものにすぎず、発明の範囲を特定することを意図したものではない。
図中、同一の符号は、全図にわたって同一の部材を示している。図中の部材は、必ずしも縮尺どおりには図示されていない。
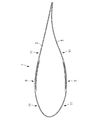
以下に、本発明の一実施の形態について図1乃至図6を参照しながら説明する。図1は、本発明に係る方法を用いて製造された積層型のウィンドタービンブレード1の概略断面図である。ウィンドタービンブレード1は、上側の半部3及び下側の半部5から形成されている。上下の半部3,5は、それぞれ、肉厚化区分9及び非肉厚化区分11を有している。上下の半部3,5は、個別には図示しない複数の繊維強化層を有している。肉厚化区分9における繊維強化層の数は、非肉厚化区分11と比較して増加されている。
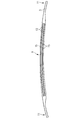
上側の半部3の肉厚化区分9は、図2により詳細に示してある。肉厚化区分9内には、本発明に係る補強シート13が、繊維材料15のアンダーレイ層(以下、繊維材料層ともいう。)内のしわ(wrinkles)、折り目(folds)又はひだ(knits)を防止するために使用されている。補強シート13の剛さは、長手方向に配置された強化ストリップを備える特別な構造により、強化方向において垂直方向より高く、かつ繊維材料層15よりか、又は、存在するのであれば、積層体を構成する付加的な層(図示せず)より高い。補強シート13は、固化後の完成品において繊維強化層を形成する繊維材料層15間に配置されている。
付加的な層は、層13,15のスタック内にあってよい。このような付加的な層は、例えば、離型性を改善する平滑な表面又は層を提供する仕上げ層であってもよい。
本発明の様々な観点から、補強シート13は、別の実施の形態では、ブレードの半部3,5に、上述の非肉厚化区分11において組み込まれるか、又は肉厚化区分9及び非肉厚化区分11の組み合わせに組み込まれてもよい。
繊維材料層15も補強シート13も、樹脂マトリックス内に埋設されていてよい。樹脂マトリックスは、樹脂の注入と、続いての樹脂の固化又は硬化とにより形成可能である。注入及び硬化のプロセス中、補強シート13は、補強シート13のより高い剛さにより繊維材料層15がしわ、折り目又はひだを形成することが実質的に起こり得ないので、繊維材料層15内のしわ、折り目及びひだの形成を防止する。この理由は、繊維材料層15が型と補強シート13との間に挟持されているか、又は2つの補強シート13間に挟持されているからである。
以下に、図1及び図2に示したウィンドタービンブレード1を形成する方法について、図3乃至図5を参照しながら説明する。
一般に、ウィンドタービンブレード1の上下の半部3,5は、繊維材料層15を形成するために乾燥した繊維マット19を重なり合わせに型17内に配置し、樹脂を注入する手段によって繊維マット19を湿潤し、次に樹脂を硬化することによって製造可能である。これにより、繊維強化積層体構造は、簡単な方法でかつ低コストに製造可能である。これは、樹脂の注入が、1回のステップでなされることができ、各繊維マットを型内又は繊維マットのスタック内に敷設する前になされる必要がないからである。ウィンドタービンブレード1の製造に関連して説明したが、図3乃至図5を参照しながら説明する方法は、ウィンドタービンブレードの製造に限定されるものではなく、その他の繊維強化積層体構造、例えば船舶建造、自動車製造又は建築産業における繊維強化積層体構造を製造するために使用されてもよい。
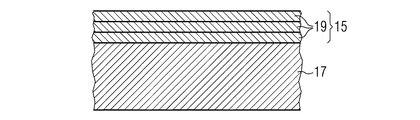
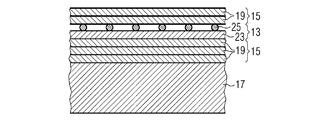
ウィンドタービンブレード1を製造する方法の第1段階は、図3に示してある。図3は、型17と、繊維材料層15を形成する複数の繊維マット19、例えばガラス繊維マット、炭素繊維マット又はアラミド繊維マットとの概略断面図である。繊維マット19は、繊維マット19のスタックを形成するために型17内に重なり合わせに配置されている。繊維マットは、乾燥した状態にあってよく、型17内に配置する際に樹脂が含浸されている必要はない。このことは、繊維材料層の積み重ねを著しく容易にし、かつ高信頼性の繊維強化積層品の製造にかかるコストを低減する。単純化するために、繊維マット19及び繊維材料層15は、フラットな層として図示されている。別の実施の形態では、繊維マット19及び繊維材料層15は、例えば図1に示すように、曲面状の又は湾曲した層をカバーしてもよい。形状は、主として完成品の形態及び形状並びに機能次第である。
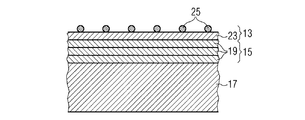
こうして形成された繊維マット19からなる繊維材料層15を型17内に配置した後、補強シート13を繊維マット19のスタック上に配置する(図4参照)。
補強シート13を第1の繊維材料層15上に配置した後、本実施の形態では複数の繊維マット19を備える別の繊維材料層15を補強シート13上に配置する(図5参照)。
繊維材料層15と補強シート13との交互の層積み重ねは、所望の総厚さに達するまで継続可能である。1つの繊維材料層15内に積み重ねられる繊維マット19の数は、実質的に無制限であって、補強シート13のしわ防止効果に何ら影響を及ぼさない。
図3乃至図5には図示されていないが、単数又は複数の付加的な補強シート13が、最下位の繊維材料層15を構成する繊維マット19の最下位のスタックの下に設けられてもよい。この場合、補強シート13は、型17内に配置される第1層をなし、強化ストリップ25は、好ましくは、積み重ねられる層に面している。この場合、積層品の外表面は、実質的に平たんな外表面を有するように、補強シート基層23からなっている。交番する補強シート13と繊維材料層15とのスタックからなる全体のスタックの最外層は、少なくとも1つの補強シート13であってよい。本実施の形態でも、強化ストリップ25は、補強シート基層23からなる実質的に平たんな外表面を形成するために、好ましくは、積み重ねられる層に面している。
繊維材料層15及び補強シート13を、含浸されていない状態又は乾燥した状態で敷設した後(図5参照)、型17を閉鎖し、型17に真空を作用させる(図示せず)。その後、熱可塑性又は熱硬化性の材料、例えばポリエステル樹脂、エポキシ樹脂又はアラミド樹脂を、排気された型17内に注入する。樹脂は、繊維材料層15及び補強シート13に浸透して、繊維材料の繊維マットを湿潤又は含浸させる。しばらくの後、すべての繊維材料層15及びすべての補強シート13は、十分に湿潤させられる。次のステップで、樹脂を外的な加熱あり又はなしで固化又は硬化させる。別の方法では、重合開始剤を用いて固化又は硬化プロセスを開始又は加速させてもよい。樹脂の硬化後、型17を解離する。
硬化プロセス中、補強シート13は、繊維材料層15がしわを形成すること、例えば繊維マット19内の繊維の延在に対して実質的に垂直な方向で褶曲することを防止する。この理由は、補強シート13が繊維材料層15と比較して高い剛さを有しており、それ自体褶曲しないからである。補強シート13は、実質的に一方向で延在する強化ストリップ25を有しているので、強化方向において、強化方向に対して垂直な方向よりも高い剛さを有している。それゆえ、補強シート13の強化ストリップ25は、好ましくは、下層の繊維材料層15内の繊維の延在方向に対して実質的に垂直に配置されている。
積層体が、繊維材料層15のスタック内に配置された補強シート13を有しているので、型17と第1の補強シート13との間又は2つの補強シート13の間に、しわを形成可能なスペースは存在しないか、存在したとしても最小にすぎない。さらに、仮に小さなしわが、型17と補強シート13との間又は2つの補強シート13の間に挟まれた繊維強化層15内に発生したとしても、このようなしわは、補強シート13によって、繊維材料層15内の繊維マットのこの特定のスタックに限られる。特に、積層体全体を通したしわ又は折り目の伝播は、単数又は複数の補強シート13により防止され、完成品中の欠陥は、最小化可能である。それゆえ、製品の品質は、繊維強化積層体における本発明に係る補強シートの使用又は本発明に係る方法における本発明に係る補強シートの使用により改善可能である。
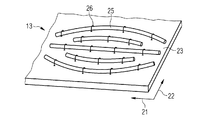
図6は、本発明に係る補強シート13の一部の概略斜視図である。補強シート13は、一般に、実質的にフラットな基層23、好ましくは繊維材料から形成されるシート状の基層23からなる。補強シート13は、繊維材料層15と同様に、重なり合わせに配置される繊維材料の単数又は複数の層からなっていてよい(図示せず)。繊維材料基層23上には、単数又は複数の強化ストリップ25、本実施の形態ではいわゆる「スレンダーロッド(slender rod)」の形態の強化ストリップ25が設けられている。それぞれの補強シートの強化ストリップ25は、実質的に平行な方向21で延在しており、垂直方向22に間隔を置いている。このことは、補強シート13全体のより高い剛さ、特に、強化ストリップ25の方向、すなわち強化方向21での、図6で見て垂直方向22に比べて高い剛さを実現する。それゆえ、補強シート13は、好ましくは強化方向21で堅固であり、方向22で柔軟である。このことは、柔軟性により型内への材料のドレープが容易である一方、補強シート13に隣接する繊維材料層15内のしわが効果的に防止されることを意味する。
図6に示すように、繊維材料から形成される基層23は、少なくとも部分的に単数又は複数の強化ストリップ25、本実施の形態ではスレンダーロッドの形態の強化ストリップ25に、数箇所の取着点26において取り付けられている。本実施の形態では、スレンダーロッドは、基層の繊維材料に取着点26において適当な縫着用の繊維又は糸を用いて縫合又は縫着されている。繊維材料層の材料に応じて、柔軟なガラス繊維、炭素繊維又はアラミド繊維が、縫着用の繊維又は糸として使用可能である。
このようにして、基層23は、補強シートの所望の剛さが適当に強化方向21で提供可能であるように、強化ストリップ25により強化されている。本実施の形態で使用される強化ストリップ25は、使用される材料の類似性のため、引抜き成形されたガラス繊維から製造されている。この場合、基層23の繊維材料、強化ストリップ25及び縫着用の材料26は、異なる形態のガラス繊維材料から製造されている。このことは、樹脂の硬化後、使用される材料の類似性のため、硬化した製品における剥離作用が効果的に予防されるので好ましい。
図7に示す実施の形態では、補強シートが、補強シート基層23の表面に曲がった強化ストリップ25を有している。この場合、補強シートは、シートの一部分において、シートの他部分とは異なる強化性能を有することができる。図7に示すように、強化ストリップ25は、補強シートの中央部において、左右の両サイドに示される部分と比べて大きく離間している。このことは、補強効果がこの補強シートの中央部において改善される一方、その外側ではより柔軟であることを意味する。このような補強シートの基層における強化ストリップ25のパターンは、ウィンドタービンのブレードのような湾曲又は屈曲した形状を有する積層体において好適に使用可能である。
本発明を有利な実施の形態及びその変化態様の形で開示したが、発明の範囲を逸脱することなく、多数の付加的な改変及び変更が実施可能であることは自明である。例えば、繊維材料層に強化ストリップを縫着する代わりに、コールド若しくはホットメルト接着剤、樹脂又はクランプが、ストリップを基層に特徴的な取着点において取り付けるために使用可能である。加えて、ガラス繊維からなる強化ストリップの剛さが、積層体の用途に合わせて好適に調整されていることが望ましければ、好適な材料、例えば木材、金属、炭素繊維若しくはアラミド繊維、硬化樹脂、又はこれらの材料の複合材料が、本発明の別の実施の形態において使用可能である。
本明細書を通して、単数形の使用は、複数のものを除外するものではなく、また「からなる」の用語は、その他のステップ又はその他の要素を除外するものでないと解すべきことは明白である。手段又は層なる記載は、特に言及がなければ、複数の手段又は層からなっていてもよい。
1 ウィンドタービンブレード、 3 上側の半部、 5 下側の半部、 9 肉厚化区分、 11 非肉厚化区分、 13 補強シート、 15 繊維材料層、 19 繊維マット、 21 平行方向、 22 垂直方向、 23 基層、 25 強化ストリップ、 26 取着点
Claims (15)
- 繊維強化積層体で使用される補強シートにおいて、該補強シートが、繊維材料からなる補強シート基層(23)の表面に連結される強化ストリップ(25)を備えることを特徴とする、繊維強化積層体で使用される補強シート。
- 前記強化ストリップ(25)の少なくとも1つが、前記補強シート基層(23)に結合されている、請求項1記載の補強シート。
- 前記強化ストリップ(25)の少なくとも1つが、ストリップ状のパターンで前記補強シート基層(23)に連結されている、請求項1又は2記載の補強シート。
- 前記強化ストリップ(25)の少なくとも1つが、個々の取着点(26)において、前記補強シート基層(23)に連結されている、請求項1から3までのいずれか1項記載の補強シート。
- 前記取着点(26)の少なくとも1つが、接着剤による取着点、樹脂による取着点又はクランプによる取着点である、請求項4記載の補強シート。
- 前記強化ストリップ(25)の少なくとも1つが、前記補強シート基層(23)に縫合及び/又は縫着されている、請求項1から5までのいずれか1項記載の補強シート。
- 前記強化ストリップ(25)の少なくとも1つが、該強化ストリップ(25)の長手方向で可動であるように連結されている、請求項1から6までのいずれか1項記載の補強シート。
- 前記強化ストリップ(25)の少なくとも1つが、前記補強シート基層(23)に設けられたガイド部材を通してガイドされている、請求項1から7までのいずれか1項記載の補強シート。
- 前記強化ストリップ(25)が、細身のロッドであり、好ましくは本質的に硬い材料からなる、請求項1から8までのいずれか1項記載の補強シート。
- 前記強化ストリップ(25)の材料が、木材及び/又は金属及び/又はガラス繊維及び/又は樹脂を含む、請求項1から9までのいずれか1項記載の補強シート。
- 繊維強化積層体において、繊維材料(15)及び請求項1から10までのいずれか1項記載の補強シート(13)の交互の層の層スタックを備えることを特徴とする繊維強化積層体。
- ウィンドタービンブレードにおいて、請求項1から10までのいずれか1項記載の補強シート及び好ましくは請求項11記載の繊維強化積層体を備えることを特徴とするウィンドタービンブレード。
- 繊維材料層(15)上に補強シート(13)を配置することにより繊維強化積層体を製造する方法において、前記補強シート(13)が、繊維材料から形成される補強シート基層(23)の表面に連結される強化ストリップ(25)を備えるようにすることを特徴とする、繊維材料層上に補強シートを配置することにより繊維強化積層体を製造する方法。
- 前記積層体内に少なくとも2つの補強シート(13)を使用し、第1の補強シート(13)の強化方向(21)を、第2の補強シート(13)の強化方向(21)に対して実質的に横方向に、好ましくは60°〜120°の角度をなして、又はより好ましくは90°の角度をなして配置する、請求項13記載の方法。
- 以下のステップ、すなわち:
(a)型内に繊維材料の単数又は複数のシート(19)を積み重ねることにより前記積層体の繊維材料層(15)を形成するステップ、
(b)予め製造しておいた前記補強シート(13)を前記繊維材料層(15)上に配置するステップ、及び
(c)任意選択的に、前記積層体の所望の総厚さを得るために、ステップ(a)及び/又はステップ(b)を繰り返すステップ、
を有する、請求項13又は14記載の方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP11151248A EP2476540A1 (en) | 2011-01-18 | 2011-01-18 | Stiffening sheet for use in a fibre reinforced laminate, fibre reinforced laminate and wind turbine blade, and a method of manufacturing a fibre reinforced laminate |
| EP11151248.9 | 2011-01-18 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012148565A true JP2012148565A (ja) | 2012-08-09 |
Family
ID=44260355
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012008138A Pending JP2012148565A (ja) | 2011-01-18 | 2012-01-18 | 繊維強化積層体で使用される補強シート、繊維強化積層体及びウィンドタービンブレード、並びに繊維強化積層体を製造する方法 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20120183408A1 (ja) |
| EP (1) | EP2476540A1 (ja) |
| JP (1) | JP2012148565A (ja) |
| KR (1) | KR20120083865A (ja) |
| CN (1) | CN102602063B (ja) |
| BR (1) | BR102012001045A2 (ja) |
| CA (1) | CA2764137A1 (ja) |
Families Citing this family (33)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20140178204A1 (en) * | 2012-12-21 | 2014-06-26 | General Electric Company | Wind turbine rotor blades with fiber reinforced portions and methods for making the same |
| EP2927481B1 (en) * | 2014-03-31 | 2021-09-22 | Siemens Gamesa Renewable Energy A/S | Rotor blade for a wind turbine |
| EP3263910B1 (en) | 2014-05-05 | 2020-01-08 | Horton, Inc. | Composite blade for a modular axial flow fan and method of manufacturing the same |
| DE102014018498A1 (de) | 2014-12-16 | 2016-06-16 | Senvion Gmbh | Anordnung pultrudierter Stäbe |
| US10337490B2 (en) | 2015-06-29 | 2019-07-02 | General Electric Company | Structural component for a modular rotor blade |
| US9897065B2 (en) | 2015-06-29 | 2018-02-20 | General Electric Company | Modular wind turbine rotor blades and methods of assembling same |
| EP3162984A1 (de) | 2015-11-01 | 2017-05-03 | Bernhard Jungfer | Strukturelement |
| US10830206B2 (en) | 2017-02-03 | 2020-11-10 | General Electric Company | Methods for manufacturing wind turbine rotor blades and components thereof |
| US11098691B2 (en) | 2017-02-03 | 2021-08-24 | General Electric Company | Methods for manufacturing wind turbine rotor blades and components thereof |
| US10527023B2 (en) | 2017-02-09 | 2020-01-07 | General Electric Company | Methods for manufacturing spar caps for wind turbine rotor blades |
| US10738759B2 (en) | 2017-02-09 | 2020-08-11 | General Electric Company | Methods for manufacturing spar caps for wind turbine rotor blades |
| NL2018810B1 (en) * | 2017-04-28 | 2018-11-05 | Fokker Aerostructures Bv | An apparatus and a method for ultrasonic inspection of multi-layered structures |
| US10677216B2 (en) | 2017-10-24 | 2020-06-09 | General Electric Company | Wind turbine rotor blade components formed using pultruded rods |
| DE102017009986A1 (de) * | 2017-10-26 | 2019-05-02 | Senvion Gmbh | Herstellungsvorrichtung und Herstellungsverfahren für ein Verbund-Bauteil |
| US10773464B2 (en) | 2017-11-21 | 2020-09-15 | General Electric Company | Method for manufacturing composite airfoils |
| US10821652B2 (en) | 2017-11-21 | 2020-11-03 | General Electric Company | Vacuum forming mold assembly and method for creating a vacuum forming mold assembly |
| US10913216B2 (en) | 2017-11-21 | 2021-02-09 | General Electric Company | Methods for manufacturing wind turbine rotor blade panels having printed grid structures |
| US11040503B2 (en) | 2017-11-21 | 2021-06-22 | General Electric Company | Apparatus for manufacturing composite airfoils |
| US10920745B2 (en) | 2017-11-21 | 2021-02-16 | General Electric Company | Wind turbine rotor blade components and methods of manufacturing the same |
| US11668275B2 (en) | 2017-11-21 | 2023-06-06 | General Electric Company | Methods for manufacturing an outer skin of a rotor blade |
| US11248582B2 (en) | 2017-11-21 | 2022-02-15 | General Electric Company | Multiple material combinations for printed reinforcement structures of rotor blades |
| US11390013B2 (en) | 2017-11-21 | 2022-07-19 | General Electric Company | Vacuum forming mold assembly and associated methods |
| US10865769B2 (en) * | 2017-11-21 | 2020-12-15 | General Electric Company | Methods for manufacturing wind turbine rotor blade panels having printed grid structures |
| US11738530B2 (en) | 2018-03-22 | 2023-08-29 | General Electric Company | Methods for manufacturing wind turbine rotor blade components |
| US11035339B2 (en) | 2018-03-26 | 2021-06-15 | General Electric Company | Shear web assembly interconnected with additive manufactured components |
| US10821696B2 (en) | 2018-03-26 | 2020-11-03 | General Electric Company | Methods for manufacturing flatback airfoils for wind turbine rotor blades |
| CN110039800A (zh) * | 2019-05-31 | 2019-07-23 | 洛阳北玻台信风机技术有限责任公司 | 一种碳纤维材质的离心风机蜗壳及其成型方法 |
| CN114072263B (zh) | 2019-07-16 | 2024-06-21 | Lm风力发电公司 | 制造在风力涡轮转子叶片部件中使用的面板的系统和方法 |
| US12365120B2 (en) | 2019-07-16 | 2025-07-22 | Ge Infrastructure Technology Llc | System and method for manufacturing panels for use in wind turbine rotor blade components |
| GB201910566D0 (en) * | 2019-07-24 | 2019-09-04 | Blade Dynamics Ltd | Part element for a wind turbine blade and method for manufacturing a part element for a wind turbine blade |
| EP3792049A1 (en) * | 2019-09-13 | 2021-03-17 | Siemens Gamesa Renewable Energy Innovation & Technology, S.L. | Wind turbine blade |
| ES2926036T3 (es) * | 2019-12-20 | 2022-10-21 | Airbus Operations Slu | Método de formación de preformas de materiales compuestos de fibra |
| EP4534267A1 (en) * | 2023-10-06 | 2025-04-09 | Nordex Energy SE & Co. KG | Fiber preform for manufacturing a fiber composite component of a wind turbine rotor blade, method and wind turbine rotor blade |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2034128B2 (ja) * | 1968-03-08 | 1973-04-06 | Bekaert Pvba Leon | |
| US6003424A (en) * | 1990-03-08 | 1999-12-21 | Alliedsignal Inc. | Armor systems |
| JP3061152B2 (ja) * | 1991-08-12 | 2000-07-10 | 三井・デュポンポリケミカル株式会社 | 積層体及びその製法 |
| TW259925B (ja) | 1994-01-26 | 1995-10-11 | Akzo Nobel Nv | |
| US5910458A (en) * | 1997-05-30 | 1999-06-08 | Ppg Industries, Inc. | Glass fiber mats, thermosetting composites reinforced with the same and methods for making the same |
| DK176335B1 (da) | 2001-11-13 | 2007-08-20 | Siemens Wind Power As | Fremgangsmåde til fremstilling af vindmöllevinger |
| FR2836935B1 (fr) * | 2002-03-07 | 2012-06-08 | Chomarat Composites | Nouveau complexe de renforcement |
| NL1022706C2 (nl) | 2003-02-17 | 2004-08-19 | Stichting Fmlc | Laminaat uit metaalplaten en elkaar kruisende dradenlagen uit verschillende materialen in kunststof. |
| US20050048260A1 (en) | 2003-08-27 | 2005-03-03 | The Boeing Company | Method and apparatus for fabricating a laminated fiber metal composite |
| US7168272B2 (en) * | 2003-09-30 | 2007-01-30 | Owens Corning Fiberglas Technology, Inc. | Crimp-free infusible reinforcement fabric |
| EP2090423B1 (en) * | 2006-11-22 | 2018-10-31 | Fukui Prefectural Government | Reinforced thermoplastic-resin multilayer sheet material, process for producing the same, and method of forming molded thermoplastic-resin composite material |
| US8312827B1 (en) * | 2007-01-08 | 2012-11-20 | James J Free | Inter/pre-cured layer/pre-cured embroidered composite laminate and method of producing same |
| GB2447964B (en) * | 2007-03-29 | 2012-07-18 | Gurit Uk Ltd | Moulding material |
| ITTO20070507A1 (it) * | 2007-07-11 | 2009-01-12 | Alenia Aeronautica Spa | Procedimento di fabbricazione di una struttura d'ala monolitica a profilo integrale |
| DK2217748T3 (da) * | 2007-11-09 | 2011-12-19 | Vestas Wind Sys As | Fremgangsmåde til fremstilling af en vindmøllevinge og anvendelse af en strukturel måtte til forstærkning af en vindmøllevingestruktur |
| ES2354848T3 (es) | 2008-04-29 | 2011-03-18 | Siemens Aktiengesellschaft | Procedimiento para la fabricación de un producto laminado reforzado con fibras y de un material extendido lateralmente que en una primera dirección lateral tiene una mayor rigidez que en una segunda derección lateral. |
| DK2255957T3 (da) * | 2009-05-25 | 2013-10-21 | Lm Wp Patent Holding As | En fremgangsmåde til fremstilling af et kompositlegeme med et præfremstillet forstærkningslegeme |
-
2011
- 2011-01-18 EP EP11151248A patent/EP2476540A1/en not_active Withdrawn
-
2012
- 2012-01-05 US US13/343,769 patent/US20120183408A1/en not_active Abandoned
- 2012-01-16 BR BRBR102012001045-3A patent/BR102012001045A2/pt not_active IP Right Cessation
- 2012-01-16 CA CA2764137A patent/CA2764137A1/en not_active Abandoned
- 2012-01-18 JP JP2012008138A patent/JP2012148565A/ja active Pending
- 2012-01-18 KR KR1020120005806A patent/KR20120083865A/ko not_active Withdrawn
- 2012-01-18 CN CN201210015125.2A patent/CN102602063B/zh not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| KR20120083865A (ko) | 2012-07-26 |
| CN102602063A (zh) | 2012-07-25 |
| EP2476540A1 (en) | 2012-07-18 |
| CN102602063B (zh) | 2016-04-20 |
| CA2764137A1 (en) | 2012-07-18 |
| US20120183408A1 (en) | 2012-07-19 |
| BR102012001045A2 (pt) | 2013-07-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102602063B (zh) | 纤维增强层压件和制造方法及其加强板和风力涡轮机叶片 | |
| CN101570064B (zh) | 用于制造纤维增强层压件和横向延伸材料的方法 | |
| US11607826B2 (en) | Method of manufacturing at least two preforms for moulding a wind turbine blade | |
| CN104114856B (zh) | 风轮机叶片 | |
| RU2469861C2 (ru) | Способ изготовления снабженного с обеих сторон покрывающими слоями сердечникового композита | |
| EP2247802B1 (en) | Fiber reinforced core panel | |
| CA2725031C (en) | Method for manufacturing a composite and a wind turbine blade | |
| CN108472902B (zh) | 关于风轮机叶片制造的改进 | |
| EP1925436A1 (en) | Method for manufacturing of a fibre reinforced laminate, use of this laminate, wind turbine blade and wind turbine comprising this laminate | |
| CN102251935B (zh) | 风力涡轮机的叶片 | |
| CN107073888A (zh) | 关于风轮机叶片用的加强结构的改进 | |
| WO2018091054A1 (en) | A reinforcing structure for a wind turbine blade | |
| EP2918399A1 (en) | A method for manufacturing a rotor blade for a wind turbine | |
| JP2010533098A (ja) | 完全な外形を有する一体型翼構造体の製造方法 | |
| WO2012092927A1 (en) | Laminate pre-form for a wind turbine blade | |
| CN106460274A (zh) | 由单独的纤维垫制造连续纤维加强层的方法 | |
| WO2021214726A1 (en) | Wind turbine blade with reinforcing structure | |
| WO2018074423A1 (ja) | ファン動翼及びその製造方法 | |
| TWI804121B (zh) | 適應性預鑄碳纖維樑及製造適應性預鑄碳纖維樑的方法以及風力渦輪機轉子葉片及製造風力渦輪機轉子葉片的方法 |