JP2012153973A - 製鉄工業炉用羽口 - Google Patents
製鉄工業炉用羽口 Download PDFInfo
- Publication number
- JP2012153973A JP2012153973A JP2011181627A JP2011181627A JP2012153973A JP 2012153973 A JP2012153973 A JP 2012153973A JP 2011181627 A JP2011181627 A JP 2011181627A JP 2011181627 A JP2011181627 A JP 2011181627A JP 2012153973 A JP2012153973 A JP 2012153973A
- Authority
- JP
- Japan
- Prior art keywords
- tuyere
- steel industry
- iron
- industry furnace
- tip
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21B—MANUFACTURE OF IRON OR STEEL
- C21B7/00—Blast furnaces
- C21B7/16—Tuyéres
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27B—FURNACES, KILNS, OVENS OR RETORTS IN GENERAL; OPEN SINTERING OR LIKE APPARATUS
- F27B1/00—Shaft or like vertical or substantially vertical furnaces
- F27B1/10—Details, accessories or equipment specially adapted for furnaces of these types
- F27B1/16—Arrangements of tuyeres
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21B—MANUFACTURE OF IRON OR STEEL
- C21B7/00—Blast furnaces
- C21B7/16—Tuyéres
- C21B7/163—Blowpipe assembly
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21C—PROCESSING OF PIG-IRON, e.g. REFINING, MANUFACTURE OF WROUGHT-IRON OR STEEL; TREATMENT IN MOLTEN STATE OF FERROUS ALLOYS
- C21C5/00—Manufacture of carbon-steel, e.g. plain mild steel, medium carbon steel or cast steel or stainless steel
- C21C5/28—Manufacture of steel in the converter
- C21C5/42—Constructional features of converters
- C21C5/46—Details or accessories
- C21C5/48—Bottoms or tuyéres of converters
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27D—DETAILS OR ACCESSORIES OF FURNACES, KILNS, OVENS OR RETORTS, IN SO FAR AS THEY ARE OF KINDS OCCURRING IN MORE THAN ONE KIND OF FURNACE
- F27D1/00—Casings; Linings; Walls; Roofs
- F27D1/16—Making or repairing linings ; Increasing the durability of linings; Breaking away linings
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Blast Furnaces (AREA)
- Vertical, Hearth, Or Arc Furnaces (AREA)
- Furnace Details (AREA)
- Furnace Housings, Linings, Walls, And Ceilings (AREA)
- Refinement Of Pig-Iron, Manufacture Of Cast Iron, And Steel Manufacture Other Than In Revolving Furnaces (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Carbon Steel Or Casting Steel Manufacturing (AREA)
- Furnace Charging Or Discharging (AREA)
Abstract
【解決手段】中央に送風ラインが貫設されているボディー部を備える製鉄工業炉用羽口であって,前記ボディー部は,内部に本体流路を有する裁頭円錐状の胴部と;前記ボディー部から突設される突出部と;からなり,前記突出部の外周面との間に先端体流路が形成されるようにカバー部が前記突出部と連結され,内側に外郭冷却流路が形成され,前記カバー部を囲繞するように外郭部が連結されている。
【選択図】 図2
Description
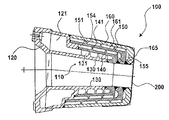
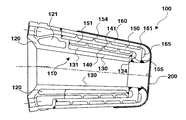
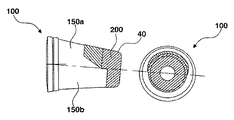
110 ボディー部
120 胴部
121 本体流路
122 ボディー流入口
123 ボディー流出口
130 突出部
131 先端体流路
134 突起
140 カバー部
141 隔壁
150 外郭部
150a 外郭部の上部
150b 外郭部の下部
151 外郭冷却流路
152 外郭流入口
153 外郭流出口
154 第2隔壁
155 流路溝
160 第2外郭部
161 第2外郭冷却流路
162 第2外郭流入口
163 第2外郭流出口
165 第2流路溝
170 段差部
171 第2段差部
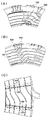
200 ハードフェーシング処理層
Claims (10)
- 中央に送風ラインが貫設しているボディー部を備える製鉄工業炉用羽口において,
前記ボディー部は,内部に本体流路を有する裁頭円錐状の胴部と;前記ボディー部から突設される突出部と;からなり,
前記突出部の外周面との間に先端体流路が形成されるようにカバー部が前記突出部と連結され,内側に外郭冷却流路が形成され,前記カバー部を囲繞するように外郭部を連結していることを特徴とする製鉄工業炉用羽口。 - 前記外郭部の外側に一つ以上の他の外郭部が外郭冷却流路を形成するように連結していることを特徴とする請求項1記載の製鉄工業炉用羽口。
- 前記外郭部は先端に前記外郭冷却流路の最下流となる流路溝を形成したことを特徴とする請求項1又は2記載の製鉄工業炉用羽口。
- 前記突出部は外周面に前記カバー部連結用突起を形成したことを特徴とする請求項1又は2記載の製鉄工業炉用羽口。
- 前記カバー部は,外面に外部冷却流路を形成するための多数の隔壁が設けられていることを特徴とする請求項1又は2記載の製鉄工業炉用羽口。
- 前記外郭部は外周面に他の外部冷却流路を形成する多数の第2隔壁が設けられていることを特徴とする請求項2記載の製鉄工業炉用羽口。
- 前記本体流路及び先端体流路は螺旋状を成すリブから成る前記隔壁により形成されていることを特徴とする請求項5記載の製鉄工業炉用羽口。
- 前記外郭冷却流路は螺旋状に形成されていることを特徴とする請求項1記載の製鉄工業炉用羽口。
- 前記外郭部の上部,下部及び先端面にハードフェーシング処理層を設けたことを特徴とする請求項1記載の製鉄工業炉用羽口。
- 前記ハードフェーシングは,外郭部の上部は先端から150〜250mmまでの範囲に,外郭部の下部は先端から100〜150mmまでの範囲に付設されたことを特徴とする請求項9記載の製鉄工業炉用羽口。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR10-2011-0006630 | 2011-01-24 | ||
| KR1020110006630A KR101069565B1 (ko) | 2011-01-24 | 2011-01-24 | 제철공업로용 풍구 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012153973A true JP2012153973A (ja) | 2012-08-16 |
| JP5572137B2 JP5572137B2 (ja) | 2014-08-13 |
Family
ID=45032213
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011181627A Active JP5572137B2 (ja) | 2011-01-24 | 2011-08-23 | 製鉄工業炉用羽口 |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US8808615B2 (ja) |
| EP (1) | EP2669388B1 (ja) |
| JP (1) | JP5572137B2 (ja) |
| KR (1) | KR101069565B1 (ja) |
| CN (1) | CN102607282B (ja) |
| BR (1) | BR112012012697B1 (ja) |
| DE (1) | DE102011082904B4 (ja) |
| RU (1) | RU2543582C1 (ja) |
| WO (1) | WO2012102445A1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018199846A (ja) * | 2017-05-26 | 2018-12-20 | 株式会社戸畑製作所 | 高炉用羽口 |
| JP2022054473A (ja) * | 2020-09-26 | 2022-04-07 | 後藤合金株式会社 | 高炉用羽口 |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101069565B1 (ko) * | 2011-01-24 | 2011-10-05 | 주식회사 서울엔지니어링 | 제철공업로용 풍구 |
| KR101548535B1 (ko) * | 2014-08-22 | 2015-09-01 | 주식회사 서울엔지니어링 | 제철공업로용 풍구 |
| US10739073B2 (en) * | 2017-11-16 | 2020-08-11 | Berry Metal Company | Fluid cooled housing system for instruments of a metal making furnace |
| CN113063298A (zh) * | 2021-03-25 | 2021-07-02 | 河北万丰冶金备件有限公司 | 工业炉窑风口小套及其制造方法 |
| CN114018058B (zh) * | 2022-01-10 | 2022-03-18 | 唐山精研实业有限责任公司 | 一种复合材料氧煤喷枪 |
| LU502500B1 (en) | 2022-07-13 | 2024-01-18 | Wurth Paul Sa | Tuyere for a metallurgical furnace |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5132603U (ja) * | 1974-09-03 | 1976-03-10 | ||
| JPS53124302U (ja) * | 1977-03-11 | 1978-10-03 | ||
| JPS5554343U (ja) * | 1978-10-06 | 1980-04-12 | ||
| JPS55124445U (ja) * | 1979-02-24 | 1980-09-03 | ||
| JPS58199855A (ja) * | 1982-05-18 | 1983-11-21 | Kuroki Kogyosho:Kk | 羽口の表面処理方法 |
| JPS6350861U (ja) * | 1986-09-17 | 1988-04-06 | ||
| JPS63248572A (ja) * | 1987-04-02 | 1988-10-14 | Kubota Ltd | 銅部材表面に対する溶接肉盛方法 |
| US20070235910A1 (en) * | 2006-04-11 | 2007-10-11 | Hae-Yang Lee | Double chamber single directional spiral tuyere for blast furnaces |
| JP2010215993A (ja) * | 2009-03-18 | 2010-09-30 | Jfe Steel Corp | 内部水冷式高炉羽口 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2735409A (en) * | 1956-02-21 | Blast nozzles for melting furnaces | ||
| US3826479A (en) * | 1973-02-16 | 1974-07-30 | Kurimoto Ltd | Tuyere for a melting furnace |
| JPS51101304U (ja) | 1975-02-13 | 1976-08-14 | ||
| JPS5518347Y2 (ja) | 1976-12-06 | 1980-04-28 | ||
| RU2109068C1 (ru) * | 1991-05-07 | 1998-04-20 | Александр Васильевич Болдырев | Фурма для доменной печи |
| JPH07216421A (ja) * | 1994-02-03 | 1995-08-15 | Nippon Steel Corp | 高炉用羽口 |
| JPH11217610A (ja) * | 1998-01-28 | 1999-08-10 | Tobata Seisakusho:Kk | 硬化肉盛羽口 |
| JP2000212617A (ja) | 1999-01-25 | 2000-08-02 | Nisshin Steel Co Ltd | 高炉送風羽口 |
| RU2221975C2 (ru) * | 1999-02-05 | 2004-01-20 | Маннесманнрёрен-Верке Аг | Дутьевая фурма для шахтных печей, в частности доменных печей или вагранок с горячим дутьем |
| DE19963259C2 (de) * | 1999-02-05 | 2001-06-07 | Mannesmann Ag | Blasform für Schachtöfen, insbesondere Hochöfen oder Heißwindkupolöfen |
| RU2233338C1 (ru) * | 2002-11-18 | 2004-07-27 | Открытое акционерное общество Научно-исследовательский институт металлургической теплотехники | Дутьевая фурма для доменных печей и способ ее изготовления |
| JP5262018B2 (ja) * | 2007-08-16 | 2013-08-14 | Jfeスチール株式会社 | 羽口リングおよび羽口リングを設置した高炉羽口 |
| KR101103304B1 (ko) * | 2011-01-17 | 2012-01-11 | 주식회사 서울엔지니어링 | 제철공업로용 풍구 |
| KR101069565B1 (ko) * | 2011-01-24 | 2011-10-05 | 주식회사 서울엔지니어링 | 제철공업로용 풍구 |
-
2011
- 2011-01-24 KR KR1020110006630A patent/KR101069565B1/ko not_active Expired - Fee Related
- 2011-08-02 BR BR112012012697-0A patent/BR112012012697B1/pt active IP Right Grant
- 2011-08-02 WO PCT/KR2011/005672 patent/WO2012102445A1/ko not_active Ceased
- 2011-08-02 EP EP11857092.8A patent/EP2669388B1/en active Active
- 2011-08-02 RU RU2013134266/02A patent/RU2543582C1/ru active
- 2011-08-22 US US13/214,477 patent/US8808615B2/en active Active
- 2011-08-23 JP JP2011181627A patent/JP5572137B2/ja active Active
- 2011-09-19 DE DE102011082904.0A patent/DE102011082904B4/de active Active
- 2011-09-23 CN CN201110286631.0A patent/CN102607282B/zh active Active
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5132603U (ja) * | 1974-09-03 | 1976-03-10 | ||
| JPS53124302U (ja) * | 1977-03-11 | 1978-10-03 | ||
| JPS5554343U (ja) * | 1978-10-06 | 1980-04-12 | ||
| JPS55124445U (ja) * | 1979-02-24 | 1980-09-03 | ||
| JPS58199855A (ja) * | 1982-05-18 | 1983-11-21 | Kuroki Kogyosho:Kk | 羽口の表面処理方法 |
| JPS6350861U (ja) * | 1986-09-17 | 1988-04-06 | ||
| JPS63248572A (ja) * | 1987-04-02 | 1988-10-14 | Kubota Ltd | 銅部材表面に対する溶接肉盛方法 |
| US20070235910A1 (en) * | 2006-04-11 | 2007-10-11 | Hae-Yang Lee | Double chamber single directional spiral tuyere for blast furnaces |
| JP2010215993A (ja) * | 2009-03-18 | 2010-09-30 | Jfe Steel Corp | 内部水冷式高炉羽口 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018199846A (ja) * | 2017-05-26 | 2018-12-20 | 株式会社戸畑製作所 | 高炉用羽口 |
| JP2022054473A (ja) * | 2020-09-26 | 2022-04-07 | 後藤合金株式会社 | 高炉用羽口 |
| JP7066218B2 (ja) | 2020-09-26 | 2022-05-13 | 後藤合金株式会社 | 高炉用羽口 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20120187613A1 (en) | 2012-07-26 |
| EP2669388A1 (en) | 2013-12-04 |
| EP2669388B1 (en) | 2019-02-27 |
| KR101069565B1 (ko) | 2011-10-05 |
| BR112012012697A2 (pt) | 2016-08-23 |
| EP2669388A4 (en) | 2017-09-06 |
| US8808615B2 (en) | 2014-08-19 |
| RU2013134266A (ru) | 2015-03-10 |
| CN102607282A (zh) | 2012-07-25 |
| JP5572137B2 (ja) | 2014-08-13 |
| WO2012102445A1 (ko) | 2012-08-02 |
| BR112012012697B1 (pt) | 2019-01-22 |
| DE102011082904A1 (de) | 2012-07-26 |
| CN102607282B (zh) | 2015-06-17 |
| DE102011082904B4 (de) | 2014-04-10 |
| RU2543582C1 (ru) | 2015-03-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5572137B2 (ja) | 製鉄工業炉用羽口 | |
| JP5407460B2 (ja) | 内部水冷式高炉羽口 | |
| CA2575225A1 (en) | Double chamber single directional spiral tuyere for blast furnaces | |
| JP4745731B2 (ja) | キュポラによる溶銑の溶製方法 | |
| CN101838733A (zh) | 含镍物料焙烧工艺 | |
| KR101103304B1 (ko) | 제철공업로용 풍구 | |
| CN210165772U (zh) | 一种风冷与水冷相结合的环冷机隔墙 | |
| CN101839632A (zh) | 含镍物料焙烧设备 | |
| KR101481610B1 (ko) | 고로 냉각장치 및 고로 냉각장치의 유로변경방법 | |
| KR101548535B1 (ko) | 제철공업로용 풍구 | |
| KR101368431B1 (ko) | 용융로용 풍구 | |
| KR101210864B1 (ko) | 제철공업로용 풍구 | |
| CN101839640B (zh) | 自热熔炼炉 | |
| CN102242233B (zh) | 熔融还原炼铁炉的吹氧风口 | |
| KR102273074B1 (ko) | 용융로 내화물 보호장치 및 이를 포함하는 용융로 | |
| US2112908A (en) | Continuous tuyere | |
| CN204509369U (zh) | 铜钢结合双流式高炉风口小套 | |
| CN202808837U (zh) | 一种设有凸台的铜冷却壁 | |
| CN204138734U (zh) | 侧吹铅熔融还原装置 | |
| CN210140605U (zh) | 一种旋流式双腔高炉风口小套 | |
| CN207501651U (zh) | 一种自冷式窑壳 | |
| KR101370929B1 (ko) | 제철공업로용 풍구 | |
| CN105368501A (zh) | 一种适用于气流床煤气化炉的工艺烧嘴的保护机构 | |
| KR100962168B1 (ko) | 열손방지용 고로 풍구 | |
| CN223002953U (zh) | 一种高炉铁口 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130719 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20131016 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20131021 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20131114 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140107 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20140403 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20140408 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140430 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140529 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140627 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5572137 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |