JP2012156149A - 樹脂封止装置および樹脂封止方法 - Google Patents
樹脂封止装置および樹脂封止方法 Download PDFInfo
- Publication number
- JP2012156149A JP2012156149A JP2011011038A JP2011011038A JP2012156149A JP 2012156149 A JP2012156149 A JP 2012156149A JP 2011011038 A JP2011011038 A JP 2011011038A JP 2011011038 A JP2011011038 A JP 2011011038A JP 2012156149 A JP2012156149 A JP 2012156149A
- Authority
- JP
- Japan
- Prior art keywords
- resin
- resin sealing
- recess
- substrate
- pressure
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 229920005989 resin Polymers 0.000 title claims abstract description 145
- 239000011347 resin Substances 0.000 title claims abstract description 145
- 238000007789 sealing Methods 0.000 title claims abstract description 58
- 238000000034 method Methods 0.000 title claims abstract description 15
- 239000000758 substrate Substances 0.000 claims abstract description 71
- 239000003566 sealing material Substances 0.000 claims abstract description 41
- 230000002093 peripheral effect Effects 0.000 claims description 8
- 238000012546 transfer Methods 0.000 description 28
- 239000004065 semiconductor Substances 0.000 description 18
- 238000000465 moulding Methods 0.000 description 17
- 230000003287 optical effect Effects 0.000 description 12
- 239000007788 liquid Substances 0.000 description 10
- 239000000463 material Substances 0.000 description 10
- 239000000047 product Substances 0.000 description 10
- 238000004891 communication Methods 0.000 description 6
- 238000001514 detection method Methods 0.000 description 4
- 230000005540 biological transmission Effects 0.000 description 3
- 210000000078 claw Anatomy 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 230000001965 increasing effect Effects 0.000 description 3
- 229910052751 metal Inorganic materials 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 238000005452 bending Methods 0.000 description 2
- 239000000919 ceramic Substances 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 230000003028 elevating effect Effects 0.000 description 2
- 229920001296 polysiloxane Polymers 0.000 description 2
- 229920001187 thermosetting polymer Polymers 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000005856 abnormality Effects 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 239000006185 dispersion Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- 239000012467 final product Substances 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 239000011343 solid material Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000002834 transmittance Methods 0.000 description 1
Images




Landscapes
- Encapsulation Of And Coatings For Semiconductor Or Solid State Devices (AREA)
Abstract
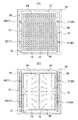
【解決手段】樹脂封止装置は、下金型に設けられた凹所67に樹脂封止材料を供給する一方、電子部品を実装した基板を前記下金型に位置決めし、前記樹脂封止材料に前記電子部品を浸漬するとともに、前記下金型と上金型とで前記基板を挟持して型締めした後、前記凹所67に連通する樹脂溜まり部69に配置した圧力調整ピンで前記樹脂封止材料を加圧して樹脂封止する構成である。特に、前記凹所67および前記樹脂溜まり部69の外部に位置し、前記凹所67に連通するとともに、前記圧力調整ピンの圧力が最終的に伝わる最終領域に、圧力センサー72を配置した構成である。
【選択図】図7
Description
この様な樹脂封止装置では、下金型2に設けられた凹形状のキャビティ3に封止樹脂8を直接供給して保持できるので、例えば、光半導体素子(LED)を封止するためにシリコーン材を主原料とする流動性の高い液状樹脂を用いることができる。そして、特許文献1の樹脂封止装置では、型締め後、予備キャビティの底面に設けられた上下可動機構5を上下動させ、所定の成形圧力を維持したままの状態で前記液状樹脂を硬化させて樹脂封止を行う。
例えば、キャビティに樹脂材料を供給する場合、ディスペンサを用いる方法が一般的であるが、床面積の広いキャビティ内の各箇所に樹脂材料を供給するときに時間差が少なからず生じる。このため、キャビティ内の各箇所において樹脂材料が熱硬化する進行具合にばらつきが生じる。特に、樹脂封止金型の凹部内の不規則な領域で樹脂材料の熱硬化が部分的に進むと、樹脂封止金型の凹部内に樹脂材料を均一に充填する作業工程の妨げとなり、前述した成形不良の可能性を助長する。
本発明は、前記問題点に鑑み、歩留まりが良く、生産性の高い樹脂封止装置および樹脂封止方法を提供することを課題とする。
本実施形態によれば、必要に応じて圧力センサーを配置できるので、設計の自由度が大きい樹脂封止装置が得られる。
本実施形態によれば、デッドスペースを有効利用することにより、スペース効率が高く、小型の樹脂封止装置が得られる。
本実施形態によれば、対向する位置に存する最終領域に圧力センサーをそれぞれ配置してあるので、圧力検出精度がより一層高くなり、信頼性の高い樹脂封止装置が得られる
本実施形態によれば、補助樹脂溜まり部に溜まった樹脂封止材料を介して圧力が伝わり易くなり、圧力検出精度の高い樹脂封止装置が得られる。また、凹所内に補助樹脂溜まり部を設けてあるので、成形後に成形品を下金型から離型する場合に、補助樹脂溜まり部内で硬化した樹脂を基板と一体に取り出すことができ、作業性が高い。
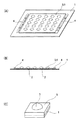
本実施形態に係る樹脂封止装置は、図1A,1Bに示すように、導電パターンが印刷されたセラミック製の基板1の片面に所定のピッチで実装した光半導体素子2、例えば、LEDを樹脂封止するためのものである。
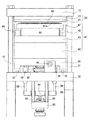
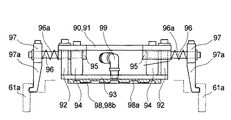
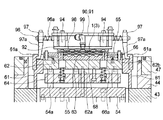
また、前記上プレート91と前記下プレート93との間には、ゴム材等からなる緩衝部材94を4隅に計4箇所で挟持しており、その位置は前述したトランスファーピン66の軸心上に配置されている。さらに、前記上プレート91は、その両側下面縁部に設けたガイド部95を介してガイドシャフト96を軸心方向にスライド可能に支持している。そして、前記ガイドシャフト96,96は、常時、外方に付勢するようにスプリング96aがそれぞれ組み付けられているとともに、その先端部に設けた連結バー97を介して連結されている。さらに、前記連結バー97の両端部には、係止爪97aがそれぞれ設けられている。
一方、下プレート93は、その下面にスポンジ等からなる板状当接部材98を接着してある。前記板状当接部材98は、その下面に最も深い底面正方形の凹部98aを設けるとともに、最下面との間に若干の隙間を形成するように格子状の凸部98bが設けられている。そして、吸引パイプ99が前記凹部98aにそれぞれ連通し、前記基板1を吸引可能となっている。
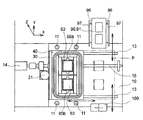
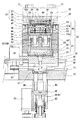
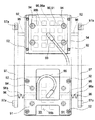
まず、電動モータ14を駆動してボールネジ15を回動させることにより、図4において2点鎖線で示した待機位置Pまでスライドプレート30をスライド移動させる。そして、露出したフレームガイド65の環状段部65aに基板1を手動あるいは図示しないインローダ装置で位置決めする。
本実施形態では、フレームガイド65に環状段部65aが形成されているので、基板1を手動で位置決めする作業が簡単、かつ、正確になる。また、フレームガイド65に切り欠き部65bが形成されているので、作業者が基板1を位置決めする際に、基板1を掴んだ指の逃がしとなり、基板1を手動で位置決めする作業が簡単、かつ、正確になる。
なお、前記基板1の位置決めはフレームガイド65に設けた位置決めピン(図示せず)で行ってもよい。
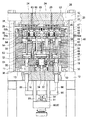
なお、本実施形態によれば、基板1はフレームガイド65の内周縁部に位置決めされており、前記フレームガイド65はキャビティブロック63の上面から上方に突き出すように付勢されている。このため、前記基板1は宙づり状態にある。この結果、キャビティブロック63が成形位置まで移動する際に振動,衝撃等が加わっても、基板1に搭載されている光半導体素子2、あるいは、前記光半導体素子2と基板1とを接続するAuワイヤが、前記キャビティブロック63に当接することを防止できる。
なお、前記ロワープレート54が上昇するとき、ロワープレート54に連結されたピストン55が上昇し、大径部55aの上面に存在していた液体は図示しない排出口から排出され、ロワープレート54の動作に追従する。
また、当接部材98の下面を格子状に形成することによって、均一な吸着力を確保できると共に、基板1の撓みを最小にできるので、基板1の損傷を防止できる。
そして、保持装置90に設けた緩衝部材94は前述したトランスファーピン66の軸心上に設置されているので、基板1をトランスファーピン66で突き出した際に、基板1に余分なモーメント荷重が負荷されず、損傷をより一層効果的に防止できる。
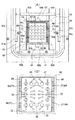
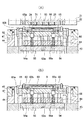
本実施形態によれば、キャビティブロック63の表面のうち、凹所67および樹脂溜まり部69を設けていないデッドスペースに圧力センサー72を配置しているので、スペース効率の良い下金型が得られ、装置の大型化を防止できる。また、前記小スペース部73の延長線上に圧力センサー72を配置してあるので、樹脂封止材料9に負荷された圧力が圧力センサー72に正確に伝わりやすく、圧力検出精度がより一層高いという利点がある。
他は前述の第1実施形態と同様であるので、同一部分には同一番号を附して説明を省略する。
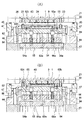
本実施形態によれば、凹所67内における圧力が補助樹脂溜まり部74に沿って伝わりやすくなり、圧力センサー72の圧力検出精度が向上する。また、第3実施形態は、図16Bに図示された圧力伝達の概念図で示すように、小スペース部73から側壁面75に伝達される直前で、補助樹脂溜まり部74によって断面積が増大しているので、流動抵抗が小さくなる。このため、紙面左右方向の最終領域に設けた圧力センサー72に圧力が伝達されやすい。
また、凹所67内に補助樹脂溜まり部74を設けてあるので、成形後に成形品を下金型から離型する場合に、補助樹脂溜まり部74内で硬化した樹脂を基板1と一体に取り出すことができ、作業性が高いという利点がある。
他は前述の第1実施形態と同様であるので、同一部分には同一番号を附して説明を省略する。
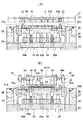
本実施形態によれば、図17Bに図示された圧力伝達の概念図で示すように、圧力を2箇所で検出することにより、より一層高い精度で圧力を検出でき、ヒケ等の発生をより確実に防止できるという利点がある。
他は前述の第1実施形態と同様であるので、同一部分には同一番号を附して説明を省略する。
また、半導体素子は、前記基板の片面に限らず、両面に実装したものであってもよいことは勿論である。
さらに、本実施形態では緩衝部材94がゴムである場合を例示したが、例えばスプリング等、弾性を有するものであればよい。
そして、本実施形態では板状当接部材98はスポンジで例示したが、材質は特に限定されず、アルミ、鋼鉄等、金属製でも良い。特に、本実施形態では、板状当接部材98の下面に底面正方形の凹部98aおよび格子状の凸部98bを配置する場合について説明したが、必ずしもこれに限らない。例えば、最も撓みが大きい当接部材の中央部に凸部を形成し、その凸部を中心として凹部を放射状に形成しても良い。
2:光半導体素子
3:成形品
5:半導体装置
9:樹脂封止材料
10:ベースプレート
11:タイバ
12:プラテン
13:ガイドレール
20:上金型セット
22:上金型チェス
24:吸引孔
30:スライドプレート
40:下金型セット
41:下金型ダイセット
55:ピストン
60:下金型チェス
62:バックプレート
62a:ショルダーボルト
62b:スプリング
62c:ガイドピン
63:キャビティブロック
64:トランスファープレート
65:フレームガイド
65a:環状段部
65b:切り欠き部
66:トランスファーピン
67:凹所
68:キャビティ部
69:樹脂溜まり部
70:連通路
71:ピン孔
72:圧力センサー
73:補助樹脂溜まり部
75:側壁面
80:昇降装置
90:保持装置
91:上プレート
93:下プレート
94:緩衝部材
98:板状当接部材
98a:凹部
99:吸引パイプ
100:ディスペンサ装置
Claims (6)
- 下金型に設けられた凹所に樹脂封止材料を供給する一方、電子部品を実装した基板を前記下金型に位置決めし、前記樹脂封止材料に前記電子部品を浸漬するとともに、前記下金型と上金型とで前記基板を挟持して型締めした後、前記凹所に連通する樹脂溜まり部に配置した圧力調整ピンで前記樹脂封止材料を加圧して樹脂封止する樹脂封止装置であって、
前記凹所および前記樹脂溜まり部の外部に位置し、前記凹所に連通するとともに、前記圧力調整ピンの圧力が最終的に伝わる最終領域に、少なくとも1つの圧力センサーを配置したことを特徴とする樹脂封止装置。 - 最終領域を、前記凹所に近接する周辺領域に配置したことを特徴とする請求項1に記載の樹脂封止装置。
- 最終領域を、樹脂溜まり部に隣り合う下金型の隅部に配置したことを特徴とする請求項1または2に記載の樹脂封止装置。
- 最終領域を、凹所を間にして対向する位置にそれぞれ配置したことを特徴とする請求項1ないし3のいずれか1項に記載の樹脂封止装置。
- 最終領域を、凹所の対向する辺の内側縁部に沿って設けた少なくとも1つの補助樹脂溜まり部の延長線上に、配置したことを特徴とする請求項1ないし4のいずれか1項に記載の樹脂封止装置。
- 下金型に設けられた凹所に樹脂封止材料を供給する一方、電子部品を実装した基板を前記下金型に位置決めし、前記樹脂封止材料に前記電子部品を浸漬するとともに、前記下金型と上金型とで前記基板を挟持して型締めした後、前記凹所に連通する樹脂溜まり部に配置した圧力調整ピンで前記樹脂封止材料を加圧する樹脂封止方法であって、
前記凹所および前記樹脂溜まり部の外部に位置し、前記凹所に連通するとともに、前記圧力調整ピンの圧力が最終的に伝わる最終領域に配置した少なくとも1つの圧力センサーで、圧力を検出して樹脂封止することを特徴とする樹脂封止方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011011038A JP2012156149A (ja) | 2011-01-21 | 2011-01-21 | 樹脂封止装置および樹脂封止方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011011038A JP2012156149A (ja) | 2011-01-21 | 2011-01-21 | 樹脂封止装置および樹脂封止方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012156149A true JP2012156149A (ja) | 2012-08-16 |
Family
ID=46837627
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011011038A Pending JP2012156149A (ja) | 2011-01-21 | 2011-01-21 | 樹脂封止装置および樹脂封止方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012156149A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015037146A (ja) * | 2013-08-15 | 2015-02-23 | 信越化学工業株式会社 | 半導体装置の製造方法及び半導体装置 |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56155737A (en) * | 1981-02-20 | 1981-12-02 | Hitachi Ltd | Transfer molding device |
| JPS6457724A (en) * | 1987-08-28 | 1989-03-06 | Mitsubishi Electric Corp | Resin seal device for semiconductor |
| JPH0236040U (ja) * | 1988-09-01 | 1990-03-08 | ||
| JPH0288208A (ja) * | 1988-09-26 | 1990-03-28 | Olympus Optical Co Ltd | 射出成形金型と成形品の判別方法 |
| JPH06106560A (ja) * | 1992-09-29 | 1994-04-19 | Sanyo Silicon Denshi Kk | 電子部品封止用成形金型 |
| JPH091596A (ja) * | 1995-06-20 | 1997-01-07 | Hitachi Ltd | モールド装置 |
| JPH10296787A (ja) * | 1997-04-24 | 1998-11-10 | Matsushita Electric Ind Co Ltd | インサート樹脂成形装置 |
| JPH11176853A (ja) * | 1997-12-15 | 1999-07-02 | Matsushita Electric Works Ltd | 半導体封止成形方法及び半導体封止成形金型 |
| JP2001055432A (ja) * | 1999-08-20 | 2001-02-27 | Fujitsu Ltd | 半導体装置封止用樹脂組成物及びこれを用いた半導体装置、並びに半導体装置製造方法及び製造装置 |
| JP2009170475A (ja) * | 2008-01-11 | 2009-07-30 | Panasonic Corp | 半導体装置製造設備および半導体装置の製造方法 |
-
2011
- 2011-01-21 JP JP2011011038A patent/JP2012156149A/ja active Pending
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56155737A (en) * | 1981-02-20 | 1981-12-02 | Hitachi Ltd | Transfer molding device |
| JPS6457724A (en) * | 1987-08-28 | 1989-03-06 | Mitsubishi Electric Corp | Resin seal device for semiconductor |
| JPH0236040U (ja) * | 1988-09-01 | 1990-03-08 | ||
| JPH0288208A (ja) * | 1988-09-26 | 1990-03-28 | Olympus Optical Co Ltd | 射出成形金型と成形品の判別方法 |
| JPH06106560A (ja) * | 1992-09-29 | 1994-04-19 | Sanyo Silicon Denshi Kk | 電子部品封止用成形金型 |
| JPH091596A (ja) * | 1995-06-20 | 1997-01-07 | Hitachi Ltd | モールド装置 |
| JPH10296787A (ja) * | 1997-04-24 | 1998-11-10 | Matsushita Electric Ind Co Ltd | インサート樹脂成形装置 |
| JPH11176853A (ja) * | 1997-12-15 | 1999-07-02 | Matsushita Electric Works Ltd | 半導体封止成形方法及び半導体封止成形金型 |
| JP2001055432A (ja) * | 1999-08-20 | 2001-02-27 | Fujitsu Ltd | 半導体装置封止用樹脂組成物及びこれを用いた半導体装置、並びに半導体装置製造方法及び製造装置 |
| JP2009170475A (ja) * | 2008-01-11 | 2009-07-30 | Panasonic Corp | 半導体装置製造設備および半導体装置の製造方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015037146A (ja) * | 2013-08-15 | 2015-02-23 | 信越化学工業株式会社 | 半導体装置の製造方法及び半導体装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5229292B2 (ja) | 樹脂封止装置および樹脂封止方法 | |
| JP5163721B2 (ja) | 樹脂封止装置および樹脂封止方法 | |
| JP6491464B2 (ja) | 成形品製造装置及び成形品製造方法 | |
| KR101832597B1 (ko) | 수지 밀봉 장치 및 수지 밀봉 방법 | |
| JP6580519B2 (ja) | 圧縮成形装置、樹脂封止品製造装置、圧縮成形方法、及び樹脂封止品の製造方法 | |
| JP2016101743A5 (ja) | ||
| JP5508583B2 (ja) | 実装装置および実装方法 | |
| KR20130075699A (ko) | 수지 몰딩 방법 및 수지 몰딩 장치 | |
| JP6804410B2 (ja) | 搬送機構、樹脂成形装置、成形対象物の成形型への受け渡し方法、及び樹脂成形品の製造方法 | |
| CN105291335A (zh) | 成形模具、成形装置、成形品的制造方法及树脂模制方法 | |
| JP6304517B1 (ja) | 樹脂封止方法及び樹脂封止装置 | |
| KR101614970B1 (ko) | 수지밀봉완료기판의 냉각장치, 냉각방법 및 반송장치, 그리고 수지밀봉장치 | |
| JP2014233882A (ja) | 樹脂モールド装置及び樹脂モールド方法 | |
| WO2018139631A1 (ja) | 樹脂封止装置及び樹脂封止方法 | |
| KR20120070511A (ko) | 기판 조립 장치 | |
| KR102553765B1 (ko) | 수지 성형 장치 및 수지 성형품의 제조 방법 | |
| KR20210009853A (ko) | 다이 본딩 장치 및 방법 | |
| HK1170984A (en) | Resin encapsulating apparatus and resin encapsulating method | |
| CN111261566B (zh) | 晶片托盘定位机构和湿法栏具提升固定装置 | |
| KR20250079003A (ko) | 압축 성형에 사용되는 밀봉 수지 및 그 형성 방법 | |
| CN121522968A (zh) | 用于控制光刻时玻璃基板翘曲程度的工作台机构 | |
| KR20250168267A (ko) | 압축 성형 장치 및 압축 성형 방법 | |
| KR100749758B1 (ko) | 반도체 제조장비의 리드 프레스 장치 | |
| KR101219631B1 (ko) | 멀티 반도체 패키지 가압장치 | |
| KR19990025700A (ko) | 진공흡착장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130225 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130507 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130705 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20131001 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20131129 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20140729 |