JP2012160310A - 表面実装部品及び製造方法 - Google Patents
表面実装部品及び製造方法 Download PDFInfo
- Publication number
- JP2012160310A JP2012160310A JP2011018488A JP2011018488A JP2012160310A JP 2012160310 A JP2012160310 A JP 2012160310A JP 2011018488 A JP2011018488 A JP 2011018488A JP 2011018488 A JP2011018488 A JP 2011018488A JP 2012160310 A JP2012160310 A JP 2012160310A
- Authority
- JP
- Japan
- Prior art keywords
- solder
- lead
- leads
- manufacturing
- mount component
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images






Classifications
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K3/00—Apparatus or processes for manufacturing printed circuits
- H05K3/30—Assembling printed circuits with electric components, e.g. with resistors
- H05K3/32—Assembling printed circuits with electric components, e.g. with resistors electrically connecting electric components or wires to printed circuits
- H05K3/34—Assembling printed circuits with electric components, e.g. with resistors electrically connecting electric components or wires to printed circuits by soldering
- H05K3/341—Surface mounted components
- H05K3/3421—Leaded components
- H05K3/3426—Leaded components characterised by the leads
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R12/00—Structural associations of a plurality of mutually-insulated electrical connecting elements, specially adapted for printed circuits, e.g. printed circuit boards [PCB], flat or ribbon cables, or like generally planar structures, e.g. terminal strips, terminal blocks; Coupling devices specially adapted for printed circuits, flat or ribbon cables, or like generally planar structures; Terminals specially adapted for contact with, or insertion into, printed circuits, flat or ribbon cables, or like generally planar structures
- H01R12/50—Fixed connections
- H01R12/51—Fixed connections for rigid printed circuits or like structures
- H01R12/55—Fixed connections for rigid printed circuits or like structures characterised by the terminals
- H01R12/57—Fixed connections for rigid printed circuits or like structures characterised by the terminals surface mounting terminals
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R4/00—Electrically-conductive connections between two or more conductive members in direct contact, i.e. touching one another; Means for effecting or maintaining such contact; Electrically-conductive connections having two or more spaced connecting locations for conductors and using contact members penetrating insulation
- H01R4/02—Soldered or welded connections
- H01R4/028—Soldered or welded connections comprising means for preventing flowing or wicking of solder or flux in parts not desired
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K3/00—Apparatus or processes for manufacturing printed circuits
- H05K3/30—Assembling printed circuits with electric components, e.g. with resistors
- H05K3/32—Assembling printed circuits with electric components, e.g. with resistors electrically connecting electric components or wires to printed circuits
- H05K3/34—Assembling printed circuits with electric components, e.g. with resistors electrically connecting electric components or wires to printed circuits by soldering
- H05K3/3494—Heating processes for reflow soldering
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R12/00—Structural associations of a plurality of mutually-insulated electrical connecting elements, specially adapted for printed circuits, e.g. printed circuit boards [PCB], flat or ribbon cables, or like generally planar structures, e.g. terminal strips, terminal blocks; Coupling devices specially adapted for printed circuits, flat or ribbon cables, or like generally planar structures; Terminals specially adapted for contact with, or insertion into, printed circuits, flat or ribbon cables, or like generally planar structures
- H01R12/70—Coupling devices
- H01R12/71—Coupling devices for rigid printing circuits or like structures
- H01R12/72—Coupling devices for rigid printing circuits or like structures coupling with the edge of the rigid printed circuits or like structures
- H01R12/722—Coupling devices for rigid printing circuits or like structures coupling with the edge of the rigid printed circuits or like structures coupling devices mounted on the edge of the printed circuits
- H01R12/724—Coupling devices for rigid printing circuits or like structures coupling with the edge of the rigid printed circuits or like structures coupling devices mounted on the edge of the printed circuits containing contact members forming a right angle
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R13/00—Details of coupling devices of the kinds covered by groups H01R12/70 or H01R24/00 - H01R33/00
- H01R13/648—Protective earth or shield arrangements on coupling devices, e.g. anti-static shielding
- H01R13/658—High frequency shielding arrangements, e.g. against EMI [Electro-Magnetic Interference] or EMP [Electro-Magnetic Pulse]
- H01R13/6581—Shield structure
- H01R13/6585—Shielding material individually surrounding or interposed between mutually spaced contacts
- H01R13/6586—Shielding material individually surrounding or interposed between mutually spaced contacts for separating multiple connector modules
- H01R13/6587—Shielding material individually surrounding or interposed between mutually spaced contacts for separating multiple connector modules for mounting on PCBs
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K1/00—Printed circuits
- H05K1/02—Details
- H05K1/0213—Electrical arrangements not otherwise provided for
- H05K1/0237—High frequency adaptations
- H05K1/025—Impedance arrangements, e.g. impedance matching, reduction of parasitic impedance
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2201/00—Indexing scheme relating to printed circuits covered by H05K1/00
- H05K2201/10—Details of components or other objects attached to or integrated in a printed circuit board
- H05K2201/10007—Types of components
- H05K2201/10189—Non-printed connector
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2201/00—Indexing scheme relating to printed circuits covered by H05K1/00
- H05K2201/10—Details of components or other objects attached to or integrated in a printed circuit board
- H05K2201/10613—Details of electrical connections of non-printed components, e.g. special leads
- H05K2201/10742—Details of leads
- H05K2201/1075—Shape details
- H05K2201/10757—Bent leads
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2201/00—Indexing scheme relating to printed circuits covered by H05K1/00
- H05K2201/10—Details of components or other objects attached to or integrated in a printed circuit board
- H05K2201/10613—Details of electrical connections of non-printed components, e.g. special leads
- H05K2201/10742—Details of leads
- H05K2201/1075—Shape details
- H05K2201/10803—Tapered leads, i.e. leads having changing width or diameter
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2201/00—Indexing scheme relating to printed circuits covered by H05K1/00
- H05K2201/10—Details of components or other objects attached to or integrated in a printed circuit board
- H05K2201/10613—Details of electrical connections of non-printed components, e.g. special leads
- H05K2201/10742—Details of leads
- H05K2201/10886—Other details
- H05K2201/10909—Materials of terminal, e.g. of leads or electrodes of components
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2201/00—Indexing scheme relating to printed circuits covered by H05K1/00
- H05K2201/20—Details of printed circuits not provided for in H05K2201/01 - H05K2201/10
- H05K2201/2081—Compound repelling a metal, e.g. solder
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2203/00—Indexing scheme relating to apparatus or processes for manufacturing printed circuits covered by H05K3/00
- H05K2203/04—Soldering or other types of metallurgic bonding
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Microelectronics & Electronic Packaging (AREA)
- Electric Connection Of Electric Components To Printed Circuits (AREA)
- Manufacturing Of Electrical Connectors (AREA)
- Connections Effected By Soldering, Adhesion, Or Permanent Deformation (AREA)
- Structures For Mounting Electric Components On Printed Circuit Boards (AREA)
- Lead Frames For Integrated Circuits (AREA)
- Coupling Device And Connection With Printed Circuit (AREA)
Abstract
【課題】実装時の基板の反りに対する受容性を高くし、コネクタのコプラナリティ管理を容易にし、半田付け不良の発生を抑制することができる表面実装部品を提供すること。
【解決手段】本発明による表面実装部品Cは、本体部2aと脚部2bを有する複数のリード2と、脚部2bの電気的な接続面2baに頂部を有して形成される半田溜まり部3と、半田溜まり部3を形成する半田のリードに沿う拡散を防止する拡散防止部2cを含む、ことを特徴とする。
【選択図】図1
【解決手段】本発明による表面実装部品Cは、本体部2aと脚部2bを有する複数のリード2と、脚部2bの電気的な接続面2baに頂部を有して形成される半田溜まり部3と、半田溜まり部3を形成する半田のリードに沿う拡散を防止する拡散防止部2cを含む、ことを特徴とする。
【選択図】図1
Description
本発明は、電算機、パーソナルコンピュータ、ワークステーション等に使用される高密度コネクタに使用されるコネクタを始めとした、基板の表面に実装される表面実装部品のリード半田付け部の構造に関する。
通常のSMT(Surface Mount Technology)実装における表面実装部品(SMD:Surface Mount Device)のリードは、L、J形状の可動しないもの、もしくは、BGA(Ball Grid Array)、ブット形状等が一般的である。また、フローティングリード構造の例としては、特許文献1において、コンタクトとリードをコネクタ単体で半田にて固定し、コネクタの基板への実装時に再溶融させ、可動状態とすることにより駆動する方法が提案されている。
ところが、特許文献1に開示されたようなコネクタにおいては、実装時の再溶融に伴って基板の反りが問題となりやすく、面精度管理の厳密化が求められやすく、半田付け不良が発生しやすい、という課題があった。
本発明は、上記問題に鑑み、実装時の基板の反りに対する受容性が高く、コネクタの面精度(コプラナリティ)管理を容易にし、半田付け不良が発生しにくいコネクタを始めとした表面実装部品及び製造方法を提供することを目的とする。
上記の問題を解決するため、本発明に係る表面実装部品は、
本体部と当該本体部に垂直に延びる脚部を有する複数のリードと、前記脚部の電気的な接続面に頂部(凸部:稜線部又は部分楕円体の先端)を有して形成される半田溜まり部と、前記半田溜まり部を形成する半田の前記リードに沿う拡散を防止する拡散防止部を含む、ことを特徴とする。
本体部と当該本体部に垂直に延びる脚部を有する複数のリードと、前記脚部の電気的な接続面に頂部(凸部:稜線部又は部分楕円体の先端)を有して形成される半田溜まり部と、前記半田溜まり部を形成する半田の前記リードに沿う拡散を防止する拡散防止部を含む、ことを特徴とする。
また、上記課題を解決するため、本発明に係る製造方法は、
複数のリードの接続面に頂部を有して形成される半田溜まり部を有する表面実装部品の製造方法であって、前記複数のリードの接続面に対応して半田載置部に並列された複数の凹部に半田を載置する載置ステップと、前記複数のリードに前記半田の拡散を防止する拡散防止部を形成する形成ステップと、前記凹部に載置された半田に前記複数のリードの接続面を当接させる配置ステップと、前記載置された半田を加熱する加熱ステップを含むことを特徴とする。
複数のリードの接続面に頂部を有して形成される半田溜まり部を有する表面実装部品の製造方法であって、前記複数のリードの接続面に対応して半田載置部に並列された複数の凹部に半田を載置する載置ステップと、前記複数のリードに前記半田の拡散を防止する拡散防止部を形成する形成ステップと、前記凹部に載置された半田に前記複数のリードの接続面を当接させる配置ステップと、前記載置された半田を加熱する加熱ステップを含むことを特徴とする。
本発明の表面実装部品及び製造方法によれば、実装時の基板の反りに対する受容性を高くし、コネクタのコプラナリティ管理を容易にし、半田付け不良の発生を抑制することができる。具体的には、実装時の例えばリフロー等による半田付けにおいて、前記半田溜まり部が溶融されて前記接続面が実装対象となる基板に対して対向方向に移動可能となり、前記基板の反りや、前記リードに対向する前記基板のパッドのばらつきを厳密に管理する必要をなくすことができる。また、前記接続面の前記基板に対する高さのばらつきについても厳密に管理する必要をなくした上で、信頼性の高いSMT接続を可能とすることができる。
以下、本発明を実施するための形態について、添付図面を参照しながら説明する。
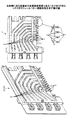
図1に示すように、本実施例のコネクタCが含むコネクタモジュール1は、ほぼ長方形状の形態を具備しており、図1中左方の短辺に位置する接続部と、下方の長辺に位置する実装部を具備している。実装部はここでは図示しない基板のパッド(ランド)に電気的に接続されるリード2の一方端が図1中左右方向に並列されて露出されている。この一方端には半田溜まり部3が形成されている。
接続部は図示されない相手方コネクタへの接続に供されるコンタクトが図1中上下方向に並列されて有している。ここでは、コンタクトはリード2の他方端により構成される。なお、コンタクトは、他方端に半田接続部やプリント基板を介して適宜接続されるものであってもよい。コネクタCにおいてはコネクタモジュール1が厚み方向に複数並列されて、ここでは図示しないハウジングに適宜固定されている。リード2の一方端は、コネクタCの基板に対する実装面においてマトリクス状に配列される。
リード2の一方端と他方端の中間部分は、図1に示すように、ほぼ逆U字状に湾曲されて、コネクタモジュール1の本体を構成する合成樹脂等により形成された絶縁体に埋め込まれている。この絶縁体はリード2の中間部分を適宜露出する逆U字状の湾曲状のスリットを有しており、この適宜の露出によりリード2のインピーダンス調整を行っている。
このコネクタCは、例えば平衡伝送を可能とするべくリード2については信号用のものを例えば二本、グランド用のものを例えば一本を含むものを一群として、複数群のリード群を含み、複数のリード2を含む。
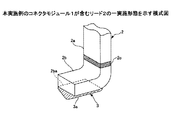
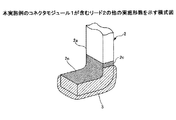
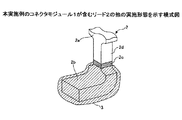
図1に示したコネクタモジュール1が含むリード2の実装部における一方端を、図2に拡大して示す。図2に示されるように、本実施例のリード2は、延在方向に長い平板状の本体部2aと本体部2aの端部が屈曲されて形成される脚部2bを有している。図2においては、脚部2bは本体部2aに対して垂直をなしている。
半田溜まり部3は、図2中下方に示す脚部2bの電気的な接続面2baに半田ペーストを溶融して付着することにより、頂部3aを有して形成される。リード2の本体部2aの脚部2bに隣接する部分には、半田溜まり部3を形成する半田ペーストのリード2に沿う拡散を防止する拡散防止部として半田ダム2cが形成されている。
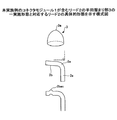
ここで半田ダム2cは、本実施例においては、図3に示す手法にて形成される。本実施例のリード2は層構造を有しており、図3(a)に示されるように、内層に銅Cu系統の導体部を有し、表層にリード2の表面の塗れ性を高める金Au系統の金メッキを有し、金メッキと導体部の間に塗れ性の低いニッケルNi系統の下地層を有している。なお、下地層としては、例えばスルファミン酸ニッケルや変性ワットニッケル等を用いることができる。
本実施例においては、図3(a)中矢視断面図である図3(b)に示すように、リード2の表層の金メッキを例えば対角線方向の二方向からのレーザー照射により除去して、下地層を露出させることにより、半田ダム2cを形成している。なお、レーザー照射はリード2の延在方向において例えば50μm単位の幅で設けることができ、例えば0.1mm程度の幅に設定することができる。もちろん、下地層と同質の被層を表層の外側にメッキやスパッタリング、スプレー等の適宜の手法で被覆することとしてもよい。
すなわち図2に示す形態のリード2においては、拡散防止部は塗れ性を低下させる低下手段である半田ダム2cを含むこととしている。ここで塗れ性とは、加熱され溶融された半田ペーストがリード2の表面に対して有する、拡散のしやすさである。
また、図2に示すように、低下手段である半田ダム2cは、リード2の本体部2aの延在方向、つまり図2中上下方向の周方向に延びる環状部分を構成している。
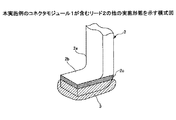
次に、半田溜まり部3の形態について述べる。半田溜まり部3は実装前にリード2の接続面2baが備蓄すべき所定量の半田により形成されている。この所定量が比較的大きい場合には、半田溜まり部3は例えば図4上段に示すように、底面を接続面2baの全体又はほぼ全体とし、接続面2baの面方向に凸形状をなす曲面形状を蓋面とする半曲面状の立体形状をなす。この立体形状は、図4中左右方向に延びる稜線形状の頂部3aを有している。
この場合においては、リード2の脚部2bの接続面2baの形態は、図4中段に示すように、平板形状であってもよいが、稜線形状の頂部3aの位置の精度を高くする要請が高い場合には、図4下段に示すように、上述した稜線形状の頂部3aに対応する位置に尖鋭な稜線形状の突部2baaを具備することとしてもよい。
実装前にリード2の接続面2baが備蓄すべき半田の所定量が比較的小さい場合には、半田溜まり部3は、例えば図5上段に示すように、接続面2baの一部をなす円を底面とした、楕円体を長軸方向に垂直に切断して形成される部分楕円体状とし、頂部3aをその先端とすることができる。
この場合において、例えば、リード2の脚部2bの端部寄りに半田溜まり部3の頂部3aを形成する要請が高い場合には、図5中段に示すように、折れ曲がり位置の傾斜部2eの角度を垂直よりも若干大きい鈍角をなすように調節する。これによって、リード2の脚部2bを本体部2aに対して先端が接近するように傾斜させて、溶融され付着された半田ペーストが重力により垂れて、形成後の半田溜まり部3が端部に誘導されることとしてもよい。
あるいは、図5下段に示すように、リード2の脚部2bの端部近傍に幅方向に延びる突部2bacを、例えば折り曲げ加工により設けて、溶融され付着された半田ペーストが有する表面張力により端部に、半田溜まり部3を形成する半田が誘導されることとしてもよい。なお、図5下段に示す突部2bacは、プレス加工により尖突形状に形成されてもよい。すなわち、本実施例においては、半田溜まり部3の頂部3aの位置を決める位置決め手段を含むとともに、位置決め手段は接続面2baの面方向に突出する突部又は接続面2baを傾斜させる傾斜部2eであることとしてもよい。
備蓄すべき半田の所定量がある程度大きい場合には、加熱時において半田ペーストを構成する半田のリード2の表面に沿った拡散を防止する上述した半田ダム2cについても、半田溜まり部3の形成後の接続面2baからの突出量を適宜調節するため、種々の変形形態を含むことが有効となる。
例えば、図6に示すように、半田ダム2cの位置を、脚部2bの接続面2baの反対側の面に沿わせて、半田ダム2cを環状形状として、半田溜まり部3を脚部2bの側面の半田ダム2cよりも接続面2ba側の領域まで意図的に含む形態とすることもできる。
また、図7に示すように、半田ダム2cを本体部2aに設置された環状形状と、脚部2bの接続面2baの反対側の面の曲面形状及び平面形状を組み合わせた形態とし、脚部2bの側面の半田ダム2cよりも接続面2ba側の領域まで、半田溜まり部3を意図的に含む形態とすることもできる。
また、図8に示すように、拡散防止部を、金メッキを除去する半田ダム2cではなく、リード2の幅寸法を変更する変更手段としての幅狭部2dにより形成することとしてもよい。もちろん、幅寸法に変えて厚み寸法を変更する薄厚部とすることもできる。この手法により拡散防止部を形成する場合には、半田ダム2cに比べてレーザー加工を省略でき、コスト低減上有利となる。さらに、図9に示すように、拡散防止部が半田ダム2cと幅狭部2dの双方を含む形態とすることもできる。
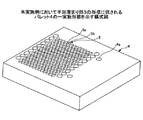
次に、上述した本実施例のコネクタCにおける半田溜まり部3を形成する製造方法について述べる。既に述べたようにコネクタCの基板に対する接続面においては、リード2の一方端がマトリクス状に並列される。このリード2の配列形態に対応させて、パレット4(半田載置部)の凹部5の形態と配列が決定され、図10に示すようにパレット4の表面には、凹部5がマトリクス状に配置されている。
凹部5はそれぞれのリード2の接続面2baに外接する楕円よりも大きい開口部5aを有しており、凹部5は底面部5bを有している。開口部5aも楕円形状をなしており、この楕円形状の長軸方向は、リード2の脚部2bの延在方向にほぼ一致させている。さらに、底面部5bは凹状の部分的な楕円球面形状を有している。なお、図10において図示は省略しているが、底面部5bの深さがある程度深い場合には、底面部5bはパレット4の背面と連通する連通孔を有していてもよい。
ここで、パレット4は例えば、FR4(ガラスエポキシ)、ステンレス、セラミックス等の材質で構成されており、凹部5の半田ペーストを構成する半田に対する塗れ性は、コネクタCが含む複数のリード2よりも低いこととしている。加えて、コネクタCのハウジング6は、図11に示すように、基板に実装する場合に用いられる位置決め用のダボ6aを一対含んでおり、パレット4は、マトリクス状に配列された凹部5よりも図10中右側に、ダボ6aに対応するダボ穴4aを含んでいる。
図10において図示は省略しているが、パレット4の背面側には本実施例中の加熱ステップに供される加熱手段として、ホットプレートが配置されている。
本実施例の製造方法は、複数のリード2の接続面2baに頂部3aを有して形成される半田溜まり部3を有するコネクタC(表面実装部品)の製造方法であって、複数のリード2の接続面2baに対応してパレット4(半田載置部)に並列された複数の凹部5に半田ペースト(半田)を載置する載置ステップと、複数のリード2に半田の拡散を防止する拡散防止部を形成する形成ステップと、凹部5に載置された半田に複数のリード2の接続面2baを当接させる配置ステップと、載置された半田を加熱する加熱ステップを含むこととしている。載置ステップにおける半田ペーストの載置は、例えばスキージ等を用いて行われる。
ここで、加熱ステップについては、配置ステップの前に行うこととしてもよく、後で行うこととしてもよいが、まず、加熱ステップを配置ステップの後で行う形態について説明する。この形態は、図4に示したように半田溜まり部3が含有すべき半田の所定量が比較的大きい場合に好適である。なお、形成ステップについては、図2及び図6〜9に関して説明した箇所にて既述しているため、詳細な説明は割愛する。
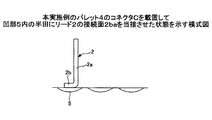
図10に示したパレット4の凹部5の半田ペーストをスキージにより塗布、載置して、図11に示すように、コネクタCをハウジング6のダボ6aをパレット4のダボ穴4aに挿入するように配置すると、図11中のXX断面である図12に示すように、リード2の脚部2bは、それぞれのリード2の実装面に対する又は基板に向けての突出量に応じて凹部5内の半田ペーストに当接又は食い込む。ここで、半田ペーストに当接するリード2は最も突出量の小さいリード2である。
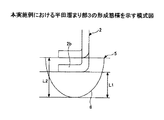
図13は、凹部5内の半田ペーストに突出量の異なるリード2が当接又は食い込む態様を示している。図13から明らかなように、突出量の大きいリード2の底面6までの半田ペーストが存在する距離L1は、突出量の小さいリード2の底面6までの半田ペーストが存在する距離L2よりも短い。この状態で図示しないホットプレートにより半田ペーストを図13中下方から加熱してある程度の時間放置して冷却がすすむと、図14に示すように、凹部5の塗れ性が低いことによる表面張力効果と接続面2baに対する塗れ性の高さに基づいて、基板に対して突出量が大きいリード2ほど、脚部2bの接続面2baからの高さが大きく形成された半田溜まり部3がそれぞれ形成される。
つまり、図14に示すように、コネクタCを基板Bに実装するにあたって、コネクタCを基板に対して載置した段階、つまり、実装のためのリフローを実施する前の段階において、半田溜まり部3により、複数のリード2の突出量の不揃いをある程度低減している。なお図14に示すリード2が半田溜まり部3の溶融により基板Bのパッドに接続される条件は、突出量にバラツキがあるリード2のうち、基板Bに対して最も突出量が小さく、離隔量W2が大きい図14の右端のリード2について、半田溜まり部3の高さW1を離隔量W2以上に設定することである。
ここで、図14に示すように、基板Bの表面には、複数のリード2の脚部2bが電気的に接続されるパッドPが形成されており、パッドPの表面には上述した半田ペーストと同一の半田ペーストSが例えば印刷等の手法により設置されている。なお、半田ペーストの材質はSn−Bi合金、Sn−In合金、Sn−Ag−Cu合金等適宜の融点を有する各種のものを使用できる。但し、半田溜まり部3及び基板Bの半田ペーストSの溶融後の接合強度確保の観点から、半田溜まり部3と半田ペーストSは同一の材質であることが好ましい。図14中左から二番目のリード2が具備する最も突出量が大きい半田溜まり部3は、載置時において基板Bの半田ペーストSよりも硬度が高いため半田ペーストSに一部が食い込む。
コネクタCを基板Bに載置した後、リフローを行うと、それぞれのリード2と基板Bとの間に位置する半田溜まり部3と半田ペーストSの双方が加熱により溶融され、半田溜まり部3が溶融により重力に基づいて半田ペーストSに接近する方向に垂れて変形し、半田ペーストSと接触した後、図14右図に示すように、一の半田をなして、一定時間経過後冷却されて硬化されて半田部が形成され、この半田部により、それぞれのリード2と対応する基板B側のパッドPとが接続される。
ここで、図14右図に示した形態においては、コネクタCが含むリード2のうち最も突出量の大きいリード2の接続面2baが、リフロー後においては基板BのパッドPに当接する形態としているが、リフロー後のそれぞれのリード2の接続面2baのパッドPに対する離隔量は次の手段で適宜調節することができる。
つまり、図15に示すようにコネクタCが含む既述のハウジング6の、リード2の接続面2baがマトリクス状に配列される部分を囲繞する外枠部分をスタンドオフ6bとして形成する。このスタンドオフ6bは、ハウジング6(筐体)が基板Bに対して実装時(リフロー時)に当接する当接部を構成する。
このように、コネクタCのハウジング6がスタンドオフ6bを予め備えることにより、図14左図に示した状態において、リフローを開始した場合に、リード2と基板BのパッドPとの間に位置する、半田溜まり部3及び半田ペーストSが溶融しても、ハウジング6の基板Bへの接近する相対移動は、スタンドオフ6bにより規制される。
例えば、図15左図に示すように、リフロー前のスタンドオフ6bの基板Bに対する離隔量W3を、最も基板B側に近接しているリード2のパッドPとの離隔量W4よりも小さく設定することで、リード2の接続面2baとパッドPとの間には必ず半田部を構成する半田が存在するものとすることができる。また、一般にスタンドオフ6bを構成するハウジング6は絶縁体であり、絶縁体の精度管理はリード2に比べて容易であるため、面精度管理をより容易にすることができる。
次に、加熱ステップについて、配置ステップの前に行う製造方法の形態について説明する。この形態は、図5に示したように、半田溜まり部3が含有すべき半田の所定量が比較的小さい場合に好適である。
図10に示したパレット4の凹部5内に比較的小さめの所定量にて半田ペーストをスキージにて載置した後、図11に示すように、コネクタCをパレット4上に配置する前に、パレット4の背面側に位置するホットプレートにより凹部5内の半田ペーストを加熱する。加熱された半田ペーストは、図12に示すパレット4の表面よりも上側に凸をなして膨らみ突出する。
半田ペーストを図12中上側に突出された状態で、図11に示すようにコネクタCをパレット4上に配置する。この場合に適用されるコネクタCにおいては、リード2は図5中段に示す傾斜部2e又は図5下段に示す突部2bacを具備しているものとする。コネクタCをパレット4上に配置する過程で、脚部2bの端部又は突部2bacが凹部5内の半田ペーストの上側に凸の表面に当接する。さらに、コネクタCを配置した後、パレット4から離隔する過程で、溶融した半田ペーストが表面張力と重力に基づいて脚部2bの端部又は突部2bac近傍に集中的に形成される。
上述した本実施例のコネクタC及び製造方法においては、以下のような有利な作用効果を得ることができる。つまり、実装時において実装対象となる基板Bに反りが発生していても、リード2に半田溜まり部3を予め形成しておくことにより、反りによるリード2それぞれの基板Bに対する離隔量がばらついて、あるリード2の基板Bに対する離隔量が大きくなっても、半田溜まり部3の溶融により全てのリード2を基板BのパッドPに確実に接続することができる。従って、基板Bの反りに対する受容性を高くすることができる。
これによって、コネクタC自体の複数のリード2の突出量については厳密な管理を不要として、所謂コプラナリティ管理を容易にすることができ、コスト低減を図ることができる。これと同時に、主に基板Bの反りやリード2の突出量の不揃いに起因しての半田付け不良の発生を極力抑制することができる。
加えて上述したように、リフローによる半田付け作業段階において、半田溜まり部3が溶融されて接続面2baが実装対象となる基板Bに対して対向方向に移動可能となり、リード2の突出量の不揃いを補償するため、基板Bの反りや、リード2に対向する基板BのパッドPのばらつきを厳密に管理する必要をなくすことができる。また、接続面2baの基板Bに対する高さのばらつきについても厳密に管理する必要がなくした上で、信頼性の高いSMT接続を可能とすることができる。
また、半田ダム2c及び幅狭部2d等の拡散防止部を予めリード2が備えていることにより、脚部2bから視て拡散防止部よりも遠い位置に半田溜まり部3を形成する半田が、塗れ性に基づいて拡散して到達しまうことを防止することができる。これにより、加熱時の接続に必要な半田の所定量については、パレット4の凹部5内に載置される半田ペーストの量により管理すれば十分となり、所定量の管理をより容易にすることができる。さらに、拡散防止部を主として本体部2aの延在方向の周方向に延びる環状部分にて構成することにより、半田溜まり部3を構成する半田の拡散防止の上限をより設定しやすいものとすることができる。
加えて、半田溜まり部3を形成するにあたって用いるパレット4の凹部5の底面部5bを塗れ性の低いものとし、かつ、楕円球面形状とすることにより、凹部5内の半田ペーストが加熱された後の凹部5に対しての剥離をより容易にすることができる。この剥離を容易にすることにより、加熱後、半田溜まり部3に供せられる半田ペーストがリード2の接続面2baに移動した後において、コネクタCをパレット4から離隔させる工程をも、より容易にすることができる。
また、図4及び図5に示したいずれの形態の半田溜まり部3についても、成形自由度を高めることができ、頂部3aが稜線形状や部分楕円形状の先端のいずれであっても、頂部3aの位置精度を高めることができる。頂部3aの位置精度を高めることは、半田溜まり部3の基板BのパッドPに対する位置精度をも高めることでもあり、これによっても、基板Bとの電気的接続の確実性を高めることができる。
加えて、底面部5bの深さがある程度深い場合には、底面部5bはパレット4の背面と連通する連通孔を有することによって、例えば背面側を真空状態として、凹部5内に載置された半田ペースト内において発生する泡を廃することができる。なお、この連通口に換えて、底面部5bとパレット4の背面との間に通気性を持たせる裏打ちを施すこととしてもよい。
さらに、本実施例においては、半田溜まり部3の形成に伴う加熱をホットプレートによりパレット4の背面側から行うこととしているので、表面実装部品としてのコネクタCを直接的には加熱しないこととすることができる。これにより、コネクタCに作用する熱疲労の回数をなるべく少なくして、コネクタCの品質を高めることができる。
以上本発明の好ましい実施例について詳細に説明したが、本発明は上述した実施例に制限されることなく、本発明の範囲を逸脱することなく、上述した実施例に種々の変形および置換を加えることができる。
例えば、本発明の表面実装部品は基板上に実装される部品であればいずれの部品にも適用可能であり、上述した実施例に示したコネクタCに限定されるものではなく、IC、チップ部品等のその他の部品にも適用可能である。
また、半田溜まり部3の形成時において、上述した実施例においてはホットプレートを用いているが、ホットプレートに換えて、リフロー炉を含むその他の加熱手段を用いることももちろん可能である。
本発明は、実装時の基板の反りに対する受容性を高くし、コネクタのコプラナリティ管理を容易にし、半田付け不良の発生を抑制することができる表面実装部品とその製造方法に関するものである。本発明においては、比較的軽微な変更により、所望の効果を得ることができるので、家庭用、オフィス用、産業上の電子機器及びその製造に適用して有益なものである。
C コネクタ(表面実装部品)
1 コネクタモジュール
2 リード
2a 本体部
2b 脚部
2ba 接続面
2baa 突部(位置決め手段)
2bac 突部(位置決め手段)
2c 半田ダム(低下手段:拡散防止部)
2d 幅狭部(変更手段:拡散防止部)
2e 傾斜部(位置決め手段)
3 半田溜まり部
3a 頂部
4 パレット(半田載置部)
4a ダボ穴
5 凹部
5a 開口部
5b 底面部
6 ハウジング(筐体)
6a ダボ
6b スタンドオフ(当接部)
1 コネクタモジュール
2 リード
2a 本体部
2b 脚部
2ba 接続面
2baa 突部(位置決め手段)
2bac 突部(位置決め手段)
2c 半田ダム(低下手段:拡散防止部)
2d 幅狭部(変更手段:拡散防止部)
2e 傾斜部(位置決め手段)
3 半田溜まり部
3a 頂部
4 パレット(半田載置部)
4a ダボ穴
5 凹部
5a 開口部
5b 底面部
6 ハウジング(筐体)
6a ダボ
6b スタンドオフ(当接部)
Claims (17)
- 本体部と脚部を有する複数のリードと、前記脚部の電気的な接続面に頂部を有して形成される半田溜まり部と、前記半田溜まり部を形成する半田の前記リードに沿う拡散を防止する拡散防止部を含む、ことを特徴とする表面実装部品。
- 前記拡散防止部は前記半田が前記リードの表面に対して有する塗れ性を低下させる低下手段を含むことを特徴とする請求項1に記載の表面実装部品。
- 前記低下手段は前記本体部の延在方向の周方向に延びる環状部分を含むことを特徴とする請求項2に記載の表面実装部品。
- 前記リードが前記表面の前記塗れ性を高める表層と、当該表層の下地層とを含み、前記低下手段は、前記表層を除去して形成される、又は、前記下地層と同質の被層を前記表層に被覆して形成されることを特徴とする請求項3に記載の表面実装部品。
- 前記拡散防止部は前記リードの幅又は厚み寸法を変更する変更手段を含むことを特徴とする請求項1〜4のいずれか一項に記載の表面実装部品。
- 前記頂部の位置を決める位置決め手段を含むとともに、当該位置決め手段は前記接続面の面方向に突出する突部であることを特徴とする請求項5に記載の表面実装部品。
- 前記頂部の位置を決める位置決め手段を含むとともに、当該位置決め手段は前記接続面を傾斜させる傾斜部であることを特徴とする請求項5に記載の表面実装部品。
- 前記複数のリードのうち最も突出量が小さいリードに形成される前記半田溜まり部の前記接続面に垂直な方向の高さが、最も突出量が小さいリードに形成される前記半田溜まり部の実装時における基板との距離以上であることを特徴とする請求項1〜7のいずれか一項に記載の表面実装部品。
- 前記複数のリードを保持する筐体を含むとともに、当該筐体が前記基板に対して実装時に当接する当接部を含むことを特徴とする請求項8に記載の表面実装部品。
- 複数のリードの接続面に頂部を有して形成される半田溜まり部を有する表面実装部品の製造方法であって、前記複数のリードの接続面に対応して半田載置部に並列された複数の凹部に半田を載置する載置ステップと、前記複数のリードに前記半田の拡散を防止する拡散防止部を形成する形成ステップと、前記凹部に載置された半田に前記複数のリードの接続面を当接させる配置ステップと、前記載置された半田を加熱する加熱ステップを含むことを特徴とする製造方法。
- 前記加熱ステップを、前記配置ステップの前に行うことを特徴とする請求項10に記載の製造方法。
- 前記凹部は前記接続面に外接する楕円よりも大きい開口部を有することを特徴とする請求項10又は11に記載の製造方法。
- 前記凹部は底面部を有することを特徴とする請求項12に記載の製造方法。
- 前記底面部は凹状の楕円球面形状を有することを特徴とする請求項13に記載の製造方法。
- 前記底面部は前記半田載置部の背面と連通する連通孔を有することを特徴とする請求項13又は14に記載の製造方法。
- 前記凹部の前記半田に対する塗れ性が前記複数のリードよりも低いことを特徴とする請求項10〜15のいずれか一項に記載の製造方法。
- 前記半田載置部の背面側に前記加熱ステップに供される加熱手段が配置されることを特徴とする請求項16に記載の製造方法。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011018488A JP2012160310A (ja) | 2011-01-31 | 2011-01-31 | 表面実装部品及び製造方法 |
| US13/356,791 US9106005B2 (en) | 2011-01-31 | 2012-01-24 | Surface mount device |
| US14/792,713 US9392702B2 (en) | 2011-01-31 | 2015-07-07 | Method of manufacturing surface mount device |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011018488A JP2012160310A (ja) | 2011-01-31 | 2011-01-31 | 表面実装部品及び製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012160310A true JP2012160310A (ja) | 2012-08-23 |
Family
ID=46576412
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011018488A Pending JP2012160310A (ja) | 2011-01-31 | 2011-01-31 | 表面実装部品及び製造方法 |
Country Status (2)
| Country | Link |
|---|---|
| US (2) | US9106005B2 (ja) |
| JP (1) | JP2012160310A (ja) |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5745792B2 (ja) * | 2010-08-02 | 2015-07-08 | 矢崎総業株式会社 | 回路基板に実装する部品の固定金具 |
| US9276337B2 (en) * | 2012-12-21 | 2016-03-01 | Continental Automotive Systems, Inc. | Dynamically stable surface mount post header |
| WO2014171890A1 (en) * | 2013-04-15 | 2014-10-23 | Heptagon Micro Optics Pte. Ltd. | Accurate positioning and alignment of a component during processes such as reflow soldering |
| JP6089966B2 (ja) * | 2013-05-27 | 2017-03-08 | 富士通株式会社 | コネクタ |
| US9949378B2 (en) * | 2014-04-14 | 2018-04-17 | Presidio Components, Inc. | Electrical devices with solder dam |
| US9647363B2 (en) * | 2014-09-19 | 2017-05-09 | Intel Corporation | Techniques and configurations to control movement and position of surface mounted electrical devices |
| US10076800B2 (en) * | 2015-11-30 | 2018-09-18 | Cree Fayetteville, Inc. | Method and device for a high temperature vacuum-safe solder stop utilizing laser processing of solderable surfaces for an electronic module assembly |
| WO2017142741A1 (en) * | 2016-02-19 | 2017-08-24 | Alpha Assembly Solutions Inc. | Rf shield with selectively integrated solder |
| KR102123813B1 (ko) * | 2017-08-23 | 2020-06-18 | 스템코 주식회사 | 연성 회로 기판 및 그 제조 방법 |
| CN107658584B (zh) | 2017-08-28 | 2019-06-18 | 番禺得意精密电子工业有限公司 | 连接器 |
| DE102022103851A1 (de) * | 2022-02-18 | 2023-08-24 | Weidmüller Interface GmbH & Co. KG | Anschlussvorrichtung und Verbindungseinheit |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63143894A (ja) * | 1986-12-01 | 1988-06-16 | インターナシヨナル・ビジネス・マシーンズ・コーポレーシヨン | 電子素子の引き出し導体に対するはんだ塊付着方法及び装置 |
| JPH11167944A (ja) * | 1997-10-03 | 1999-06-22 | Fujitsu Ltd | 基板間接続用の半田ダム付きi/oピン |
| JP2001035577A (ja) * | 1999-07-23 | 2001-02-09 | Hirose Electric Co Ltd | 電気コネクタ及びその製造方法 |
| JP2004319249A (ja) * | 2003-04-16 | 2004-11-11 | Moldec Kk | 表面実装式電子部品の製造方法 |
| EP2048924A2 (en) * | 2005-11-29 | 2009-04-15 | Amphenol Corporation | Electronic component with high density, low cost attachment |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5797177A (en) * | 1996-01-23 | 1998-08-25 | The Whitaker Corporation | Insertion tool for printed circuit board electrical connectors |
| US6300678B1 (en) * | 1997-10-03 | 2001-10-09 | Fujitsu Limited | I/O pin having solder dam for connecting substrates |
| US6641410B2 (en) * | 2001-06-07 | 2003-11-04 | Teradyne, Inc. | Electrical solder ball contact |
| US7138583B2 (en) * | 2002-05-08 | 2006-11-21 | Sandisk Corporation | Method and apparatus for maintaining a separation between contacts |
| US20040224541A1 (en) * | 2003-05-09 | 2004-11-11 | Murata Co., Ltd. | Apparatus and method for forming solder wicking prevention zone and electronic part |
| CN2660712Y (zh) * | 2003-09-23 | 2004-12-01 | 富士康(昆山)电脑接插件有限公司 | 电连接器端子 |
| US7353983B2 (en) * | 2003-10-28 | 2008-04-08 | Temic Automotive Of North America, Inc. | Vertical removal of excess solder from a circuit substrate |
| US7086913B2 (en) * | 2003-11-20 | 2006-08-08 | Tyco Electronics Corporation | Surface mount header assembly having a planar alignment surface |
| JP2006310089A (ja) * | 2005-04-28 | 2006-11-09 | Fujitsu Ltd | コネクタ |
| US6986682B1 (en) | 2005-05-11 | 2006-01-17 | Myoungsoo Jeon | High speed connector assembly with laterally displaceable head portion |
| CN101009409A (zh) * | 2007-01-26 | 2007-08-01 | 番禺得意精密电子工业有限公司 | 使端子可防虹吸的方法及使用该方法制造的端子 |
| CN101295695A (zh) * | 2007-04-29 | 2008-10-29 | 飞思卡尔半导体(中国)有限公司 | 具有焊料流动控制的引线框架 |
-
2011
- 2011-01-31 JP JP2011018488A patent/JP2012160310A/ja active Pending
-
2012
- 2012-01-24 US US13/356,791 patent/US9106005B2/en not_active Expired - Fee Related
-
2015
- 2015-07-07 US US14/792,713 patent/US9392702B2/en not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63143894A (ja) * | 1986-12-01 | 1988-06-16 | インターナシヨナル・ビジネス・マシーンズ・コーポレーシヨン | 電子素子の引き出し導体に対するはんだ塊付着方法及び装置 |
| JPH11167944A (ja) * | 1997-10-03 | 1999-06-22 | Fujitsu Ltd | 基板間接続用の半田ダム付きi/oピン |
| JP2001035577A (ja) * | 1999-07-23 | 2001-02-09 | Hirose Electric Co Ltd | 電気コネクタ及びその製造方法 |
| JP2004319249A (ja) * | 2003-04-16 | 2004-11-11 | Moldec Kk | 表面実装式電子部品の製造方法 |
| EP2048924A2 (en) * | 2005-11-29 | 2009-04-15 | Amphenol Corporation | Electronic component with high density, low cost attachment |
Also Published As
| Publication number | Publication date |
|---|---|
| US9106005B2 (en) | 2015-08-11 |
| US20120193139A1 (en) | 2012-08-02 |
| US9392702B2 (en) | 2016-07-12 |
| US20150313024A1 (en) | 2015-10-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9106005B2 (en) | Surface mount device | |
| CN103311698B (zh) | 具有电触点阵列的电气元件和通信组件 | |
| US20020187688A1 (en) | Electrical solder ball contact | |
| JP2018174017A (ja) | ソケット | |
| JP2017079250A (ja) | 固定構造及び固定方法 | |
| JP5479406B2 (ja) | コネクタ | |
| US8192208B2 (en) | Electronic part and lead | |
| JP2010205992A (ja) | プリント基板 | |
| JP5869282B2 (ja) | 電気コネクタ | |
| JP4958920B2 (ja) | 高密度、低コストの装着性を備える電子構成要素 | |
| JP2016146450A (ja) | 電子装置 | |
| JP2008171992A (ja) | 半導体部品の実装方法 | |
| CN100499293C (zh) | 一种电连接器制造方法 | |
| JP3779650B2 (ja) | 端子半田付実装電子部品 | |
| JP2004185866A (ja) | コネクタ装置およびコネクタ用リード端子の製造方法 | |
| JP2004303944A (ja) | モジュール基板及びその製造方法 | |
| JP4735483B2 (ja) | 電子部品の実装構造 | |
| JP2004349413A (ja) | 表面実装クランプ | |
| JPH1187860A (ja) | フレキシブルプリント基板 | |
| JP2009026817A (ja) | 配線基板のパッド構造、配線基板、電極部の取付構造 | |
| JP2025023582A (ja) | 半田バンプの形成方法 | |
| KR101106978B1 (ko) | 솔더 범프 형성용 템플릿 | |
| US7630210B2 (en) | Lead(Pb)-free electronic component attachment | |
| JP2017195236A (ja) | 電子部品と実装構造体および電子機器 | |
| JP2005203664A (ja) | 半導体装置の実装方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20131210 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140911 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140924 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20150203 |