JP2012166896A - ウェブ巻取装置 - Google Patents
ウェブ巻取装置 Download PDFInfo
- Publication number
- JP2012166896A JP2012166896A JP2011028959A JP2011028959A JP2012166896A JP 2012166896 A JP2012166896 A JP 2012166896A JP 2011028959 A JP2011028959 A JP 2011028959A JP 2011028959 A JP2011028959 A JP 2011028959A JP 2012166896 A JP2012166896 A JP 2012166896A
- Authority
- JP
- Japan
- Prior art keywords
- winding
- web
- roll
- rolls
- touch
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images



Landscapes
- Winding Of Webs (AREA)
Abstract
【課題】互いに外径の異なる複数の巻取ロールを同時に作製する場合においても、ウェブを良好に巻き取り可能なウェブ巻取装置を提供する。
【解決手段】巻出ロールRoを取り付ける巻出軸10と、巻出ロールRoから巻き出されるウェブWを二分割するスリッタ30と、二分割されたウェブWを巻き取って二つの巻取ロールRw・Rwが形成される巻取軸40と、巻取ロールRw・Rwに押圧力Fを付与することで、押圧力Fに応じた巻取張力Twを各巻取ロールRwのウェブWに付与するタッチロール50・50を具備するウェブ巻取装置1であって、タッチロール50は、ウェブWの巻き取り始めから巻取径Dが大きくなるのに伴って、徐々に巻取ロールRwにおけるウェブWの巻取張力Twが減少し、巻取径Dが所定以上の大きさとなった場合においては、徐々に巻取ロールRwにおけるウェブWの巻取張力Twが増加するように、押圧力Fを変化させる。
【選択図】図2
Description
本発明は、ウェブを複数条に分割すると共に、当該分割したウェブを巻き取るウェブ巻取装置に関する。
従来、リチウムイオン二次電池に用いられる電極部材等のウェブを複数のローラによって支持しつつ搬送し、複数条に分割した後に巻き取るウェブ巻取装置が広く知られている。
上記のようなウェブ巻取装置においては、巻芯に巻き取られたウェブ(巻取ロール)における巻き始め部分に対して、タッチロールを所定の圧力で当接させることにより、ウェブを良好に巻き取る技術が公知となっている(例えば、特許文献1参照)。
しかしながら、時間の経過に伴って、巻取ロールの外径が増加するため、タッチロールが巻取ロールを押圧する圧力も変化し、ウェブが必要以上の張力で巻き取られること(巻き締まり)、又は巻取ロールの外径の増加に起因する巻取ロールの軸方向へのずれ(巻きずれ)等が発生するおそれがある。
また、従来のウェブ巻取装置は、互いに外径の異なる複数の巻取ロールを同時に作製することを前提としていないため、互いに外径の異なる複数の巻取ロールを同時に作製する場合、巻取ロールごとにウェブを良好に巻き取ることが困難である。
本発明は、互いに外径の異なる複数の巻取ロールを同時に作製する場合においても、ウェブを良好に巻き取り可能なウェブ巻取装置を提供することを課題とする。
本発明のウェブ巻取装置は、ウェブが巻回されて形成される巻出ロールから巻き出される前記ウェブを巻き取るウェブ巻取装置であって、前記巻出ロールを取り付ける巻出軸と、前記巻出軸が回転することで前記巻出ロールから巻き出される前記ウェブを複数条に分割するスリッタと、前記スリッタにより複数条に分割された前記ウェブを巻き取ることで、外周面上に複数の巻取ロールが軸方向に沿って形成される巻取軸と、前記複数の巻取ロールの外周面にそれぞれ当接し、前記各巻取ロールに対して所定の押圧力を付与することで、当該押圧力に応じた張力を前記各巻取ロールのウェブに付与する複数のタッチロールを具備し、前記各タッチロールは、当接する巻取ロールの外径がウェブの巻き取り始めから大きくなるのに伴って、徐々に当該巻取ロールにおけるウェブの張力が減少し、当接する巻取ロールの外径が所定以上の大きさとなった場合においては、徐々に当該巻取ロールにおけるウェブの張力が増加するように、前記押圧力を変化させる。
本発明のウェブ巻取装置において、前記各巻取ロールの外径は、その変化に伴って、当該巻取ロールに当接するタッチロールが揺動した角度に基づいて算出されることが好ましい。
本発明によれば、互いに外径の異なる複数の巻取ロールを同時に作製する場合においても、ウェブを良好に巻き取ることができる。
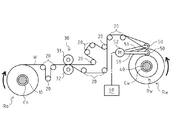
以下では、図面を参照して、本発明に係るウェブ巻取装置の一実施形態であるウェブ巻取装置1について説明する。
ウェブ巻取装置1は、ウェブWをその長手方向に沿って搬送し、複数条に分割した後に巻き取る装置である。
ウェブWは、リチウムイオン二次電池に用いられる電極部材等の薄膜である。
なお、図1における上下方向をウェブ巻取装置1の上下方向と規定する。
ウェブ巻取装置1は、ウェブWをその長手方向に沿って搬送し、複数条に分割した後に巻き取る装置である。
ウェブWは、リチウムイオン二次電池に用いられる電極部材等の薄膜である。
なお、図1における上下方向をウェブ巻取装置1の上下方向と規定する。
図1及び図2に示すように、ウェブ巻取装置1は、巻出軸10と、複数のガイドロールガイドロール20・20・・・と、スリッタ30と、巻取軸40と、タッチロール50・50と、制御装置60とを具備する。
巻出軸10は、所定のモータ(不図示)によって軸心回りに回転駆動される軸であり、巻出ロールRoが取り付けられる。
巻出ロールRoは、円筒状の巻芯CoにウェブWが巻回された部材であり、ウェブ巻取装置1の加工対象である。巻出ロールRoは、巻芯Coの内部に巻出軸10が固定されることにより、巻出軸10の回転に伴って回転する。
巻出ロールRoは、円筒状の巻芯CoにウェブWが巻回された部材であり、ウェブ巻取装置1の加工対象である。巻出ロールRoは、巻芯Coの内部に巻出軸10が固定されることにより、巻出軸10の回転に伴って回転する。
ガイドロール20・20・・・は、軸心回りに回転可能なローラである。ガイドロール20・20・・・は、巻出ロールRoから巻き出されたウェブWを複数の位置で支持することで、ウェブWの搬送経路を形成する。こうして、ウェブWが所定の張力(以下、「搬送張力T0」と記す)を付与された状態で搬送されることとなる。なお、搬送張力T0は、予め実験等によって決定され、ウェブ巻取装置1の稼働時には一定に保たれる。
スリッタ30は、ウェブWを長手方向に沿って二分割する部材であり、ウェブWの搬送経路上に配置される。スリッタ30は、ウェブWの上方に配置された上刃31と、ウェブWの下方に配置された下刃32とを具備する。
上刃31及び下刃32は、それぞれ所定のモータ(不図示)によって軸心回りに回転駆動される円盤状の刃であり、搬送されるウェブWを上下から挟んだ状態で連続的に切断する。上刃31及び下刃32によって二分割されたウェブWは、巻取軸40に到達するまでの間、互いに異なる経路で搬送される。
上刃31及び下刃32は、それぞれ所定のモータ(不図示)によって軸心回りに回転駆動される円盤状の刃であり、搬送されるウェブWを上下から挟んだ状態で連続的に切断する。上刃31及び下刃32によって二分割されたウェブWは、巻取軸40に到達するまでの間、互いに異なる経路で搬送される。
巻取軸40は、所定のモータ(不図示)によって軸心回りに回転駆動されるフリクションシャフト等の軸であり、その軸方向に沿って二つの巻芯Cw・Cwが互いに離間した状態で取り付けられる。巻出軸10及び巻取軸40がそれぞれ所定の方向(図1における矢印方向)に回転駆動されることにより、巻出ロールRoからウェブWが巻き出されると共に、スリッタ30によって二分割されたウェブWが巻芯Cw・Cwにそれぞれ巻き取られる。こうして、巻取軸40の外周面上に、その軸方向に沿って、二つの巻取ロールRw・Rwが形成されることとなる。
各巻取ロールRwは、それぞれスリッタ30によって二分割されたウェブWのうちの一方及び他方が円筒状の巻芯Cwに巻き取られることによって形成される部材であり、ウェブ巻取装置1によって最終的に作製される製品である。
各巻取ロールRwは、それぞれスリッタ30によって二分割されたウェブWのうちの一方及び他方が円筒状の巻芯Cwに巻き取られることによって形成される部材であり、ウェブ巻取装置1によって最終的に作製される製品である。
タッチロール50は、巻取ロールRwに当接して巻取ロールRwに所定の圧力F(以下、「押圧力F」と記す)を付与することにより、押圧力Fに応じた張力Tw(以下、「巻取張力Tw」と記す)を巻取ロールRwのウェブWに付与するローラである。タッチロール50は、その外周面と巻取ロールRwの外周面との接触位置が巻取ロールRwにおけるウェブWの巻き始め部分となるように、ウェブWの搬送経路における最下流に配置される。タッチロール50は、その外周面が巻取ロールRwの外周面に当接することで、巻取ロールRwに押圧力Fを付与する。タッチロール50によって押圧力Fが巻取ロールRwに付与されることにより、搬送張力T0を一定に保った状態で、押圧力Fに応じた巻取張力TwでウェブWが巻取ロールRwとして巻き取られることとなる。なお、タッチロール50は、巻取ロールRwの数に合わせて設けられる。つまり、本実施形態におけるウェブ巻取装置1には、二つのタッチロール50・50が設けられる。
タッチロール50は、アーム51・51を介してモータ52に接続されている。
タッチロール50は、アーム51・51を介してモータ52に接続されている。
アーム51・51は、その一端部にてタッチロール50を軸心回りに回転可能に支持する棒状の部材である。アーム51・51の他端部は、モータ52の回転軸52aに固定されている。
モータ52は、アーム51・51を介してタッチロール50を巻取ロールRwの外周面に押圧させるためのモータである。モータ52の回転軸52aには、アーム51・51の他端部が固定されており、モータ52の回転軸52aが回転駆動されることによって、アーム51・51が回転し、それに伴ってタッチロール50が揺動することとなる。こうして、モータ52は、アーム51・51を介してタッチロール50を巻取ロールRwに当接可能としている。
また、モータ52は、回転軸52aの回転角度等を検出するためのエンコーダ(不図示)を備えている。モータ52は、制御装置60と電気的に接続されており、前記エンコーダが検出した回転軸52aの回転角度等の情報を制御装置60が取得可能となっている。
制御装置60は、モータ52・52と電気的に接続されており、刻々変化する各巻取ロールRwの外径D(以下、「巻取径D」と記す)に応じて、モータ52・52を制御する装置である。
なお、以下では、一方の巻取ロールRwに関連する部材、つまり一方のタッチロール50及びモータ52等についてのみ説明する。
なお、以下では、一方の巻取ロールRwに関連する部材、つまり一方のタッチロール50及びモータ52等についてのみ説明する。
制御装置60は、モータ52の回転軸52aの回転角度に基づいて、各巻取ロールRwの巻取径Dを算出可能となっている。
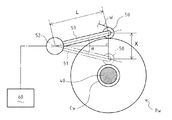
図3に示すように、タッチロール50が巻芯Cwに当接した状態、つまり巻芯CwにウェブWが巻き取られていない初期状態から、巻芯CwにウェブWが巻き取られて形成された巻取ロールRwにタッチロール50が当接した状態となった場合におけるタッチロール50の揺動角度をθとし、アーム51の長さをLとすると、この間にタッチロール50が揺動した量Xは、以下の数1のように表すことができる。
[数1]
X=2*L*sin(θ/2)
図3に示すように、タッチロール50が巻芯Cwに当接した状態、つまり巻芯CwにウェブWが巻き取られていない初期状態から、巻芯CwにウェブWが巻き取られて形成された巻取ロールRwにタッチロール50が当接した状態となった場合におけるタッチロール50の揺動角度をθとし、アーム51の長さをLとすると、この間にタッチロール50が揺動した量Xは、以下の数1のように表すことができる。
[数1]
X=2*L*sin(θ/2)
更に、巻芯Cwの外径をD0とすると、巻取径Dは、以下の数2のように表すことができる。
[数2]
D≒D0+2*X
[数2]
D≒D0+2*X
こうして、制御装置60は、モータ52のエンコーダから回転軸52aの回転角度を取得し、タッチロール50の揺動角度θを算出することで、数1及び数2に基づいて、幾何学的に巻取径Dを算出することができる。
これにより、外乱の影響を受け易い超音波センサ等を用いることなく、高精度に巻取径Dを算出することができる。
これにより、外乱の影響を受け易い超音波センサ等を用いることなく、高精度に巻取径Dを算出することができる。
制御装置60は、上記のように算出される巻取径Dに応じて、巻取張力Twが所望の値となるように、モータ52を制御する。
図4に示すように、巻取張力Twは、巻取径Dが大きくなるのに伴って、徐々に減少するように設定することが好ましい。
これは、巻取ロールRwにおいて、ウェブWが必要以上の巻取張力Twで巻き取られることに起因する弊害、所謂、巻き締まりの発生を防止することができるためである。
更に、巻取張力Twは、巻取径Dが所定以上の大きさとなった場合(巻取ロールRwにおけるウェブWの巻き取りの最終段階)においては、徐々に増加するように設定することが好ましい。
これは、巻取径Dが比較的大きくなった巻取ロールRwにおいて、ウェブWが巻取ロールRwの軸方向にずれる、所謂、巻きずれの発生を防止することができるためである。ここで、「所定以上の大きさ」の巻取径Dとは、巻取ロールRwに巻きずれが発生する程度の大きさの巻取径Dである。
巻取張力Twは、タッチロール50の巻取ロールRwに対する押圧力Fに応じて変化し、搬送張力T0にも影響されるため、押圧力F及び搬送張力T0を用いて、以下の数3のように表すことができる。
なお、数3におけるTw(D)は、図4に示す如く、巻取径Dに応じて決定される巻取張力(設定値)を示し、μは、ウェブWの動摩擦係数を示している。
[数3]
Tw(D)=T0+μ*F
なお、数3におけるTw(D)は、図4に示す如く、巻取径Dに応じて決定される巻取張力(設定値)を示し、μは、ウェブWの動摩擦係数を示している。
[数3]
Tw(D)=T0+μ*F
数3を変換することで、押圧力Fを以下の数4のように表すことができる。
[数4]
F=(Tw(D)−T0)/μ
[数4]
F=(Tw(D)−T0)/μ
数4におけるTw(D)は、図4に示す如く、予め設定される設定値(目標値)であり、搬送張力T0も、前述のように、予め実験等によって決定される一定の値であるため、数4に基づいて、巻取張力Twに対応する押圧力Fを算出することができる。
このように、制御装置60は、逐次算出される巻取径Dに応じて、モータ52を制御し、巻取張力Twが所望の値(図4参照)となるように、図5に示す如く、タッチロール50の巻取ロールRwに対する押圧力Fを、ウェブWの巻き取り始めから時間tが経過するのに伴って、徐々に減少するように変化させ、巻取ロールRwにおけるウェブWの巻き取りの最終段階において、巻取径Dが所定以上の大きさとなった場合には、徐々に増加するように変化させるのである。
また、前述のように、ウェブ巻取装置1は、一つの巻取軸40に形成される二つの巻取ロールRw・Rwに合わせて、二つのタッチロール50・50を具備しており、各タッチロール50の巻取ロールRwに対する押圧力Fを制御するために、制御装置60に二つのモータ52・52が電気的に接続されている(図1参照)。
これにより、一方の巻取ロールRwを、他方の巻取ロールRwの最終的な巻取径Dと比較して小さい巻取径Dで取り外し、新たな巻取ロールRwを作製する場合、つまり、一方の巻取ロールRwの巻取径Dと、他方の巻取ロールRwの巻取径Dとに差が生じた場合においても、各タッチロール50の巻取ロールRwに対する押圧力Fを独立して制御することができる。
詳細には、図6に示すように、一方の巻取ロールRwに対するタッチロール50の押圧力Fを、時間tが経過する毎に初期値から徐々に減少させ、巻取ロールRwが取り外された後に、巻芯Cwが取り付けられて新たな巻取ロールRwが作製される際には、再び初期値から徐々に減少させるように制御することが可能となる。
したがって、作製する巻取ロールRwの巻取径Dに応じて、複数のウェブ巻取装置を稼働することなく、一つのウェブ巻取装置1における一つの巻取軸40上において、互いに最終的な巻取径Dが異なる二つの巻取ロールRw・Rwを同時に作製することができる。また、互いに最終的な巻取径Dが異なる二つの巻取ロールRw・Rwを同時に作製する場合においても、図4に示すような巻取張力Twとなるように、押圧力Fが制御されるため、良好にウェブWを巻き取ることができる。
なお、本実施形態におけるウェブ巻取装置1は、スリッタ30によってウェブWを二分割し、ウェブWの分割数、つまり巻取ロールRwの数に合わせてタッチロール50を二つ設ける構成としたが、ウェブWの分割数、及びタッチロール50の数は限定しない。
1 ウェブ巻取装置
10 巻出軸
20 ガイドロール
30 スリッタ
40 巻取軸
50 タッチロール
51 アーム
52 モータ
60 制御装置
W ウェブ
Ro 巻出ロール
Rw 巻取ロール
10 巻出軸
20 ガイドロール
30 スリッタ
40 巻取軸
50 タッチロール
51 アーム
52 モータ
60 制御装置
W ウェブ
Ro 巻出ロール
Rw 巻取ロール
Claims (2)
- ウェブが巻回されて形成される巻出ロールから巻き出される前記ウェブを巻き取るウェブ巻取装置であって、
前記巻出ロールを取り付ける巻出軸と、
前記巻出軸が回転することで前記巻出ロールから巻き出される前記ウェブを複数条に分割するスリッタと、
前記スリッタにより複数条に分割された前記ウェブを巻き取ることで、外周面上に複数の巻取ロールが軸方向に沿って形成される巻取軸と、
前記複数の巻取ロールの外周面にそれぞれ当接し、前記各巻取ロールに対して所定の押圧力を付与することで、当該押圧力に応じた張力を前記各巻取ロールのウェブに付与する複数のタッチロールを具備し、
前記各タッチロールは、当接する巻取ロールの外径がウェブの巻き取り始めから大きくなるのに伴って、徐々に当該巻取ロールにおけるウェブの張力が減少し、当接する巻取ロールの外径が所定以上の大きさとなった場合においては、徐々に当該巻取ロールにおけるウェブの張力が増加するように、前記押圧力を変化させることを特徴とするウェブ巻取装置。 - 前記各巻取ロールの外径は、その変化に伴って、当該巻取ロールに当接するタッチロールが揺動した角度に基づいて算出されることを特徴とする請求項1に記載のウェブ巻取装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011028959A JP2012166896A (ja) | 2011-02-14 | 2011-02-14 | ウェブ巻取装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011028959A JP2012166896A (ja) | 2011-02-14 | 2011-02-14 | ウェブ巻取装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012166896A true JP2012166896A (ja) | 2012-09-06 |
Family
ID=46971435
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011028959A Withdrawn JP2012166896A (ja) | 2011-02-14 | 2011-02-14 | ウェブ巻取装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012166896A (ja) |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2016060574A (ja) * | 2014-09-17 | 2016-04-25 | 株式会社不二鉄工所 | 巻取装置 |
| JP2016124100A (ja) * | 2014-12-25 | 2016-07-11 | 住友化学株式会社 | スリット装置及びセパレータ捲回体の製造方法 |
| JP5960916B1 (ja) * | 2014-12-25 | 2016-08-02 | 住友化学株式会社 | スリット装置及びセパレータ捲回体の製造方法 |
| JP5960915B1 (ja) * | 2014-12-25 | 2016-08-02 | 住友化学株式会社 | セパレータ捲回体の製造方法およびセパレータのスリット方法 |
| KR20180001443A (ko) | 2016-06-27 | 2018-01-04 | 신닛테츠 수미킨 가가쿠 가부시키가이샤 | 슬리터, 금속장 적층판의 가공장치 및 제조장치, 금속장 적층판의 가공방법 및 제조방법 |
| KR20180003095U (ko) * | 2017-04-20 | 2018-10-30 | 케이씨에프테크놀로지스 주식회사 | 전해동박 제조장치 |
| JP2018184236A (ja) * | 2017-04-24 | 2018-11-22 | 日産自動車株式会社 | 帯状電極材の巻き取り方法および巻き取り装置 |
| KR20190000932U (ko) * | 2017-10-12 | 2019-04-22 | 케이씨에프테크놀로지스 주식회사 | 전해동박 절단장치 및 전해동박 제조장치 |
| CN113638114A (zh) * | 2021-08-09 | 2021-11-12 | 江苏佩捷纺织智能科技有限公司 | 一种用于宽幅织机的单幅改多幅调节装置 |
-
2011
- 2011-02-14 JP JP2011028959A patent/JP2012166896A/ja not_active Withdrawn
Cited By (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2016060574A (ja) * | 2014-09-17 | 2016-04-25 | 株式会社不二鉄工所 | 巻取装置 |
| KR20170100073A (ko) * | 2014-12-25 | 2017-09-04 | 스미또모 가가꾸 가부시키가이샤 | 슬릿 장치 및 세퍼레이터 권회체의 제조 방법 |
| JP5960916B1 (ja) * | 2014-12-25 | 2016-08-02 | 住友化学株式会社 | スリット装置及びセパレータ捲回体の製造方法 |
| JP5960915B1 (ja) * | 2014-12-25 | 2016-08-02 | 住友化学株式会社 | セパレータ捲回体の製造方法およびセパレータのスリット方法 |
| JP2016181520A (ja) * | 2014-12-25 | 2016-10-13 | 住友化学株式会社 | セパレータ捲回体の製造方法およびセパレータ捲回体の製造装置 |
| JP2016184589A (ja) * | 2014-12-25 | 2016-10-20 | 住友化学株式会社 | セパレータ捲回体の製造方法、セパレータ捲回体の製造装置 |
| US10661462B2 (en) | 2014-12-25 | 2020-05-26 | Sumitomo Chemical Company, Limited | Method for producing separator roll and device for producing separator roll |
| KR101862536B1 (ko) | 2014-12-25 | 2018-05-29 | 스미또모 가가꾸 가부시키가이샤 | 세퍼레이터 권회체의 제조 방법 및 세퍼레이터의 슬릿 방법 |
| US10035278B2 (en) | 2014-12-25 | 2018-07-31 | Sumitomo Chemical Company, Limited | Device and method for producing separator roll |
| JP2016124100A (ja) * | 2014-12-25 | 2016-07-11 | 住友化学株式会社 | スリット装置及びセパレータ捲回体の製造方法 |
| KR102377824B1 (ko) * | 2014-12-25 | 2022-03-24 | 스미또모 가가꾸 가부시키가이샤 | 슬릿 장치 및 세퍼레이터 권회체의 제조 방법 |
| US10800060B2 (en) | 2014-12-25 | 2020-10-13 | Sumitomo Chemical Company, Limited | Slitting apparatus and method for producing separator roll |
| KR20180001443A (ko) | 2016-06-27 | 2018-01-04 | 신닛테츠 수미킨 가가쿠 가부시키가이샤 | 슬리터, 금속장 적층판의 가공장치 및 제조장치, 금속장 적층판의 가공방법 및 제조방법 |
| KR20180003095U (ko) * | 2017-04-20 | 2018-10-30 | 케이씨에프테크놀로지스 주식회사 | 전해동박 제조장치 |
| KR200494609Y1 (ko) * | 2017-04-20 | 2021-11-12 | 에스케이넥실리스 주식회사 | 전해동박 제조장치 |
| JP2018184236A (ja) * | 2017-04-24 | 2018-11-22 | 日産自動車株式会社 | 帯状電極材の巻き取り方法および巻き取り装置 |
| KR20190000932U (ko) * | 2017-10-12 | 2019-04-22 | 케이씨에프테크놀로지스 주식회사 | 전해동박 절단장치 및 전해동박 제조장치 |
| KR200495172Y1 (ko) * | 2017-10-12 | 2022-03-21 | 에스케이넥실리스 주식회사 | 전해동박 절단장치 및 전해동박 제조장치 |
| CN113638114A (zh) * | 2021-08-09 | 2021-11-12 | 江苏佩捷纺织智能科技有限公司 | 一种用于宽幅织机的单幅改多幅调节装置 |
| CN113638114B (zh) * | 2021-08-09 | 2023-02-24 | 江苏佩捷纺织智能科技有限公司 | 一种用于宽幅织机的单幅改多幅调节装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4656344B2 (ja) | ウェブ搬送方法及び装置 | |
| CN107646150A (zh) | 带有褶皱发生防止装置的辊压机和辊压方法 | |
| JP2008230723A (ja) | ウェブ巻替え装置及び方法 | |
| JP2018088409A (ja) | 二次電池製造装置の巻き取り部張力制御システム | |
| FI123687B (fi) | Menetelmä ja järjestely rullainkäytön yhteydessä | |
| CN107978782A (zh) | 卷绕装置 | |
| JP2010143704A (ja) | ニップローラー | |
| JP5835146B2 (ja) | 捲回型電極体の製造装置 | |
| JP5423209B2 (ja) | 帯状材の搬送装置及び搬送制御方法 | |
| CN203021072U (zh) | 一种薄膜分切机用可调式放卷轴 | |
| CN105347083B (zh) | 一种分切复卷机 | |
| JP2014024617A (ja) | 電極シートの捲回装置および電極シートの捲回方法 | |
| US20140349825A1 (en) | Roll-to-roll press device with tension controller | |
| JP2014133625A (ja) | 皺検出装置 | |
| CN108622698B (zh) | 控制用于纤维幅材的卷绕机的操作的方法 | |
| CN105452107A (zh) | 用于将一个表面上设置有粘合剂的胶带不间断地施加至两个或更多个容器的组周围的装置 | |
| JP7018186B2 (ja) | ウェブ巻取装置及びウェブ巻取方法 | |
| CN106986210A (zh) | 用于操作包装机的方法 | |
| JP5083341B2 (ja) | フィルム搬送装置 | |
| JP2008290851A (ja) | テープ巻取装置 | |
| JP2014237534A (ja) | 薄膜シート巻取装置 | |
| KR101528166B1 (ko) | 스트립 권취장치 | |
| JP2014162572A (ja) | 巻回装置、スリッター装置、および電気化学素子製造装置 | |
| JP5347491B2 (ja) | 薄膜形成装置 | |
| JP2016104662A (ja) | シート状ウェブ巻取方法とそれを用いたシート状ウェブ巻取装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20140513 |